 EN

Quel niveau de tolérance dimensionnelle est requis pour les aubes de turbine aéronautiques ?
Définir le niveau de tolérance approprié pour un composant aérospatial aube d’airfoil de turbine constitue l’une des décisions les plus déterminantes dans l’approvisionnement et la qualification des aubes de compresseur. Une aube d’airfoil de turbine aube fonctionnant dans un compresseur de turbine à gaz doit satisfaire à des exigences dimensionnelles très précises — allant bien au-delà d’un simple passage à l’inspection — afin de garantir les performances aérodynamiques dont dépend la conception de l’étage. Comprendre ces exigences, ainsi que les normes aérospatiales cadres qui les régissent, constitue le point de départ de tout programme sérieux de qualification.
La précision du profil est essentielle, car le rendement du compresseur est sensible aux écarts géométriques. Une aube d’airfoil de turbine aube présentant des erreurs de profil qui semblent mineures sur un rapport d’inspection peut modifier la plage d’incidence d’un étage de compresseur ou altérer le comportement de la couche limite au bord d’attaque, réduisant ainsi la marge de pompage. Le défi pour les ingénieurs en approvisionnement consiste à relier les valeurs abstraites de tolérance indiquées sur un plan à leurs conséquences aérodynamiques réelles.
Paramètres fondamentaux de tolérance dimensionnelle pour les aubes de turbine aéronautiques
Aérospatial aube d’airfoil de turbine les spécifications de tolérance définissent les exigences relatives à plusieurs paramètres géométriques distincts. Chacun d’eux présente une sensibilité aérodynamique différente et des conséquences différentes lorsqu’il sort des limites prescrites. L’évaluation la précision de l’aube implique de comprendre l’ensemble de ces paramètres, et non seulement les dimensions les plus visibles.
1. Tolérance du profil de l’aube
La tolérance du profil régit dans quelle mesure la forme de la section transversale d’une aube d’airfoil de turbine correspond à l’intention de conception à chaque station de mesure. Dans les applications aéronautiques, les tolérances de profil des aubes de compresseur sont généralement exprimées sous forme de bande, allant de ±0,1 mm pour les étages haute pression à ±0,5 mm pour les étages basse pression. La précision de l’aube au niveau du profil influence directement le comportement local de la couche limite et, en conditions hors conception, peut entraîner une perte de rendement mesurable, même lorsque l’écart reste dans les limites de la bande de tolérance. Des tolérances plus serrées la précision de l’aube les exigences sont standard pour les étages de compresseur de moteur aéronautique fonctionnant à des rapports de pression élevés.
2. Géométrie du bord d’attaque et du bord de fuite
Les rayons du bord d’attaque et du bord de fuite font l’objet de tolérances séparées et plus strictes dans la plupart des normes aérospatiales spécifications des aubes de turbine. Le rayon du bord d’attaque d’une aube d’airfoil de turbine détermine dans quelle mesure l’aube tolère les variations d’incidence : un bord d’attaque émoussé modifie la plage d’incidence et affecte la stabilité du compresseur en conditions hors conception. L’épaisseur du bord de fuite d’une aube d’airfoil de turbine influe sur les pertes au bord de fuite, qui s’accumulent sur plusieurs étages de compresseur et réduisent l’efficacité globale du cycle.
Le maintien de la géométrie du bord d’attaque et du bord de fuite constitue l’un des défis les plus exigeants la précision de l’aube exigences liées à la fabrication de pales forgées. Les procédés conventionnels de forgeage laissent une importante réserve de matière dans ces zones, nécessitant un usinage qui peut introduire des variations géométriques. Des procédés de forgeage à faible réserve de matière, capables de respecter des tolérances comprises entre 0,1 et 1 mm — tels que ceux utilisés par des fabricants spécialisés de pales de compresseur — réduisent la quantité d’usinage post-forgage requise et diminuent le risque d’écart géométrique dans ces emplacements sensibles sur le plan aérodynamique.
3. Longueur de corde, envergure et angle de calage
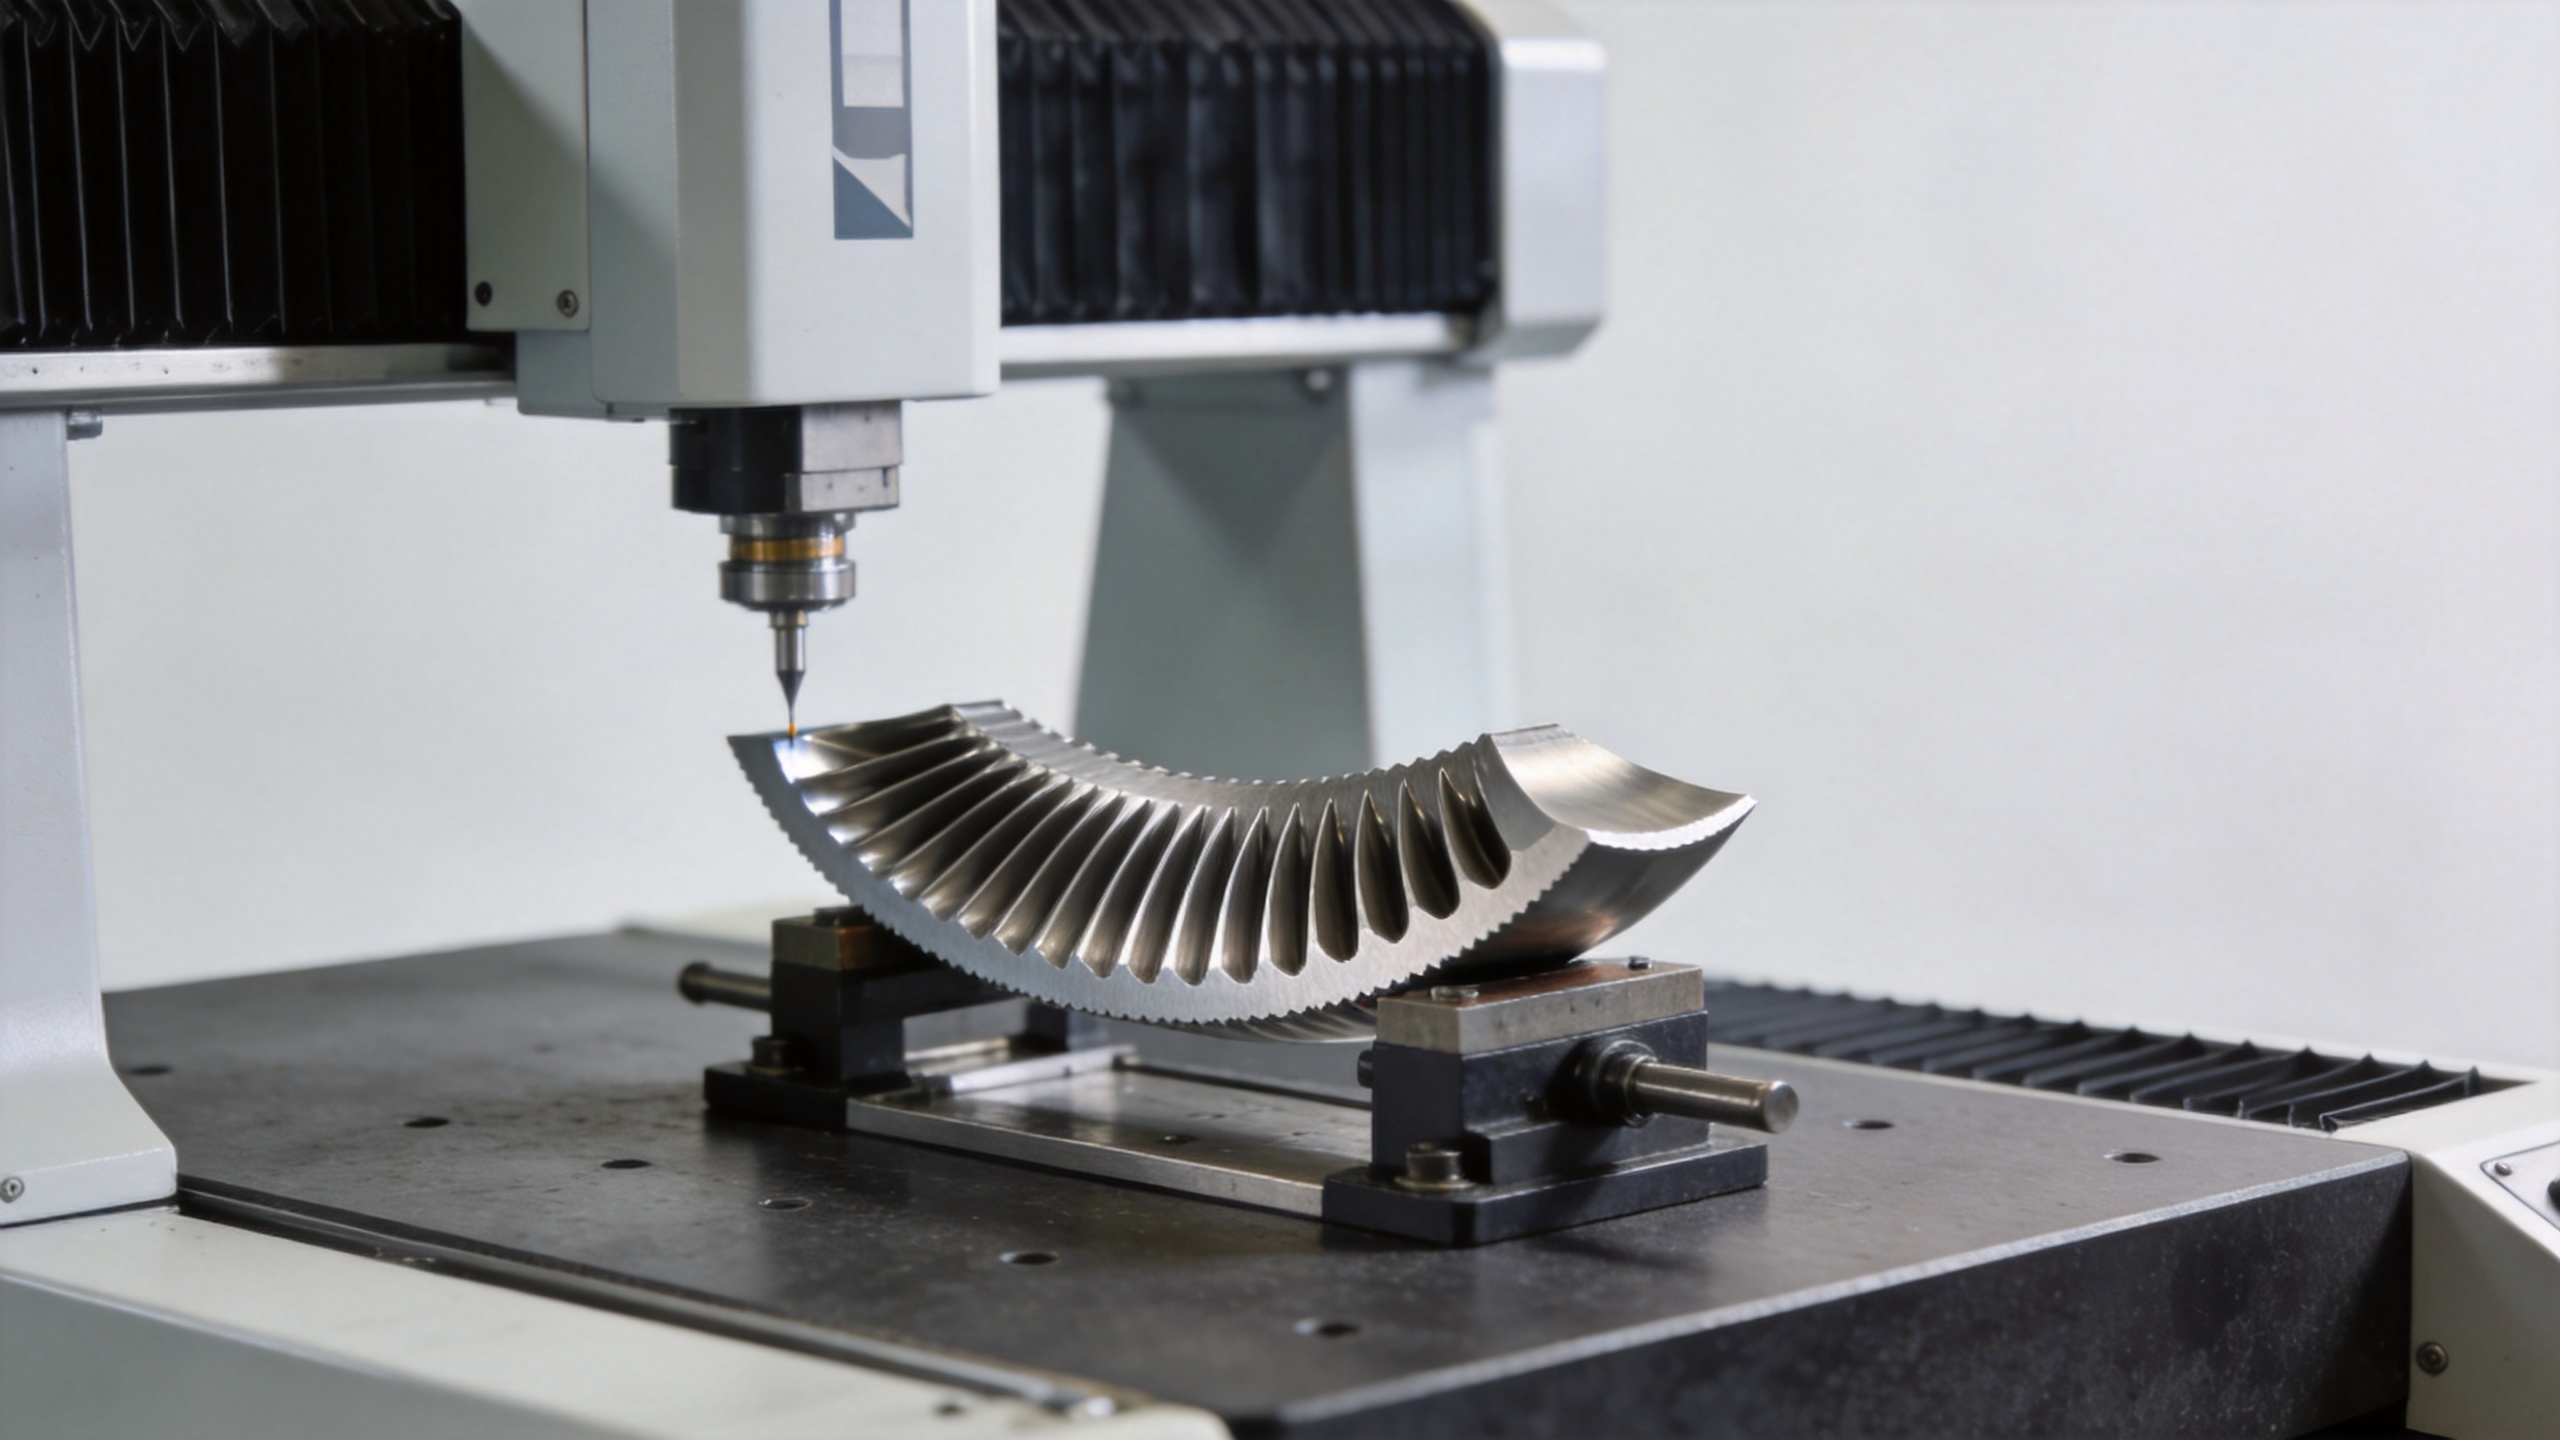
Tolérance de longueur de corde pour un composant aérospatial aube d’airfoil de turbine est généralement spécifiée dans la plage de ±0,5 mm à ±1,0 mm. La tolérance de la portée (hauteur de pale) affecte le jeu entre le bout de la pale et la virole lors du montage ; elle est donc vérifiée à la fois de façon indépendante et dans le contexte de l’assemblage complet de l’étage. La torsion de l’aile désigne la variation de l’angle de section entre la racine et le bout de la pale ; pour la plupart des pales de compresseur, les tolérances de torsion sont exprimées en unités angulaires, couramment de ±0,2° à ±0,5° sur toute la portée. Les erreurs de torsion et d’angle de calage interagissent directement avec les angles d’incidence prévus à chaque station radiale, réduisant ainsi la marge anti-pompage de manière qui n’apparaît pas lors de l’inspection individuelle des pales, mais se manifeste durant les essais aérodynamiques complets de l’étage.
4. Rugosité de surface
La rugosité de surface constitue une exigence distincte, mais étroitement liée, dans le domaine aérospatial aube d’airfoil de turbine applications. La plupart normes aérospatiales les spécifications relatives aux aubes de compresseur exigent des valeurs Ra comprises entre 0,8 et 3,2 μm sur les surfaces aérodynamiques, avec des exigences plus strictes dans la zone du bord d’attaque. Une rugosité de surface supérieure à la spécification accroît les pertes par frottement de peau et favorise une transition plus précoce de la couche limite, ce qui dégrade à la fois le rendement du compresseur et sa marge de pompage.
Normes aérospatiales régissant les tolérances des aubes de turbine
Plusieurs cadres normatifs définissent les exigences en matière de qualité et de mesure dans le domaine aérospatial aube d’airfoil de turbine composants:
- AS9100 – Le système de management de la qualité normes aérospatiales destiné aux organisations de fabrication. La norme AS9100 exige que les exigences dimensionnelles relatives à chaque aube d’airfoil de turbine soient définies, maîtrisées et vérifiées au moyen de procédures documentées. Tout fournisseur crédible d’aubes de compresseur aérospatial doit disposer d’un système de management de la qualité conforme à la norme AS9100.
- ASME Y14.5 – La norme relative au dimensionnement géométrique et aux tolérances (GD&T), utilisée sur les plans d’aubes aérospatiales. Les tolérances de profil, les structures de référentiels et les références de mesure pour une aube d’airfoil de turbine sont exprimées selon la notation ASME Y14.5.
- Spécifications matériaux AMS – La série des spécifications de matériaux aérospatiaux (AMS) définit les exigences relatives aux nuances de matériaux, au traitement thermique et au traitement de surface des aubes. Bien que les spécifications AMS ne fixent pas directement la précision de l’aube les tolérances géométriques, elles régissent les paramètres du procédé de fabrication qui influencent la façon dont la géométrie finale est obtenue et maintenue.
- Spécifications des plans constructeur (OEM) – Dans la pratique d’approvisionnement, la référence normes aérospatiales pour chaque aube d’airfoil de turbine est le lot de plans fourni par le constructeur (OEM). Ces plans précisent les valeurs exactes des tolérances, les méthodes de mesure et les critères d’acceptation pour chaque modèle de turbine et chaque position d’étage, prévalant sur les normes générales.
Précision contre coût : comprendre le compromis
Une hypothèse courante dans aube d’airfoil de turbine l’approvisionnement est que des tolérances plus serrées équivalent à de meilleures performances, et que la plus grande précision techniquement réalisable la précision de l’aube est automatiquement la spécification appropriée. En pratique, l’allocation des tolérances dans la fabrication des aubes aéronautiques implique un véritable compromis entre coûts et délais de livraison. Des recherches sur l’optimisation des tolérances des aubes de turbine montrent que des tolérances plus serrées augmentent à la fois les taux de rebuts et la charge liée aux inspections, ce qui affecte le coût de production d’une manière qui doit être soigneusement évaluée par rapport au bénéfice aérodynamique marginal.
Conséquence pratique : aube d’airfoil de turbine les exigences en matière de tolérances doivent correspondre exactement à ce que l’analyse aérodynamique exige réellement, et non à un niveau ambitieux la précision de l’aube dépassant ce que la conception de l’étage requiert. Le soutien technique avant-vente, au cours duquel un fournisseur examine votre jeu de plans et confirme si les tolérances indiquées entrent bien dans ses capacités de processus, constitue une réelle valeur ajoutée lors de la normes aérospatiales qualification, et non une simple formalité.
Vérification de la conformité aux tolérances des aubes de turbine
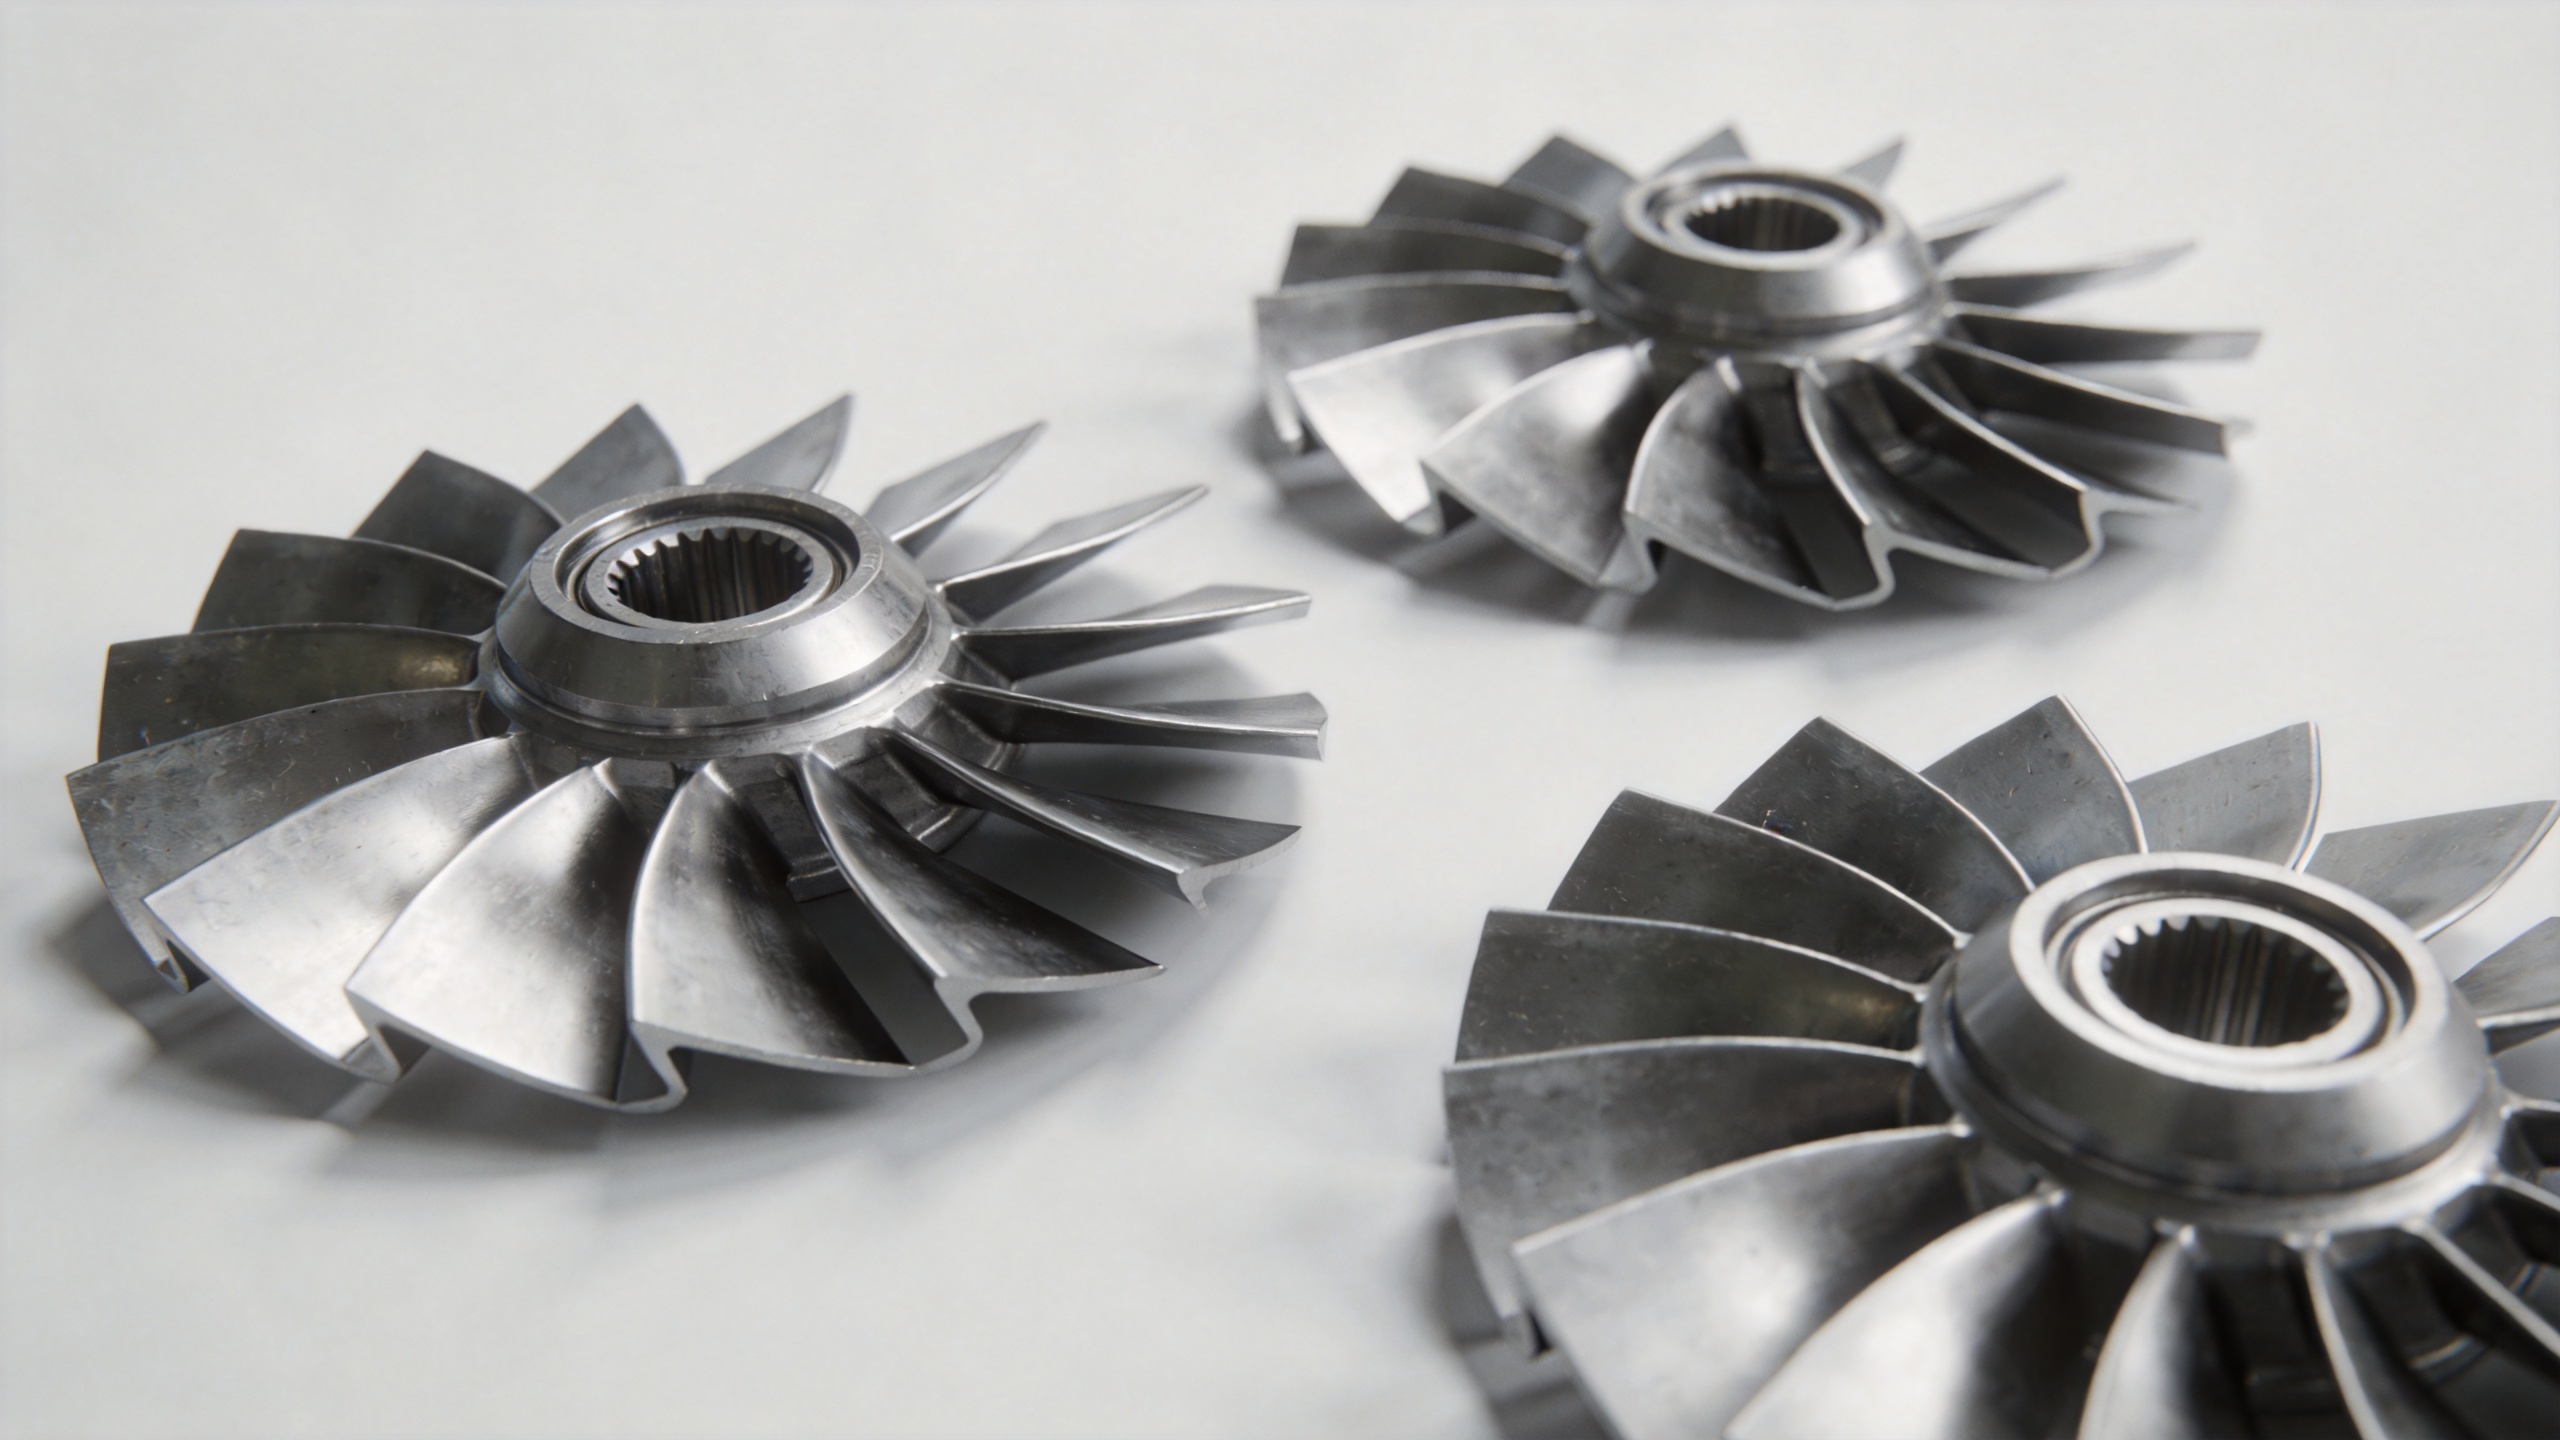
Pour l’inspection à la réception d’un composant aérospatial aube d’airfoil de turbine , l’ajustement en coupe bidimensionnelle et le balayage tridimensionnel de la surface sont des méthodes de vérification standard. L’ajustement bidimensionnel permet de vérifier le respect des tolérances de profil aux stations de mesure spécifiques définies sur le plan. Le balayage tridimensionnel capture l’intégralité aube d’airfoil de turbine de la surface et génère une carte colorée des écarts par rapport à la géométrie nominale du modèle CAO, offrant ainsi une vérification complète la précision de l’aube sur toute la surface aérodynamique.
Les deux méthodes exigent des rapports d’inspection dimensionnelle au niveau du lot, documentant les valeurs mesurées réelles par rapport aux tolérances indiquées sur les plans pour chaque paramètre géométrique clé. Pour les programmes de qualification aérospatiale, un rapport d’inspection du premier article (FAIR), couvrant l’ensemble des exigences dimensionnelles, matérielles et procédurales, constitue la base de l’approbation de la production. Les fournisseurs qui fournissent systématiquement, pour chaque lot livré, des rapports obtenus par machine à mesurer tridimensionnelle (CMM) ou par numérisation 3D démontrent une capacité de processus, et non seulement la conformité individuelle des pièces, tout en satisfaisant aux exigences documentaires de la plupart des normes aérospatiales systèmes qualité.
Résumé typique des tolérances pour les aubes de turbine aérospatiale
Pour synthétiser cela : il n’existe pas de valeur de tolérance unique universelle pour une aube d’airfoil de turbine . Les exigences varient selon le modèle de turbine, la position de l’étage et la spécification du plan fournie par l’équipementier d’origine (OEM). Toutefois, les plages dimensionnelles typiques pour les applications d’aubes de compresseur aérospatial comprennent :
- Aube d’airfoil de turbine profil : ±0,1 mm à ±0,5 mm, selon l’étage et le rapport de pression
- Géométrie des bords d’attaque et de fuite : plus serrée que le profil général, spécifiée séparément
- Longueur de corde : plage typique de ±0,5 mm à ±1,0 mm
- Angle de vrillage et d’emplanture : de ±0,2° à ±0,5° sur toute la portée
- Rugosité de surface : Ra de 0,8 à 3,2 μm sur les surfaces aérodynamiques
Sélectionner un fournisseur de forgeage de précision disposant d’une capacité documentée pour respecter ces aube d’airfoil de turbine plages de tolérance, étayée par des rapports d’inspection au CMM / numérisation 3D, une traçabilité par lot thermique et un soutien technique pour l’examen des spécifications, constitue la base de la gestion du risque dimensionnel dans l’approvisionnement des aubes de compresseur aéronautique. Navi Power Technology propose une consultation technique prévente aux clients engagés dans des programmes de qualification d’aubes de compresseur et nécessitant la précision de l’aube une confirmation de capacité conforme à leurs exigences spécifiques normes aérospatiales exigences.