 EN

Mikä tarkkuusvaatimus on vaadittavissa ilmailun turbiinisiivelle?
Oikean toleranssitason määrittäminen ilmailualalla turbiinin siipiprofiili on yksi merkittävimmistä päätöksistä puristinsivellisten hankinnassa ja kvalifiointiohjelmassa. Puristimen turbiinin siipiprofiili toimiva kaasuturbiinin puristinosassa täytyy täyttää tarkat mitalliset vaatimukset – ei pelkästään läpäistä tarkastusta – voidakseen tarjota tuon vaiheen suunnittelun edellyttämän aerodynamiikan suorituskyvyn. Näiden vaatimusten ja niitä säätelevien ilmailustandardien kehyksen ymmärtäminen on lähtökohta jokaiselle vakavalle kvalifiointiohjelmalle.
Siiven tarkkuus on tärkeää, koska puristimen hyötysuhde on herkkä geometrisille poikkeamille. Siipi, turbiinin siipiprofiili jonka profiilivirheet näyttävät pieniltä tarkastusraportissa, voi siirtää puristinvaiheen incidenssialuetta tai muuttaa etureunan rajakerroksen käyttäytymistä tavalla, joka vähentää turbiinin häiriörajaa. Hankintainsinöörien haasteena on yhdistää piirustuksessa olevat abstraktit toleranssiluvut niiden todellisiin aerodynaamisiin seurauksiin.
Ilmailuturbiinien lentopäällysteiden perusmittasuojatusparametrit
Ilmailu turbiinin siipiprofiili suvaitsevaisuusspecifikaatiot määrittelevät vaatimukset useille eri geometrisille parametreille. Jokaisella on erilainen aerodynamisinen herkkyys ja erilaiset seuraukset, kun ne eivät ole määriteltyjä. Arviointi lentokehän tarkkuus se tarkoittaa kaikkien ymmärrystä, ei vain näkyvimpiä ulottuvuuksia.
1. Säännöt Ilmakehän profiilia koskeva suvaitsevaisuus
Profiilin toleranssi määrittää, kuinka tarkasti osan poikkileikkauksen muoto vastaa suunnittelun tarkoitusta jokaisessa mittausasemassa. turbiinin siipiprofiili ilmailusovelluksissa kompressorisiiven profiilin toleranssit määritellään yleensä nauhalla, joka vaihtelee ±0,1 mm:stä korkeapaineisissa vaiheissa ±0,5 mm:ään alhaisempipaineisissa vaiheissa. Lentokehän tarkkuus poikkeama profiilitasolla vaikuttaa suoraan paikallisesti rajakerroksen käyttäytymiseen ja poikkeamista suunnittelupisteestä aiheutuu mitattavissa olevaa hyötysuhdehäviötä, vaikka poikkeama olisi vielä toleranssinauhan rajojen sisällä. Tiukemmat lentokehän tarkkuus vaatimukset ovat standardit ahtimen puristinvaiheille, jotka toimivat korkeilla painesuhteilla.
2. Etureunan ja takareunan geometria
Etureunan ja takareunan säteitä koskevat erilliset ja tiukemmat toleranssit ovat yleisiä ilmailustandardien turboliikkeen ilmalaivojen määrittelyissä. Ilmalaivan etureunan säde määrittää, kuinka hyvin siipi kestää tulokulman vaihteluita: tylppä etureuna muuttaa tulokulma-alueen ja vaikuttaa puristimen vakauden tasapainottomissa olosuhteissa. Ilmalaivan takareunan paksuus vaikuttaa takareunan häviöihin, jotka kertyvät useiden puristinvaiheiden yli ja vähentävät kokonaissyklin tehokkuutta. turbiinin siipiprofiili determines how well the blade handles incidence variation: a blunted leading edge changes the incidence range and affects compressor stability at off-design conditions. Trailing edge thickness of a turbiinin siipiprofiili affects trailing edge losses, which compound across multiple compressor stages and reduce overall cycle efficiency.
Etureunan ja takareunan geometrian säilyttäminen on yksi vaativimmista lentokehän tarkkuus vaatimukset kovakuutettujen siipien valmistuksessa. Perinteiset kovakuutusprosessit jättävät merkittävän materiaalivarauksen näihin alueisiin, mikä edellyttää koneistusta, joka voi aiheuttaa geometriavaihtelua. Alhaisen materiaalivarauksen kovakuutusprosessit, jotka pystyvät pitämään tarkkuutta 0,1–1 mm:n välillä – kuten niitä, joita erikoistuneet puristinsiipien valmistajat käyttävät – vähentävät kovakuutuksen jälkeistä koneistustarvetta ja alentavat riskiä geometrian poikkeamisesta näissä aerodynaamisesti herkäissä kohdissa.
3. Jänne, jänneväli ja kiertokulma
Jännepituuden toleranssi ilmailualalla turbiinin siipiprofiili määritellään yleensä välillä ±0,5 mm–±1,0 mm. Jännitys (siiven korkeus) -toleranssi vaikuttaa kärkivälistä kokoonpanon yhteydessä, joten sitä tarkastetaan sekä erillisesti että vaiheen kokoonpanon yhteydessä. Ilmansiiven kierre kuvaa, kuinka poikkileikkauksen kulma muuttuu juuresta kärkeen; useimmissa puristinsiivissä kierre-toleranssit määritellään kulmayksiköissä, yleensä ±0,2°–±0,5° jännityksen yli. Kierre- ja asennuskulmavirheet vaikuttavat suoraan suunniteltuihin tulokulmiin jokaisessa säteittäisessä asemassa, mikä vähentää turbulenssimarginaalia tavalla, joka ei ilmene yksittäisen siiven tarkastuksessa, mutta havaitaan koko vaiheen aerodynaamisessa testauksessa.
4. Pinnan karkeus
Pinnan karkeus on erillinen, mutta läheisesti liittyvä vaatimus ilmailuun turbiinin siipiprofiili sovelluksissa. Useimmat ilmailustandardien määrittelyt kompressorisiiville edellyttävät Ra-arvoja 0,8–3,2 μm:n välillä aerodynaamisilla pinnoilla, tiukemmat vaatimukset koskevat etureunan aluetta. Pinnan karkeus arvon yläpuolella lisää kitkahäviöitä ja edistää aikaisempaa rajakerroksen siirtymistä, mikä heikentää sekä kompressorin hyötysuhdetta että turbulenssimarginaalia.
Turbiinien lentopäällysteen suvaitsevaisuutta koskevat ilmailun normit
Useat standardipuitteet määrittelevät ilmailun laatu- ja mittausvaatimukset turbiinin siipiprofiili valmistuskomponentit:
- AS9100 Laadunhallinta ilmailustandardien valmistajaorganisaatioille. AS9100:n mukaan mittasuunnitelmat turbiinin siipiprofiili määritellään, valvotaan ja todennetaan dokumentoiduilla prosesseilla. Kaikki luotettavat ilmailualan kompressoripäälle valmistavat tuottajat edellyttävät AS9100-standardin mukaista laadunhallintaa.
- ASME Y14.5 Geometrinen mittaus- ja toleranssi (GD&T) -standardi, jota käytetään ilmailun terästen piirroksissa. Profiilien toleranssit, datumirakenteet ja mittausviitteet turbiinin siipiprofiili ilmaistaan ASME Y14.5 -merkinnällä.
- AMS-materiaalieritelmät – Aerospace Material Specifications -sarja määrittelee terästen materiaaliluokkavaatimukset, lämpökäsittelyn ja pinnankäsittelyn. Vaikka AMS-määrittelyt eivät aseta suoraan geometriatoleransseja, ne ohjaavat valmistusprosessin parametrejä, jotka vaikuttavat siihen, miten lopullinen geometria saavutetaan ja säilytetään. lentokehän tarkkuus geometriatoleransseja suoraan, ne ohjaavat valmistusprosessin parametrejä, jotka vaikuttavat siihen, miten lopullinen geometria saavutetaan ja säilytetään.
- OEM-piirustusmäärittelyt – Hankintapraktiikassa pätevä ilmailustandardien jokaiselle turbiinin siipiprofiili on OEM:n piirustuspaketti. Nämä piirustukset määrittelevät tarkat toleranssiarvot, mittausmenetelmät ja hyväksyntäkriteerit jokaiselle turbiinimallille ja vaiheasennolle, ja niillä on etusija yleisten standardien nähden.
Tarkkuus vs. kustannukset: kaupallisen kompromissin ymmärtäminen
Yleinen oletus turbiinin siipiprofiili hankinnassa on, että tiukemmat toleranssit tarkoittavat parempaa suorituskykyä ja että mahdollisimman tiukat toleranssit lentokehän tarkkuus on automaattisesti oikea spesifikaatio. Käytännössä ilmailusovellusten siipien valmistuksessa toleranssien jakaminen edellyttää todellista kustannus- ja toimitusaikakompromissia. Tutkimukset turbiinisivun toleranssioptimoinnista osoittavat, että tiukemmat toleranssit lisäävät sekä hukkaprosenttia että tarkastuskuormitusta, mikä vaikuttaa tuotantokustannuksiin tavalla, joka on arvioitava marginaalisen aerodynaamisen hyödyn kannalta.
Käytännön seuraamus: turbiinin siipiprofiili toleranssivaatimusten tulisi vastata sitä, mitä aerodynaaminen analyysi todella vaatii, ei aspiraatiotasoa lentokehän tarkkuus joka ylittää vaiheen suunnittelun vaatimukset. Tekninen esimyyntituki, jossa toimittaja tarkistaa piirustuspaketin ja vahvistaa, täyttävätkö ilmoitetut toleranssit heidän prosessikykyään, on todellinen lisäarvo ilmailustandardien kvalifiointiprosessissa, ei pelkkä muodollisuus.
Turbiinisivun ilmanvirtausprofiilin toleranssivaatimusten noudattamisen varmistaminen
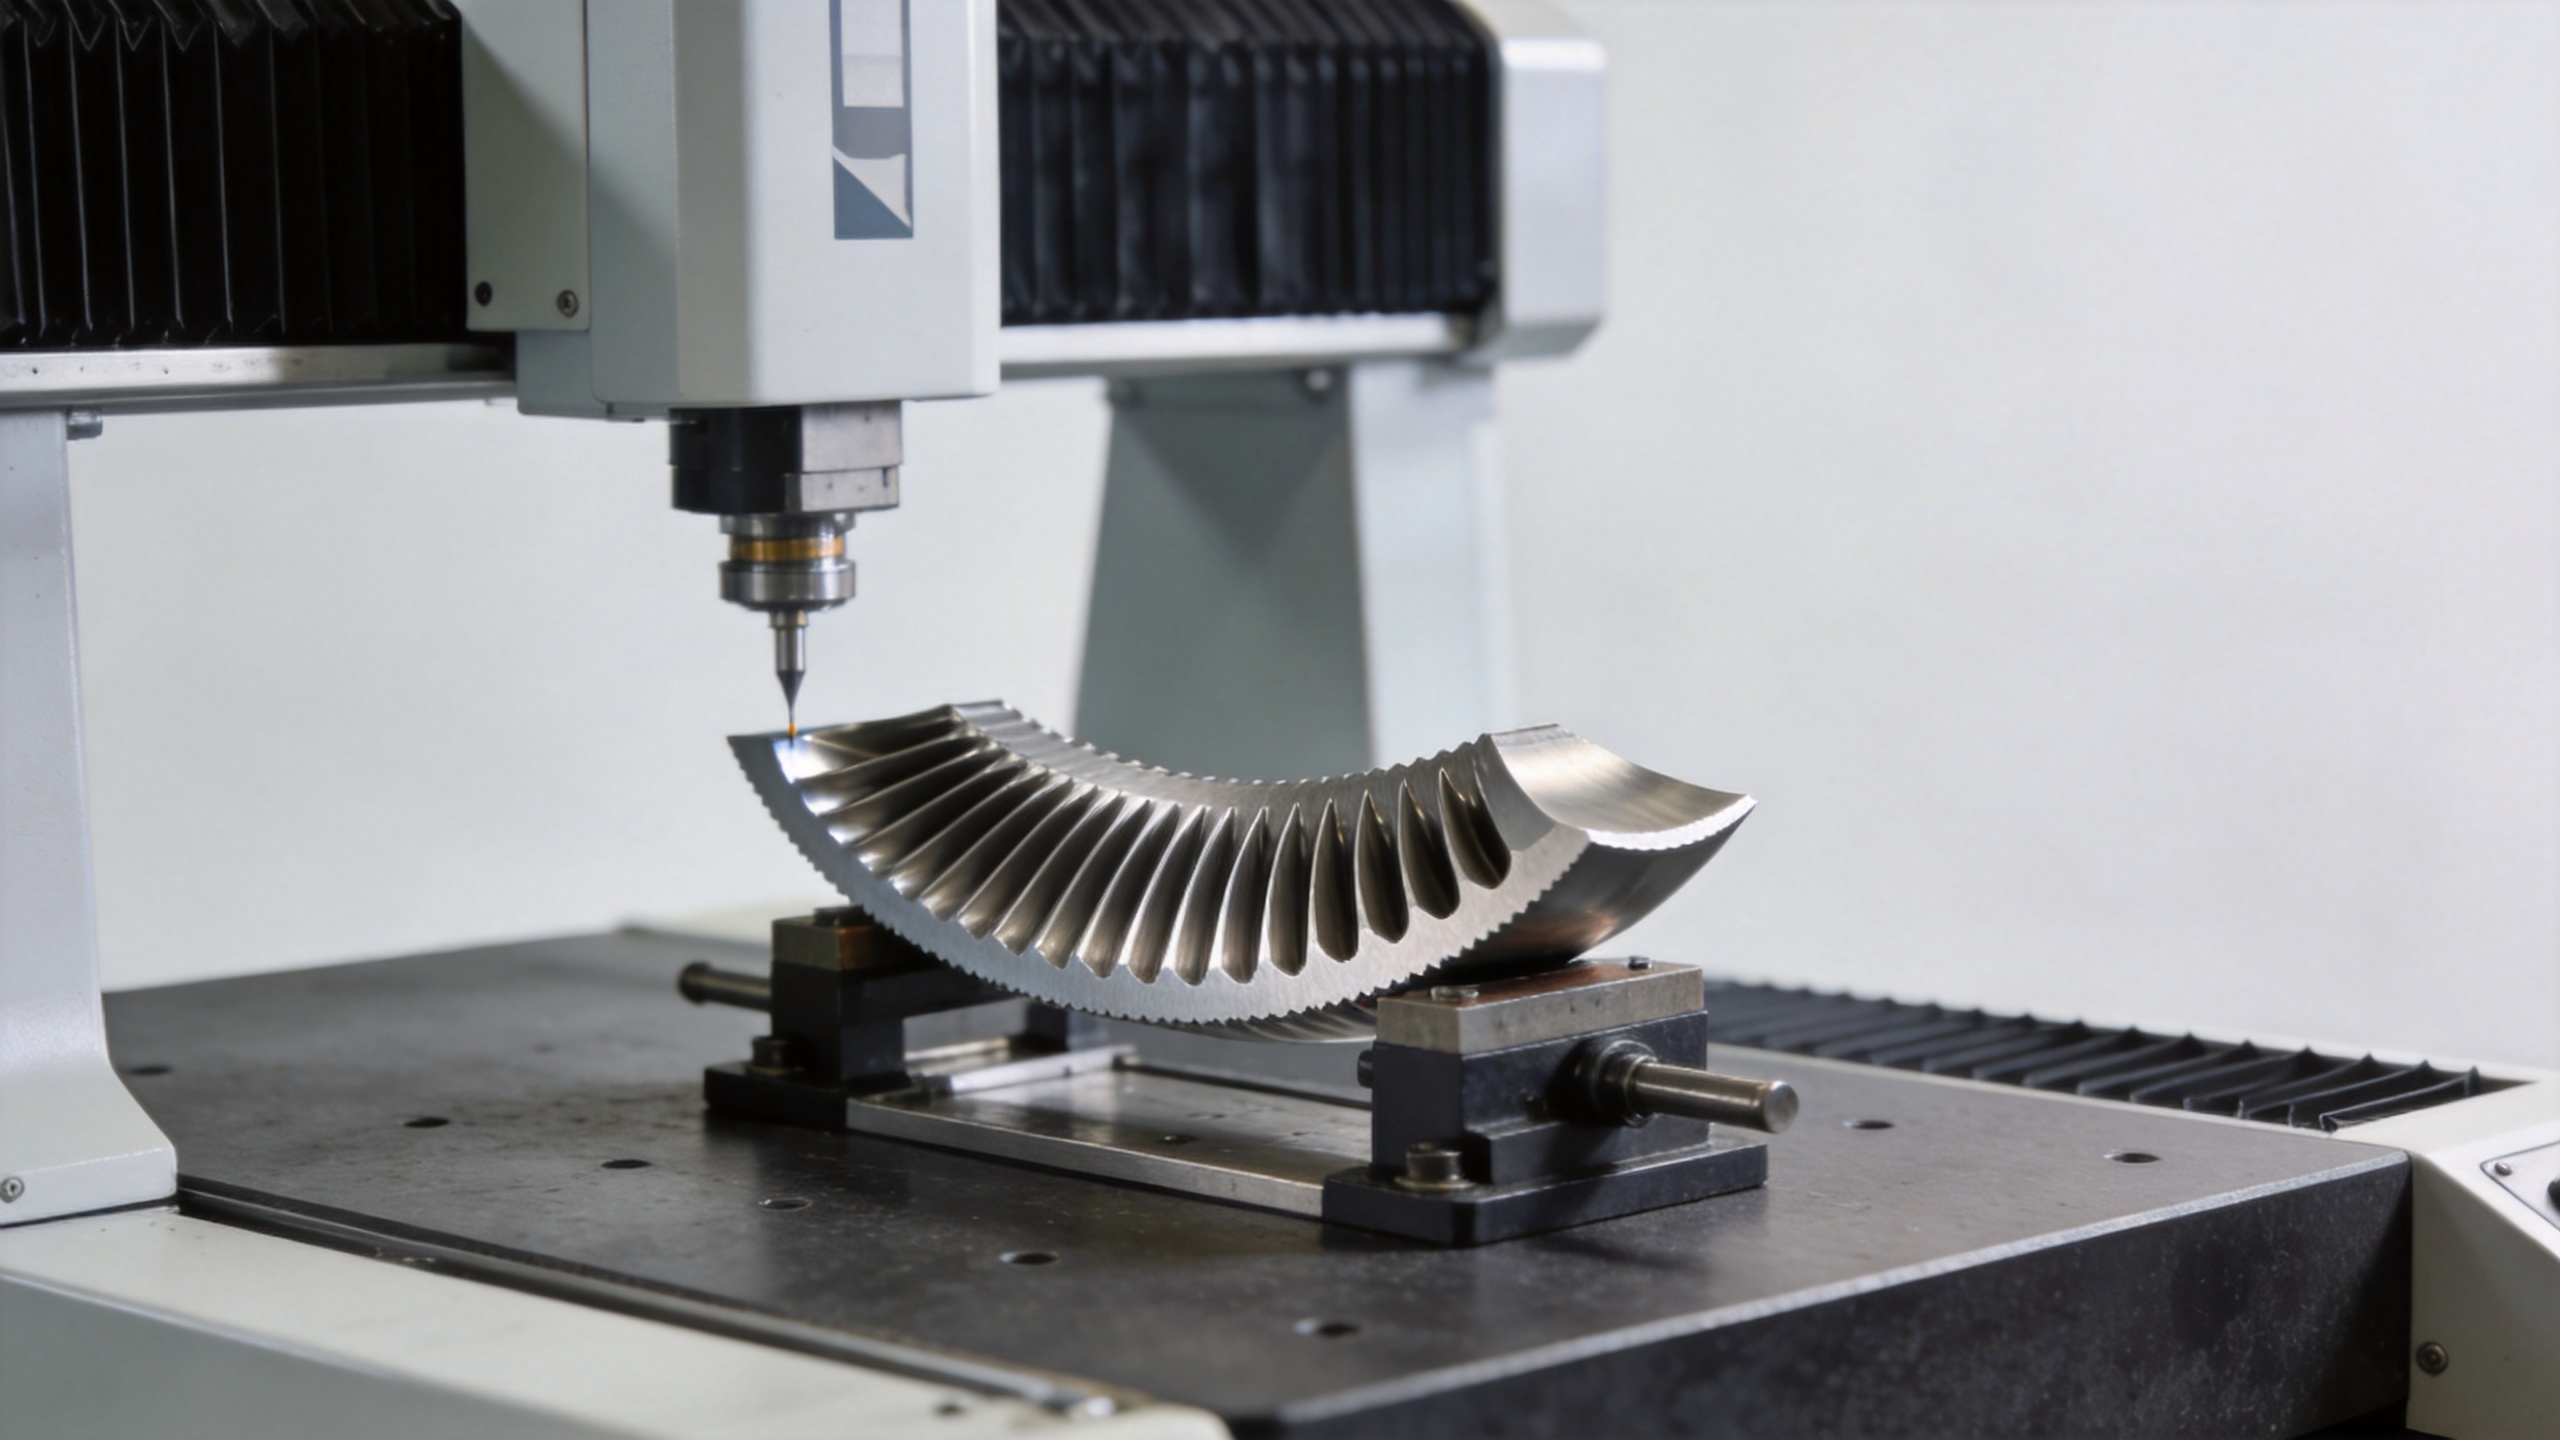
Ilmailualan tuotteiden saapuvan tarkastuksen yhteydessä turbiinin siipiprofiili , kaksiulotteinen poikkileikkaussovitus ja kolmiulotteinen pinnanskannaus ovat standardimenetelmiä. Kaksiulotteinen sovitus tunnistaa profiilin toleranssien noudattamisen tietyissä piirustuksessa määritellyissä mittausasemissa. Kolmiulotteinen skannaus kuvaa koko turbiinin siipiprofiili pinnan ja tuottaa värillisen poikkeamakartan nimellisestä CAD-geometriasta, tarjoaen kattavan lentokehän tarkkuus tarkastuksen koko aerodynaamiselle pinnalle.
Molemmat menetelmät vaativat eräkohtaisia mittojen tarkastusraportteja, jotka dokumentoivat todelliset mitat piirustusten toleranssien mukaisesti jokaiselle keskeiselle geometriselle parametrille. Ilmailualan hyväksyntäohjelmissa ensimmäisen artikkelin tarkastusraportti (FAIR), joka kattaa kaikki mitalliset, materiaali- ja prosessivaatimukset, muodostaa tuotannon hyväksynnän perustan. Toimittajat, jotka toimittavat CMM- tai 3D-skannausraportteja standardidokumentaationa jokaisesta toimituserästä, osoittavat prosessikykyä, ei ainoastaan yksittäisen osan vaatimustenmukaisuutta, ja täyttävät useimpien ilmailustandardien laatujärjestelmiä.
Tyypillinen toleranssien yhteenveto ilmailun turbiinien siivekkeille
Yhdistetään tämä yhteen: yhtä universaalista toleranssiarvoa turbiinin siipiprofiili ei ole olemassa. Vaatimukset vaihtelevat turbiinimallin, vaiheen sijainnin ja OEM:n piirustusspesifikaation mukaan. Tyypilliset mitalliset vaihteluvälit ilmailun puristinsiiven sovelluksissa ovat kuitenkin seuraavat:
- Turbiinin siipiprofiili profiili: ±0,1 mm – ±0,5 mm vaihtelee vaiheen ja painesuhteen mukaan
- Etu- ja taka-reunan geometria: tiukempi kuin yleinen profiili, erikseen määritelty
- Jänneväli: tyypillisesti ±0,5 mm–±1,0 mm
- Kiertymä- ja asetuskulma: ±0,2°–±0,5° siiven kantaa pitkin
- Pinnankarheus: Ra 0,8–3,2 μm aerodynaamisilla pinnoilla
Tarkkuusmuokkaussupplierin valinta, jolla on dokumentoitu kyky säilyttää nämä toleranssialueet turbiinin siipiprofiili toleranssialueet, tuettuna koordinaattimittauskoneen (CMM) tai 3D-skannausmittausten raportein, lämpökäsittelyerien jäljitettävyys ja tekninen tuki eritelmien tarkistamiseen, on perusta mitalliselle riskinhallinnalle ilmailun puristinpalalevien hankinnassa. Navi Power Technology tarjoaa myyntiä edeltävää teknistä neuvontaa asiakkaille, jotka käyvät läpi puristinpalalevien hyväksyntäohjelmia ja joille tarvitaan lentokehän tarkkuus kyvyn vahvistusta heidän erityisiään ilmailustandardien vaatimukset.