 EN

Welk tolerantieniveau is vereist voor lucht- en ruimtevaart-turbine-luchtprofielen?
Het bepalen van het juiste tolerantieniveau voor een lucht- en ruimtevaarttoepassing turbineprofiel is een van de meest doorslaggevende beslissingen bij de aankoop en kwalificatie van compressorbladen. Een turbineprofiel die in een gasturbinecompressor wordt gebruikt, moet voldoen aan nauwkeurige dimensionale eisen — niet alleen om de inspectie te halen, maar ook om de aerodynamische prestaties te leveren waarop het trapontwerp is gebaseerd. Het begrijpen van deze eisen en de lucht- en ruimtevaartnorm kaders die ze reguleren, is het uitgangspunt voor elk serieus kwalificatieprogramma.
Precisie van het profiel is van belang, omdat de efficiëntie van de compressor gevoelig is voor geometrische afwijkingen. Een turbineprofiel met profielafwijkingen die op een inspectierapport minimaal lijken, kan het invalshoekbereik van een compressortrap verplaatsen of het grenslaaggedrag aan de voorrand wijzigen op een manier die de surge-marge vermindert. De uitdaging voor inkoopingenieurs is om abstracte tolerantiewaarden op een tekening te koppelen aan hun reële aerodynamische gevolgen.
Kernafmetingstolerantieparameters voor luchtvaartturbineprofielen
Luchtvaart turbineprofiel tolerantiespecificaties definiëren eisen voor verschillende afzonderlijke geometrische parameters. Elke parameter heeft een andere aerodynamische gevoeligheid en andere gevolgen bij afwijking van de specificatie. Het beoordelen van profielprecisie betekent het begrijpen van alle parameters, niet alleen de meest zichtbare afmetingen.
1. Profieltolerantie
Profieltolerantie bepaalt hoe nauwkeurig de dwarsdoorsnede van een turbineprofiel overeenkomt met het ontwerp op elk meetpunt. In luchtvaarttoepassingen worden profieltoleranties voor compressorschoepen doorgaans gespecificeerd als een band, variërend van ±0,1 mm voor hogedruktrappen tot ±0,5 mm voor lagere-druktrappen. Profielprecisie op profielniveau beïnvloedt direct het lokale grenslaaggedrag en kan bij niet-nominale werkomstandigheden zelfs bij afwijkingen binnen de tolerantieband merkbare efficiëntieverliezen veroorzaken. Striktere profielprecisie de vereisten zijn standaard voor compressortrappen van luchtvaartmotoren die werken bij hoge drukverhoudingen.
2. Geometrie van de voorrand en de achterrand
Voor de straal van de voorrand en de straal van de achterrand gelden in de meeste lucht- en ruimtevaartnorm turbineprofielspecificaties afzonderlijke, strengere toleranties. De straal van de voorrand van een turbineprofiel bepaalt hoe goed het blad variaties in invalshoek verwerkt: een afgeronde voorrand verandert het bereik van invalshoeken en beïnvloedt de stabiliteit van de compressor bij niet-nominale omstandigheden. De dikte van de achterrand van een turbineprofiel beïnvloedt de verliezen aan de achterrand, die zich cumulatief opstellen over meerdere compressortrappen en de algehele cyclusrendement verlagen.
Het behouden van de geometrie van de voorrand en de achterrand is een van de meest veeleisende profielprecisie vereisten bij de productie van gesmede bladen. Conventionele smeedprocessen laten aanzienlijke materiaaloverschotten in deze gebieden achter, wat bewerking vereist die geometrische variaties kan veroorzaken. Smeedprocessen met lage overschotten, die toleranties in het bereik van 0,1–1 mm kunnen handhaven – zoals die worden gebruikt door gespecialiseerde fabrikanten van compressorbladen – verminderen de bewerkingsbehoefte na het smeden en verlagen het risico op geometrische afwijkingen op deze aerodynamisch gevoelige locaties.
3. Koorde-lengte, spanwijdte en draaihoek
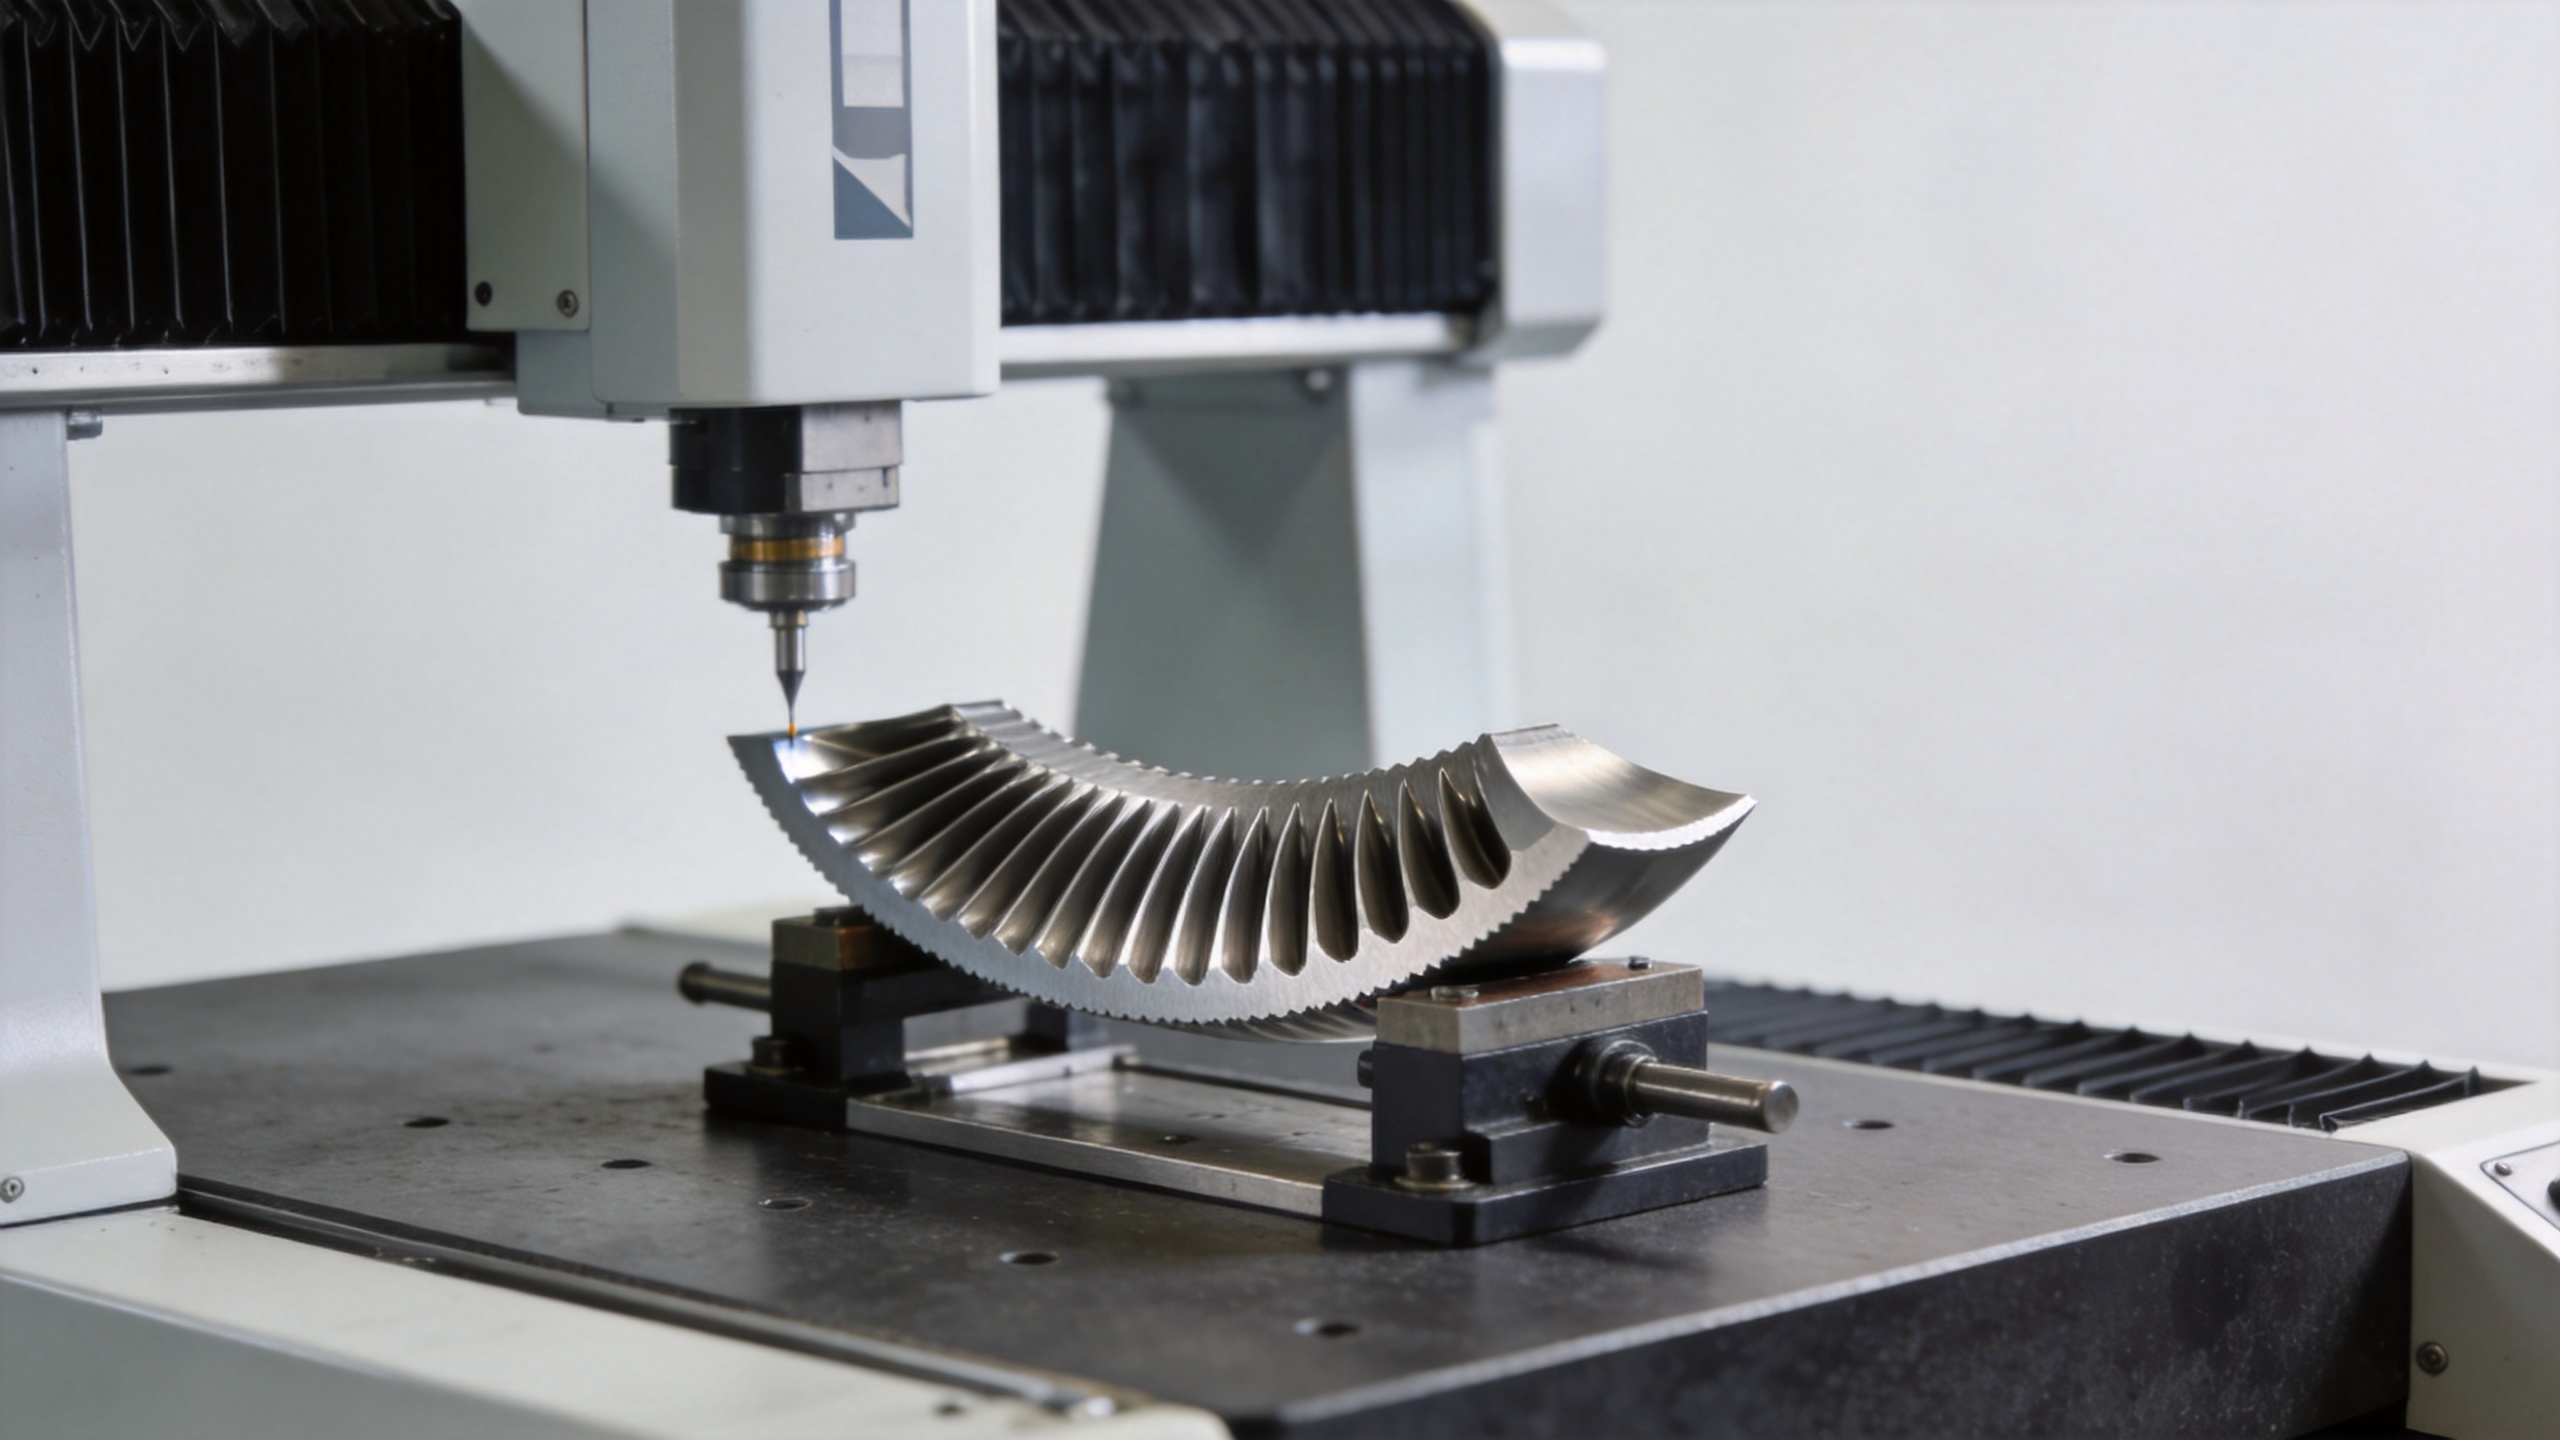
Koorde-lengtetolerantie voor een lucht- en ruimtevaarttoepassing turbineprofiel wordt over het algemeen gespecificeerd in het bereik van ±0,5 mm tot ±1,0 mm. De tolerantie voor de spanwijdte (bladhoogte) beïnvloedt de puntspeling bij montage, dus wordt deze zowel afzonderlijk als in de context van de gehele trapopbouw gecontroleerd. Luchtvaartprofielverdraaiing beschrijft hoe de sectiehoek varieert van wortel naar punt; voor de meeste compressorbladen worden verdraaiingstoleranties gespecificeerd in hoekmaten, meestal ±0,2° tot ±0,5° over de spanwijdte. Verdraaiings- en stapelhoekafwijkingen interageren direct met de ontworpen invalshoeken op elke radiale positie, waardoor de surge-marge afneemt op een manier die niet zichtbaar is bij individuele bladinspectie, maar wel opduikt tijdens aerodynamische tests van de volledige trap.
4. Oppervlakteruwheid
Oppervlakteruwheid is een aparte, maar nauw verwante vereiste voor lucht- en ruimtevaart turbineprofiel toepassingen. De meeste lucht- en ruimtevaartnorm de specificaties voor compressorbladen vereisen Ra-waarden in het bereik van 0,8–3,2 μm op aerodynamische oppervlakken, met strengere eisen in de zone van de voorrand. Een grovere oppervlakteruwheid dan gespecificeerd verhoogt de wrijvingsverliezen en bevordert een vroegere overgang van de grenslaag, wat zowel het rendement van de compressor als de stallmarge vermindert.
Lucht- en ruimtevaartnormen die toleranties voor turbineprofielbladen regelen
Verschillende standaardkaders definiëren de kwaliteits- en meetvereisten voor lucht- en ruimtevaart turbineprofiel onderdelen:
- AS9100 – Het kwaliteitsbeheer lucht- en ruimtevaartnorm voor productieorganisaties. AS9100 stelt dat dimensionale vereisten voor elk turbineprofiel moeten worden gedefinieerd, gecontroleerd en geverifieerd via gedocumenteerde processen. Elke geloofwaardige leverancier van lucht- en ruimtevaartcompressorbladen moet beschikken over een kwaliteitsbeheersysteem dat in lijn is met AS9100.
- ASME Y14.5 – De norm voor geometrische afmetingen en toleranties (GD&T) die wordt gebruikt op tekeningen van lucht- en ruimtevaartbladen. Profieltoleranties, referentiestructuren en meetreferenties voor een turbineprofiel worden uitgedrukt in ASME Y14.5-notatie.
- AMS-materiaalspecificaties – De Aerospace Material Specifications-serie definieert materiaalkwaliteitseisen, warmtebehandeling en oppervlaktebehandeling voor bladen. Hoewel AMS-specificaties geen geometrische toleranties direct vastleggen, regelen zij de productieprocesparameters die van invloed zijn op hoe de uiteindelijke geometrie wordt bereikt en gehandhaafd. profielprecisie geometrische toleranties direct vastleggen, regelen zij de productieprocesparameters die van invloed zijn op hoe de uiteindelijke geometrie wordt bereikt en gehandhaafd.
- OEM-tekeningspecificaties – Bij inkooppraktijken is het leidend lucht- en ruimtevaartnorm voor elke turbineprofiel de OEM-tekeningsverzameling. Deze tekeningen specificeren de exacte tolerantiewaarden, meetmethoden en acceptatiecriteria voor elk turbine-model en elke trappositie, en hebben voorrang boven algemene normen.
Nauwkeurigheid versus kosten: het begrijpen van de afweging
Een veelvoorkomende veronderstelling in turbineprofiel inkoop is dat strengere toleranties betere prestaties opleveren, en dat de strengst haalbare profielprecisie is automatisch de juiste specificatie. In de praktijk omvat tolerantie-toewijzing bij de productie van lucht- en ruimtevaartmessen een reële afweging tussen kosten en levertijd. Onderzoek naar optimalisatie van turbine-mes-toleranties beschrijft hoe strengere toleranties zowel de uitslagpercentages als de inspectiekosten verhogen, wat de productiekosten beïnvloedt op een manier die zorgvuldig moet worden afgewogen tegen het marginale aerodynamische voordeel.
De praktische consequentie: turbineprofiel tolerantie-eisen moeten overeenkomen met wat de aerodynamische analyse daadwerkelijk vereist, niet met een aspiratief profielprecisie niveau dat verder gaat dan wat het trapontwerp vereist. Technische pre-sales-ondersteuning, waarbij een leverancier uw tekeningenpakket controleert en bevestigt of de genoemde toleranties binnen hun procescapaciteit vallen, is een echte toegevoegde waarde tijdens de lucht- en ruimtevaartnorm kwalificatie, geen formaliteit.
Controle van naleving van turbine-luchtklep-toleranties
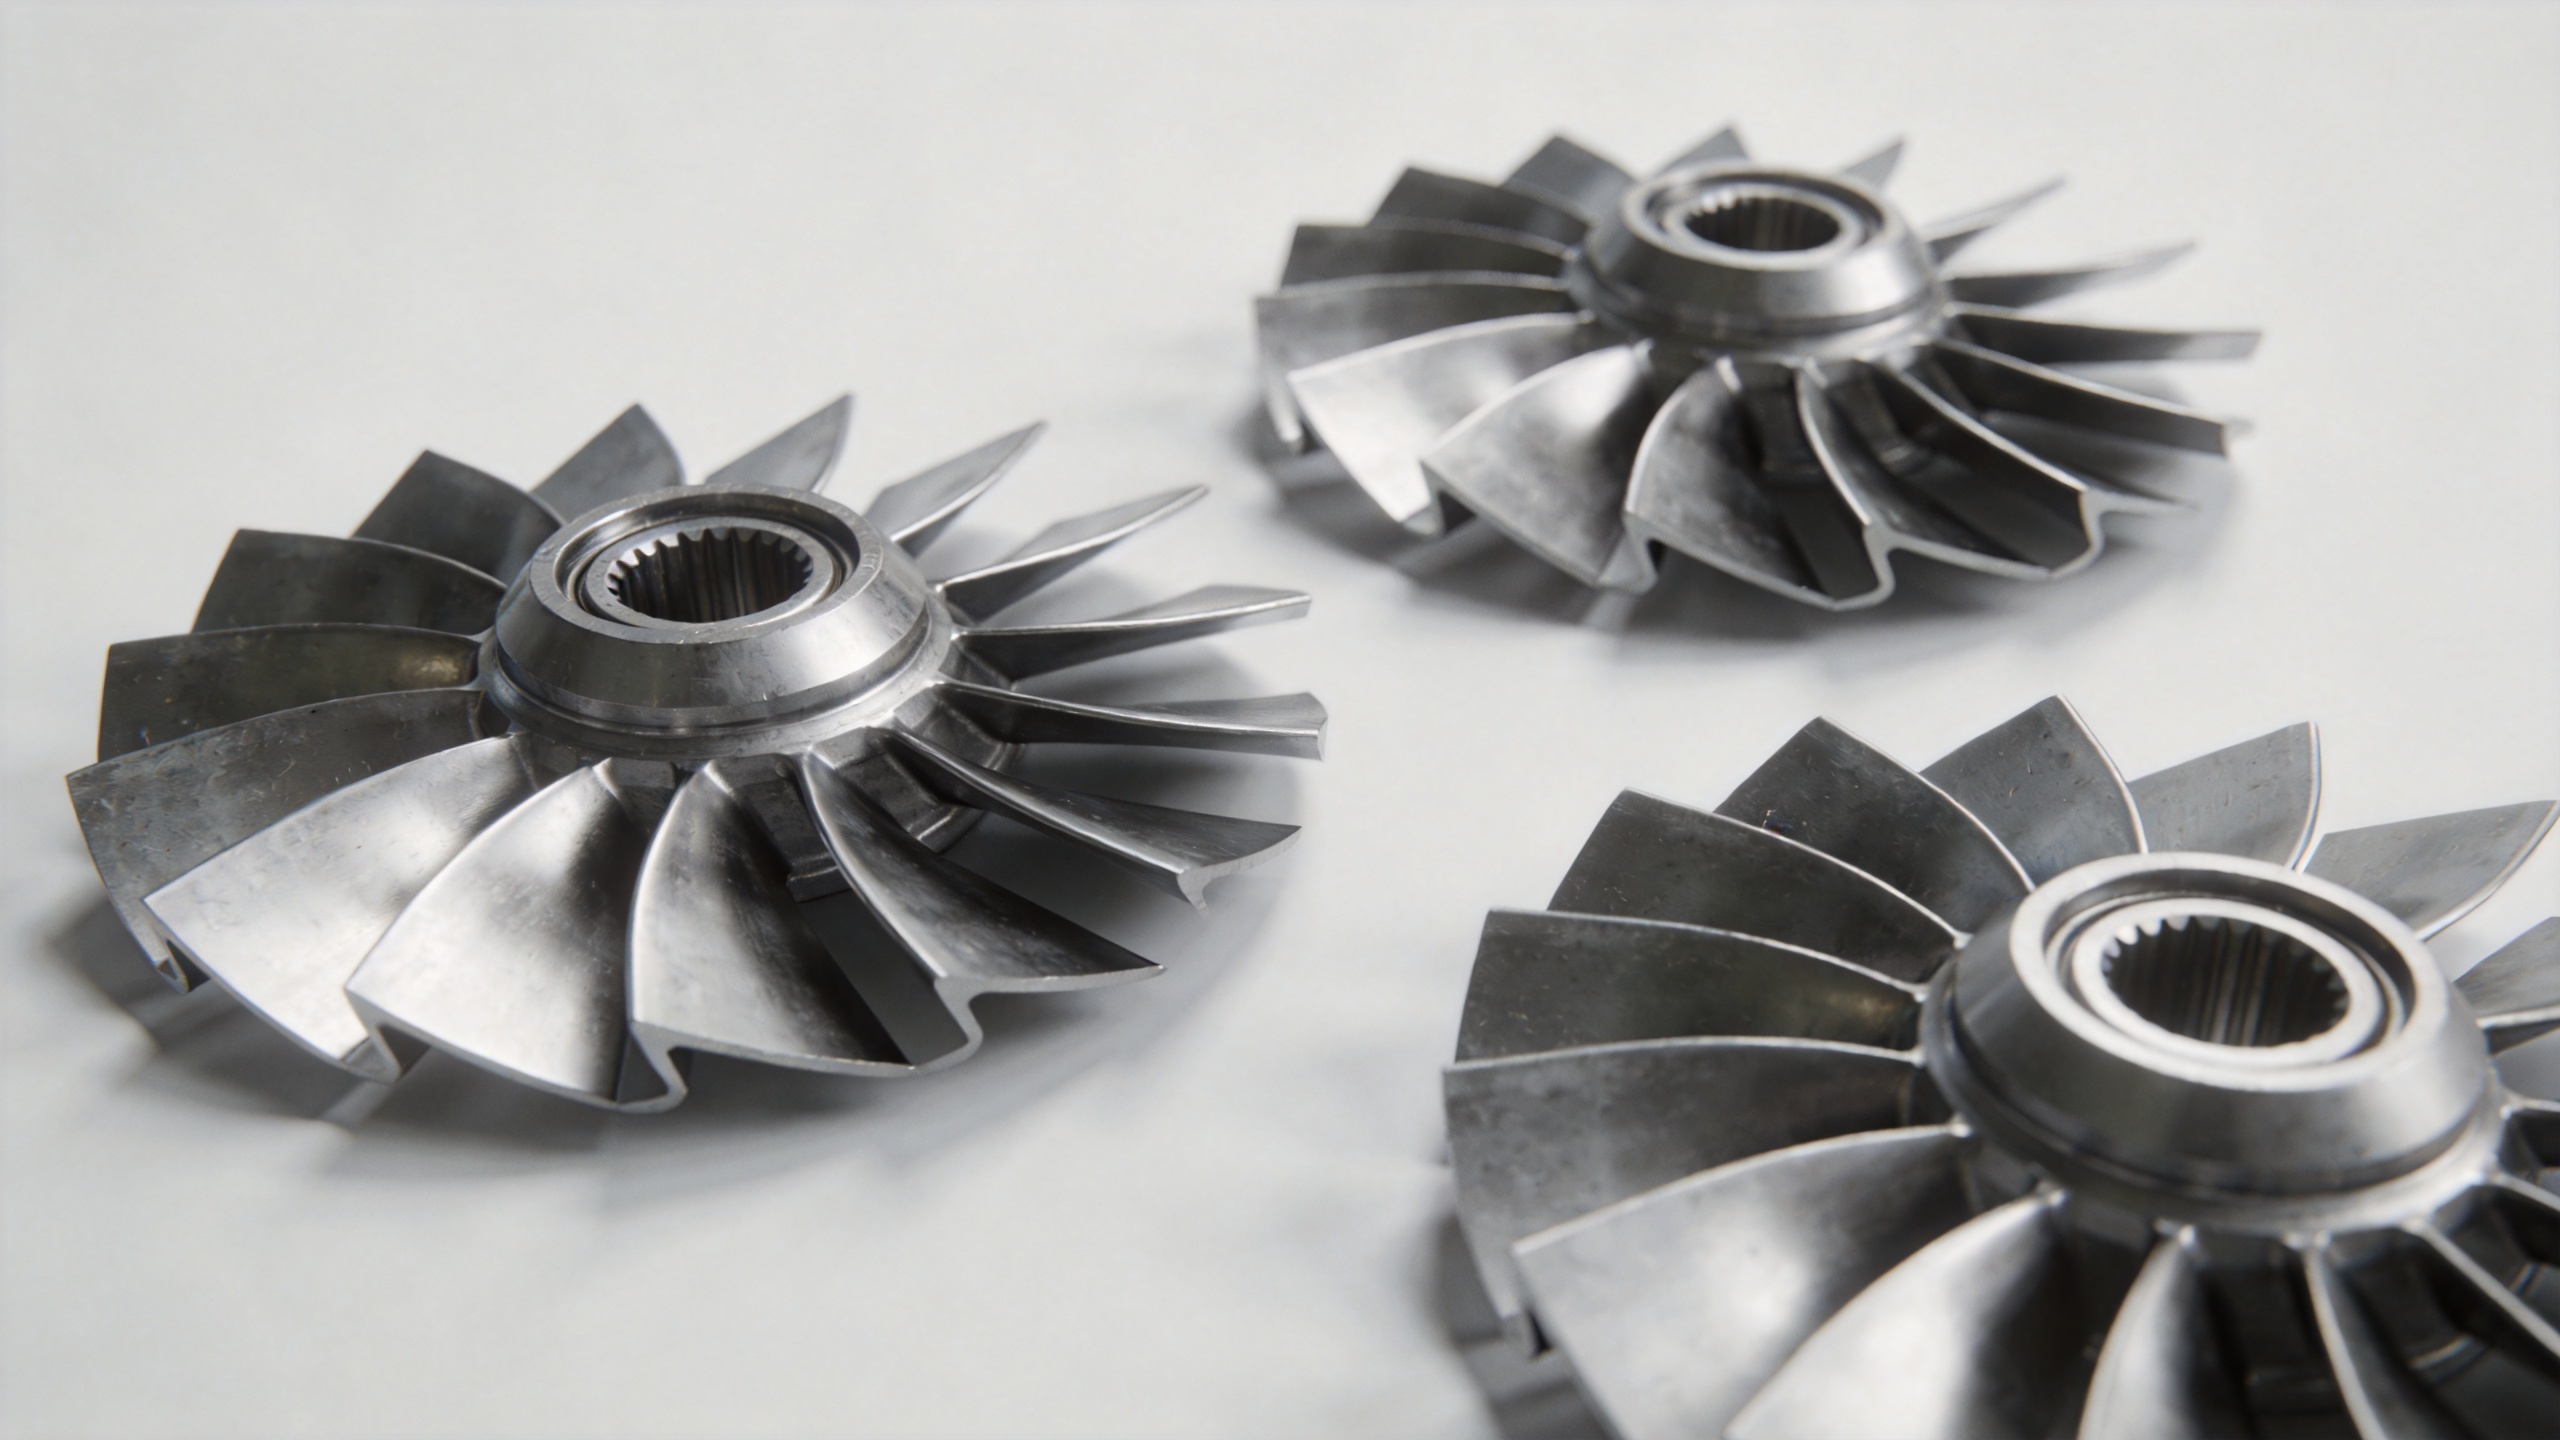
Voor inkomende inspectie van een lucht- en ruimtevaartproduct turbineprofiel , zijn tweedimensionale dwarsdoorsnede-aanpassing en driedimensionaal oppervlaksscannen standaardcontrolemethoden. Tweedimensionale aanpassing bepaalt of het profiel voldoet aan de toleranties op specifieke meetstations die in de tekening zijn gedefinieerd. Driedimensionaal scannen registreert het volledige turbineprofiel oppervlak en genereert een kleurafwijkingsoverzicht ten opzichte van de nominale CAD-geometrie, wat uitgebreide profielprecisie controle over het gehele aerodynamische oppervlak biedt.
Beide methoden vereisen dimensionele inspectierapporten op batchniveau waarin de daadwerkelijk gemeten waarden worden gedocumenteerd ten opzichte van de toleranties op de tekeningen voor elke belangrijke geometrische parameter. Voor lucht- en ruimtevaartkwalificatieprogramma’s vormt een eerste-artikelinspectierapport (FAIR) dat alle dimensionele, materiaal- en procesvereisten bestrijkt de basis voor productiegoedkeuring. Leveranciers die CMM- of 3D-scanningsrapporten als standaarddocumentatie per leveringsbatch verstrekken, tonen procescapaciteit aan, niet alleen conformiteit van afzonderlijke onderdelen, en voldoen aan de documentatievereisten van de meeste lucht- en ruimtevaartnorm kwaliteitssystemen.
Typisch overzicht van toleranties voor lucht- en ruimtevaartturbineprofielen
Om dit samen te vatten: er bestaat geen universele enkele tolerantiewaarde voor een turbineprofiel . Vereisten variëren per turbinemodel, trappositie en OEM-tekeningspecificatie. De typische dimensionele bereiken voor lucht- en ruimtevaartcompressorbladtoepassingen omvatten echter:
- Turbineprofiel profiel: ±0,1 mm tot ±0,5 mm, afhankelijk van de trap en drukverhouding
- Geometrie van voorrand en achterrand: strakker dan algemene profielen, afzonderlijk gespecificeerd
- Koorlengte: ±0,5 mm tot ±1,0 mm, typisch bereik
- Verdraaiings- en stapelhoek: ±0,2° tot ±0,5° over de spanwijdte
- Oppervlakteruwheid: Ra 0,8–3,2 μm op aerodynamische oppervlakken
De keuze van een leverancier van precisiesmeedstukken met gedocumenteerde capaciteit om deze toleranties te handhaven turbineprofiel — ondersteund door CMM/3D-scanninginspectierapporten, traceerbaarheid per warmtebatch en technische ondersteuning voor specificatiebeoordeling — vormt de basis voor het beheer van dimensioneel risico bij de aankoop van compressorbladen voor de lucht- en ruimtevaart. Navi Power Technology biedt voorverkoop technisch advies aan klanten die werken aan kwalificatieprogramma’s voor compressorbladen en die profielprecisie bevestiging van hun specifieke capaciteit nodig hebben lucht- en ruimtevaartnorm vereisten.