 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
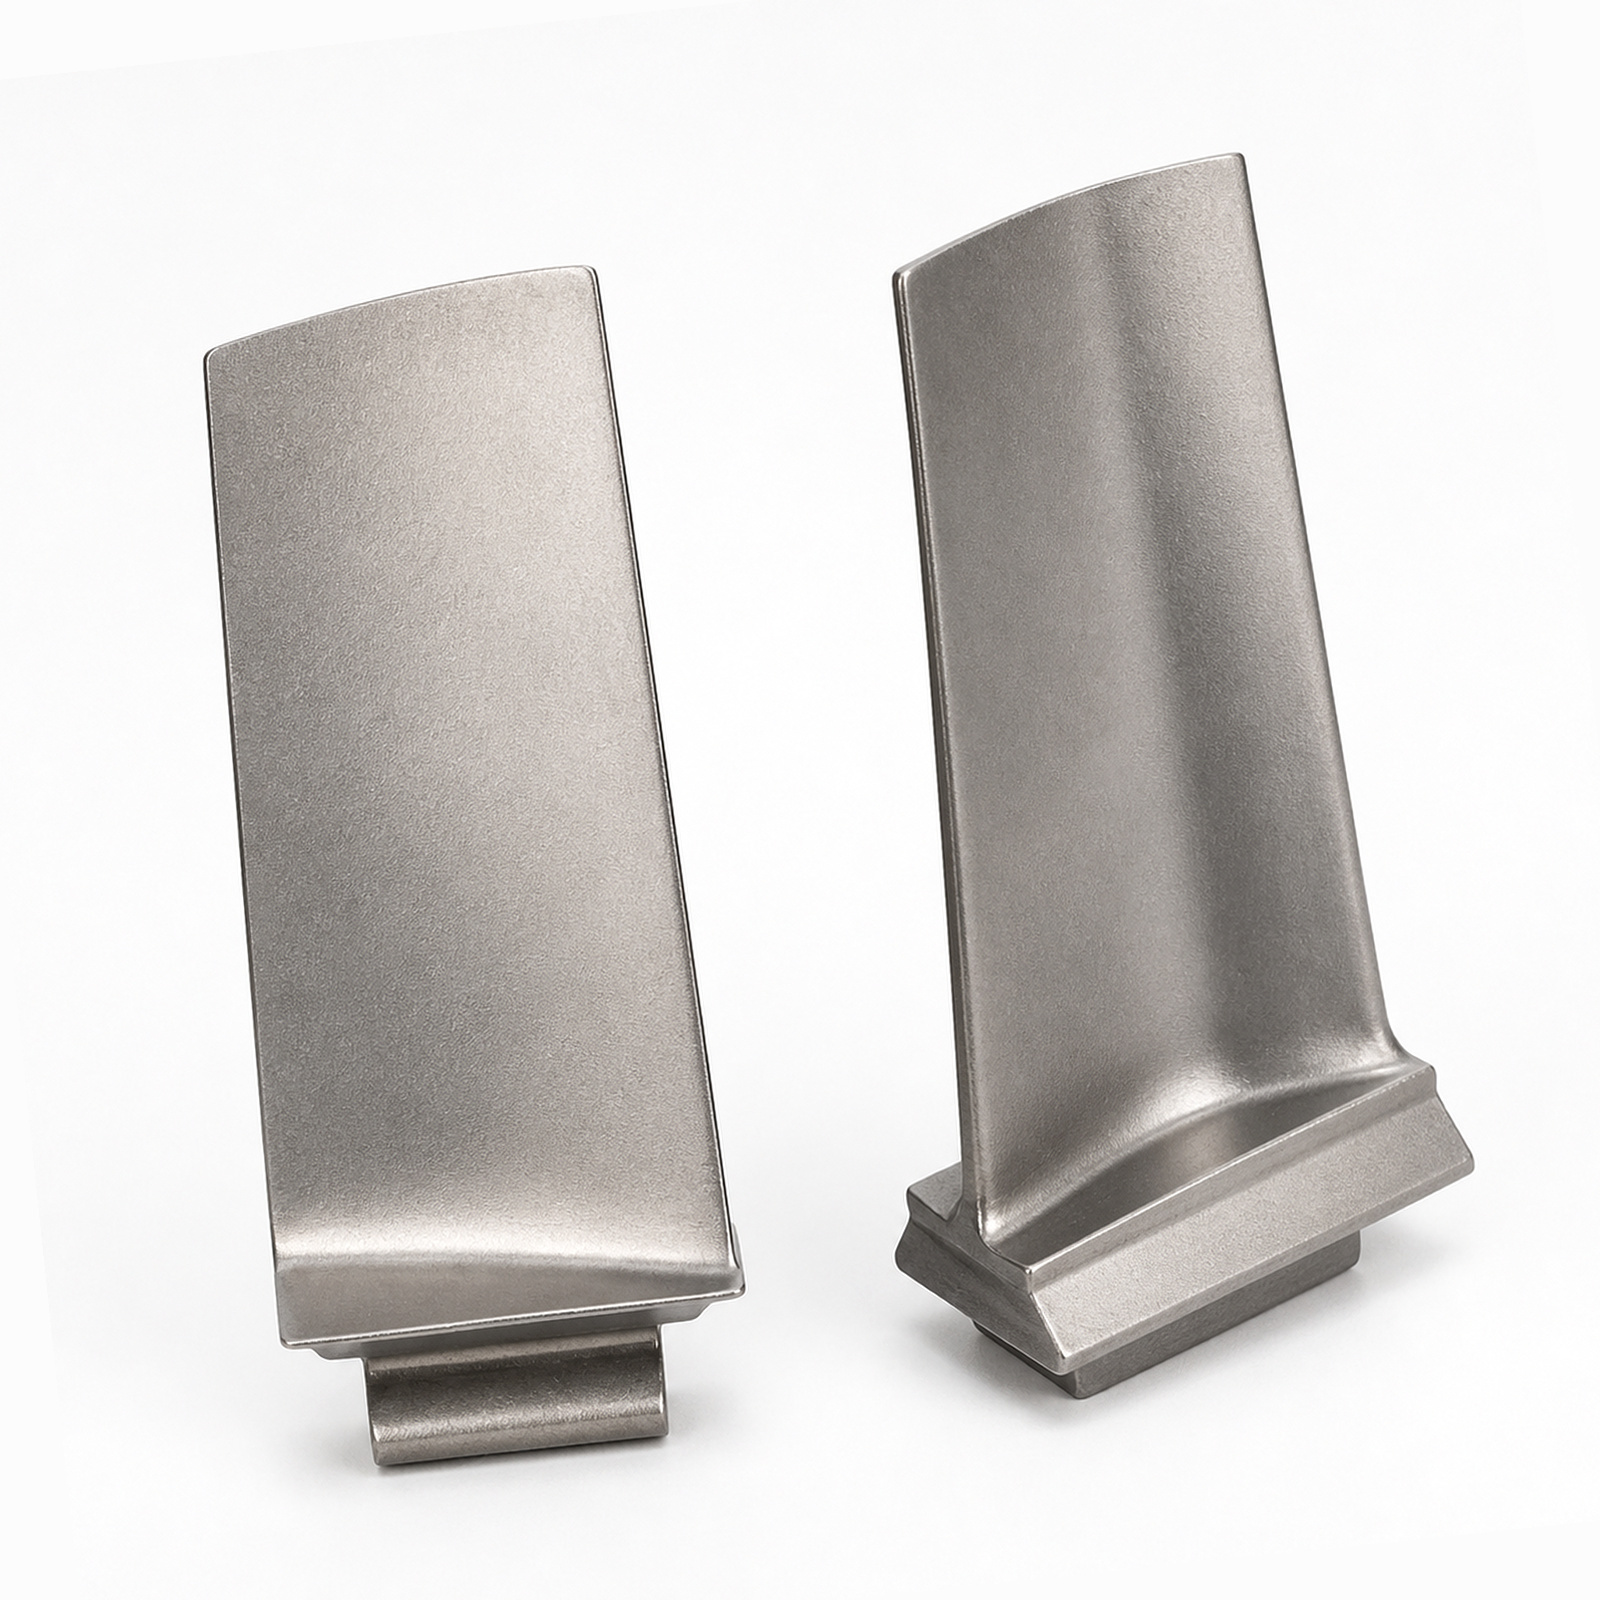
Lad os starte med et tal, der vil få dit hoved til at snurre: 1.500 °C. Det er temperaturen i jetmotorens højtryksturbinsektion – varmere end smeltepunktet for de fleste metaller, man finder i en typisk værksted. Så hvordan overlever disse blad? Svaret ligger i én materialefamilie: nikkelbaserede superlegeringer. Dette er ikke almindelige rustfrie stålsorter. De har en speciel mikrostruktur – gamma-prime-udskilninger – der holder dem faste, selv når metallet omkring dem ville dræbe ned på gulvet. En pålidelig producent af jetmotorblad lever og ånder denne kemi, fordi at få legeringen rigtig er kun halvdelen af kampen. Den anden halvdel er at støbe den på en måde, der bevarer den mikroskopiske struktur. Investeringstøbning er ikke blot den foretrukne metode – det er den eneste metode, der kan genskabe de komplekse indre kølekanaler, som disse bladene har brug for for at overleve. Gør du fejl ved støbningen, vil bladet ikke klare mere end et par flyvcykler. Gør du det rigtigt, har du en komponent, der holder i tusindvis af timer. Derfor kræver en pålidelig nikkelbaseret superlegeringsstøbning partner ikke blot at hælde metal – de kontrollerer hver enkelt variabel fra smeltetemperatur til afkølingshastighed.
Her er det, hvor tingene bliver rigtig spændende. Den måde, hvorpå metallet stivner, bestemmer, hvor længe klingen vil vare. Der findes to hovedtilgange: retningssolidificerede (DS) og enkeltkrystal (SX). Begge eliminerer tværgående korngrænser, som er næsten svage punkter ved høje temperaturer. Men de gør det på forskellige måder.
Retningssolidificerede klinger udvikler forlængede korn, der løber parallelt med den primære spændingsakse. Dette giver god krybfasthed og en relativt enkel vej til certificering. For en FAA Part 33-certificeret leverandør , er DS-teknologien velkendt – testprotokollerne er etableret, valideringsvejene er klare, og de regulatoriske krav er nemme at opfylde.
Enkristalblad går et skridt videre. De eliminerer korngrænser helt. Ingen grænser betyder ingen svage lenker, hvilket resulterer i bedre krybhærdighed, højere driftstemperaturer og forbedret brændstofeffektivitet. Men der er en ulempe – certificeringen er betydeligt mere krævende. FAA kræver udtømmende validering af levetidsforudsigelser ved hjælp af teknikker som Laue-diffraktion til at bekræfte krystalperfektion og udelukke fejl som freckles eller tilfældige korn. For en enkristalturbinblad leverandør betyder dette at investere i avancerede inspektionsmuligheder og opretholde omhyggelige procesdokumenter. Belønningen er reel – bedre ydeevne, længere levetid og et produkt, der skiller sig ud på en krævende markedsplads.
| Mikrostruktur | Kornstruktur | Krybevmodning | Certificeringsvej |
|---|---|---|---|
| Retningsbestemt støbt (DS) | Forlængede korn justeret efter spændingsaksen | Høj | Velkendt under FAA-part 33 |
| Enkristal (SX) | Ingen korngrænser | Overlegen | Kræver udtømmende validering af levetidsforudsigelser |
Du har sikkert hørt om 3D-printning af jetmotordele. Og ja, additiv fremstilling – især Selective Laser Melting (SLM) og Electron Beam Melting (EBM) – åbner nye muligheder. Disse teknologier giver konstruktører mulighed for at designe interne køleanlæg og letvægtsgitterstrukturer, som simpelthen ikke kan fremstilles alene ved hjælp af investmentstøbning. Prototypeudviklingstidshorisonten formindskes fra uger til dage. Du kan teste komplekse strømningskanaler under reelle termiske belastninger, inden du investerer i dyre værktøjer.
Men her er det afgørende: Additiv fremstilling er endnu ikke klar til serieproduktion af primære roterende komponenter. Ikke endnu. Overfladekvaliteten er ikke god nok lige ud af maskinen, og udmattelsesejendommene lever ikke helt op til det, man får fra en korrekt støbt og drejet blad. Derfor er en smart producent af jetmotorblad bruger AM som et udviklingsværktøj, ikke som en produktionsløsning. Det bruges til at iterere designs, validere koncepter og mindske risici ved funktioner tidligt i kvalifikationscyklussen. Når designet er fastlagt, skifter man tilbage til investeringsstøbning til den faktiske produktionsrunde.
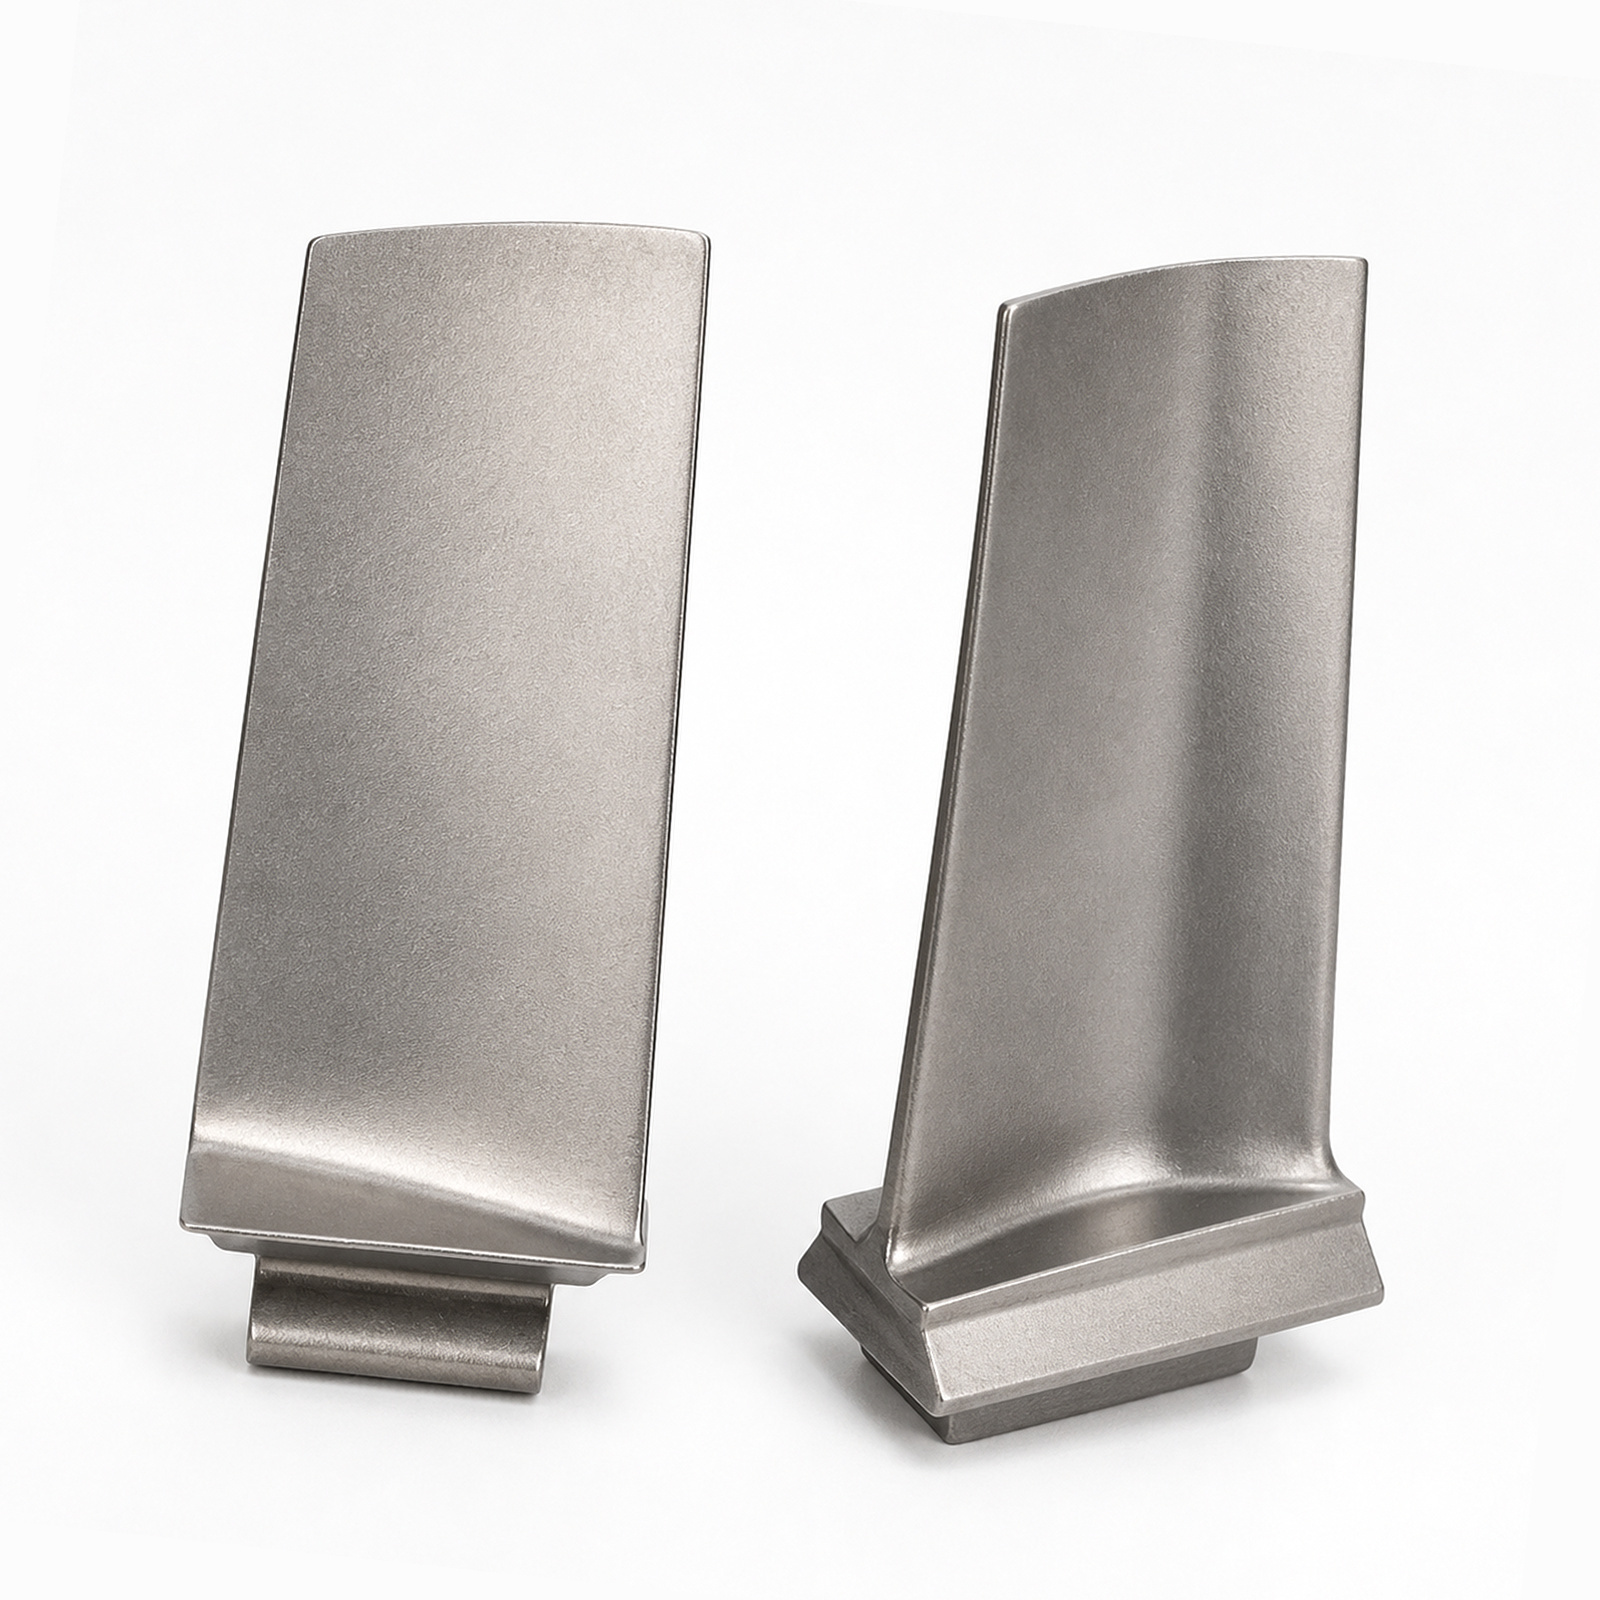
Her sker magien. Kombiner additiv fremstilling med præcisions-CNC-bearbejdning, og du får det bedste fra begge verdener. AM giver dig den komplekse geometri – den næsten færdige form med alle de indviklede kølekanaler. CNC-bearbejdning giver dig overfladeintegriteten og den dimensionelle nøjagtighed, der sikrer, at motoren kører jævnt.
Vi taler om en overfladefinish med Ra ≤ 0,4 µm og dimensionelle tolerancer på ±5 µm for luftstrømningsprofiler og bladrødder. Det er ikke let at opnå. Bearbejdningstrinet fjerner også den genopstivede lag – den varme-påvirkede zone, der er karakteristisk for AM-overflader lige ud af byggeprocessen – hvilket er afgørende for at genoprette udmattelsesstyrken. Og her er noget, der ikke får nok opmærksomhed: korrekt bearbejdning sikrer fuld adgang til ikke-destruktiv testning. Fluorescerende penetranttest (FPI) og ultralydtest (UT) kræver begge en ren og tilgængelig overflade at arbejde med. Integrer dette i din arbejdsgang, og du tilføjer ikke kvalitet efterfølgende – du bygger den ind fra starten.
ANadcap-luftfartssupplier klipper ikke i kanten her. Fuldstændig sporbarehed – fra pulverbatch til endelig inspektion – opretholdes digitalt, hvilket opfylder FAA Part 33-dokumentationskravene og holder dig auditklar til enhver tid.
Belægning og mikrostruktur – de detaljer, der skiller det gode fra det fremragendeStøbningen er kun begyndelsen. Belægninger er det, der beskytter bladet mod oxidation, korrosion og termisk nedbrydning. En seriøs enkristalturbinblad leverandør vil levere omfattende dokumentation for belægningerne – herunder sammensætning af bindelaget, ensartethed i topbelægningens tykkelse, aflejringsspecifikationer samt detaljer om varmebehandling efter belægning. For termiske barrierebelægninger (TBC’er) og miljømæssige barrierebelægninger (EBC’er) er dette dokumentationsniveau uundværligt.
Mikrostrukturrapportering er lige så afgørende. Du har brug for verificeret krystalorientering, kvantificeret gamma-prime-volumenfraktion samt dokumenteret fravær af støbefejl. Dette er ikke blot papirarbejde – det er data, der understøtter levetidsforudsigelser, ydelsesmodellering og fejlanalyse.
De bedste leverandører tilbyder fuld livscyklus-sporbarhed. Hver blæde knyttes til dens komplette historik – certifikater for råmaterialer, solidificeringslogge, bearbejdningdata, belægningsprocesser og inspektionsresultater under brug. Dette dataøkosystem understøtter prædiktiv vedligeholdelse, fremskynder analyse af årsagssammenhænge og reducerer den samlede ejerskabsomkostning ved at minimere uforudsete motorudtagelser. Det er dette niveau af teknisk gennemsigtighed, der adskiller en strategisk partner fra en transaktionel leverandør.
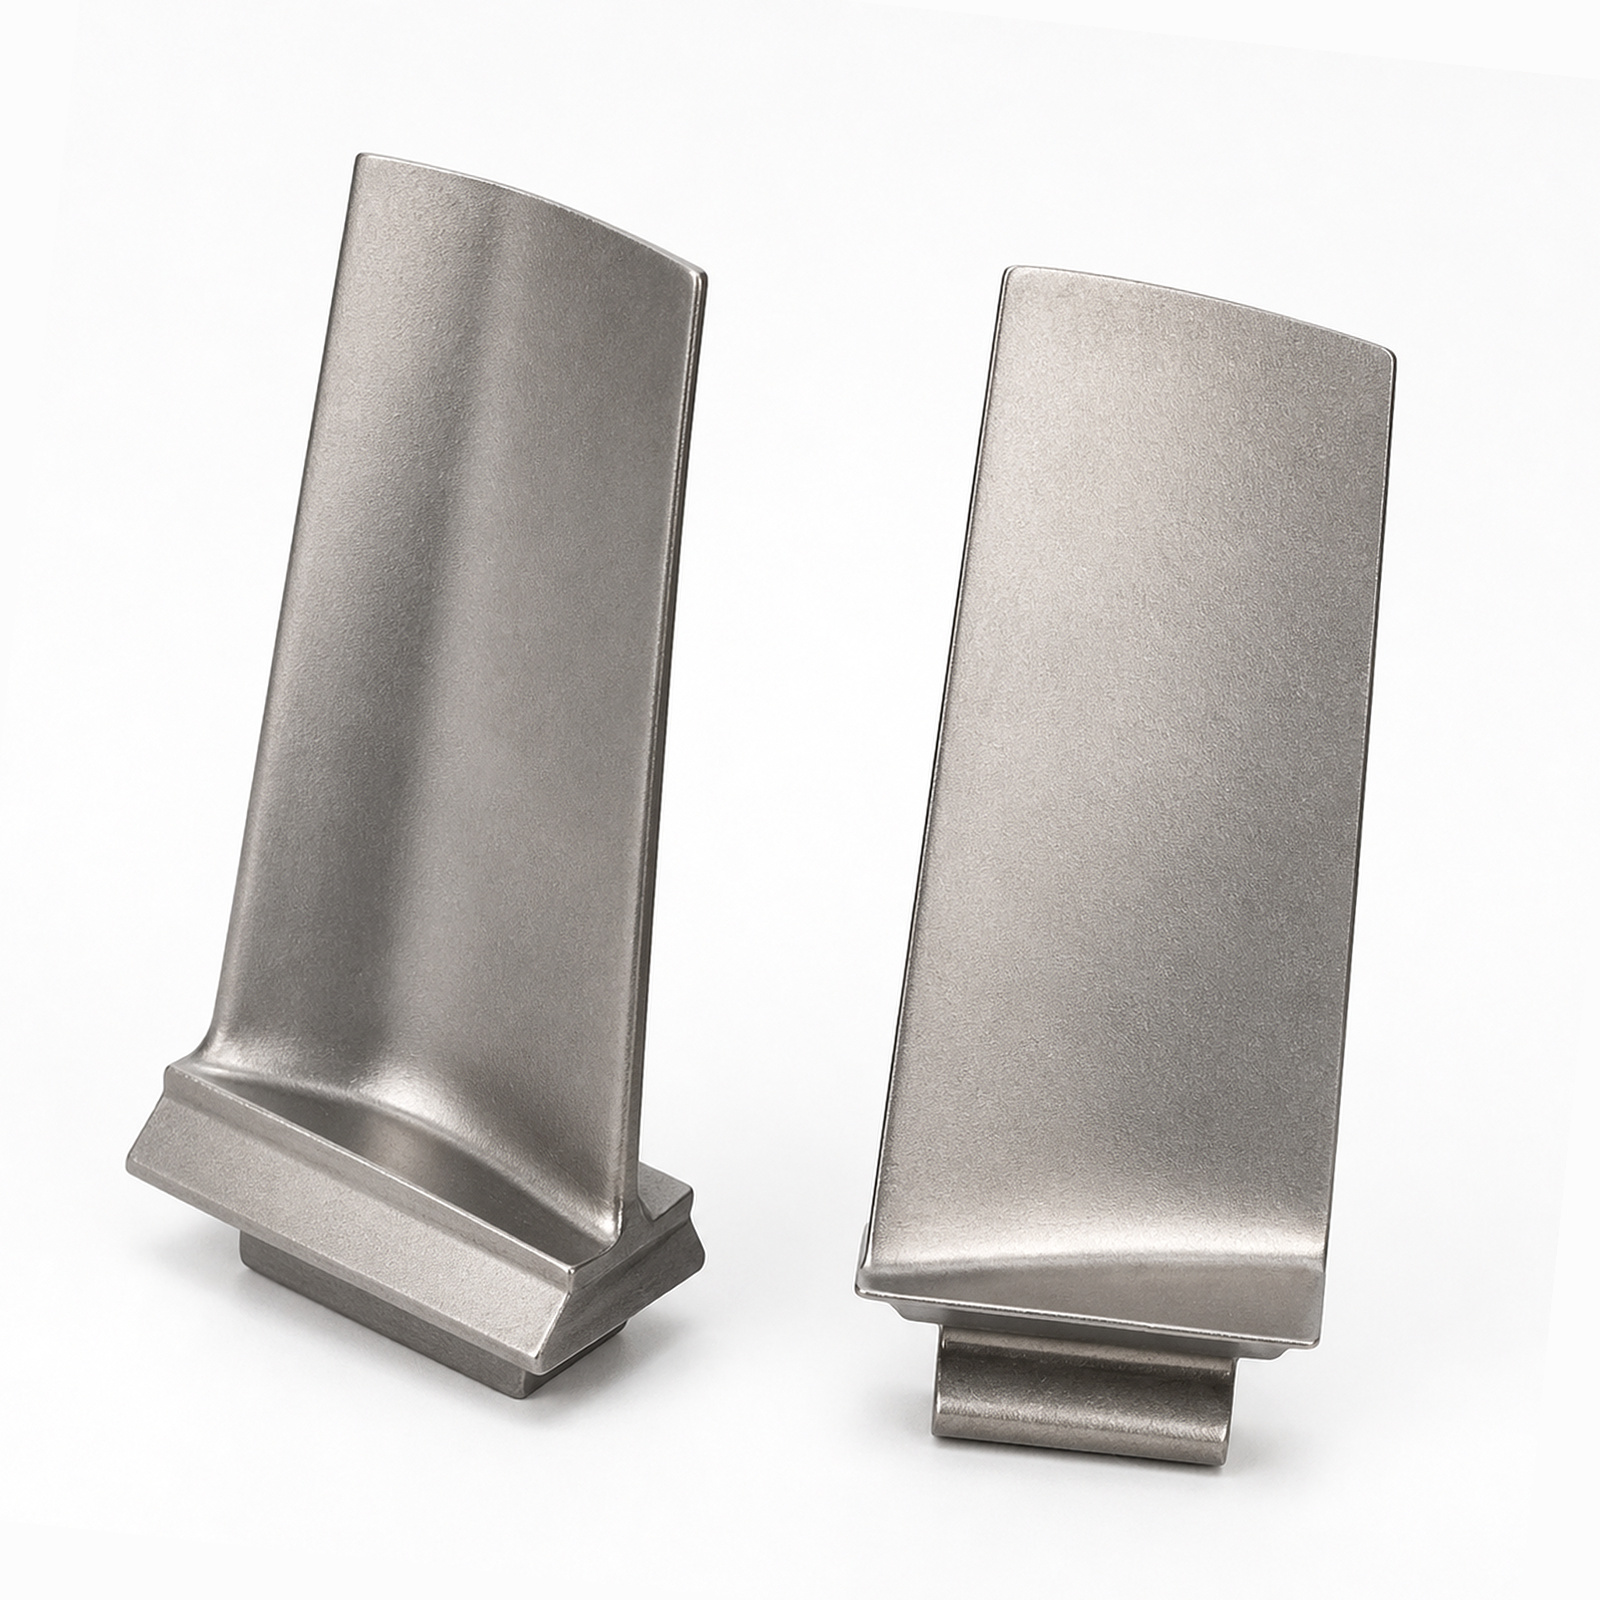
Vi har været i brancheen længe nok til at vide, hvad der sker, når en støbning går galt. Én parti blad kom igennem med subtile freckle-fejl – små støbefejl, som ikke var synlige for det blotte øje, men tydeligt fremtrådte ved røntgeninspektion. Leverandøren havde udeladt et afkølings-trin i støbeprocessen for at spare tid. Bladene bestod den visuelle inspektion, men mislykkedes kraftigt ved levetidsprædiktions-testen. Det er en dyr lære – kassér hele partiet, gentag processen og forspild leveringsfristen. En pålidelig nikkelbaseret superlegeringsstøbning partner tager ikke sådanne genveje. De følger processen, dokumenterer alt og tester grundigt i hver fase. Det tager længere tid og koster mere op front. Men det er langt billigere end en motorfejl på 35.000 fod.
| Kriterier | Hvad man skal kigge efter | Hvorfor det er vigtigt |
|---|---|---|
| FAA-del 33-overensstemmelse | Aktiv certificering, revisionshistorik | Sikrer luftdygtighed og regulatorisk godkendelse |
| Nadcap-akkreditering | Nuværende status inden for særlige processer | Validerer proceskontrol og konsekvens |
| AS9100-certificering | Aktiv QMS med kontinuerlig forbedring | Giver disciplineret kvalitetsstyring |
| Mikrostrukturrapportering | Laue-diffraktion, γ′-volumenfraktion, fejlregistrering | Muliggør præcis levetidsprognose og ydelsesmodellering |
| Belægningsbaggrund | Sammensætning, tykkelse, aflejrningsparametre | Sikrer termisk beskyttelse og holdbarhed |
| Fuld sporbarhed | Digitale optegnelser fra pulver til endelig inspektion | Understøtter forudsigende vedligeholdelse og fejlanalyse |
Det handler om følgende: Pålideligheden af en jetmotorblad bestemmes ikke af én enkelt faktor. Det er kombinationen af det rigtige materiale – nikkelbaserede superlegeringer – den rigtige støbemetode – retningssolidificeret eller enkeltkrystallinsk – den rigtige efterbehandling – præcisionsmaskinbearbejdning og belægning – samt de rigtige dokumenter – sporbare, revisionsdygtige og komplette.
Valg af forkert producent af jetmotorblad betyder at spille med sikkerhed, ydelse og omkostninger. At vælge den rigtige betyder, at man har en partner, der forstår videnskaben, respekterer processen og leverer de papirer, der holder én i luften.
Ved RedEarth forstår vi, at luftfart kræver de højeste standarder. Gennem vores produktionssamarbejde med Gint anvender vi samme strenge tilgang til materialevalg, proceskontrol og kvalitetssikring på tværs af alle vores produktlinjer – for når liv afhænger af det, er 'godt nok' ikke godt nok.