 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
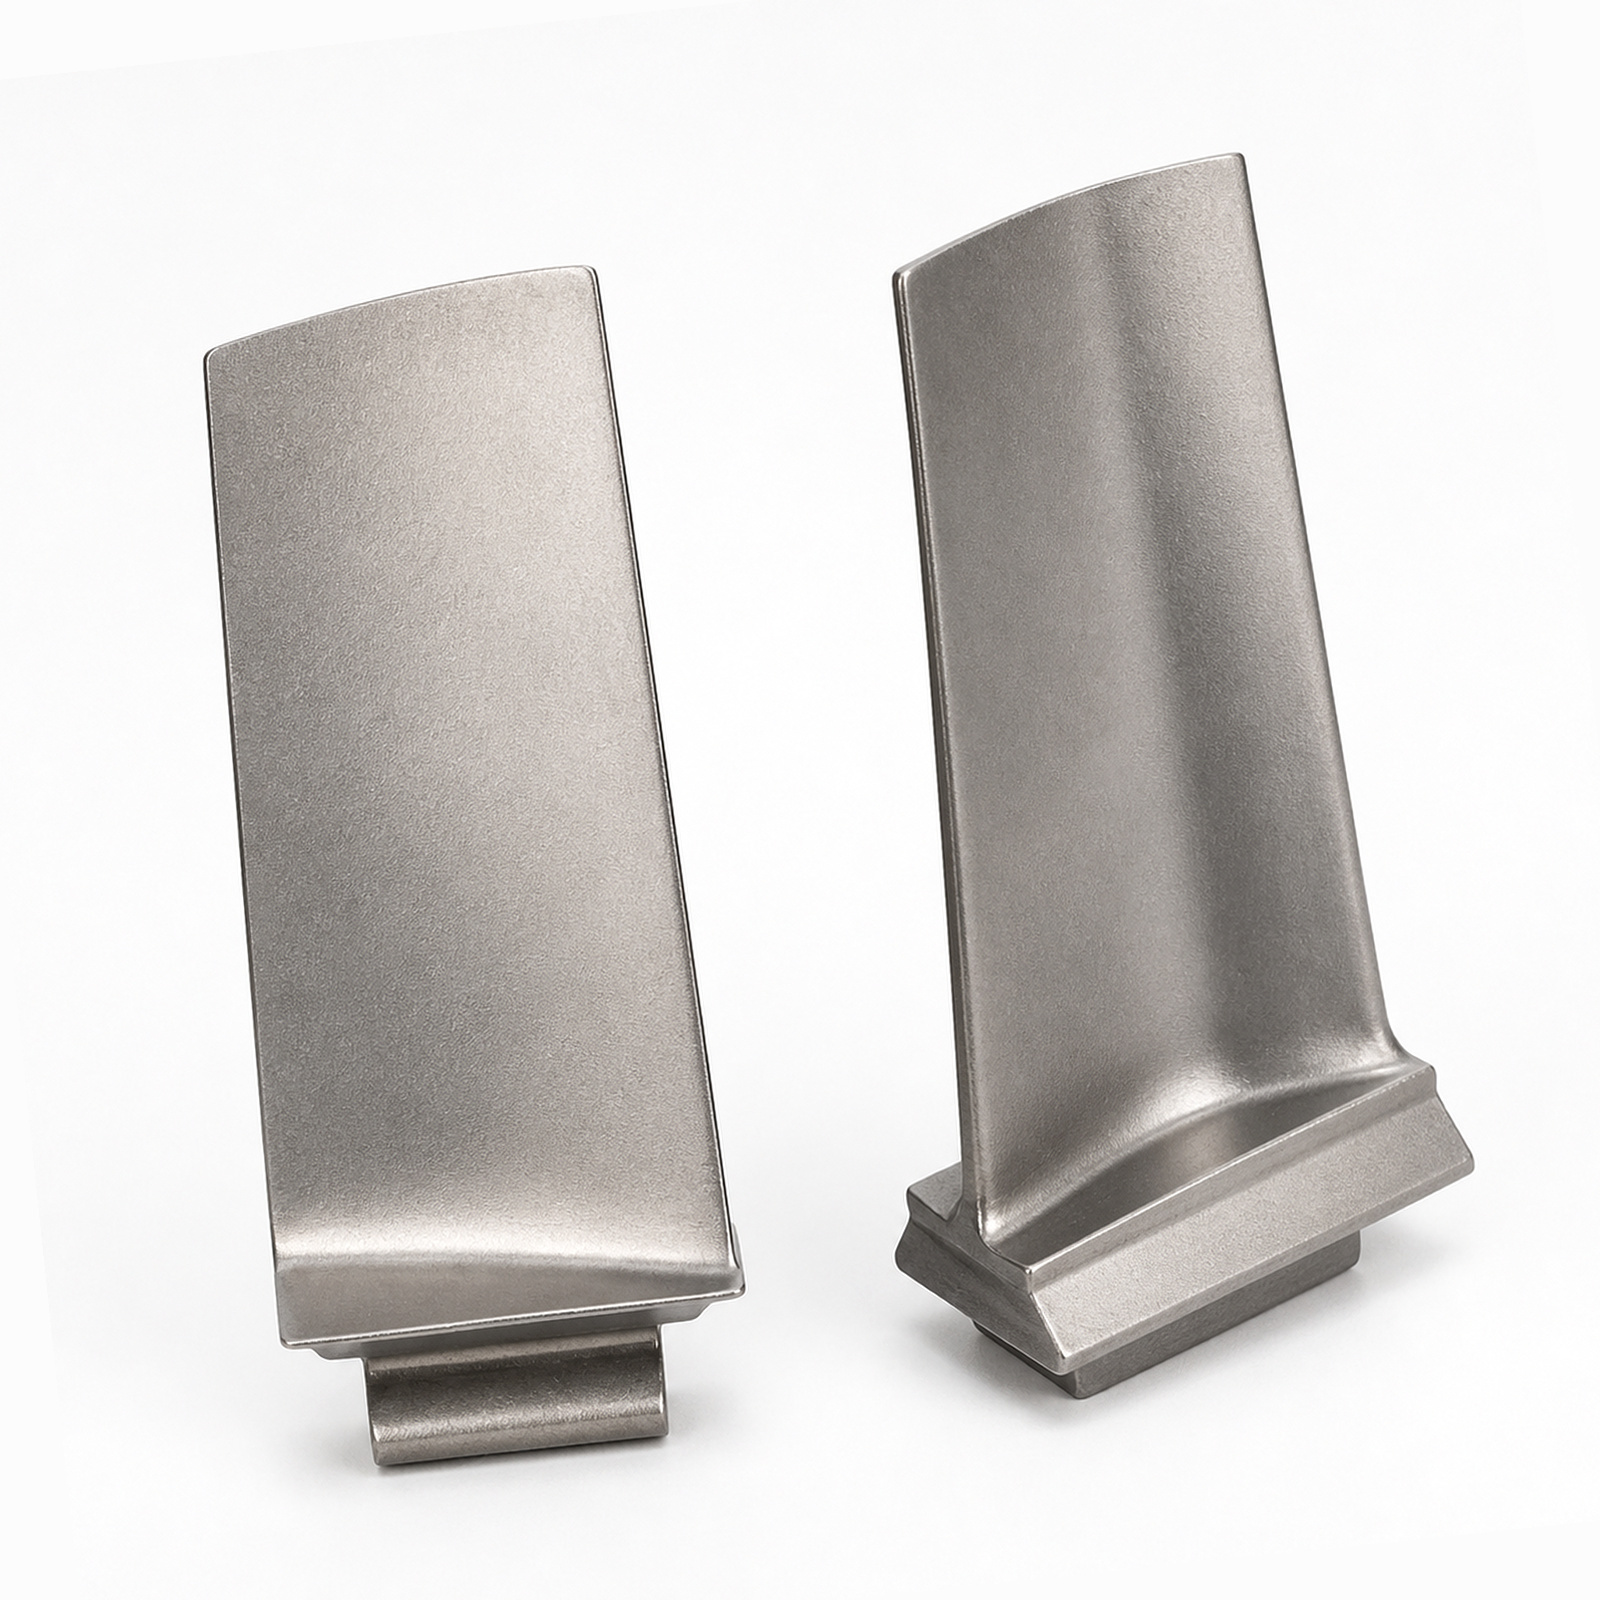
Почнемо з цифри, яка змусить вас завертіти головою: 1500 °C. Саме така температура панує у високотисковому турбінному відсіку реактивного двигуна — вище, ніж температура плавлення більшості металів, що зазвичай використовуються в типовій майстерні. То як цим лопаткам вдається витримувати такі умови? Відповідь полягає в одній родині матеріалів: нікель-базових суперсплавах. Це не звичайні нержавіючі сталі. Вони мають спеціальну мікроструктуру — осади фази «гамма-штрих», які зберігають міцність навіть тоді, коли решта металу вже розплавилася б і стікала на підлогу. Авторитетний виробник лопаток реактивних двигунів живе й дихає цією хімією, бо отримання правильного сплаву — лише половина боротьби. Інша половина — це лиття, яке зберігає цю мікроструктуру. Лиття за втраченою формою — це не просто переважний метод; це єдиний метод, що може відтворити складні внутрішні каналі для охолодження, необхідні цим лопаткам, щоб вони залишалися живими. Припомпіть лиття — і лопатка не витримає й кількох польотних циклів. Зробіть його правильно — і ви отримаєте компонент, який працюватиме тисячі годин. Саме тому надійний лиття нікелевого суперсплаву партнер не просто розливає метал — він контролює кожну змінну: від температури плавлення до швидкості охолодження.
Ось де речі стають справді цікавими. Спосіб кристалізації металу визначає термін служби лопатки. Існує два основні підходи: орієнтована кристалізація (DS) та монокристалічна кристалізація (SX). Обидва методи усувають поперечні межі зерен, які є, по суті, слабкими ділянками при високих температурах. Проте вони досягають цього різними способами.
Лопатки з орієнтованою кристалізацією мають видовжені зерна, що ростуть паралельно до головної осі напруження. Це забезпечує високу стійкість до повзучості та порівняно простий шлях до сертифікації. Для Постачальника, сертифікованого за FAA Part 33 , технологія DS є добре відпрацьованою — протоколи випробувань встановлені, шляхи валідації чітко визначені, а регуляторні вимоги легко виконати.
Лопатки з монокристалів роблять ще один крок уперед. Вони повністю усувають межі зерен. Відсутність меж означає відсутність слабких ланок, що призводить до кращої стійкості до повзучості, вищих робочих температур і покращеної паливної ефективності. Але є й недолік — сертифікація значно складніша. FAA вимагає вичерпної валідації прогнозу терміну служби, зокрема за допомогою методів, таких як дифракція Лауе, щоб підтвердити досконалість кристала й виключити дефекти, наприклад «веснушки» або сторонні зерна. Для монокристалічної турбінної лопатки постачальника це означає інвестиції в передові можливості контролю якості та ведення докладних записів технологічних процесів. Вигода реальна — краща продуктивність, довший термін служби й продукт, який виділяється на вимогливому ринку.
| Мікроструктура | Структура зерна | Сопротивлення пливленню | Шлях сертифікації |
|---|---|---|---|
| Напрямлена кристалізація (DS) | Подовжені зерна, вирівняні за віссю напруження | Високий | Добре встановлена в рамках FAA Part 33 |
| Монокристалічна (SX) | Відсутність меж зерен | Покращений | Вимагає вичерпної валідації прогнозу терміну служби |
Ви, ймовірно, чули про 3D-друк деталей для реактивних двигунів. Так, адитивне виробництво — зокрема селективне лазерне плавлення (SLM) та плавлення електронним променем (EBM) — відкриває нові можливості. Ці технології дозволяють інженерам проектувати внутрішні системи охолодження та легкі решітчасті конструкції, які просто неможливо виготовити лише методом точного лиття. Терміни створення прототипів скорочуються з тижнів до днів. Ви можете тестувати складні канали потоку за реальних теплових навантажень, перш ніж вкладати кошти в дороге оснащення.
Але ось у чому справа — адитивне виробництво ще не готове до серійного виробництва основних обертових компонентів. Ще ні. Якість поверхні після друку недостатньо висока, а втомна міцність трохи поступається характеристикам ливарно-механічно обробленої лопатки. Саме тому розумний виробник лопаток реактивних двигунів використовує AM як інструмент розробки, а не виробничого рішення. Це потрібно для ітераційного уточнення конструкцій, перевірки концепцій та зниження ризиків щодо характеристик на ранніх етапах циклу кваліфікації. Після того як конструкція остаточно затверджена, ви повертаєтеся до ливарного виробництва з використанням форм для серійного випуску.
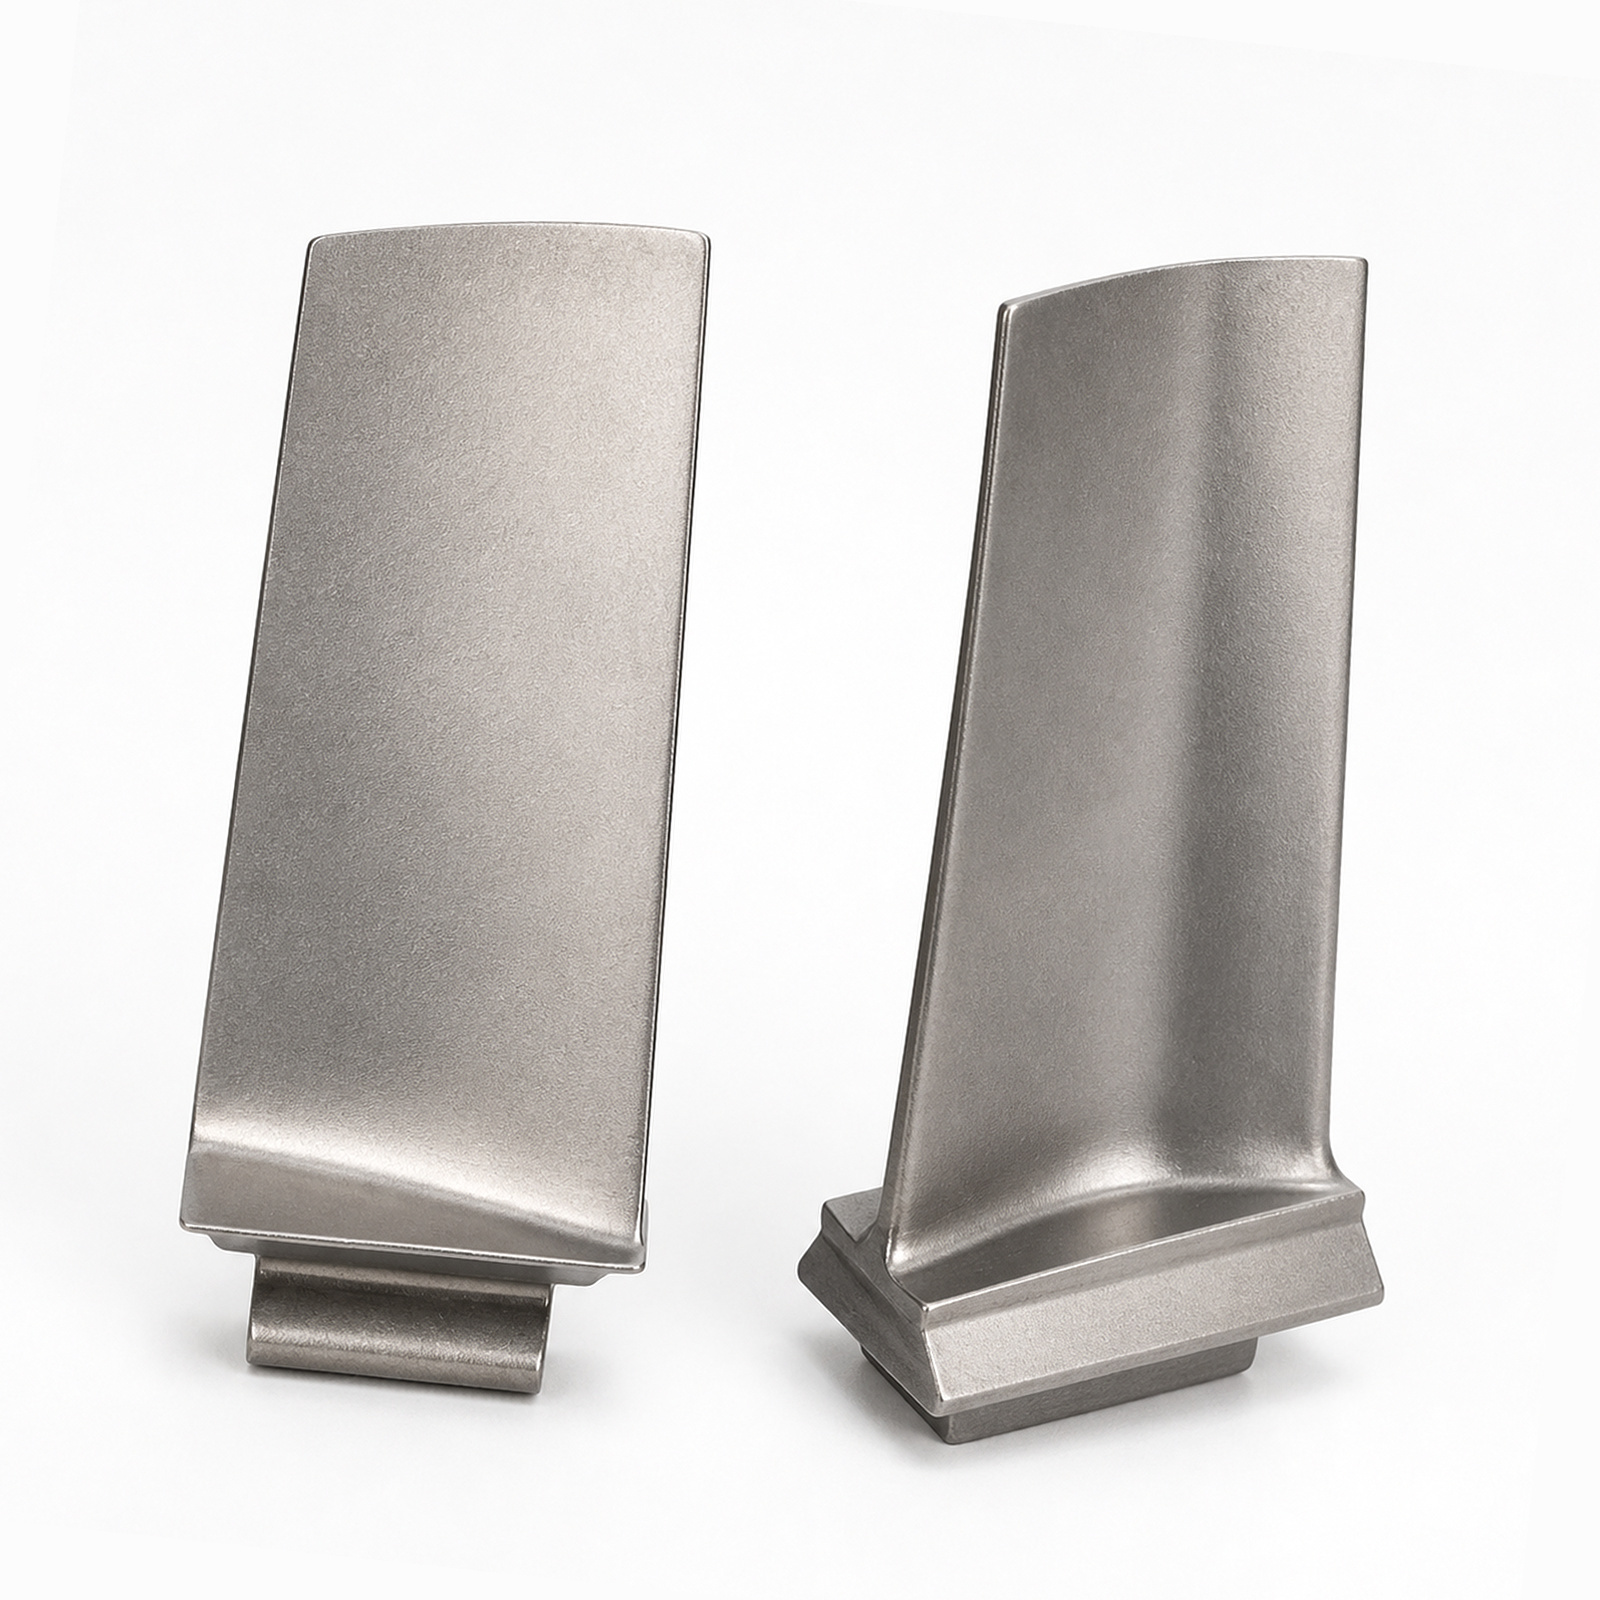
Саме тут відбувається чудо. Поєднайте адитивне виробництво з точним фрезеруванням на CNC — і ви отримаєте найкраще з обох світів. AM забезпечує складну геометрію — майже готову форму з усіма тими складними каналами охолодження. Фрезерування на CNC забезпечує цілісність поверхні та розмірну точність, що дозволяє двигуну працювати стабільно.
Ми говоримо про шорсткість поверхні Ra ≤ 0,4 мкм та розмірні допуски ±5 мкм для профілів лопатей та основ лопатей. Цього непросто досягти. У процесі механічної обробки також видаляється шар переплавленого матеріалу — зона, що постраждала від тепла й притаманна поверхням, отриманим методом адитивного виробництва, — що критично важливо для відновлення втомної міцності. І ось ще один аспект, якому надають недостатньо уваги: правильна механічна обробка забезпечує повну доступність для неруйнівного контролю. Флуоресцентний капілярний контроль (FPI) та ультразвуковий контроль (UT) залежать від наявності чистої й доступної поверхні. Якщо включити це в робочий процес, ви не додаєте якість пізніше — ви закладаєте її з самого початку.
А Постачальник авіакосмічної продукції за програмою Nadcap не жертвують якістю в цих питаннях. Повна прослідковуваність — від партії порошку до остаточного контролю — зберігається в цифровому вигляді, що відповідає вимогам документації FAA Part 33 і забезпечує готовність до будь-якої перевірки.
Покриття та мікроструктура — деталі, що відрізняють добру продукцію від чудовоїЛиварна частина — це лише початок. Покриття захищають лопатку від окиснення, корозії та термічного руйнування. Серйозний монокристалічної турбінної лопатки постачальник надає повний комплект документів щодо покриттів — склад зв’язувального шару, однорідність товщини верхнього шару, параметри нанесення та деталі термічної обробки після нанесення покриття. Для теплових бар’єрних покриттів (TBC) та екологічних бар’єрних покриттів (EBC) такий рівень документації є обов’язковим.
Звіти про мікроструктуру також мають критичне значення. Вам потрібні підтверджені дані щодо кристалографічної орієнтації, кількісне визначення об’ємної частки фази гамма-штрих, а також документальне підтвердження відсутності литтєвих дефектів. Це не просто паперова робота — це дані, які забезпечують прогнозування терміну служби, моделювання експлуатаційних характеристик та аналіз причин відмов.
Найкращі постачальники пропонують повну прослідковуваність усього життєвого циклу. Кожне лопатеве колесо пов’язується з усією його історією — сертифікатами вихідних матеріалів, журналами кристалізації, даними обробки, записами нанесення покриття та результатами оглядів під час експлуатації. Ця екосистема даних забезпечує прогнозне технічне обслуговування, прискорює аналіз кореневих причин і зменшує загальну вартість власництва за рахунок мінімізації незапланованих демонтажів двигунів. Саме такий рівень технічної прозорості відрізняє стратегічного партнера від транзакційного постачальника.
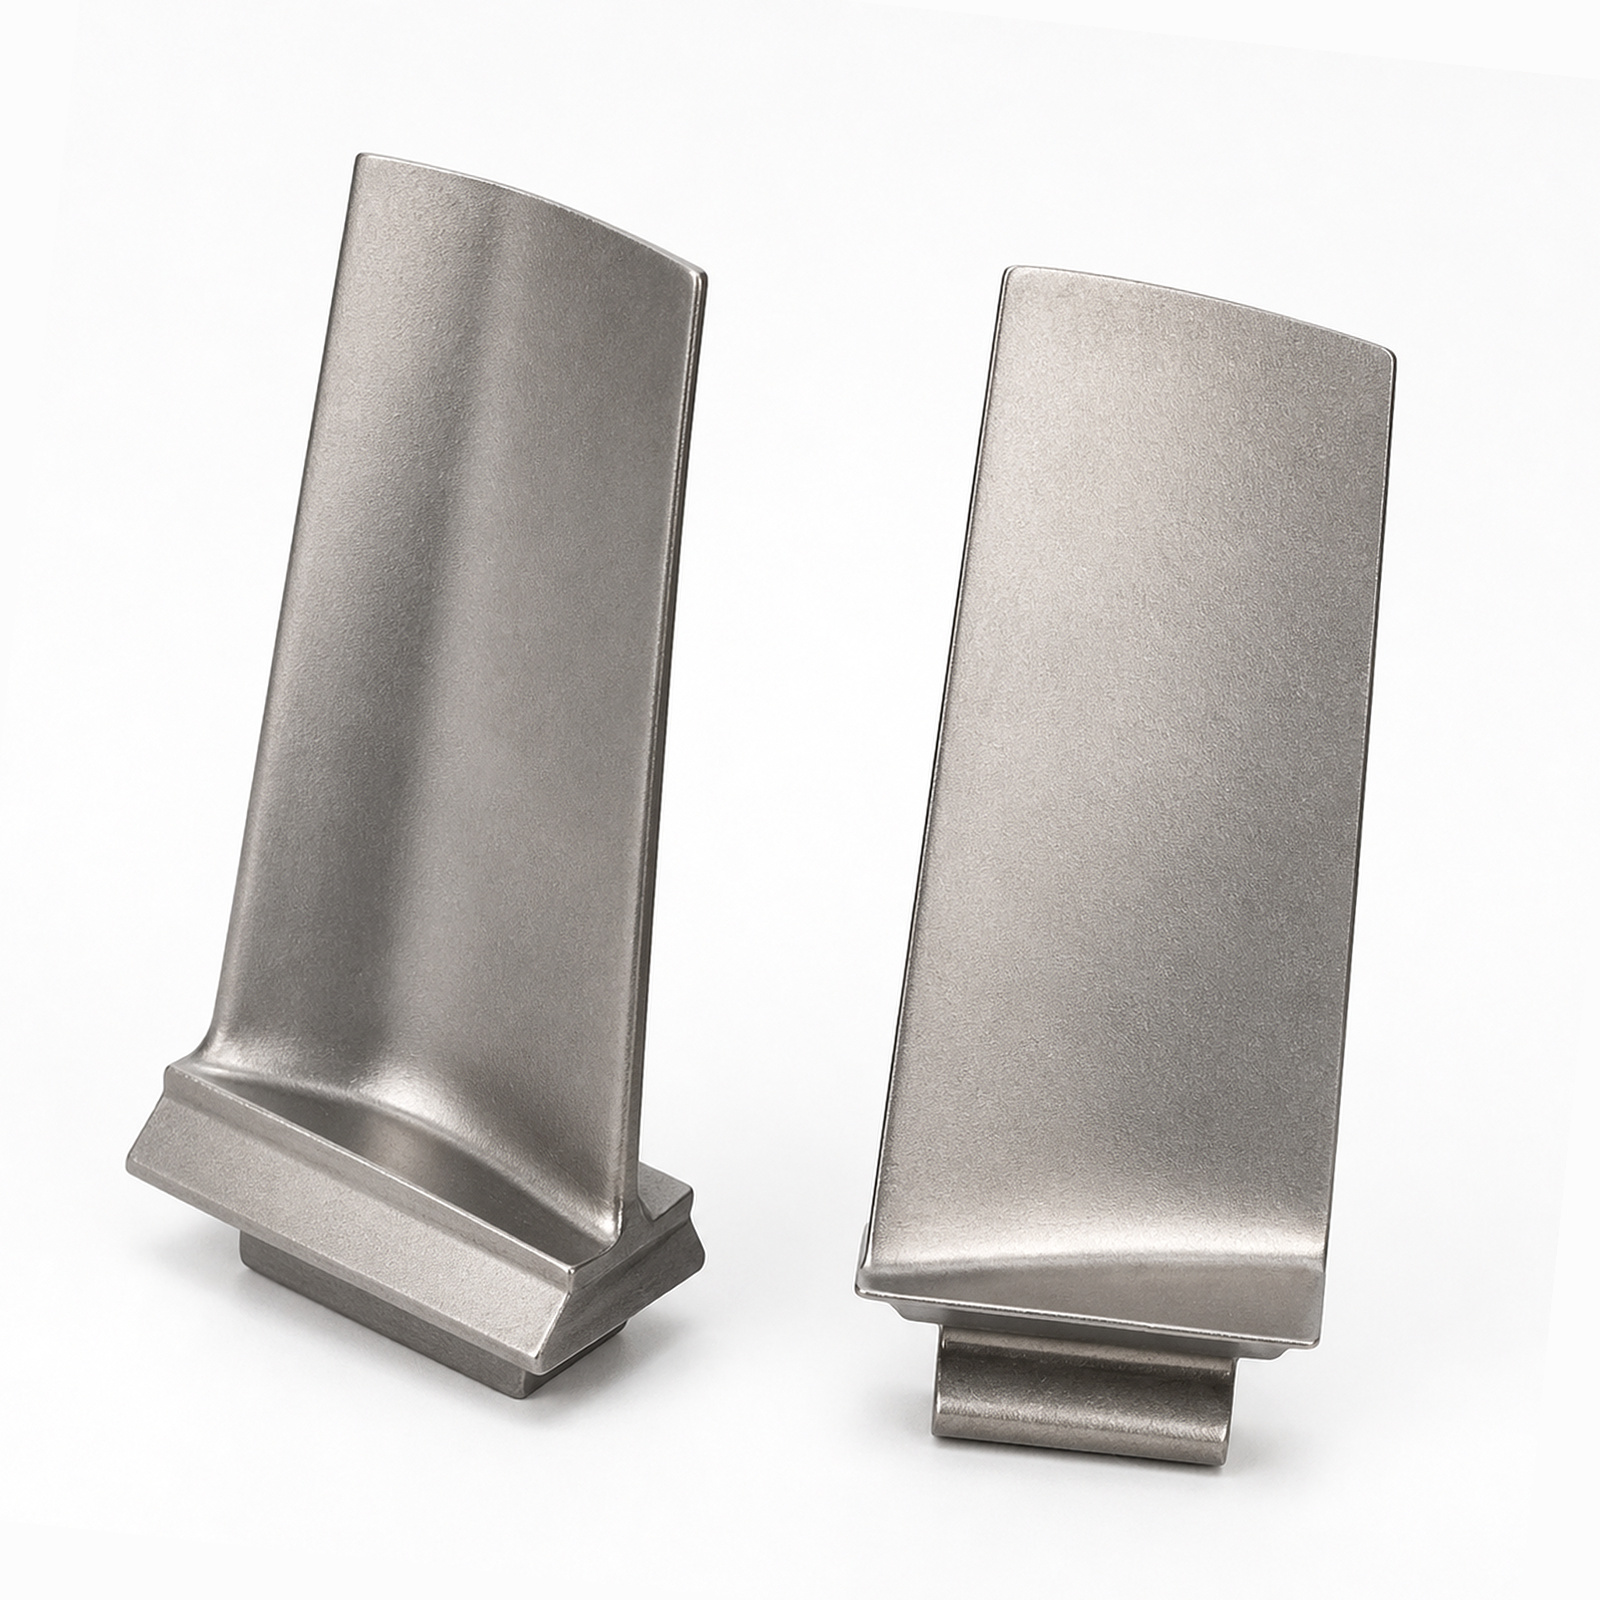
Ми працюємо достатньо довго, щоб бачити, що відбувається, коли лиття виходить з-під контролю. Одна партія лопатей мала незначні дефекти у вигляді «веснянки» — дрібні литтєві недоліки, які не були помітні неозброєним оком, але чітко проявлялися під рентгенівським контролем. Постачальник пропустив етап охолодження в циклі лиття, щоб заощадити час. Лопаті пройшли візуальний контроль, але з великим відставанням провалили тестування на передбачення терміну служби. Це коштувало дорого — потрібно було списати всю партію, повторити процес і пропустити строк поставки. Надійний лиття нікелевого суперсплаву партнер не робить таких скорочень. Він дотримується технологічного процесу, документує всі етапи й ретельно перевіряє кожну стадію. Це займає більше часу й спочатку коштує дорожче. Але це набагато дешевше, ніж відмова двигуна на висоті 35 000 футів.
| Критерії | Що слід шукати | Чому це має значення |
|---|---|---|
| Відповідність FAA Part 33 | Діюча сертифікація, історія аудитів | Забезпечує льотну придатність та прийняття регуляторними органами |
| Акредитація Nadcap | Поточний статус у спеціальних процесах | Підтверджує контроль процесу та його стабільність |
| Сертифікація AS9100 | Активна система управління якістю з постійним покращенням | Забезпечує дисципліноване управління якістю |
| Звіт про мікроструктуру | Дифракція Лауе, об’ємна частка γ′, документація дефектів | Дозволяє точне прогнозування терміну служби та моделювання експлуатаційних характеристик |
| Історія нанесення покриття | Склад, товщина, параметри осадження | Забезпечує тепловий захист і довговічність |
| Повну прослідковість | Цифрові записи від порошку до остаточного контролю | Підтримує прогнозне технічне обслуговування та аналіз відмов |
Ось до чого це зводиться. Надійність лопатки реактивного двигуна визначається не одним-єдиним фактором. Це поєднання правильного матеріалу — нікелевих суперсплавів, правильної технології лиття — направленої кристалізації або однокристалічного лиття, правильних процесів післяобробки — прецизійного механічного оброблення та нанесення покриттів — і правильної документації — повної, слідкуваної й підлягаючої аудиту.
Вибір неправильного виробник лопаток реактивних двигунів означає ризикувати безпекою, ефективністю й вартістю. Вибір правильного постачальника означає, що ви маєте партнера, який розуміє наукові основи, поважає технологічні процеси й надає документацію, що дозволяє вам залишатися в повітрі.
У RedEarth ми розуміємо: авіакосмічна галузь вимагає найвищих стандартів. Завдяки нашому виробничому партнерству з Gint ми застосовуємо такий самий жорсткий підхід до вибору матеріалів, контролю процесів і забезпечення якості в усіх наших продуктах — адже коли йдеться про людське життя, «достатньо добре» ніколи не є достатньо добре.