 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
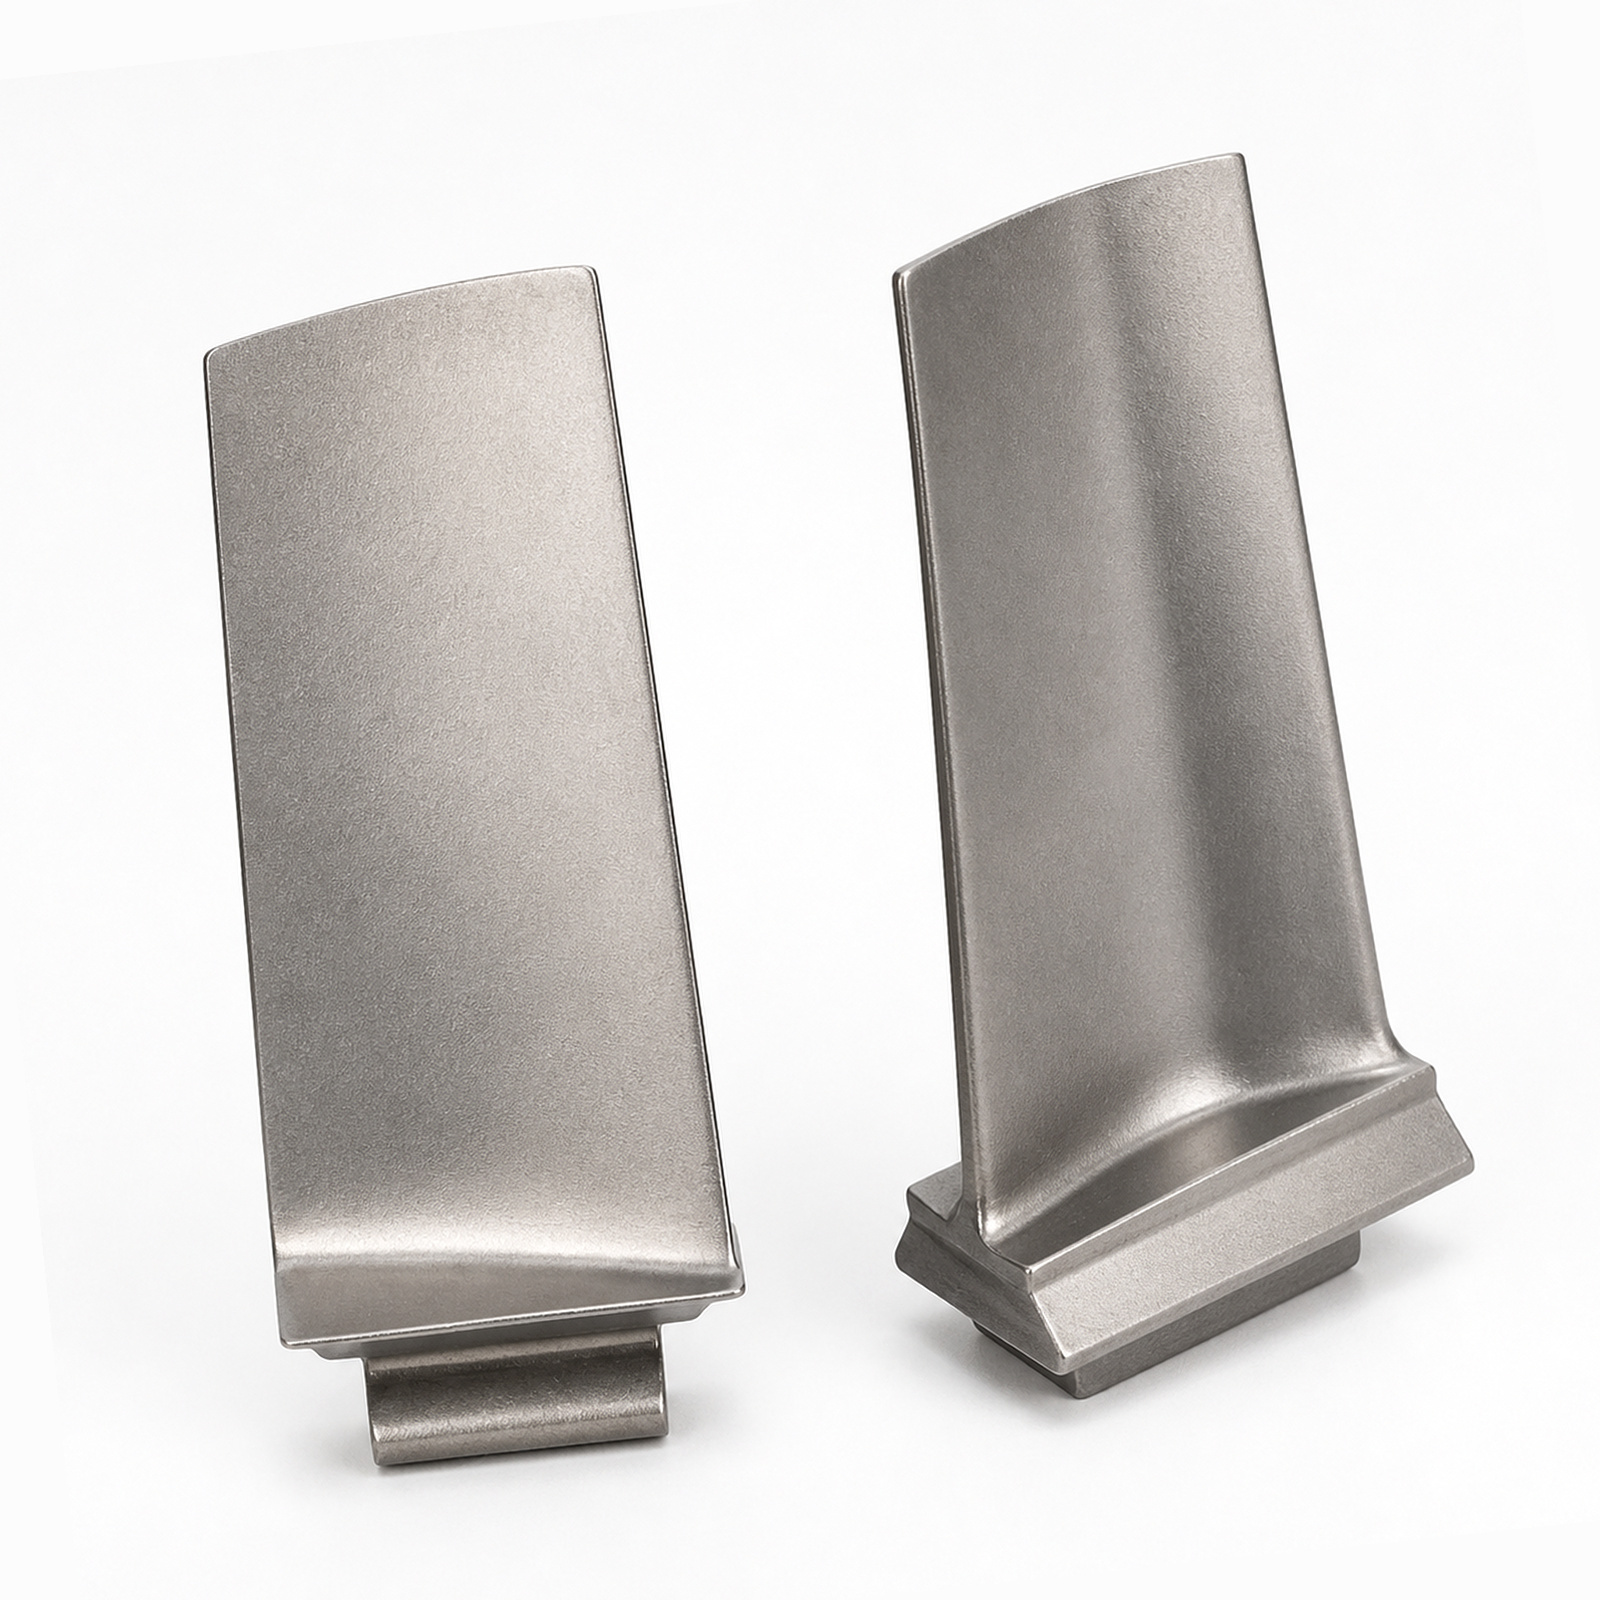
Zacznijmy od liczby, która sprawi, że zakręci się Wam w głowie: 1500°C. Taka jest temperatura w sekcji wysokociśnieniowej turbiny silnika odrzutowego – wyższa niż temperatura topnienia większości metali, jakie można znaleźć w typowym warsztacie. Jak więc te łopatki przetrwają? Odpowiedź tkwi w jednej rodzinie materiałów: stopach superwytrzymałych na bazie niklu. To nie zwykłe stopy stalowe nierdzewne. Posiadają one specjalną mikrostrukturę – wydzielone fazy gamma-prime – dzięki której zachowują swoje właściwości wytrzymałościowe nawet wtedy, gdy metal wokół nich byłby już roztopiony i spływał na podłogę. Wiarygodny producent łopatek silników odrzutowych żyje i oddycha tą chemią, ponieważ dobranie odpowiedniego stopu to tylko połowa walki. Drugą połową jest odlewanie go w taki sposób, aby zachować tę mikrostrukturę. Odlewanie w formach wytapialnych nie jest tylko metodą preferowaną – to jedyna metoda pozwalająca odtworzyć złożone kanały chłodzenia wewnętrzne, które te łopatki potrzebują, aby przetrwać. Błąd w procesie odlewania sprawi, że łopatka nie wytrzyma nawet kilku cykli lotu. Zastosowanie prawidłowej metody daje komponent, który wytrzyma tysiące godzin pracy. Dlatego niezawodny odlew ze stopu nadstopowego niklowego partner nie tylko zalewa metal – kontroluje każdą zmienną, od temperatury topienia po szybkość ochładzania.
Tu zaczyna się naprawdę interesująca część. Sposób, w jaki metal krzepnie, decyduje o długości życia ostrza. Istnieją dwa główne podejścia: kierunkowe krzepnięcie (DS) i pojedynczy kryształ (SX). Oba eliminują poprzeczne granice ziaren, które są właściwie miejscami osłabienia przy wysokich temperaturach. Jednak realizują to w różny sposób.
Ostrza o kierunkowym krzepnięciu posiadają wydłużone ziarna rosnące równolegle do głównego kierunku naprężeń. Zapewnia to dobrą odporność na pełzanie oraz stosunkowo prostą ścieżkę certyfikacji. Dla Dostawcy certyfikowanego zgodnie z przepisami FAA Part 33 , technologia DS jest dobrze zbadaną metodą – protokoły testów są ustalone, ścieżki walidacji są jasne, a spełnienie wymogów regulacyjnych nie sprawia trudności.
Łopatki z pojedynczego kryształu idą o krok dalej. Całkowicie eliminują granice ziaren. Brak granic oznacza brak słabych miejsc, co przekłada się na lepszą odporność na pełzanie, wyższe temperatury pracy oraz poprawę efektywności paliwowej. Istnieje jednak pułapka – certyfikacja jest znacznie bardziej wymagająca. FAA wymaga wyczerpującej walidacji prognoz trwałości, stosując techniki takie jak dyfrakcja Laue’a w celu potwierdzenia doskonałości kryształów i wykluczenia wad, takich jak plamy lub przypadkowe ziarna. Dla dostawcy łopatek turbiny z pojedynczego kryształu oznacza to inwestycję w zaawansowane możliwości inspekcyjne oraz utrzymanie skrupulatnych rejestrów procesowych. Korzyści są rzeczywiste – lepsza wydajność, dłuższa żywotność oraz produkt wyróżniający się na wymagającym rynku.
| Mikrostruktury | Struktura ziarna | Oporność na pełzanie | Ścieżka certyfikacji |
|---|---|---|---|
| Kierunkowo krystalizowane (DS) | Wydłużone ziarna ułożone wzdłuż osi naprężeń | Wysoki | Dobrze ugruntowane w ramach części 33 FAA |
| Pojedynczy kryształ (SX) | Brak granic ziaren | Znakomity | Wymaga wyczerpującej walidacji prognoz trwałości |
Prawdopodobnie słyszałeś już o drukowaniu 3D części silników odrzutowych. Tak, produkcja przyrostowa – w szczególności topienie selektywne laserem (SLM) i topienie wiązką elektronów (EBM) – otwiera nowe możliwości. Dzięki tym technologiom inżynierowie mogą projektować wewnętrzne układy chłodzenia oraz lekkie struktury siatkowe, których po prostu nie da się wytworzyć wyłącznie metodą odlewania w formach wytapialnych. Czas na prototypy skraca się z tygodni do dni. Można testować złożone kanały przepływowe pod rzeczywistymi obciążeniami termicznymi, zanim zainwestuje się w drogie narzędzia.
Ale oto kluczowa rzecz – produkcja przyrostowa nie jest jeszcze gotowa do seryjnej produkcji głównych wirujących komponentów. Jeszcze nie. Jakość powierzchni po wyjęciu z maszyny nie jest wystarczająco dobra, a właściwości zmęczeniowe nie dorównują tym uzyskiwanym z odpowiednio odlewanego i obrabianego łopatka. Dlatego mądry producent łopatek silników odrzutowych wykorzystuje AM jako narzędzie do rozwoju, a nie jako rozwiązanie produkcyjne. Służy ono do iterowania projektów, weryfikowania koncepcji oraz ograniczania ryzyka związanych z funkcjami na wczesnym etapie cyklu kwalifikacji. Następnie, gdy projekt zostaje ostatecznie ustalony, wracasz do odlewania w formach utwardzanych w celu rzeczywistej produkcji.
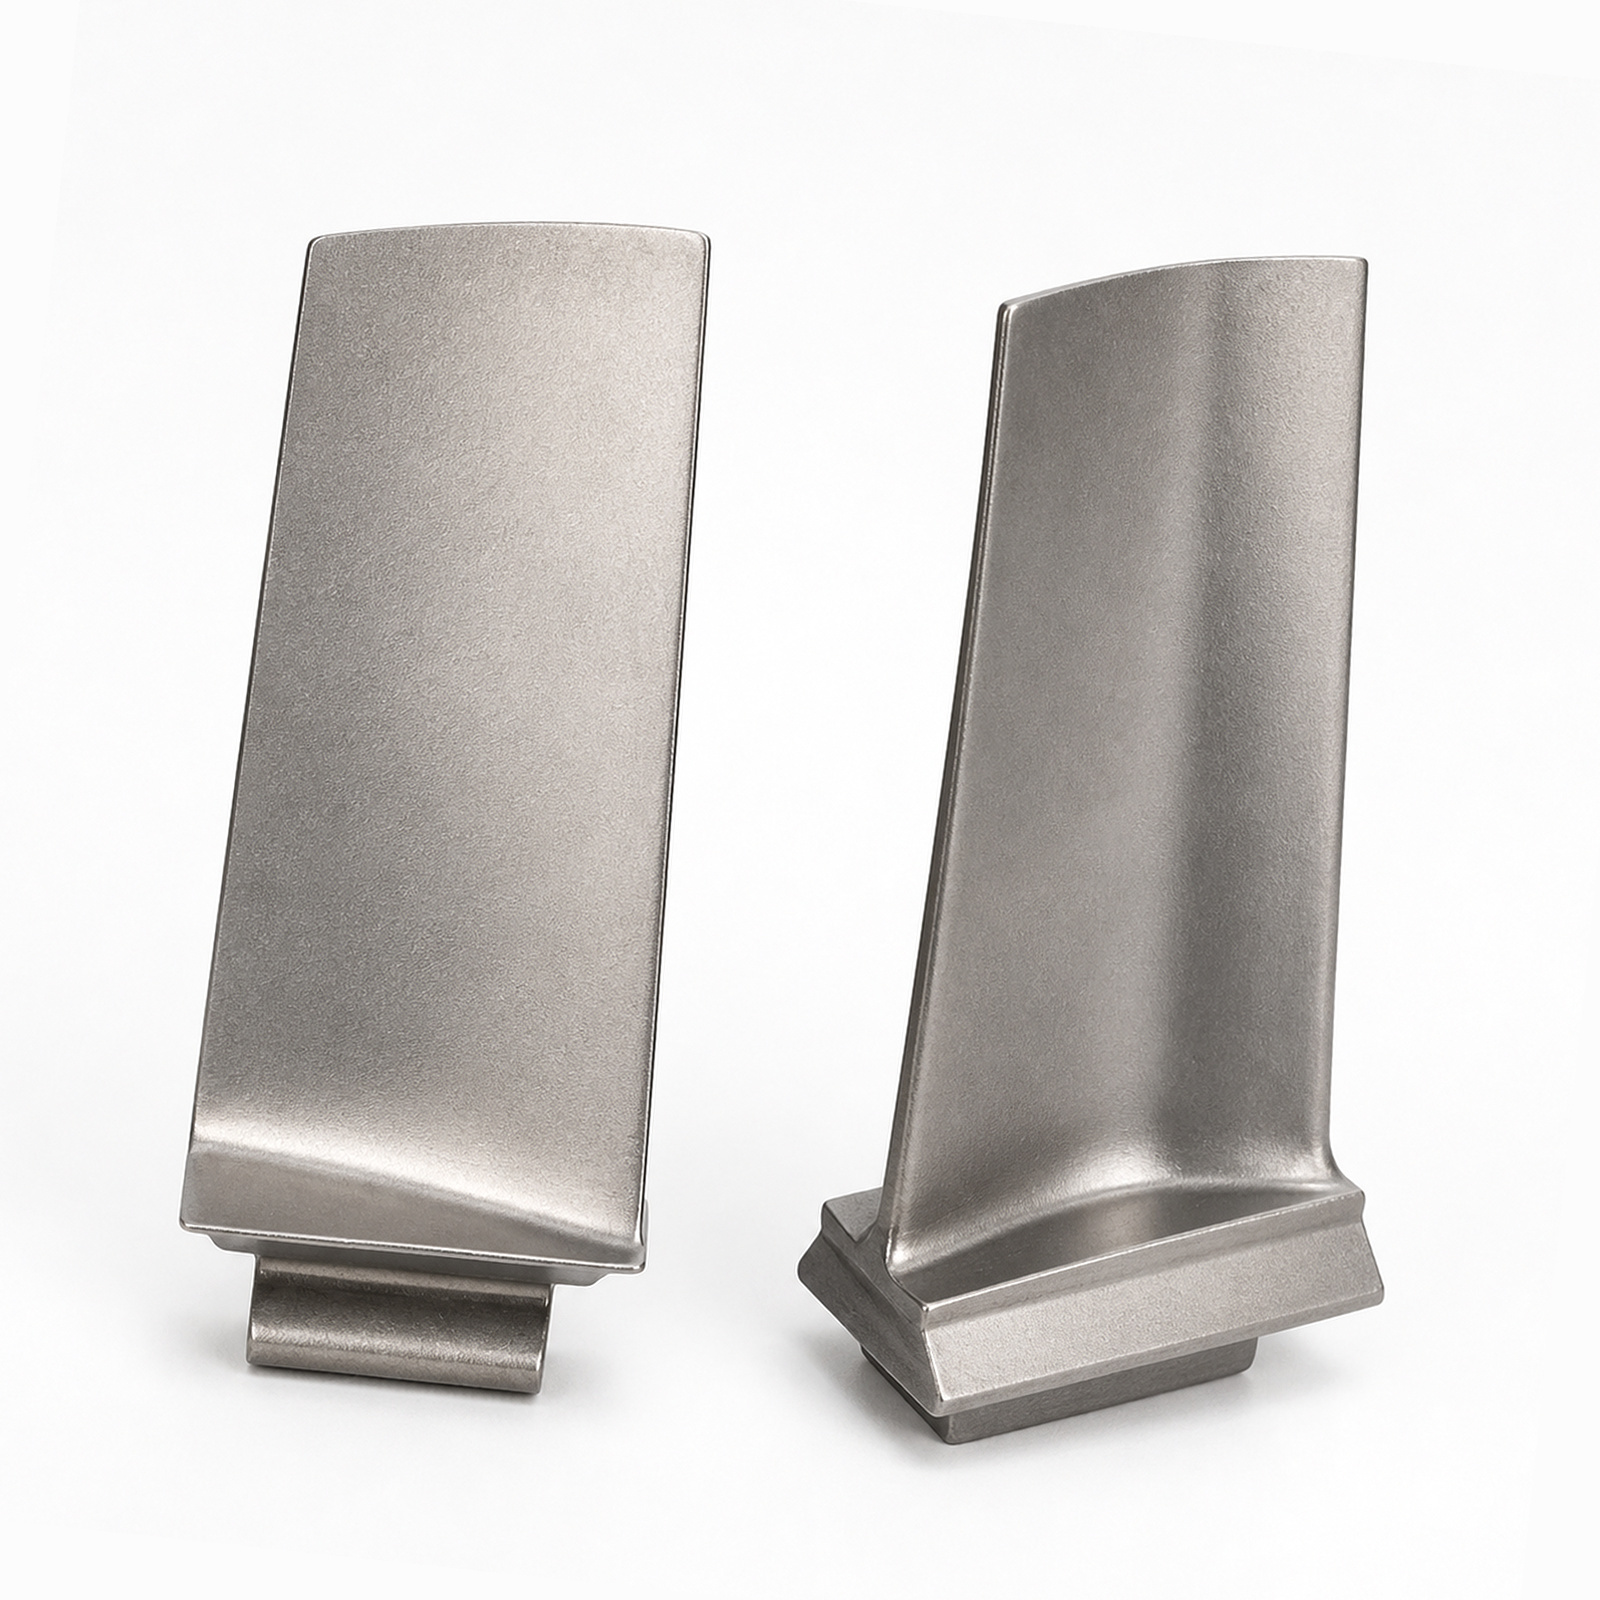
Tu właśnie dzieje się magia. Połącz produkcję przyrostową z precyzyjnym obróbką CNC i uzyskasz najlepsze cechy obu technologii. Produkcja przyrostowa zapewnia skomplikowaną geometrię – kształt bliski końcowemu z wszystkimi zawiłymi kanałami chłodzącymi. Obróbka CNC zapewnia integralność powierzchni oraz dokładność wymiarową, które pozwalają silnikowi działać gładko.
Mówimy o powierzchni o chropowatości Ra ≤ 0,4 µm oraz tolerancjach wymiarowych ±5 µm na profilach skrzydła nośnego i korzeni łopatek. To nie jest łatwe do osiągnięcia. Etap frezowania usuwa również warstwę przepalonego materiału – strefę wpływu ciepła charakterystyczną dla powierzchni uzyskanych metodą addytywną – co ma kluczowe znaczenie dla przywrócenia wytrzymałości na zmęczenie. A oto aspekt, który nie zawsze otrzymuje należytą uwagę: prawidłowe frezowanie zapewnia pełny dostęp do elementów w celu badań nieniszczących. Badania penetracyjne fluorescencyjne (FPI) oraz badania ultradźwiękowe (UT) wymagają czystej i łatwo dostępnej powierzchni. Wbuduj to w swój proces produkcyjny i nie będziesz poprawiać jakości w późniejszym etapie – zbudujesz ją od samego początku.
ADostawca lotniczy certyfikowany przez Nadcap nie oszczędza w tym zakresie. Pełna śledzilność – od partii proszku po końcową inspekcję – jest prowadzona w formie cyfrowej, co spełnia wymagania dokumentacyjne FAA Part 33 i zapewnia gotowość do każdej kontroli audytowej.
Powłoki i mikrostruktura – szczegóły, które odróżniają dobry produkt od doskonałegoOdlewanie to tylko początek. Powłoki chronią ostrze przed utlenianiem, korozją i degradacją termiczną. Poważny dostawcy łopatek turbiny z pojedynczego kryształu dostawca dostarcza kompleksowych dokumentów dotyczących powłok – składu warstwy wiążącej, jednolitości grubości warstwy wierzchniej, parametrów osadzania oraz szczegółów obróbki cieplnej po naniesieniu powłoki. W przypadku powłok izolacyjnych termicznie (TBC) i powłok ochronnych środowiskowo (EBC) takie dokumenty są obowiązkowe.
Raportowanie mikrostruktury jest równie istotne. Wymagane są zweryfikowane orientacje kryształów, ilościowe określenie objętościowej frakcji gamma-prime oraz udokumentowane braki wad odlewania. To nie są tylko formalności – to dane wspierające prognozowanie trwałości, modelowanie wydajności oraz analizę awarii.
Najlepsi dostawcy zapewniają pełną śledzalność cyklu życia. Każdy łopatka jest powiązana ze swoją pełną historią – certyfikatami surowców, rejestracjami procesu krzepnięcia, danymi obróbki, danymi dotyczącymi nanoszenia powłok oraz wynikami inspekcji w trakcie eksploatacji. Ten ekosystem danych umożliwia konserwację predykcyjną, przyspiesza analizę przyczyn podstawowych oraz obniża całkowity koszt posiadania poprzez minimalizację nieplanowanych demontaży silnika. To właśnie taki poziom przejrzystości technicznej odróżnia strategicznego partnera od dostawcy transakcyjnego.
Działamy wystarczająco długo, by wiedzieć, co się dzieje, gdy odlew nie powiedzie się. Jedna partia łopatek została wyprodukowana z subtelnymi wadami typu piegi – drobnymi defektami odlewniczymi, niewidocznymi gołym okiem, ale wyraźnie widocznymi podczas inspekcji rentgenowskiej. Dostawca pominął etap chłodzenia w cyklu odlewania, aby zaoszczędzić czas. Łopatki przeszły wizualną kontrolę jakości, ale nie spełniły wymagań testów przewidywania trwałości o bardzo dużą marżę. To droga lekcja – całą partię trzeba zniszczyć, powtórzyć proces i przegapić termin dostawy. Niezawodny odlew ze stopu nadstopowego niklowego partner nie robi takich skrótów. Przestrzega procedur, dokumentuje wszystko i przeprowadza rygorystyczne testy na każdym etapie. To zajmuje więcej czasu i wiąże się z wyższymi początkowymi kosztami. Ale jest to znacznie tańsze niż awaria silnika na wysokości 35 000 stóp.
| Kryteria | Czego szukać | Dlaczego to ważne? |
|---|---|---|
| Zgodność z przepisami FAA Part 33 | Aktualna certyfikacja, historia audytów | Gwarantuje lotniczo przydatność i akceptację regulacyjną |
| Akredytacja Nadcap | Aktualny status w zakresie procesów specjalnych | Potwierdza kontrolę procesu i jego spójność |
| Certyfikat AS9100 | Aktywny system zarządzania jakością z ciągłym doskonaleniem | Zapewnia dyscyplinowane zarządzanie jakością |
| Raportowanie mikrostruktury | Dyfrakcja Laue’a, ułamek objętościowy γ′, dokumentacja wad | Umożliwia dokładne przewidywanie trwałości i modelowanie wydajności |
| Genealogia powłoki | Skład, grubość, parametry napylania | Zapewnia ochronę termiczną i trwałość |
| Pełna śledzalność | Cyfrowe rejestry od proszku do końcowej kontroli | Wspiera konserwację predykcyjną i analizę awarii |
Oto na czym to polega. Niezawodność łopatki silnika odrzutowego nie zależy od pojedynczego czynnika. Wynika z połączenia odpowiedniego materiału – stopów superwytrzymałych na bazie niklu – odpowiedniej techniki odlewania – krzepnięcia kierunkowego lub jednokrystalicznego – odpowiedniej obróbki końcowej – precyzyjnego frezowania i nanoszenia powłok – oraz odpowiedniej dokumentacji – śledzalnej, podlegającej audytowi i kompleksowej.
Wybór niewłaściwego producent łopatek silników odrzutowych oznacza ryzykowanie bezpieczeństwa, wydajności i kosztów. Wybór odpowiedniego partnera oznacza, że masz partnera, który rozumie naukę, szanuje proces i dostarcza dokumentacji pozwalającej Ci pozostać w powietrzu.
W RedEarth rozumiemy, że przemysł lotniczy wymaga najwyższych standardów. Dzięki naszemu partnerstwu produkcyjnemu z Gint stosujemy tak samo rygorystyczne podejście do doboru materiałów, kontroli procesów i zapewnienia jakości we wszystkich liniach produktów – ponieważ tam, gdzie zależą od tego ludzkie życia, „wystarczająco dobre” po prostu nie wystarcza.