 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
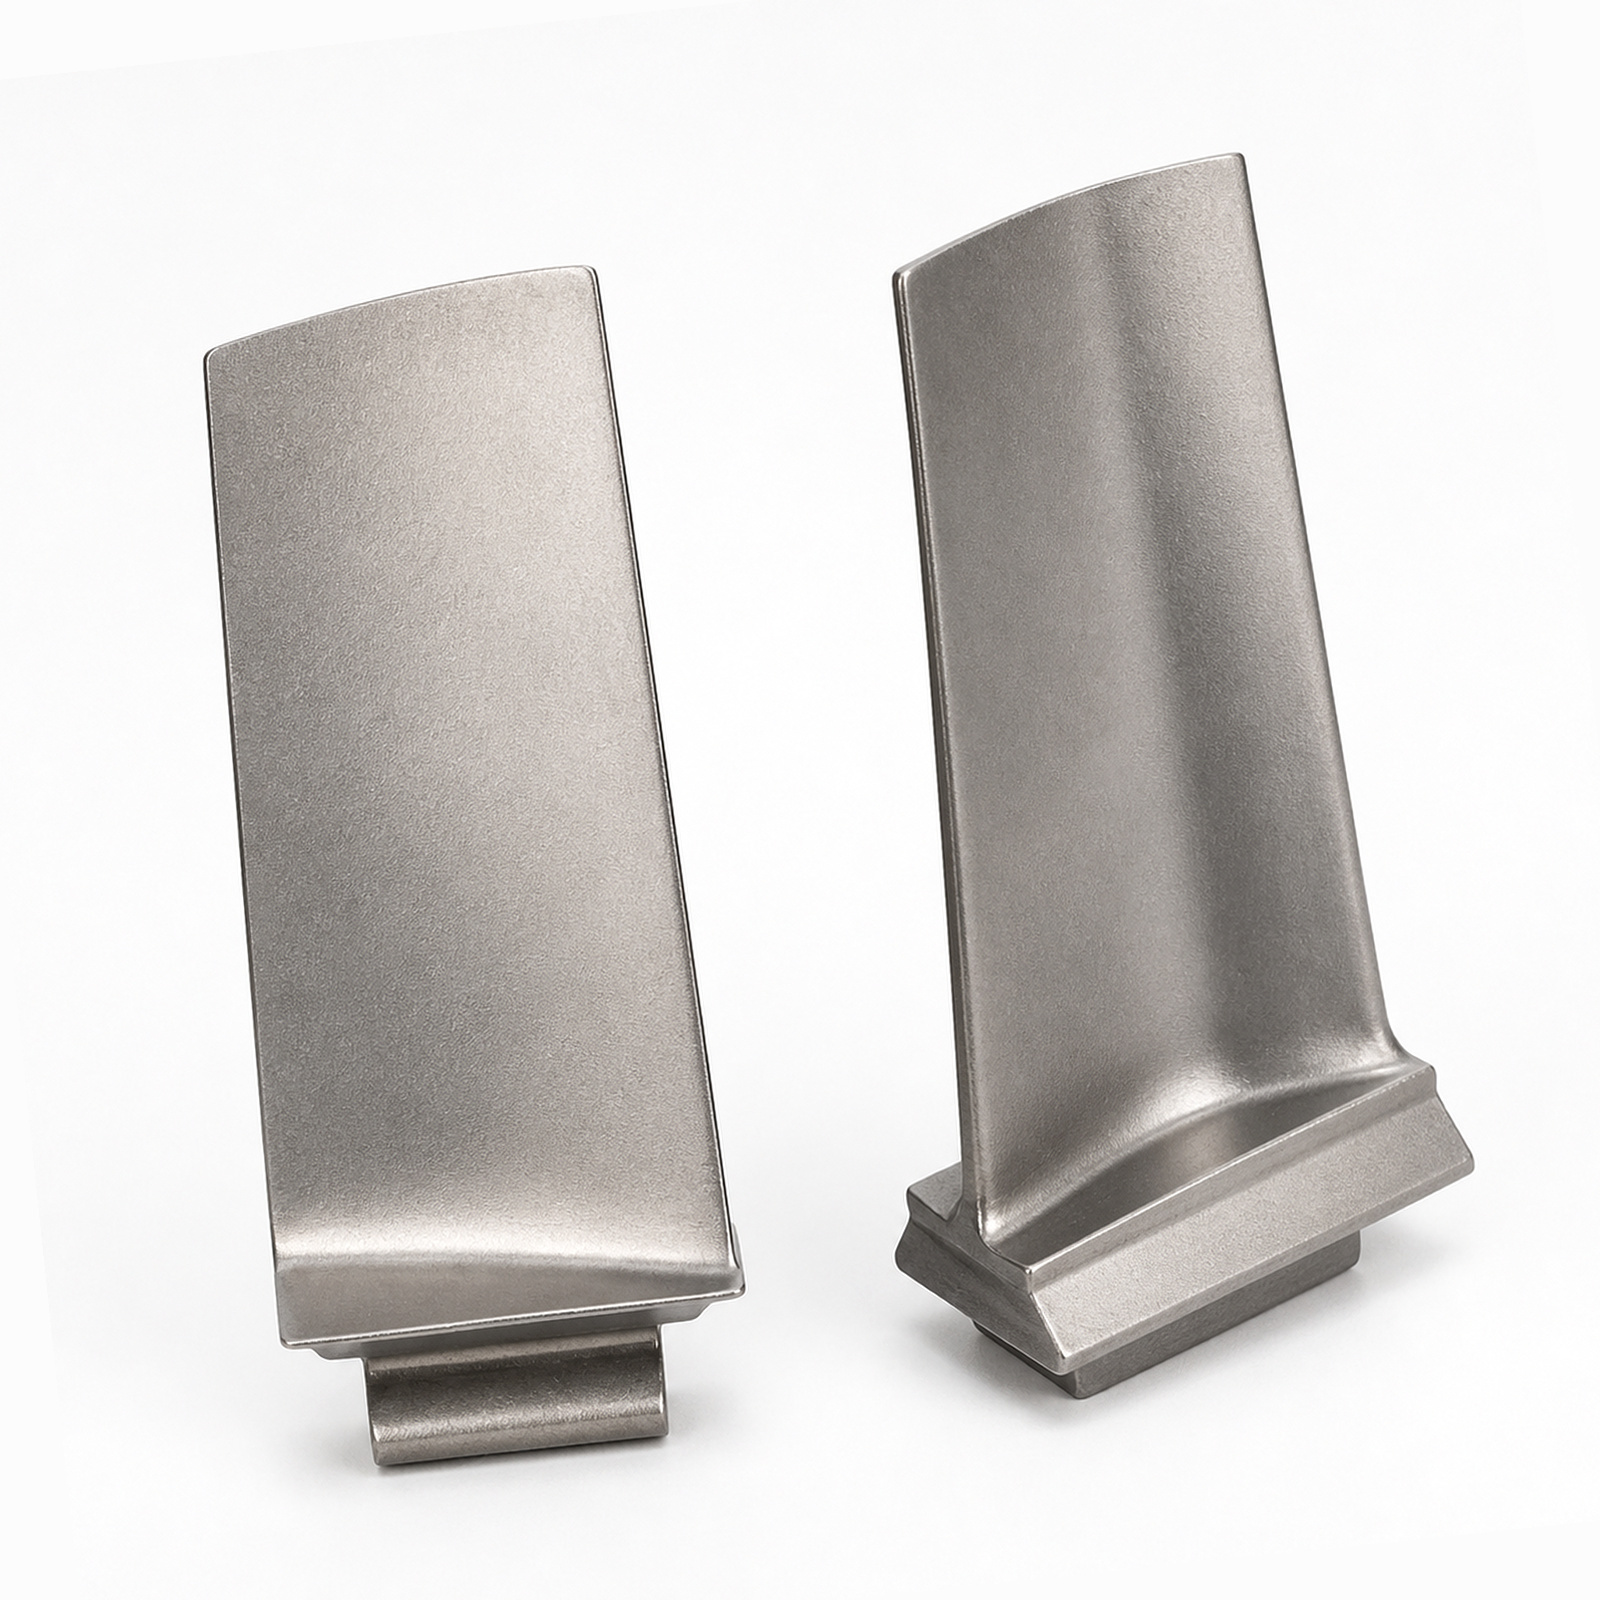
Vi börjar med ett tal som får ditt huvud att snurra: 1 500 °C. Det är temperaturen i den högtrycksturbinsektion som finns i en jetmotor – hetare än smältpunkten för de flesta metaller du skulle hitta i en typisk verkstad. Så hur överlever dessa blad? Svaret ligger i en materialfamilj: nickelbaserade superlegeringar. Det är inte vanliga rostfria stål. De har en särskild mikrostruktur – gamma-prima-utfällningar – som gör att de behåller sin hållfasthet även när metallen runtomkring dem skulle rinna ner på golvet. En ansedd tillverkare av jetmotorsblad lever och andas denna kemi, eftersom att få legeringen rätt är bara halva striden. Den andra halvan är att gjuta den på ett sätt som bevarar denna mikrostruktur. Investeringssmältning är inte bara den föredragna metoden – den är den enda metod som kan återge de komplexa interna kylningskanalerna som dessa blad behöver för att överleva. Gör man fel vid gjutningen kommer bladet inte att klara mer än några få flygcykler. Gör man det rätt får man en komponent som håller i tusentals timmar. Därför är en pålitlig nickelbaserad superlegeringsgjutning partner inte bara någon som häller i metall – de kontrollerar varje variabel, från smälttemperatur till avsvaltningshastighet.
Här är det verkligen intressant. Hur metallen stelnar avgör hur länge bladet håller. Det finns två huvudsakliga tillvägagångssätt: riktad stelningsprocess (DS) och enfasig kristall (SX). Båda eliminerar tvärgående korngränser, vilka i princip är svaga punkter vid höga temperaturer. Men de gör det på olika sätt.
Blad med riktad stelningsprocess växer med förlängda korn som löper parallellt med den primära spänningsaxeln. Detta ger god kryphärdighet och en relativt enkel väg till certifiering. För en FAA Part 33-certifierad leverantör , är DS-tekniken väl utprövad – testprotokollen är etablerade, valideringsvägarna är tydliga och de regulatoriska kraven är lätt att uppfylla.
Enkristallblad går ett steg längre. De eliminerar korngränser helt och hållet. Ingen korngräns innebär inga svaga länkar, vilket leder till bättre kryphärdighet, högre driftstemperaturer och förbättrad bränsleeffektivitet. Men det finns en nackdel – certifieringen är betydligt mer krävande. FAA kräver utförlig validering av livslängdsprognoser, med metoder som Laue-diffraktion för att bekräfta kristallperfektion och utesluta defekter som freckles eller främmande korn. För en enkristallturbinblad leverantör innebär detta investeringar i avancerade inspektionsmöjligheter och noggrann dokumentation av processerna. Avkastningen är verklig – bättre prestanda, längre livslängd och en produkt som sticker ut på en krävande marknad.
| Mikrostruktur | Kornstruktur | Krypmodstand | Certifieringsväg |
|---|---|---|---|
| Riktningssolidifierad (DS) | För längda korn justerade längs spänningsaxeln | Hög | Väl etablerad enligt FAA-del 33 |
| Enkristall (SX) | Inga korngränser | Överlägsen | Kräver utförlig validering av livslängdsprognoser |
Du har förmodligen hört talas om 3D-utskrift för jetmotordelar. Och ja, additiv tillverkning – särskilt Selective Laser Melting (SLM) och Electron Beam Melting (EBM) – öppnar upp nya möjligheter. Dessa tekniker gör det möjligt for ingenjörer att utforma interna kylarkitekturer och lättviktsnätstrukturer som helt enkelt inte går att tillverka med investeringsgjutning ensam. Prototypschemaläggningen minskar från veckor till dagar. Du kan testa komplexa flödeskanaler under verkliga termiska belastningar innan du investerar i dyr utrustning.
Men här är saken den – additiv tillverkning är inte redo för serieproduktion av primära roterande komponenter. Inte än. Ytytan är inte tillräckligt bra direkt från maskinen, och utmattningsegenskaperna motsvarar inte riktigt de som erhålls från en korrekt gjuten och bearbetad blad. Därför är en smart tillverkare av jetmotorsblad använder AM som ett utvecklingsverktyg, inte som en produktionslösning. Det används för att iterera designerna, validera koncept och minska risker för funktioner tidigt i kvalificeringscykeln. När designen är fastställd byter man tillbaka till investeringsgjutning för den faktiska produktionsloppet.
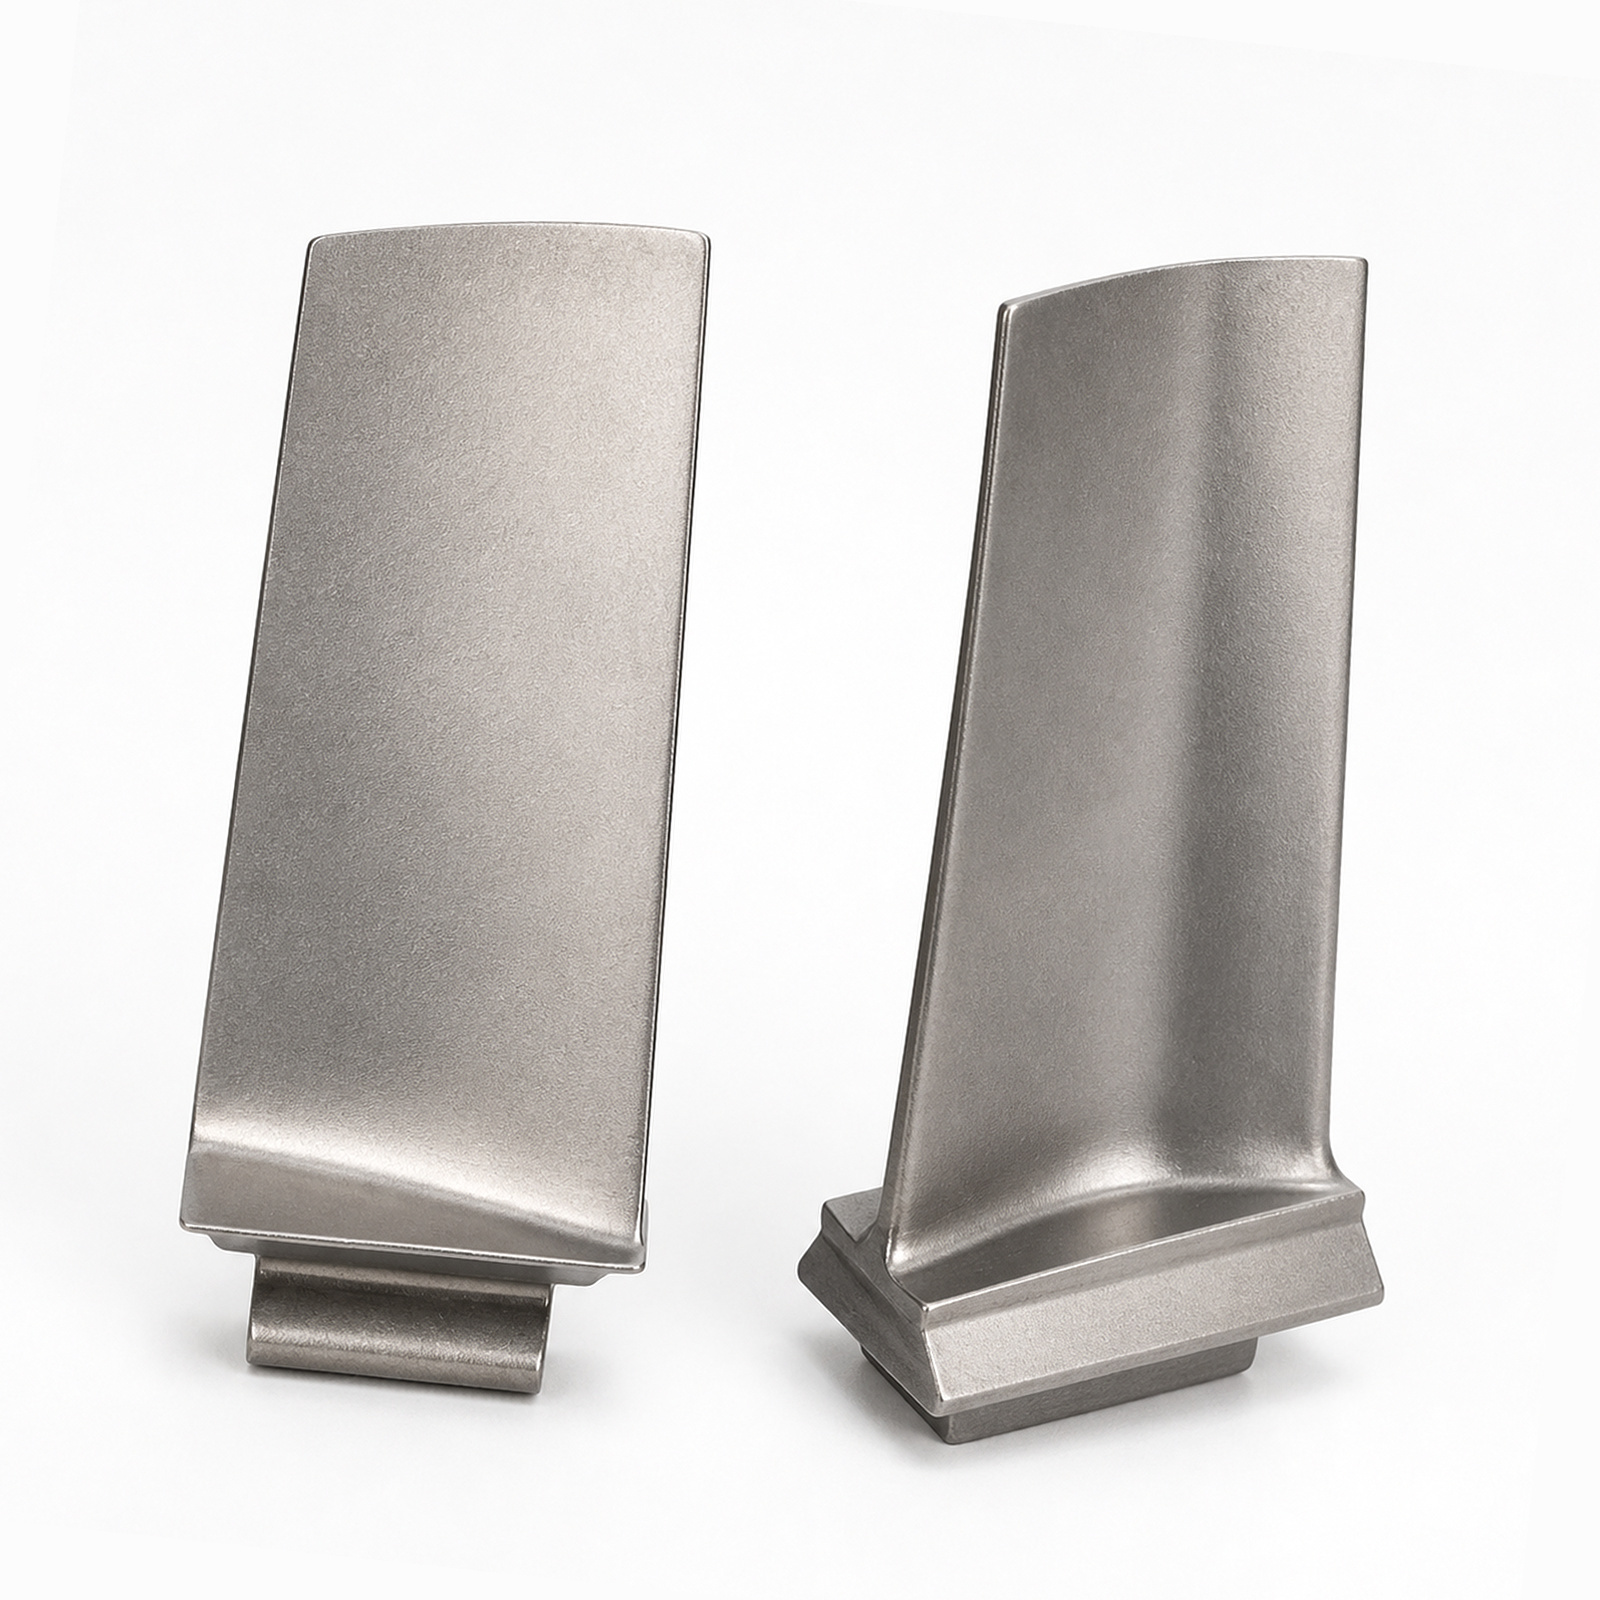
Här är där magin sker. Kombinera additiv tillverkning med precisions-CNC-bearbetning och du får det bästa av båda världarna. AM ger dig den komplexa geometrin – den nästan färdiga formen med alla dessa intrikata kylkanaler. CNC-bearbetning ger dig ytintegriteten och dimensionsnoggrannheten som gör att motorn fungerar smidigt.
Vi pratar om en ytyta med Ra ≤ 0,4 µm och dimensionsnoggrannhet på ±5 µm för vingprofiler och bladrötter. Det är inte lätt att uppnå. Bearbetningssteget tar också bort omgjutningsskiktet – den värmpåverkade zonen som är inbyggd i additivt tillverkade ytor – vilket är avgörande för att återställa utmattningshållfastheten. Och här är något som inte får tillräckligt med uppmärksamhet: korrekt bearbetning säkerställer full tillgänglighet för icke-destruktiv provning. Fluorescerande penetrerande inspektion (FPI) och ultraljudsprovning (UT) kräver båda en ren och tillgänglig yta att arbeta med. Integrera detta i er arbetsflöde, och ni modifierar inte kvaliteten efteråt – ni bygger in den från början.
ANadcap-luftfartsleverantör sparar inte på detta. Full spårbarhet – från pulverbatch till slutinspektion – hålls digitalt, vilket uppfyller FAA:s krav i del 33 på dokumentation och säkerställer att ni alltid är redo för revision.
Beläggning och mikrostruktur – detaljerna som skiljer bra från utmärktGjutningen är bara början. Beläggningar är det som skyddar bladet mot oxidation, korrosion och termisk degradering. En allvarlig enkristallturbinblad leverantör kommer att tillhandahålla omfattande dokumentation för beläggningarna – sammansättning av bindningsbeläggningen, enhetlighet i tjocklek för topplagret, depositionsparametrar samt detaljer om värmebehandling efter beläggning. För termiska barriärbeläggningar (TBC) och miljöbarriärbeläggningar (EBC) är den nivån av dokumentation ovillkorlig.
Mikrostrukturrapportering är lika viktig. Du behöver verifierad kristallorientering, kvantifierad volymandel av gamma-prima-fasen samt dokumenterad frånvaro av gjutfel. Detta är inte bara papper – det är data som stödjer livslängdsprognoser, prestandamodellering och felanalys.
De bästa leverantörerna erbjuder fullständig spårbarhet under hela livscykeln. Varje blad kopplas till sin fullständiga historik – certifikat för råmaterial, fastningsloggar, bearbetningsdata, beläggningskörningar och inspektionsresultat under drift. Denna dataekosystem möjliggör förutsägande underhåll, snabbar upp orsaksanalys och minskar den totala ägarkostnaden genom att minimera oplanerade motorutbyten. Det är denna nivå av teknisk transparens som skiljer en strategisk partner från en transaktionell leverantör.
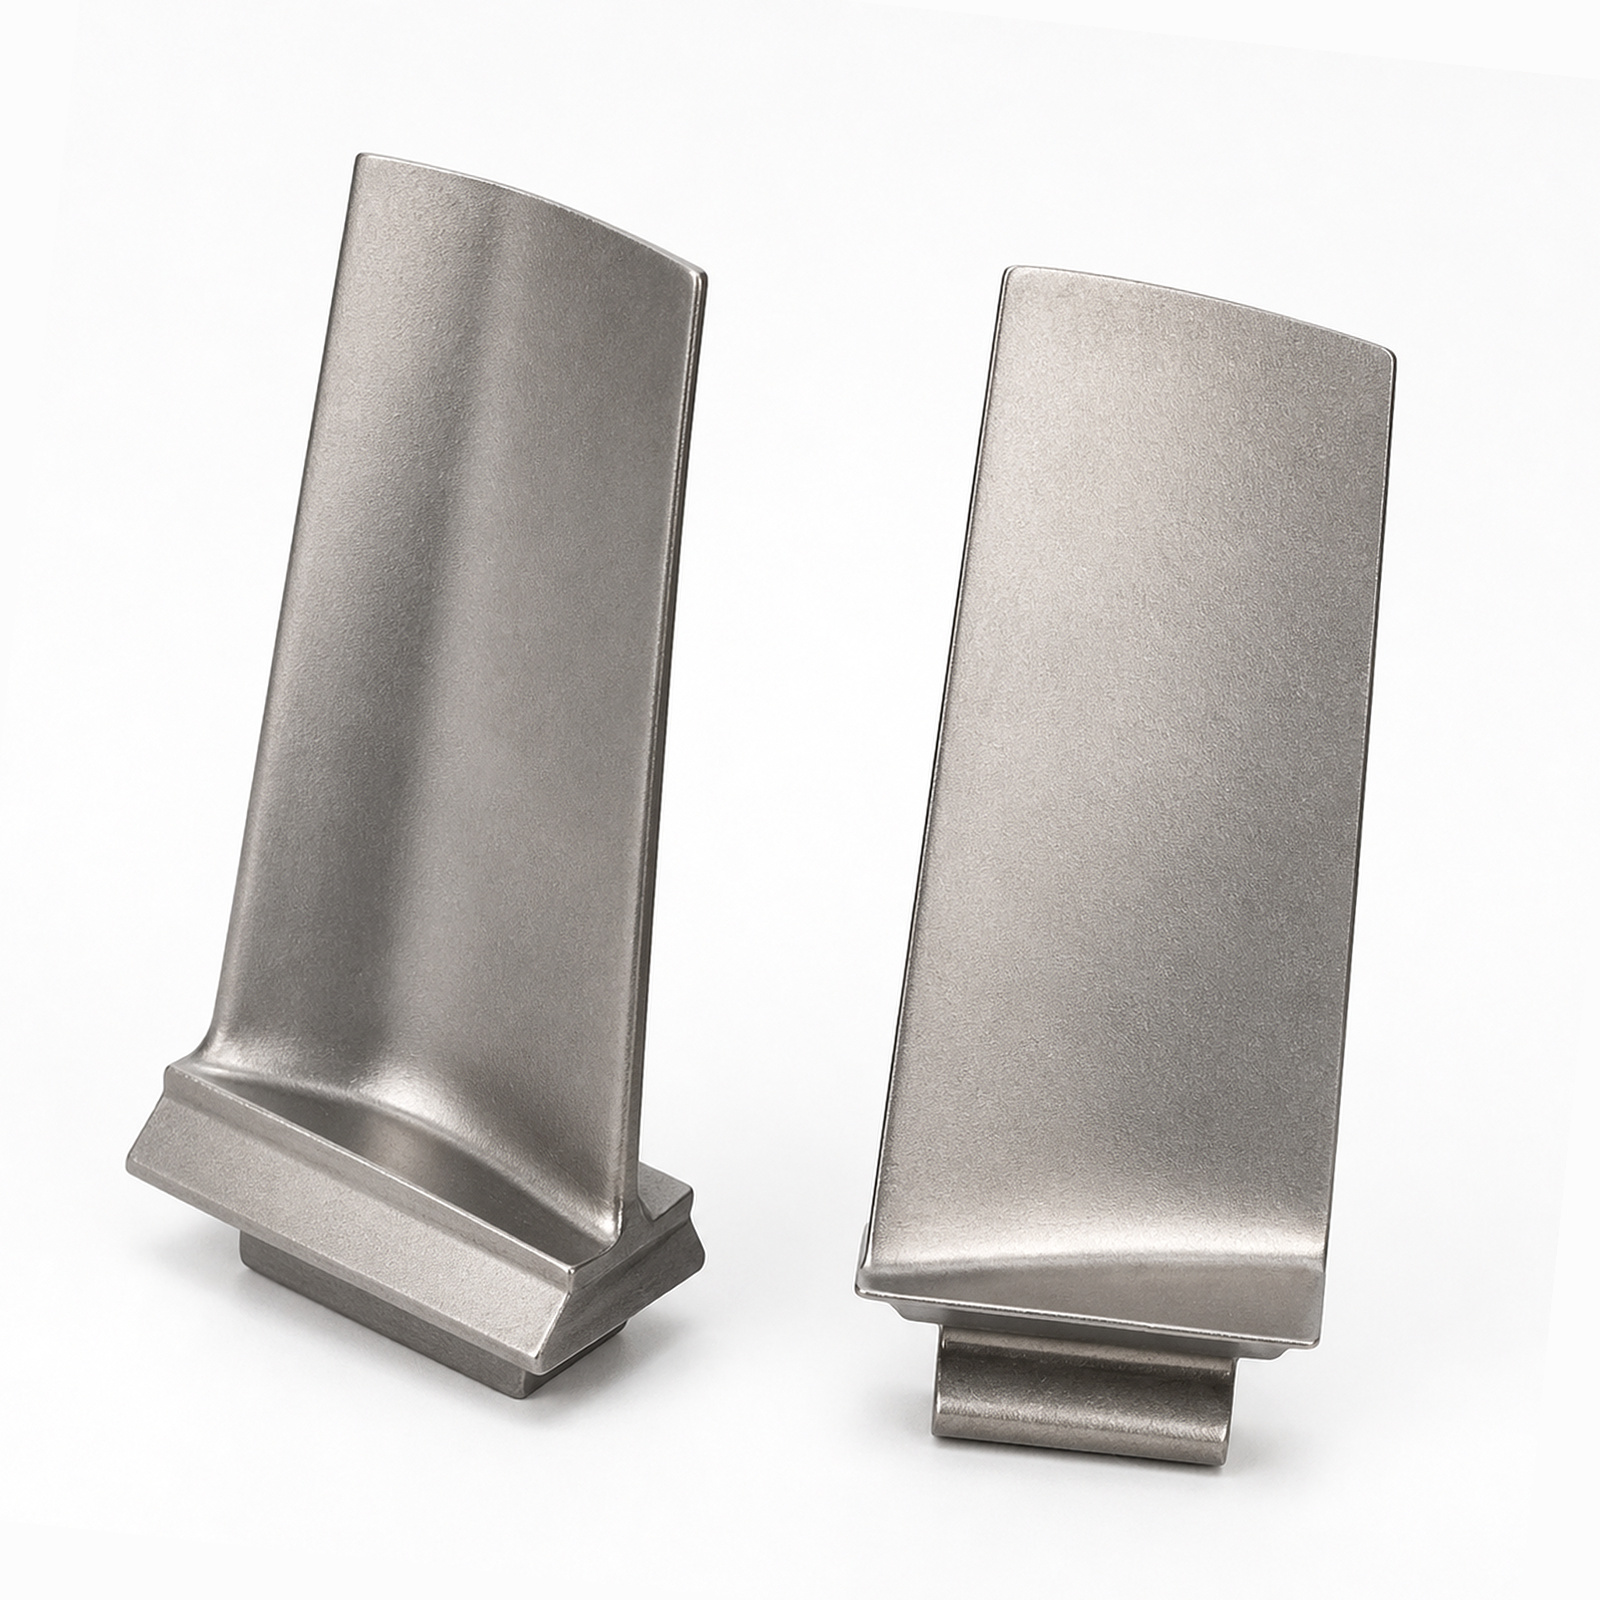
Vi har funnits länge nog för att ha sett vad som händer när en gjutning går fel. En sats blad kom fram med subtila fläckdefekter – små gjutfel som inte var synliga för blotta ögat men tydligt framträdde vid röntgenkontroll. Leverantören hade hoppat över ett kylningssteg i gjutcykeln för att spara tid. Bladen klarade den visuella inspektionen men misslyckades kraftigt vid livslängdsförutsägelseprovning. Det är en dyr lektion – kassera hela partiet, göra om processen och missa leveransdatumet. En pålitlig nickelbaserad superlegeringsgjutning partner tar inte sådana genvägar. De följer processen, dokumenterar allt och utför rigorösa tester i varje steg. Det tar längre tid och kostar mer från början. Men det är mycket billigare än en motorhaveri på 35 000 fot.
| Kriterier | Vad man ska leta efter | Varför det är viktigt |
|---|---|---|
| FAA-del 33-kompatibilitet | Aktiv certifiering, revisionshistorik | Säkerställer luftvärdighet och godkännande enligt regelverket |
| Nadcap-ackreditering | Nuvarande status för specialprocesser | Verifierar processkontroll och konsekvens |
| AS9100-certifiering | Aktivt kvalitetssäkringssystem med kontinuerlig förbättring | Tillhandahåller disciplinerad kvalitetsstyrning |
| Mikrostrukturrapportering | Laue-diffraktion, γ′-volymandel, felregistrering | Möjliggör exakt livsprognos och prestandamodellering |
| Beläggningshistorik | Sammansättning, tjocklek, avsättningsparametrar | Säkerställer termisk skydd och hållbarhet |
| Full spårbarhet | Digitala register från pulver till slutkontroll | Stödjer prediktiv underhållsplanering och felanalys |
Detta är vad det handlar om. En jetmotors blads tillförlitlighet bestäms inte av en enskild faktor. Det är kombinationen av rätt material – nickelbaserade superlegeringar – rätt gjutmetod – riktningssolidifierad eller singelkristallin – rätt efterbehandling – precisionsbearbetning och beläggning – samt rätt dokumentation – spårbar, granskbar och komplett.
Att välja fel tillverkare av jetmotorsblad innebär att satsa på säkerhet, prestanda och kostnad. Att välja rätt partner innebär att du har någon som förstår vetenskapen, respekterar processen och levererar den dokumentation som håller dig i luften.
Vid RedEarth förstår vi att luftfartsindustrin kräver högsta möjliga standarder. Genom vår tillverkningspartnerskap med Gint tillämpar vi samma rigorösa ansats för materialval, processkontroll och kvalitetssäkring inom varje produktlinje – för när livet står på spel är 'tillräckligt bra' inte tillräckligt bra.