 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
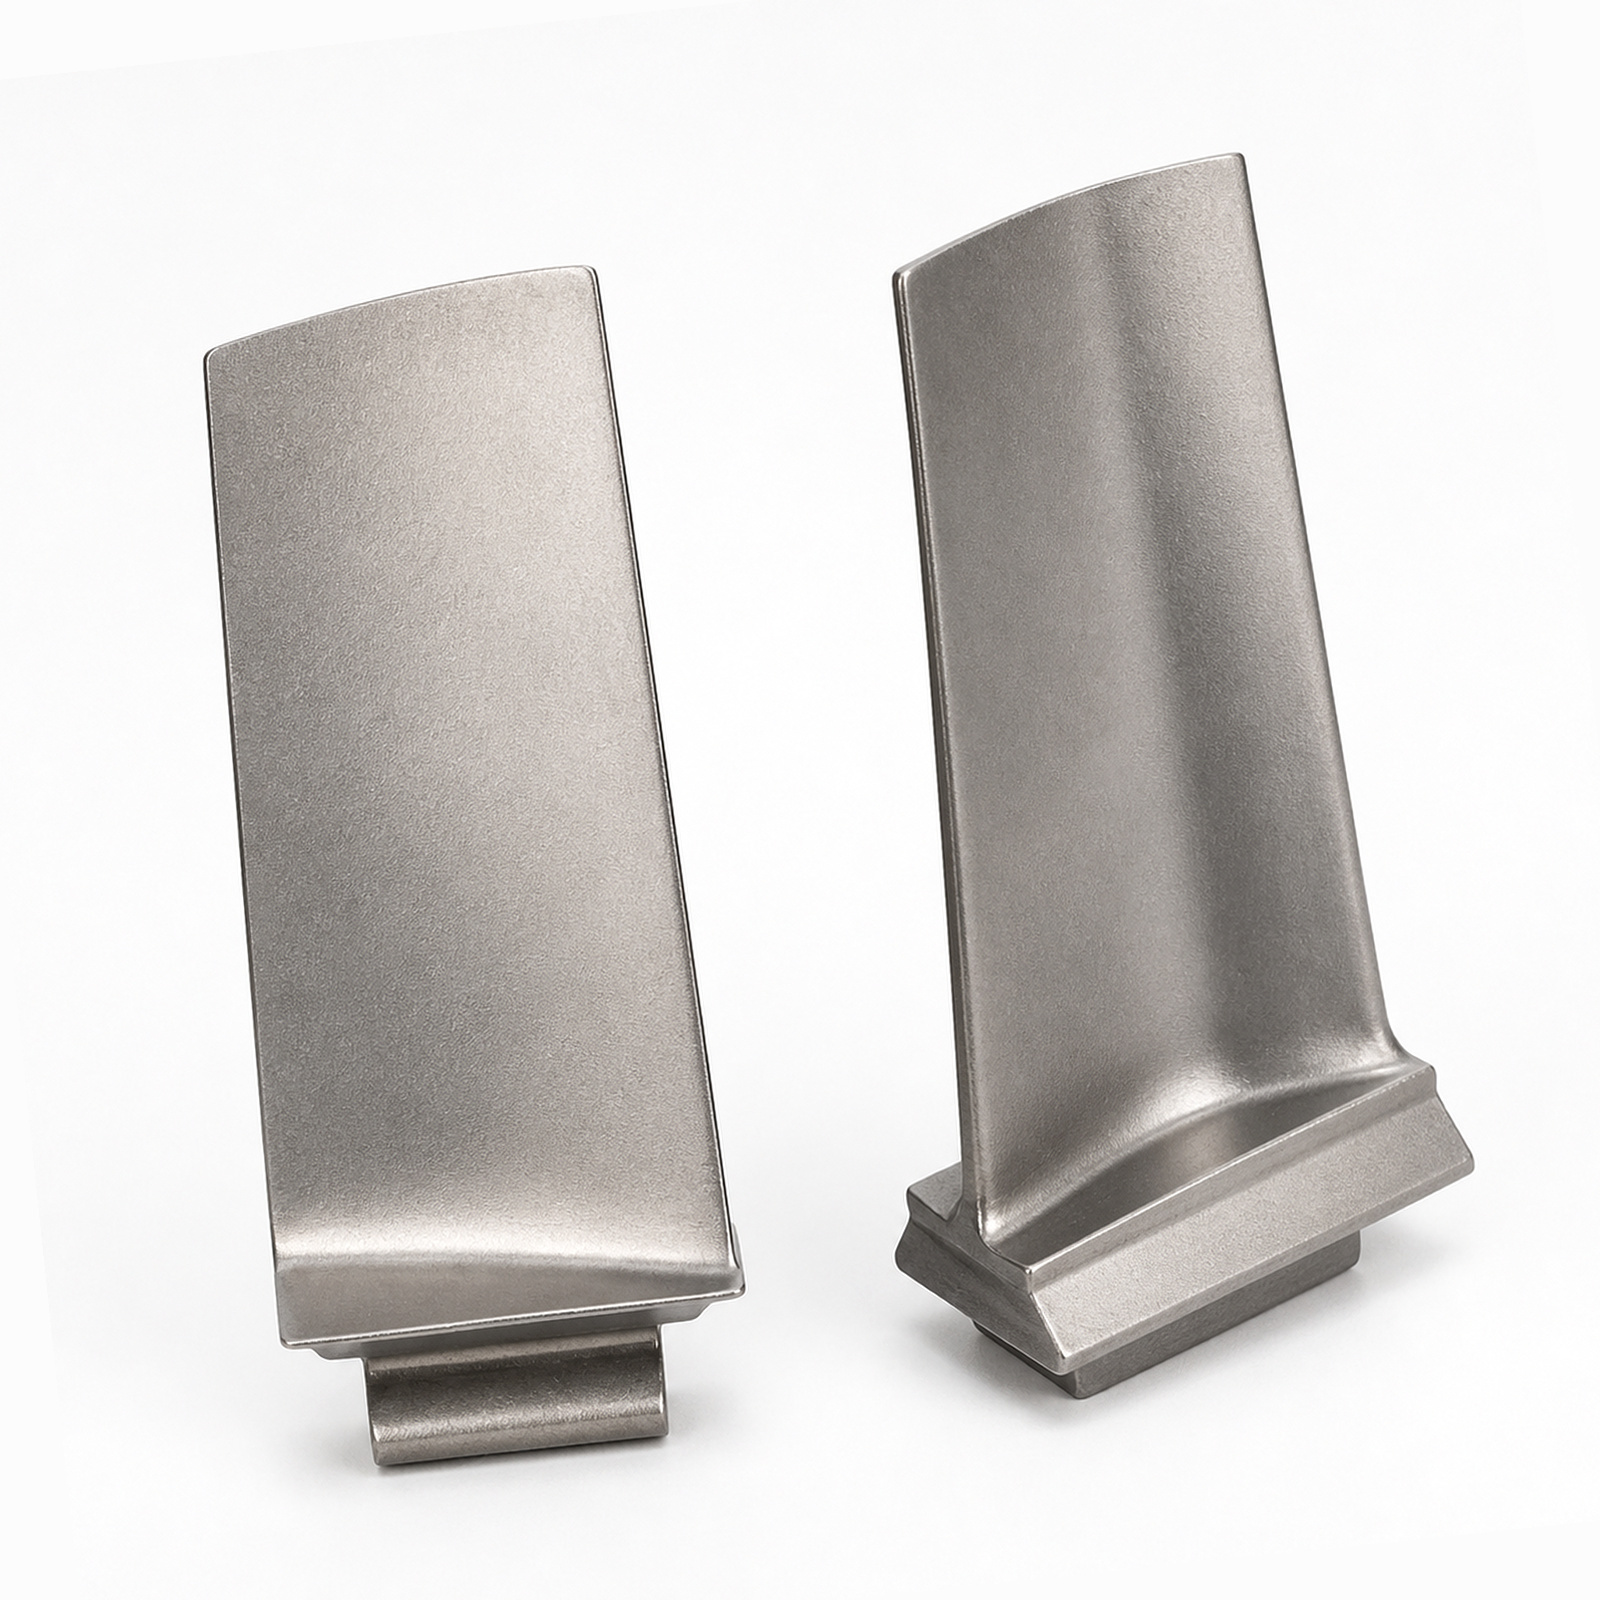
Начнём с цифры, от которой закружится голова: 1500 °C. Именно такова температура в секции высокого давления турбины реактивного двигателя — выше, чем температура плавления большинства металлов, которые вы найдёте в типичной мастерской. Так как же эти лопатки выживают? Ответ кроется в одном семействе материалов: никелевых суперсплавах. Это не обычная нержавеющая сталь. У них особая микроструктура — осадки гамма-штрих-фазы — которая сохраняет их прочность даже тогда, когда окружающий металл уже стекает на пол. Авторитетный производитель лопаток реактивных двигателей живёт и дышит этой химией, потому что правильный подбор сплава — лишь половина битвы. Вторая половина — это литьё, при котором сохраняется нужная микроструктура. Литьё по выплавляемым моделям — не просто предпочтительный метод, а единственный метод, способный воспроизвести сложные внутренние каналы охлаждения, необходимые для «жизни» этих лопаток. Ошибитесь при литье — и лопатка не выдержит и нескольких циклов полёта. Сделайте всё верно — и получите компонент, рассчитанный на тысячи рабочих часов. Именно поэтому надёжный литейный процесс для никелевых суперсплавов партнёр не просто заливает металл — он контролирует каждый параметр: от температуры плавки до скорости охлаждения.
Здесь начинается самое интересное. Способ затвердевания металла определяет срок службы лопатки. Существует два основных подхода: направленная кристаллизация (DS) и монокристаллическая (SX). Оба метода устраняют поперечные границы зёрен — по сути, слабые места при высоких температурах. Однако реализуют это по-разному.
Лопатки с направленной кристаллизацией формируют вытянутые зёрна, ориентированные параллельно главной оси механического напряжения. Это обеспечивает высокую стойкость к ползучести и относительно простой путь к сертификации. Для Поставщика, сертифицированного в соответствии с FAA Part 33 , технология DS является хорошо отработанной — протоколы испытаний установлены, пути валидации чётко определены, а необходимые регуляторные требования легко выполнимы.
Лопатки из монокристаллов идут ещё дальше. Они полностью устраняют границы зёрен. Отсутствие границ означает отсутствие слабых мест, что обеспечивает лучшую стойкость к ползучести, более высокие рабочие температуры и повышенную топливную эффективность. Однако есть нюанс — сертификация существенно сложнее. FAA требует исчерпывающей валидации прогнозов ресурса с использованием таких методов, как дифракция Лау для подтверждения совершенства кристаллической структуры и выявления дефектов, например, «веснушек» или посторонних зёрен. монокристаллическая турбинная лопатка для поставщика это означает инвестиции в передовые возможности контроля и ведение исключительно точных технологических записей. Выгода реальна — улучшенные эксплуатационные характеристики, увеличенный срок службы и продукт, выделяющийся на конкурентном рынке.
| Микроструктура | Структура зёрен | Сопротивление ползучести | Путь сертификации |
|---|---|---|---|
| Направленно затвердевший (DS) | Удлинённые зёрна, ориентированные вдоль оси напряжения | Высокий | Хорошо зарекомендовавший себя в рамках части 33 FAA |
| Монокристаллический (SX) | Отсутствие границ зёрен | Начальство | Требует исчерпывающей валидации прогнозов ресурса |
Вероятно, вы уже слышали о 3D-печати деталей для реактивных двигателей. И да, аддитивное производство — в частности, селективное лазерное плавление (SLM) и плавление электронным лучом (EBM) — открывает новые возможности. Эти технологии позволяют инженерам проектировать внутренние системы охлаждения и облегчённые решётчатые структуры, которые просто невозможно изготовить только литьём по выплавляемым моделям. Сроки изготовления прототипов сокращаются с недель до дней. Можно испытывать сложные каналы потока при реальных тепловых нагрузках ещё до изготовления дорогостоящей оснастки.
Но вот в чём дело — аддитивные технологии пока не готовы к серийному производству основных вращающихся компонентов. Ещё нет. Шероховатость поверхности после печати недостаточно мала, а усталостные характеристики пока не достигают уровня, обеспечиваемого правильно отлитыми и обработанными лопатками. Именно поэтому разумный производитель лопаток реактивных двигателей использует аддитивное производство (AM) в качестве инструмента разработки, а не решения для серийного производства. Оно применяется для итеративного проектирования, проверки концепций и снижения рисков функций на ранних этапах цикла квалификации. Затем, как только проект окончательно утверждён, вы возвращаетесь к литью по выплавляемым моделям (investment casting) для фактического серийного производства.
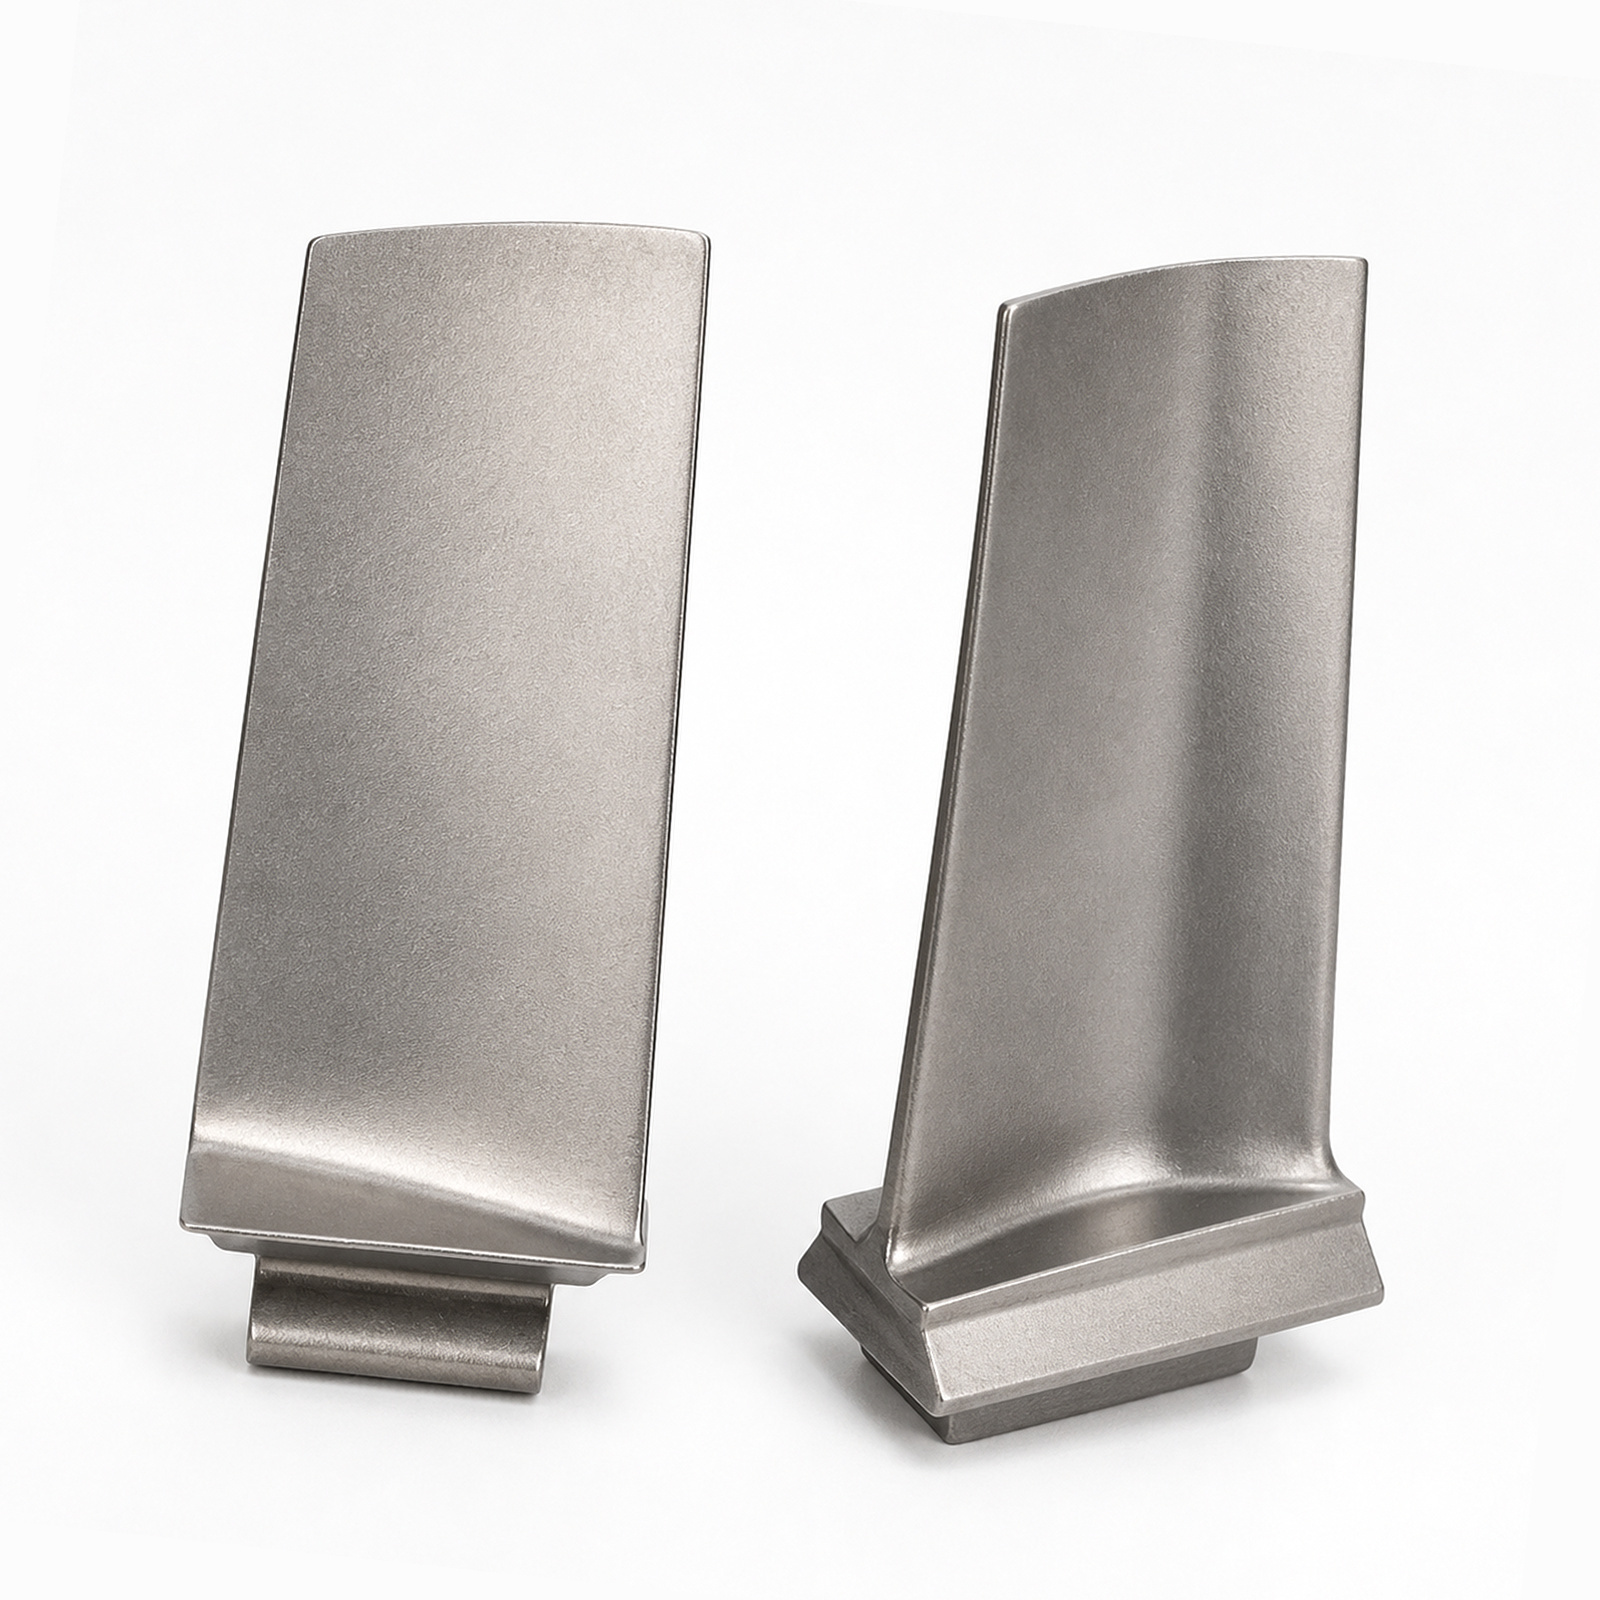
Именно здесь происходит «волшебство». Сочетание аддитивного производства (AM) с высокоточной обработкой на станках с ЧПУ даёт лучшее из обоих миров. AM обеспечивает сложную геометрию — заготовку, близкую к готовой форме, со всеми этими тонкими каналами охлаждения. Обработка на станках с ЧПУ обеспечивает требуемое качество поверхности и размерную точность, необходимые для стабильной работы двигателя.
Речь идет о шероховатости поверхности Ra ≤ 0,4 мкм и допусках размеров ±5 мкм на профилях лопаток и корнях лопастей. Добиться этого непросто. На этапе механической обработки также удаляется слой переплава — зона термического влияния, присущая поверхностям, полученным методом аддитивного производства «из-под станка», — что критически важно для восстановления усталостной прочности. И вот еще один аспект, которому уделяют недостаточно внимания: правильная механическая обработка обеспечивает полную доступность поверхности для неразрушающего контроля. Флуоресцентный капиллярный контроль (FPI) и ультразвуковой контроль (UT) требуют чистой и доступной поверхности. Внедрите это в свой рабочий процесс — и вы не будете «дорабатывать» качество, а будете закладывать его с самого начала.
А Поставщик аэрокосмической продукции по стандарту Nadcap не экономит на этих вопросах. Полная прослеживаемость — от партии порошка до окончательного контроля — поддерживается в цифровом виде, что соответствует требованиям документации FAA Part 33 и обеспечивает готовность к аудиту в любое время.
Покрытия и микроструктура — детали, которые отличают хорошее исполнение от выдающегосяЛитьё — это лишь начало. Покрытия защищают лопатку от окисления, коррозии и термического разрушения. Серьёзный монокристаллическая турбинная лопатка поставщик предоставит полные документы по покрытиям: состав связующего слоя, однородность толщины верхнего слоя, параметры нанесения и детали термообработки после нанесения покрытия. Для теплозащитных покрытий (TBC) и защитных от окружающей среды покрытий (EBC) такой уровень документации является обязательным.
Отчётность по микроструктуре не менее важна. Требуются подтверждённая кристаллографическая ориентация, количественно определённая объёмная доля фазы гамма-штрих и документально подтверждённое отсутствие литейных дефектов. Это не просто бумажная работа — это данные, на которых основываются прогнозирование ресурса, моделирование эксплуатационных характеристик и анализ отказов.
Лучшие поставщики обеспечивают полную прослеживаемость на всех этапах жизненного цикла. Каждая лопатка связывается со всей своей историей — сертификатами исходных материалов, журналами затвердевания, данными об обработке, записями о нанесении покрытий и результатами осмотров в эксплуатации. Эта экосистема данных обеспечивает прогнозное техническое обслуживание, ускоряет анализ первопричин и снижает совокупную стоимость владения за счёт минимизации незапланированных демонтажей двигателей. Именно такой уровень технической прозрачности отличает стратегического партнёра от транзакционного поставщика.
Мы работаем достаточно долго, чтобы знать, к чему приводит ошибка при литье. Одна партия лопаток поступила с незначительными точечными дефектами — мелкими литейными недостатками, которые невидимы невооружённым глазом, но чётко выявляются при рентгеновском контроле. Поставщик пропустил этап охлаждения в цикле литья, чтобы сэкономить время. Лопатки прошли визуальный контроль, но с большим отрывом провалили испытания на прогнозируемый срок службы. Это дорогостоящий урок: вся партия отправляется в брак, процесс приходится повторять заново, и срок поставки пропущен. Надёжный литейный процесс для никелевых суперсплавов партнёр не идёт на такие упрощения. Он строго соблюдает технологический процесс, документирует каждый этап и проводит тщательные испытания на всех стадиях. Это занимает больше времени и требует больших первоначальных затрат. Но это намного дешевле, чем отказ двигателя на высоте 35 000 футов.
| Критерии | Что следует искать | Почему это важно |
|---|---|---|
| Соответствие нормам FAA Part 33 | Действующая сертификация, история аудитов | Гарантирует летную годность и признание регуляторными органами |
| Аккредитация Nadcap | Текущий статус в особых процессах | Подтверждает контроль процесса и его стабильность |
| Сертификация AS9100 | Активная система управления качеством с непрерывным улучшением | Обеспечивает дисциплинированное управление качеством |
| Отчёт о микроструктуре | Дифракция Лауэ, объёмная доля фазы γ′, документация дефектов | Позволяет точно прогнозировать ресурс и моделировать эксплуатационные характеристики |
| История покрытия | Состав, толщина, параметры осаждения | Гарантирует тепловую защиту и долговечность |
| Полная прослеживаемость | Цифровые записи от порошка до окончательного контроля | Поддерживает предиктивное техническое обслуживание и анализ отказов |
Вот в чём суть. Надёжность лопатки реактивного двигателя определяется не одним-единственным фактором. Это сочетание правильного материала — никелевых суперсплавов, правильной технологии литья — направленной кристаллизации или монокристаллического литья, правильной послепроцессной обработки — прецизионной механической обработки и нанесения покрытий — и правильной документации — прослеживаемой, подлежащей аудиту и полной.
Выбор неправильного производитель лопаток реактивных двигателей означает рисковать безопасностью, эксплуатационными характеристиками и стоимостью. Выбор правильного партнёра означает, что у вас есть партнёр, который понимает научные основы, уважает технологический процесс и предоставляет документацию, позволяющую вам оставаться в воздухе.
В RedEarth мы понимаем: авиакосмическая отрасль требует самых высоких стандартов. Благодаря нашему производственному партнёрству с Gint мы применяем одинаково строгий подход к выбору материалов, контролю процессов и обеспечению качества во всех наших продуктах — ведь когда речь идёт о человеческих жизнях, «достаточно хорошо» недостаточно.