 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
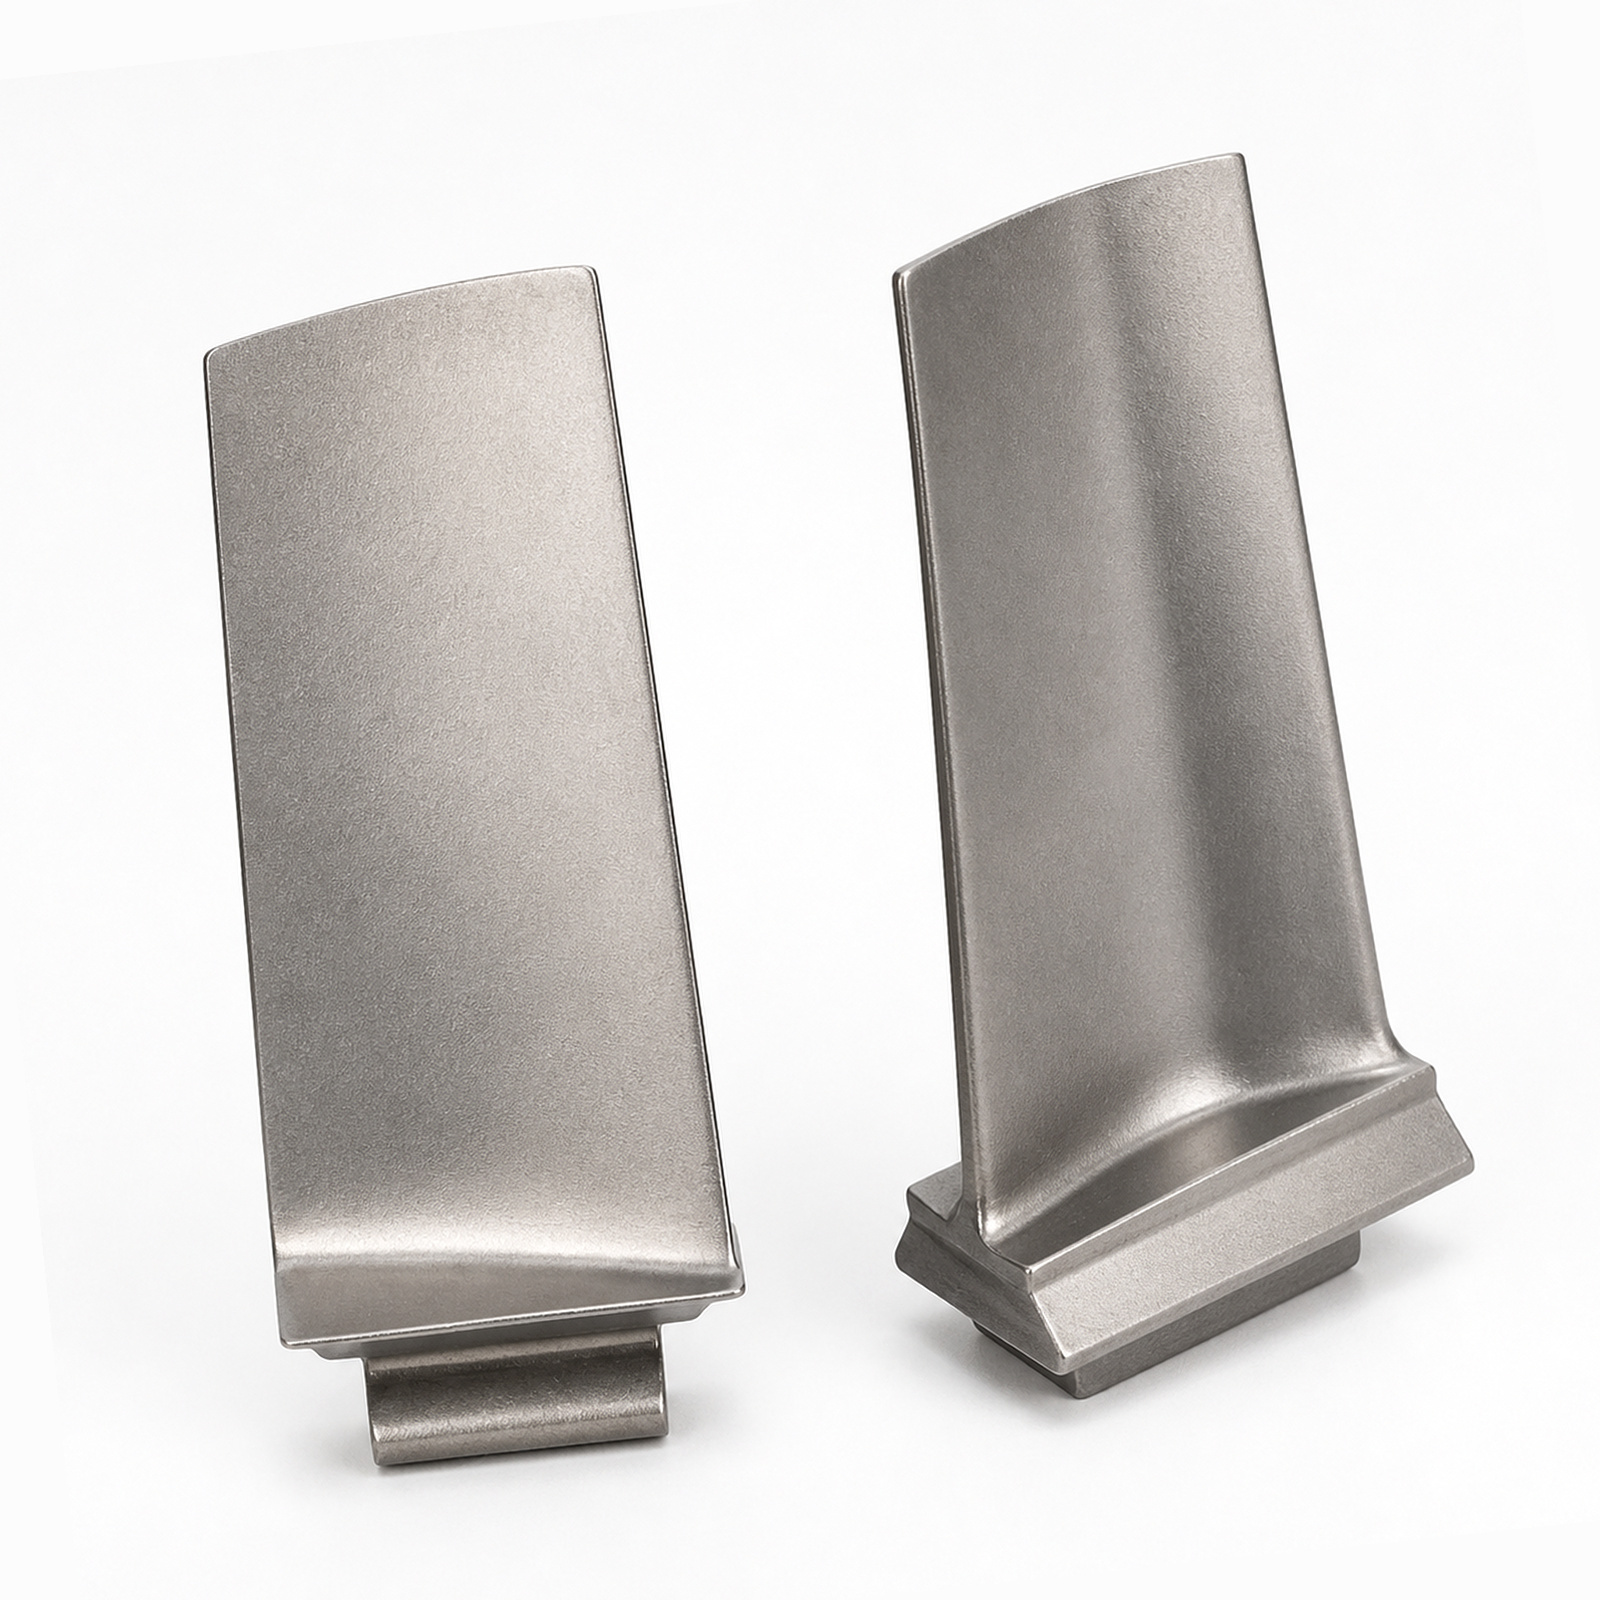
เริ่มต้นด้วยตัวเลขที่ทำให้คุณรู้สึกเวียนหัว: 1,500 องศาเซลเซียส นั่นคืออุณหภูมิภายในส่วนเทอร์ไบน์แรงดันสูงของเครื่องยนต์เจ็ต — ร้อนกว่าจุดหลอมเหลวของโลหะส่วนใหญ่ที่คุณพบได้ในโรงงานทั่วไป แล้วใบพัดเหล่านี้จะอยู่รอดได้อย่างไร? คำตอบอยู่ที่วัสดุกลุ่มหนึ่ง: โลหะผสมสูงชนิดนิกเกิล วัสดุเหล่านี้ไม่ใช่สแตนเลสธรรมดาทั่วไป แต่มีโครงสร้างจุลภาคพิเศษ — อนุภาคแกมมา-ไพรม์ (gamma-prime precipitates) — ที่ช่วยคงความแข็งแรงไว้แม้ในขณะที่โลหะรอบข้างจะละลายไหลลงพื้น ซัพพลายเออร์ที่น่าเชื่อถือ ผู้ผลิตใบพัดเครื่องยนต์เจ็ต มีชีวิตและหายใจร่วมกับเคมีศาสตร์นี้ เพราะการปรับองค์ประกอบโลหะผสมให้ถูกต้องเป็นเพียงครึ่งหนึ่งของภารกิจเท่านั้น อีกครึ่งหนึ่งคือการหล่อวัสดุนั้นด้วยวิธีที่รักษาโครงสร้างจุลภาคไว้ได้อย่างสมบูรณ์ การหล่อแบบอินเวสต์เมนต์ (investment casting) ไม่ใช่เพียงวิธีที่เหมาะที่สุด แต่ยังเป็นวิธีเดียวที่สามารถจำลองช่องระบายความร้อนภายในที่ซับซ้อน ซึ่งใบพัดเหล่านี้จำเป็นต้องมีเพื่อคงสภาพการทำงานไว้ได้ หากการหล่อผิดพลาด ใบพัดนั้นจะไม่สามารถผ่านรอบการบินได้แม้แต่เพียงไม่กี่รอบ แต่หากทำถูกต้อง คุณจะได้ชิ้นส่วนที่ทนทานใช้งานได้นานหลายพันชั่วโมง นี่คือเหตุผลที่ผู้ร่วมงานที่เชื่อถือได้ การหล่อโลหะผสมซูเปอร์อัลลอยที่มีนิกเกิลเป็นฐาน ไม่ได้แค่เทโลหะลงในแม่พิมพ์เท่านั้น แต่ยังควบคุมตัวแปรทุกประการ ตั้งแต่อุณหภูมิขณะหลอมจนถึงอัตราการเย็นตัว
นี่คือจุดที่สิ่งต่าง ๆ เริ่มชวนให้ตื่นเต้นอย่างแท้จริง วิธีที่โลหะแข็งตัวจะกำหนดอายุการใช้งานของใบพัด ซึ่งมีแนวทางหลักสองแบบ ได้แก่ การแข็งตัวแบบมีทิศทาง (DS) และการแข็งตัวแบบผลึกเดี่ยว (SX) ทั้งสองวิธีล้วนกำจัดขอบเขตเม็ดผลึกขวาง ซึ่งเป็นจุดอ่อนภายใต้อุณหภูมิสูง แต่ทำเช่นนั้นด้วยวิธีที่ต่างกัน
ใบพัดแบบมีทิศทางจะมีเม็ดผลึกยืดยาวเติบโตขนานไปกับแกนแรงดึงหลัก ส่งผลให้มีความต้านทานการไหลช้า (creep resistance) ที่ดีเยี่ยม และกระบวนการรับรองก็ค่อนข้างตรงไปตรงมา ผู้จัดจำหน่ายที่ได้รับการรับรองตาม FAA Part 33 เทคโนโลยี DS ถือเป็นเรื่องที่เข้าใจกันดีอยู่แล้ว — ขั้นตอนการทดสอบมีมาตรฐานชัดเจน เส้นทางการตรวจสอบความถูกต้องก็ชัดเจน และการปฏิบัติตามข้อกำหนดด้านกฎระเบียบก็ทำได้อย่างสะดวก
ใบพัดผลิตจากคริสตัลเดี่ยวพัฒนาขึ้นอีกขั้นหนึ่ง โดยกำจัดขอบเขตของเม็ดผลึกทั้งหมดออกไปอย่างสิ้นเชิง การไม่มีขอบเขตนี้หมายความว่าไม่มีจุดอ่อน ซึ่งส่งผลให้มีความต้านทานการไหลแบบช้า (creep resistance) ดีขึ้น อุณหภูมิในการทำงานสูงขึ้น และประสิทธิภาพการใช้เชื้อเพลิงดีขึ้น แต่มีข้อจำกัดอยู่ — กระบวนการรับรองนั้นเข้มงวดกว่ามาก สำนักงานบริหารการบินแห่งสหรัฐอเมริกา (FAA) กำหนดให้มีการตรวจสอบยืนยันอายุการใช้งานล่วงหน้าอย่างละเอียดถี่ถ้วน โดยใช้เทคนิคต่าง ๆ เช่น การเลี้ยวเบนลาว (Laue diffraction) เพื่อยืนยันความสมบูรณ์แบบของโครงสร้างคริสตัล และตรวจหาข้อบกพร่องต่าง ๆ เช่น รอยด่าง (freckles) หรือเม็ดผลึกที่ผิดปกติ (stray grains) สำหรับ ใบพัดเทอร์ไบน์แบบคริสตัลเดี่ยว ผู้จัดจำหน่าย นี่หมายถึงการลงทุนในระบบตรวจสอบขั้นสูง และการเก็บบันทึกขั้นตอนการผลิตอย่างรอบคอบและแม่นยำ ผลตอบแทนนั้นมีจริง — ประสิทธิภาพดีขึ้น อายุการใช้งานยาวนานขึ้น และผลิตภัณฑ์ที่โดดเด่นในตลาดที่มีความต้องการสูง
| องค์ประกอบเล็ก | โครงสร้างเกรน | ความต้านทานการคลีป | เส้นทางการรับรอง |
|---|---|---|---|
| การแข็งตัวแบบมีทิศทาง (DS) | เม็ดผลึกที่ยืดตัวตามแนวแกนแรงเครียด | สูง | ได้รับการยอมรับอย่างกว้างขวางภายใต้กฎข้อบังคับ FAA ส่วนที่ 33 |
| แบบคริสตัลเดี่ยว (SX) | ไม่มีขอบเขตของเม็ดผลึก | ผู้นํา | ต้องมีการยืนยันอายุการใช้งานล่วงหน้าอย่างละเอียดถี่ถ้วน |
คุณคงเคยได้ยินเกี่ยวกับการพิมพ์สามมิติสำหรับชิ้นส่วนเครื่องยนต์เจ็ตแล้ว และใช่ การผลิตแบบเพิ่มเติม—โดยเฉพาะกระบวนการ Selective Laser Melting (SLM) และ Electron Beam Melting (EBM)—กำลังเปิดโอกาสใหม่ๆ ขึ้น เทคโนโลยีเหล่านี้ช่วยให้วิศวกรออกแบบโครงสร้างระบบระบายความร้อนภายในและโครงสร้างตาข่ายที่เบาลง ซึ่งไม่สามารถผลิตได้ด้วยวิธีการหล่อแบบ investment casting เพียงอย่างเดียว เวลาในการผลิตต้นแบบจึงลดลงจากหลายสัปดาห์เหลือเพียงไม่กี่วัน คุณสามารถทดสอบช่องทางการไหลที่ซับซ้อนภายใต้ภาระความร้อนจริงก่อนตัดสินใจลงทุนกับแม่พิมพ์ราคาแพง
แต่ประเด็นสำคัญคือ การผลิตแบบเพิ่มเติมยังไม่พร้อมสำหรับการผลิตชิ้นส่วนหมุนหลักในปริมาณมาก ยังไม่พร้อมในตอนนี้ พื้นผิวที่ได้โดยตรงจากเครื่องยังไม่เรียบพอ และสมบัติด้านความเหนื่อยล้าก็ยังไม่เท่ากับที่ได้จากใบพัดที่ผ่านการหล่อและกลึงอย่างเหมาะสม นี่จึงเป็นเหตุผลที่บริษัทที่ฉลาด ผู้ผลิตใบพัดเครื่องยนต์เจ็ต ใช้การพิมพ์สามมิติเป็นเครื่องมือในการพัฒนา ไม่ใช่โซลูชันสำหรับการผลิตจริง มันถูกใช้เพื่อปรับปรุงการออกแบบ ตรวจสอบแนวคิด และลดความเสี่ยงของฟีเจอร์ต่าง ๆ ตั้งแต่ระยะเริ่มต้นของวงจรการรับรอง จากนั้นเมื่อกำหนดแบบการออกแบบเสร็จสิ้นแล้ว คุณจะกลับไปใช้การหล่อแบบลงทุนสำหรับการผลิตจริง
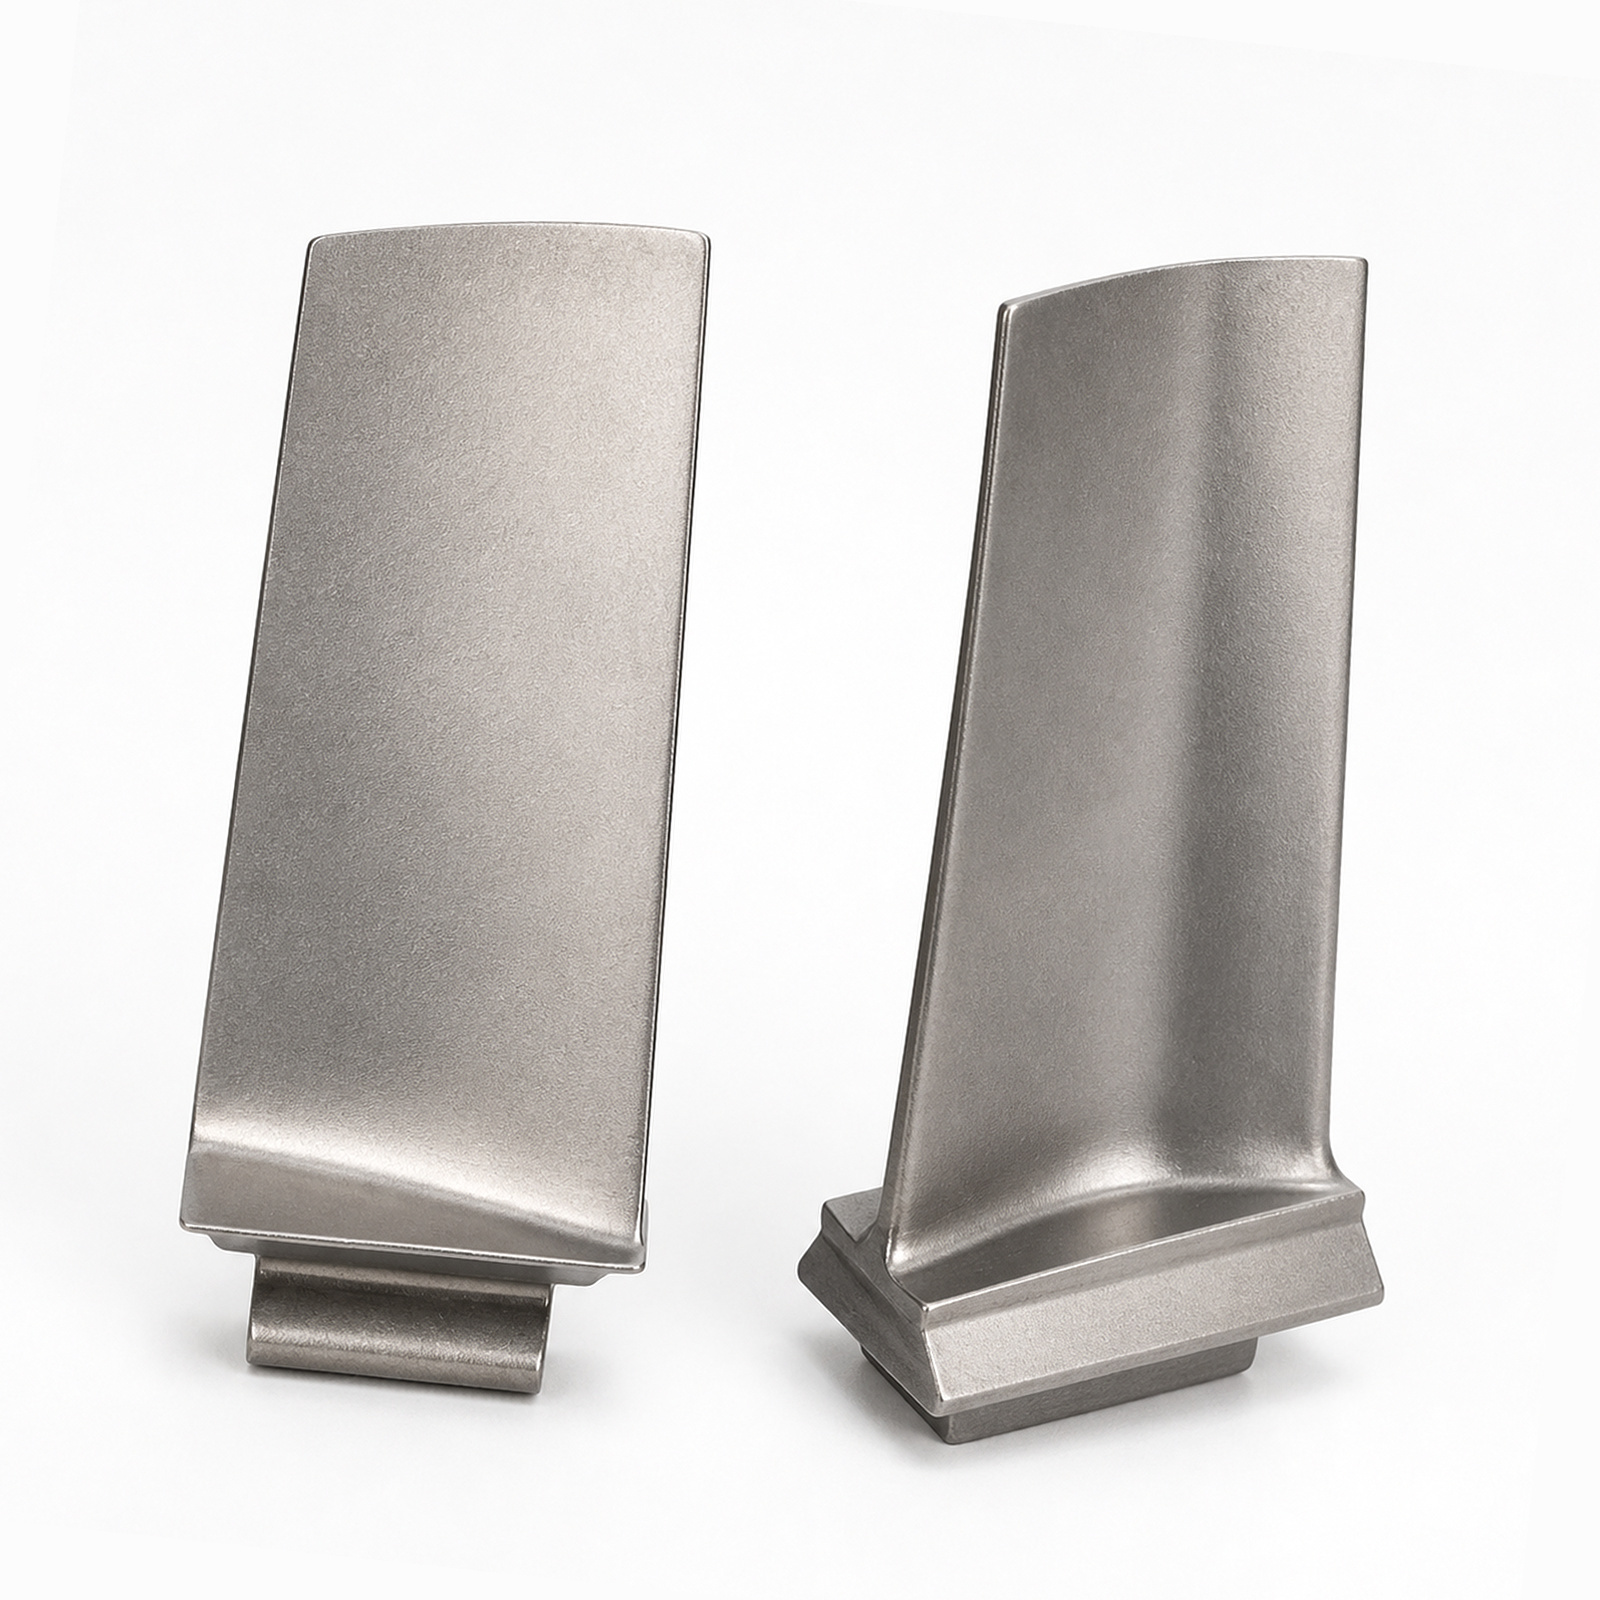
นี่คือจุดที่เกิดสิ่งมหัศจรรย์ขึ้น ด้วยการรวมการพิมพ์สามมิติกับการกลึงด้วยเครื่องจักรกลแบบ CNC อย่างแม่นยำ คุณจะได้ประโยชน์สูงสุดจากทั้งสองวิธี การพิมพ์สามมิติมอบรูปทรงที่ซับซ้อน — รูปร่างใกล้เคียงกับชิ้นงานสุดท้าย พร้อมช่องระบายความร้อนที่ซับซ้อนทั้งหมด ในขณะที่การกลึงด้วยเครื่องจักรกลแบบ CNC ให้คุณภาพพื้นผิวที่สมบูรณ์และค่าความแม่นยำเชิงมิติที่ทำให้เครื่องยนต์ทำงานได้อย่างราบรื่น
เรากำลังพูดถึงพื้นผิวที่มีค่า Ra ≤ 0.4 ไมโครเมตร และความคลาดเคลื่อนเชิงมิติ ±5 ไมโครเมตร สำหรับรูปทรงอากาศพลศาสตร์ (airfoil profiles) และส่วนฐานของใบพัด (blade roots) ซึ่งไม่ใช่เรื่องง่ายที่จะบรรลุเป้าหมายนี้ ขั้นตอนการกลึงยังช่วยกำจัดชั้นวัสดุที่เกิดจากการหลอมซ้ำ (recast layer) ซึ่งเป็นโซนที่ได้รับผลกระทบจากความร้อน (heat-affected zone) ซึ่งมีอยู่โดยธรรมชาติบนพื้นผิวชิ้นงานที่ผลิตด้วยเทคโนโลยีการเพิ่มเนื้อวัสดุ (AM) โดยตรง ซึ่งขั้นตอนนี้มีความสำคัญยิ่งต่อการฟื้นฟูความต้านทานต่อการเหนื่อยล้า (fatigue strength) นอกจากนี้ ยังมีประเด็นหนึ่งที่มักถูกมองข้าม: การกลึงอย่างเหมาะสมจะทำให้สามารถตรวจสอบแบบไม่ทำลาย (non-destructive testing) ได้อย่างครบถ้วนทุกพื้นที่ ทั้งการตรวจสอบด้วยสารเรืองแสง (fluorescent penetrant inspection: FPI) และการตรวจสอบด้วยคลื่นอัลตราซาวนด์ (ultrasonic testing: UT) ต่างก็อาศัยพื้นผิวที่สะอาดและเข้าถึงได้ง่ายเป็นเงื่อนไขสำคัญ หากผสานขั้นตอนนี้ไว้ในกระบวนการทำงานตั้งแต่ต้น คุณจะไม่ได้แค่ปรับปรุงคุณภาพภายหลัง แต่คุณกำลังสร้างคุณภาพไว้ตั้งแต่ขั้นตอนแรก
เอ ผู้จัดจำหน่ายด้านการบินและอวกาศตามมาตรฐาน Nadcap ไม่ลดทอนคุณภาพในประเด็นเหล่านี้ ระบบการติดตามย้อนกลับอย่างสมบูรณ์ (full traceability) — ตั้งแต่ล็อตผงโลหะจนถึงการตรวจสอบขั้นสุดท้าย — ถูกจัดเก็บไว้ในรูปแบบดิจิทัล ซึ่งสอดคล้องตามข้อกำหนดเอกสารของ FAA Part 33 และทำให้คุณพร้อมสำหรับการตรวจสอบ (audit) ได้ตลอดเวลา
การเคลือบผิวและโครงสร้างจุลภาค — รายละเอียดที่ทำให้ผลงานระดับดีแตกต่างจากผลงานระดับเยี่ยมการหล่อเป็นเพียงจุดเริ่มต้นเท่านั้น สารเคลือบคือสิ่งที่ปกป้องใบพัดจากปฏิกิริยาออกซิเดชัน การกัดกร่อน และการเสื่อมสภาพจากความร้อน ใบพัดเทอร์ไบน์แบบคริสตัลเดี่ยว ผู้จัดจำหน่ายที่มีความน่าเชื่อถือจะให้เอกสารประวัติการเคลือบที่ครอบคลุม — องค์ประกอบของชั้นเคลือบยึดเกาะ (bond coat) ความสม่ำเสมอของความหนาชั้นเคลือบด้านบน (top-coat) พารามิเตอร์การสะสมสารเคลือบ (deposition parameters) และรายละเอียดการอบร้อนหลังการเคลือบ (post-coating heat treatment) สำหรับสารเคลือบกันความร้อน (thermal barrier coatings: TBCs) และสารเคลือบป้องกันสิ่งแวดล้อม (environmental barrier coatings: EBCs) การมีเอกสารในระดับนี้ถือเป็นสิ่งที่ขาดไม่ได้
การรายงานโครงสร้างจุลภาคก็มีความสำคัญไม่แพ้กัน ท่านจำเป็นต้องได้รับข้อมูลที่ยืนยันแล้วเกี่ยวกับทิศทางผลึก (crystal orientation) สัดส่วนปริมาตรของเฟสแกมมา-ไพร์ม (gamma-prime volume fraction) ที่วัดได้อย่างแม่นยำ และการยืนยันว่าไม่มีข้อบกพร่องจากการหล่อ (casting defects) ข้อมูลเหล่านี้ไม่ใช่เพียงเอกสารธรรมดา แต่คือข้อมูลเชิงประจักษ์ที่สนับสนุนการคาดการณ์อายุการใช้งาน การจำลองประสิทธิภาพการทำงาน และการวิเคราะห์สาเหตุความล้มเหลว
ผู้จัดจำหน่ายที่ดีที่สุดเสนอระบบติดตามข้อมูลตลอดวงจรการใช้งาน ใบพัดแต่ละชิ้นจะเชื่อมโยงกับประวัติโดยละเอียดของมัน ตั้งแต่ใบรับรองวัตถุดิบ บันทึกการแข็งตัว ข้อมูลการกลึง ข้อมูลการเคลือบผิว และผลการตรวจสอบระหว่างใช้งานจริง ระบบนิเวศของข้อมูลนี้สนับสนุนการบำรุงรักษาเชิงคาดการณ์ เร่งกระบวนการวิเคราะห์หาสาเหตุหลัก และลดต้นทุนรวมในการเป็นเจ้าของเครื่องยนต์ โดยการลดจำนวนครั้งที่ต้องถอดเครื่องยนต์ออกอย่างไม่ได้วางแผนไว้ นี่คือระดับความโปร่งใสทางเทคนิคที่ทำให้ผู้ร่วมงานเชิงยุทธศาสตร์แตกต่างจากผู้จัดจำหน่ายแบบรายครั้ง
เราอยู่ในวงการนี้มานานพอที่จะรู้ว่าเกิดอะไรขึ้นเมื่อการหล่อชิ้นส่วนผิดพลาด ใบพัดชุดหนึ่งผ่านกระบวนการมาพร้อมกับข้อบกพร่องเล็กน้อยแบบจุดด่าง — ซึ่งเป็นข้อบกพร่องจากการหล่อที่เล็กมากจนตาเปล่ามองไม่เห็น แต่ปรากฏชัดเจนภายใต้การตรวจสอบด้วยรังสีเอกซ์ ผู้จัดจำหน่ายข้ามขั้นตอนการระบายความร้อนออกไปจากวงจรการหล่อเพื่อประหยัดเวลา ใบพัดผ่านการตรวจสอบด้วยสายตา แต่ล้มเหลวในการทดสอบทำนายอายุการใช้งานอย่างรุนแรง นี่คือบทเรียนที่แพงมาก — ต้องทิ้งชุดทั้งหมด ทำกระบวนการใหม่ทั้งหมด และพลาดกำหนดส่งมอบ ส่วนพันธมิตรที่เชื่อถือได้ การหล่อโลหะผสมซูเปอร์อัลลอยที่มีนิกเกิลเป็นฐาน จะไม่ตัดทางลัดแบบนั้น พวกเขาปฏิบัติตามขั้นตอนอย่างเคร่งครัด บันทึกทุกสิ่งทุกอย่าง และทำการทดสอบอย่างเข้มงวดในทุกขั้นตอน แม้จะใช้เวลานานขึ้นและมีต้นทุนสูงขึ้นในระยะแรก แต่ก็ถูกกว่ามากเมื่อเทียบกับกรณีเครื่องยนต์ล้มเหลวขณะบินอยู่ที่ความสูง 35,000 ฟุต
| เกณฑ์ | สิ่งที่ควรพิจารณา | เหตุผลที่สิ่งนี้สำคัญ |
|---|---|---|
| สอดคล้องตามข้อบังคับ FAA ส่วนที่ 33 | ใบรับรองที่ยังมีผลบังคับใช้ และประวัติการตรวจสอบ | รับประกันความปลอดภัยในการบินและการยอมรับตามกฎระเบียบ |
| การรับรอง Nadcap | สถานะปัจจุบันของการดำเนินการพิเศษ | ยืนยันการควบคุมกระบวนการและความสม่ำเสมอ |
| การรับรอง AS9100 | ระบบการจัดการคุณภาพแบบแอคทีฟที่มีการปรับปรุงอย่างต่อเนื่อง | ให้การจัดการคุณภาพอย่างเป็นระบบ |
| รายงานโครงสร้างจุลภาค | การเลี้ยวเบนแบบลาว, สัดส่วนปริมาตรของเฟส γ′, การบันทึกข้อบกพร่อง | ทำให้สามารถคาดการณ์อายุการใช้งานได้อย่างแม่นยำและสร้างแบบจำลองสมรรถนะ |
| ประวัติการเคลือบ | องค์ประกอบ ความหนา พารามิเตอร์การสะสมชั้นเคลือบ | รับประกันการป้องกันความร้อนและความทนทาน |
| สามารถย้อนกลับได้ทั้งหมด | บันทึกดิจิทัลตั้งแต่ผงโลหะจนถึงการตรวจสอบขั้นสุดท้าย | สนับสนุนการบำรุงรักษาเชิงพยากรณ์และการวิเคราะห์สาเหตุของการล้มเหลว |
นี่คือสิ่งที่สรุปได้ ความน่าเชื่อถือของใบพัดเครื่องยนต์เจ็ตไม่ได้ขึ้นอยู่กับปัจจัยใดปัจจัยหนึ่งเพียงอย่างเดียว แต่ขึ้นอยู่กับการผสมผสานอย่างลงตัวของวัสดุที่เหมาะสม — โลหะผสมซูเปอร์อัลลอยแบบนิกเกิล — เทคนิคการหล่อที่เหมาะสม — การหล่อแบบมีทิศทางหรือแบบผลึกเดี่ยว — การแปรรูปหลังการหล่อที่เหมาะสม — การกลึงด้วยความแม่นยำสูงและการเคลือบผิว — และเอกสารประกอบที่เหมาะสม — สามารถติดตามแหล่งที่มาได้ ตรวจสอบได้ และครบถ้วน
การเลือกแบบผิด ผู้ผลิตใบพัดเครื่องยนต์เจ็ต หมายถึงการเสี่ยงกับความปลอดภัย สมรรถนะ และต้นทุน การเลือกผู้ให้บริการที่เหมาะสม หมายความว่าคุณมีพันธมิตรที่เข้าใจหลักวิทยาศาสตร์ ให้เกียรติกระบวนการผลิต และจัดเตรียมเอกสารที่จำเป็นเพื่อให้คุณบินต่อไปได้อย่างปลอดภัย
ที่ RedEarth เราเข้าใจดีว่าอุตสาหกรรมการบินและอวกาศต้องการมาตรฐานสูงสุด ผ่านความร่วมมือด้านการผลิตกับ Gint เราใช้แนวทางที่เข้มงวดเท่าเทียมกันในการคัดเลือกวัสดุ การควบคุมกระบวนการ และการประกันคุณภาพสำหรับผลิตภัณฑ์ทุกรายการ — เพราะเมื่อชีวิตของผู้คนขึ้นอยู่กับสิ่งนั้น คำว่า 'พอใช้ได้' จึงไม่เพียงพอ