 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
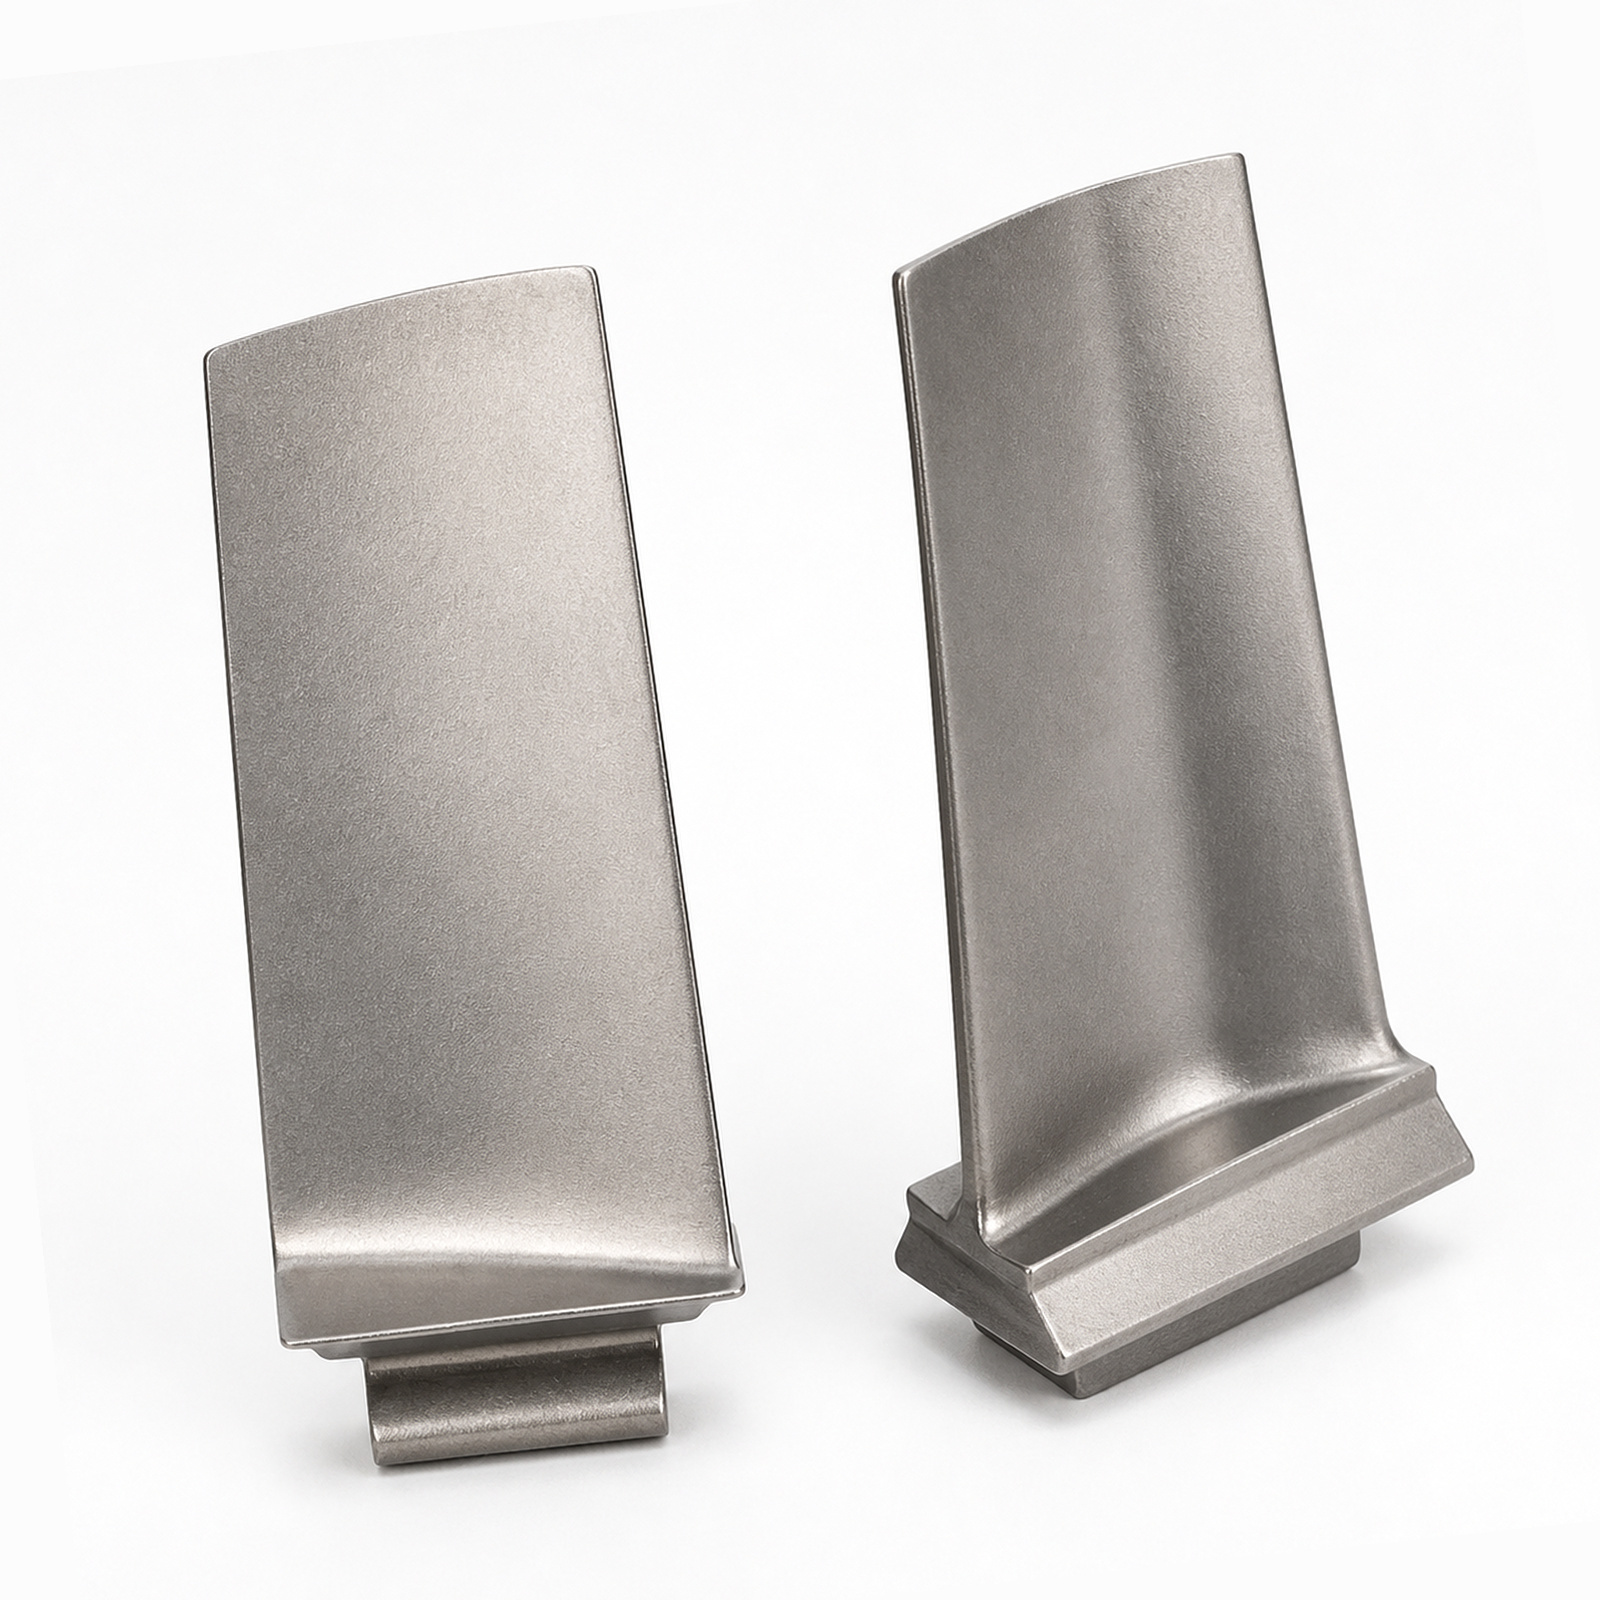
Башыңызды айланта турган сан менен баштап көрөлү: 1500°C. Бул жет кыймылдаткычтын жогорку басымды турунча турбинанын ичиндеги температура – бул орточо цехте кездеше турган көпчүлүк металлардын эриү температурасынан жогору. Ошентсе да, бул канатчалар кандай калып турат? Жообу бир материалдар тобунда: никель негиздүү суперкөптүктөрдө. Булар адатта колдонулган коррозияга төзүмдүү болоттор эмес. Алардын атайын микроязылышы – гамма-прим кристаллдары – металлдын башка бөлүгү эрип жерге тамчылап түшкөн учурда да алардын бердиктүүлүгүн сактап турат. Сенимдүү жет кыймылдаткычтын канатчаларын чыгаруучу ишканасы бу химиянын ичинде жашайт жана дем алат, анткени кушактын туура болушу – бул сугаттын жарымы гана. Экинчи жарымы – бул микроструктурасын сактап калуу үчүн аны төгүү. Инвестициялык төгүү – бул жөн гана иштетилген ыкма эмес, бул бул кырлардын ичиндеги комплекстүү ички суутуруу каналдарын кайрадан жаратууга мүмкүндүк берген бирдене ыкма. Төгүү туура эмес болсо, кыр бир нече учуш циклынан өтпөй калат. Туура төгүлсө, миңдеген сааттар бою ушул бөлүк иштейт. Ошондуктан надеждуу никельге негизделген суперкашылган төгүү сергектеш – бул металлды төгүү гана эмес, бул балкытуу температурасынан баштап суутуруу тездигине чейинки баардык факторлорду контролдогон сергектеш.
Бул жерде иштер чындыгында кызыгып баштайт. Металлдын катуу болушунун ыкчасы пиланын кандай узак убакыт иштей турганын аныктайт. Эки негизги ыкма бар: баага түзөлгөн (DS) жана бир кристаллдуу (SX). Алар экиси да түзөлгөн чек аралыктарды жок кылат, алар башкача айтканда жогорку температурада тайгак орундар. Бирок алар бул ишти ар кандай ыкмада аткарат.
Баага түзөлгөн пилалар баштапкы күч огунун параллель түрүндө узундукка созулган түзүлүштөрдү өстүрөт. Бул сизге надёждуу чөгүшкөнгө туруктуулук берет жана сертификатташтыруу үчүн салыштырмалуу жөнөкөй жол түзөт. Бир FAA Part 33 сертификатталган поставщик , DS технологиясы үчүн жол түзүлгөн – сыноо протоколдору белгилүү, текшерүү жолдору ачык жана регуляторлук талаптардын аткарылышын текшерүү оңой.
Бир кристаллдуу пластиналар бул ишти дагы бир кадам алга алып барат. Алар чегинди чеги толугу менен жок кылат. Чеги жок болгондуктан, зайлардын түзүлүшүнөн келген күчсүз жерлер да жок болот, бул кристаллдуу пластиналардын чыдамдуулугун, иштөө температурасын жана отунун эффективдүүлүгүн жогорулатат. Бирок бул иште бир кыйынчылык бар – сертификатташтыруу процесси анча гана катуу талаптарга ылайык келет. FAA бир кристаллдуу пластиналардын кристаллдык жакшылыгын текшерүү үчүн Лауэ дифракциясы сыяктуу техниканы колдонуп, жашоо узактыгын такташ үчүн кеңири изилдөөлөрдү талап кылат, ошондой эле фреклдер же кездейсоо кристаллдар сыяктуу кемчиликтерди жокко чыгаруу зарыл. бир кристаллдуу турбина пластинасы түзүлүшчүлүк үчүн жетиштүү инспекциялык мүмкүнчүлүктөрдү иштеп чыгуу жана процесстин толук жазылган жазылышын сактоо. Жетиштүүлүк чыныгы – жакшыраак иштөө, узун жашоо узактыгы жана катуу рыноктун талаптарына жооп берген продукт.
| Микроструктура | Танба структурасы | Желмогуздун туруктуулугу | Сертификатташтыруу жолу |
|---|---|---|---|
| Багыт боюнча катуулаштырылган (DS) | Күч огунун багытында узартылган кристаллдар | Жогорку | FAA Бөлүм 33 төрүндө жакшы иштеп келет |
| Бир кристаллдуу (SX) | Чегинди чеги жок | Жакшырык | Жашоо узактыгын такташ үчүн кеңири изилдөөлөр талап кылат |
Сиз чыбык двигателдин бөлүктөрү үчүн 3D-басып чыгаруу тууралуу уккан болушуңуз мүмкүн. Ооба, кошумча өндүрүш – атап айтканда, Селективдүү лазердүү балкытуу (SLM) жана электрондук нур менен балкытуу (EBM) – жаңы мүмкүнчүлүктөрдү ачып жатат. Бул технологиялар инженерлерге ичке суутуу структураларды жана жеңил торчалуу структураларды долбоорлоого мүмкүндүк берет, аларды инвестициялык тааптануу менен гана жасоо мүмкүн эмес. Прототиптөрдүн даярдалуу мөөнөтү аптадан күндөргө чейин кыскарды. Сиз кыйын агымдык өтүштөрдү чыныгы термалдык жүктөмдөн мурун кымбат түзүлөттөрдүн үстүнөн өтүшүнө өтүшүнө синап көрө аласыз.
Бирок мындай: кошумча өндүрүш баштапкы айлануучу компоненттерди сериялык өндүрүшкө даяр эмес. Азыркаа. Поверхностун жакшылыгы машинасынан чыкканда жетиштүү эмес, жана чыдамдуулук касиеттери туура тааптанып жана кесилген пластиналардан алынган натыйжага так дал келбейт. Ошондуктан акылдуу жет кыймылдаткычтын канатчаларын чыгаруучу ишканасы aM-ди өнүштүрүү үчүн курал катары колдонот, ал эми чындыгында өндүрүш үчүн чечим эмес. Бул дизайндарды итерациялоо, концепцияларды текшерүү жана сертификаттоо циклинин башында функциялардын рискаларын азайтуу үчүн. Андан кийин дизайн токтогондон кийин, чындыгында өндүрүш үчүн инвеститциялык куймаларга кайра өтөсүңүз.
Бул жерде сирия болот. Кошумча өнүштүрүү (AM) менен так CNC иштөөнү бириктирсеңиз, эки жагынан да жакшысын аласыз. AM күрөштүү геометрияны берет – бардык күрөштүү суутуу өтөлөрү менен бирге баштапкы формага жакын форманы. CNC иштөө беттин бүтүндүгүн жана өлчөмдүк тактыгын берет, бул моторду түз иштетет.
Биз агылшын профилдеринде жана канаттардын тамырларында Ra ≤ 0,4 мкм беттин жөнөтүшү жана ±5 мкм өлчөмдүк чеги тууралуу сүйлөбүз. Бул ишке ашыруу оңой эмес. Технологиялык иштетүү баскычы айрыкча кызыктуу болгон рекаст катмарын да алып таштайт – бул AM-түзүлгөн беттердин жылуулук таасиринен пайда болгон зона, ал кайра жүктөлүү күчүн калыбына келтирүү үчүн маанилүү. Жана бул жерде жетиштүү уйгурулган нерсе: туура технологиялык иштетүү түзүлгөн бетке тереңдиктен текшерүүгө (NDT) жетүүнү камсыз кылат. Флуоресцент пенетранттык текшерүү (FPI) жана ультрадыбыстык текшерүү (UT) таза жана жетүүгө мүмкүндүк берген бетке таянып иштейт. Бул процессиңизге бул талаптарды баштан эле киргизиңиз, анда сапаны кийинки этапта түзөтпөңүз – сапаны баштан эле түзүңүз.
А Nadcap аэрокосмос поставщик бул иштерде чакан чыгыштарды колдонбойт. Толугу менен издөөлөө – тозоктун партиясынан акыркы текшерүүгө чейин – цифровой форматта сакталат, FAA Part 33 документация талаптарын толук кошумчалайт жана сизди баардык убакытта аудитке даяр кылат.
Каптама жана микроструктура – жакшыны мыктыдан ажыраткан деталдарКуймалар – бул башталыш гана. Кылычты оксидденүү, коррозиядан жана термалык деградациядан сактаган төшөмдөр. Серьездуу бир кристаллдуу турбина пластинасы тамактандыруучу компания толук төшөмдөрдүн тарыхын көрсөтүшү керек – байланыш төшөмүнүн составы, жогорку төшөмүнүн калыңдыгынын бирдейлиги, чөкмөлөнүү параметрлери жана төшөмдөн кийинки жылуулук иштетүүнүн деталдары. Термалык сырткы төшөмдөр (TBCs) жана чөйрөлүк сырткы төшөмдөр (EBCs) үчүн мындай документация милдеттүү.
Микроструктуранын долбоору да ошончолук маанилүү. Сизге тастыкталган кристаллдык ориентация, гамма-башкача көлөмдүк фракциясы жана куймалардагы кемчиликтердин жоктугу тууралуу маалымат керек. Бул жөнөкөй кагаз иштери эмес – бул иштөө узактыгын баалоо, иштөө үлгүлөрүн түзүү жана ашыгуу анализин колдоп турган маалымат.
Эң жакшы поставщикдер толук циклдык иштөөнүн иштетилүүсүн камсыз кылат. Ар бир пила өз тарыхына – сырьёнын сертификаттарына, катуулануу журналдарына, механикалык иштетүү маалыматтарына, каптама иштетүүлөрүнө жана эксплуатацияда текшерүү натыйжаларына байланыштырылат. Бул маалыматтын экожүйөсү прогностик сактап турманды иштетет, тамыр себептерин аныктоону тездетет жана планда эмес двигательди алып салууну минималдаштыруу аркылуу жалпы иштетүүнүн баасын төмөндөт. Бул техникалык ачыкталгандык деңгээли стратегиялык партнёрдун операциялык поставщиктен айырмаланган деңгээл.
Биз көп жылдар бою башкаруу түзүлгөнүн натыйжасын көрүп келебиз. Бир партия пилалардын үстүнөн чоңдуктун айрым белгилери – көзгө көрүнбөгөн, бирок рентген тикшерүүсүндө ачык көрүнгөн кичинекей куйма кемчиликтери өткөн. Түзүлгөнүн циклында убакыт үчүн суутуу этапын өткөрүп жиберген түзүлгөнүн поставщик. Пилалар көзгө көрүнгөн тикшерүүдөн өткөн, бирок иштөө мөөнөтүн баалоо тикшерүүсүндө көп үзгүлтүгө учураган. Бул – кымбат таап көрүү: бүткүл партияны таштап, процессти кайрадан өткөрүп, жеткирүү мөөнөтүн кечиктирип жиберүү. Сенимдүү никельге негизделген суперкашылган төгүү партнер мындай кыска жолдорго барбайт. Алар процесске өзүнчө турат, бардыгын документтештирет жана ар бир этапта катуу тикшерүүлөрдү өткөрөт. Бул убакыттын жана баштапкы чыгымдардын көп талап кылат. Бирок бул 35 000 футтун бийиктигинде мотордун иштебеши менен салыштырганда көпкө чыгымдын талап кылбайт.
| Баалуулук критериялары | Неде издөө керек | Чиеки неге маанилүү |
|---|---|---|
| FAA Бөлүм 33-түн талаптарына ылайык | Активдүү сертификатташтыруу, аудиттардын тарыхы | Ага ылайык учуштун коопсуздугу жана регуляторлордун кабыл алуусу камсыз кылынат |
| Nadcap аккредитациясы | Атайын процесстердеги азыркы статус | Процесс контролүн жана туруктуулукту расмийлештирет |
| AS9100 Сертификаты | Активдүү Сапаттын Башкаруу Системасы (СБС) жана үзгүлтсүз жакшыртуу | Сапаттын тартиптелген башкаруусун камсыз кылат |
| Микроструктуранын Эсептери | Лау дифракциясы, γ′ көлөмдүү бөлүшү, кемтиктердин документациясы | Турмуштук иштешүүнүн так бааланышын жана иштешүүнүн моделдөөсүн мүмкүн кылат |
| Каптаманын Тарыхы | Курамы, калыңдыгы, чачыратуу параметрлери | Термалдык коргоо жана туруктуулукту камсыз кылат |
| Толугу менен изилдөөгө мүмкүндүк берүү | Тооздан баштап акыркы текшерүүгө чейинки цифровой жазылыштар | Башкаруу системасында алдын ала тейлөө жана кыйркылуу анализи колдонулат |
Бул мындайча түшүнүлөт. Жет двигательинин пластинасынын надеждүүлүгү бир гана факторго таянат. Ал туура материал – никель негиздүү суперсплавдар, туура куйма ыкмасы – багытталган катууруу же бир кристаллдуу, туура кийинки иштетүү – так механикалык иштетүү жана каптама, жана туура документация – изилдөөгө, текшерүүгө жана толуктукка мүмкүндүк берген.
Туура эмес тандаоо жет кыймылдаткычтын канатчаларын чыгаруучу ишканасы коопсуздукту, иштешүү сапатын жана чыгымдарды кокустук менен тандоо деген сөз. Туура тандоо – бул илимий ыкмаларды түшүнүп, технологиялык процесстин талаптарын сыйланып, учуу убактысында сизге жол берип турган документацияны тапшырып берген сергектеш.
RedEarth компаниясында биз авиация өнөрүнүн эң жогорку стандарттарын талап кылгандыгын түшүнөбүз. Gint менен жасалган өндүрүштүк сергектештиктин негизинде биз материалдын тандалышында, технологиялык процесстин башкаруусунда жана сапатын камсыз кылууда ар бир продукция линиясы боюнча бирдей катуу талаптарды колдонобүз – анткени адамдардын өмүрү булга байланышкан, ошондуктан «жетиштүү» деген сөз жетиштүү эмес.