 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
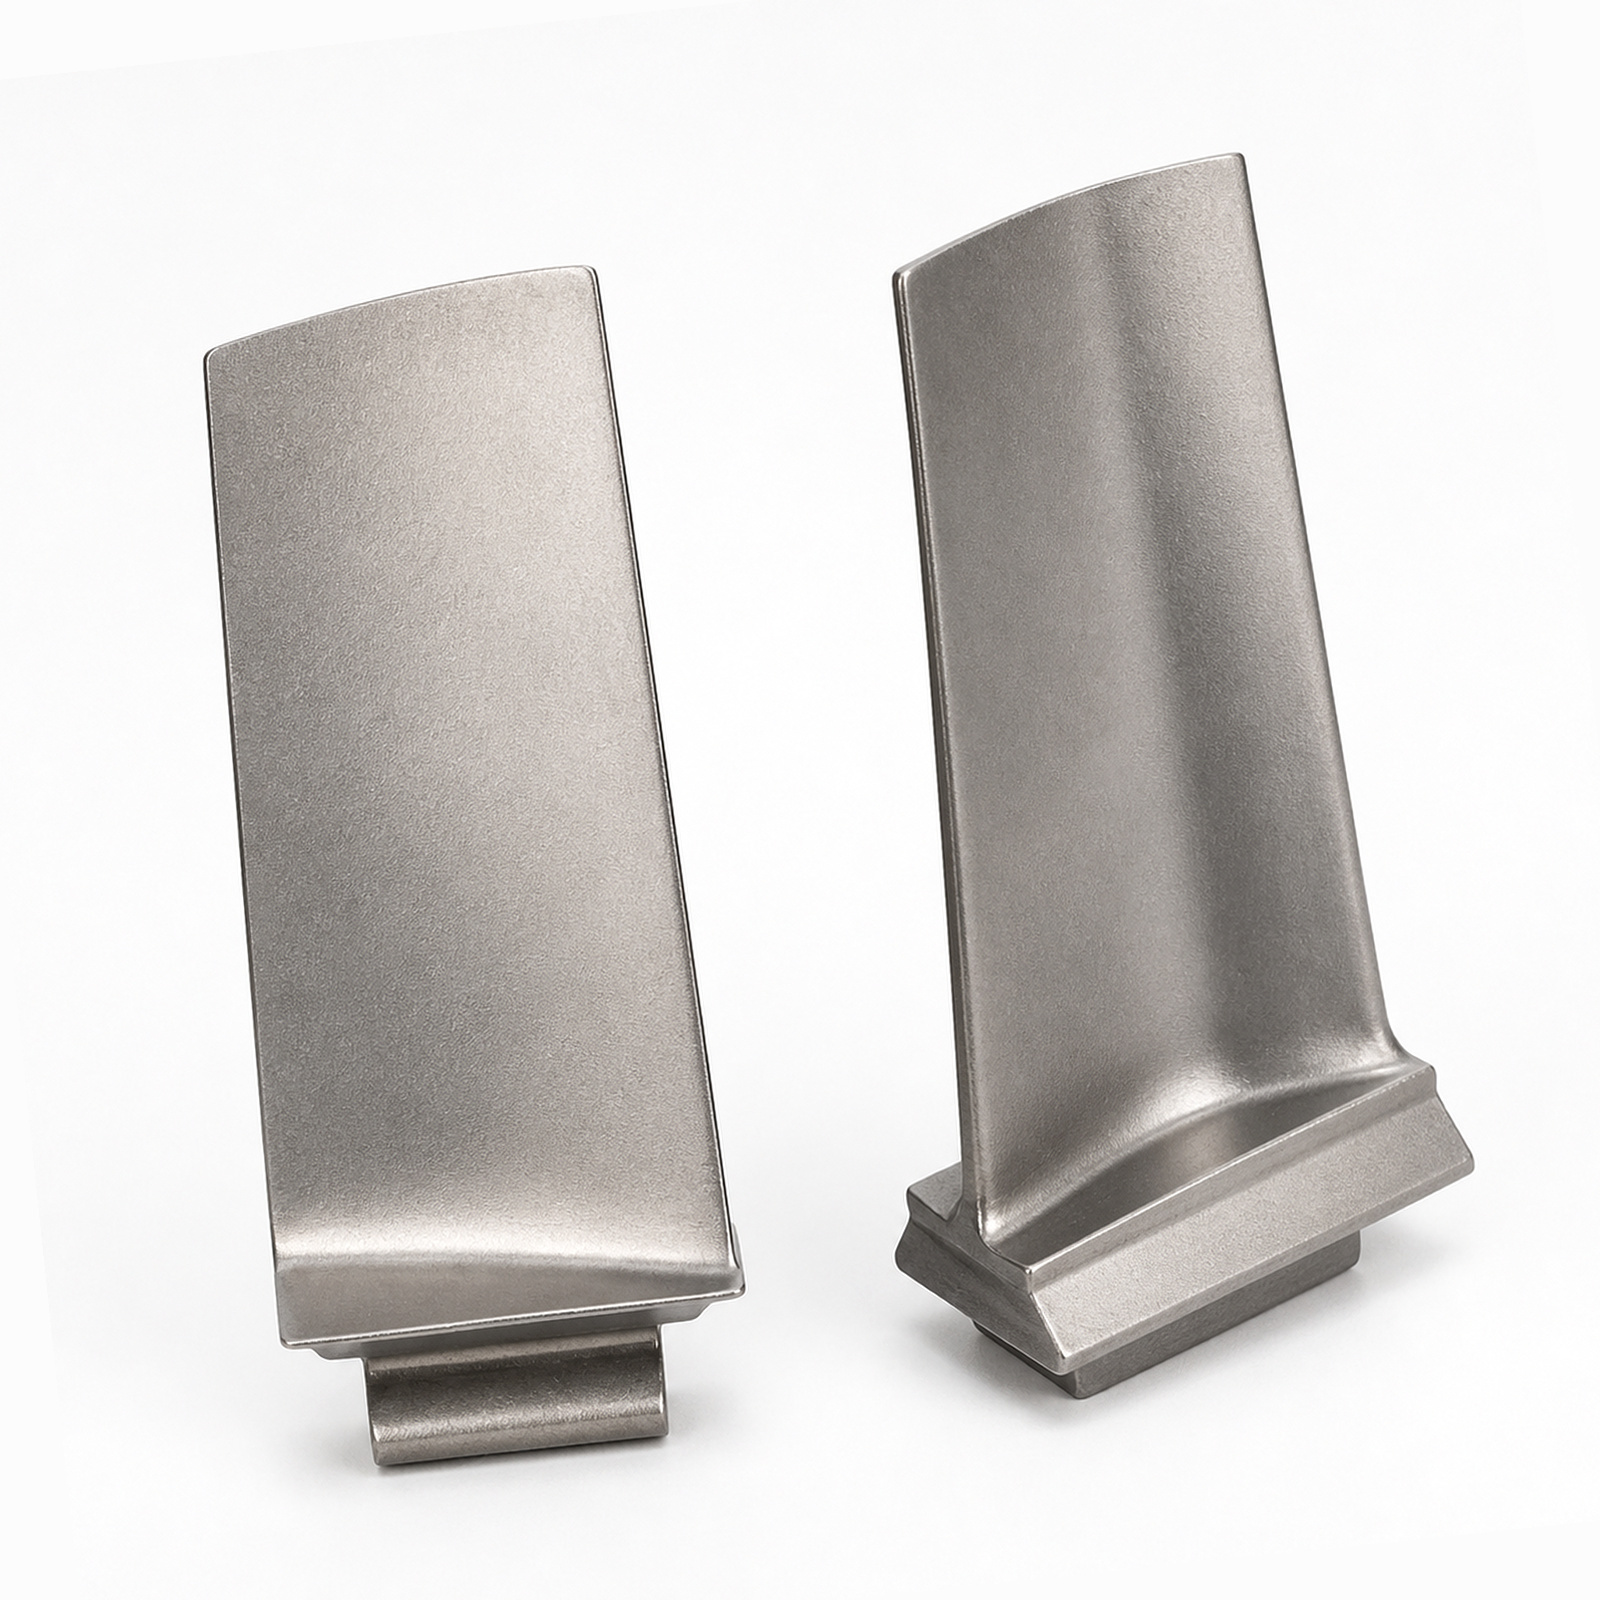
بیایید با عددی شروع کنیم که سر شما را میچرخاند: ۱۵۰۰ درجهٔ سانتیگراد. این دمای بخش توربین فشار بالای یک موتور جت است — دمایی گرمتر از نقطهٔ ذوب اکثر فلزاتی که در یک کارگاه معمولی یافت میشوند. پس این پرهها چگونه زنده میمانند؟ پاسخ در یک خانوادهٔ مواد نهفته است: آلیاژهای فوقالعادهٔ نیکلی. اینها فولادهای ضدزنگ روزمرهٔ شما نیستند. آنها ساختار ریز بلوری ویژهای دارند — رسوبات گاما-پرایم — که آنها را حتی در شرایطی که فلز اطرافشان روی کف ریخته میشود، محکم نگه میدارد. یک تولیدکنندهٔ معتبر تولیدکنندهٔ پرههای موتور جت زندگی میکند و نفس میکشد این شیمی، چون تنها نیمی از جنگ تهیهٔ آلیاژ مناسب است. نیمهٔ دیگر ریختهگری آن بهگونهای است که ساختار ریز آن حفظ شود. ریختهگری از نوع سرمایهگذاری نهتنها روش ترجیحی، بلکه تنها روشی است که میتواند کانالهای خنککنندهٔ درونی پیچیدهای را که این تیغهها برای بقای خود نیاز دارند، بازتولید کند. اگر ریختهگری اشتباه انجام شود، تیغه حتی از چند چرخهٔ پرواز نیز عبور نخواهد کرد. اما اگر درست انجام شود، شما قطعهای خواهید داشت که هزاران ساعت مقاومت میکند. این است که چرا یک ریختهگری از آلیاژ فوقسخت نیکلی همکار قابلاعتماد نهتنها فلز را میریزد، بلکه هر متغیری از دمای ذوب تا نرخ خنکشدن را کنترل میکند.
اینجا است که اوضاع واقعاً جالب میشود. روشی که فلز به حالت جامد درمیآید، عمر تیغه را تعیین میکند. دو رویکرد اصلی وجود دارد: انجماد جهتدار (DS) و تکبلور (SX). هر دو این روشها مرزهای دانهای عرضی را حذف میکنند که در دماهای بالا تقریباً نقاط ضعیف هستند. اما این کار را به شیوههای متفاوتی انجام میدهند.
تیغههای انجماد جهتدار، دانههایی بلند و کشیده میسازند که موازی محور تنش اصلی رشد میکنند. این امر مقاومت قوی در برابر خزش ایجاد میکند و مسیر نسبتاً سادهای برای صدور گواهی فراهم میسازد. برای تأمینکنندهای با گواهی FAA Part 33 ، فناوری DS زمینهای آشناست — پروتکلهای آزمون تثبیت شدهاند، مسیرهای اعتبارسنجی روشن هستند و تکمیل کردن الزامات نظارتی آسان است.
پرههای تکبلوری یک قدم فراتر میروند. این پرهها مرزهای دانه را کاملاً از بین میبرند. عدم وجود مرز به معنای نبودن نقاط ضعیف است که این امر منجر به مقاومت بهتر در برابر خزش، دمای کاری بالاتر و بهبود بازده سوخت میشود. اما یک محدودیت وجود دارد — فرآیند صدور گواهینامه بسیار سختگیرانهتر است. سازمان هوانوردی فدرال (FAA) اعتبارسنجی جامع پیشبینی عمر را الزامی میداند و از روشهایی مانند پراش لاو برای تأیید کمال بلوری و رد کردن عیوبی مانند لکههای بلوری یا دانههای نامنظم استفاده میکند. برای تامینکنندهٔ پرهٔ توربین تکبلوری این امر به معنای سرمایهگذاری در امکانات پیشرفتهٔ بازرسی و حفظ دقیق سوابق فرآیند تولید است. سود حاصل واقعی است — عملکرد بهتر، عمر طولانیتر و محصولی که در بازاری سختگیرانه متمایز میشود.
| ریزساختار | ساختار دانهای | مقاومت برابر کشیدگی | مسیر صدور گواهینامه |
|---|---|---|---|
| اجازهیافتۀ جهتدار (DS) | دانههای کشیدهشدهای که با محور تنش همراستا هستند | بالا | تحت بخش ۳۳ مقررات FAA بهخوبی اثباتشده است |
| تکبلوری (SX) | بدون مرز دانه | برتر | نیازمند اعتبارسنجی جامع پیشبینی عمر |
احتمالاً دربارهٔ چاپ سهبعدی قطعات موتورهای جت شنیدهاید. بله، ساخت افزایشی – بهویژه ذوب انتخابی با لیزر (SLM) و ذوب پرتو الکترونی (EBM) – امکانات جدیدی را فراهم کرده است. این فناوریها به مهندسان اجازه میدهند معماریهای خنککنندهٔ داخلی و ساختارهای شبکهای سبکوزن طراحی کنند که با ریختهگری سرمایهگذاری بهتنهایی امکانپذیر نیستند. زمانهای ساخت نمونههای اولیه از چند هفته به چند روز کاهش مییابد. میتوانید مسیرهای جریان پیچیده را تحت بارهای حرارتی واقعی آزمایش کنید، پیش از اینکه به ابزارهای گرانقیمت روی آورید.
اما نکتهٔ اینجاست که ساخت افزایشی هنوز برای تولید انبوه اجزای اصلی چرخان آماده نیست. هنوز نیست. کیفیت سطحی حاصل از ماشین بهتنهایی کافی نیست و خواص خستگی آن دقیقاً با تیغهای که بهدرستی ریختهگری و ماشینکاری شده است، برابر نیست. بههمین دلیل، رویکردی هوشمند تولیدکنندهٔ پرههای موتور جت از ساخت افزایشی بهعنوان ابزار توسعه، نه راهحل تولیدی استفاده میشود. این روش برای تکرار طرحها، اعتبارسنجی مفاهیم و کاهش ریسک ویژگیها در مراحل اولیهٔ چرخهٔ صلاحیتسنجی بهکار میرود. پس از ثبت نهایی طرح، برای تولید واقعی به ریختهگری تزریقی بازمیگردید.
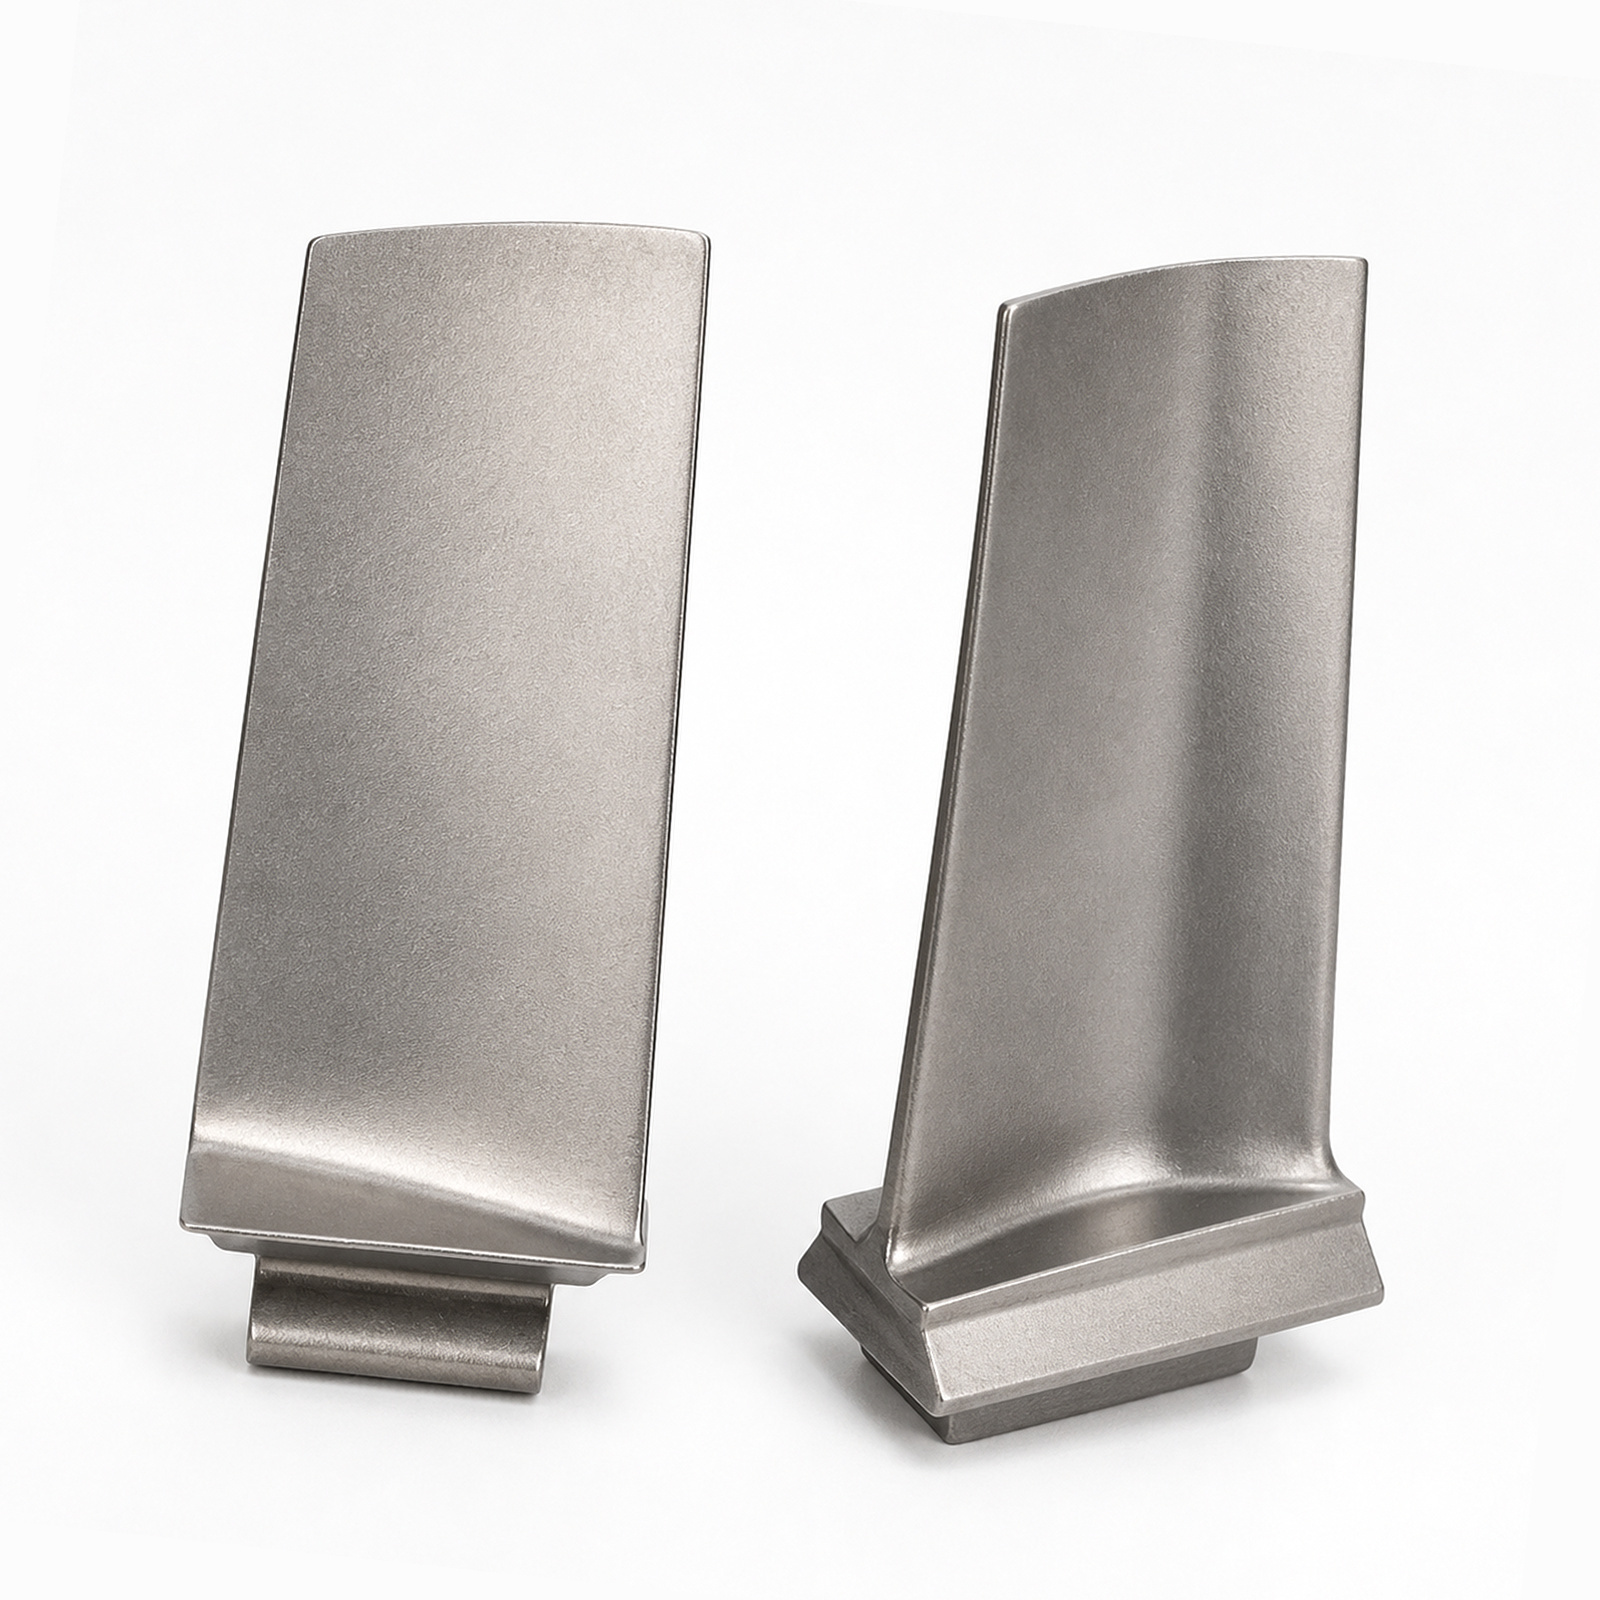
اینجا جایی است که جادو اتفاق میافتد. با ترکیب ساخت افزایشی و ماشینکاری دقیق سیانسی، بهترین ویژگیهای هر دو فناوری را بهدست میآورید. ساخت افزایشی امکان ایجاد هندسههای پیچیده را فراهم میکند — یعنی شکل تقریبی نهایی با تمامی مسیرهای خنککنندهٔ ظریف و پیچیده. ماشینکاری سیانسی نیز یکپارچگی سطحی و دقت ابعادی لازم برای عملکرد هموار موتور را تأمین میکند.
ما در مورد پرداخت سطحی با Ra ≤ ۰٫۴ میکرومتر و تلرانسهای ابعادی ±۵ میکرومتر بر روی پروفیلهای ایرفویل و ریشههای پره صحبت میکنیم. دستیابی به این معیارها آسان نیست. مرحله ماشینکاری همچنین لایهٔ بازآویختهشده (recast layer) — یعنی منطقهٔ تحت تأثیر حرارت که ذاتاً در سطوح ساختهشده با فناوری تولید افزایشی (AM) وجود دارد — را حذف میکند؛ که این امر برای بازگرداندن استحکام خستگی بسیار حیاتی است. و نکتهای که معمولاً توجه کافی به آن نمیشود: ماشینکاری دقیق، دسترسی کامل به قطعه را برای آزمونهای غیرمخرب فراهم میکند. هر دو روش بازرسی نفوذی فلورسنت (FPI) و آزمون اولتراسونیک (UT) به سطحی تمیز و بهراحتی قابل دسترس نیاز دارند. این رویه را در جریان کار خود بگنجانید تا کیفیت را بعداً اصلاح نکنید — بلکه از ابتدا در محصول تعبیه کنید.
ا تأمینکننده هوافضای Nadcap در این زمینه هیچگونه کوتاهی نمیکند. ردیابی کامل — از دفعهٔ پودر تا بازرسی نهایی — بهصورت دیجیتالی حفظ میشود و الزامات مستندسازی بخش ۳۳ فدراسیون هوانوردی فدرال (FAA) را برآورده میکند و شما را در هر زمان آمادهٔ بازرسی میسازد.
پوشش و ریزساختار — جزئیاتی که تفاوت میان خوب و عالی را ایجاد میکنندریختهگری تنها آغازین است. پوششها همان چیزی هستند که تیغه را در برابر اکسیداسیون، خوردگی و تخریب حرارتی محافظت میکنند. تأمینکنندهای جدی باید سوابق جامعی از پوششها ارائه دهد — شامل ترکیب لایه چسباننده، یکنواختی ضخامت لایه بالایی، پارامترهای نشاندن و جزئیات عملیات حرارتی پس از اعمال پوشش. برای پوششهای مانع حرارتی (TBCs) و پوششهای مانع محیطی (EBCs)، این سطح از مستندسازی غیرقابل چانهزنی است. تامینکنندهٔ پرهٔ توربین تکبلوری گزارشدهی ساختار ریز بلوری نیز به همان اندازه حیاتی است. شما به گزارشهای تأییدشدهی جهتگیری بلوری، فراکسیون حجمی کمّیشدهی فاز گاما-پرایم و ثبت عدم وجود نقصهای ریختهگری نیاز دارید. این فقط کاغذبازی نیست — بلکه دادههایی هستند که پیشبینی عمر، مدلسازی عملکرد و تحلیل شکست را پشتیبانی میکنند.
گزارشدهی ساختار ریز همچنین از اهمیت بالایی برخوردار است. شما به جهتگیری تأییدشده بلورها، درصد حجمی کوانتیفایششده فاز گاما-پرایم و مستندسازی عدم وجود نقصهای ریختهگری نیاز دارید. این تنها کارهای اداری نیست – بلکه دادههایی هستند که پیشبینی عمر، مدلسازی عملکرد و تحلیل خرابی را پشتیبانی میکنند.
بهترین تأمینکنندگان قابلیت ردیابی کامل چرخه عمر را ارائه میدهند. هر پره به تاریخچهٔ کامل خود متصل میشود — گواهیهای مواد اولیه، سوابق انجماد، دادههای ماشینکاری، نوبتهای پوششدهی و نتایج بازرسی در زمان استفاده. این اکوسیستم دادهها از نگهداری پیشبینانه پشتیبانی میکند، تحلیل علت اصلی را تسریع میبخشد و هزینهٔ کل مالکیت را با کاهش حداقلی برداشتن موتورها بهصورت غیر برنامهریزیشده کاهش میدهد. این سطح شفافیت فنی است که یک همکار استراتژیک را از یک تأمینکنندهٔ معاملاتی جدا میسازد.
ما به اندازهکاف طولانیمدت در این حوزه فعالیت کردهایم تا ببینیم چه اتفاقی میافتد وقتی ریختهگری به درستی انجام نشود. یک سری تیغهها با عیوب خالمانند جزئی عبور کردند — نقصهای ریز ریختهگری که با چشم غیرمسلح قابل مشاهده نبودند، اما در بازرسی با اشعه ایکس به وضوح آشکار شدند. تأمینکننده برای صرفهجویی در زمان، مرحله سردکردن را در چرخه ریختهگری حذف کرده بود. این تیغهها از بازرسی بصری عبور کردند، اما در آزمون پیشبینی عمر با فاصله زیادی شکست خوردند. این درس گرانقیمتی بود — دور ریختن کل سری، انجام مجدد فرآیند و از دست دادن موعد تحویل. یک ریختهگری از آلیاژ فوقسخت نیکلی همکار قابلاعتماد چنین کوتاهراههایی را انتخاب نمیکند. او فرآیند را دقیقاً دنبال میکند، تمام مراحل را مستند میسازد و در هر مرحله آزمونهای دقیق و سختگیرانهای انجام میدهد. این کار زمان بیشتری میبرد و هزینه اولیه بالاتری دارد. اما بسیار ارزانتر از خرابی موتور در ارتفاع ۳۵۰۰۰ فوت است.
| معیارها | چه چیزی باید دنبال کنیم؟ | چرا این موضوع اهمیت دارد |
|---|---|---|
| انطباق با بخش ۳۳ فدرال آوییشن آدمنیستریشن (FAA) | گواهینامه فعال، سابقه بازرسیها | تضمین میکند که هواپیما قابل پرواز است و از نظر نظارتی پذیرفته شده است |
| اعتباربخشی NADCAP | وضعیت فعلی در فرآیندهای ویژه | تأییدکننده کنترل فرآیند و یکنواختی آن |
| گواهینامهٔ AS9100 | سیستم مدیریت کیفیت فعال با بهبود مستمر | ارائهٔ مدیریت کیفیت منظم |
| گزارشدهی ساختار ریز | پراکندگی لاو، درصد حجمی γ′، مستندسازی نقصها | امکان پیشبینی دقیق عمر و مدلسازی عملکرد |
| سابقهٔ پوشش | ترکیب شیمیایی، ضخامت، پارامترهای رسوبگذاری | تأمین حفاظت حرارتی و دوام |
| ردیابی کامل | سوپرانهای دیجیتال از پودر تا بازرسی نهایی | از نگهداری پیشبینانه و تحلیل خرابی پشتیبانی میکند |
این موضوع به این معناست که قابلیت اطمینان تیغه موتور جت توسط هیچ عامل منفردی تعیین نمیشود. بلکه ترکیبی از مواد مناسب — آلیاژهای سوپر نیکلی — روش ریختهگری مناسب — انجماد جهتدار یا تکبلور — پردازش پساز ریختهگری مناسب — ماشینکاری دقیق و پوششدهی — و مستندسازی مناسب — ردپذیر، قابل بازرسی و کامل — است.
انتخاب نادرست تولیدکنندهٔ پرههای موتور جت به معنای شرطبندی روی ایمنی، عملکرد و هزینه است. انتخاب گزینه مناسب یعنی اینکه شما شریکی دارید که علم را درک میکند، فرآیند را محترم میشمارد و اسناد لازم را تأمین میکند تا شما در آسمان بمانید.
در ردئرث، ما میدانیم که صنعت هوافضا بالاترین استانداردها را میطلبد. از طریق همکاری تولیدی خود با گینت، رویکردی دقیق و سختگیرانه را در انتخاب مواد، کنترل فرآیند و تضمین کیفیت برای تمام خطوط محصول خود اعمال میکنیم — زیرا وقتی جان انسانها به آن وابسته است، «کافی بودن» کافی نیست.