 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
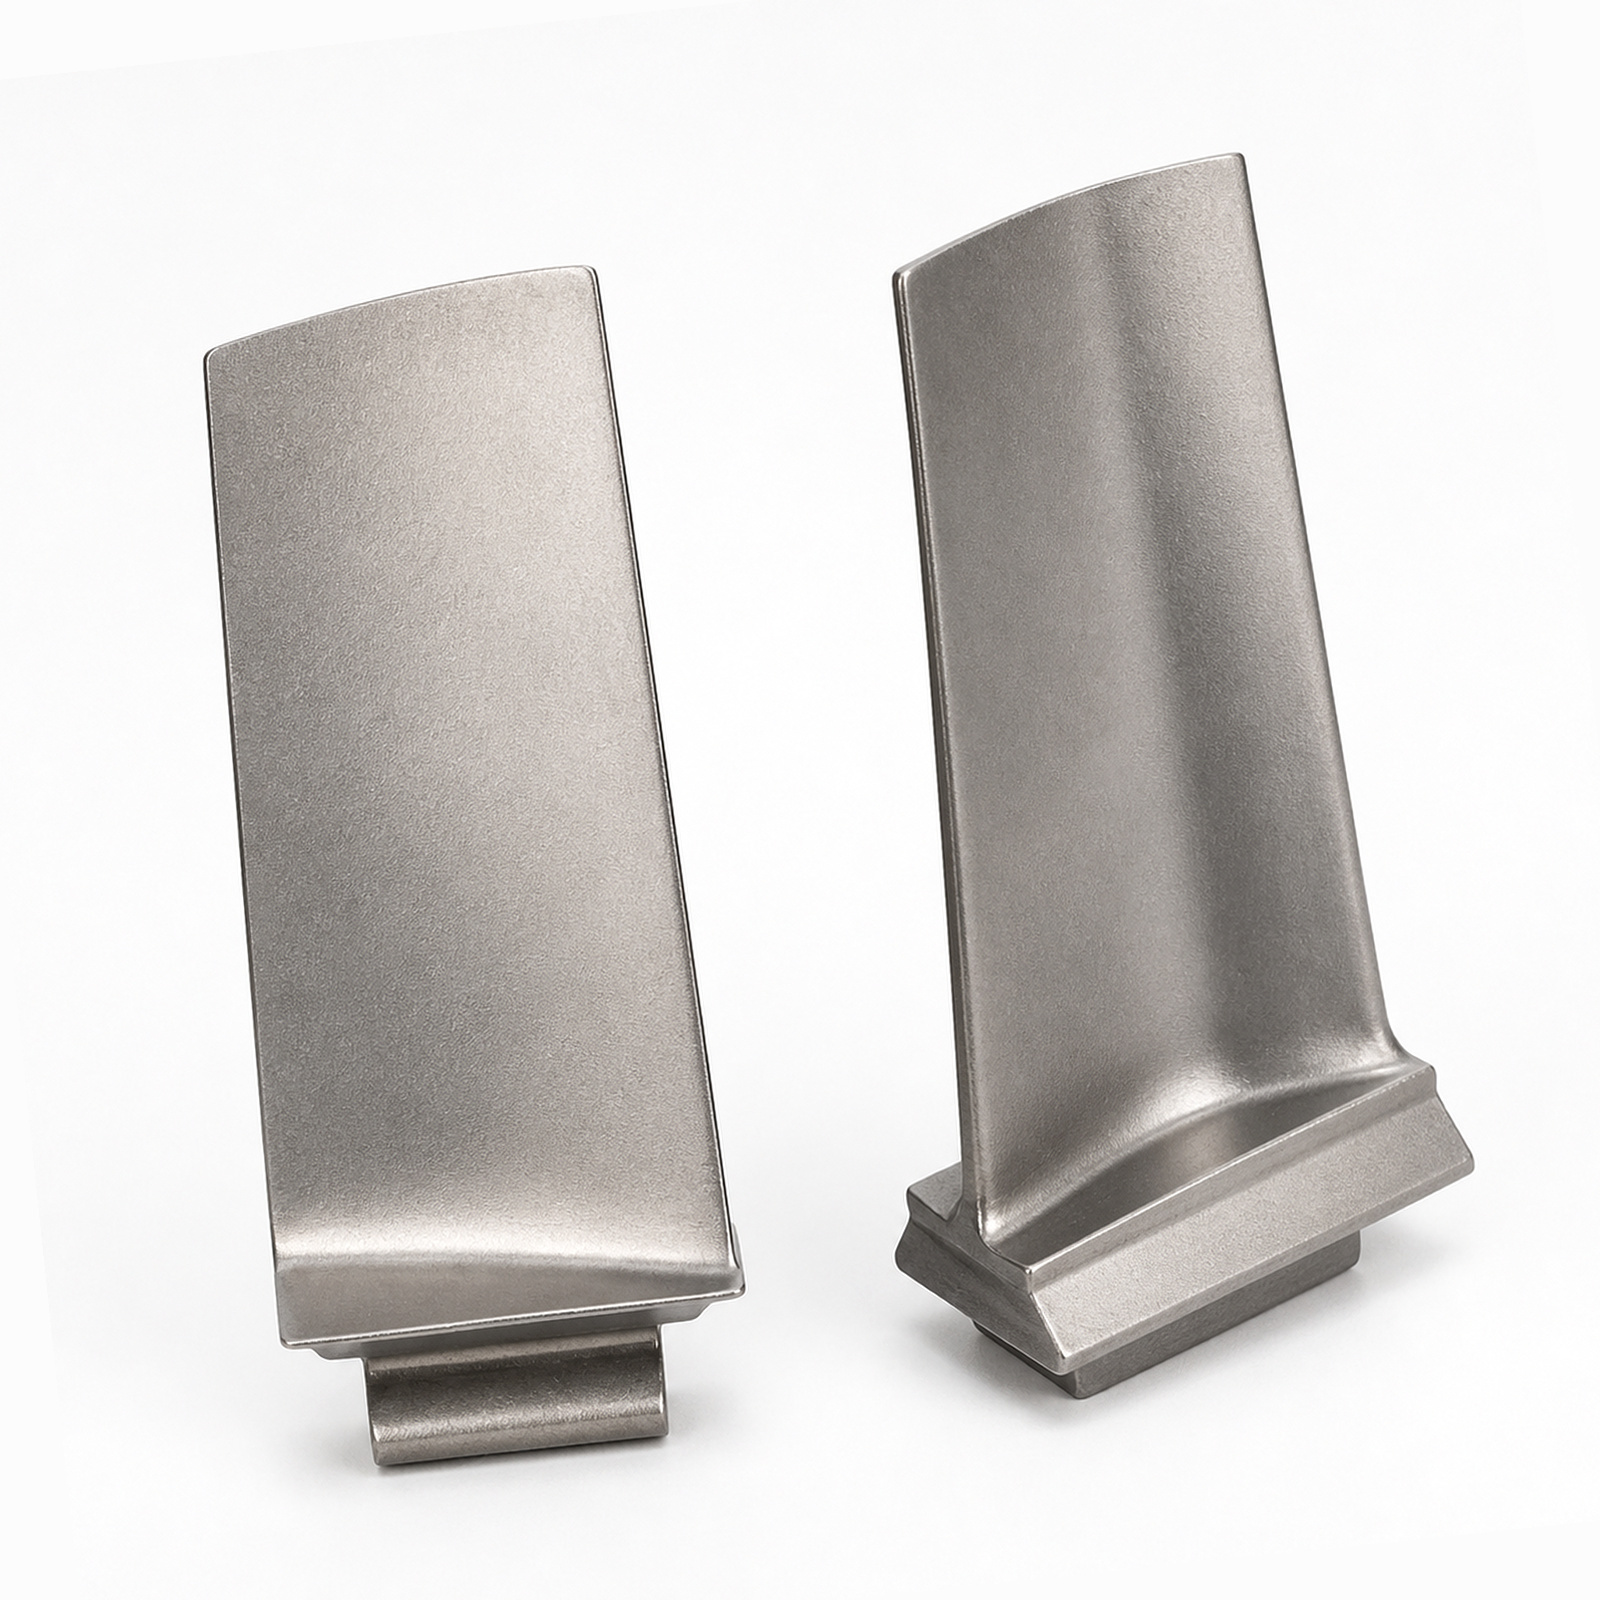
Commençons par un chiffre qui vous fera tourner la tête : 1 500 °C. C’est la température atteinte dans la section de turbine haute pression d’un moteur à réaction – plus élevée que le point de fusion de la plupart des métaux que l’on trouve dans un atelier classique. Alors, comment ces pales résistent-elles ? La réponse réside dans une famille de matériaux : les alliages super-résistants à base de nickel. Il ne s’agit pas des aciers inoxydables courants. Ils possèdent une microstructure particulière – des précipités gamma-prime – qui leur confère une résistance exceptionnelle, même lorsque le métal environnant se liquéfierait au sol. Un fabricant de pales de moteur à réaction vit et respire cette chimie, car obtenir la bonne composition de l’alliage ne représente qu’une moitié du défi. L’autre moitié consiste à le couler d’une manière qui préserve cette microstructure. Le moulage par cire perdue n’est pas seulement la méthode privilégiée : c’est la seule méthode capable de reproduire les canaux internes de refroidissement complexes dont ces aubes ont besoin pour rester opérationnelles. Une erreur dans le moulage signifie que l’aube ne survivra pas à quelques cycles de vol. Une exécution parfaite, en revanche, produit un composant capable de fonctionner pendant des milliers d’heures. C’est pourquoi un partenaire fiable de moulage d’alliage super-résistant à base de nickel ne se contente pas de verser du métal : il maîtrise chaque paramètre, de la température de fusion au taux de refroidissement.
Voici où les choses deviennent vraiment intéressantes. La manière dont le métal se solidifie détermine la durée de vie de la pale. Il existe deux approches principales : la solidification directionnelle (DS) et le monocristal (SX). Ces deux méthodes éliminent les joints de grains transversaux, qui constituent essentiellement des points faibles à haute température. Toutefois, elles y parviennent de façons différentes.
Les pales à solidification directionnelle développent des grains allongés orientés parallèlement à l’axe principal de contrainte. Cela confère une excellente résistance au fluage et un parcours relativement simple vers la certification. Pour un Fournisseur certifié selon la partie 33 de la FAA , la technologie DS est bien établie : les protocoles d’essai sont définis, les voies de validation sont claires, et les exigences réglementaires sont aisément satisfaites.
Les aubes monocristallines poussent la technologie encore plus loin. Elles éliminent totalement les joints de grains. L’absence de joints signifie l’absence de points faibles, ce qui se traduit par une meilleure résistance au fluage, des températures de fonctionnement plus élevées et une amélioration de l’efficacité énergétique. Toutefois, un inconvénient existe : la certification est nettement plus exigeante. La FAA exige une validation exhaustive de la prédiction de durée de vie, recourant notamment à la diffraction de Laue pour confirmer la perfection cristalline et écarter toute présence de défauts tels que des « freckles » ou des grains parasites. Pour un aubage de turbine monocristallin fournisseur, cela implique d’investir dans des capacités avancées d’inspection et de tenir des registres de procédure méticuleux. Le retour sur investissement est réel : performances accrues, durée de vie prolongée et un produit qui se distingue sur un marché exigeant.
| Microstructure | Structure de grains | Résistance à la déformation | Parcours de certification |
|---|---|---|---|
| Solidifié directionnellement (DS) | Grains allongés alignés sur l’axe de contrainte | Élevé | Bien établi en vertu de la partie 33 de la réglementation FAA |
| Monocristallin (SX) | Aucun joint de grain | Supérieur | Nécessite une validation exhaustive de la prédiction de durée de vie |
Vous avez probablement entendu parler de l’impression 3D pour les pièces de moteurs d’avion. Et oui, la fabrication additive – plus précisément la fusion sélective par laser (SLM) et la fusion par faisceau d’électrons (EBM) – ouvre de nouvelles possibilités. Ces technologies permettent aux ingénieurs de concevoir des architectures internes de refroidissement et des structures alvéolaires allégées qui sont tout simplement impossibles à réaliser uniquement par fonderie à la cire perdue. Les délais de prototypage passent de semaines à quelques jours. Vous pouvez tester des passages d’écoulement complexes sous des charges thermiques réelles avant de vous engager dans la fabrication d’outillages coûteux.
Mais voici le point essentiel : la fabrication additive n’est pas encore prête pour la production en série de composants tournants principaux. Pas encore. L’état de surface n’est pas suffisamment bon directement après usinage, et les propriétés en fatigue ne correspondent pas tout à fait à celles obtenues avec une aube correctement coulée puis usinée. C’est pourquoi une approche intelligente de pales de moteur à réaction utilise la fabrication additive comme outil de développement, et non comme solution de production. Elle sert à itérer les conceptions, à valider les concepts et à réduire les risques liés aux fonctionnalités dès les premières étapes du cycle de qualification. Une fois la conception verrouillée, on revient à la fonderie à la cire perdue pour la série de production réelle.
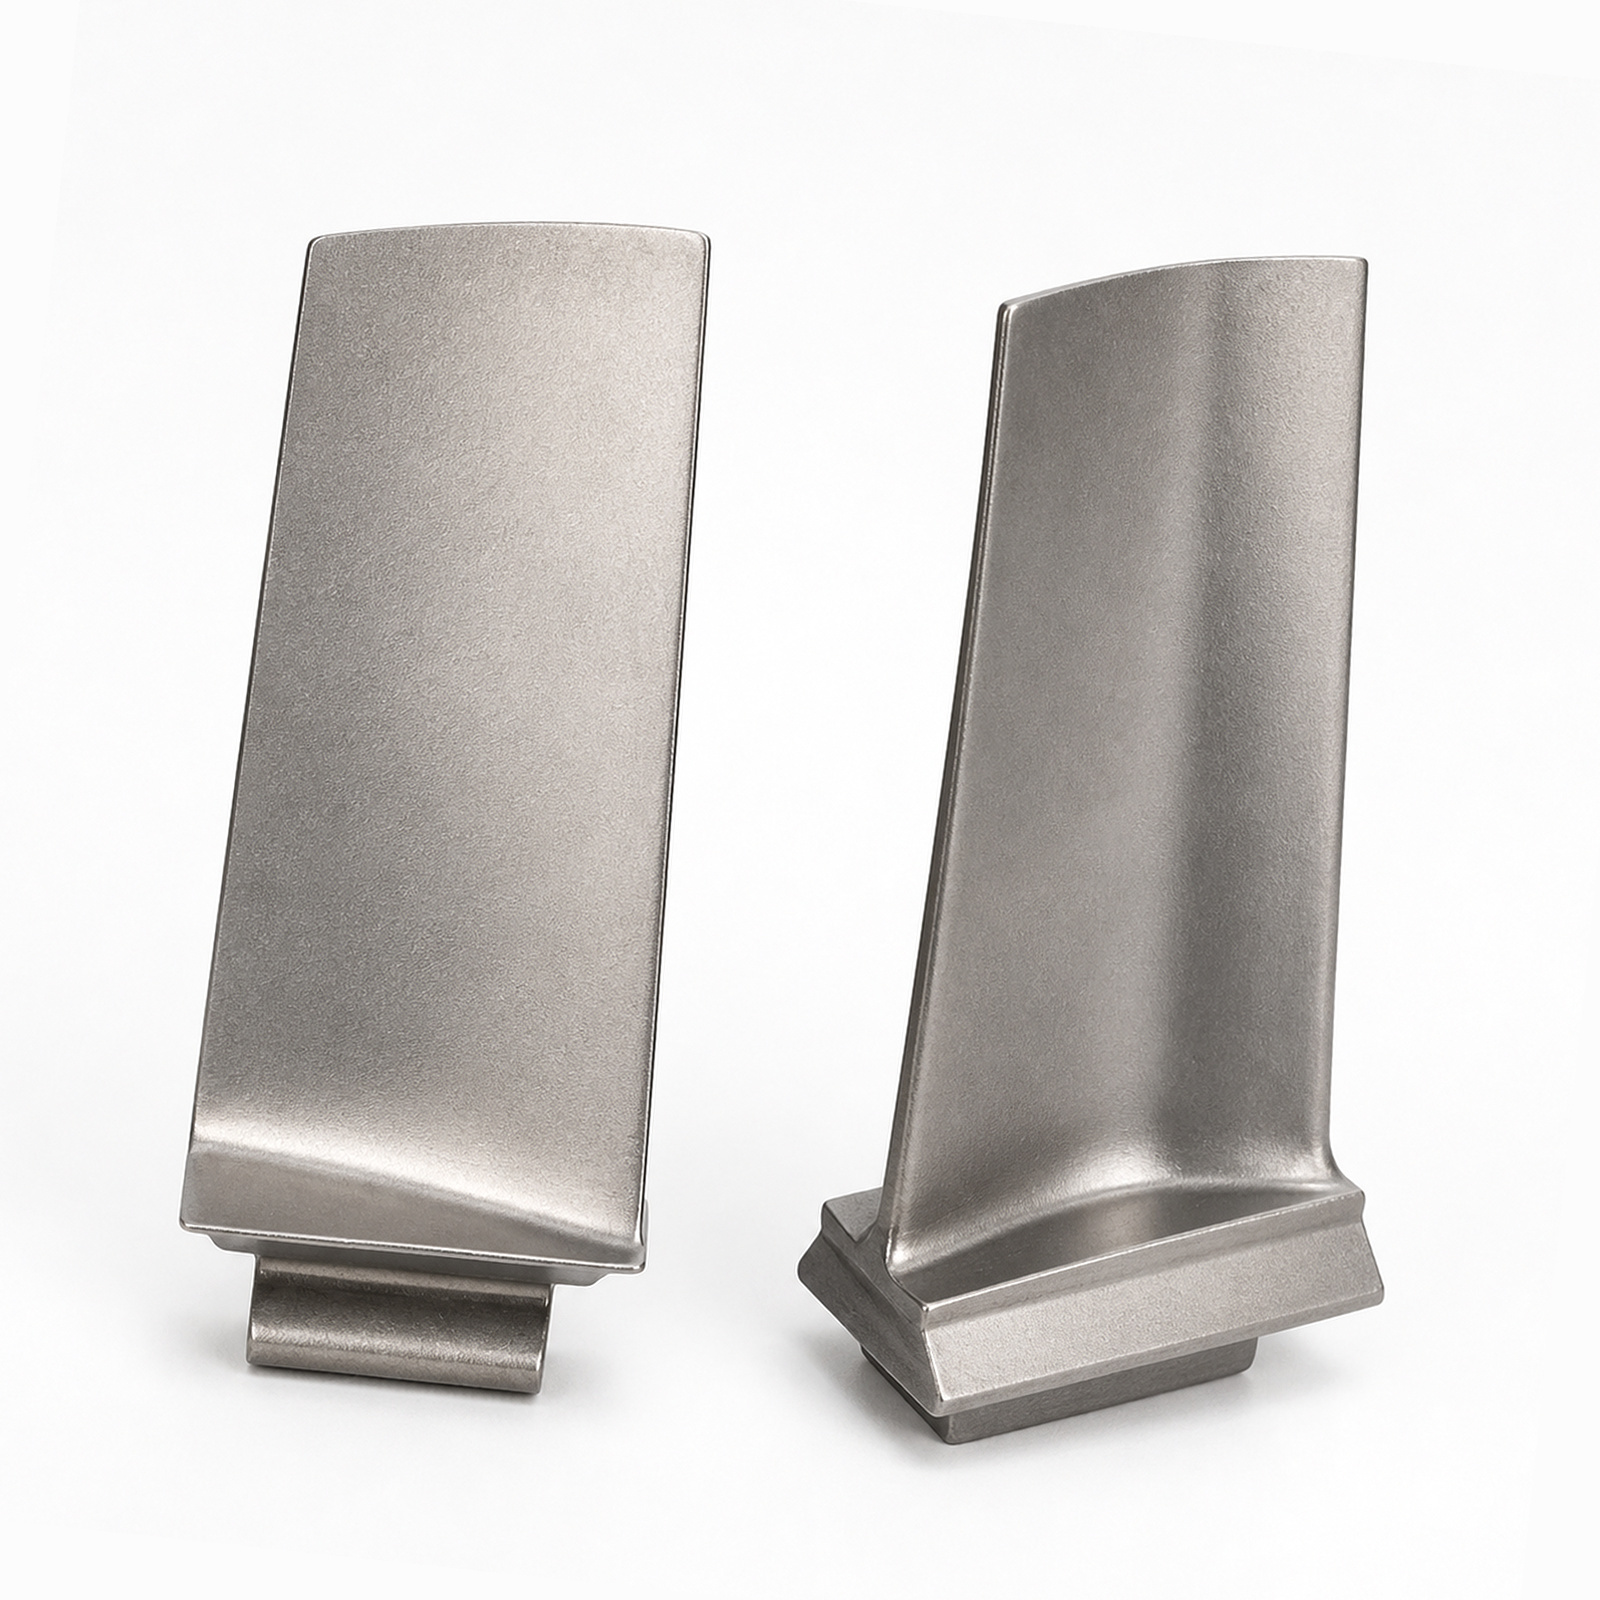
C’est ici que la magie opère. Associez la fabrication additive à l’usinage CNC de précision, et vous obtenez le meilleur des deux mondes. La FA permet d’obtenir des géométries complexes – la forme quasi-finie avec tous ces canaux de refroidissement intriqués. L’usinage CNC assure l’intégrité de surface et la précision dimensionnelle nécessaires au fonctionnement fluide du moteur.
Nous parlons d’une finition de surface Ra ≤ 0,4 µm et de tolérances dimensionnelles de ±5 µm sur les profils d’aile et les racines de pale. Cela n’est pas facile à obtenir. L’usinage élimine également la couche refondue – cette zone affectée par la chaleur inhérente aux surfaces issues directement de la fabrication additive (AM) – ce qui est essentiel pour restaurer la résistance à la fatigue. Et voici un point qui ne reçoit pas assez d’attention : un usinage adéquat garantit un accès complet aux essais non destructifs. L’essai par ressuage fluorescent (FPI) et l’essai par ultrasons (UT) dépendent tous deux d’une surface propre et accessible. Intégrez cela dès le début de votre processus, et vous ne corrigez pas la qualité a posteriori – vous la construisez dès l’origine.
AFournisseur aéronautique Nadcap ne fait pas de compromis sur ces aspects. Une traçabilité complète – du lot de poudre à l’inspection finale – est gérée numériquement, ce qui satisfait les exigences documentaires de la réglementation FAA Part 33 et vous maintient constamment prêt pour tout audit.
Revêtements et microstructure – les détails qui font la différence entre le bon et l’exceptionnelLa fonderie n’est que le début. Ce sont les revêtements qui protègent la pale contre l’oxydation, la corrosion et la dégradation thermique. Un aubage de turbine monocristallin fournisseur sérieux fournit des dossiers complets sur l’historique des revêtements – composition de la couche d’adhésion, uniformité de l’épaisseur de la couche supérieure, paramètres de dépôt et détails du traitement thermique post-revêtement. Pour les revêtements barrières thermiques (TBCs) et les revêtements barrières environnementaux (EBCs), ce niveau de documentation est indispensable.
La description de la microstructure est tout aussi essentielle. Vous devez disposer d’une orientation cristalline vérifiée, d’une fraction volumique quantifiée de la phase gamma-prime et d’un constat documenté de l’absence de défauts de fonderie. Il ne s’agit pas simplement de paperasse : ce sont là des données fondamentales pour la prédiction de durée de vie, la modélisation des performances et l’analyse des défaillances.
Les meilleurs fournisseurs offrent une traçabilité sur l’ensemble du cycle de vie. Chaque aube est associée à son historique complet : certificats des matières premières, registres de solidification, données d’usinage, séquences de revêtement et résultats des inspections en service. Cet écosystème de données permet une maintenance prédictive, accélère l’analyse des causes profondes et réduit le coût total de possession en limitant au maximum les retraits moteur imprévus. Voilà le niveau de transparence technique qui distingue un partenaire stratégique d’un fournisseur transactionnel.
Nous sommes présents depuis suffisamment longtemps pour connaître les conséquences d’une coulée défectueuse. Un lot de pales est sorti avec des défauts minuscules appelés « taches de rousseur » : de minuscules imperfections de coulée invisibles à l’œil nu, mais clairement détectables lors d’un contrôle radiographique. Le fournisseur avait omis une étape de refroidissement dans le cycle de coulée afin de gagner du temps. Les pales ont passé l’inspection visuelle, mais ont échoué largement aux essais de prédiction de durée de vie. Cela représente une leçon coûteuse : mise au rebut de l’ensemble du lot, réexécution du processus et manquement au délai de livraison. Un partenaire fiable ne prend pas ce genre de raccourci. Il suit scrupuleusement le processus, documente chaque étape et effectue des essais rigoureux à chaque stade. Cela prend plus de temps et coûte davantage en amont. Mais c’est bien moins coûteux qu’une panne moteur à 35 000 pieds. de moulage d’alliage super-résistant à base de nickel un partenaire fiable ne prend pas ce genre de raccourci. Il suit scrupuleusement le processus, documente chaque étape et effectue des essais rigoureux à chaque stade. Cela prend plus de temps et coûte davantage en amont. Mais c’est bien moins coûteux qu’une panne moteur à 35 000 pieds.
| Critères | À quoi s'attendre | Pourquoi cela compte |
|---|---|---|
| Conformité à la réglementation FAA Partie 33 | Certification active, historique des audits | Garantit l’aptitude au vol et l’acceptation réglementaire |
| Accréditation Nadcap | Statut actuel des procédés spéciaux | Valide le contrôle et la constance des procédés |
| Certification AS9100 | QMS actif avec amélioration continue | Fournit une gestion de la qualité rigoureuse |
| Rapport sur la microstructure | Diffraction de Laue, fraction volumique de γ′, documentation des défauts | Permet une prédiction précise de la durée de vie et une modélisation des performances |
| Historique du revêtement | Composition, épaisseur, paramètres de dépôt | Garantit la protection thermique et la durabilité |
| Pleine traçabilité | Enregistrements numériques, de la poudre à l’inspection finale | Soutient la maintenance prédictive et l’analyse des défaillances |
Voici ce qu’il en est. La fiabilité d’une aube de moteur à réaction ne dépend pas d’un seul facteur. Elle résulte de la combinaison du bon matériau – des superalliages à base de nickel – de la bonne technique de coulée – solidification dirigée ou monocristalline – du bon traitement post-coulée – usinage de précision et application de revêtements – et de la bonne documentation – traçable, vérifiable et complète.
Choix de la mauvaise de pales de moteur à réaction cela signifie prendre des risques inacceptables avec la sécurité, les performances et les coûts. Choisir le bon partenaire, c’est s’assurer d’avoir un collaborateur qui maîtrise la science sous-jacente, respecte rigoureusement le processus et fournit les documents nécessaires pour vous maintenir en vol.
Chez RedEarth, nous savons que le secteur aérospatial exige les normes les plus élevées. Grâce à notre partenariat industriel avec Gint, nous appliquons la même rigueur dans la sélection des matériaux, le contrôle des procédés et l’assurance qualité à l’ensemble de nos gammes de produits – car, lorsque des vies en dépendent, « suffisamment bon » n’est tout simplement pas assez bon.