 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
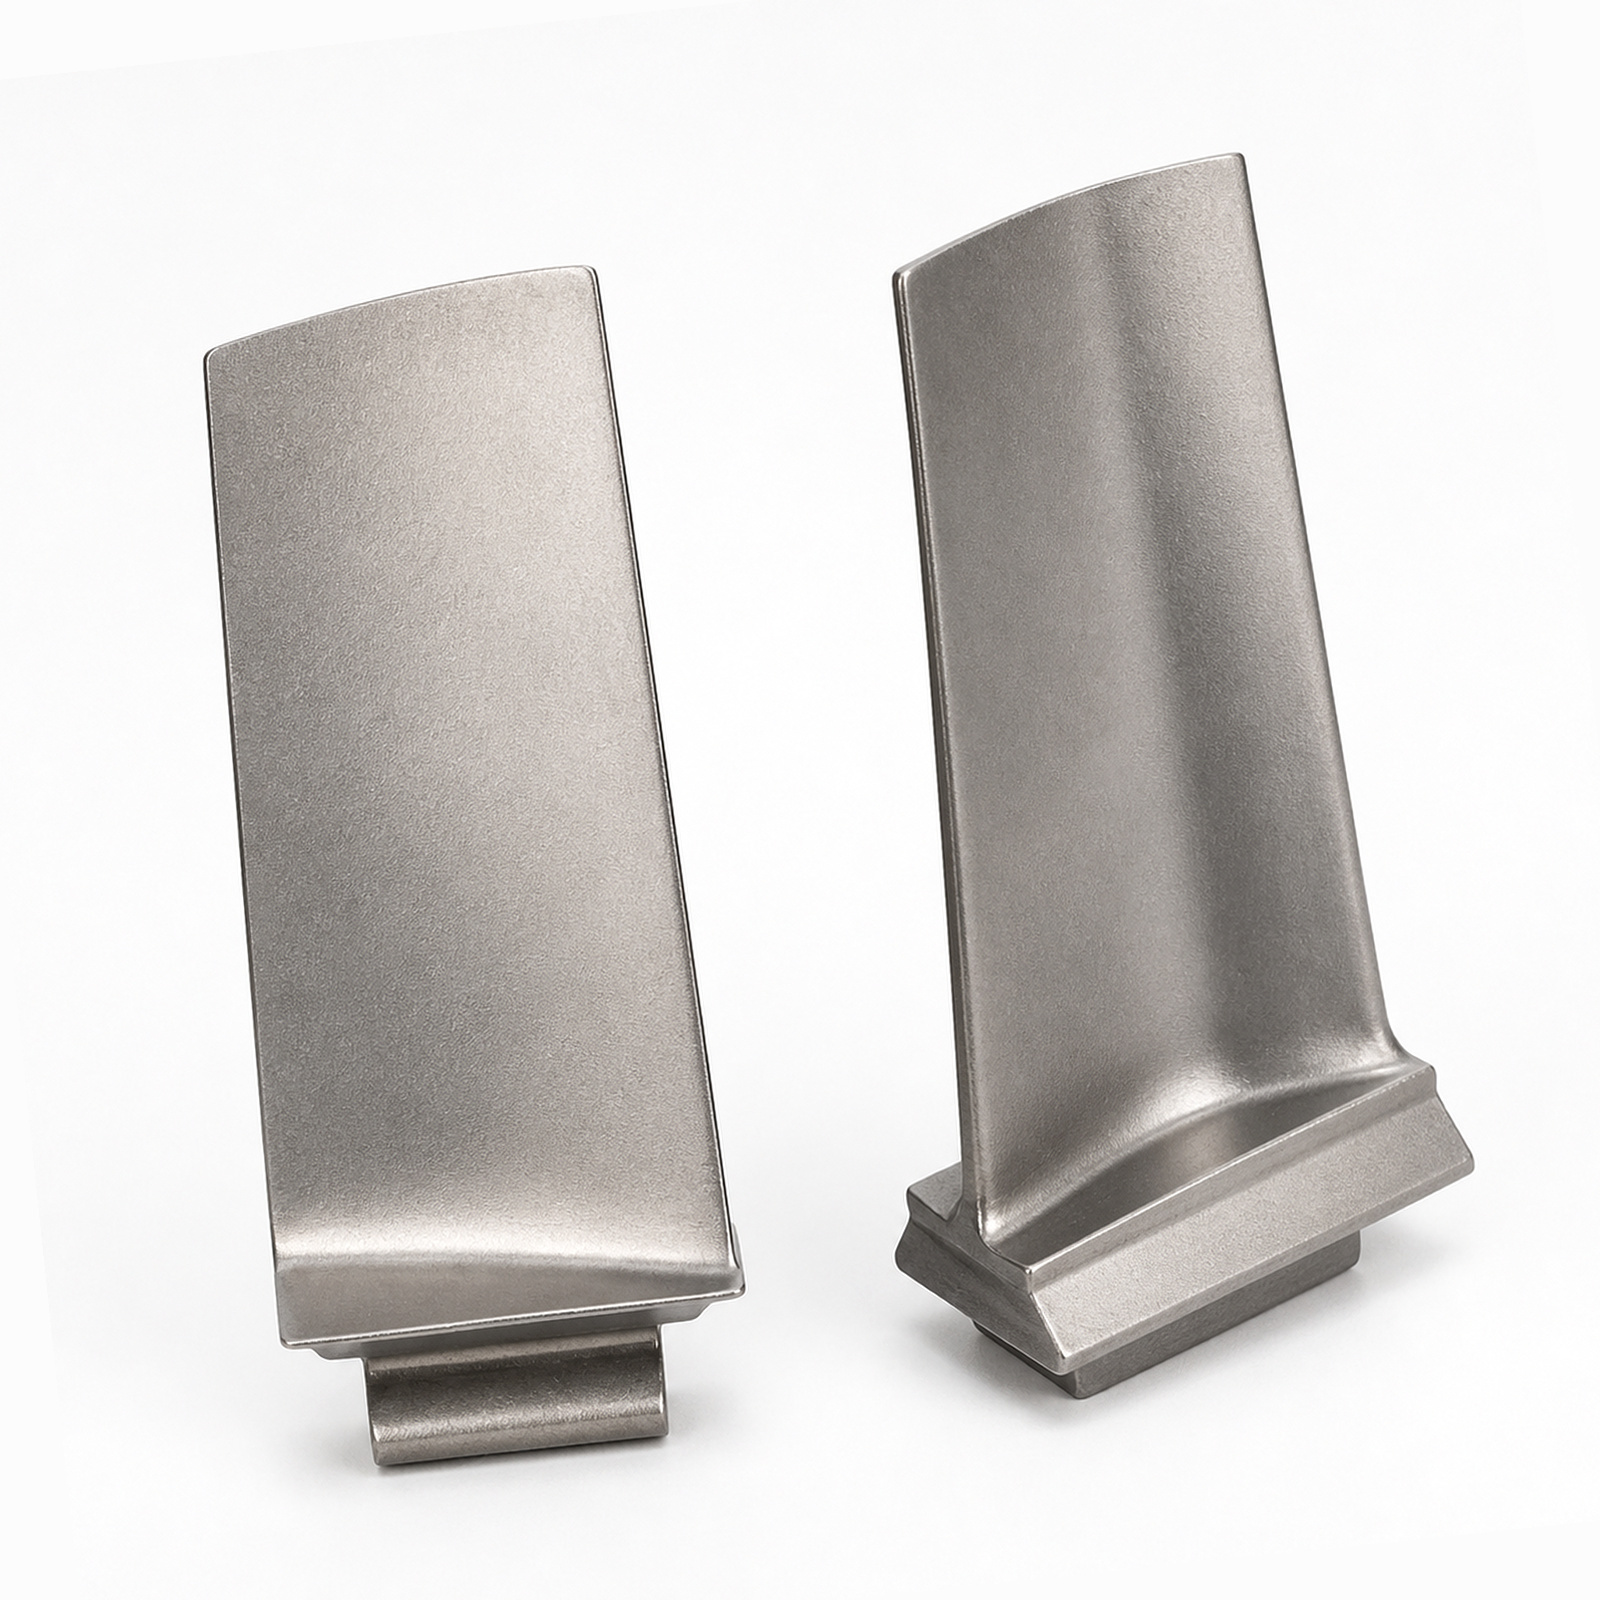
Aloitetaan luvulla, joka saa pääsi pyörivään: 1 500 °C. Tämä on lämpötila turbiinimoottorin korkeapaineisen turbiiniosan sisällä – kuumempi kuin useimman tyypillisen työpajan metallien sulamispiste. Mutta miten nämä siivet kestävät tätä? Vastaus piilee yhdessä materiaaliperheessä: nikkeli-pohjaisissa superseoksissa. Nämä eivät ole tavallisia ruostumattomia teräksiä. Niissä on erityinen mikrorakenne – gamma-prima-tiukennukset – joka pitää ne vahvoina, vaikka ympäröivä metalli olisi jo tippuvaa lattialle. Luotettava turbiinimoottorin siiven valmistaja elää ja hengittää tätä kemianalaista osaamista, koska seoksen saaminen oikeaksi on vain puolet taistelusta. Toinen puoli on valuta se tavalla, joka säilyttää sen mikrorakenteen. Tarkkuusvalu ei ole vain suositeltavin menetelmä – se on ainoa menetelmä, jolla voidaan toistaa näiden siivien monimutkaiset sisäiset jäähdytyskanavat, joiden avulla ne pysyvät elossa. Virheellisessä valussa siipi ei kestä muutamaa lentokierrosta. Oikein tehtynä komponentti kestää tuhansia tuntia. Siksi luotettava nikkelipohjainen superseos-valu kumppani ei pelkästään kaada metallia – se hallitsee kaikkia muuttujia sulamislämpötilasta jäähdytysnopeuteen.
Tässä asiasta alkaa olla todella mielenkiintoista. Metallin jähmettymistapa määrittää, kuinka kauan terä kestää. On kaksi päämenetelmää: suunnattu jähmettyminen (DS) ja yksikristallinen (SX). Molemmat poistavat poikittaiset raerajat, jotka ovat periaatteessa heikkoja kohtia korkeissa lämpötiloissa. Mutta ne tekevät sen eri tavoin.
Suunnattujen jähmettymisterien jyväkset kasvavat pitkittyneinä ja suuntautuvat päärakenteellisen jännityksen akselin suuntaisesti. Tämä tarjoaa vankkaa kriipumisvastusta ja suhteellisen suoraviivaisen tien sertifiointiin. FAA-osan 33 mukaisen toimittajan , DS-teknologia on hyvin tuttu alue – testausprotokollat ovat vakiintuneet, validointipolut ovat selkeät ja sääntelyvaatimukset on helppo täyttää.
Yksikristalliläiskät vievät asian vielä yhden askeleen pidemmälle. Ne poistavat raerajat kokonaan. Ei raerajoja tarkoittaa ei heikkoja kohdikkoja, mikä johtaa parempaan kriittäiseen kestävyyteen, korkeampiin käyttölämpötiloihin ja parantuneeseen polttoaineen hyötysuhteeseen. Mutta siinä on yksi ongelma – sertifiointi vaatii huomattavasti tiukempaa valvontaa. FAA vaatii kattavaa elinkaaren ennustamisen validointia, jossa käytetään menetelmiä kuten Laue-diffraktiota kristallin täydellisyyden vahvistamiseen ja virheiden, kuten freckle- tai sivuraakojen, poissulkemiseen. Valmistajalle yksikristallinen turbiiniläiska tämä tarkoittaa edistyneiden tarkastusmahdollisuuksien hankintaa ja huolellisten prosessitietojen säilyttämistä. Hyöty on todellinen – parempi suorituskyky, pidempi käyttöikä ja tuote, joka erottuu vaativassa markkinassa.
| Hienorakenne | Rakeen rakenne | Heittoresistenssi | Sertifiointipolku |
|---|---|---|---|
| Suunnattu kovettuminen (DS) | Pitkittyneet raet suuntautuneet jännityksen akselin mukaan | Korkea | Hyvin vakiintunut FAA:n osan 33 mukaisesti |
| Yksikristallinen (SX) | Ei raerajoja | Ensiluokkainen | Vaatii kattavan elinkaaren ennustamisen validoinnin |
Olet todennäköisesti kuullut 3D-tulostuksesta lentokoneen moottoriosiin. Ja kyllä, lisäävä valmistus – erityisesti valikoiva lasersulatus (SLM) ja elektronisädesulatus (EBM) – avaa uusia mahdollisuuksia. Nämä teknologiat mahdollistavat sisäisten jäähdytysrakenteiden ja kevyiden hiljarakenteiden suunnittelun, joita ei voida tuottaa pelkällä tarkkuusvalamalla. Prototyyppien valmistusaika lyhenee viikoista päiviin. Voit testata monimutkaisia virtauskäytäviä todellisten lämpökuormien alla ennen kalliiden työkalujen hankintaa.
Mutta tässä on se pointti – lisäävä valmistus ei ole vielä valmis sarjatuotantoon pääpyöriville komponenteille. Ei vielä. Pinnanlaatu ei ole riittävän hyvä suoraan koneesta, eikä väsymisominaisuudet täysin vastaa niitä, joita saadaan oikein valamalla ja koneistamalla valmistetusta siivestä. Siksi älykäs turbiinimoottorin siiven valmistaja käyttää lisääntävää valmistusta (AM) kehitystyökaluna, ei tuotantoratkaisuna. Se on tarkoitettu suunnitelmien iterointiin, käsitteiden validointiin ja ominaisuuksien riskien vähentämiseen varhaisessa kvalifiointisyklissä. Kun suunnittelu on lopullistettu, siirrytään takaisin investointivalukappaleisiin varsinaiseen tuotantoprosessiin.
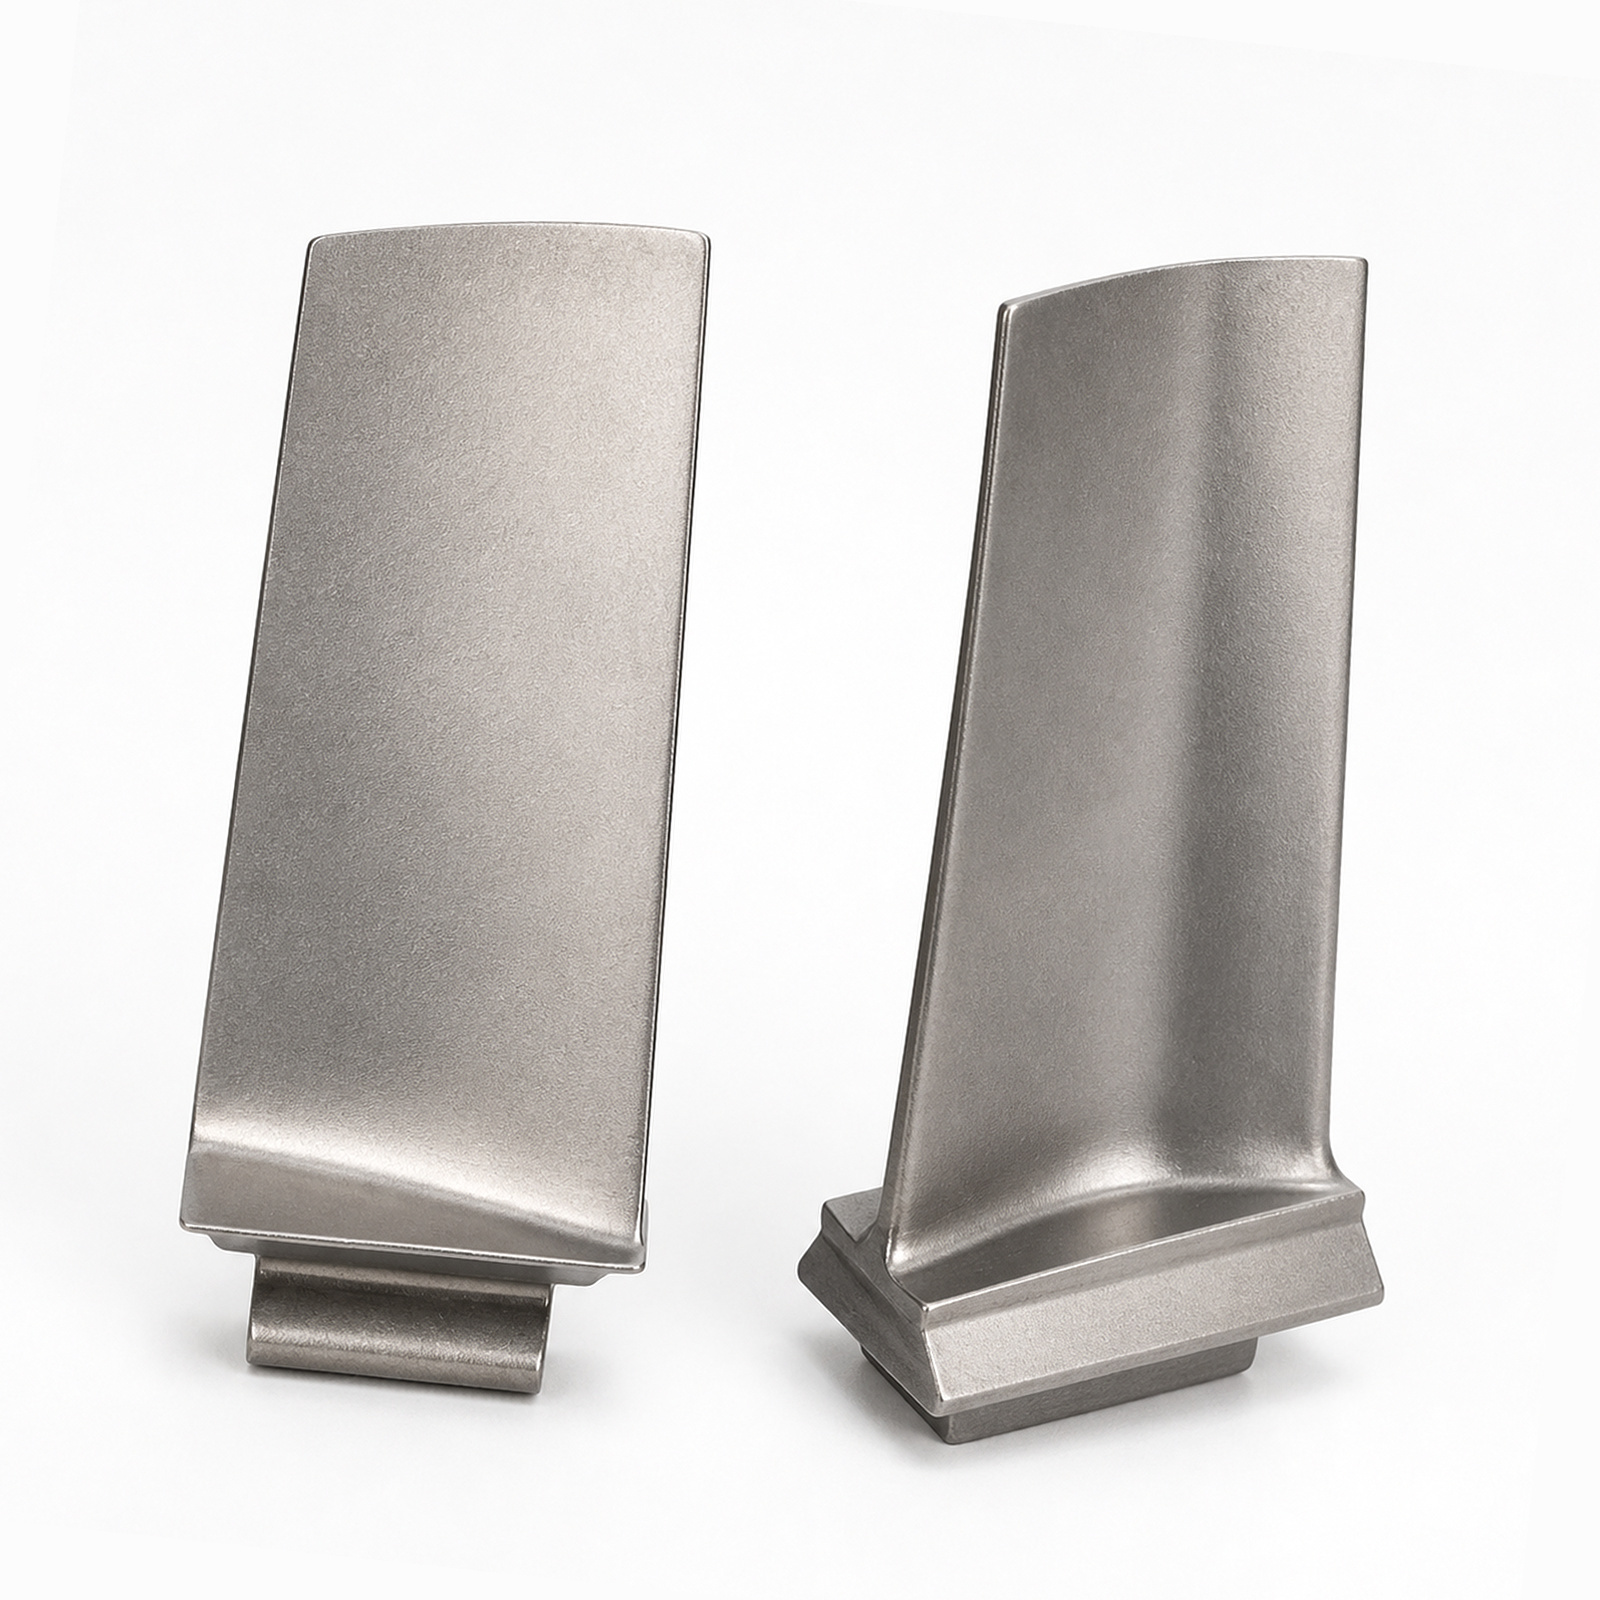
Tässä tapahtuu taikuutta. Yhdistä lisääntävä valmistus (AM) tarkkaan CNC-konepuruuntamiseen, ja saat molempien parhaat ominaisuudet. AM tarjoaa monimutkaisen geometrian – lähes valmismuotoisen kappaleen kaikkine mutkikkaineen jäähdytyskanavineen. CNC-konepuruuntaminen taas tarjoaa pinnanlaadun ja mittatarkkuuden, jotka pitävät moottorin tasaisesti käynnissä.
Puhumme pinnan karkeudesta Ra ≤ 0,4 µm ja mitoista ±5 µm ilmansiiven profiileissa ja siiven juurissa. Tätä ei ole helppoa saavuttaa. Koneistusvaihe poistaa myös uudelleenmuodostuneen kerroksen – tuon lämpövaikutteisen vyöhykkeen, joka on ominaista valmistettujen lisääntävän valmistuksen (AM) pintojen rakenteelle – mikä on ratkaisevan tärkeää väsymislujuuden palauttamiseksi. Ja tässä on jotain, johon ei kiinnitetä tarpeeksi huomiota: oikea koneistus varmistaa täyden saavutettavuuden epätuhoavaan testaukseen. Fluorescenttipenetraatiotutkimus (FPI) ja ultraäänitutkimus (UT) molemmat vaativat puhtaata ja saavutettavaa pintaa työskentelyyn. Integroi tämä työnkulkuusi, niin et korjaa laatuasi jälkikäteen – vaan rakennat sen suoraan alusta lähtien.
ANadcap-ilmailutoimittaja ei säästä tällaisissa asioissa. Täysi jäljitettävyys – jauhe-erästä lopulliseen tarkastukseen – säilytetään digitaalisesti, täyttäen FAA:n osan 33 dokumentointivaatimukset ja pitäen sinut aina valmiina tarkastukseen.
Pinnoitteet ja mikrorakenne – ne yksityiskohdat, jotka erottavat hyvän erinomaisestaValu on vain alku. Pinnoitteet suojaavat terää hapettumiselta, korroosiolta ja lämmön aiheuttamilta haitoilta. Vakaa yksikristallinen turbiiniläiska toimittaja toimittaa kattavat pinnoitustiedot – sidospinnoitteen koostumus, yläpinnoitteen paksuuden tasaisuus, pinnoituksen saostusparametrit ja pinnoituksen jälkeisen lämpökäsittelyn tiedot. Lämmöneristäviä pinnoitteita (TBC) ja ympäristöä suojaavia pinnoitteita (EBC) varten tämä dokumentaatiotasoa ei voida mitenkään heikentää.
Mikrorakenteen raportointi on yhtä tärkeää. Sinun on saatava vahvistettu kiteinen suuntautuminen, määritelty gamma-prima-tilavuusosuus ja dokumentoitu puuttuminen valumuodossa esiintyvistä virheistä. Tämä ei ole pelkkää kirjanpitoa – tämä on data, joka tukee elinikäennusteita, suorituskyvyn mallinnusta ja vika-analyysiä.
Parhaat toimittajat tarjoavat täyden elinkaaren jäljitettävyyden. Jokainen siipi liitetään kokonaisuudessaan sen historiaan – raaka-ainesertifikaatit, kovettumislokit, koneistusdata, pinnoituskäynnit ja käytössä olevan moottorin tarkastustulokset. Tämä dataympäristö mahdollistaa ennakoivan huollon, nopeuttaa syynmäisen analyysin ja vähentää kokonaishuoltokustannuksia vähentämällä ennakoimattomia moottorien poistoja. Tämä on tekninen läpinäkyvyys, joka erottaa strategisen kumppanin tilausperusteisesta toimittajasta.
Olemme olleet tarpeeksi kauan mukana nähdäksemme, mitä tapahtuu, kun valus prosessi menestyy. Yksi terästen erä sisälsi hienovaraisia täplävikkeitä – pieniä valuvikoja, jotka eivät olleet näkyvissä paljaalla silmällä, mutta jotka tulivat selvästi esiin röntgenkuvauksessa. Toimittaja oli ohittanut jäähdytysvaiheen valusprosessissa säästääkseen aikaa. Terät läpäisivät visuaalisen tarkastuksen, mutta epäonnistuivat elinikäennustustestaajassa huomattavasti. Se on kallis opetus – koko erän täytyy hylätä, prosessi toistettava ja toimituspäivämäärä jää saavuttamatta. Luotettava nikkelipohjainen superseos-valu kumppani ei tee sellaisia lyhenteitä. He noudattavat prosessia, dokumentoivat kaiken ja testaavat kunnollisesti jokaisessa vaiheessa. Se vie enemmän aikaa ja maksaa enemmän alussa. Mutta se on paljon edullisempaa kuin moottorin vikaantuminen 35 000 jalan korkeudessa.
| Kriteerit | Mitä etsiä | Miksi tästä on merkitystä |
|---|---|---|
| FAA-osan 33 vaatimusten noudattaminen | Voimassa oleva sertifikaatti, tarkastushistoria | Takuu ilmailukelpoisuudesta ja sääntelyhyväksynnästä |
| Nadcap-akkreditointi | Nykyinen tilanne erityisprosesseissa | Vahvistaa prosessin hallintaa ja yhtenäisyyttä |
| AS9100-sertifiointi | Aktiivinen laadunhallintajärjestelmä jatkuvalla parantamisella | Tarjoaa kurioidun laadunhallinnan |
| Mikrorakenteen raportointi | Laue-diffraktio, γ′-tilavuusosuus, virheiden dokumentointi | Mahdollistaa tarkan elinikäennusteen ja suorituskyvyn mallinnuksen |
| Pintakäsittelyn perusta | Koostumus, paksuus, pinnoitustekniikat | Takuu lämmönsuojauksesta ja kestävyydestä |
| Täysi jäljitettävyys | Digitaaliset tiedot jauheesta lopulliseen tarkastukseen | Tukee ennakoivaa huoltoa ja vianalyysiä |
Tässä on kyseessä. Jättiläismäisen moottorin siiven luotettavuutta ei määritä yksittäinen tekijä. Sen määrittävät materiaalin, valumistekniikan, jälkikäsittelyn ja dokumentoinnin oikeat yhdistelmät – nikkeli-pohjaiset yli-seokset, suunnattu tai yksikristallinen valuminen, tarkka konepuru ja pinnoitus sekä jäljitettävä, tarkastettavissa oleva ja täydellinen dokumentaatio.
Väärän valitseminen turbiinimoottorin siiven valmistaja tarkoittaa turvallisuuden, suorituskyvyn ja kustannusten uhkaamista. Oikean valinnan tekeminen tarkoittaa kumppania, joka ymmärtää tieteellisen perustan, kunnioittaa prosessia ja toimittaa dokumentit, jotka pitävät sinut ilmassa.
RedEarth ymmärtää, että ilmailualalla vaaditaan korkeimpia standardeja. Gintin kanssa käymässämme valmistusyhteistyössä sovellemme samaa tiukkaa lähestymistapaa materiaalien valinnassa, prosessien hallinnassa ja laatuvarmistuksessa kaikissa tuotelinjoissamme – sillä kun ihmishenkien pelastaminen riippuu siitä, riittävä ei ole riittävän hyvä.