 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
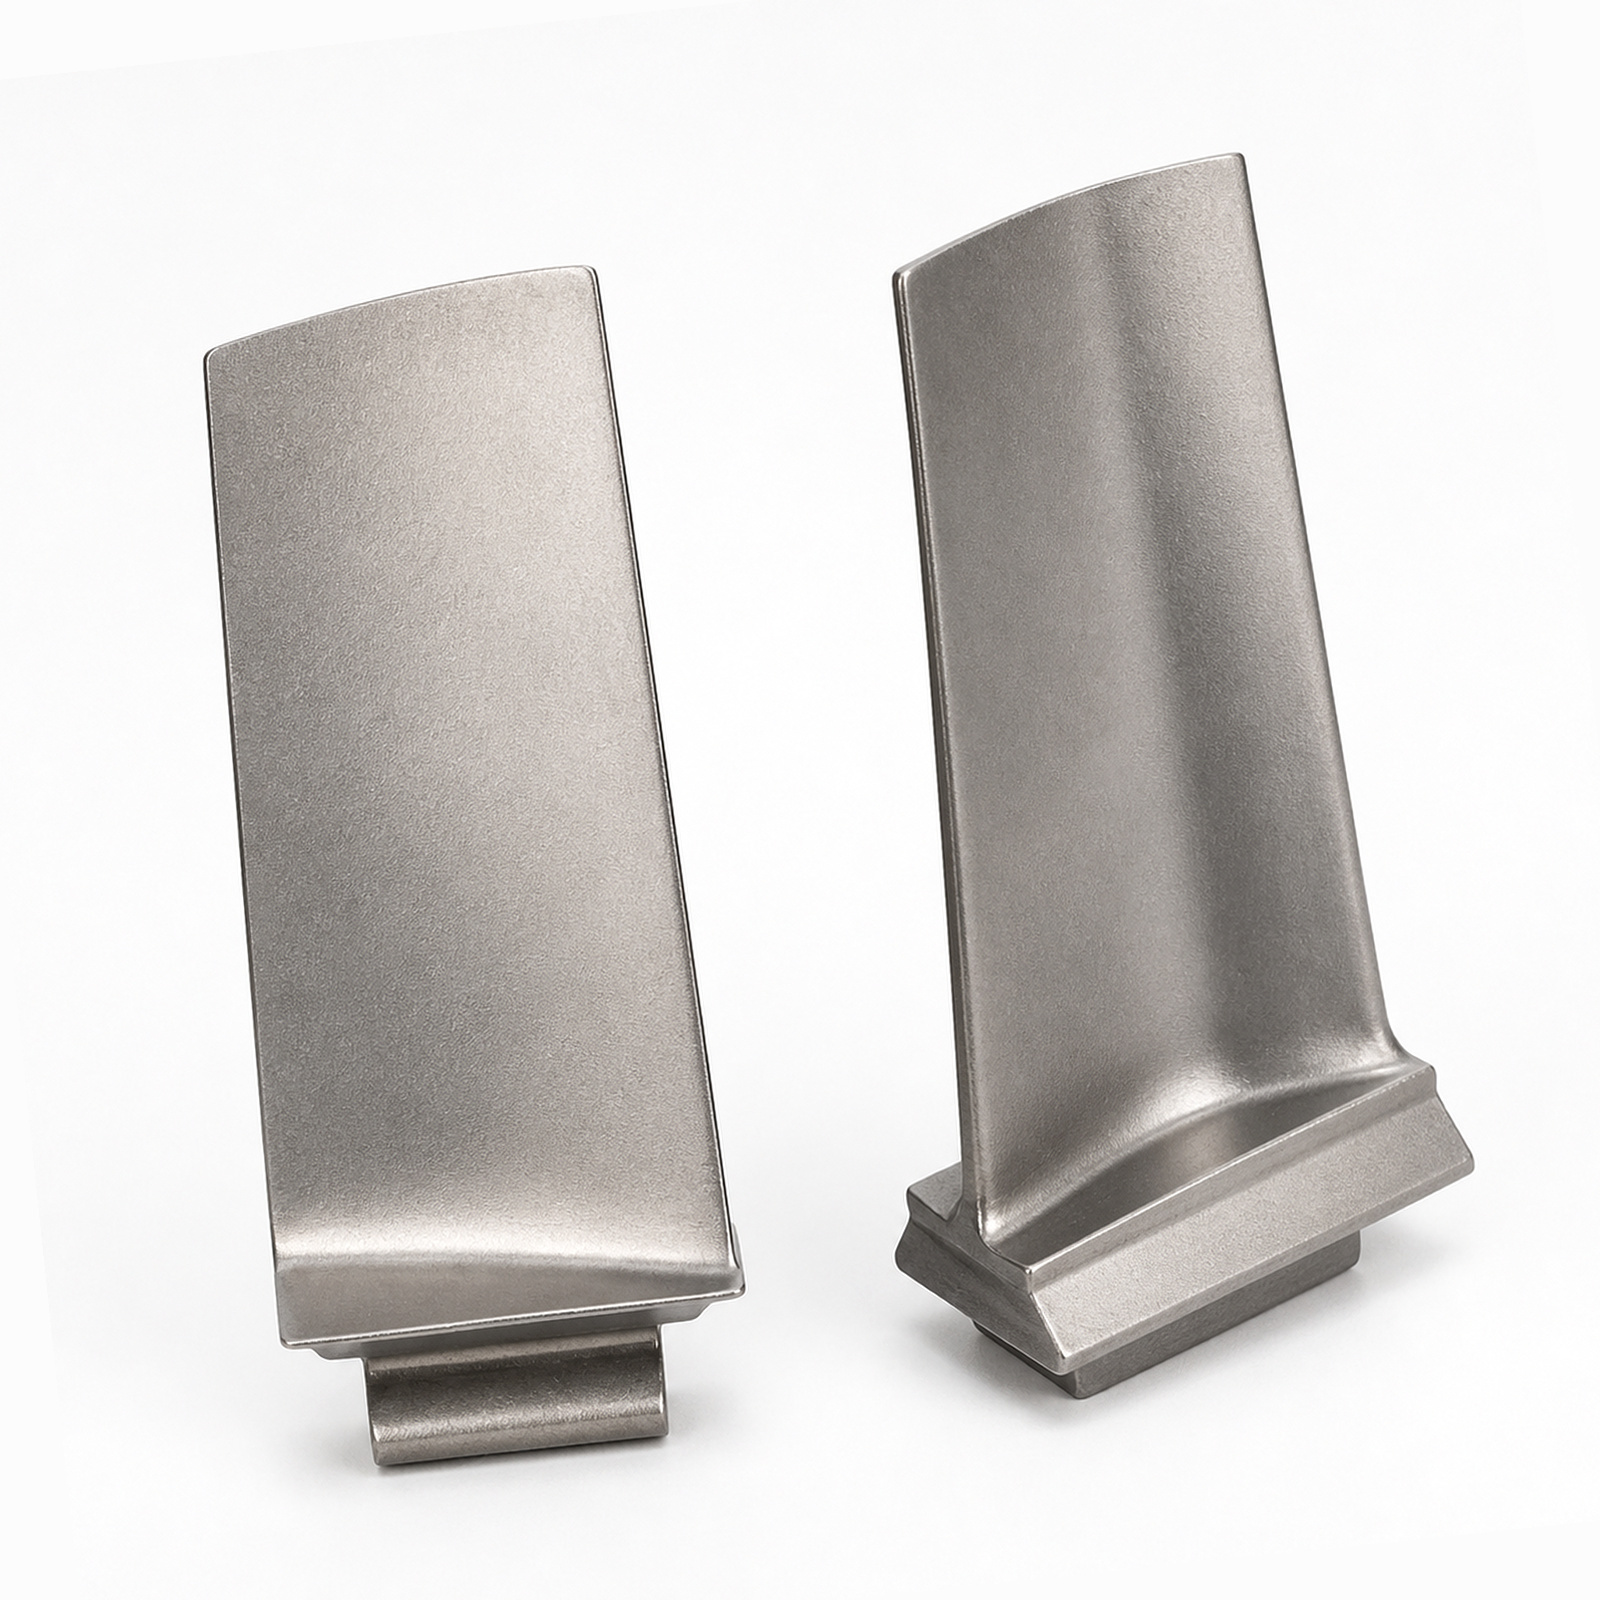
चलिए एक ऐसी संख्या के साथ शुरुआत करते हैं जो आपके सिर को घुमा देगी: १,५००°सेल्सियस। यह जेट इंजन के उच्च-दबाव टर्बाइन अनुभाग के अंदर का तापमान है – जो कि एक सामान्य कार्यशाला में मिलने वाली अधिकांश धातुओं के गलनांक से अधिक है। तो ये ब्लेड इसे कैसे सहन करते हैं? इसका उत्तर एक सामग्री परिवार पर निर्भर करता है: निकल-आधारित सुपरअलॉय। ये सामान्य स्टेनलेस स्टील नहीं हैं। इनमें एक विशेष सूक्ष्म संरचना – गामा-प्राइम अवक्षेप – होती है, जो इन्हें उस समय भी मजबूत बनाए रखती है जब चारों ओर की धातु फर्श पर टपक रही होती है। एक प्रतिष्ठित जेट इंजन ब्लेड निर्माता जीवित रहता है और इस रसायन विज्ञान को साँस लेता है, क्योंकि मिश्र धातु को सही बनाना केवल आधा युद्ध है। दूसरा आधा युद्ध उसे ऐसे ढालना है जो उसकी सूक्ष्म संरचना को बनाए रखे। निवेश ढलाई केवल पसंदीदा विधि नहीं है – यह एकमात्र ऐसी विधि है जो इन ब्लेड्स के जटिल आंतरिक शीतलन चैनलों की प्रतिकृति कर सकती है जिनकी उन्हें जीवित रहने के लिए आवश्यकता होती है। ढलाई में गलती करने पर, ब्लेड कुछ ही उड़ान चक्रों से आगे नहीं बढ़ पाएगा। ढलाई सही करने पर, आपके पास एक घटक होगा जो हज़ारों घंटों तक टिकेगा। यही कारण है कि एक विश्वसनीय निकल-आधारित सुपरमिश्र धातु ढलाई साझेदार केवल धातु को ढालता नहीं है – वह गलन तापमान से लेकर ठंडा होने की दर तक प्रत्येक चर को नियंत्रित करता है।
यहाँ चीज़ें वास्तव में रोचक हो जाती हैं। धातु के कठोर होने का तरीका निर्धारित करता है कि ब्लेड कितनी देर तक चलेगा। इसके दो मुख्य दृष्टिकोण हैं: दिशात्मक कठोरीकरण (DS) और एकल-क्रिस्टल (SX)। दोनों पार्श्विक दाने सीमाओं को समाप्त कर देते हैं, जो उच्च तापमान पर मूलतः कमज़ोर स्थान होते हैं। लेकिन वे इसे अलग-अलग तरीके से करते हैं।
दिशात्मक रूप से कठोरित ब्लेड में प्राथमिक प्रतिबल अक्ष के समानांतर लंबे दाने विकसित होते हैं। इससे आपको मज़बूत रिपन (creep) प्रतिरोध प्राप्त होता है और प्रमाणन के लिए एक अपेक्षाकृत सीधा मार्ग मिलता है। एक FAA भाग 33 प्रमाणित आपूर्तिकर्ता के लिए, DS प्रौद्योगिकी एक अच्छी तरह से प्रयुक्त क्षेत्र है — परीक्षण प्रोटोकॉल स्थापित हैं, मान्यता प्राप्ति के मार्ग स्पष्ट हैं, और नियामक आवश्यकताओं को पूरा करना आसान है।
एकल-क्रिस्टल ब्लेड्स इसे एक कदम आगे ले जाते हैं। वे दानों की सीमाओं को पूरी तरह समाप्त कर देते हैं। कोई सीमा न होने का मतलब है कोई कमजोर कड़ियाँ नहीं, जो बेहतर क्रीप प्रतिरोध, उच्च ऑपरेटिंग तापमान और सुधारित ईंधन दक्षता के अनुवाद में आता है। लेकिन एक शर्त है – प्रमाणन काफी कठिन होता है। एफएए को क्रिस्टल की पूर्णता की पुष्टि करने और फ्रेकल्स या भटकी हुई दानों जैसे दोषों को बाहर करने के लिए लॉ विवर्तन जैसी तकनीकों का उपयोग करके व्यापक जीवन-भविष्यवाणी मान्यता की आवश्यकता होती है। एक एकल-क्रिस्टल टर्बाइन ब्लेड आपूर्तिकर्ता के लिए, इसका मतलब है उन्नत निरीक्षण क्षमताओं में निवेश करना और विधिवत प्रक्रिया रिकॉर्ड बनाए रखना। लाभ वास्तविक है – बेहतर प्रदर्शन, लंबा जीवन और एक उत्पाद जो कठिन बाजार में खड़ा होता है।
| सूक्ष्म संरचना | दानेदार संरचना | लम्बी अवधि तक तनाव में चालान प्रतिरोध | प्रमाणन पथ |
|---|---|---|---|
| दिशात्मक रूप से स्थिर (डीएस) | तनाव अक्ष के साथ संरेखित लंबित दान | उच्च | एफएए भाग ३३ के तहत अच्छी तरह स्थापित |
| एकल-क्रिस्टल (एसएक्स) | कोई दान सीमाएँ नहीं | उच्चतम | व्यापक जीवन-भविष्यवाणी मान्यता की आवश्यकता होती है |
आपने शायद जेट इंजन के हिस्सों के लिए 3डी प्रिंटिंग के बारे में सुना होगा। और हाँ, एडिटिव निर्माण – विशेष रूप से सिलेक्टिव लेज़र मेल्टिंग (SLM) और इलेक्ट्रॉन बीम मेल्टिंग (EBM) – नए संभावनाओं को खोल रहा है। ये प्रौद्योगिकियाँ इंजीनियरों को आंतरिक शीतलन वास्तुकला और हल्के लैटिस संरचनाएँ डिज़ाइन करने की अनुमति देती हैं, जिन्हें केवल निवेश कास्टिंग के साथ बनाना संभव नहीं है। प्रोटोटाइप के समय को सप्ताह से घटाकर दिनों में कर दिया जाता है। आप महंगे औज़ारों पर निवेश करने से पहले वास्तविक तापीय भार के तहत जटिल प्रवाह मार्गों का परीक्षण कर सकते हैं।
लेकिन यह बात ध्यान रखें – एडिटिव तकनीक अभी तक प्राथमिक घूर्णन घटकों के श्रृंखला उत्पादन के लिए तैयार नहीं है। अभी नहीं। मशीन से सीधे निकलने के बाद सतह का फिनिश पर्याप्त अच्छा नहीं है, और कम्पन प्रतिरोध के गुण एक उचित ढंग से डाले गए और मशीन किए गए ब्लेड के गुणों के बराबर नहीं हैं। इसीलिए एक समझदार जेट इंजन ब्लेड निर्माता एम एम का उपयोग विकास उपकरण के रूप में किया जाता है, उत्पादन समाधान के रूप में नहीं। यह डिज़ाइन को दोहराने, अवधारणाओं को मान्य करने और योग्यता चक्र के शुरुआती चरण में सुविधाओं के जोखिम को कम करने के लिए है। फिर, एक बार डिज़ाइन तय हो जाने के बाद, आप वास्तविक उत्पादन चलाने के लिए निवेश ढलाई पर वापस जाते हैं।
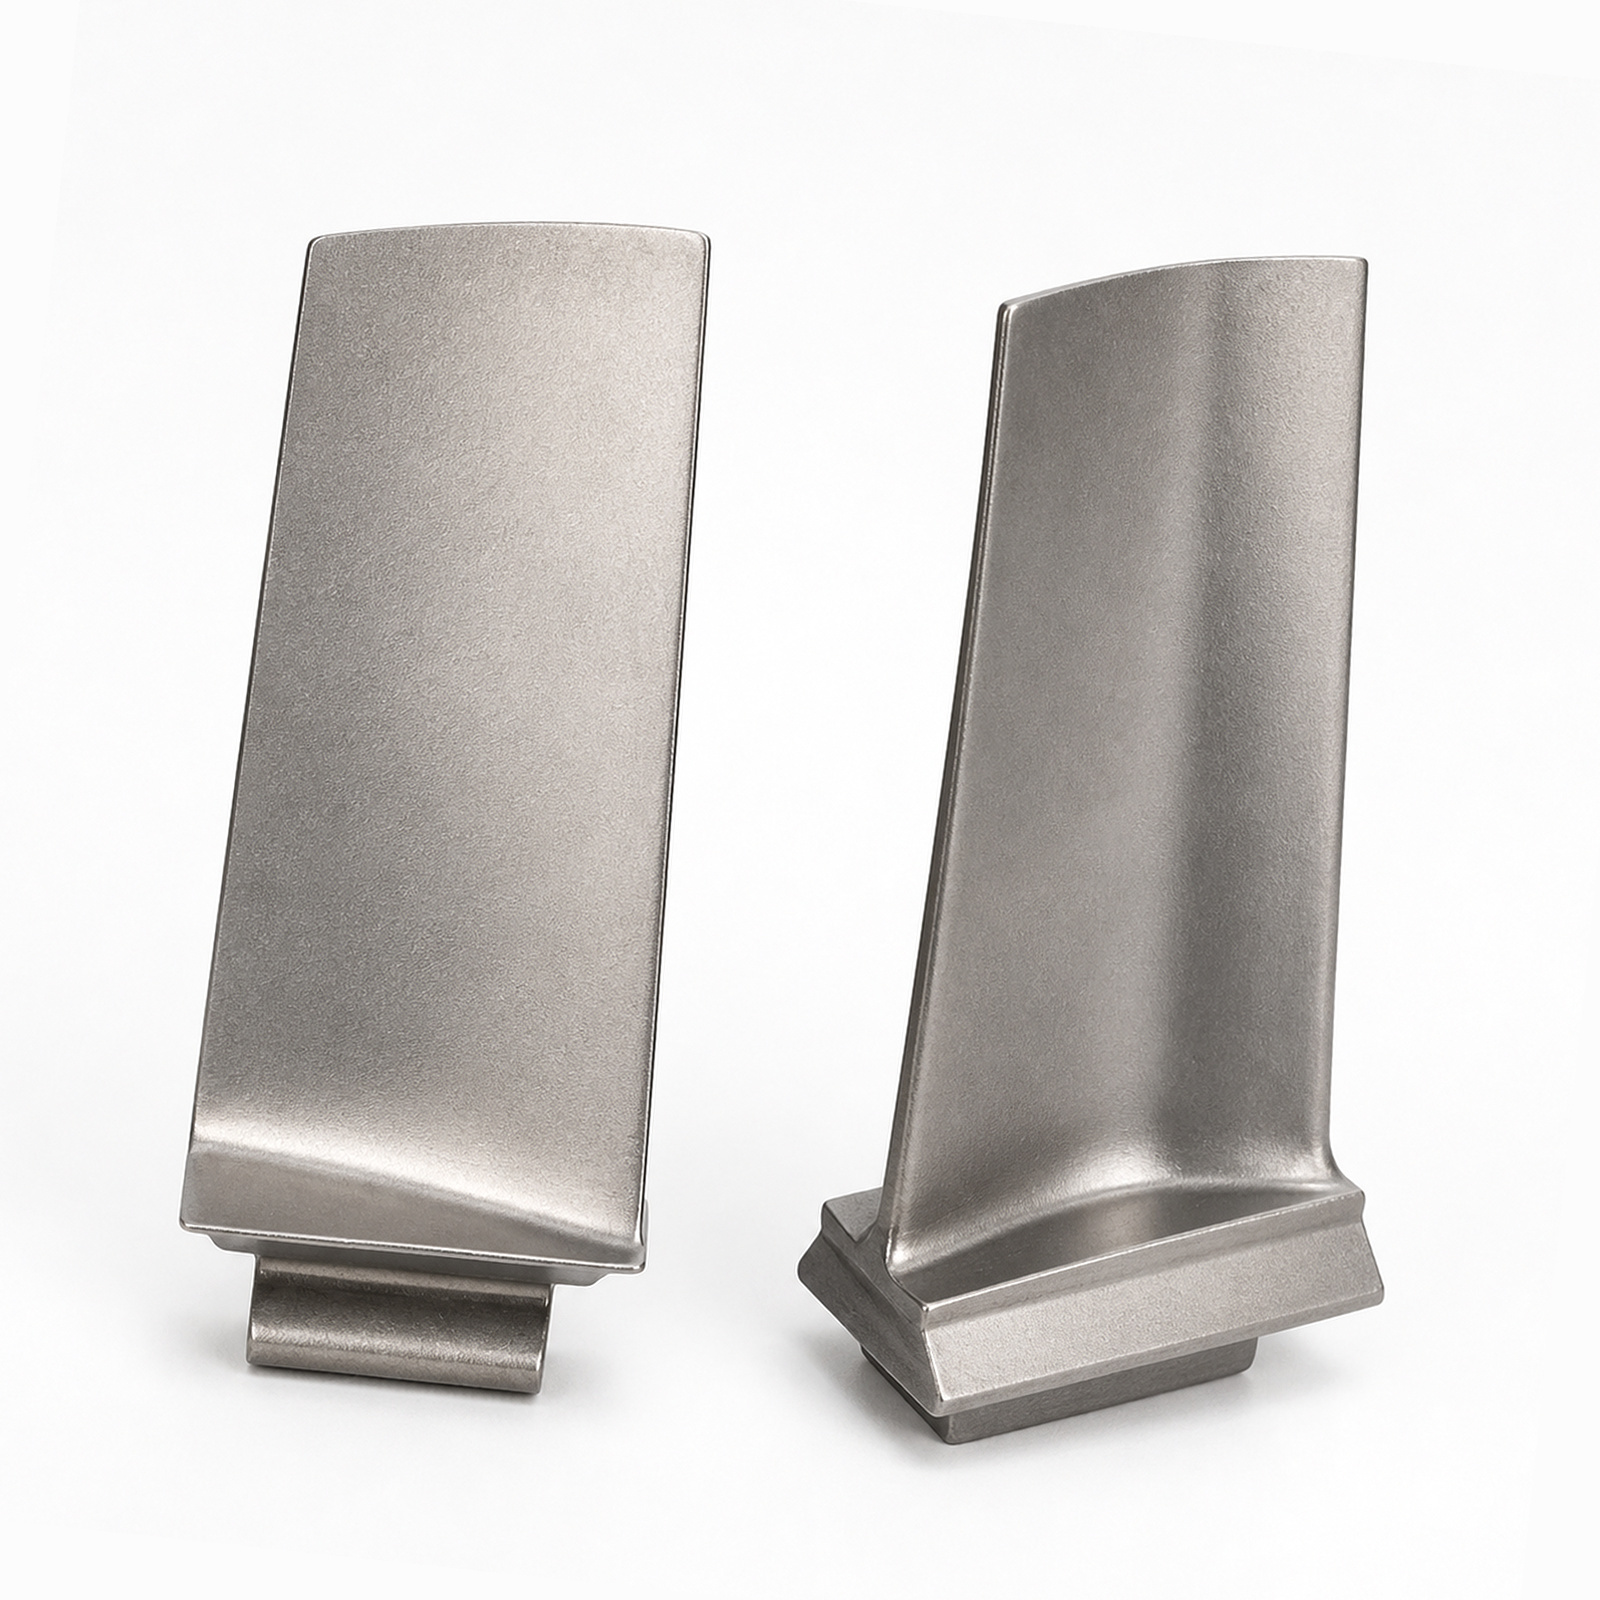
यहाँ जादू होता है। योगात्मक निर्माण को सटीक सीएनसी मशीनिंग के साथ जोड़ें, और आप दोनों के सर्वोत्तम को प्राप्त करते हैं। एम एम आपको जटिल ज्यामिति प्रदान करता है – वह लगभग-शुद्ध आकार जिसमें उन सभी जटिल शीतलन पैसेज होते हैं। सीएनसी मशीनिंग आपको सतह की अखंडता और आयामिक सटीकता प्रदान करती है जो इंजन को सुचारू रूप से चलाए रखती है।
हम वायुरेखा प्रोफ़ाइल और ब्लेड रूट्स पर एक Ra ≤ 0.4 µm सतह समाप्ति और ±5 µm आयामी सहिष्णुताओं के बारे में बात कर रहे हैं। यह प्राप्त करना आसान नहीं है। मशीनिंग कदम गर्मी-प्रभावित क्षेत्र – जो एएम द्वारा निर्मित सतहों का अंतर्निहित हिस्सा होता है – के रूप में ज्ञात पुनर्निर्मित परत को भी हटा देता है, जो थकान शक्ति को पुनर्स्थापित करने के लिए महत्वपूर्ण है। और यहाँ एक ऐसी बात है जिस पर पर्याप्त ध्यान नहीं दिया जाता: उचित मशीनिंग पूर्ण गैर-विनाशकारी परीक्षण की पहुँच सुनिश्चित करती है। फ्लोरोसेंट पेनिट्रेंट निरीक्षण (FPI) और अल्ट्रासोनिक परीक्षण (UT) दोनों के लिए एक स्वच्छ, सुलभ सतह की आवश्यकता होती है। इसे अपने कार्यप्रवाह में शामिल करें, और आप गुणवत्ता को बाद में जोड़ रहे हैं – आप इसे शुरुआत से ही निर्माण कर रहे हैं।
ए नैडकैप एयरोस्पेस आपूर्तिकर्ता इस तरह के मामलों में कोई संक्षिप्त विधि नहीं अपनाता है। पाउडर लॉट से लेकर अंतिम निरीक्षण तक पूर्ण ट्रेसैबिलिटी डिजिटल रूप से बनाए रखी जाती है, जो एफएए भाग 33 के दस्तावेज़ीकरण आवश्यकताओं को पूरा करती है और आपको हर समय ऑडिट के लिए तैयार रखती है।
कोटिंग और सूक्ष्मसंरचना – वे विवरण जो अच्छे को श्रेष्ठ से अलग करते हैंढलाई केवल शुरुआत है। कोटिंग्स ही ब्लेड को ऑक्सीकरण, संक्षारण और तापीय अवक्षय से बचाती हैं। एक गंभीर एकल-क्रिस्टल टर्बाइन ब्लेड आपूर्तिकर्ता व्यापक कोटिंग वंशावली रिकॉर्ड प्रदान करेगा – बॉन्ड कोट संरचना, टॉप-कोट मोटाई समानता, जमाव पैरामीटर और कोटिंग के बाद के ऊष्मा उपचार के विवरण। थर्मल बैरियर कोटिंग्स (टीबीसी) और वातावरणीय बैरियर कोटिंग्स (ईबीसी) के लिए, ऐसे दस्तावेज़ीकरण का स्तर अटल है।
सूक्ष्मसंरचना रिपोर्टिंग भी उतनी ही महत्वपूर्ण है। आपको सत्यापित क्रिस्टल अभिविन्यास, मात्रात्मक गामा-प्राइम आयतन अंश और ढलाई दोषों की अनुपस्थिति की दस्तावेज़ीकृत पुष्टि की आवश्यकता है। यह केवल कागज़ी कार्य नहीं है – यह वह डेटा है जो जीवन भविष्यवाणी, प्रदर्शन मॉडलिंग और विफलता विश्लेषण का समर्थन करता है।
सर्वश्रेष्ठ आपूर्तिकर्ता पूर्ण जीवन-चक्र ट्रेसेबिलिटी प्रदान करते हैं। प्रत्येक ब्लेड को उसके पूर्ण इतिहास से जोड़ा जाता है – कच्चे माल के प्रमाणपत्र, ठोसीकरण लॉग, मशीनिंग डेटा, कोटिंग रन और सेवा के दौरान निरीक्षण परिणाम। यह डेटा पारिस्थितिकी तंत्र भविष्यवाणी आधारित रखरखाव को सक्षम बनाता है, मूल कारण विश्लेषण को तीव्र करता है और अप्रत्याशित इंजन निकाले जाने को कम करके कुल स्वामित्व लागत को कम करता है। यह तकनीकी पारदर्शिता का वह स्तर है जो एक रणनीतिक साझेदार को एक लेन-देन आधारित विक्रेता से अलग करता है।
हम लंबे समय से मौजूद हैं, इसलिए हम जानते हैं कि जब कोई ढलवां कार्य गलत होता है तो क्या होता है। ब्लेड का एक बैच सूक्ष्म फ्रेकल दोषों के साथ तैयार हुआ — ये छोटे-छोटे ढलवां दोष नंगी आँखों से दिखाई नहीं देते थे, लेकिन एक्स-रे निरीक्षण के तहत स्पष्ट रूप से दिखाई दिए। आपूर्तिकर्ता ने समय बचाने के लिए ढलवां चक्र में ठंडा करने का चरण छोड़ दिया था। ब्लेड दृश्य निरीक्षण में पास हो गए, लेकिन जीवन-भविष्यवाणी परीक्षण में काफी अधिक सीमा से फेल हो गए। यह एक महंगा सबक था — पूरे बैच को फेंकना पड़ा, प्रक्रिया दोबारा करनी पड़ी, और डिलीवरी की समयसीमा भी याद आ गई। एक विश्वसनीय निकल-आधारित सुपरमिश्र धातु ढलाई साझेदार ऐसी छलांगें नहीं लगाता है। वह प्रक्रिया का पालन करता है, हर चीज़ का दस्तावेज़ीकरण करता है, और प्रत्येक चरण पर कठोरता से परीक्षण करता है। इसमें अधिक समय लगता है और शुरुआत में अधिक लागत आती है। लेकिन यह ३५,००० फीट की ऊँचाई पर इंजन विफलता की तुलना में कहीं अधिक सस्ता है।
| मानदंड | क्या देखना चाहिए | इसका महत्व क्यों है |
|---|---|---|
| एफएए भाग ३३ अनुपालन | सक्रिय प्रमाणन, ऑडिट इतिहास | वायुयोग्यता और नियामक स्वीकृति सुनिश्चित करता है |
| नेडकैप प्रमाणन | विशेष प्रक्रियाओं में वर्तमान स्थिति | प्रक्रिया नियंत्रण और स्थिरता की पुष्टि करता है |
| AS9100 प्रमाणन | सक्रिय क्वालिटी मैनेजमेंट सिस्टम जिसमें निरंतर सुधार होता है | अनुशासित क्वालिटी प्रबंधन प्रदान करता है |
| सूक्ष्म संरचना रिपोर्टिंग | लॉ विवर्तन, γ′ आयतन अंश, दोष प्रलेखन | सटीक जीवन भविष्यवाणी और प्रदर्शन मॉडलिंग को सक्षम बनाता है |
| कोटिंग पैडिग्री | संरचना, मोटाई, निक्षेपण पैरामीटर | तापीय सुरक्षा और टिकाऊपन सुनिश्चित करता है |
| पूर्ण पारदर्शिता | पाउडर से अंतिम निरीक्षण तक डिजिटल रिकॉर्ड | पूर्वानुमानात्मक रखरखाव और विफलता विश्लेषण का समर्थन करता है |
यह इस बात पर निर्भर करता है कि जेट इंजन की ब्लेड की विश्वसनीयता किसी एकल कारक द्वारा निर्धारित नहीं की जाती है। यह सही सामग्री – निकल-आधारित सुपर अलॉय – सही ढलाई तकनीक – दिशात्मक ठोसीकरण या एकल क्रिस्टल – सही उत्पादनोत्तर प्रक्रिया – परिशुद्ध मशीनिंग और कोटिंग – और सही दस्तावेज़ीकरण – ट्रेस करने योग्य, ऑडिट करने योग्य और पूर्ण – का संयोजन है।
गलत का चयन करना जेट इंजन ब्लेड निर्माता सुरक्षा, प्रदर्शन और लागत के साथ जुए खेलना है। सही विकल्प चुनना इस बात का संकेत है कि आपके पास एक साझेदार है जो विज्ञान को समझता है, प्रक्रिया का सम्मान करता है और वह कागजात प्रदान करता है जो आपको उड़ान में बनाए रखता है।
रेडअर्थ में, हम समझते हैं कि एयरोस्पेस क्षेत्र उच्चतम मानकों की मांग करता है। जिंट के साथ हमारे निर्माण साझेदारी के माध्यम से, हम प्रत्येक उत्पाद लाइन में सामग्री चयन, प्रक्रिया नियंत्रण और गुणवत्ता आश्वासन पर समान कठोर दृष्टिकोण लागू करते हैं – क्योंकि जब जानें इस पर निर्भर होती हैं, तो 'पर्याप्त अच्छा' कभी भी पर्याप्त नहीं होता है।