 EN

Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, Where-To-Find-Reliable-Manufacturer-For-Custom-jet-engine-blade, /news
EN
2026/08/12
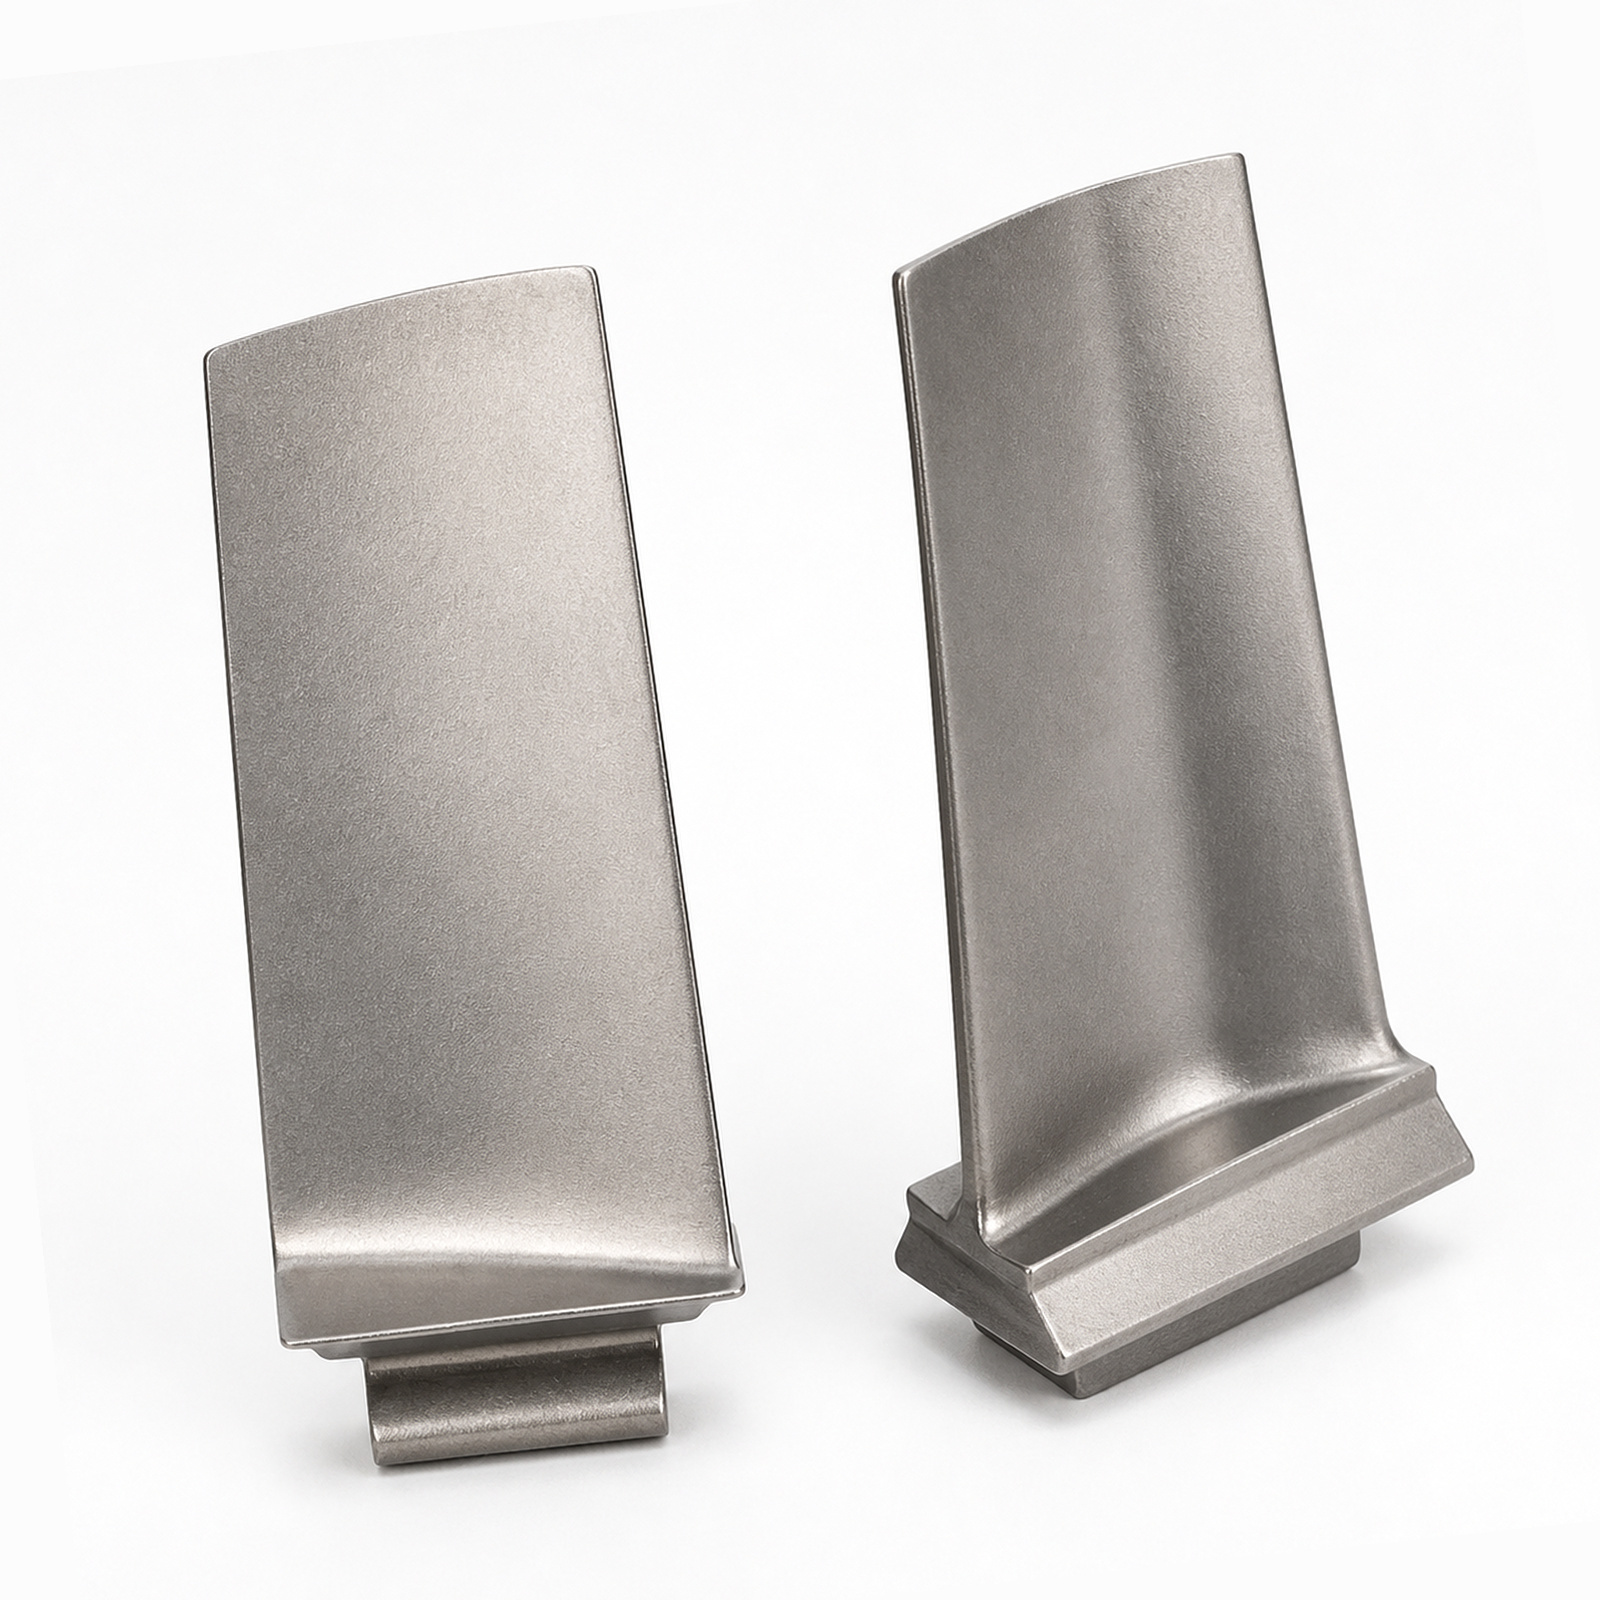
Cominciamo con un numero che vi farà girare la testa: 1.500 °C. Questa è la temperatura nella sezione della turbina ad alta pressione di un motore a getto – più alta del punto di fusione della maggior parte dei metalli che trovereste in un normale laboratorio. Allora come fanno queste pale a resistere? La risposta risiede in una famiglia di materiali: le superleghe a base di nichel. Non si tratta degli acciai inossidabili di uso comune. Hanno una microstruttura speciale – precipitati gamma-prime – che li mantiene resistenti anche quando il metallo circostante si scioglierebbe sul pavimento. Un fornitore affidabile produttore di pale per motori a getto vive e respira questa chimica, perché ottenere la lega giusta è solo metà della battaglia. L’altra metà consiste nel fonderla in un modo che preservi quella microstruttura. La fusione a cera persa non è semplicemente il metodo preferito: è l’unico metodo in grado di replicare i complessi canali di raffreddamento interni di cui queste palette hanno bisogno per rimanere operative. Se la fusione va storta, la pala non supererà neppure pochi cicli di volo. Se invece viene eseguita correttamente, si ottiene un componente in grado di resistere per migliaia di ore. Ecco perché un partner affidabile fusione di superlega a base di nichel non si limita a versare metallo: controlla ogni variabile, dalla temperatura di fusione alla velocità di raffreddamento.
Ecco dove le cose diventano davvero interessanti. Il modo in cui il metallo si solidifica determina la durata della paletta. Esistono due approcci principali: solidificazione direzionale (DS) e monocristallo (SX). Entrambi eliminano i confini di grano trasversali, che costituiscono fondamentalmente punti deboli a temperature elevate. Tuttavia, lo fanno in modi diversi.
Le palette a solidificazione direzionale sviluppano grani allungati orientati parallelamente all’asse principale di sollecitazione. Ciò garantisce un’ottima resistenza al creep e un percorso relativamente semplice verso la certificazione. Per un Fornitore certificato FAA Part 33 , la tecnologia DS è ben consolidata: i protocolli di prova sono stabiliti, i percorsi di validazione sono chiari e le caselle regolatorie sono agevoli da spuntare.
Le pale monocristalline portano il concetto un passo oltre. Eliminano completamente i confini tra grani. L’assenza di confini significa l’assenza di punti deboli, il che si traduce in una migliore resistenza alla deformazione viscosa, temperature operative più elevate e un’efficienza del carburante migliorata. Tuttavia, esiste un ostacolo: la certificazione è significativamente più impegnativa. La FAA richiede una validazione esaustiva della previsione della vita utile, utilizzando tecniche come la diffrazione di Laue per confermare la perfezione cristallina ed escludere difetti quali macchie o grani estranei. Per un fornitore di pale turbine monocristalline ciò significa investire in capacità avanzate di ispezione e mantenere registrazioni processuali meticolose. Il ritorno è concreto: prestazioni migliori, maggiore durata e un prodotto che si distingue in un mercato esigente.
| Microstruttura | Struttura granulare | Resistenza al creep | Percorso di certificazione |
|---|---|---|---|
| Solidificazione direzionale (DS) | Grani allungati allineati con l’asse di sollecitazione | Alto | Ben consolidata ai sensi della Parte 33 della FAA |
| Monocristallo (SX) | Nessun confine tra grani | Superiore | Richiede una validazione esaustiva della previsione della vita utile |
Probabilmente hai sentito parlare della stampa 3D per componenti di motori a getto. E sì, la produzione additiva – in particolare la fusione selettiva con laser (SLM) e la fusione con fascio di elettroni (EBM) – sta aprendo nuove possibilità. Queste tecnologie consentono agli ingegneri di progettare architetture di raffreddamento interne e strutture reticolari leggere che sono semplicemente impossibili da realizzare con la fusione a cera persa da sola. I tempi di prototipazione passano da settimane a giorni. È possibile testare canali di flusso complessi sotto carichi termici reali prima di impegnarsi in costosi utensili.
Ma ecco il punto: la produzione additiva non è ancora pronta per la produzione in serie di componenti rotanti primari. Non ancora. La finitura superficiale non è sufficientemente buona direttamente dall’attrezzatura, e le proprietà a fatica non corrispondono ancora a quelle ottenute da una paletta correttamente fusa e lavorata. Per questo motivo un approccio intelligente produttore di pale per motori a getto utilizza la manifattura additiva (AM) come strumento di sviluppo, non come soluzione produttiva. Serve per iterare i progetti, convalidare i concetti e ridurre i rischi relativi alle caratteristiche già nelle prime fasi del ciclo di qualifica. Una volta fissato il progetto, si torna alla fusione in stampo per la produzione effettiva.
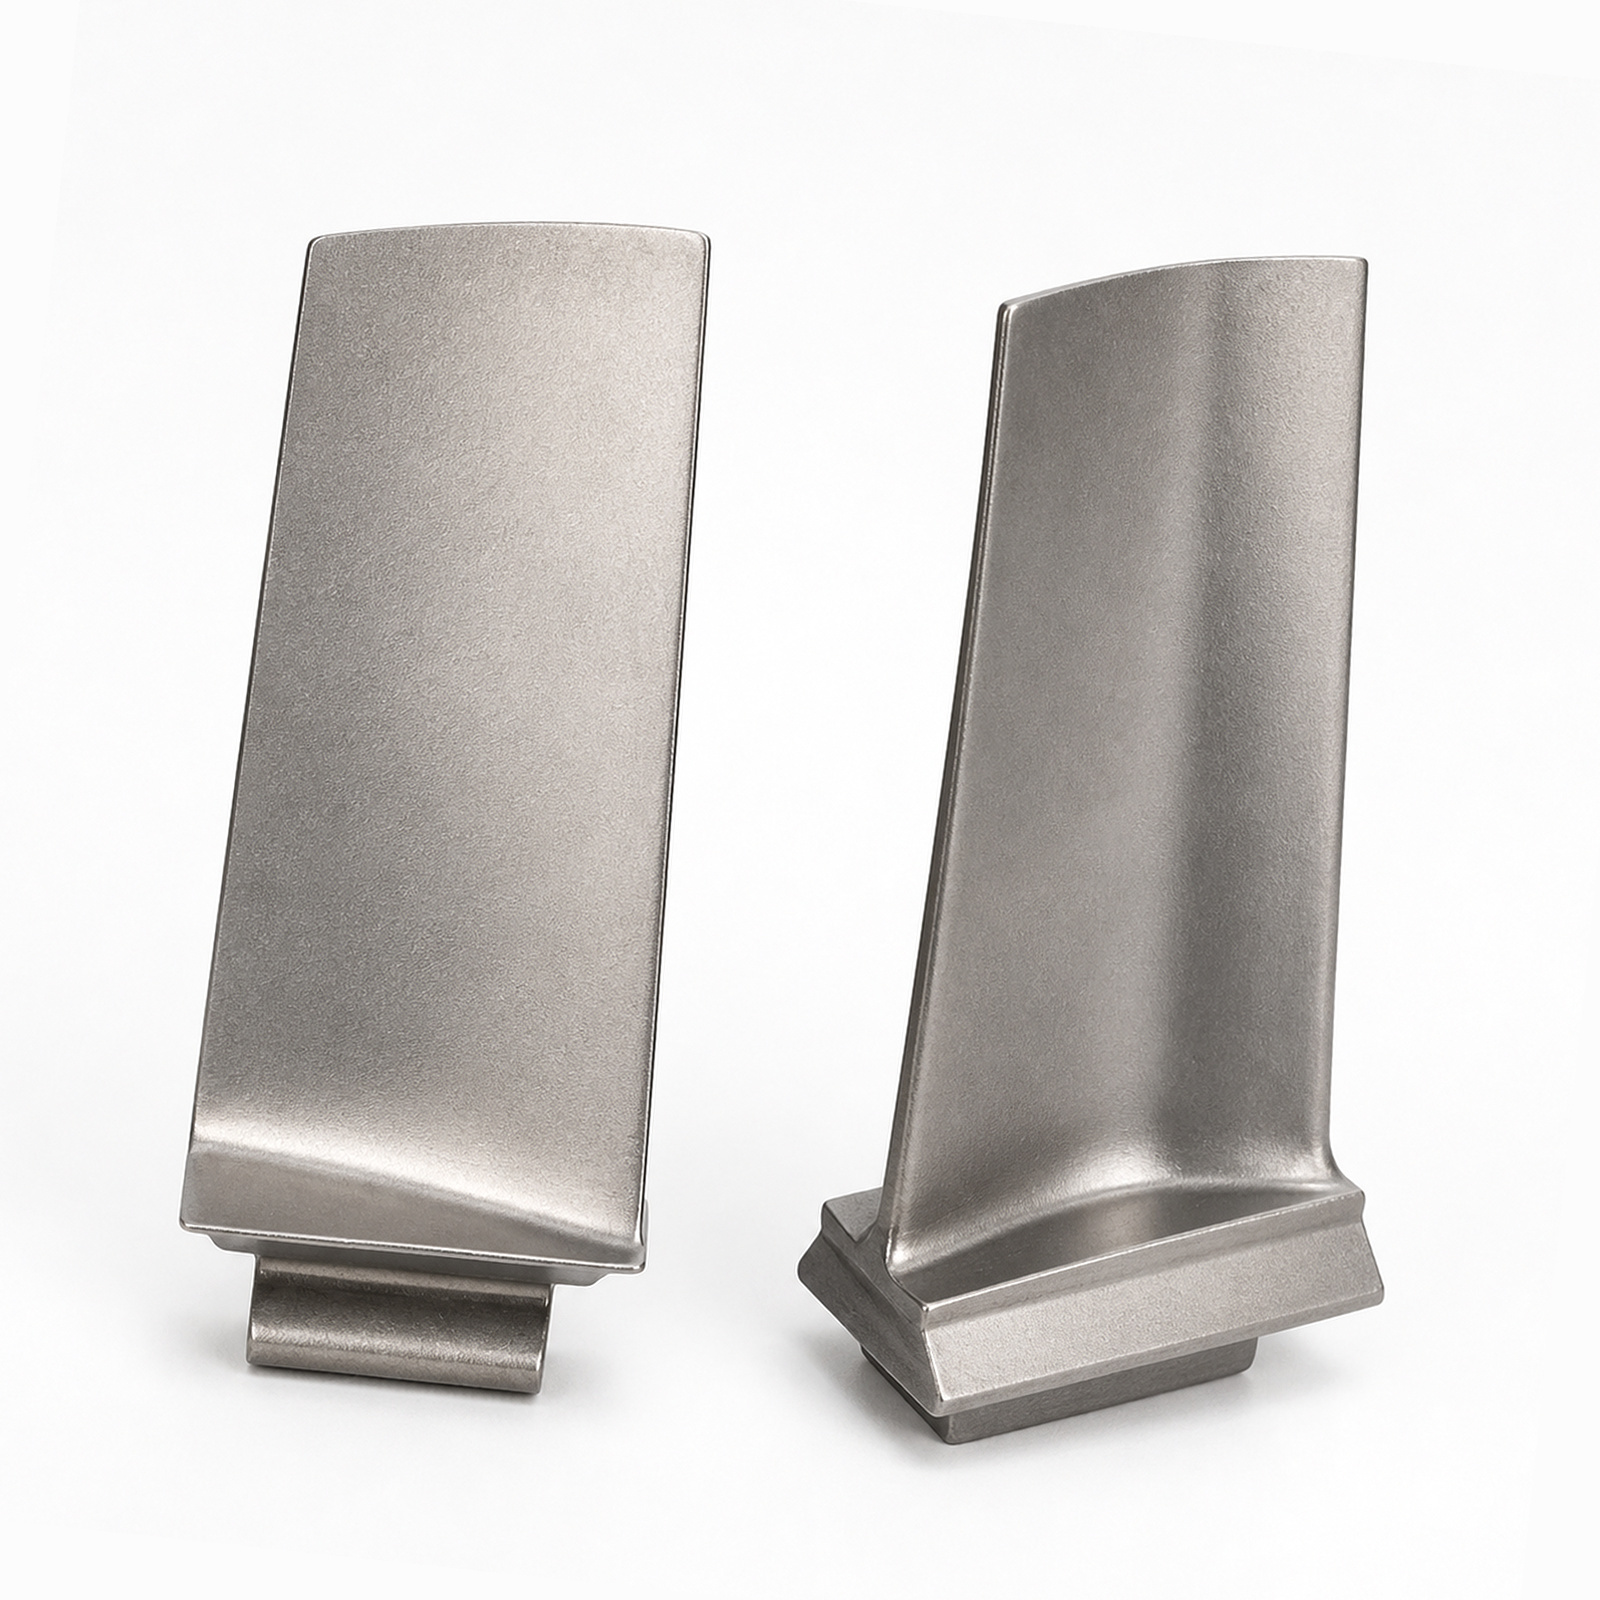
È qui che avviene la magia. Combinando la manifattura additiva con la fresatura CNC di precisione, si ottengono i vantaggi di entrambe le tecnologie. La manifattura additiva consente geometrie complesse – la forma quasi definitiva con tutti quei canali di raffreddamento intricati. La fresatura CNC garantisce l’integrità superficiale e l’accuratezza dimensionale necessarie per un funzionamento regolare del motore.
Stiamo parlando di una finitura superficiale Ra ≤ 0,4 µm e di tolleranze dimensionali di ±5 µm sui profili aerodinamici e sulle radici delle pale. Non è affatto facile da ottenere. Il processo di lavorazione meccanica elimina inoltre lo strato di ricristallizzazione – quella zona termicamente alterata tipica delle superfici prodotte con la tecnologia AM – elemento fondamentale per ripristinare la resistenza alla fatica. Ed ecco un aspetto spesso trascurato: una corretta lavorazione meccanica garantisce l’accessibilità completa ai controlli non distruttivi. L’ispezione con liquidi penetranti fluorescenti (FPI) e i controlli ad ultrasuoni (UT) dipendono entrambi dalla disponibilità di una superficie pulita e facilmente accessibile. Integratelo nel vostro flusso di lavoro e non andrete a integrare la qualità in un secondo momento: la costruirete fin dall’inizio.
AFornitore aerospaziale Nadcap non fa compromessi su questi aspetti. La tracciabilità completa – dal lotto di polvere all’ispezione finale – viene gestita digitalmente, soddisfacendo i requisiti documentali della norma FAA Part 33 e garantendo sempre la prontezza per gli audit.
Rivestimenti e microstruttura – I dettagli che fanno la differenza tra un prodotto buono e uno eccellenteLa fusione è solo l'inizio. I rivestimenti sono ciò che protegge la paletta dall'ossidazione, dalla corrosione e dal degrado termico. Un fornitore serio fornirà registri completi della storia dei rivestimenti – composizione del rivestimento di legame, uniformità dello spessore del rivestimento superficiale, parametri di deposizione e dettagli del trattamento termico post-rivestimento. Per i rivestimenti barriera termica (TBC) e i rivestimenti barriera ambientale (EBC), questo livello di documentazione è imprescindibile. fornitore di pale turbine monocristalline la documentazione della microstruttura è altrettanto fondamentale. È necessario disporre di orientamenti cristallini verificati, frazione volumetrica quantificata della fase gamma-prime e conferma documentata dell'assenza di difetti di fusione. Questo non è semplice carteggio: sono dati essenziali per la previsione della durata, la modellazione delle prestazioni e l'analisi dei guasti.
Microstructure reporting is equally vital. You need verified crystal orientation, quantified gamma-prime volume fraction, and documented absence of casting defects. This isn't just paperwork – it's the data that supports life prediction, performance modeling, and failure analysis.
I migliori fornitori offrono la tracciabilità completa del ciclo di vita. Ogni paletta viene collegata alla sua storia completa: certificazioni delle materie prime, registri di solidificazione, dati di lavorazione, cicli di rivestimento e risultati delle ispezioni in servizio. Questo ecosistema di dati abilita la manutenzione predittiva, accelera l’analisi della causa radice e riduce il costo totale di proprietà minimizzando le rimozioni non programmate del motore. È questo il livello di trasparenza tecnica che distingue un partner strategico da un fornitore puramente transazionale.
Siamo presenti da abbastanza tempo per sapere cosa accade quando una fusione va storta. Un lotto di pale è stato prodotto con difetti a chiazze sottili – imperfezioni microscopiche della fusione non visibili a occhio nudo, ma evidenti all’ispezione radiografica. Il fornitore aveva saltato una fase di raffreddamento nel ciclo di fusione per risparmiare tempo. Le pale hanno superato l’ispezione visiva, ma hanno fallito ampiamente i test di previsione della durata utile. È stata una lezione costosa: scartare l’intero lotto, ripetere il processo e mancare la data di consegna. Un partner affidabile non compie scorciatoie del genere. Segue scrupolosamente il processo, documenta ogni passaggio e sottopone a test rigorosi ogni fase. Richiede più tempo e costa di più fin dall’inizio. Ma è molto meno costoso di un guasto del motore a 35.000 piedi. fusione di superlega a base di nichel un partner affidabile non compie scorciatoie del genere. Segue scrupolosamente il processo, documenta ogni passaggio e sottopone a test rigorosi ogni fase. Richiede più tempo e costa di più fin dall’inizio. Ma è molto meno costoso di un guasto del motore a 35.000 piedi.
| Criteri | Cosa cercare | Perché è importante |
|---|---|---|
| Conformità alla norma FAA Part 33 | Certificazione attiva, cronologia degli audit | Garantisce l’idoneità al volo e l’accettazione regolamentare |
| Accreditamento Nadcap | Stato aggiornato dei processi speciali | Convalida il controllo del processo e la sua coerenza |
| Certificazione AS9100 | QMS attivo con miglioramento continuo | Fornisce una gestione della qualità disciplinata |
| Relazione sulla microstruttura | Diffrazione di Laue, frazione volumetrica di γ′, documentazione dei difetti | Consente una previsione accurata della durata e la modellizzazione delle prestazioni |
| Pedigree del rivestimento | Composizione, spessore, parametri di deposizione | Garantisce protezione termica e durabilità |
| Totale tracciabilità | Registri digitali dalla polvere all'ispezione finale | Supporta la manutenzione predittiva e l'analisi dei guasti |
Ecco qual è la questione fondamentale. L'affidabilità di una paletta di motore a getto non dipende da un singolo fattore. È la combinazione del materiale giusto – superleghe a base di nichel – della tecnica di fusione giusta – solidificazione direzionale o monocristallina – della post-elaborazione giusta – lavorazione di precisione e rivestimento – e della documentazione giusta – tracciabile, verificabile e completa.
Scelta errata del produttore di pale per motori a getto significa mettere a rischio sicurezza, prestazioni e costi. Scegliere quella giusta significa avere un partner che comprende la scienza, rispetta il processo e fornisce la documentazione necessaria per tenervi in volo.
In RedEarth comprendiamo che il settore aerospaziale richiede gli standard più elevati. Grazie alla nostra partnership produttiva con Gint, applichiamo lo stesso approccio rigoroso alla selezione dei materiali, al controllo dei processi e all’assicurazione della qualità su ogni linea di prodotto – perché, quando la vita delle persone ne dipende, ‘abbastanza buono’ non è mai sufficiente.