 EN

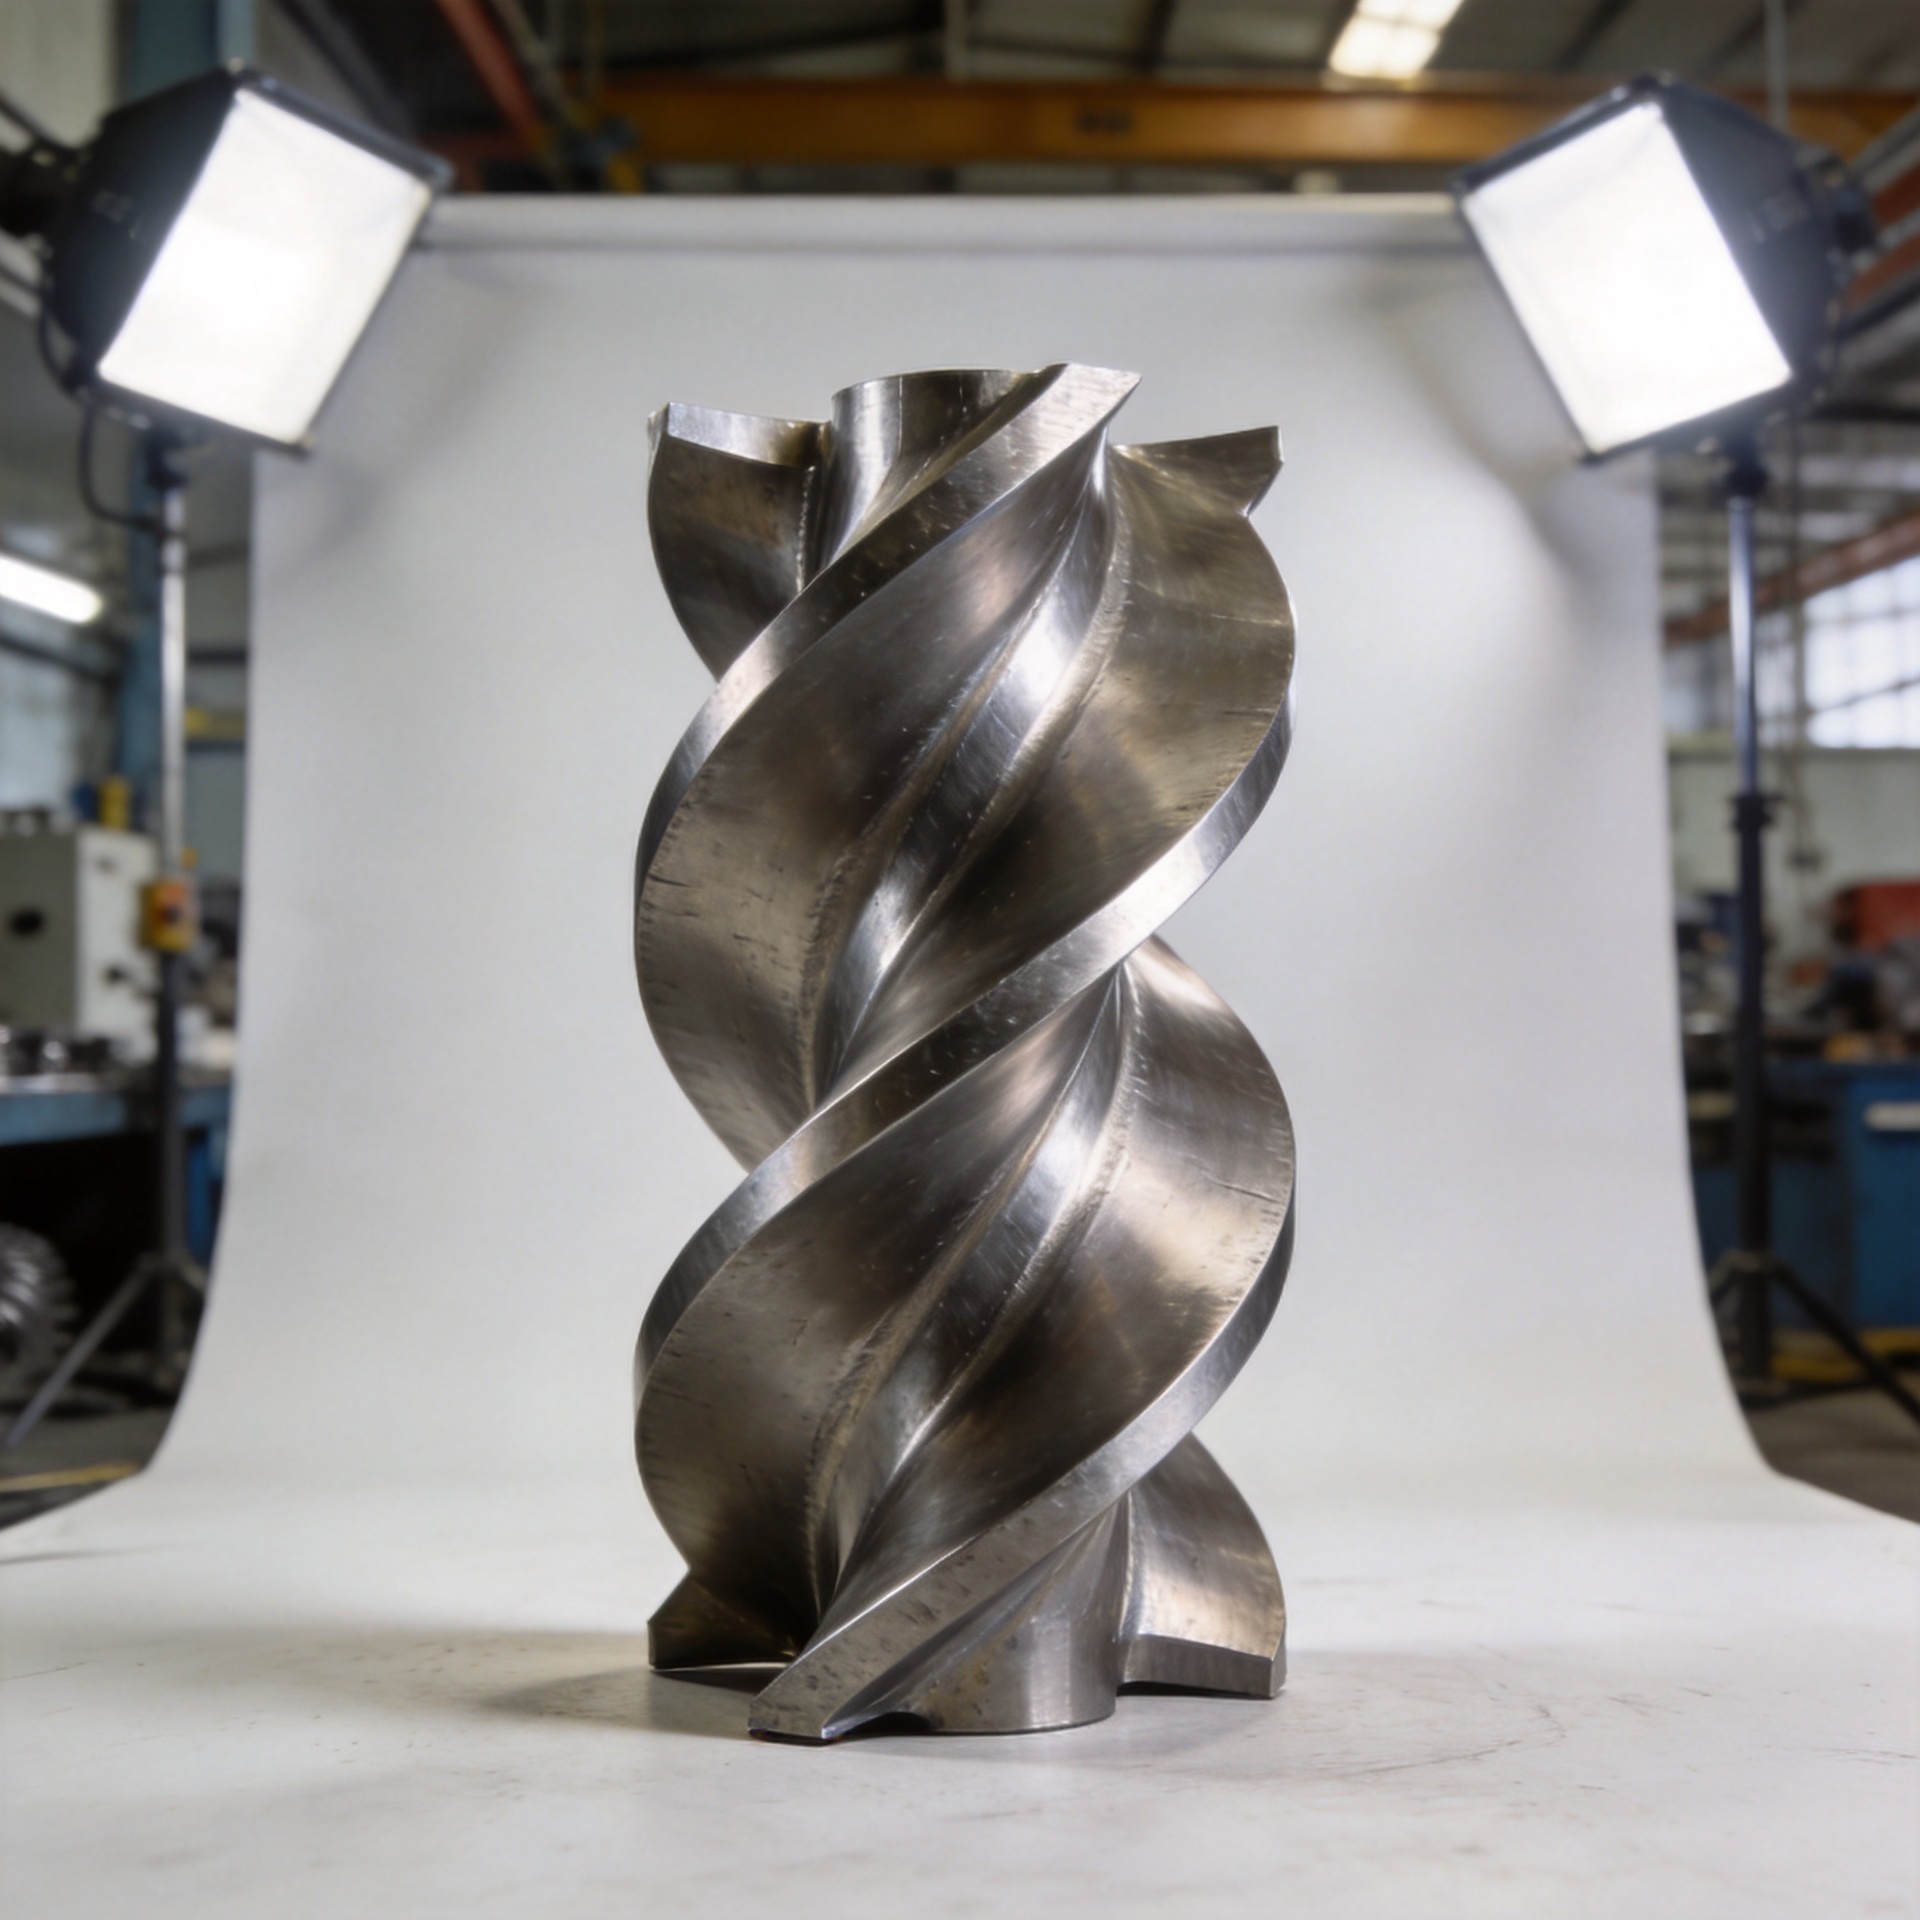
İnkonel dövme materialından fərdiləşdirilmiş forma turbin pərləri istehsal edilə bilərmi?
Bəli — və yüksək temperaturda işləyən turbin mühitləri üçün inconel dövürülməsi tez-tez real istismar gərginliyi altında profilini saxlamaq tələb edən fərdiləşdirilmiş pərə geometriyası üçün doğru seçimdir. Əslində satınalma mühəndisləri və texniki xidmət komandaları tərəfindən verilməsi istənilən sual bundan daha da irəli gedir: hansı dizayn şəraiti inconel dövürülməsini fərdiləşdirilmiş formalı pərə üçün uyğun metod edir və nəyi göstərməlisiniz ki, quraşdıra biləcəyiniz nəticələr əldə edəsiniz?
Niyə inconel dövürülməsi turbin pərəsi tətbiqləri üçün işləyir
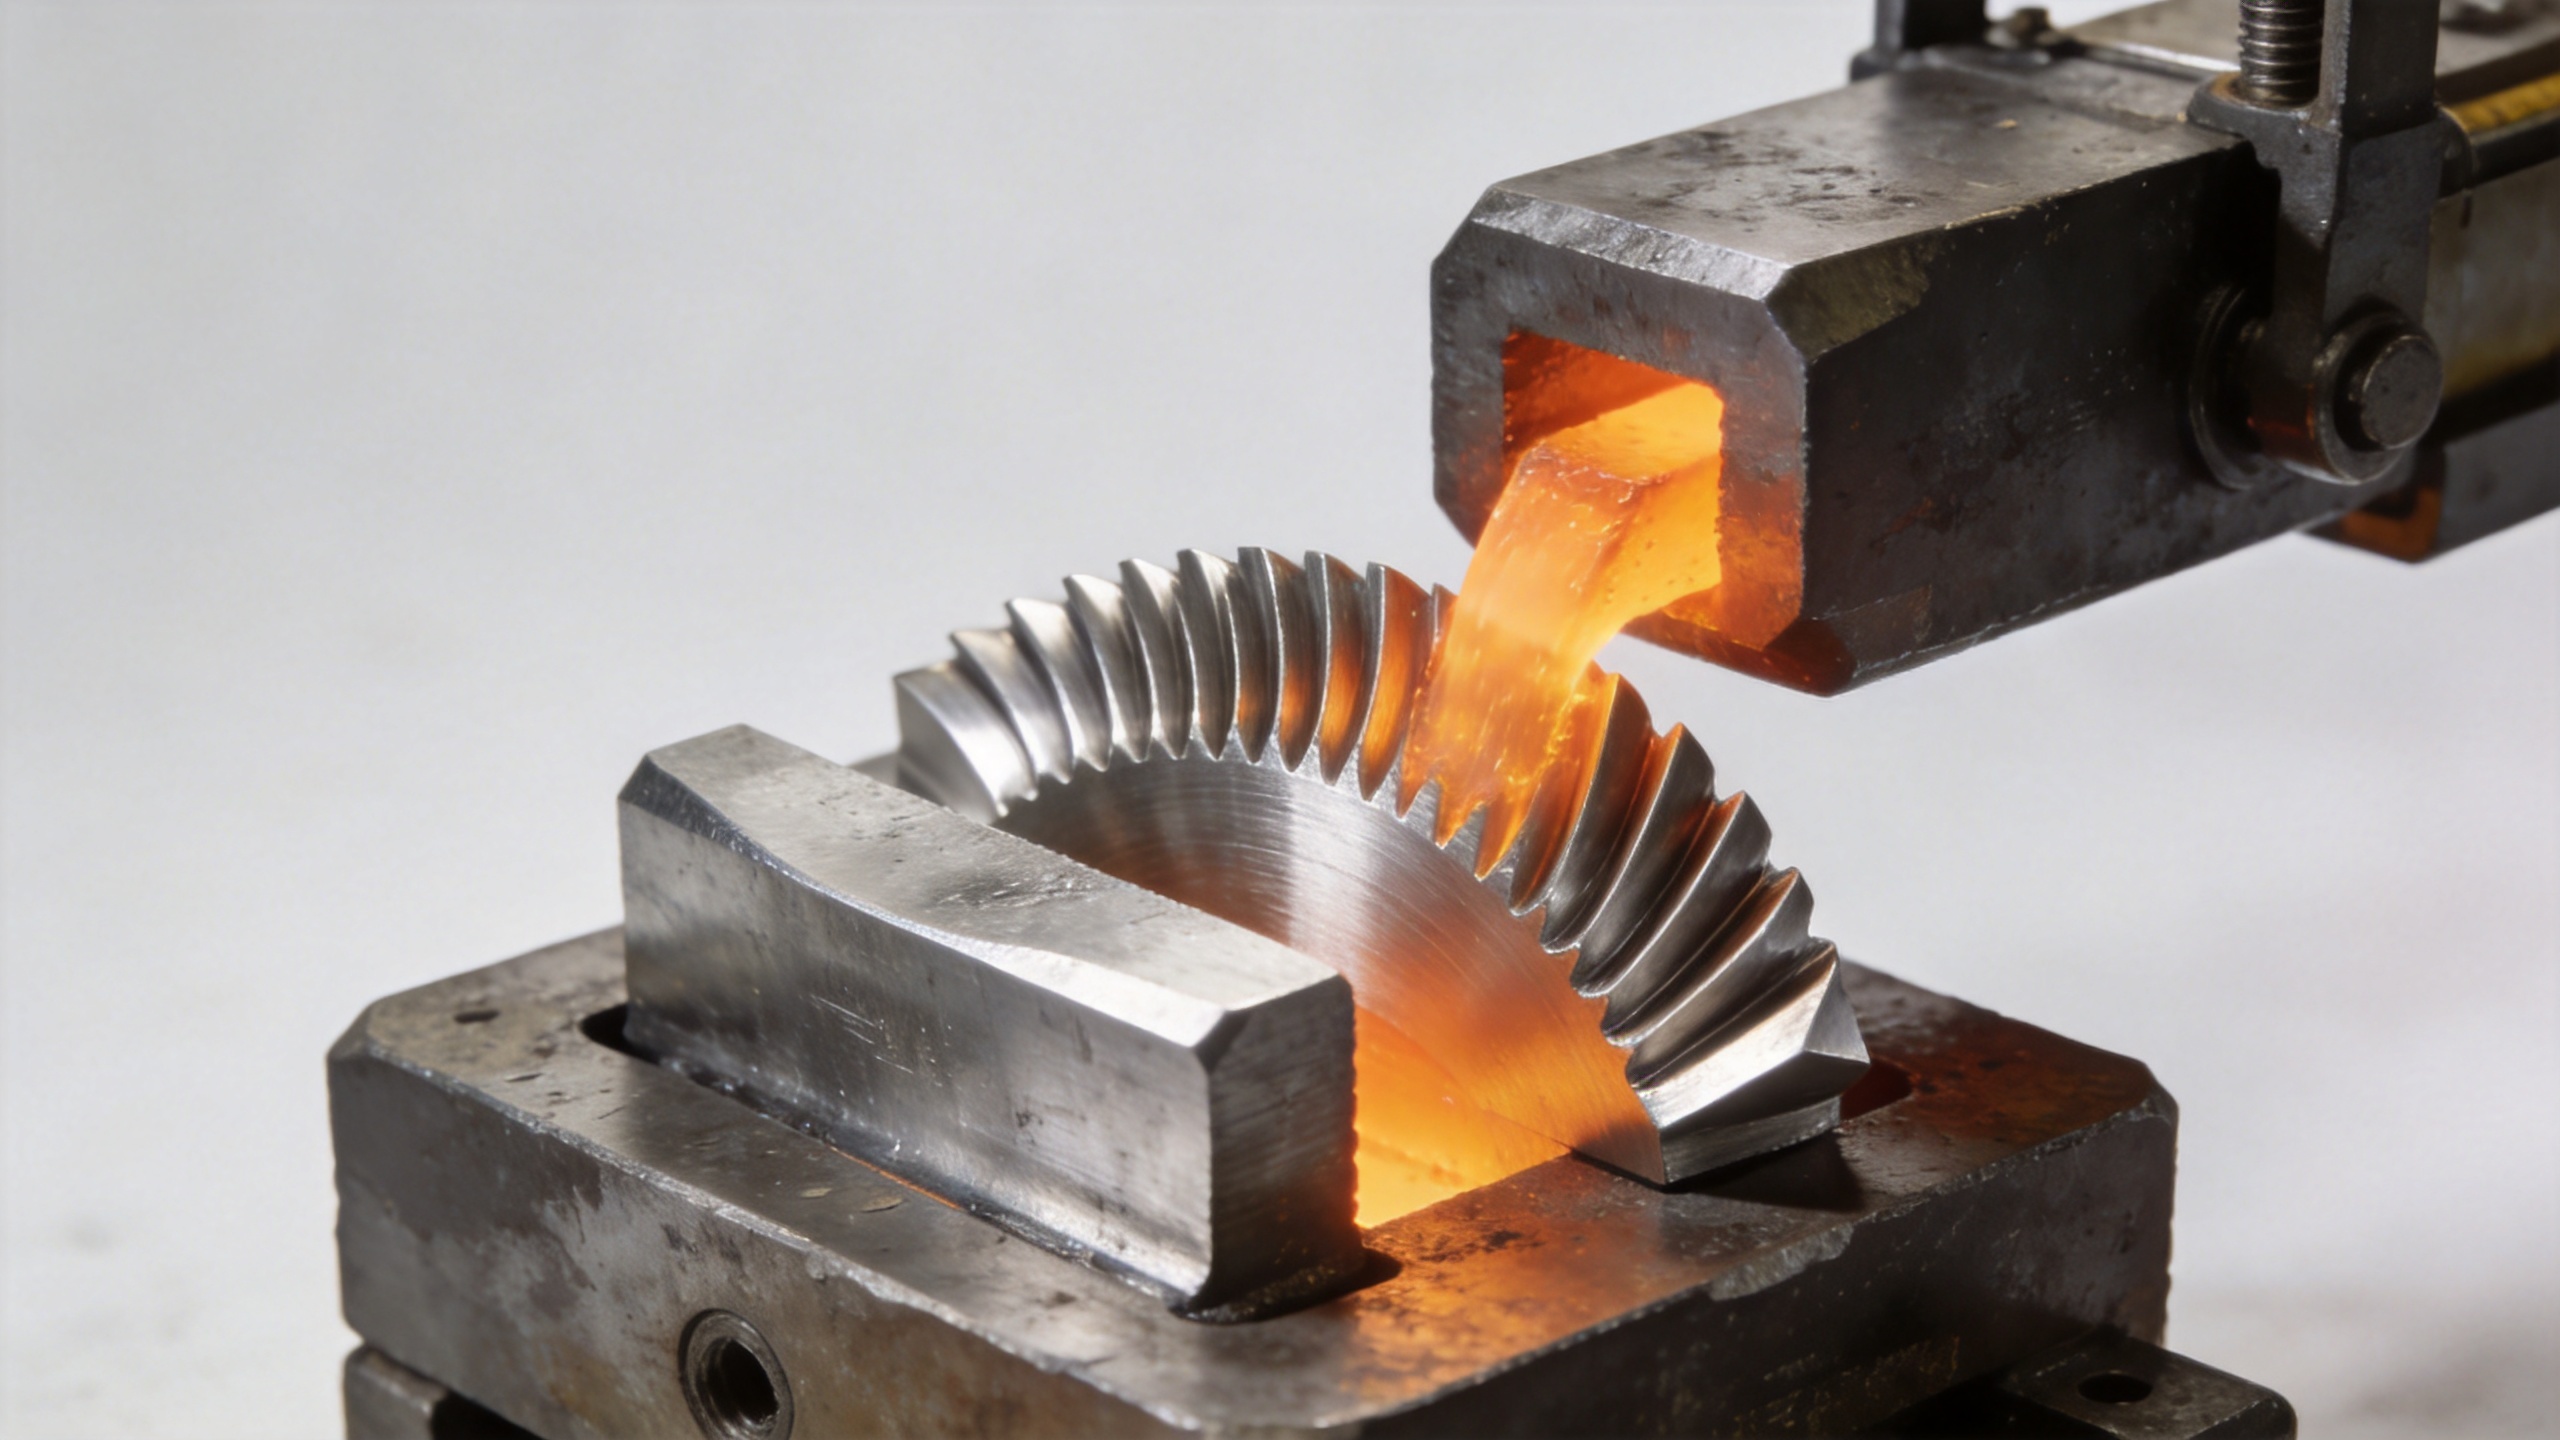
Inconel, xüsusilə 718 və 625 növləri, yüksək temperatur şəraitində istifadə üçün yaradılmış nikel-xrom superleqiridir. Inconel 718 təxminən 1150°C-də dövrlənərək işlənir; bu da leqirin dənə strukturu ilə dövrlənmə prosesinin özü daxilində idarə olunmasını mümkün edir. Qapalı kalıplı Inconel dövrlənməsi zamanı sıxılma qüvvəsi qovuq hissəsini formalayır və eyni zamanda dənə axınıni pərçim forması boyu yönləndirir; nəticədə eyni profildən tökülmüş hissələrlə müqayisədə yorulmaya davamlılığı daha yüksək olan detallar alınır.
Dövrəvi aerodinamik və termal yükləməyə məruz qalan kompressor və turbin pərçimləri üçün bu mikrostruktur uyğunluğu heç də önəmsiz deyil. Yüksək dövrəli pərçim arızalarının səbəblərini bilən turbin texniki xidmət mühəndisləri adətən yorulmaya həssas tətbiqlərdə dövrlənmiş və tökülmüş pərçimlər arasındakı fərqin yalnız spesifikasiya sənədlərində deyil, həmçinin istismar müddəti göstəricilərində də aydın görünməsini qeyd edirlər. Yüksək addım temperaturlarında xüsusi formalı pərçim üçün struktur üstünlük real və ölçülməsi mümkün olan bir üstünlükdür.
Inconel dövülmələri üçün müvafiq sənaye standartları AMS 5663 (Inconel 718 / UNS N07718) və AMS 5666 (Inconel 625)-i əhatə edir; bu standartlar dövülmüş formalarda material xassələrinin tələblərini müəyyən edir. Material sinfinizin bu standartlardan birinə uyğunluğunu təsdiqləmək sizə mexaniki xassələrin qəbulu və keyfiyyət sisteminizdə izlənəbilərliliyin sənədləşdirilmiş əsasını verir.
Fərdiləşdirilmiş Formalı Pərvanələr: "Fərdiləşdirilmiş" Sözü Həqiqətən Nə Tələb Edir?
Bu mərhələdə cavab daha konkret olur və Inconel dövülməsi haqqında ümumi məlumatlar adətən kifayət qədər deyil. "Xüsusi formalı pərvanə" ifadəsi geniş bir sahəni əhatə edir: istehsalçının kataloqunda olmayan köhnəlmiş turbin profilləri, standart olmayan pillə mövqeləri üçün yenidən dizayn edilmiş pərvanələr və müəyyən aerodinamik hədəflərə uyğun olaraq hazırlanmış fərdiləşdirilmiş hava profilləri. Hər bir vəziyyətin dövülmə prosesinə fərqli təsirləri var.
Sifariş alım yanaşmanızı dəyişdirən bir fikir: bir ərinti sinfinin kağızda uyğunluğunu təmin etmək, onun sizin xüsusi turbine tətbiqinizdə eyni qanad performansını avtomatik olaraq təmin etmir. Münasib sual, dövriyyə diskinizin montajı üçün lazım olan ölçülü dəqiqlik daxilində, sizin xüsusi aerodinamik profillərinizin (daxil olmaqla ön kənar, arxa kənar, kök geometriyası və platforma xüsusiyyətləri) döyüş mənbəyinin istehsal edə biləcəyi müəyyən edilməsidir.
Xüsusi qanad Inconel döyüşü üçün müştəri mühəndislik çertyojları və ya 3D CAD modellərindən hazırlanmış xüsusi bağlı kalıp alətləri tələb olunur. Turbine tətbiqləri üçün xüsusi döyüş təklif edən təchizatçıya ya 2D çertyojlarınız, ya da 3D CAD məlumatınız, ya da tərs mühəndislik üçün nümunə örnəyiniz lazımdır. Həqiqi xüsusi qanad imkanına malik təchizatçılar ümumiyyətlə alət investisiyası həyata keçirilməzdən əvvəl ölçülü mümkünlüyü təsdiqləmək üçün istehsaldan əvvəl çertyoj müzakirəsi təklif edirlər.
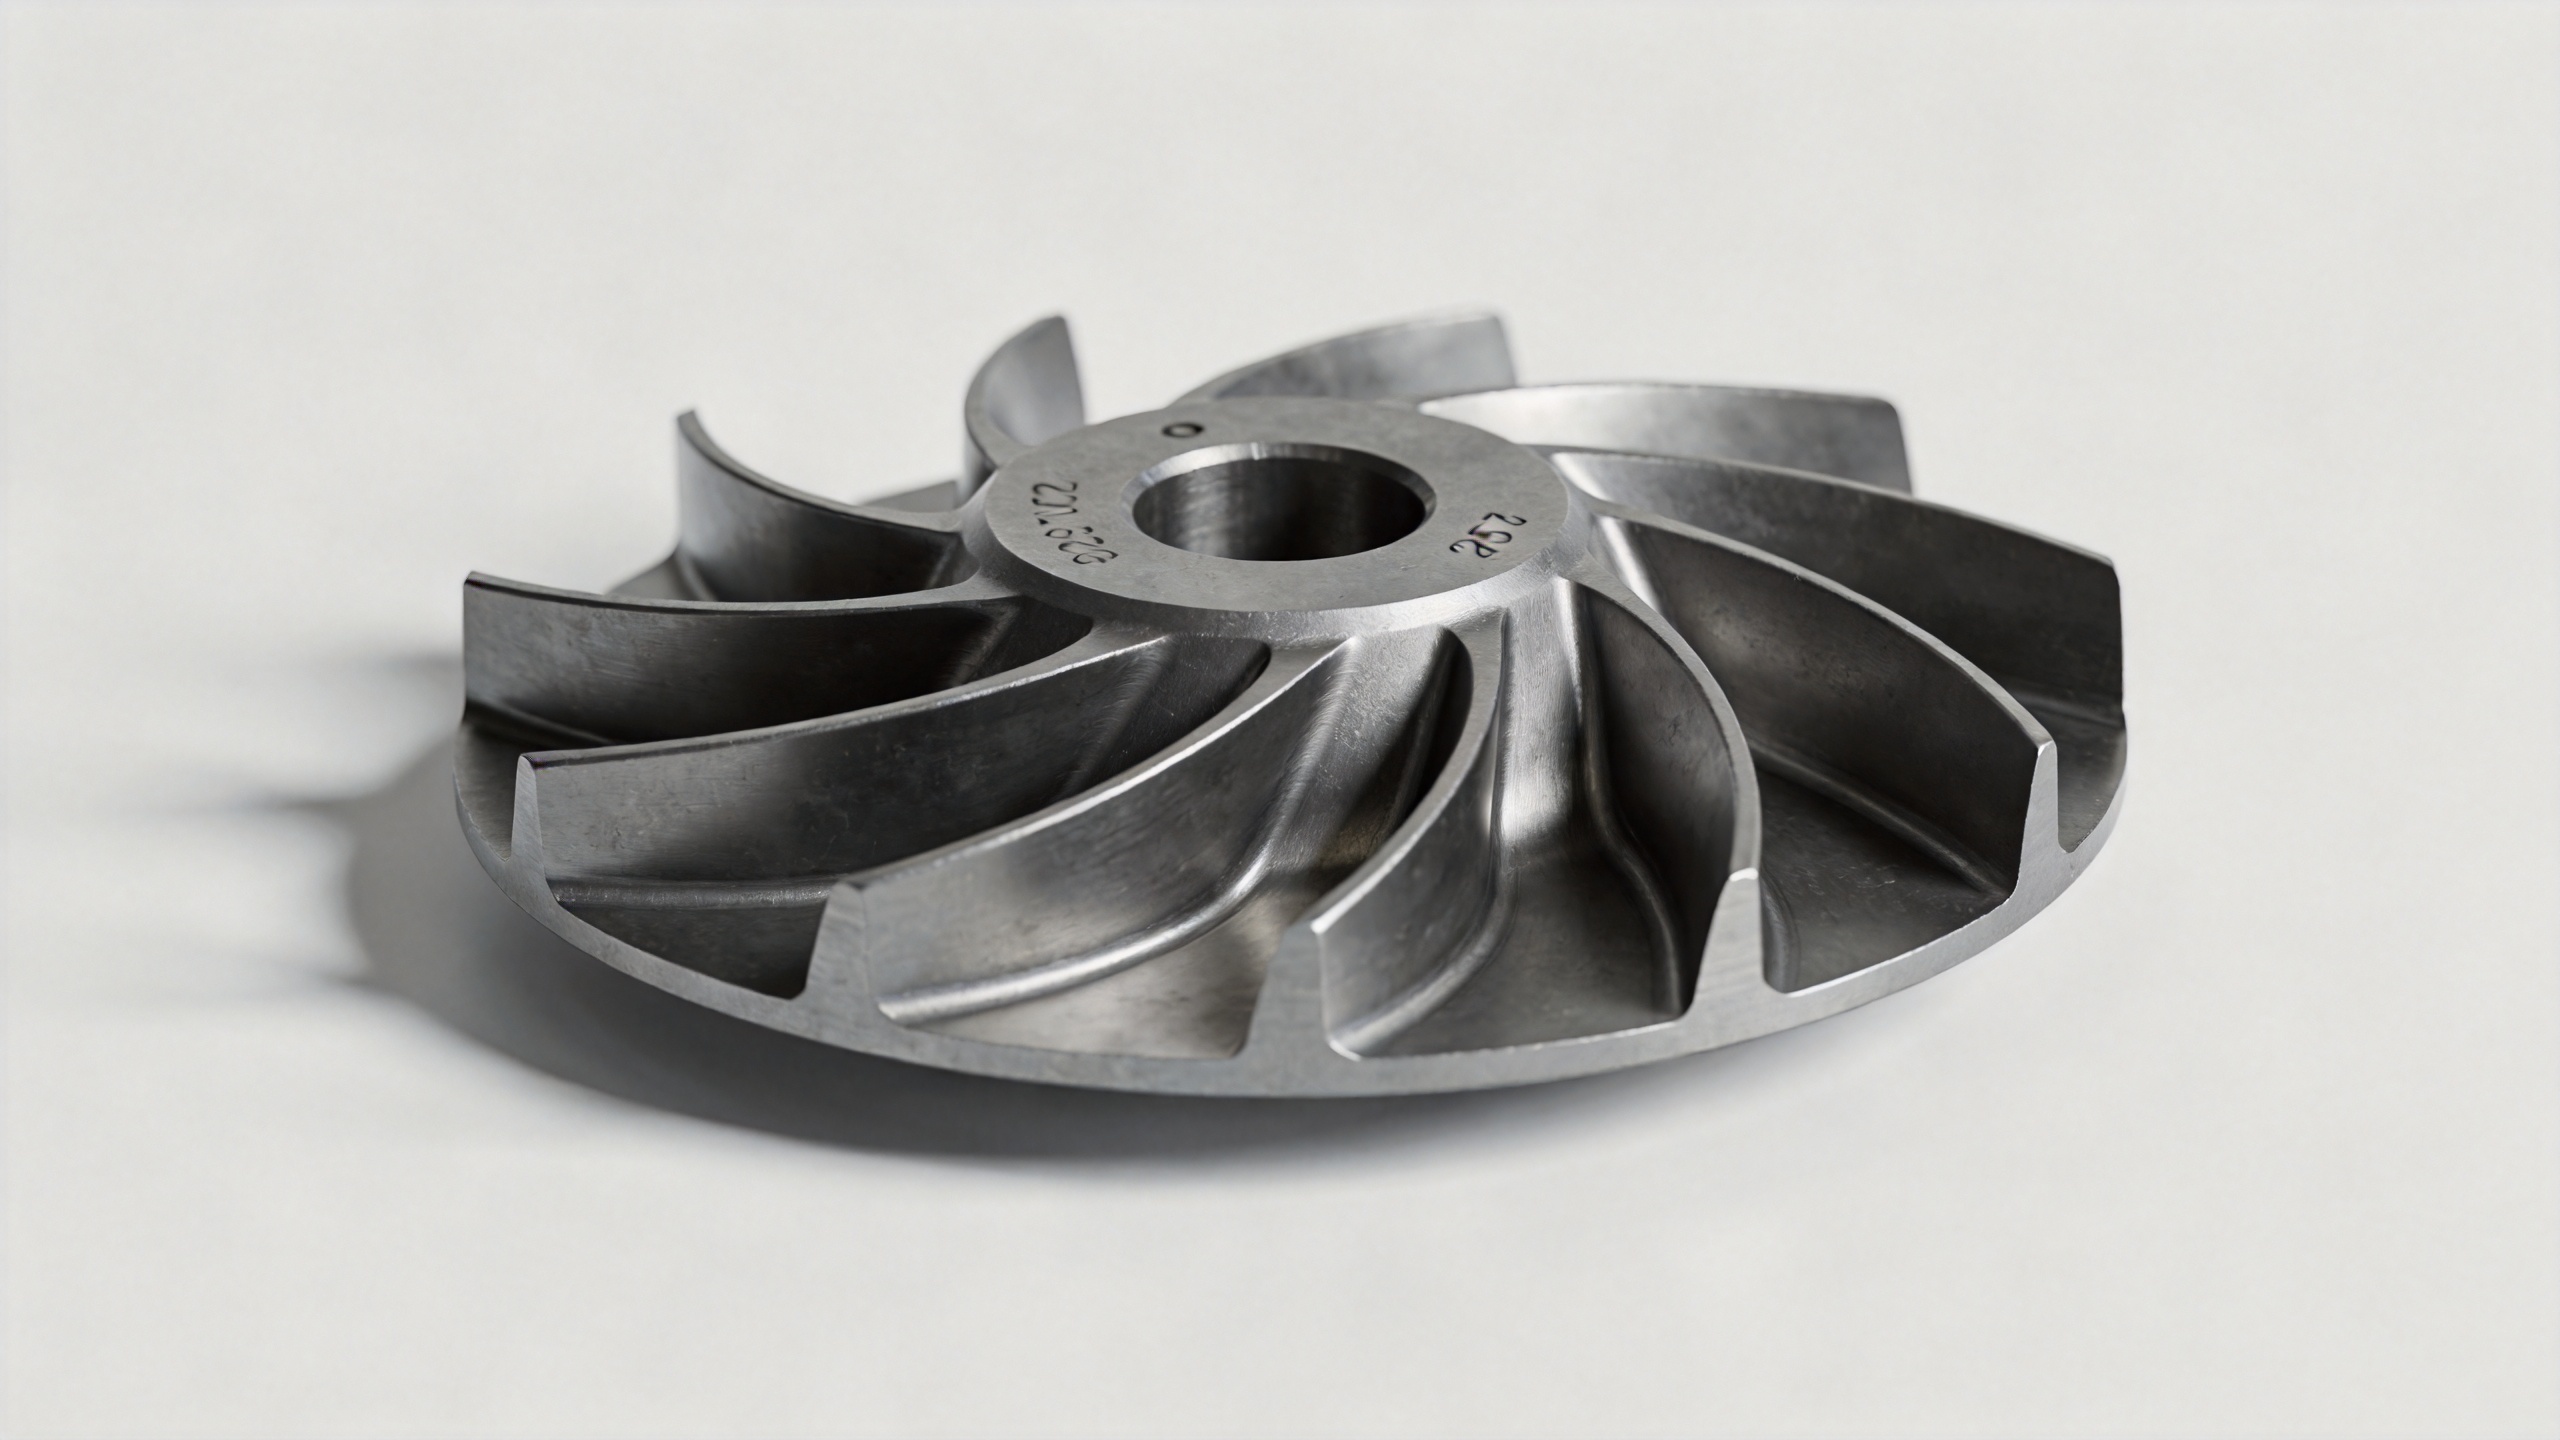
Xüsusi turbin qanadı profilləri üçün Inconel döyülməsi və tökməsi
İnvestisiya tökməsi mürəkkəb formalara daha çox həndəsi azadlıq təmin edir — bu, ədalətli bir fikirdir və isti hissədəki turbin qanadlarında boşluqlu soyutma keçidləri üçün doğru seçimdir. Kompressor qanadı hava qanadı profilləri kimi bərk xüsusi formalarda Inconel döyülməsi qəbul edilmiş istehsal üsuludur və müqayisə bununla müvafiq olaraq dəyişir.
Sifariş olunan pərənin həndəsi forması üçün döymə üstünlüyü demək olar ki, son forma əldə etmə qabiliyyətindən irəli gəlir. Dəqiq Inconel döyməsi havanın təyyarə qanadı formasına uyğun ölçüləri 0,1–1 mm intervalında təmin edə bilir; bu da döymədən sonra emal üçün lazım olan payı azaldır və detalin ümumi istehsal dövrünü qısaltır. Təmir və baxış (MRO) alımı üçün çatdırılma müddəti birbaşa təmir cədvəlini təsir edir; beləliklə, bu istehsal səmərəliliyi sizin keyfiyyətli, sifariş olunmuş döyülmüş pərəni nə qədər tez əldə edə biləcəyiniz üçün praktik amildir.
Ölçü xətalarını yalnız gələn yoxlamaya güvənmək, təchizatçının Inconel döymə prosesinin qabiliyyətini əvvəlcədən başa düşməkdən daha az effektivdir. Təchizatçı sifariş olunmuş pərənin həndəsi formasını istehsal edərkən onlardan ilk nümunə yoxlaması haqqında soruşun: istehsalın tam həcmi üzrə əsas havanın təyyarə qanadı formasına uyğun kəsiklərin, sapın profil formasının, eləcə də çəp və uzunluq ölçülərinin koordinat ölçmə maşını (CMM) və ya 3D skanerlə əldə edilən məlumatları. Bu, tam sifariş həcmini təsdiqləməzdən əvvəl ölçülərin uyğunluğuna dair sübut verir.
Xüsusi Inconel dövürülmüş pərçin üçün nəyi müəyyən etmək lazımdır
Xüsusi Inconel dövürülmüş pərçin almaq məsələsini qiymətləndirən mühəndis üçün spesifikasiya müzakirəsi qiymət sorğusu deyil, mühəndislik çertyojundan başlayır. Müəyyən edilməli əsas parametrlər aşağıdakılardır:
- Materialın markası — adətən AMS 5663 və ya AMS 5666 standartlarına uyğun olaraq Inconel 718 və ya 625
- Qanad profili çertyojusu və ya 3D CAD modeli — qanadın uzunluğu (chord), açılışı (span), qalınlığı və burulma həndəsisi təyin edilməlidir
- Turbina diskinə birləşmə üçün sapın (root) həndəsi forması və ölçülər üzrə dəqiqlik tələbləri
- Isı emalı tələbi — Inconel 718 üçün hədəf mexaniki xassələrə çatmaq üçün həll edilmiş və yaşlandırılmış vəziyyətdə olmalıdır
- Ölçülər üzrə qəbul meyarları, o cümlədən hər çatdırılma partiyası üçün KMM (koordinat ölçmə maşını) və ya 3D tarama hesabatı tələbləri
- Keyfiyyət sisteminiz üçün tələb olunan material sertifikatı və istilik emalı partiyasının izlənə bilən formatı
Mühəndislik çertyojlarından istehsal olunan fərdiləşdirilmiş dövran bıçağı üçün təchizatçının satışdan əvvəl mühəndislik dəstəyi praktik fərqləndirici xüsusiyyət sayılır. Sifarişi qəbul etməzdən əvvəl sizin çertyojunuzu nəzərdən keçirən təchizatçı sizə həndəsi formanın sizin tolerans diapazonu və müddəti daxilində istehsal edilə biləcəyinə dair daha erkən məlumat verir — bu da texniki baxışdan ilk nümunənin rədd edilməsi ilə bağlı dövrü azaldır və buna görə də texniki xidmət müddətinizin gecikmə riskini azaldır.
Praktik Xülasə
Fərdiləşdirilmiş formalı turbin bıçaqları Inconel dövranı ilə istehsal edilə bilər. Bu proses standart və qeyri-standart bıçaq profilləri üçün yaxşı qurulmuşdur, əgər müştəri mühəndislik çertyojları və ya referans həndəsə təqdim edirsə və dövran təchizatçısı turbin havayolu profilləri üçün qapalı kalıp imkanına malikdirsə. Siklik yüklənmə altında işləyən kompressor mərhələləri üçün Inconel dövranı tökməyə nisbətən daha yaxşı dənə strukturu və yorulmaya davamlılıq üstünlükləri təmin edir ki, bu da bərk havayolu profilləri üçün tökmə ilə əldə edilə bilməz.
Köhnə nəsil turbinlər üçün xüsusi formalı pərlər, yenidən qurulma proqramları və ya standart olmayan mərhələ mövqeləri üçün təchizat edən komandalar üçün mərkəzi sual inconel döyülən hissənin istehsal oluna biləcəyi deyil. Əksinə, namizəd təchizatçınızın sizin konkret fərdiləşdirilmiş profilinizi turbin montajınızın tələb etdiyi dəqiqliklə istehsal etmək üçün alətlərin təcrübəsi, ölçüsünü yoxlama qabiliyyəti və satışı əvvəlki mühəndislik dəstəyi varmı? Bu, kağızda bir spesifikasiya ilə etibarla qura biləcəyiniz fərdiləşdirilmiş döyülən pərəni bir-birindən ayırır.