 EN

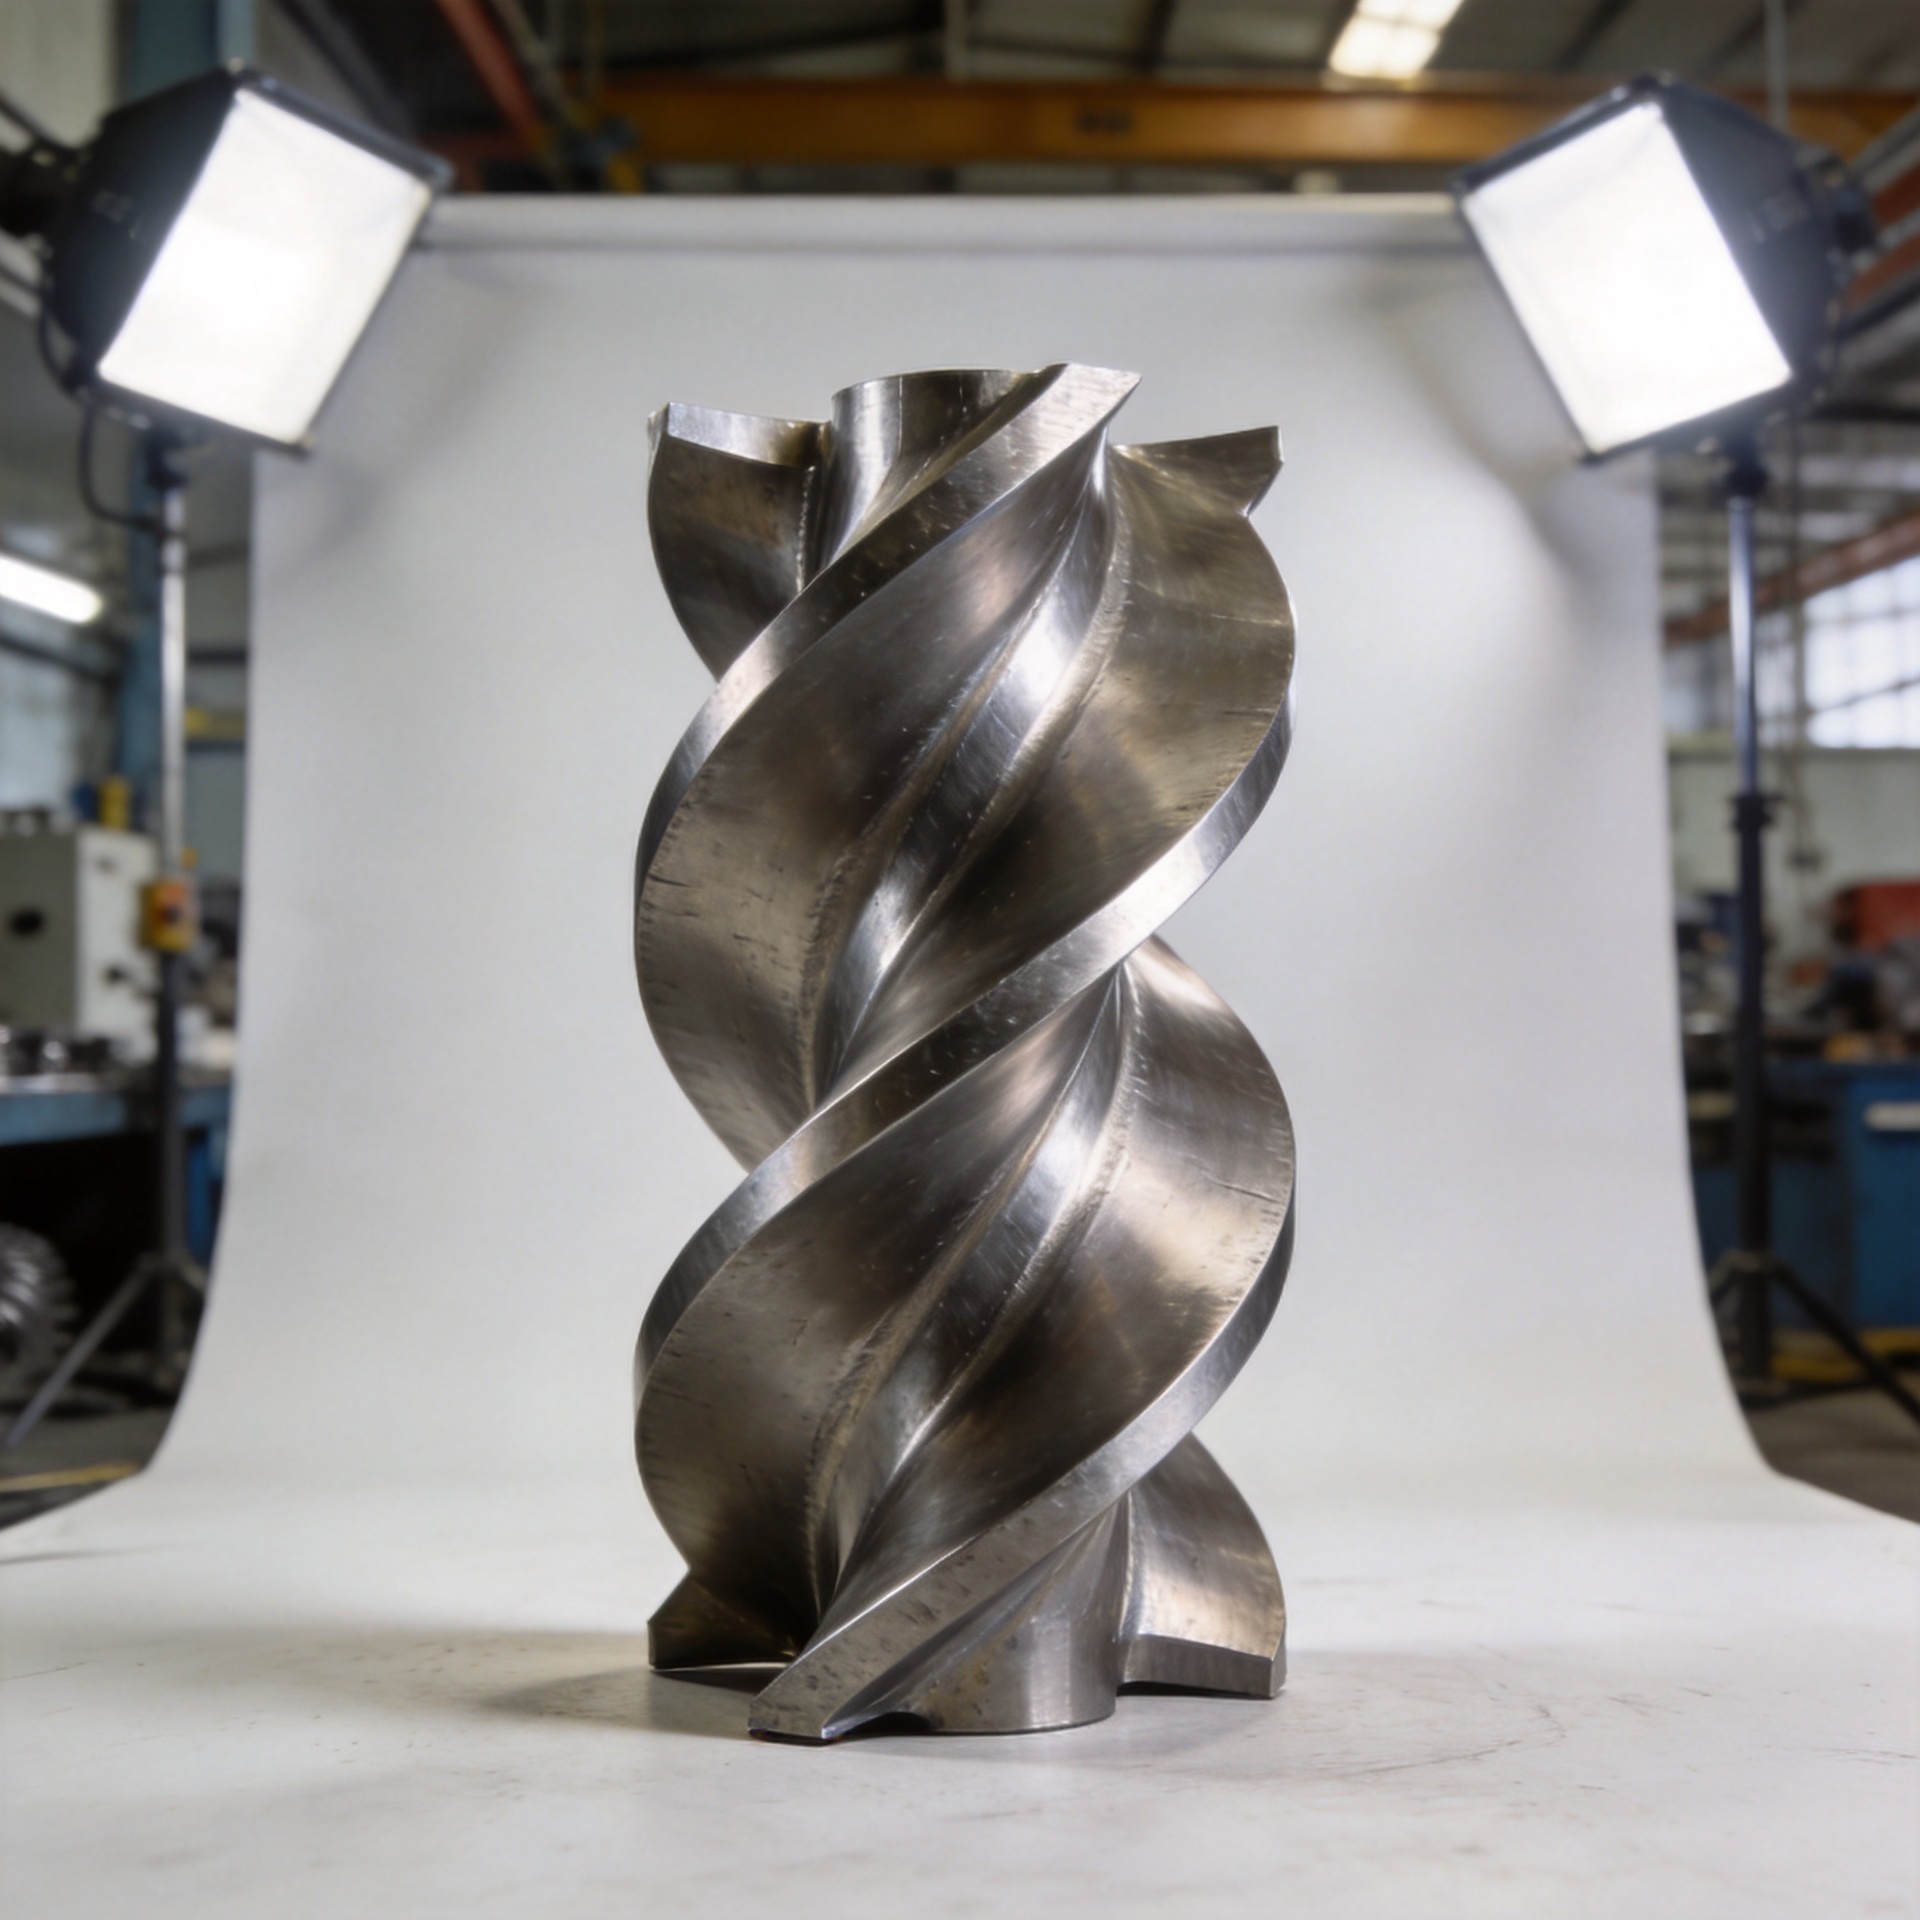
Có thể chế tạo cánh tuabin có hình dạng tùy chỉnh từ phôi rèn inconel không?
Có — và trong môi trường tuabin nhiệt độ cao, rèn inconel thường là lựa chọn phù hợp cho hình dạng lưỡi dao tùy chỉnh cần duy trì cấu hình dưới tải vận hành thực tế. Tuy nhiên, câu hỏi mà các kỹ sư mua hàng và đội bảo trì thực sự muốn được trả lời còn sâu hơn: những điều kiện thiết kế nào khiến phương pháp rèn inconel trở thành lựa chọn thích hợp cho lưỡi dao hình dạng tùy chỉnh, và bạn nên quy định những thông số gì để đạt được kết quả có thể lắp đặt ngay?
Tại sao rèn inconel phù hợp cho ứng dụng lưỡi dao tuabin
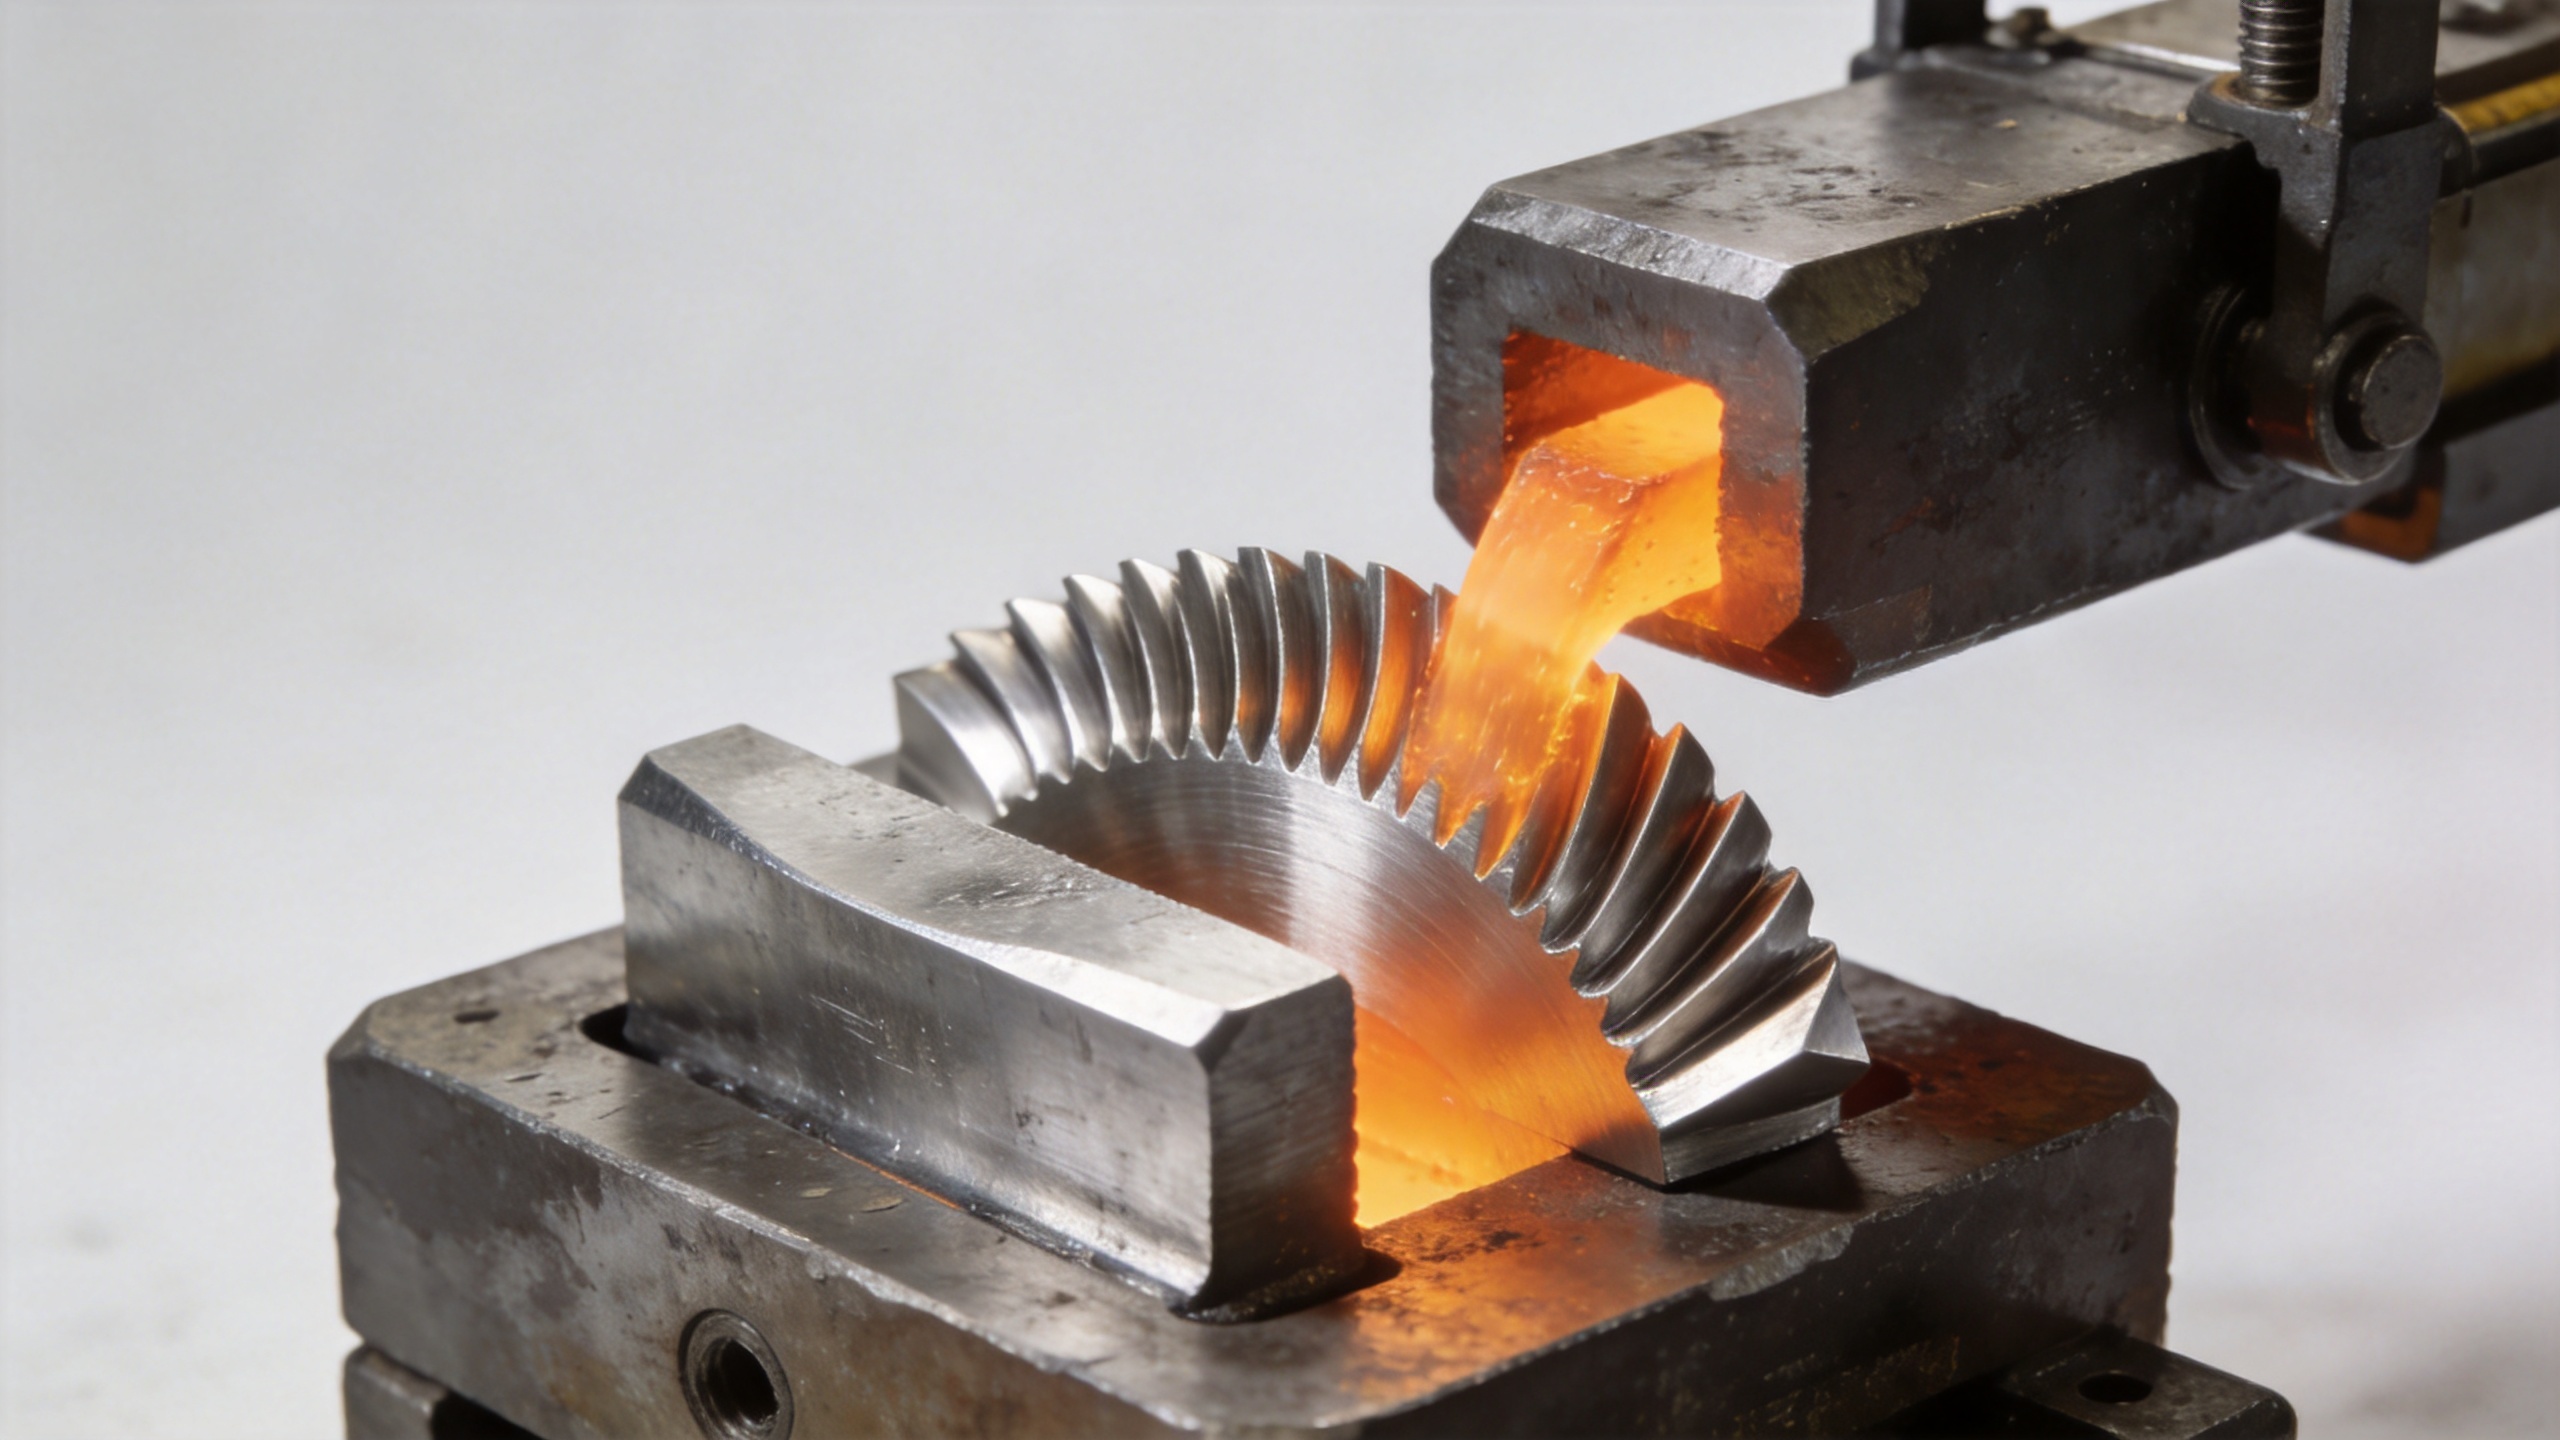
Inconel, đặc biệt là các cấp độ 718 và 625, là một siêu hợp kim niken–crom được phát triển cho ứng dụng ở nhiệt độ cao. Inconel 718 được rèn ở khoảng 1150°C, cho phép kiểm soát cấu trúc hạt của hợp kim ngay trong quá trình rèn. Khi rèn Inconel theo khuôn kín, lực nén định hình phôi đồng thời hướng dòng chảy của hạt theo hình học lưỡi dao, tạo ra chi tiết có khả năng chống mỏi vượt trội so với việc đúc cùng hình dạng đó.
Đối với các cánh máy nén và cánh tuabin chịu tải khí động học và nhiệt chu kỳ, sự sắp xếp vi cấu trúc này không phải là yếu tố thứ yếu. Các kỹ sư bảo trì tuabin quen thuộc với các cơ chế hư hỏng cánh ở tần số cao thường nhận thấy rằng sự khác biệt giữa cánh rèn và cánh đúc trong các ứng dụng nhạy cảm với mỏi thể hiện rõ trên dữ liệu khoảng thời gian vận hành thực tế, chứ không chỉ trên các bảng thông số kỹ thuật. Đối với một cánh có hình dạng đặc biệt hoạt động ở nhiệt độ giai đoạn cao, lợi thế về mặt kết cấu là có thật và có thể đo đạc được.
Các tiêu chuẩn công nghiệp liên quan đến các bộ phận rèn Inconel bao gồm AMS 5663 (Inconel 718 / UNS N07718) và AMS 5666 (Inconel 625), quy định các yêu cầu về tính chất vật liệu đối với dạng rèn. Việc xác nhận rằng cấp độ vật liệu của bạn phù hợp với một trong các ký hiệu tiêu chuẩn này sẽ cung cấp cơ sở được ghi chép rõ ràng để chấp nhận các tính chất cơ học cũng như đảm bảo khả năng truy xuất nguồn gốc trong hệ thống quản lý chất lượng của bạn.
Các lưỡi dao có hình dạng tùy chỉnh: Điều kiện thực tế cho khái niệm "tùy chỉnh"
Đây là lúc câu trả lời trở nên cụ thể hơn, đồng thời cũng là điểm mà các thông tin chung về rèn Inconel thường không đáp ứng đủ. Thuật ngữ "lưỡi dao có hình dạng đặc biệt" bao hàm một phạm vi rất rộng: các profile tua-bin kế thừa không có trong bất kỳ danh mục nào của nhà sản xuất thiết bị gốc (OEM), các lưỡi dao cải tiến dùng cho các vị trí tầng không tiêu chuẩn, và các profile cánh lưỡi dao được thiết kế riêng nhằm đạt các mục tiêu khí động lực học cụ thể. Mỗi tình huống nêu trên đều kéo theo những hệ quả khác nhau đối với quy trình rèn.
Một nhận định thay đổi cách tiếp cận mua sắm: việc khớp cấp hợp kim trên giấy không tự động đảm bảo hiệu suất lưỡi cắt tương đương trong ứng dụng tuabin cụ thể của bạn. Câu hỏi quan trọng là nhà cung cấp rèn có thể sản xuất mặt cắt ngang cánh lưỡi theo yêu cầu riêng của bạn — bao gồm hình dạng mép trước, mép sau, phần chân và các đặc điểm nền — trong phạm vi dung sai kích thước mà cụm đĩa tuabin của bạn yêu cầu hay không.
Rèn lưỡi cắt tùy chỉnh bằng hợp kim Inconel đòi hỏi bộ khuôn rèn kín chuyên dụng, được thiết kế dựa trên bản vẽ kỹ thuật 2D hoặc mô hình CAD 3D do khách hàng cung cấp. Nhà cung cấp cung cấp dịch vụ rèn tùy chỉnh cho ứng dụng tuabin cần có ít nhất một trong các tài liệu sau: bản vẽ 2D, dữ liệu CAD 3D hoặc mẫu tham chiếu để tái tạo ngược. Các nhà cung cấp thực sự có khả năng sản xuất lưỡi cắt tùy chỉnh thường sẽ đề nghị xem xét bản vẽ trước sản xuất nhằm xác nhận tính khả thi về kích thước trước khi cam kết đầu tư vào khuôn.
Rèn Inconel so với đúc cho các profile cánh tuabin tùy chỉnh
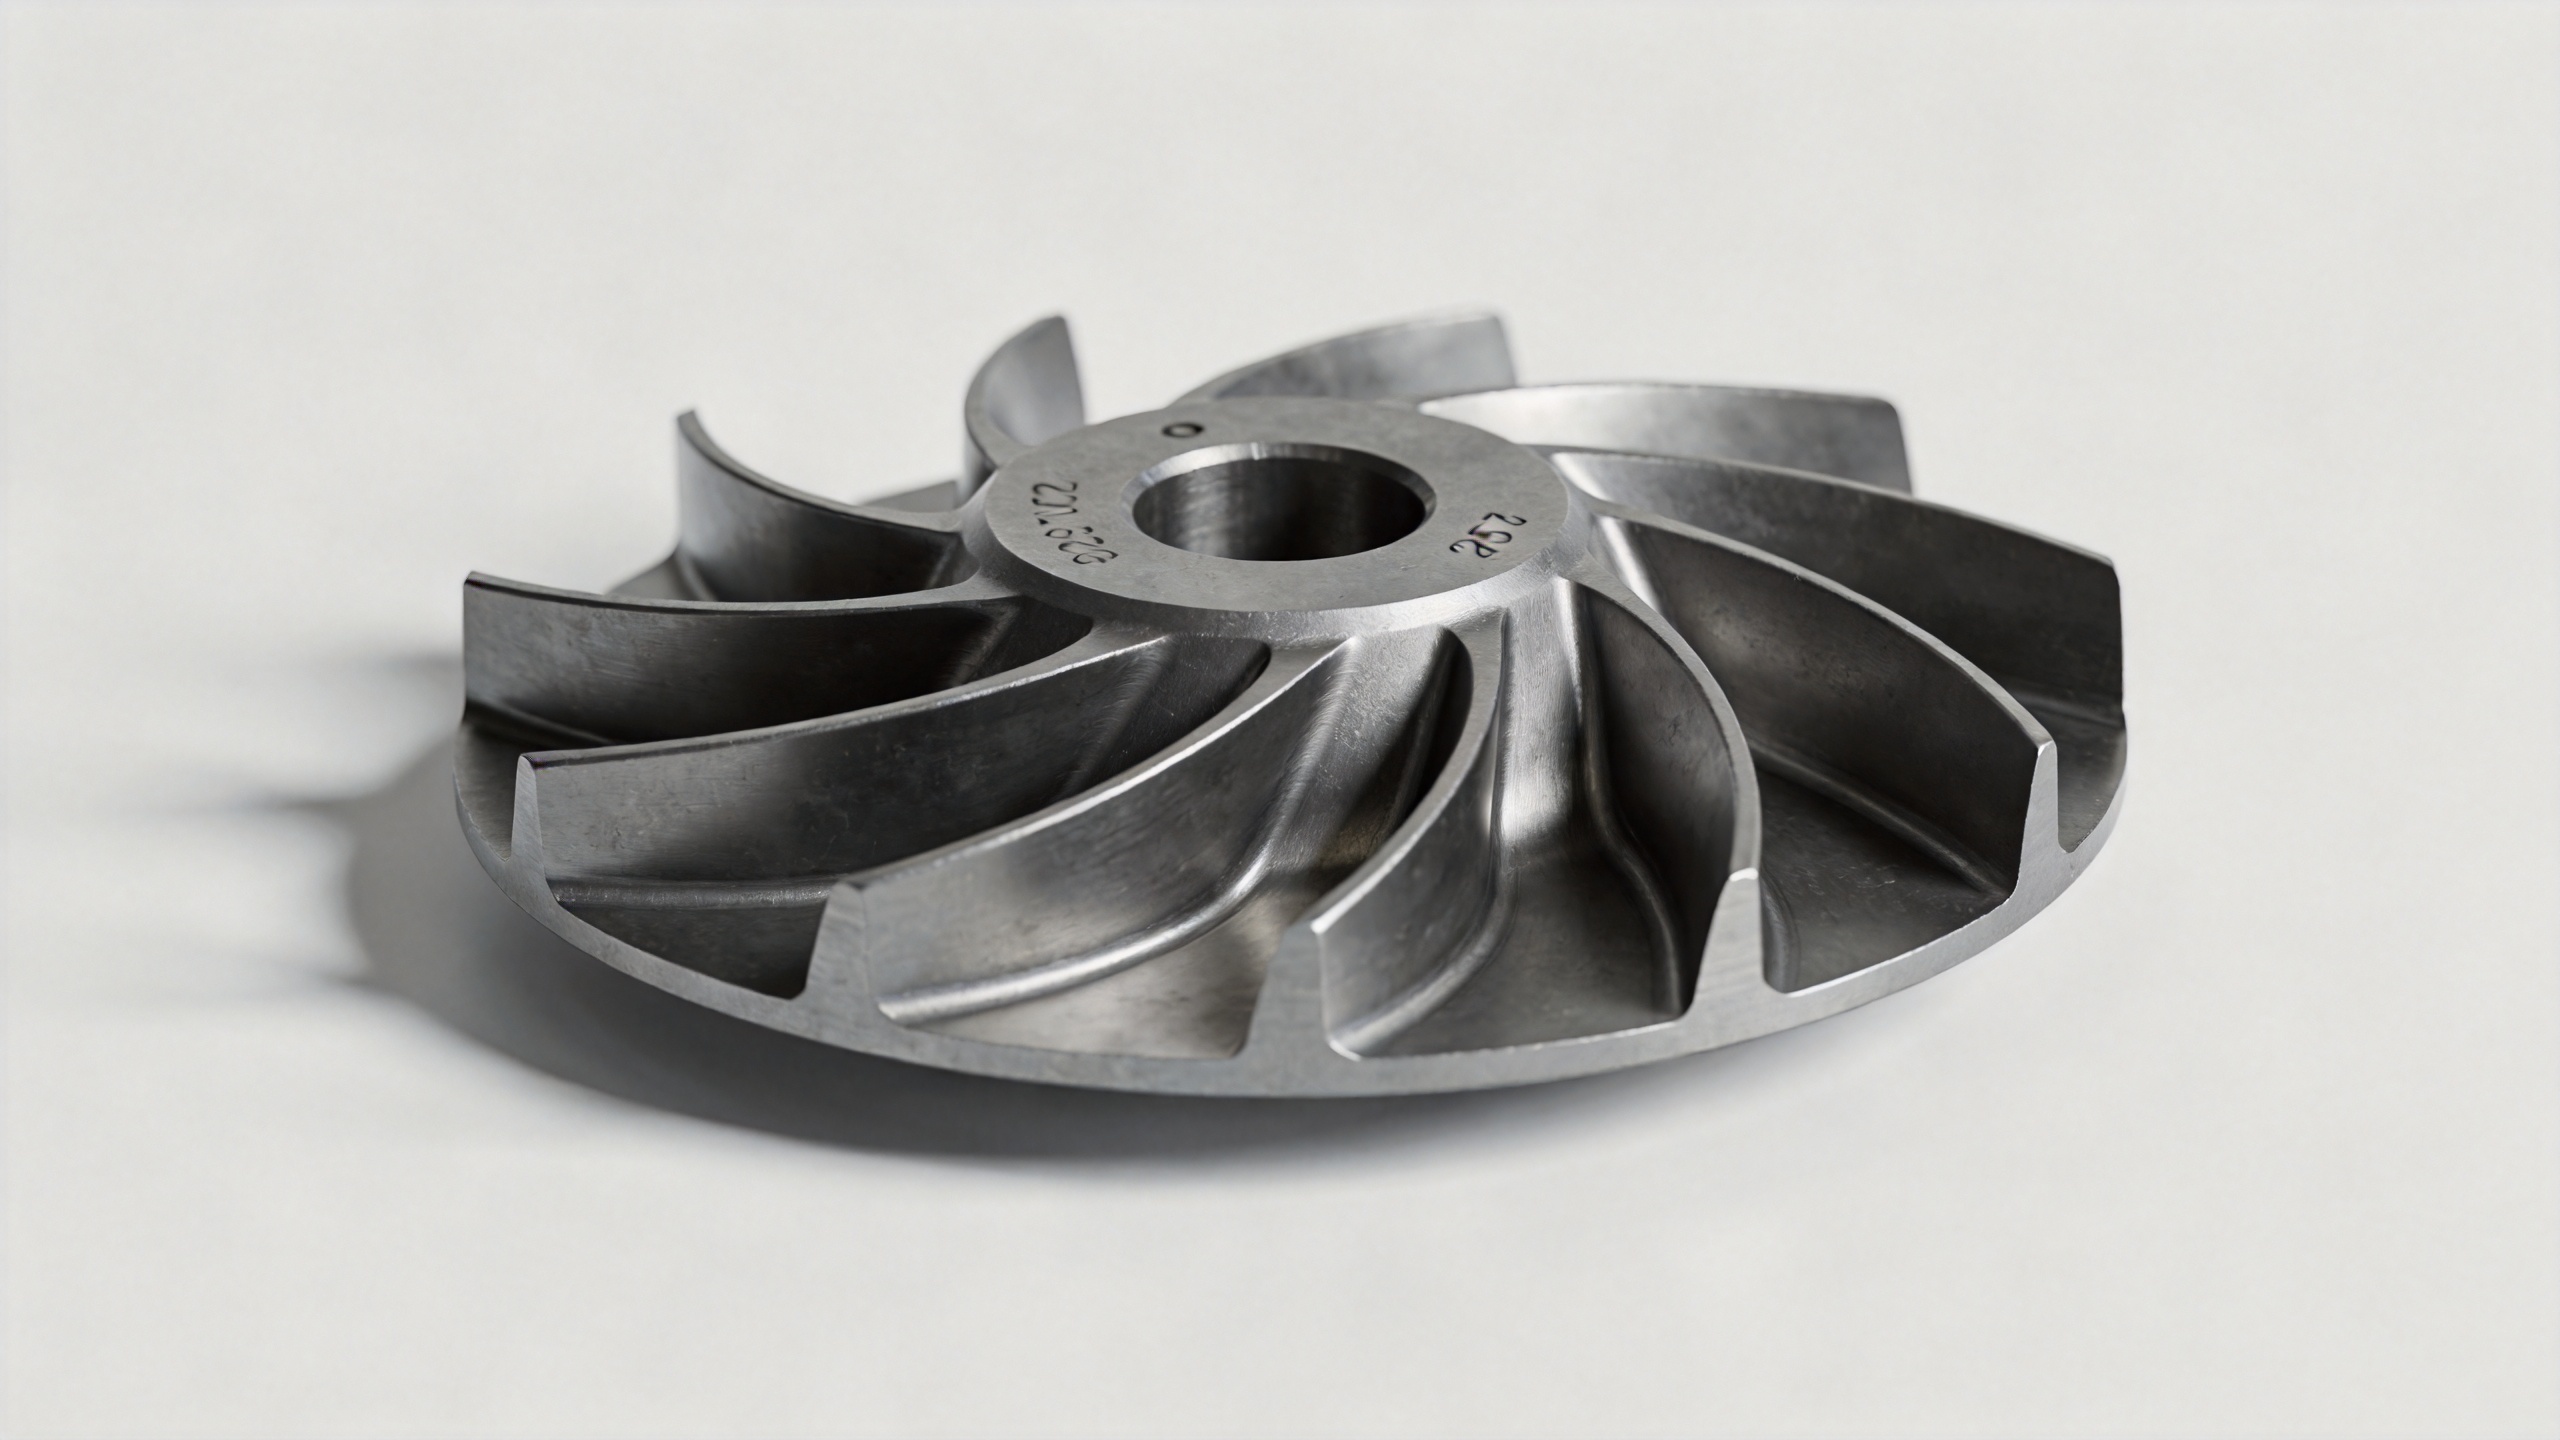
Đúc chính xác thực sự mang lại độ tự do hình học cao hơn đối với các hình dạng phức tạp — đây là một nhận định hợp lý, và cũng là lựa chọn đúng đắn cho các kênh làm mát rỗng trên các cánh tuabin ở vùng nhiệt độ cao. Đối với các hình dạng đặc tùy chỉnh như profile cánh nâng của cánh nén, rèn Inconel là phương pháp sản xuất tiêu chuẩn, do đó phép so sánh cũng thay đổi tương ứng.
Lợi thế rèn đúc đối với hình học lưỡi cắt tùy chỉnh bắt nguồn từ khả năng sản xuất gần đạt kích thước cuối cùng. Rèn chính xác hợp kim Inconel có thể đạt được dung sai kích thước cánh tuabin trong khoảng 0,1–1 mm, giảm lượng dư gia công cần thiết sau khi rèn và rút ngắn chu kỳ sản xuất toàn bộ chi tiết. Đối với việc mua sắm bảo trì, sửa chữa và đại tu (MRO), nơi thời gian giao hàng ảnh hưởng trực tiếp đến lịch đại tu, hiệu quả sản xuất này là một yếu tố thực tiễn quyết định tốc độ bạn có thể tìm nguồn cung ứng lưỡi cắt rèn tùy chỉnh đạt tiêu chuẩn.
Chỉ dựa vào kiểm tra đầu vào để phát hiện sai lệch kích thước sẽ kém hiệu quả hơn so với việc hiểu ngay từ đầu về khả năng quy trình rèn Inconel của nhà cung cấp. Khi nhà cung cấp sản xuất lưỡi cắt có hình học tùy chỉnh, hãy yêu cầu họ cung cấp thông tin về quy trình kiểm tra mẫu đầu tiên: dữ liệu đo bằng máy đo tọa độ ba chiều (CMM) hoặc quét 3D trên các mặt cắt ngang then chốt của cánh tuabin, hình dạng mặt cắt chân lưỡi cắt, cũng như các kích thước dây cung và khẩu độ dọc theo toàn bộ loạt sản xuất. Điều này giúp bạn có bằng chứng về sự phù hợp về kích thước trước khi cam kết đặt hàng với khối lượng đầy đủ.
Điều gì cần xác định cho lưỡi cắt rèn bằng hợp kim Inconel theo yêu cầu riêng
Đối với kỹ sư đánh giá việc đặt hàng lưỡi cắt rèn bằng hợp kim Inconel theo yêu cầu riêng, quá trình xác định thông số kỹ thuật bắt đầu từ bản vẽ kỹ thuật, chứ không phải từ yêu cầu báo giá. Các thông số kỹ thuật chính cần xác định bao gồm:
- Cấp vật liệu — thường là Inconel 718 hoặc Inconel 625, tương ứng theo tiêu chuẩn AMS 5663 hoặc AMS 5666
- Bản vẽ hình dạng cánh (airfoil) hoặc mô hình CAD 3D xác định chiều dài dây cung (chord), chiều dài sải cánh (span), độ dày và góc xoắn (twist)
- Hình dạng và dung sai kích thước phần chân gắn (root attachment) để lắp vừa vào đĩa tua-bin
- Yêu cầu xử lý nhiệt — tôi luyện và già hóa (solution treated and aged) đối với Inconel 718 nhằm đạt được các tính chất cơ học mục tiêu
- Tiêu chí chấp nhận về kích thước, bao gồm yêu cầu báo cáo đo kiểm bằng máy đo tọa độ (CMM) hoặc quét 3D cho từng lô giao hàng
- Định dạng chứng nhận vật liệu và khả năng truy xuất lô nung (heat batch traceability) theo yêu cầu của hệ thống kiểm soát chất lượng của quý khách
Đối với lưỡi dao rèn tùy chỉnh được sản xuất từ bản vẽ kỹ thuật, hỗ trợ kỹ thuật trước bán hàng từ nhà cung cấp là yếu tố khác biệt thực tiễn. Nhà cung cấp sẵn sàng xem xét bản vẽ của bạn trước khi chấp nhận đơn hàng sẽ giúp bạn sớm biết được hình học có thể sản xuất được trong giới hạn dung sai và tiến độ của bạn hay không — từ đó giảm thiểu rủi ro vòng loại bỏ lần đầu gây chậm trễ cửa sổ bảo trì của bạn.
Tóm tắt thực tiễn
Lưỡi tuabin có hình dạng tùy chỉnh có thể được sản xuất thông qua phương pháp rèn hợp kim Inconel. Quy trình này đã được thiết lập vững chắc cho cả các hồ sơ lưỡi tiêu chuẩn lẫn phi tiêu chuẩn, miễn là khách hàng cung cấp bản vẽ kỹ thuật hoặc hình học tham chiếu, và nhà cung cấp rèn có khả năng rèn khuôn kín cho các hình học cánh tuabin. Đối với các tầng nén chịu tải chu kỳ, việc rèn Inconel mang lại ưu thế về cấu trúc hạt và khả năng chống mỏi mà phương pháp đúc không thể đạt được đối với các cánh đặc.
Đối với các đội tuyển đang tìm kiếm các lưỡi tuabin có hình dạng đặc biệt cho các tuabin cũ, các chương trình nâng cấp hoặc các vị trí tầng không tiêu chuẩn, câu hỏi trọng tâm không phải là liệu việc rèn hợp kim Inconel có thể sản xuất được chi tiết đó hay không. Mà là nhà cung cấp tiềm năng của bạn có kinh nghiệm về khuôn mẫu, khả năng kiểm tra kích thước và hỗ trợ kỹ thuật trước bán hàng để sản xuất lưỡi tuabin tùy chỉnh cụ thể theo hồ sơ thiết kế của bạn, đạt độ chính xác yêu cầu cho quá trình lắp ráp tuabin hay không. Chính điều này tạo nên sự khác biệt giữa một thông số kỹ thuật chỉ tồn tại trên giấy và một lưỡi tuabin rèn tùy chỉnh mà bạn có thể lắp đặt một cách tự tin.