 EN

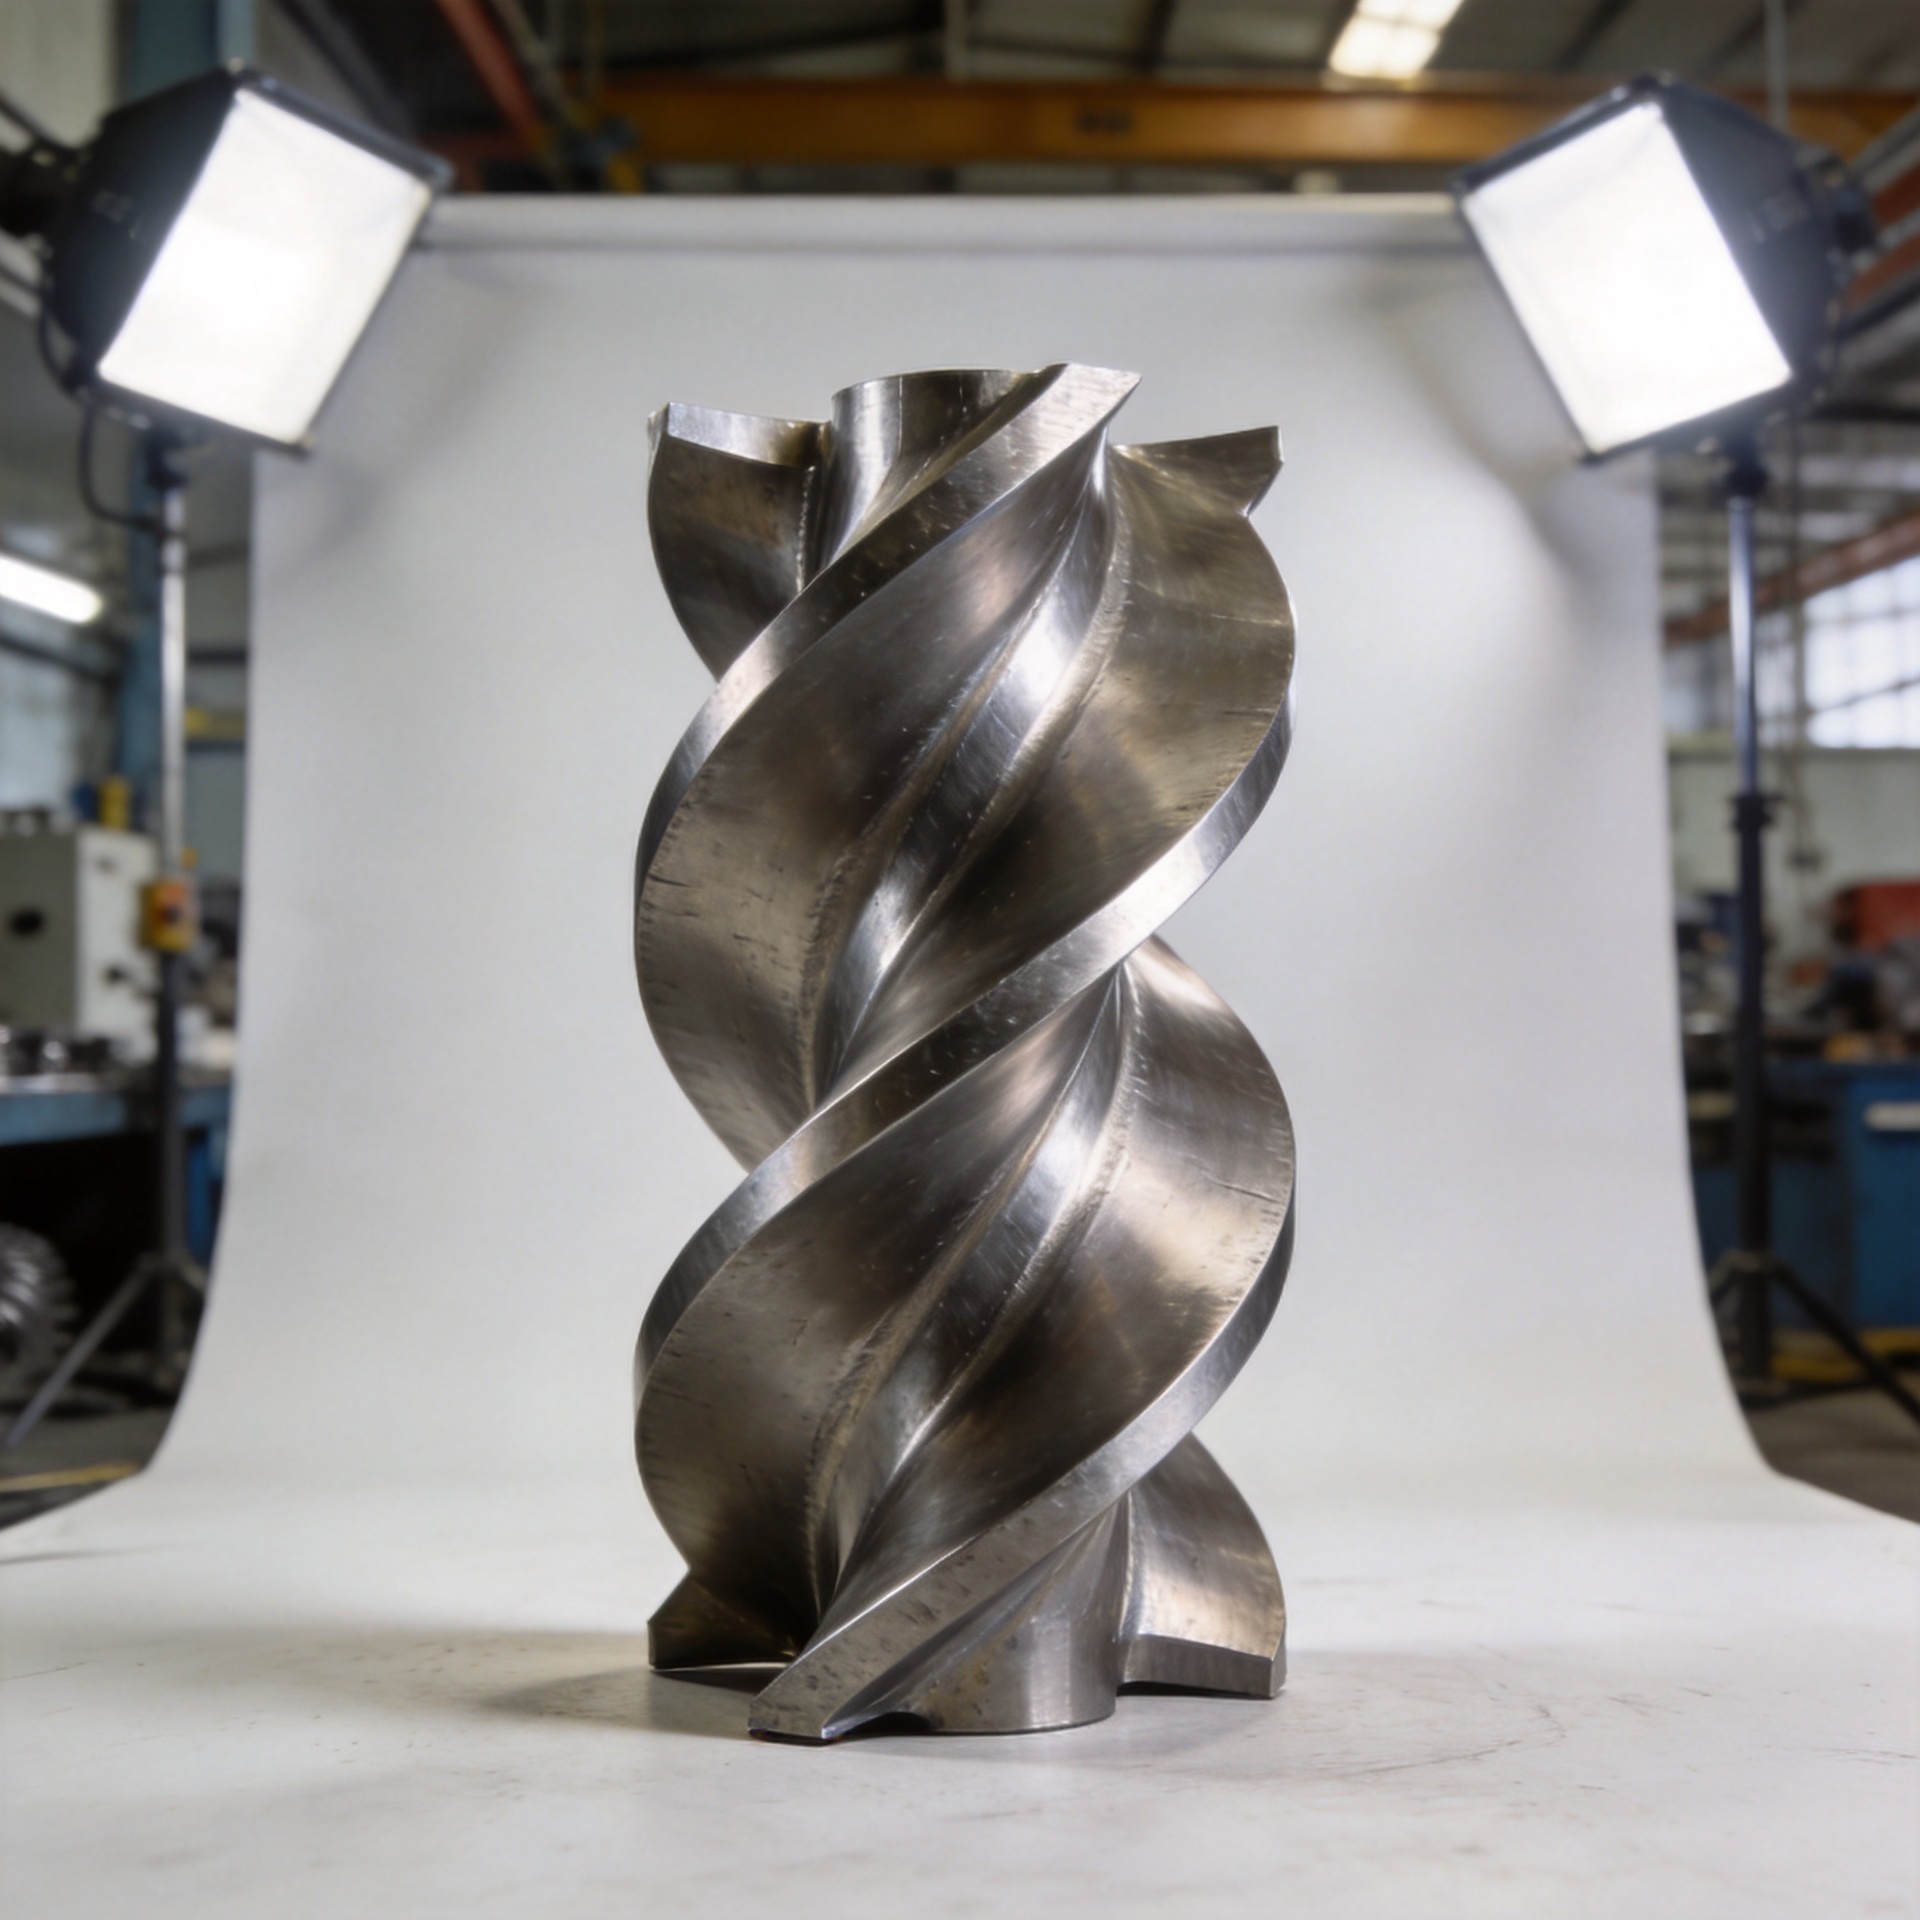
Mogu li se turbinske lopate napraviti od kovanja?
Da i za visoko temperaturno okruženje turbine, nekonelno kovanje često je pravi izbor za prilagođenu geometriju oštrice koja mora održati svoj profil pod stvarnim radnim stresom. Pitanje na koje većina inženjera za nabavku i timova za održavanje zapravo žele odgovor ide dalje: koji su uvjeti dizajna koji otežavaju kupanje odgovarajuće metode za oštricu u obliku prilagođenom, i što biste trebali specificirati kako biste dobili rezultate koje možete zapravo instalirati?
Zašto se inkonelno kovanje koristi za primjene na turbinskim lopatima
Inconel, posebno razredovi 718 i 625, je nikl-hromska superlegura razvijena za usluge visoke temperature. Inconel 718 se kove na otprilike 1150 °C, što omogućuje kontrolu strukture zrna legure tijekom samog procesa kovanja. Pod kovanjem zatvorenim izduvima, sila kompresije oblikuje čep dok usmjerava protok zrna uz geometriju oštrice, stvarajući dio s otpornošću na umor koji odlijevanje istog profila ne može usporediti.
U slučaju kompresora i lopatica turbine pod cikličnim aerodinamičkim i toplinskim opterećenjem, to mikroregionalno poravnanje nije marginalno. Inženjeri održavanja turbina upoznati s načinom kvarova rezanih oštrica visokog ciklusa obično primjećuju da se razlika između kovanog i livenog rezanih oštrica u podrijetlima osjetljivim na umor pokazuje u podacima o servisnom intervalu, a ne samo na listovima specifikacija. Za oštricu posebnog oblika pri povišenim temperaturama stadija, strukturalna prednost je stvarna i mjerljiva.
U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila o uvođenju mjera za utvrđivanje zahtjeva za upotrebu u proizvodima iz članka 1. stavka 2. točke (b) Uredbe (EZ) br. 1225/2009 i za utvrđivanje mjera za utvrđivanje zaht Ako je vaš materijal u skladu s jednim od ovih standardnih oznaka, to vam daje dokumentiranu osnovu za prihvaćanje mehaničkih svojstava i sledljivost u vašem sustavu kvalitete.
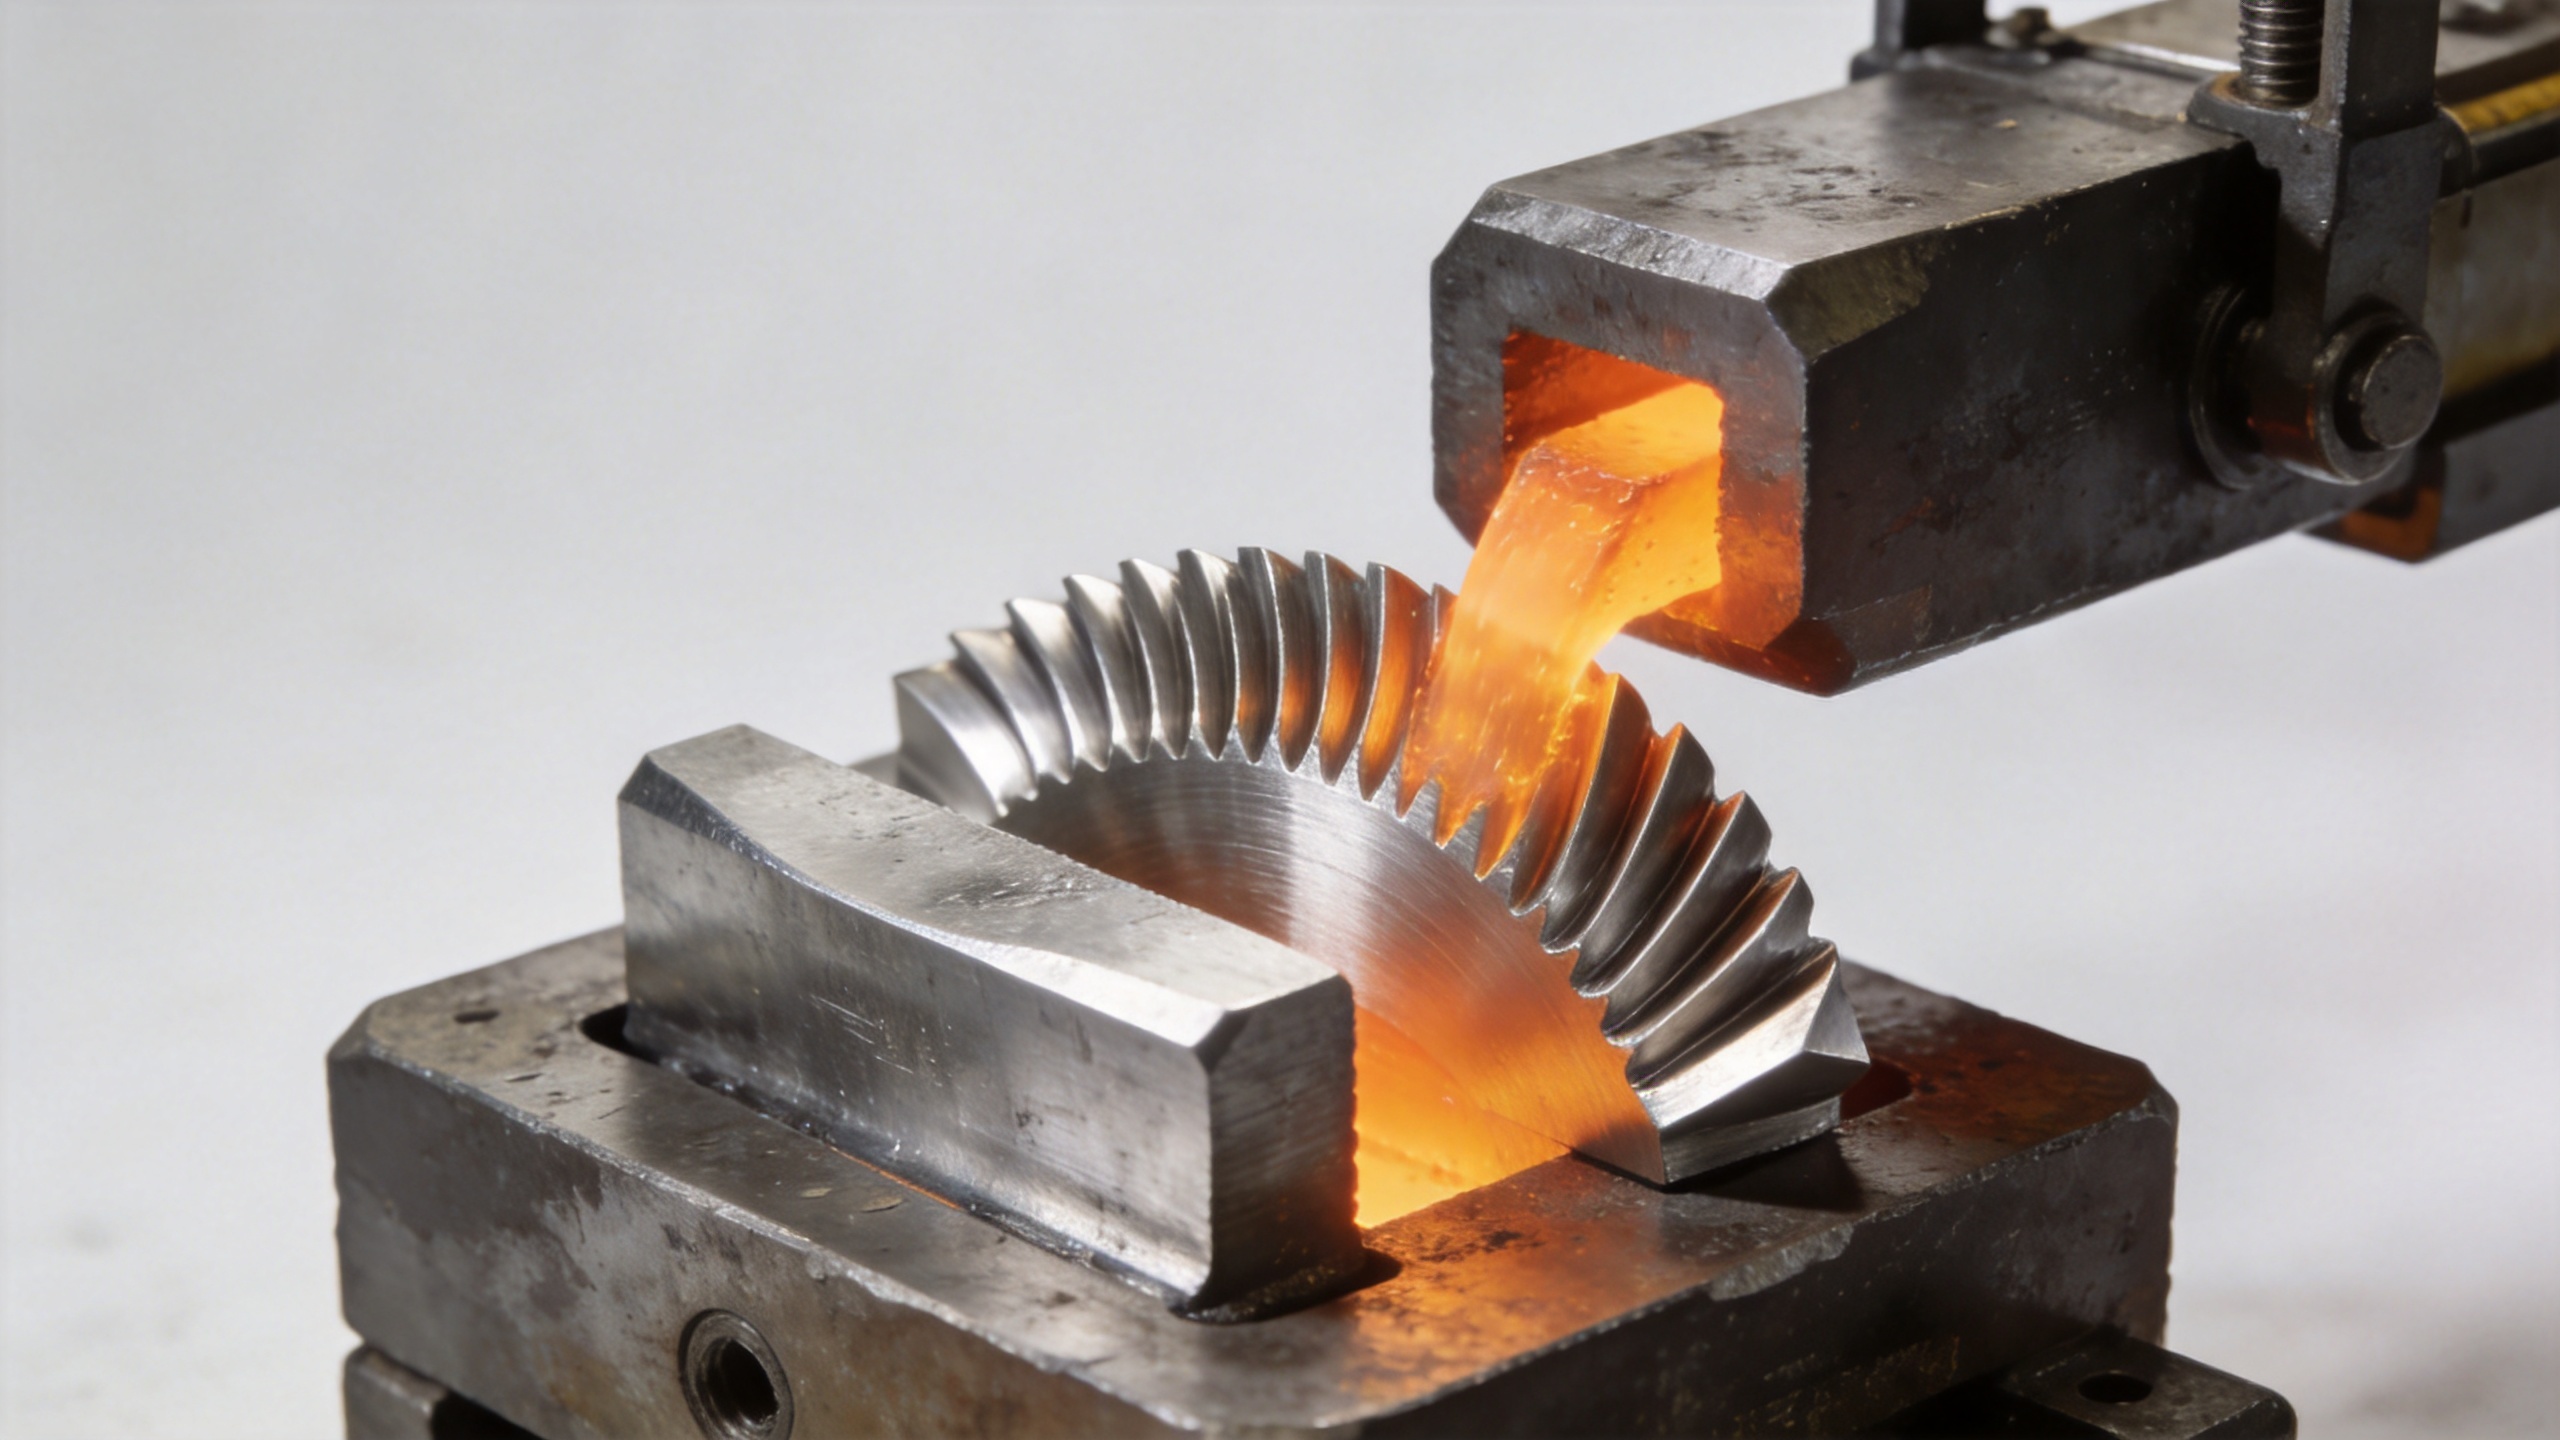
Oštrice u obliku na zamjenu: Što "nazamjena" zapravo zahtijeva
Ovdje je odgovor postaje specifičniji, a gdje opće informacije o nekonel kovanje obično nedostaje. Pojam "šipka posebnog oblika" pokriva značajan prostor: stari profili turbina koji nisu prisutni u bilo kojem OEM katalogu, retrofitovi za nestandardne pozicije na pozornici i prilagođeni profili prozore dizajnirani za specifične aerodinamičke ciljeve. Svaka situacija ima različite implikacije na proces kovanja.
Jedan uvid koji mijenja pristup nabavci: usklađivanje razine legure na papiru ne znači automatski jednake performanse oštrice u vašoj specifičnoj aplikaciji turbine. Odgovarajuće pitanje je može li dobavljač kovanja proizvesti vaš prilagođeni poprečni presjek profil uključujući prednju rub, stražnju rub, korijensku geometriju i osobine platforme unutar dimenzionalne tolerancije koju zahtijeva sastav diska turbine.
Sastavljanje lajdova na zahtjev zahtijeva posebnu alatku s zatvorenim matičnim materijalom dizajniranu na temelju crteža kupaca ili 3D CAD modela. Dobavljač koji nudi prilagođenu kovanje za aplikacije turbina treba ili vaše 2D crteže, 3D CAD podatke, ili referentni uzorak za reverzno inženjering. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 528/2012 Komisija je odlučila da se u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 528/2012 provede revizija na temelju članka 3. stavka 1.
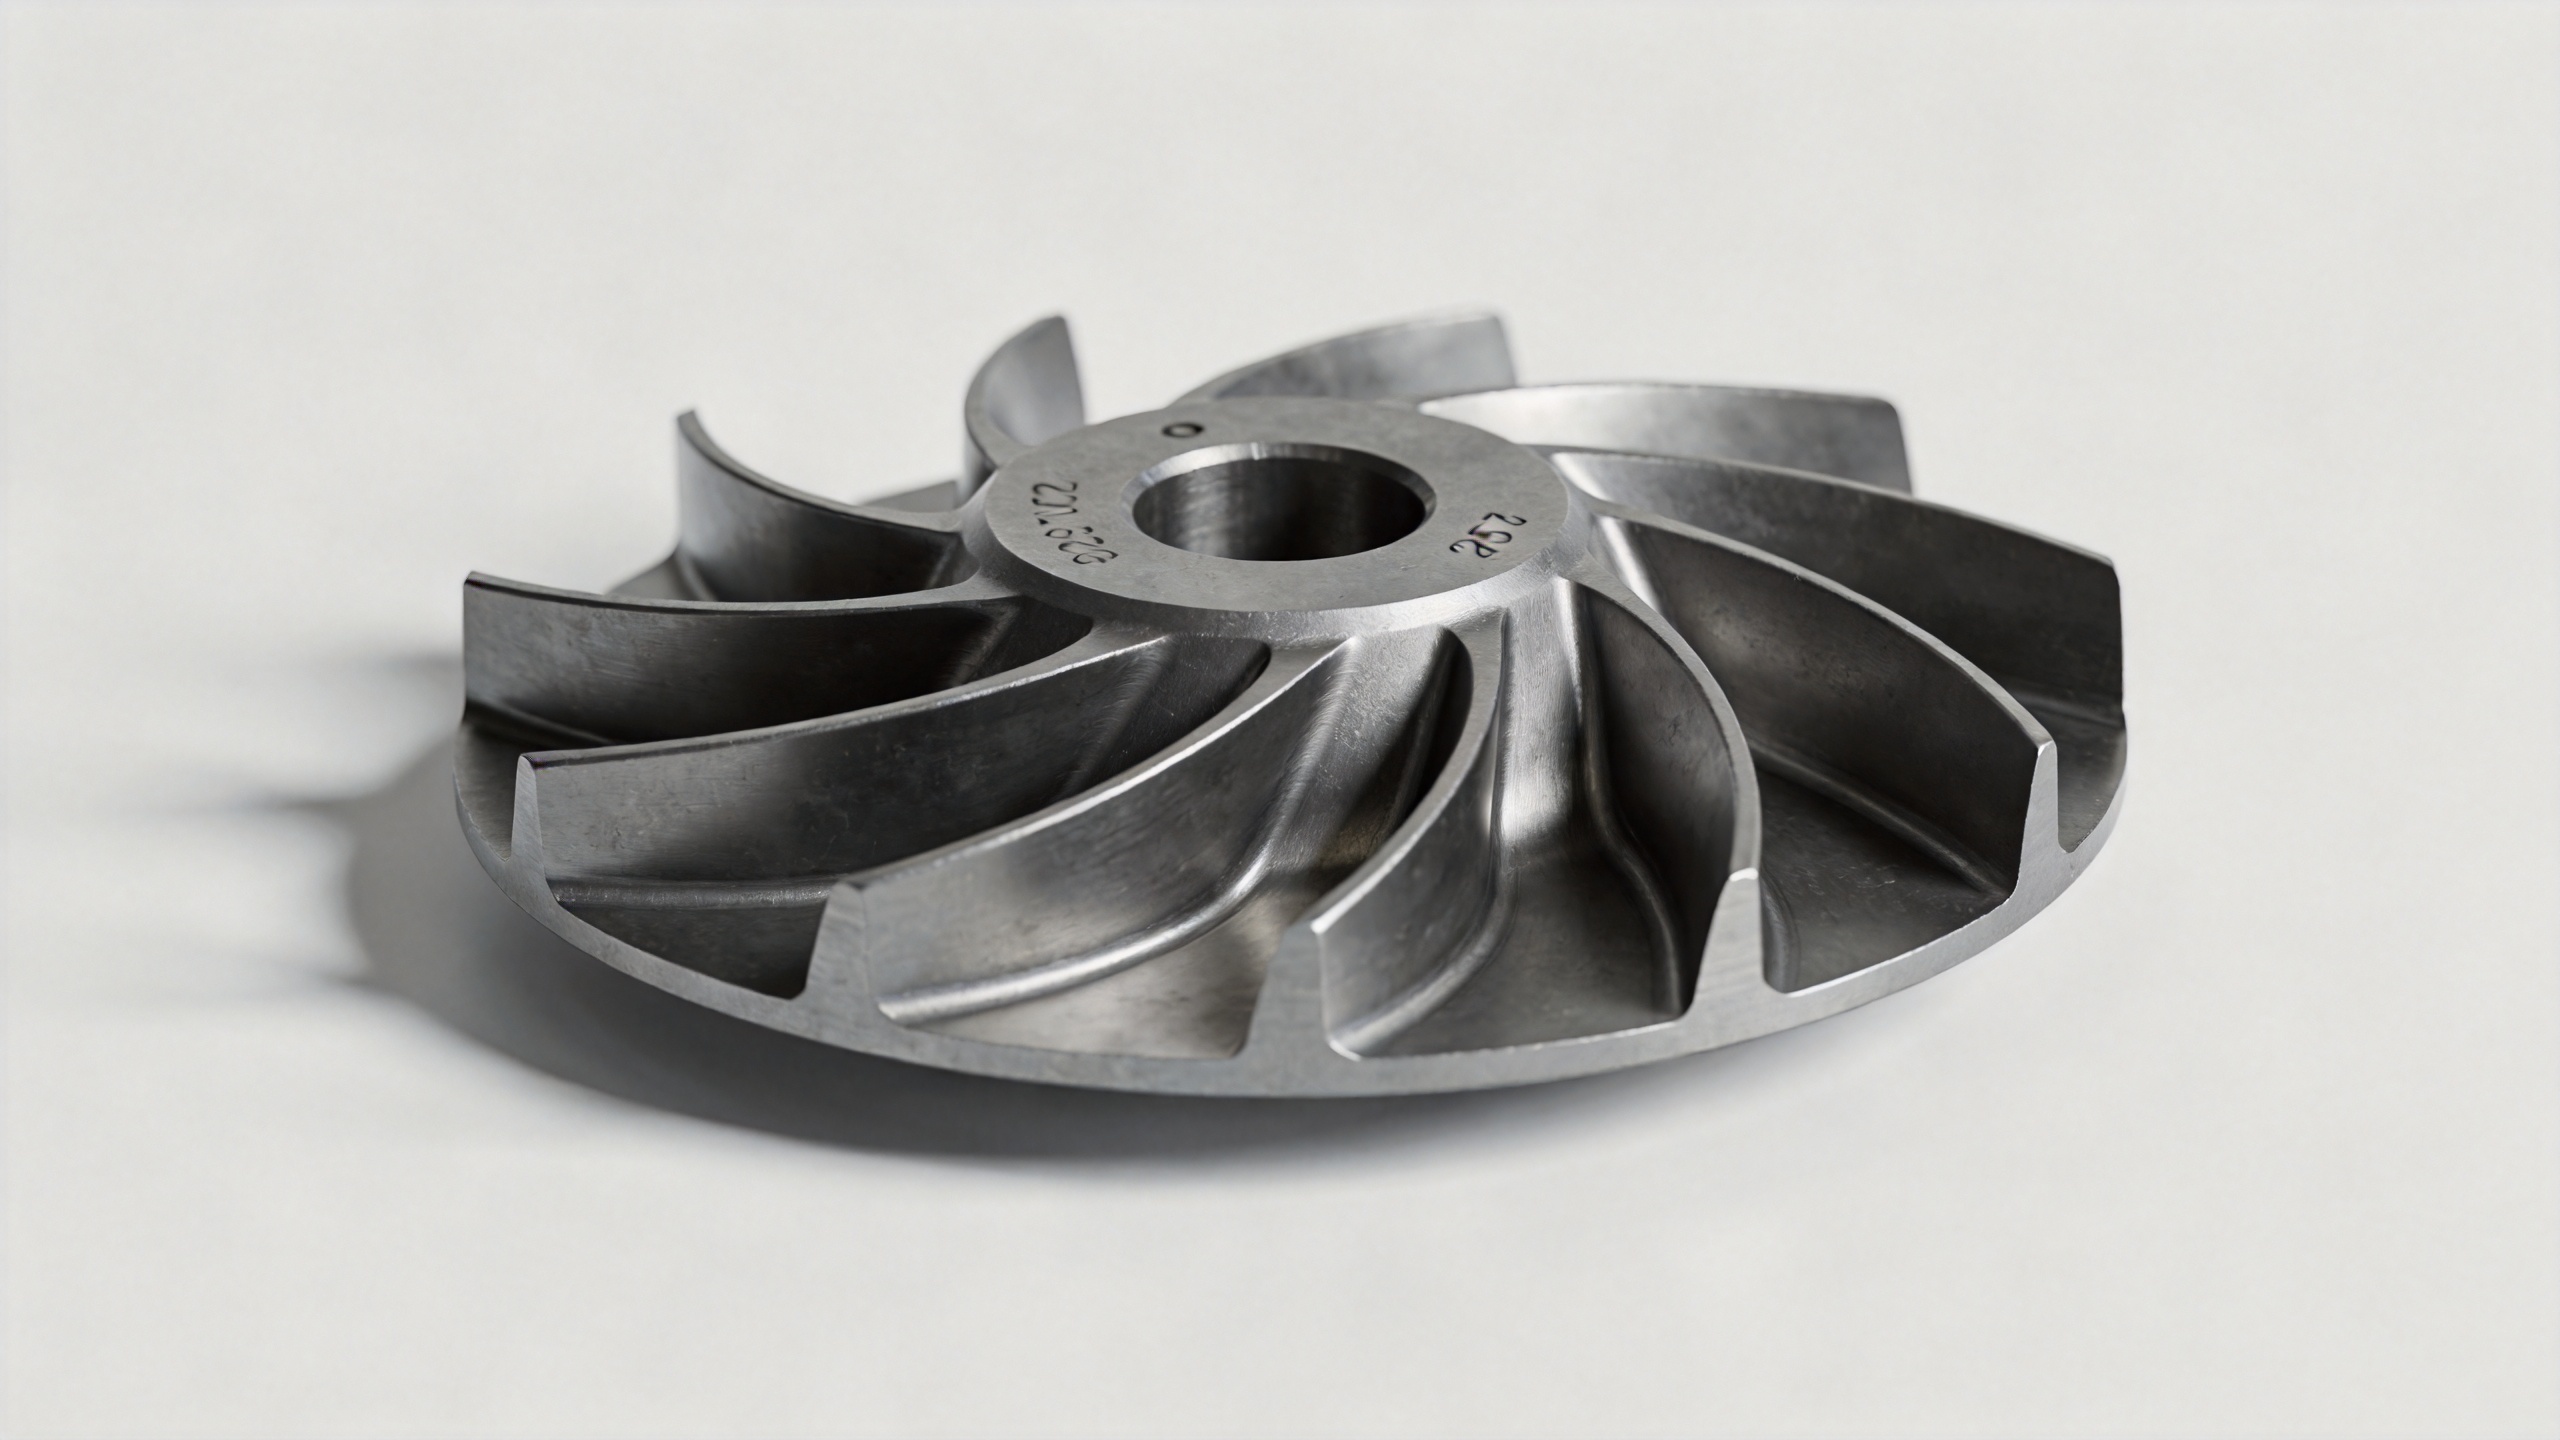
Sklonjenje inkonela protiv odlijevanja za prilagođene profile turbinskih oštrica
Investicijsko lijanje nudi više geometrijske slobode za složene oblike - to je fer poanta, i to je pravi izbor za šuplje prolaze za hlađenje u turbinskim lopatima sa vrućim presjekom. Za čvrste oblikove prilagođene za potrebe proizvodnje, kao što su profili kompresorskih lopatica, utvrđena je metoda izrade, a usporedba se u skladu s tim mijenja.
Prednost kovanja za prilagođenu geometriju oštrice dolazi od mogućnosti proizvodnje gotovo čistih oblika. Precizno kovanje bez čvorova može postići dimenzijske tolerancije u rasponu od 0,1 do 1 mm, smanjujući količinu obrade koja je potrebna nakon kovanja i skraćivanje ukupnog ciklusa proizvodnje dijela. Za nabavku MRO-a gdje vrijeme provođenja izravno utječe na raspored popravaka, ta je proizvodna učinkovitost praktičan čimbenik u tome koliko brzo možete nabaviti kvalificiranu prilagođenu kovanje oštricu.
Oslanjanje samo na ulaznu inspekciju za otkrivanje dimenzijskih pogrešaka manje je učinkovito nego razumijevanje nepredviđenih sposobnosti procesa kovanja dobavljača od početka. Kada dobavljač proizvodi prilagođenu geometriju oštrice, pitajte o njihovom procesu inspekcije prvog članka: CMM ili 3D skeniranje podataka o ključnim presjekovima prozora, geometriji korenovog profila i dimenzijama akorda i raspona tijekom cijele proizvodne trke. To vam daje dimenzionalni dokaz usklađenosti prije nego što se obavežete na punu količinu narudžbe.
Što se mora odrediti za prilagođenu čelicu za kovanje od inkonela
Za inženjera koji procjenjuje da li će nabaviti prilagođenu kovanju, razgovor o specifikacijama počinje s inženjerskim crtežom, a ne zahtjevom za cijenu. Glavni ulazni podaci za definiranje uključuju:
- U skladu s člankom 3. stavkom 1.
- Crtež profila zračnog profila ili 3D CAD model koji definiira akord, raspon, debljinu i geometrijskom obrtanju
- U slučaju da se ne primjenjuje presjek, to se može upotrebljavati za određivanje vrijednosti.
- U slučaju da se primjenjuje inkonel 718 u proizvodnji, potrebno je upotrijebiti i druge metode za ispitivanje.
- U slučaju da je proizvod ili proizvod koji se isporučuje u skladu s člankom 6. stavkom 1. točkom (a) ili (b) ovog članka, u skladu s člankom 6. stavkom 2. točkom (a) ovog članka, za koji se primjenjuje sljedeći uvjet:
- U slučaju da je potrebno, potrebno je utvrditi i utvrditi kriterije za utvrđivanje kvalitete.
Za prilagođenu kovanje oštrice proizvedene iz inženjerskih crteža, predprodajna inženjerska podrška od dobavljača je praktična razlikovač. Dobavljač koji će pregledati vaš crtež prije prihvaćanja narudžbe daje vam ranije vidljivost o tome je li geometrija proizvodljiva u okviru vašeg toleracijskog raspona i vremenskog rasporeda smanjujući rizik od ciklusa odbijanja prvog članka koji odgađa vaše vrijeme održavanja.
Praktično sažetak
Turbina može se proizvoditi kroz kovanje. Proces je dobro uspostavljen i za standardne i za nestandardne profile oštrica, pod uvjetom da kupac dostavi inženjerske crteže ili referentnu geometriju, a dobavljač kovanja ima mogućnost zatvorenih crteža za geometrije turbine. Za kompresorske faze pod cikličkim opterećenjem, kovanje ne-konel pruža prednosti strukture zrna i otpornosti na umor koje odlivanje ne može nadmašiti za čvrste profile zračne ploče.
Za timove koji nabavljaju oštrice posebnog oblika za stare turbine, programe nadogradnje ili nestandardne pozicije pozornice, središnje pitanje nije može li se proizvoditi dio. Važno je da li vaš kandidat za dobavljača ima iskustvo s alatom, sposobnost provjere dimenzija i inženjersku podršku prije prodaje kako bi proizveo vaš specifični prilagođeni profil prema tolerancijama koje zahtijeva sastav vaše turbine. To je ono što razlikuje specifikacije na papiru od prilagođene kovanje oštrica možete pouzdano instalirati.