 EN

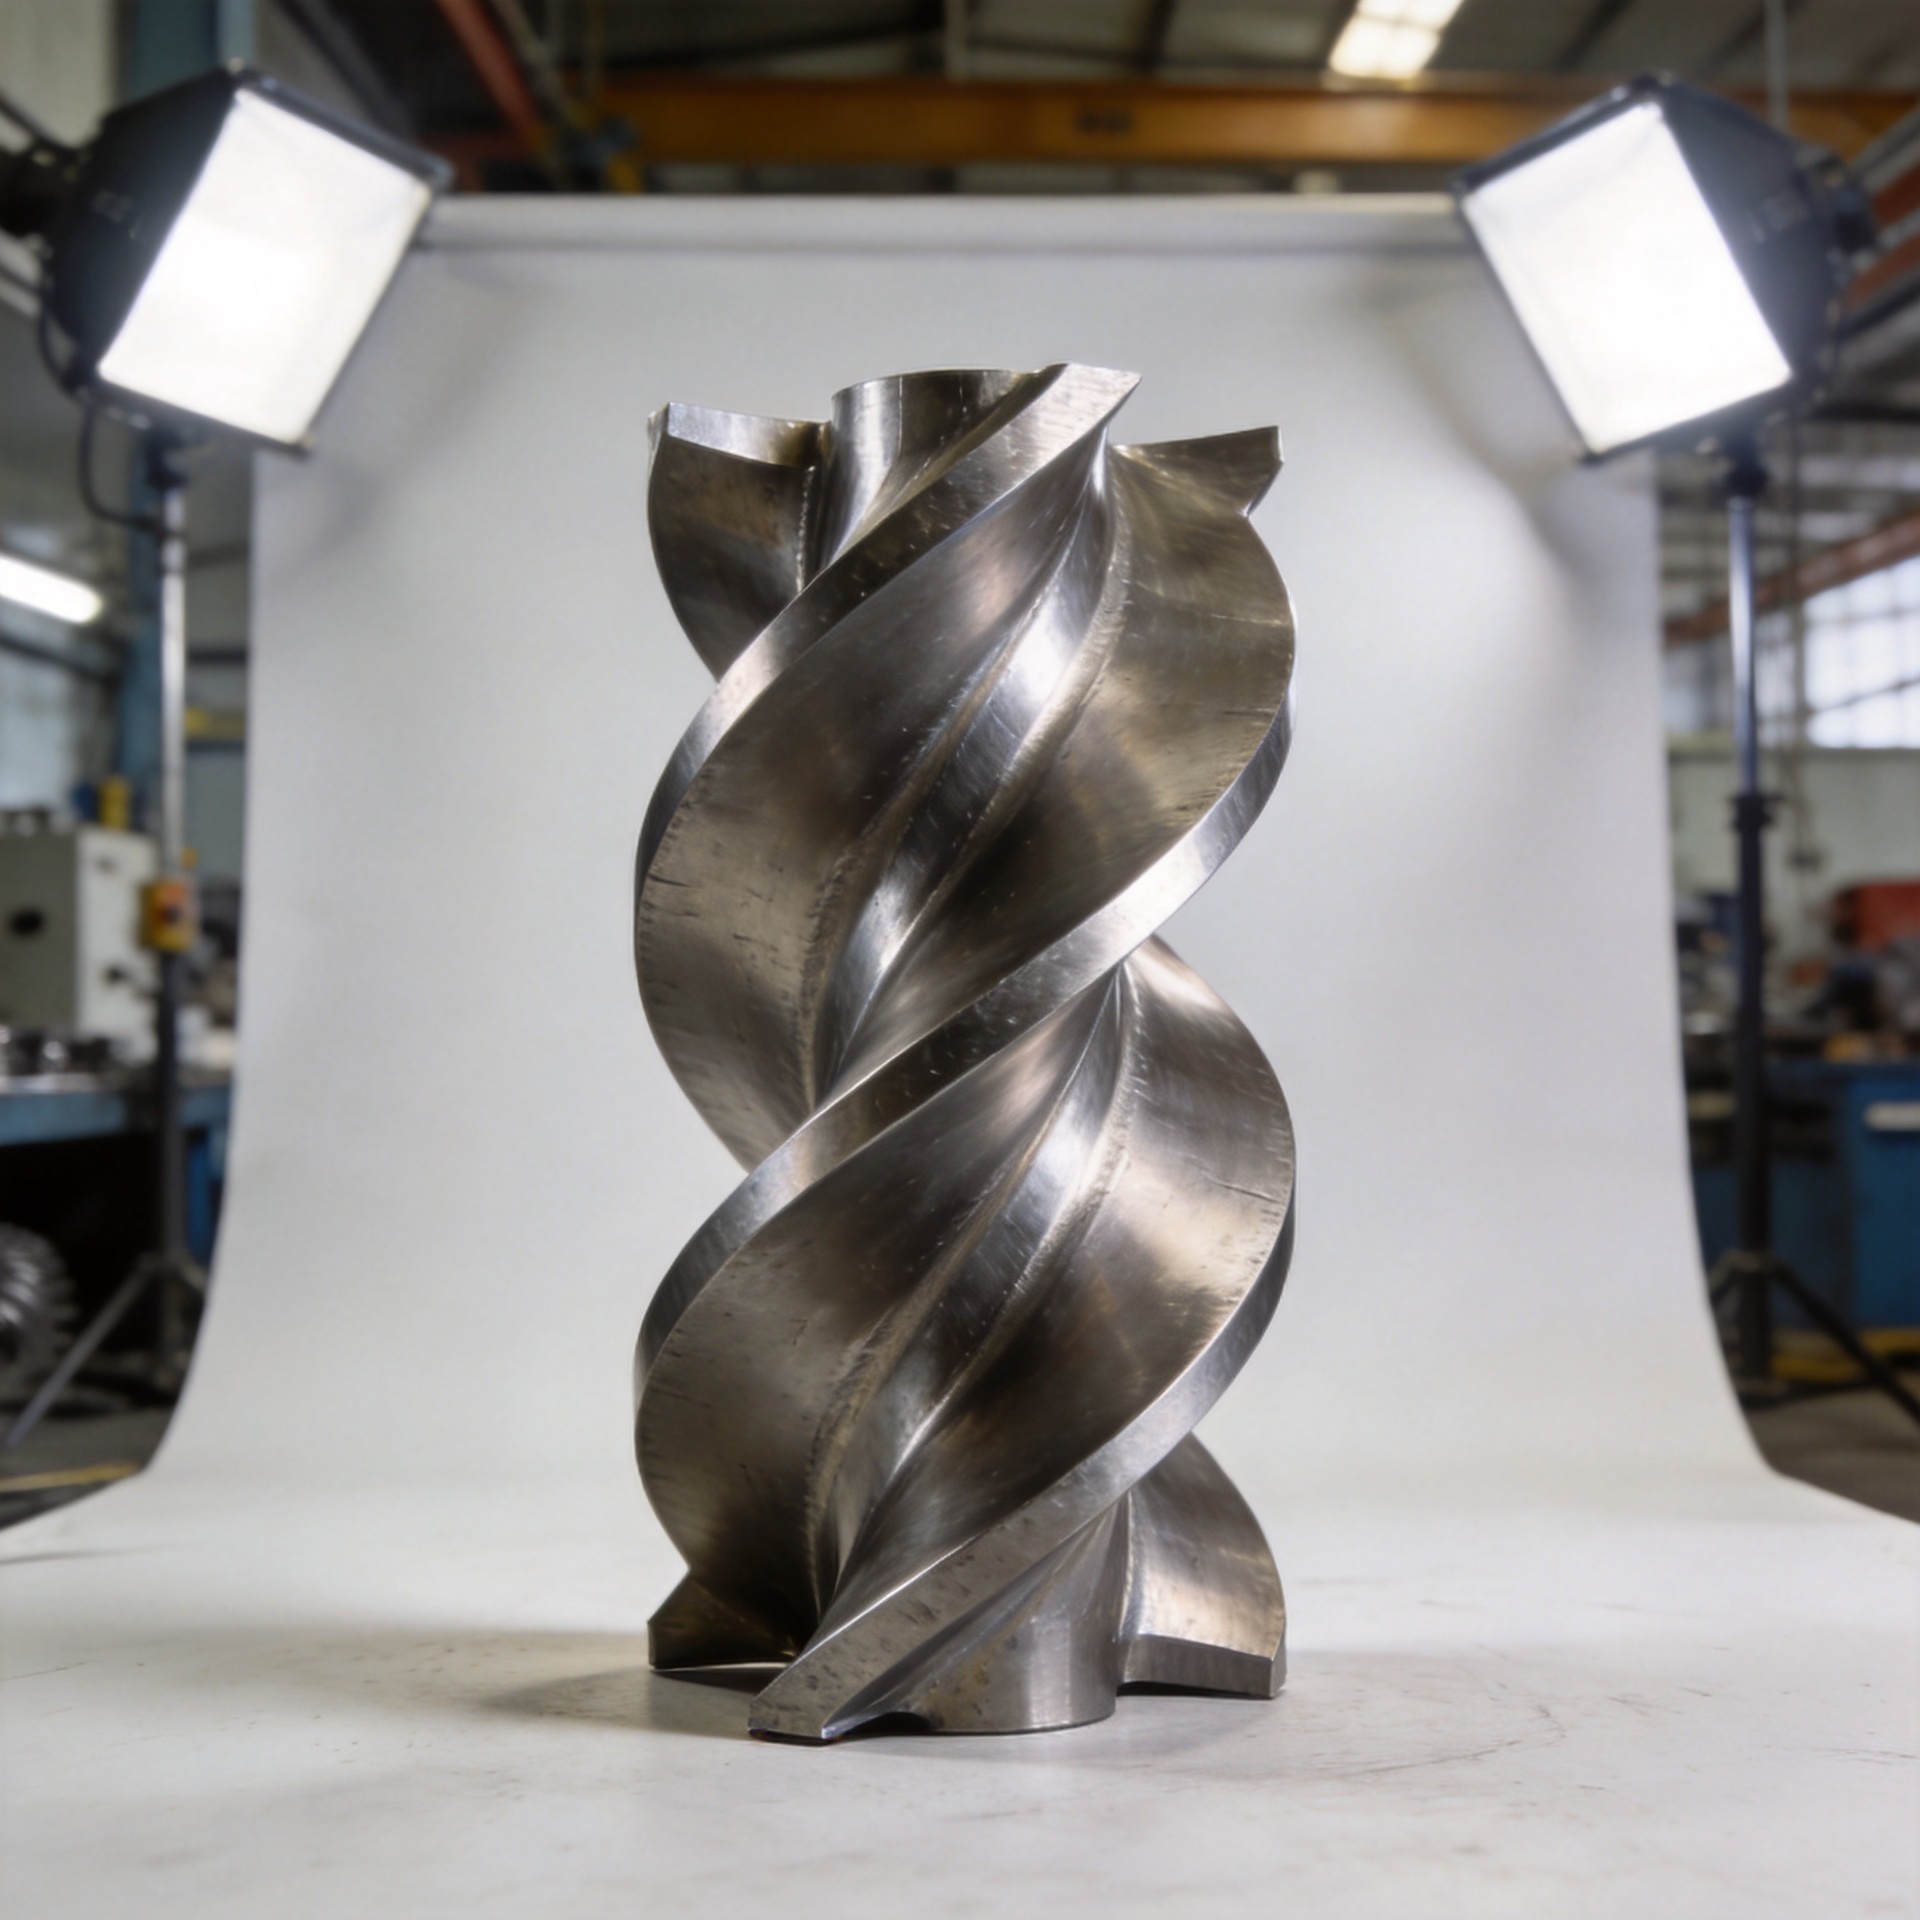
האם ניתן לייצר להבים מותאמים של טורבינה מחומר inconel מועץ?
כן — ולסביבות טורבינה בטמפרטורות גבוהות, יציקת אינקונל היא לעיתים קרובות הבחירה הנכונה עבור גאומטריה מותאמת אישית של להב שחייבת לשמור על פרופיל שלה תחת מתח מבצעי אמיתי. השאלה שמהנדסי רכש וצוותי תחזוקה מעוניינים באמת בתשובה לה הולכת רחוק יותר: אילו תנאי עיצוב עושים מיציקת אינקונל את השיטה המתאימה ללהב בעל צורה מותאמת אישית, ומה יש לציין כדי לקבל תוצאות שניתן להתקין בפועל?
למה יציקת אינקונל מתאימה ליישומים של להבי טורבינה
אינקונל, במיוחד הגרדאות 718 ו-625, הוא סגסוגת על-ניכל-כרום שפותחה לשימוש בטמפרטורות גבוהות. אינקונל 718 מתעכל בקרוב ל-1150°צ, מה שמאפשר לשלוט במבנה גרגרי הסגסוגת כבר במהלך תהליך העיבוד. בעיבוד אינקונל בסגסוגת סגורה, כוח דחיסה מעצב את הבליטה תוך הנחיה של זרימת הגרגרים לאורך הגאומטריה של הלהב, ויוצר חלק עם עמידות לאי-יציבות מחזורית ששום יציקה של אותו פרופיל אינה יכולה להתאים.
ללהבים של מדחס וטורבינה תחת עומסים אווירודינמיים ותרמיים מחזוריים, יישור המבנה המיקרוסקופי הזה אינו שולי. מהנדסי תחזוקה של טורבינות המוכרים למodes הכשל של להבים בתדר גבוה נוטים לציין שההבדל בין להבים מועבדים ומבוצעים ביציקה ביישומים רגישים לאי-יציבות מחזורית בא לידי ביטוי בנתוני פרקי הזמן שבין תחזוקות, לא רק בגיליונות المواصفות. עבור להב בעל צורה מיוחדת בטמפרטורות מוגברות של המדרגה, היתרון המבני הוא אמיתי וניתן למדידה.
תקנים תעשייתיים רלוונטיים ליציקות אינקונל כוללים את AMS 5663 (אינקונל 718 / UNS N07718) ו-AMS 5666 (אינקונל 625), המגדירים דרישות תכונות חומר לצורות מוצקות. האישור שדרגת החומר שלכם מתאימה לאחד מהסימונים התקניים האלה מעניק לכם בסיס מסמך לקבלה של תכונות מכניות ומערכת זיהוי במערכת האיכות שלכם.
להבים בעלי צורה מותאמת אישית: מה ש"מותאם אישית" באמת דורש
כאן התשובה הופכת יותר ספציפית, ושם מידע כללי על יציקת אינקונל נוטה להיעלם. המונח "להב בעל צורה מיוחדת" כולל טווח רחב: פרופילים ישנים של טורבינות שאינם קיימים באף קטלוג של יצרן ציוד מקורי, להבים לשדרוג למקומים לא סטנדרטיים בטורבינה, ופרופילי להב מותאמים אישית שתוכננו למטרות אירודינמיות מסוימות. לכל מקרה יש השלכות שונות על תהליך היציקה.
תובנה אחת שמשנה את גישת הקנייה: התאמה של דרגת סגסוגת על נייר אינה מבטיחה באופן אוטומטי ביצועים שווים של הלהב ביישום הספציפי שלך של טורבינה. השאלה הרלוונטית היא האם ספק הלחיצה יכול לייצר את חתך הלהב המותאם אישית שלך — כולל קצה המוביל, קצה המסתיים, הגאומטריה של הבסיס והמאפיינים של הפלטפורמה — בתוך הטווח המדויק של המידות הנדרש למרכיב הדיסק של הטורבינה שלך.
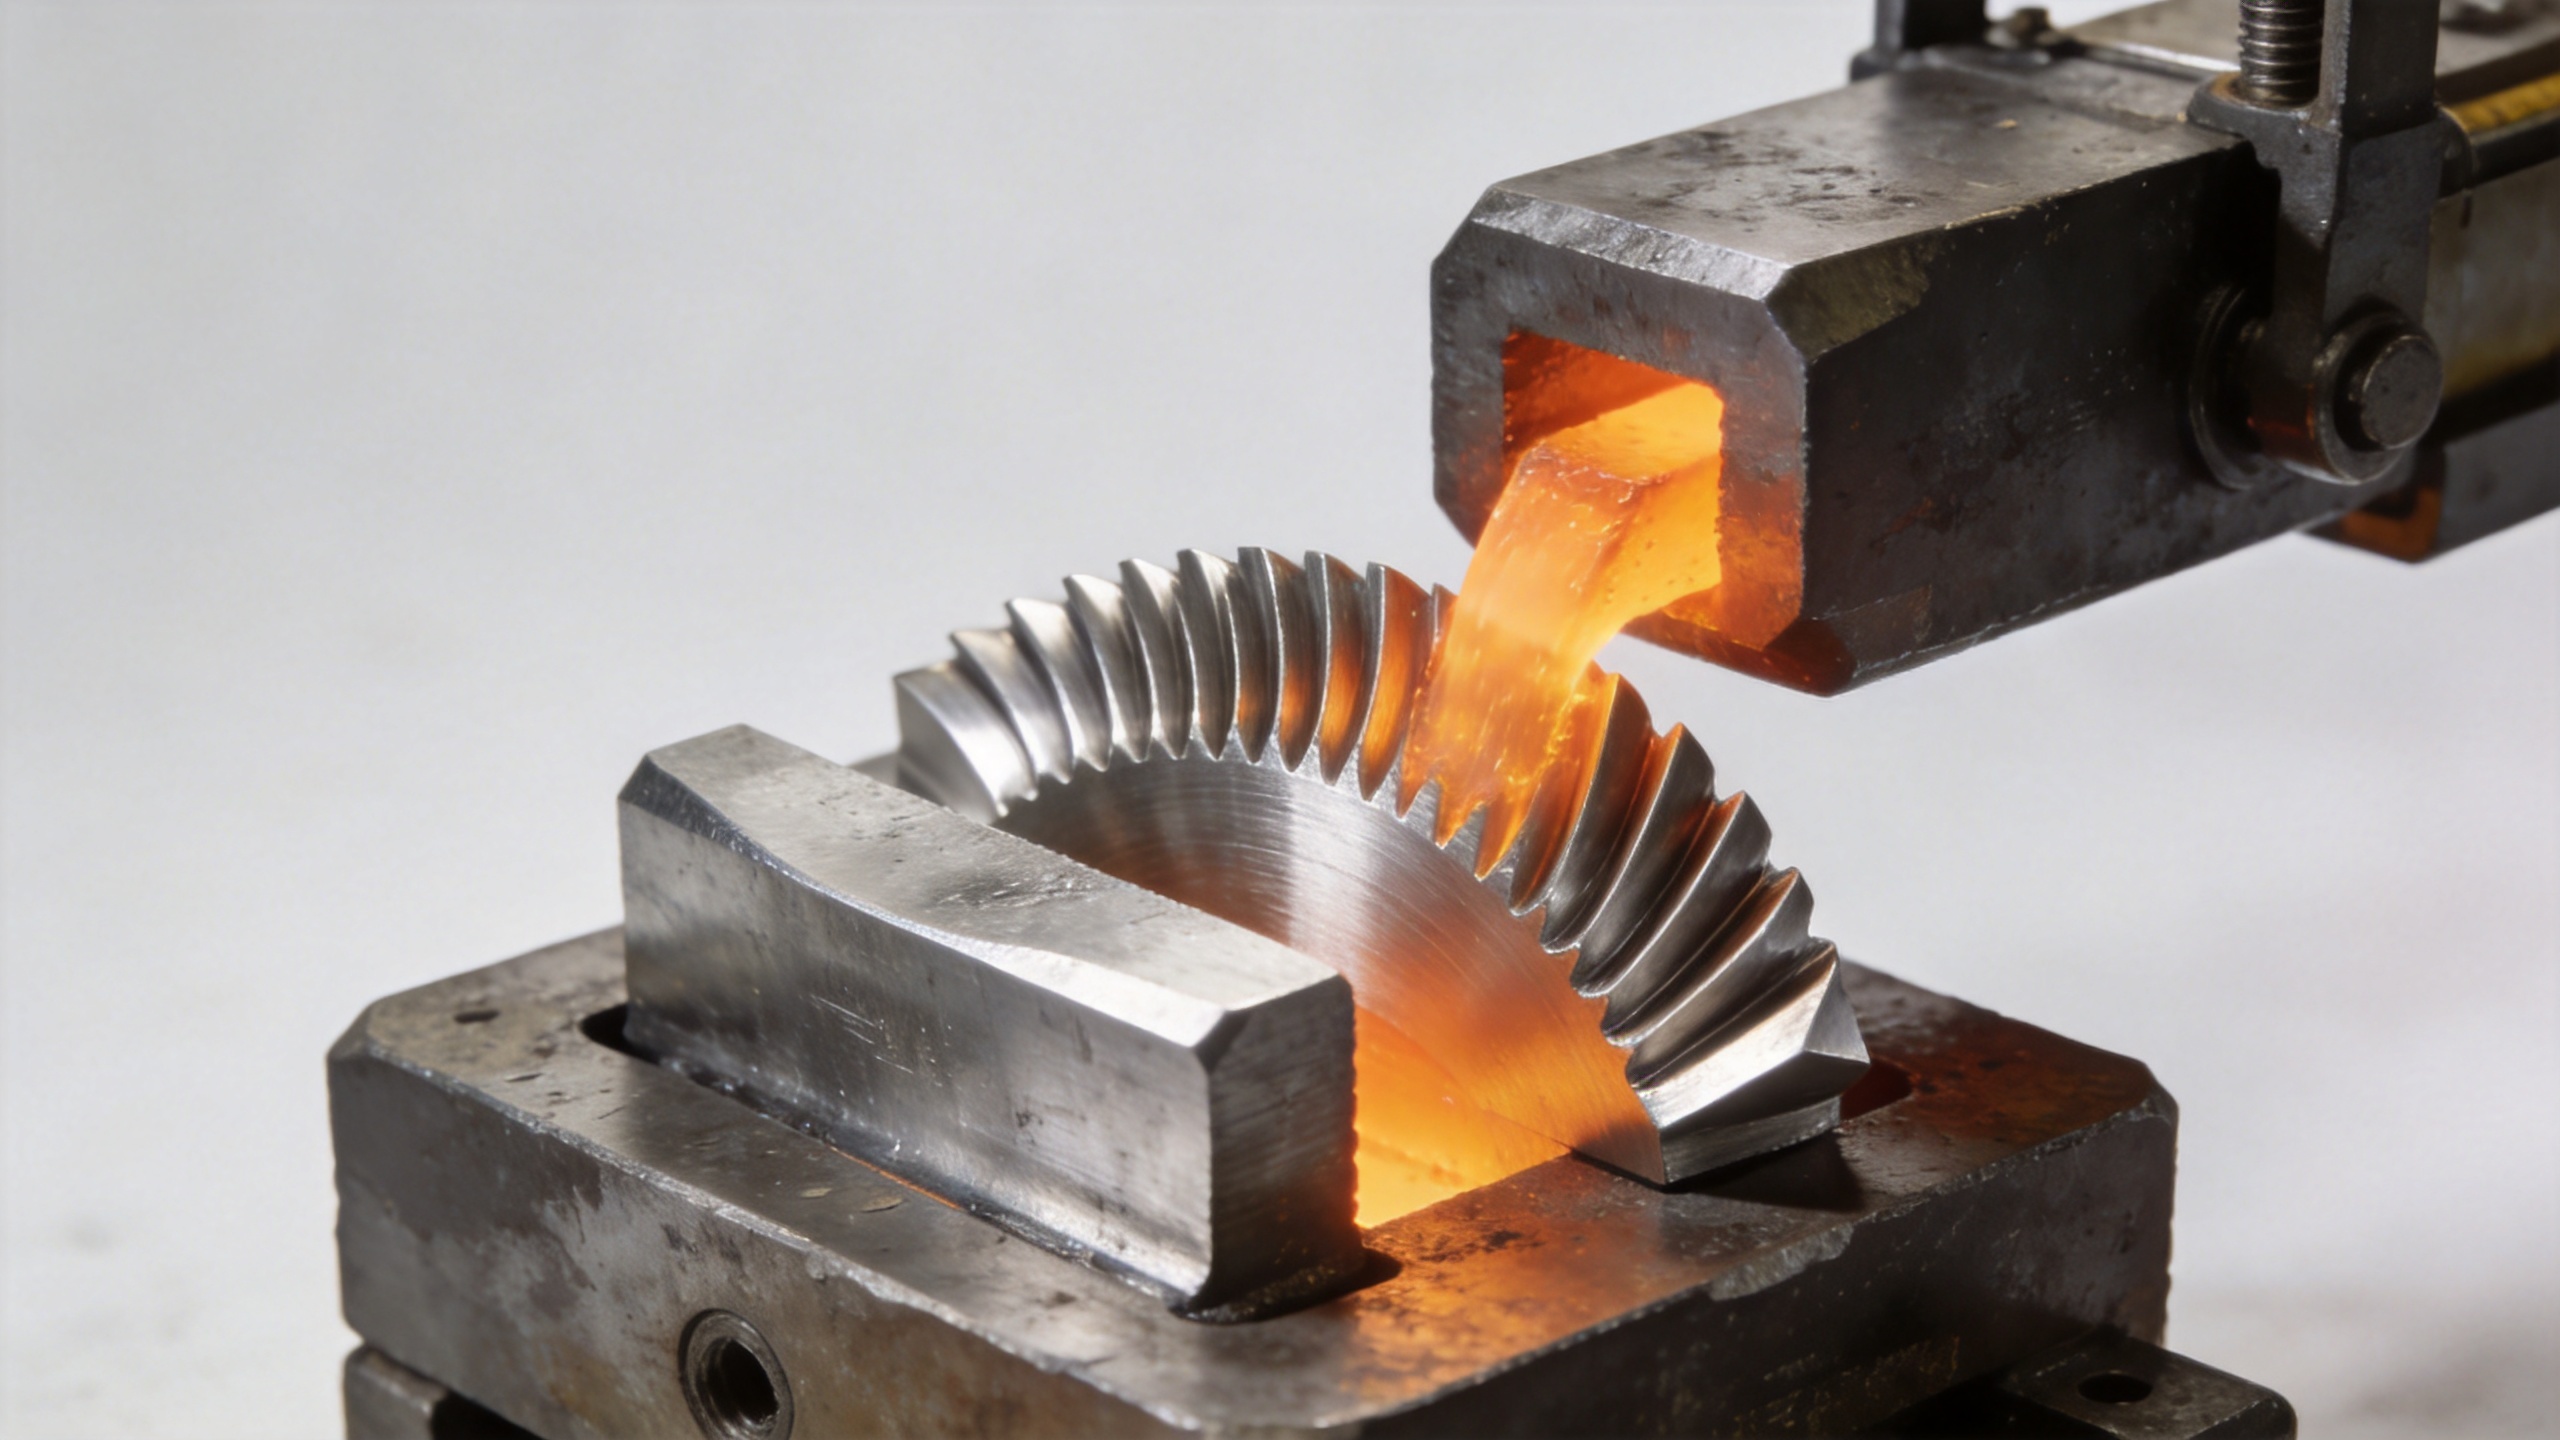
לחיצת להבים מ-Inconel בהתאמה אישית דורשת ציוד לחיצה סגור מותאם במיוחד, שמתוכנן לפי תרשימים הנדסיים של הלקוח או מודלים תלת־ממדיים ב- CAD. ספק המציע לחיצה מותאמת אישית ליישומים של טורבינות זקוק לתרשימים דו־ממדיים שלך, לנתוני CAD תלת־ממדיים, או לדוגמה ייחוס לצורך הנדסת הפוך. ספקים בעלי יכולת אמיתית ללהבים מותאמים אישית יציעו בדרך כלל סקירת תרשימים לפני הייצור כדי לאשר את האפשרות הממדית לפני שהושקע הכסף בכלי הלחיצה.
ייצור סגסוגת אינקונל ע"י ריתוך מולבן לעומת ייצור ע"י יציקה למחוזות מיוחדים של להבים טורביניים
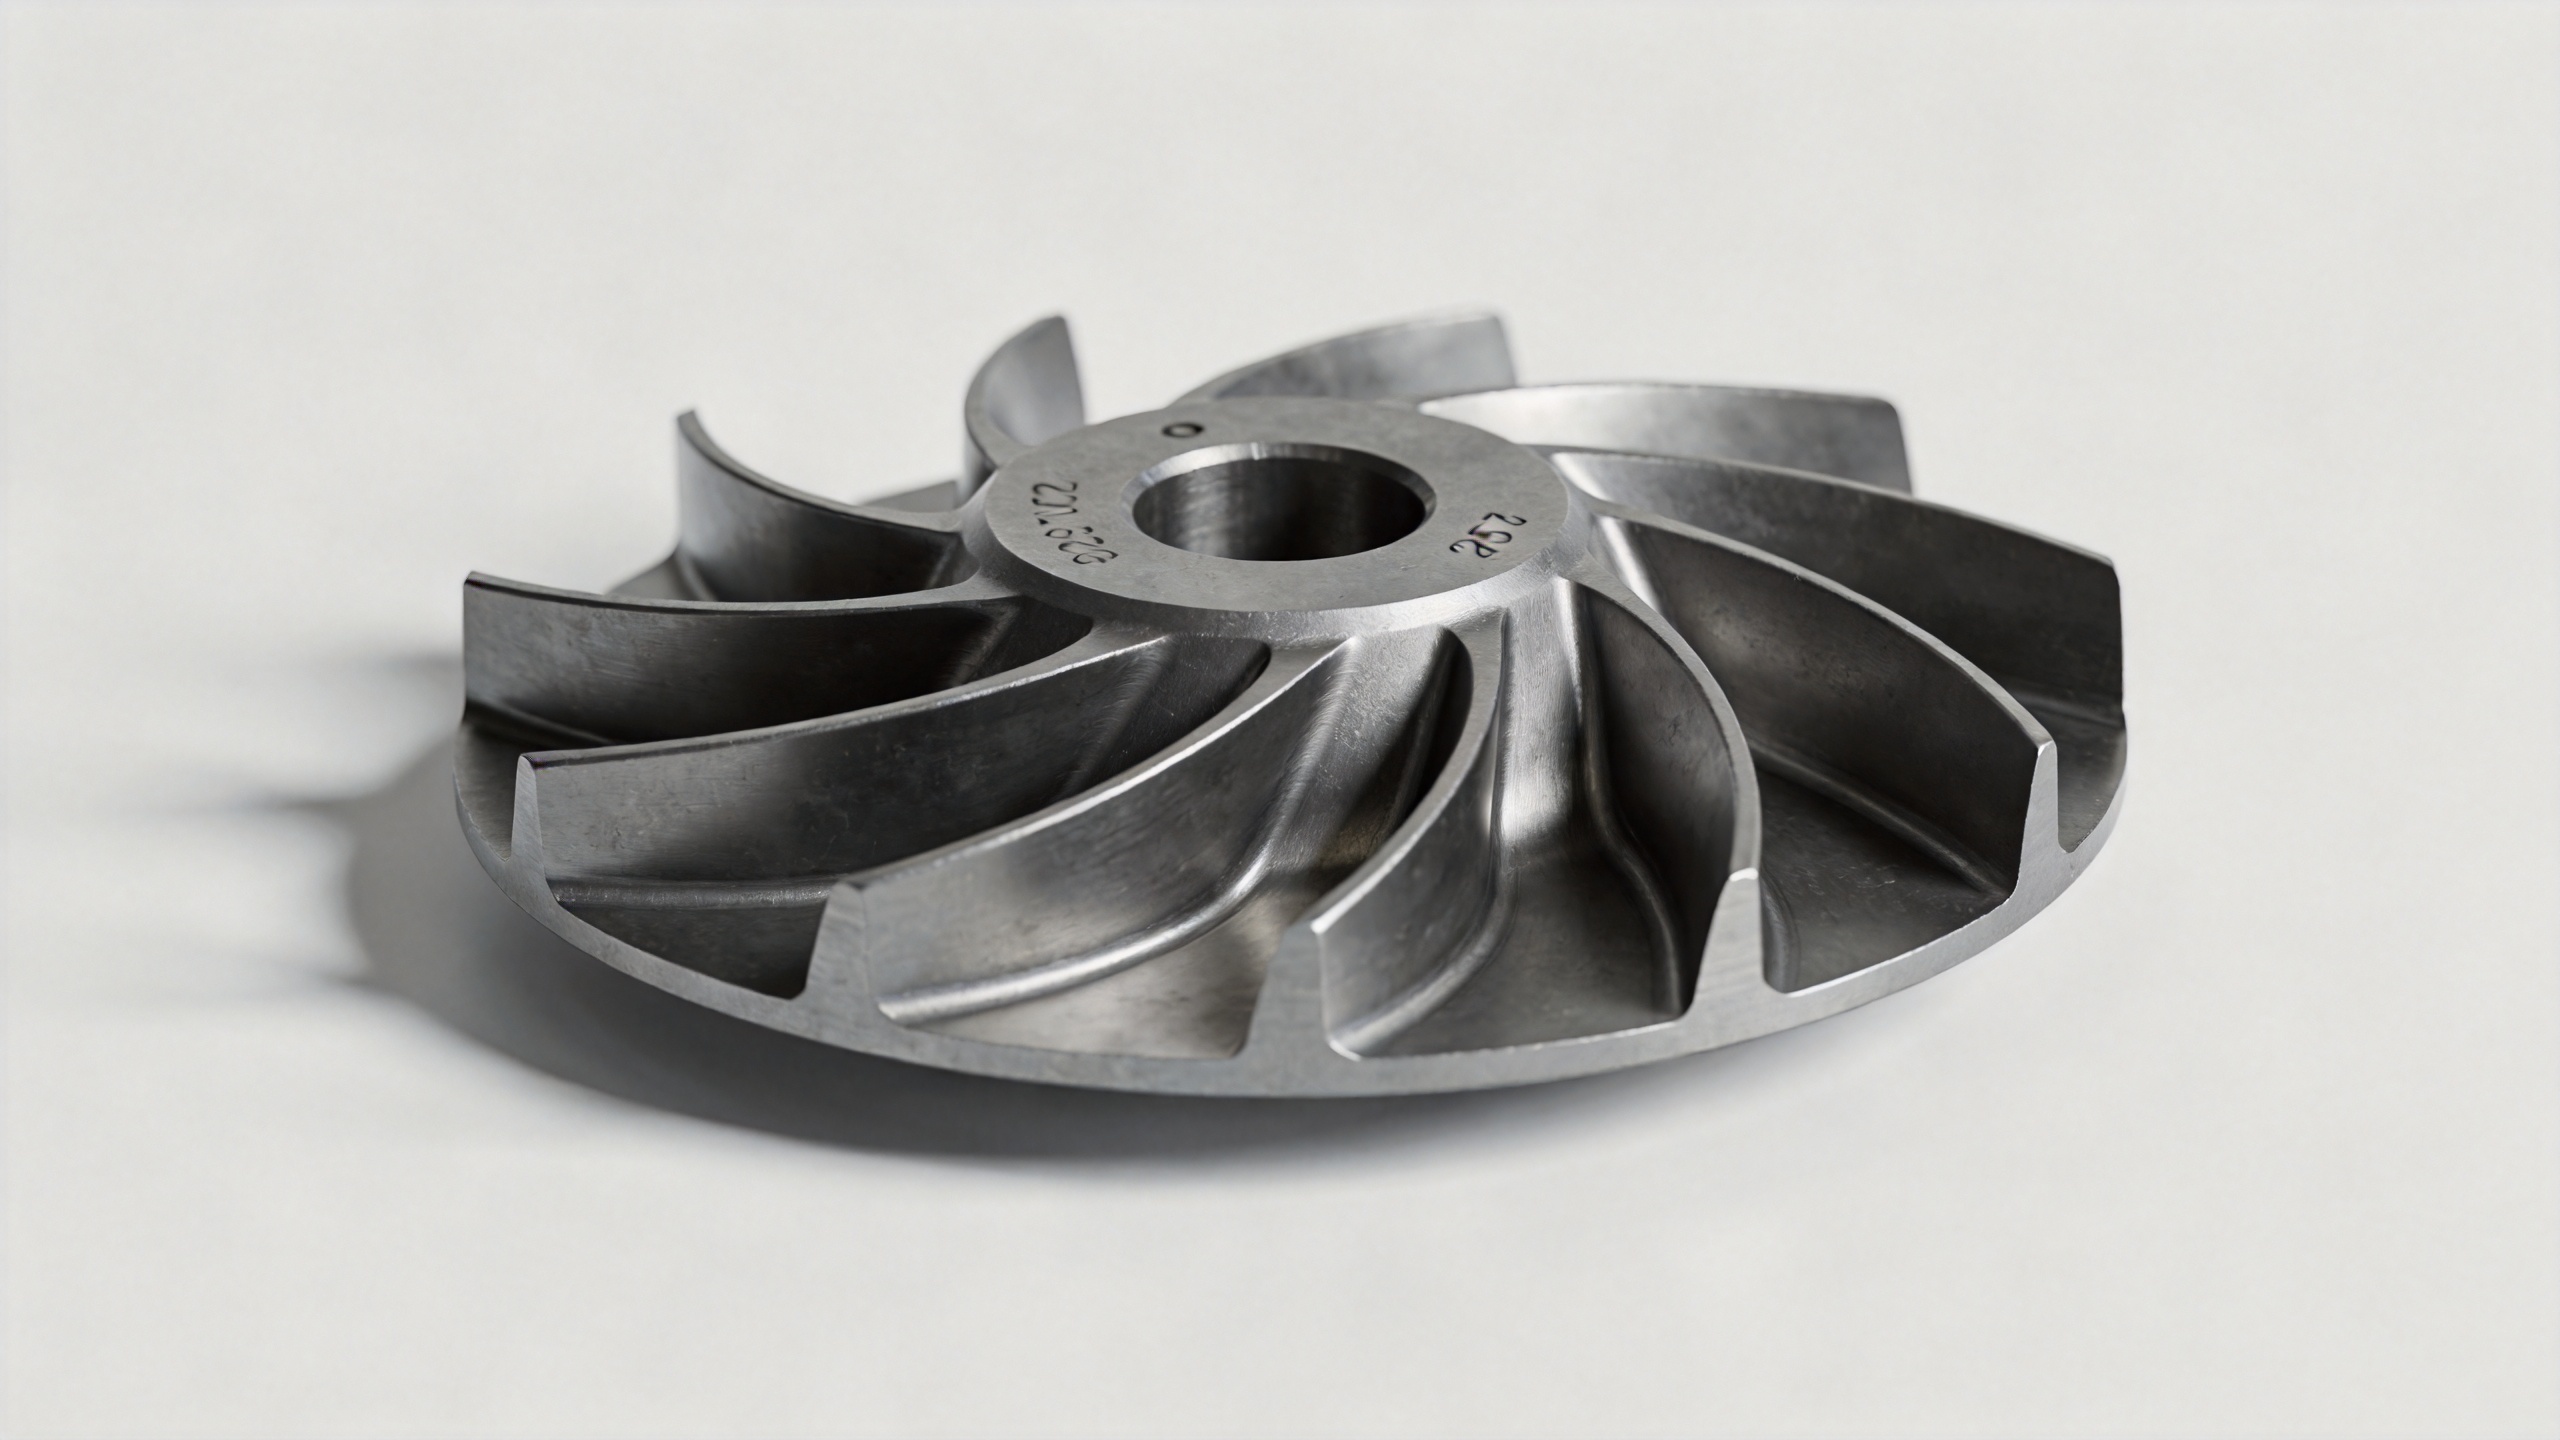
היציקה בקרום (אינвестиישן קסטינג) אכן נותנת חופש גאומטרי רב יותר לצורות מורכבות — זו נקודה הוגנת, והיא הבחירה הנכונה לערוצים חלולים לאספקת קירור בלהבים טורביניים באזור החם. עבור צורות מוצקות מותאמות, כגון פרופילי כנף להבים לקומפרסור, הייצור של סגסוגת אינקונל ע"י ריתוך מולבן הוא שיטת הייצור המוסכמת, ולכן ההשוואה משתנה בהתאם.
היתרון של היציקה עבור גאומטריית להב מותאמת נובע מהיכולת לייצר קרוב למידה הסופית. יציקת אינקונל מדויקת יכולה להשיג סיבולת ממדית של פרופיל הלהב בטווח של 0.1 עד 1 מ״מ, ובכך מקטינה את כמות החומר שדרושה לעיבוד מכני לאחר היציקה ומקצרת את מחזור ייצור החלק הכולל. עבור רכישות תחזוקה, תיקון ותפעול (MRO), שבהן זמן ההמתנה משפיע ישירות על לוח הזמנים של התיקון המורחב, יעילות הייצור הזו מהווה גורם מעשי בקביעת המהירות שבה ניתן לרכוש להב מותאם ומאושר.
התבססות רק על בדיקת קליטה כדי לזהות טעויות ממדיות היא פחות יעילה מאשר הבנת היכולת התהליכית של הספק בייציקת אינקונל כבר בשלב הראשוני. כאשר ספק מייצר להב עם גאומטריה מותאמת, יש לשאול אותו על תהליך הבדיקה הראשונה שלו: נתונים ממדידות באמצעות מכונת מדידה קואורדינטית (CMM) או סריקת 3D של חתכים קריטיים של פרופיל הלהב, גאומטריית בסיס הלהב, וממדים של המיתר והפיזור לאורך כל סדרת הייצור. כך מקבלים ראיות ממדיות לתאמוּת עוד לפני קביעת נפח ההזמנה המלא.
מה לציין עבור להב צליבה מיניקון מותאם אישית
עבור מהנדס שבודק האם לרכוש להב צליבה מיניקון מותאם אישית, השיחה על המפרטים מתחילה עם השרטוט ההנדסי, ולא בבקשת המחיר. הקלטים העיקריים שיש להגדיר כוללים:
- דרגת החומר — בדרך כלל איניקול 718 או 625, בהתאם ל-AMS 5663 או AMS 5666 בהתאמה
- שרטוט פרופיל הכנף או מודל CAD תלת־ממדי שמגדיר את האורך המיתרי, הפעמון, העובי והגאומטריה של הסיבוב
- גאומטריית חיבור הבסיס והספיגות הממדיות להתאמה לדיסקת טורבינה
- דרישת טיפול حراري — טיפול פתרוני וגילוי לאיניקול 718 כדי להשיג את התכונות המכאניות הרצויות
- קריטריוני קבלה ממדיים, כולל דרישות דוח CMM או סריקת 3D לאצווה אחת לשליחה
- פורמט אישור החומר ומערכת מעקב אחר סדרת החום הנדרשים למערכת האיכות שלכם
ללהט חיתוך מותאם אישית המיוצר מציורים הנדסיים, תמיכה הנדסית קדם מכירה מהספק מהווה גורם הבחנה מעשי. ספק שיבדוק את השרטוט שלכם לפני קבלת ההזמנה מספק לכם תובנות מוקדמות יותר האם הגאומטריה ניתנת לייצור בתוך טווח הסובלנות והלוח الزمنי שלכם — ובכך מפחית את הסיכון למחזור דחיית המאמר הראשון שמעכב את חלון התיקון שלכם.
סיכום מעשי
להטים של טורבינות בעלי צורה מותאמת ניתן לייצר באמצעות ניפוץ אינקונל. התהליך מוכן היטב הן עבור פרופילים סטנדרטיים והן עבור פרופילים לא סטנדרטיים, בתנאי שהלקוח מספק ציורים הנדסיים או גאומטריה ייחוס, והספק הנופץ מחזיק ביכולת ניפוץ במתכת סגורה עבור גאומטריות של כנפי טורבינה. בשלב המניעים תחת עומס מחזורי, ניפוץ אינקונל מספק יתרונות במבנה גרגר ובהישארות לאי-יציבות שלא ניתן להשיג באמצעות יציקה עבור פרופילי כנף מלאים.
לצוותים שמחפשים להזמין להבים בעלי צורה מיוחדת לטורבינות ישנות, לתוכניות שדרוג או למיקומים לא סטנדרטיים של שלבים, השאלה המרכזית אינה האם ניתן לייצר את החלק באמצעות ניקל מוצק. השאלה היא האם הספק המועמד שלכם יש לו את החוויה בעריכת כלים, את היכולת לאמת מידות וה תמיכה הנדסית לפני המכירה כדי לייצר את פרופיל הלהב המותאם שלכם בדיוק עם הסיבוביות הדרושות להרכבת הטורבינה שלכם. זהו הגורם שמפריד בין مواصفות על נייר לבין להב מוצק מותאם שתוכלו להתקין בביטחון.