 EN

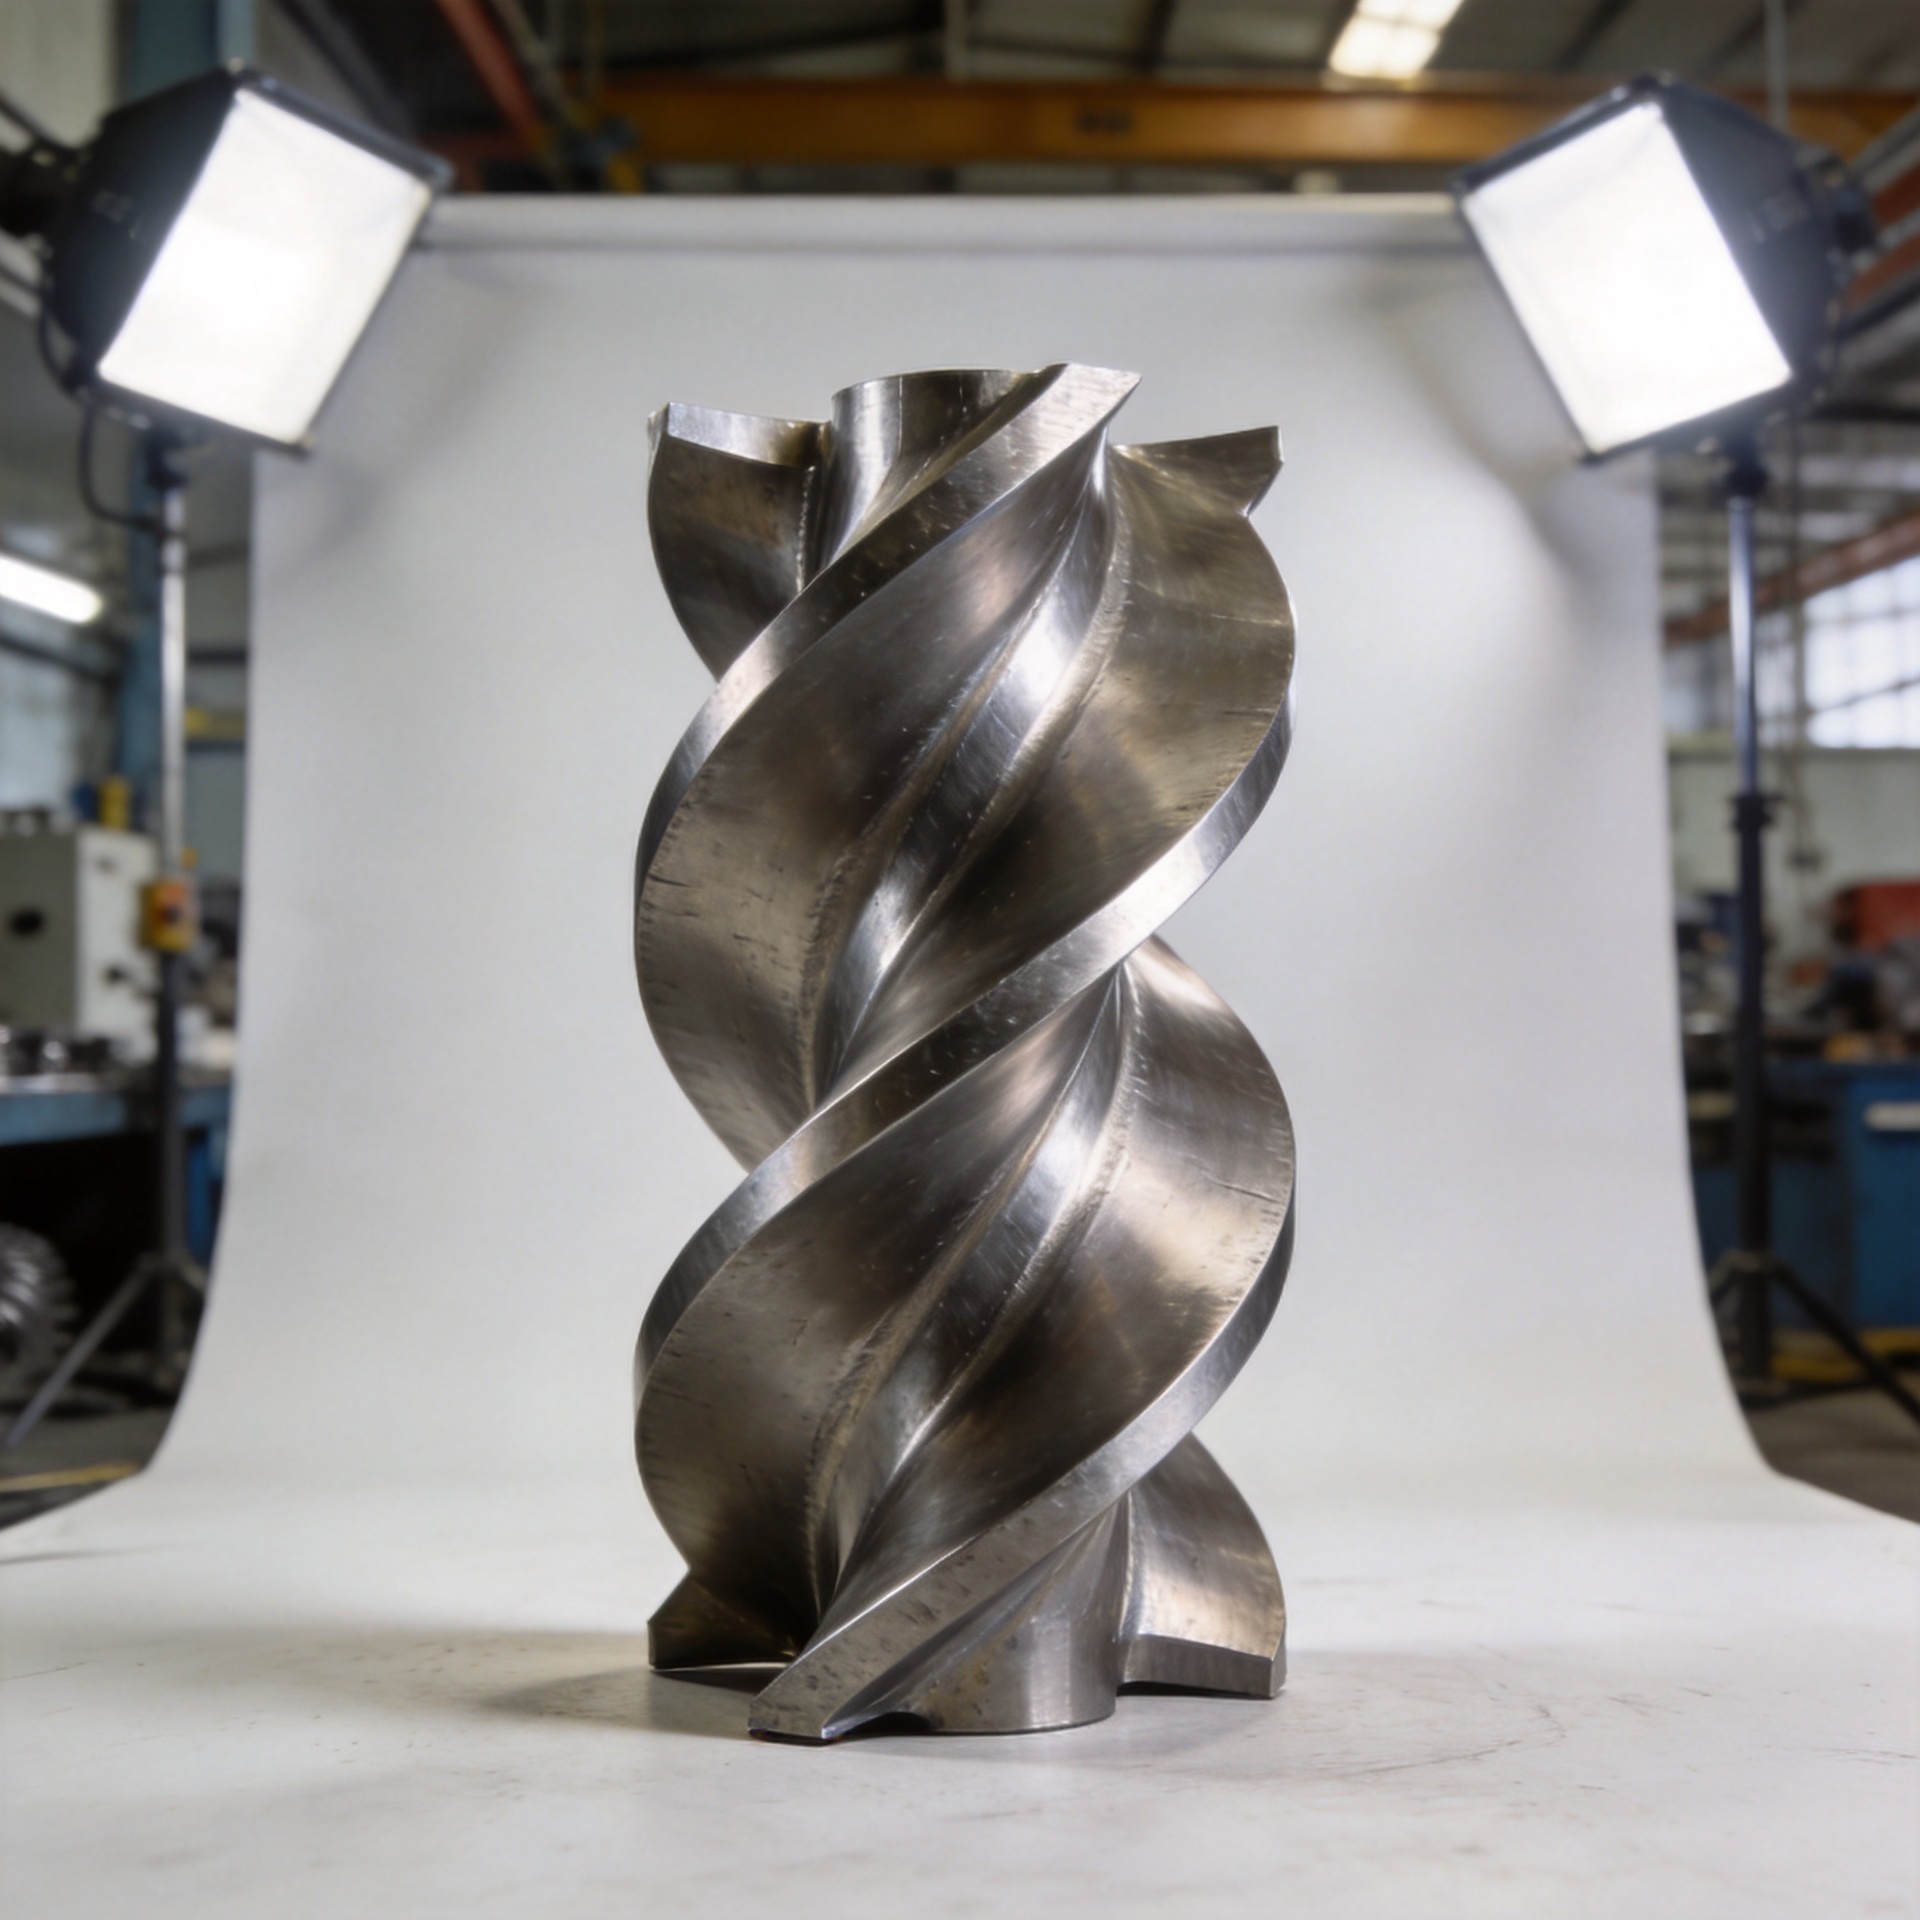
آیا پرههای توربین با اشکال سفارشی را میتوان از فورجینگ اینکونل ساخت؟
بله — و برای محیطهای توربین با دمای بالا، آهنگری اینکونل اغلب گزینهی مناسبی برای هندسهی تیغههای سفارشی است که باید در شرایط واقعی کار، پروفیل خود را حفظ کنند. اما سؤالی که مهندسان تأمین و تیمهای نگهداری و تعمیر در واقع میخواهند پاسخ داده شود، فراتر از این است: چه شرایط طراحیای باعث میشود آهنگری اینکونل روش مناسبی برای تیغههای با شکل سفارشی باشد و برای دستیابی به نتایجی که بتوانید واقعاً نصب کنید، چه مشخصاتی را باید تعیین کنید؟
چرا آهنگری اینکونل برای کاربردهای تیغههای توربین مؤثر است
اینکونل، بهویژه درجههای ۷۱۸ و ۶۲۵، آلیاژ برتر نیکل-کرومی است که برای کاربردهای دمای بالا توسعه یافتهاست. اینکونل ۷۱۸ در دمای تقریبی ۱۱۵۰ درجه سانتیگراد بهصورت آهنگری میشود؛ این امر امکان کنترل ساختار دانهای آلیاژ را در خود فرآیند آهنگری فراهم میکند. در آهنگری اینکونل با قالب بسته، نیروی فشاری شکل تخته را تغییر میدهد و جریان دانهها را در راستای هندسه تیغه هدایت میکند و قطعهای با مقاومت خستگی تولید میکند که ریختهگری همان پروفیل نمیتواند به آن برسد.
برای تیغههای فشردهکننده و توربین تحت بارهای آیرودینامیکی و حرارتی دورهای، این تطبیق ساختار ریز امری حاشیهای نیست. مهندسان نگهداری توربین که با الگوهای شکست تیغه در دورههای بالا آشنا هستند، معمولاً توجه میکنند که تفاوت بین تیغههای آهنگریشده و ریختهگریشده در کاربردهای حساس به خستگی، در دادههای بازههای خدماتی مشاهده میشود، نه صرفاً در صفحات مشخصات فنی. برای تیغهای با شکل ویژه در دماهای بالای مرحله، این مزیت سازهای واقعی و قابل اندازهگیری است.
استانداردهای صنعتی مرتبط با فورجهای اینکونل شامل AMS 5663 (اینکونل ۷۱۸/ یواناس N07718) و AMS 5666 (اینکونل ۶۲۵) است که نیازمندیهای خواص مواد را برای اشکال فورجشده تعریف میکنند. تأیید اینکه درجهٔ مادهٔ شما با یکی از این مشخصات استاندارد همسو است، پایهای مستند برای پذیرش خواص مکانیکی و ردیابیپذیری در سیستم کیفیت شما فراهم میکند.
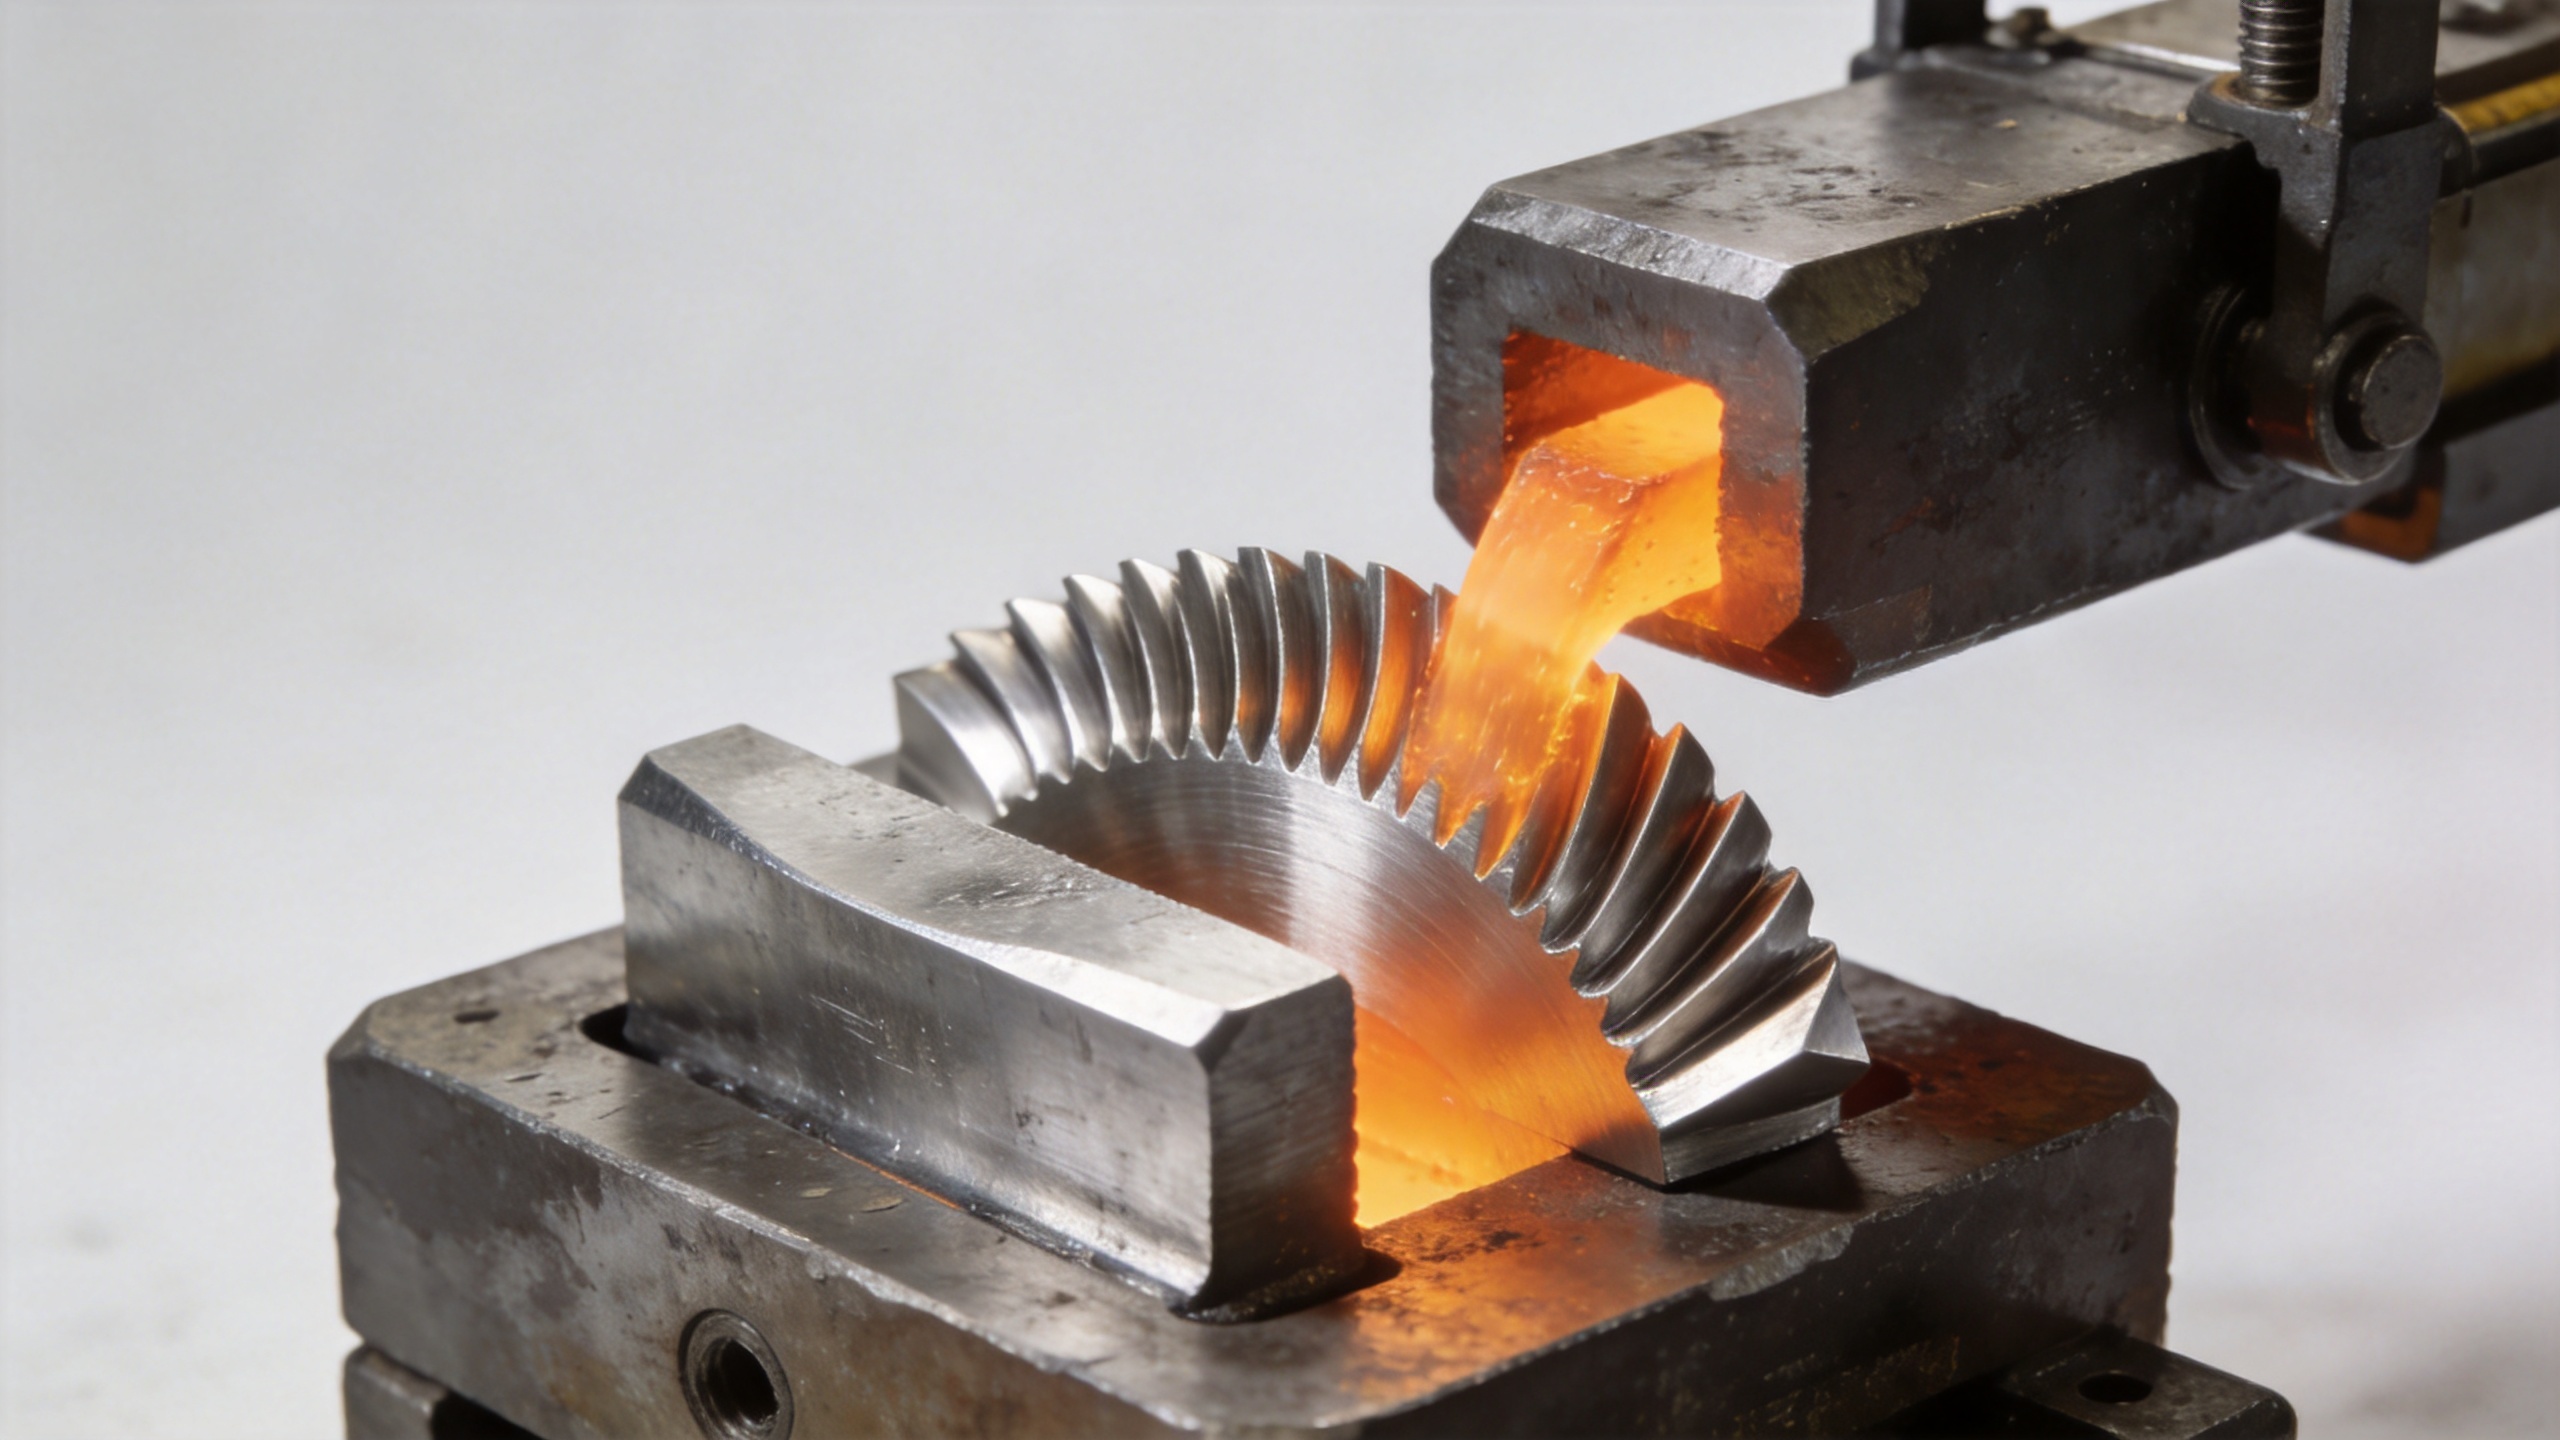
پرههای با شکل سفارشی: واقعاً چه چیزی «سفارشی» محسوب میشود؟
در اینجا پاسخ دقیقتر میشود و اطلاعات عمومی دربارهٔ فورج اینکونل معمولاً کافی نیستند. اصطلاح «پرهٔ با شکل ویژه» دامنهٔ گستردهای را پوشش میدهد: پروفیلهای توربین قدیمی که در هیچ فهرست سازندهٔ اصلی وجود ندارند، پرههای ارتقاءشده برای موقعیتهای مرحلهای غیراستاندارد، و پروفیلهای هوایی سفارشی که برای دستیابی به اهداف آیرودینامیکی خاص طراحی شدهاند. هر یک از این موارد پیامدهای متفاوتی برای فرآیند فورج دارد.
یک بینش که رویکرد تدارکاتی را تغییر میدهد: تطبیق درجهی آلیاژ بر روی کاغذ، بهطور خودکار به عملکرد معادل پره در کاربرد توربین خاص شما منجر نمیشود. سؤال مربوطه این است که آیا تأمینکنندهی فورجینگ قادر است پروفیل مقطع سفارشی پرهی شما — شامل لبهی پیشین، لبهی پسین، هندسهی ریشه و ویژگیهای سکو — را در محدودهی تحمل ابعادی مورد نیاز مونتاژ دیسک توربین شما تولید کند.
فورجینگ سفارشی پره از جنس اینکونل نیازمند ابزارهای قالببندی بستهی اختصاصی است که از نقشههای مهندسی مشتری یا مدلهای سهبعدی CAD طراحی شدهاند. تأمینکنندهای که فورجینگ سفارشی برای کاربردهای توربین ارائه میدهد، معمولاً نیازمند نقشههای دو بعدی شما، دادههای سهبعدی CAD یا یک نمونهی مرجع برای مهندسی معکوس است. تأمینکنندگانی که واقعاً قابلیت تولید پرههای سفارشی را دارند، عموماً بررسی پیشازتولید نقشه را ارائه میدهند تا امکانپذیری ابعادی پیش از سرمایهگذاری در ابزارها تأیید شود.
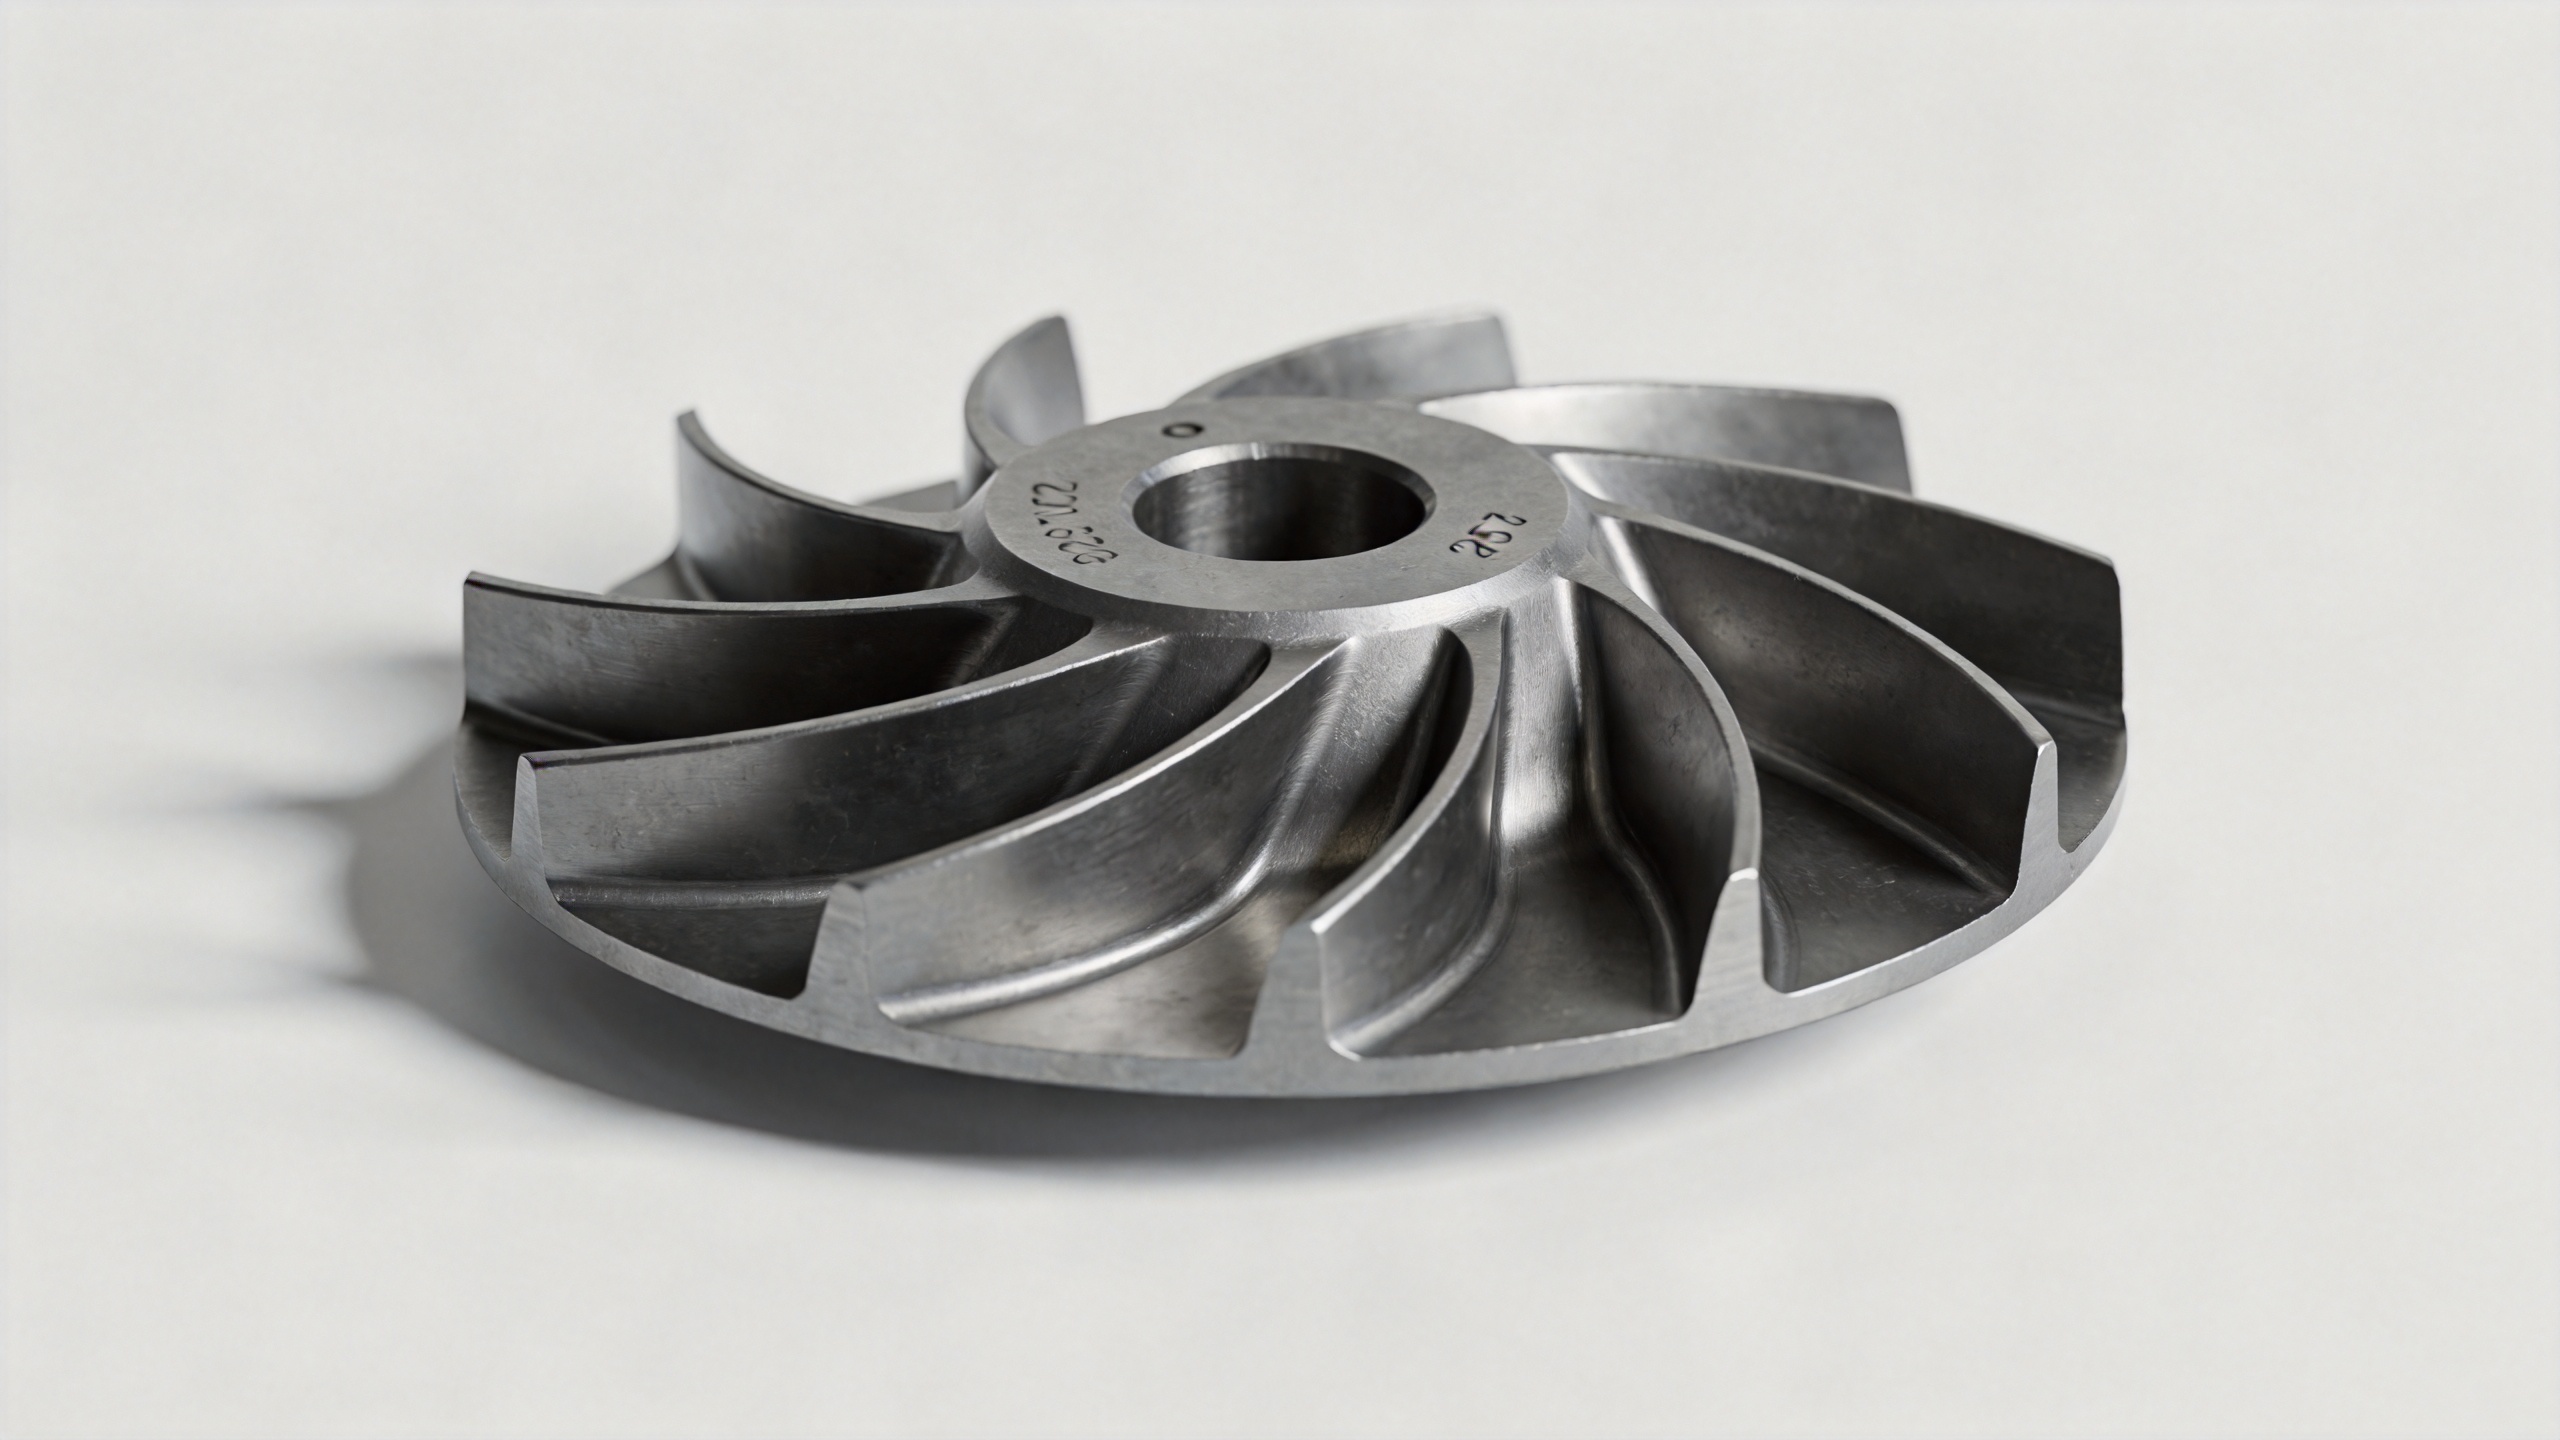
فورجینگ اینکونل در مقابل ریختهگری اینکونل برای پروفیلهای تیغههای توربین سفارشی
روش ریختهگری اینوستمنت واقعاً آزادی هندسی بیشتری برای اشکال پیچیده فراهم میکند — این نکته کاملاً درست است و برای قسمتهای توخالی با کانالهای خنککننده در تیغههای توربین بخش داغ، انتخاب مناسبی محسوب میشود. اما برای اشکال جامد سفارشی مانند پروفیلهای هوآیرودینامیک تیغههای کمپرسور، فورجینگ اینکونل روش تولیدی رایج و استاندارد است و بنابراین مقایسه بهطور متناظر تغییر میکند.
مزیت شکلدهی برای هندسهٔ تیغهٔ سفارشی از قابلیت تولید تقریبی نزدیک به شکل نهایی ناشی میشود. شکلدهی دقیق اینکونل میتواند دقت ابعادی پروفیل آیرودینامیکی را در بازهٔ ۰٫۱ تا ۱ میلیمتر به دست آورد، که این امر مقدار برش لازم پس از شکلدهی را کاهش داده و چرخهٔ کلی ساخت قطعه را فشرده میکند. برای خرید قطعات تعمیر و نگهداری و بازسازی (MRO) که زمان تحویل مستقیماً بر برنامهٔ بازسازی تأثیر میگذارد، این کارایی تولیدی عاملی عملی در سرعت منبعیابی تیغهٔ شکلدادهشدهٔ سفارشی و صلاحیتدار است.
استناد صرفاً به بازرسی ورودی برای شناسایی خطاهای ابعادی کماثرتر از درک از ابتدا قابلیت فرآیند شکلدهی اینکونل تأمینکننده است. هنگامی که تأمینکننده هندسهٔ تیغهٔ سفارشی تولید میکند، از فرآیند بازرسی نمونهٔ اولیهاش سؤال کنید: آیا دادههای اندازهگیری ماشین هماهنگ سنجی (CMM) یا اسکن سهبعدی از مقاطع مهم پروفیل آیرودینامیکی، هندسهٔ پایهٔ تیغه و ابعاد وتر و دهانه در سرتاسر تولید ارائه میشود؟ این اطلاعات، شواهدی از انطباق ابعادی را پیش از تعهد به حجم کلی سفارش فراهم میکند.
آنچه باید برای تیغهٔ فورجینگ سفارشی اینکونل مشخص شود
برای مهندسی که قصد ارزیابی منبع تأمین تیغهٔ فورجینگ سفارشی اینکونل را دارد، گفتوگوی مشخصات از نقشهٔ مهندسی آغاز میشود، نه از درخواست قیمت. ورودیهای کلیدی که باید تعریف شوند عبارتند از:
- درجهٔ ماده — معمولاً اینکونل ۷۱۸ یا ۶۲۵، بهترتیب مطابق با استانداردهای AMS 5663 یا AMS 5666
- نقشهٔ پروفیل ایرفویل یا مدل سهبعدی CAD که هندسهٔ طول وتر، طول پره، ضخامت و پیچش را تعریف میکند
- هندسهٔ اتصال ریشه و تلرانسهای ابعادی برای نصب روی دیسک توربین
- نیازمندی عملیات حرارتی — حلشده و پیرسازیشده برای اینکونل ۷۱۸ جهت دستیابی به خواص مکانیکی مطلوب
- معیارهای پذیرش ابعادی، از جمله الزامات گزارش اندازهگیری ماشین هماهنگکنندهٔ سهبعدی (CMM) یا اسکن سهبعدی برای هر محمولهٔ تحویلی
- قالب گواهی ماده و ردیابی دستهٔ حرارتی مورد نیاز برای سیستم کیفیت شما
برای تولید تیغههای آهنگری سفارشی بر اساس نقشههای مهندسی، حمایت مهندسی پیش از فروش از سوی تأمینکننده، عاملی عملی برای تمایز است. تأمینکنندهای که پیش از پذیرش سفارش، نقشه شما را بررسی کند، به شما امکان میدهد زودتر بدانید آیا هندسه مورد نظر در محدوده تلرانس و زمانبندی تعیینشده قابل تولید است یا خیر؛ این امر خطر تکرار چرخه رد نمونه اولیه را که موجب تأخیر در پنجره نگهداری شما میشود، کاهش میدهد.
خلاصهای عملی
تیغههای توربین با اشکال سفارشی را میتوان از طریق آهنگری اینکونل تولید کرد. این فرآیند برای هر دو نمایه تیغه استاندارد و غیراستاندارد بهخوبی اثباتشده است، مشروط بر اینکه مشتری نقشههای مهندسی یا هندسه مرجع را ارائه دهد و تأمینکننده آهنگری قابلیت قالببندی بسته را برای هندسههای باله هوایی توربین داشته باشد. برای مراحل فشردهسازی تحت بار چرخهای، آهنگری اینکونل ساختار دانهای و مقاومت در برابر خستگی را فراهم میکند که ریختهگری برای نمایههای باله هوایی جامد نمیتواند به آن دست یابد.
برای تیمهایی که تیغههایی با اشکال ویژه را برای توربینهای قدیمی، برنامههای بهروزرسانی یا موقعیتهای مرحلهای غیراستاندارد تأمین میکنند، پرسش اصلی این نیست که آیا ریختهگری اینکونل قادر به تولید این قطعه است یا خیر. بلکه این است که آیا تأمینکنندهٔ پیشنهادی شما دارای تجربهٔ لازم در زمینهٔ ساخت ابزارها، توانایی تأیید ابعادی دقیق و پشتیبانی مهندسی پیش از فروش برای تولید پروفیل سفارشی خاص شما با دقتهای مورد نیاز مونتاژ توربین شماست یا خیر. همین عوامل است که یک مشخصات نظری را از یک تیغهٔ ریختهگریشدهٔ سفارشی که با اطمینان میتوانید نصب کنید، جدا میسازد.