 EN

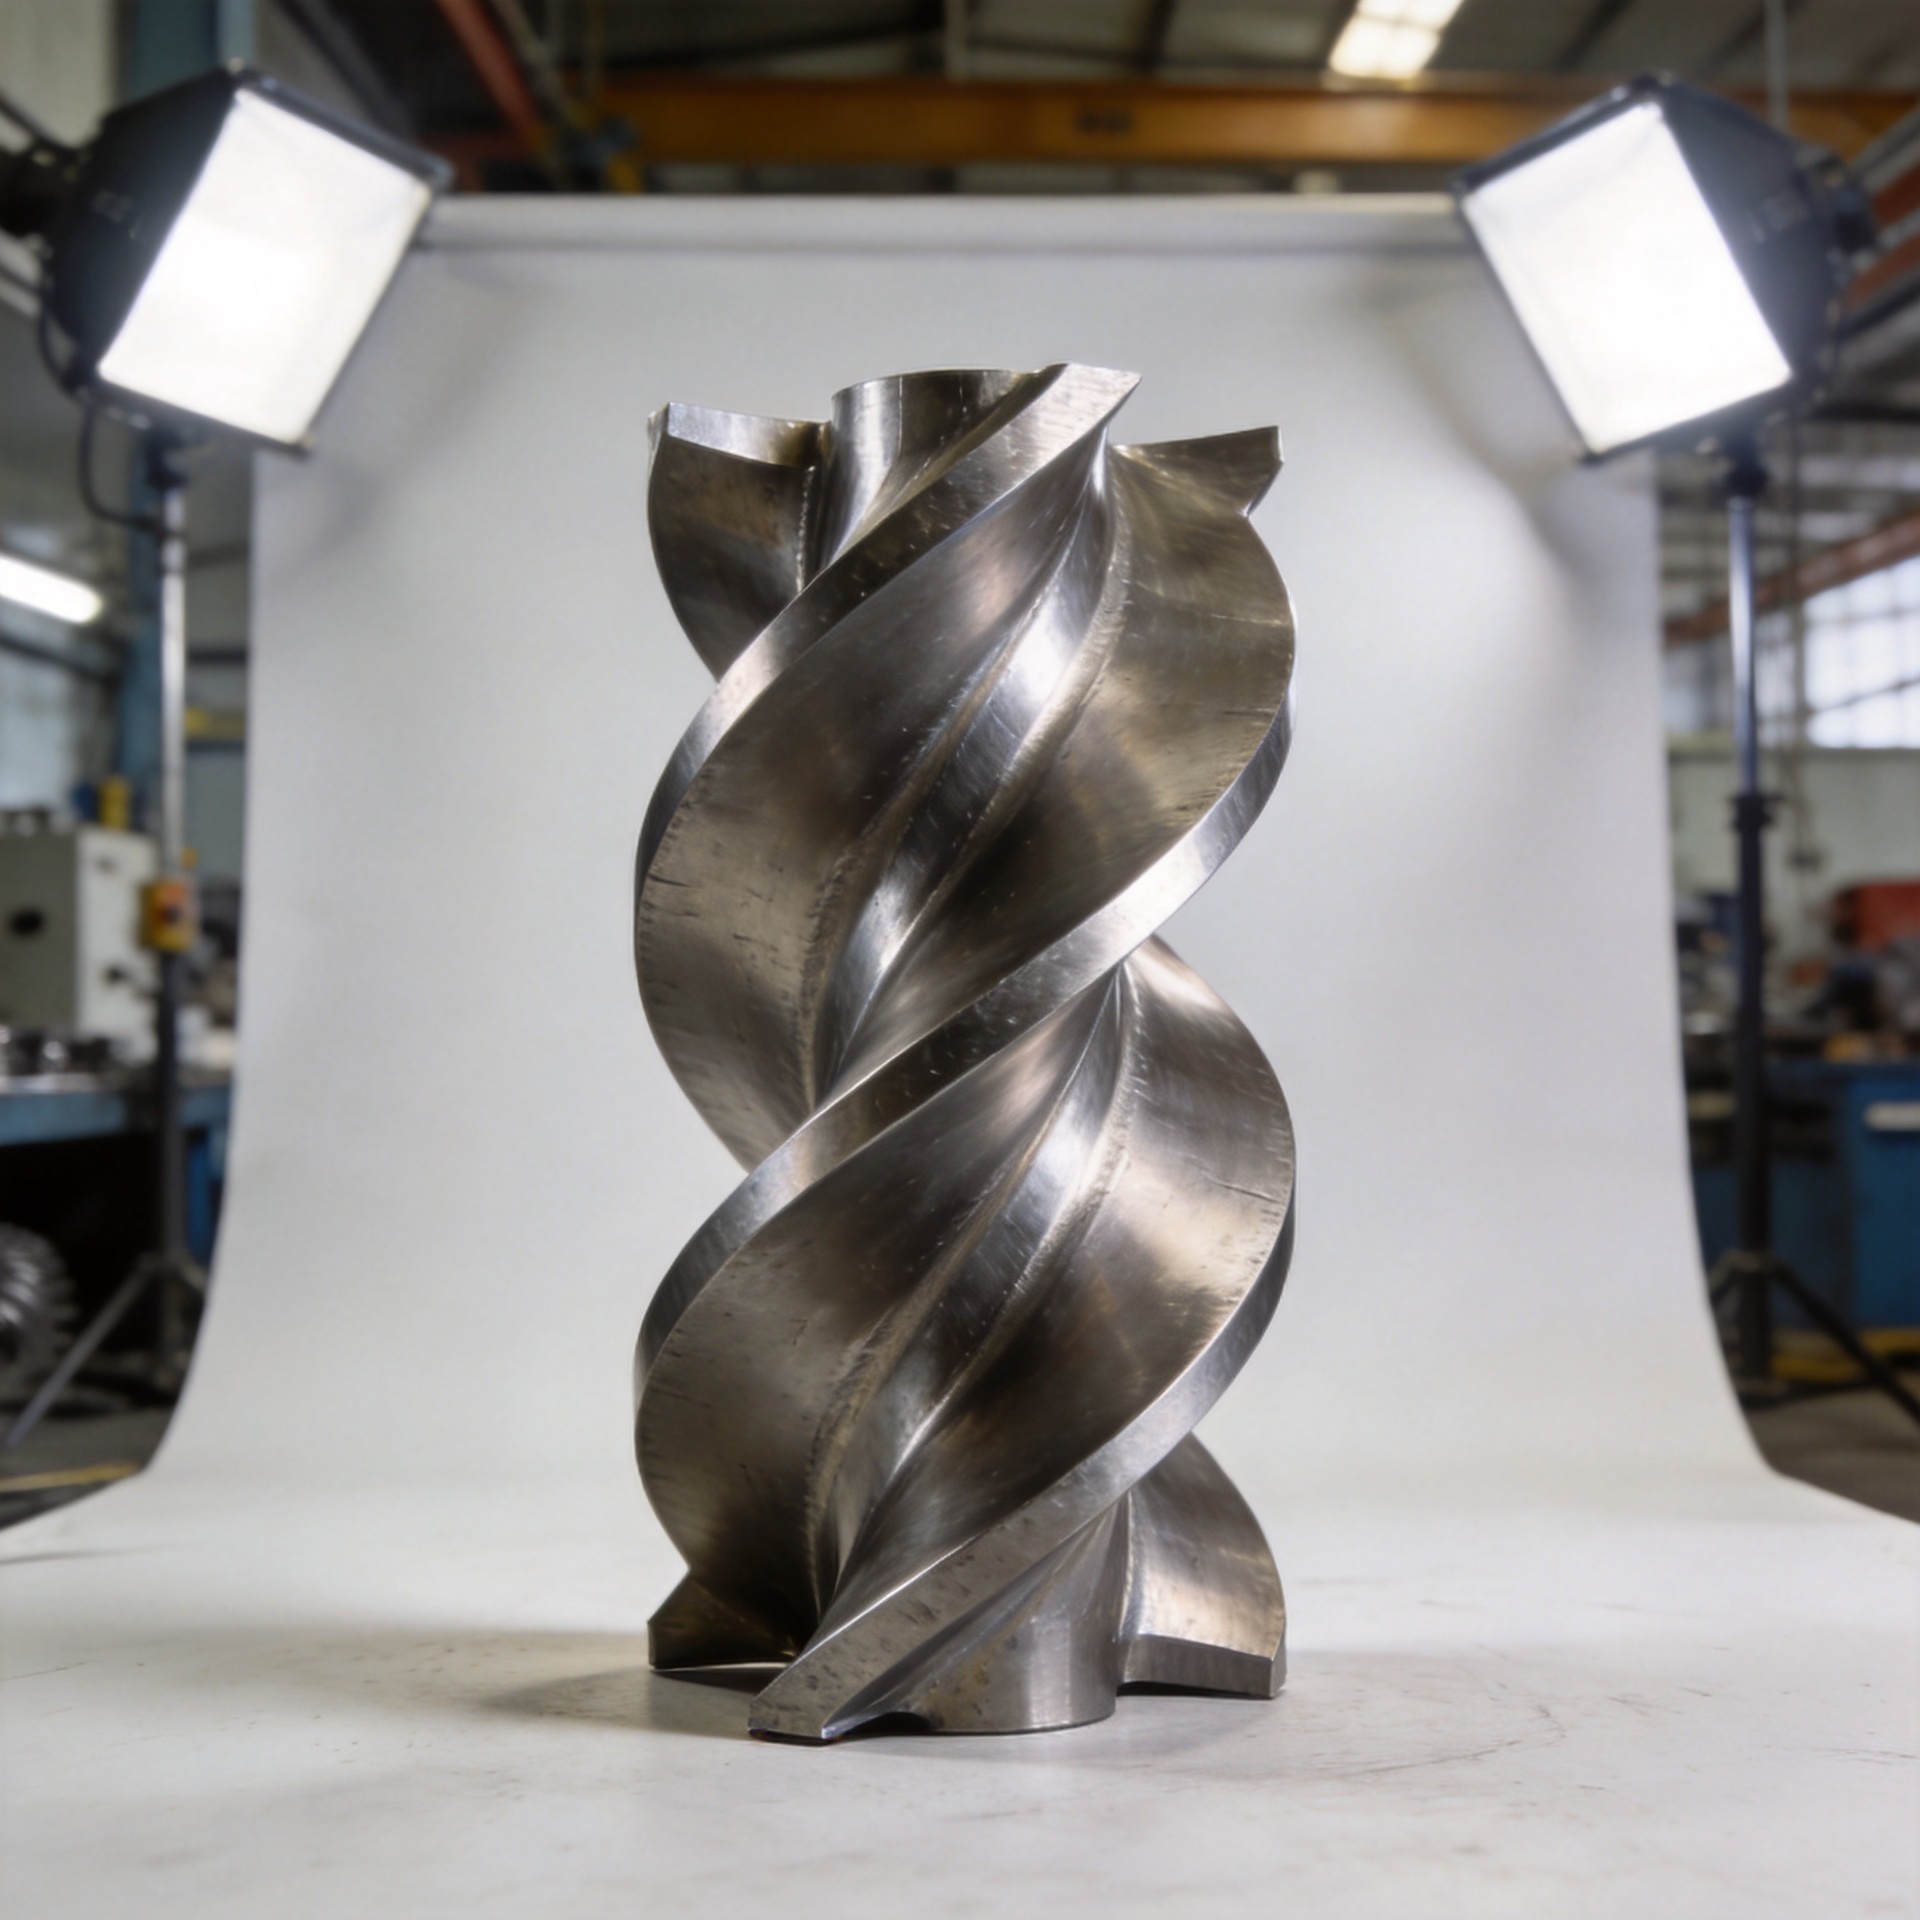
Je možné vyrábať turbínové lopatky neštandardného tvaru z kovového polotovaru z inconelu?
Áno – a pre vysokoteplotné turbínové prostredia sú kovové výkovky z inconelu často správnou voľbou pre individuálne tvarované ostrie, ktoré musí udržať svoj profil za skutočných prevádzkových zaťažení. Otázka, ktorú si v skutočnosti kladú väčšina inžinierov pre nákup a údržbových tímov, ide ďalej: aké konštrukčné podmienky robia kovové výkovky z inconelu vhodnou metódou pre špeciálne tvarované ostrie a čo presne je potrebné špecifikovať, aby sa dosiahli výsledky, ktoré sa dajú naozaj namontovať?
Prečo kovové výkovky z inconelu fungujú pre aplikácie turbínových ostrov
Inconel, najmä značky 718 a 625, je niklo-chrómová superzliatina vyvinutá pre vysokoteplotné použitie. Inconel 718 sa kuje pri približne 1150 °C, čo umožňuje kontrolovať štruktúru zrn počas samotného kovania. Pri uzavretom kovaní inconelu stlačovacia sila tvaruje polotovar a súčasne smeruje tok zrn pozdĺž geometrie čepele, čím vzniká súčiastka s odolnosťou proti únavovému poškodeniu, ktorú nemožno dosiahnuť litím rovnakého profilu.
Pre kompresorové a turbínové čepele za cyklického aerodynamického a tepelného zaťaženia je táto mikroštrukturálna orientácia rozhodujúca. Inžinieri zodpovední za údržbu turbín, ktorí dobre poznajú režimy vysokocyklového poškodenia čepeľov, často upozorňujú, že rozdiel medzi kovanými a litými čepeľami v aplikáciách citlivých na únavu sa prejavuje v dátach o intervaloch údržby, nie len v technických špecifikáciách. Pre čepeľ špeciálneho tvaru pri zvýšených teplotách stupňa je štrukturálna výhoda skutočná a merateľná.
Príslušné priemyselné normy pre kovové výkovky z Inconelu zahŕňajú AMS 5663 (Inconel 718 / UNS N07718) a AMS 5666 (Inconel 625), ktoré definujú požiadavky na materiálové vlastnosti pre kované tvary. Potvrdenie, že vaša trieda materiálu zodpovedá jednej z týchto štandardných označení, vám poskytuje zdokumentovaný základ pre prijatie mechanických vlastností a sledovateľnosť v rámci vášho systému kvality.
Lopatky špeciálneho tvaru: Čo skutočne vyžaduje pojem „špeciálne“
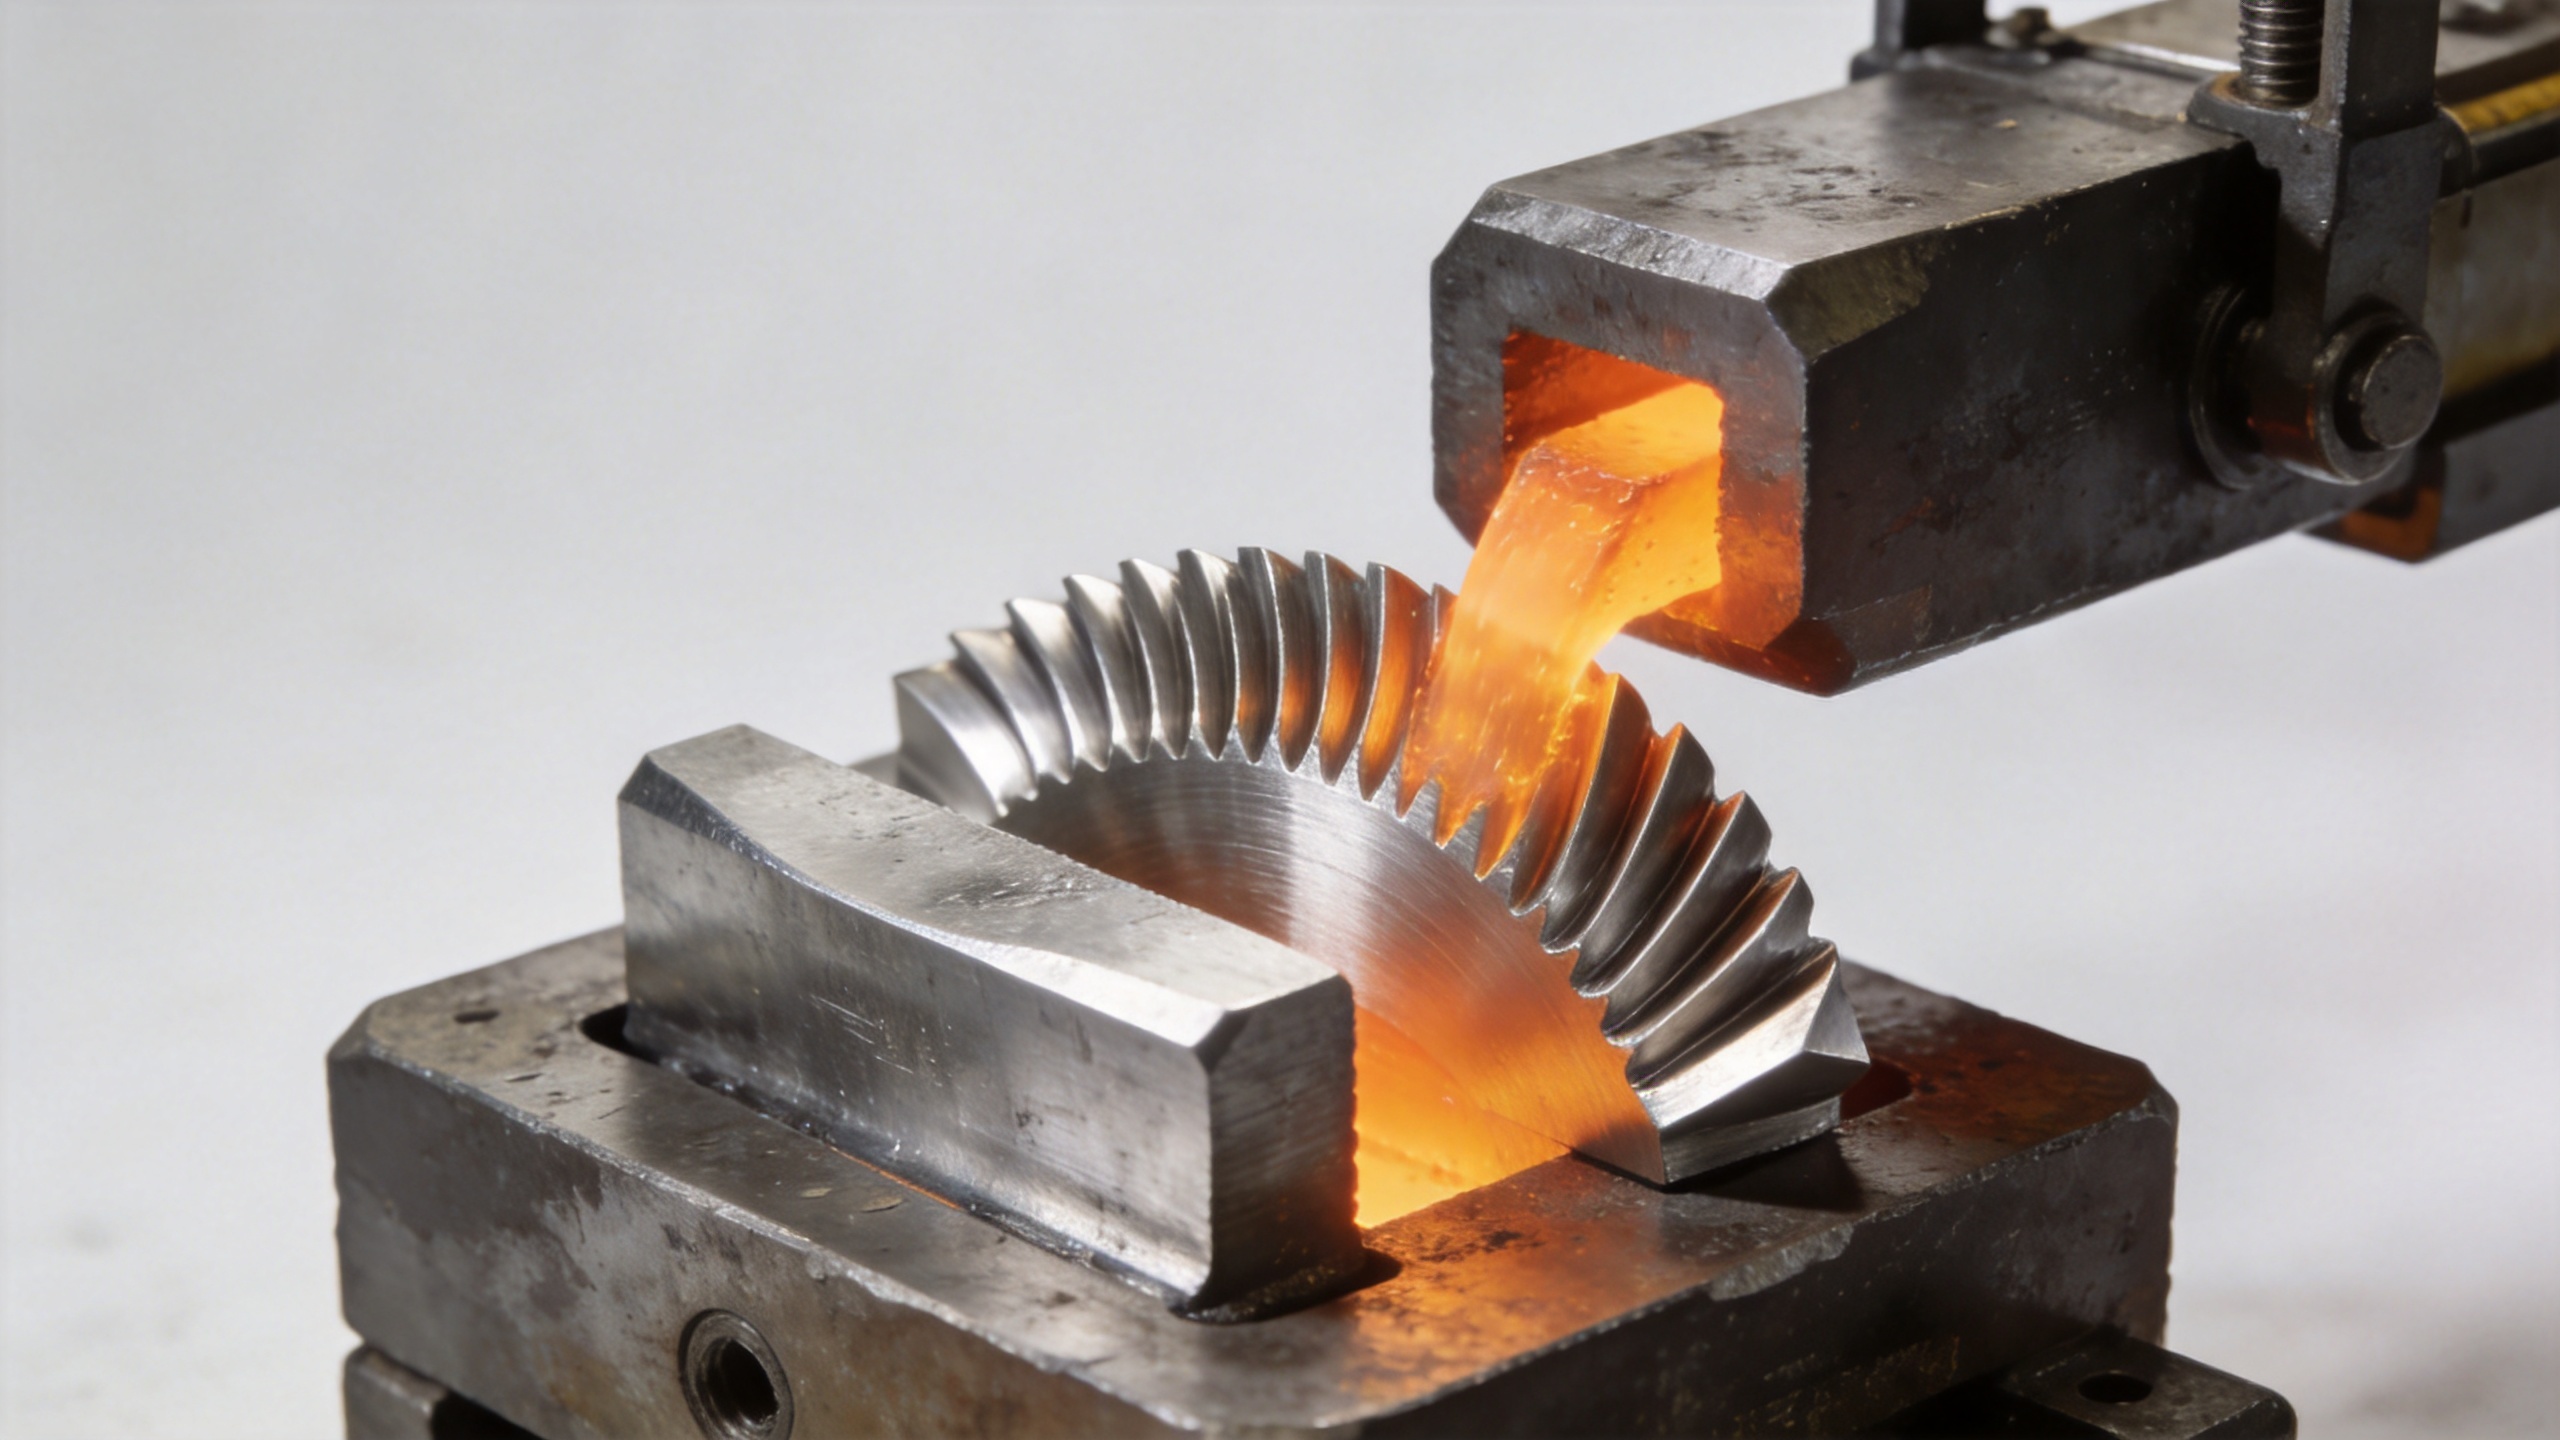
Tu sa odpoveď stáva konkrétnejšou a všeobecné informácie o kovaní z Inconelu často nestačia. Termín „lopatka špeciálneho tvaru“ zahŕňa široké spektrum prípadov: staršie profily turbín, ktoré sa nenachádzajú v žiadnom katalógu výrobcu originálnych súčiastok (OEM), náhradné lopatky pre nestandardné polohy stupňov a špeciálne navrhnuté profily lopatiek zamerané na konkrétne aerodynamické ciele. Každá z týchto situácií má iné dôsledky pre proces kovania.
Jeden poznatok, ktorý mení prístup k nákupu: zhoda zliatiny podľa špecifikácie neznamená automaticky rovnocenný výkon lopatky v konkrétnej turbínovej aplikácii. Relevantnou otázkou je, či dodávateľ kovových polotovarov dokáže vyrobiť vašu vlastnú prierezovú profilovú lopatku – vrátane prednej hrany, zadnej hrany, geometrie koreňa a prvkov platformy – v rámci rozmerových tolerancií vyžadovaných pre vašu turbínovú kotúčovú zostavu.
Vlastné kovové polotovary lopatiek z Inconelu vyžadujú špeciálne uzavreté kovací nástroje navrhnuté na základe technických výkresov alebo 3D CAD modelov zákazníka. Dodávateľ ponúkajúci vlastné kovanie pre turbínové aplikácie potrebuje buď vaše 2D výkresy, 3D CAD údaje alebo referenčný vzorku na reverzné inžinierstvo. Dodávatelia s naozajstnou schopnosťou vyrábať vlastné lopatky zvyčajne ponúkajú predvýrobnú kontrolu výkresov na potvrdenie rozmerovej uskutočniteľnosti ešte pred tým, ako sa investuje do výroby nástrojov.
Kovanie z Inconelu vs. liatie pre špeciálne profily turbínových lopatiek
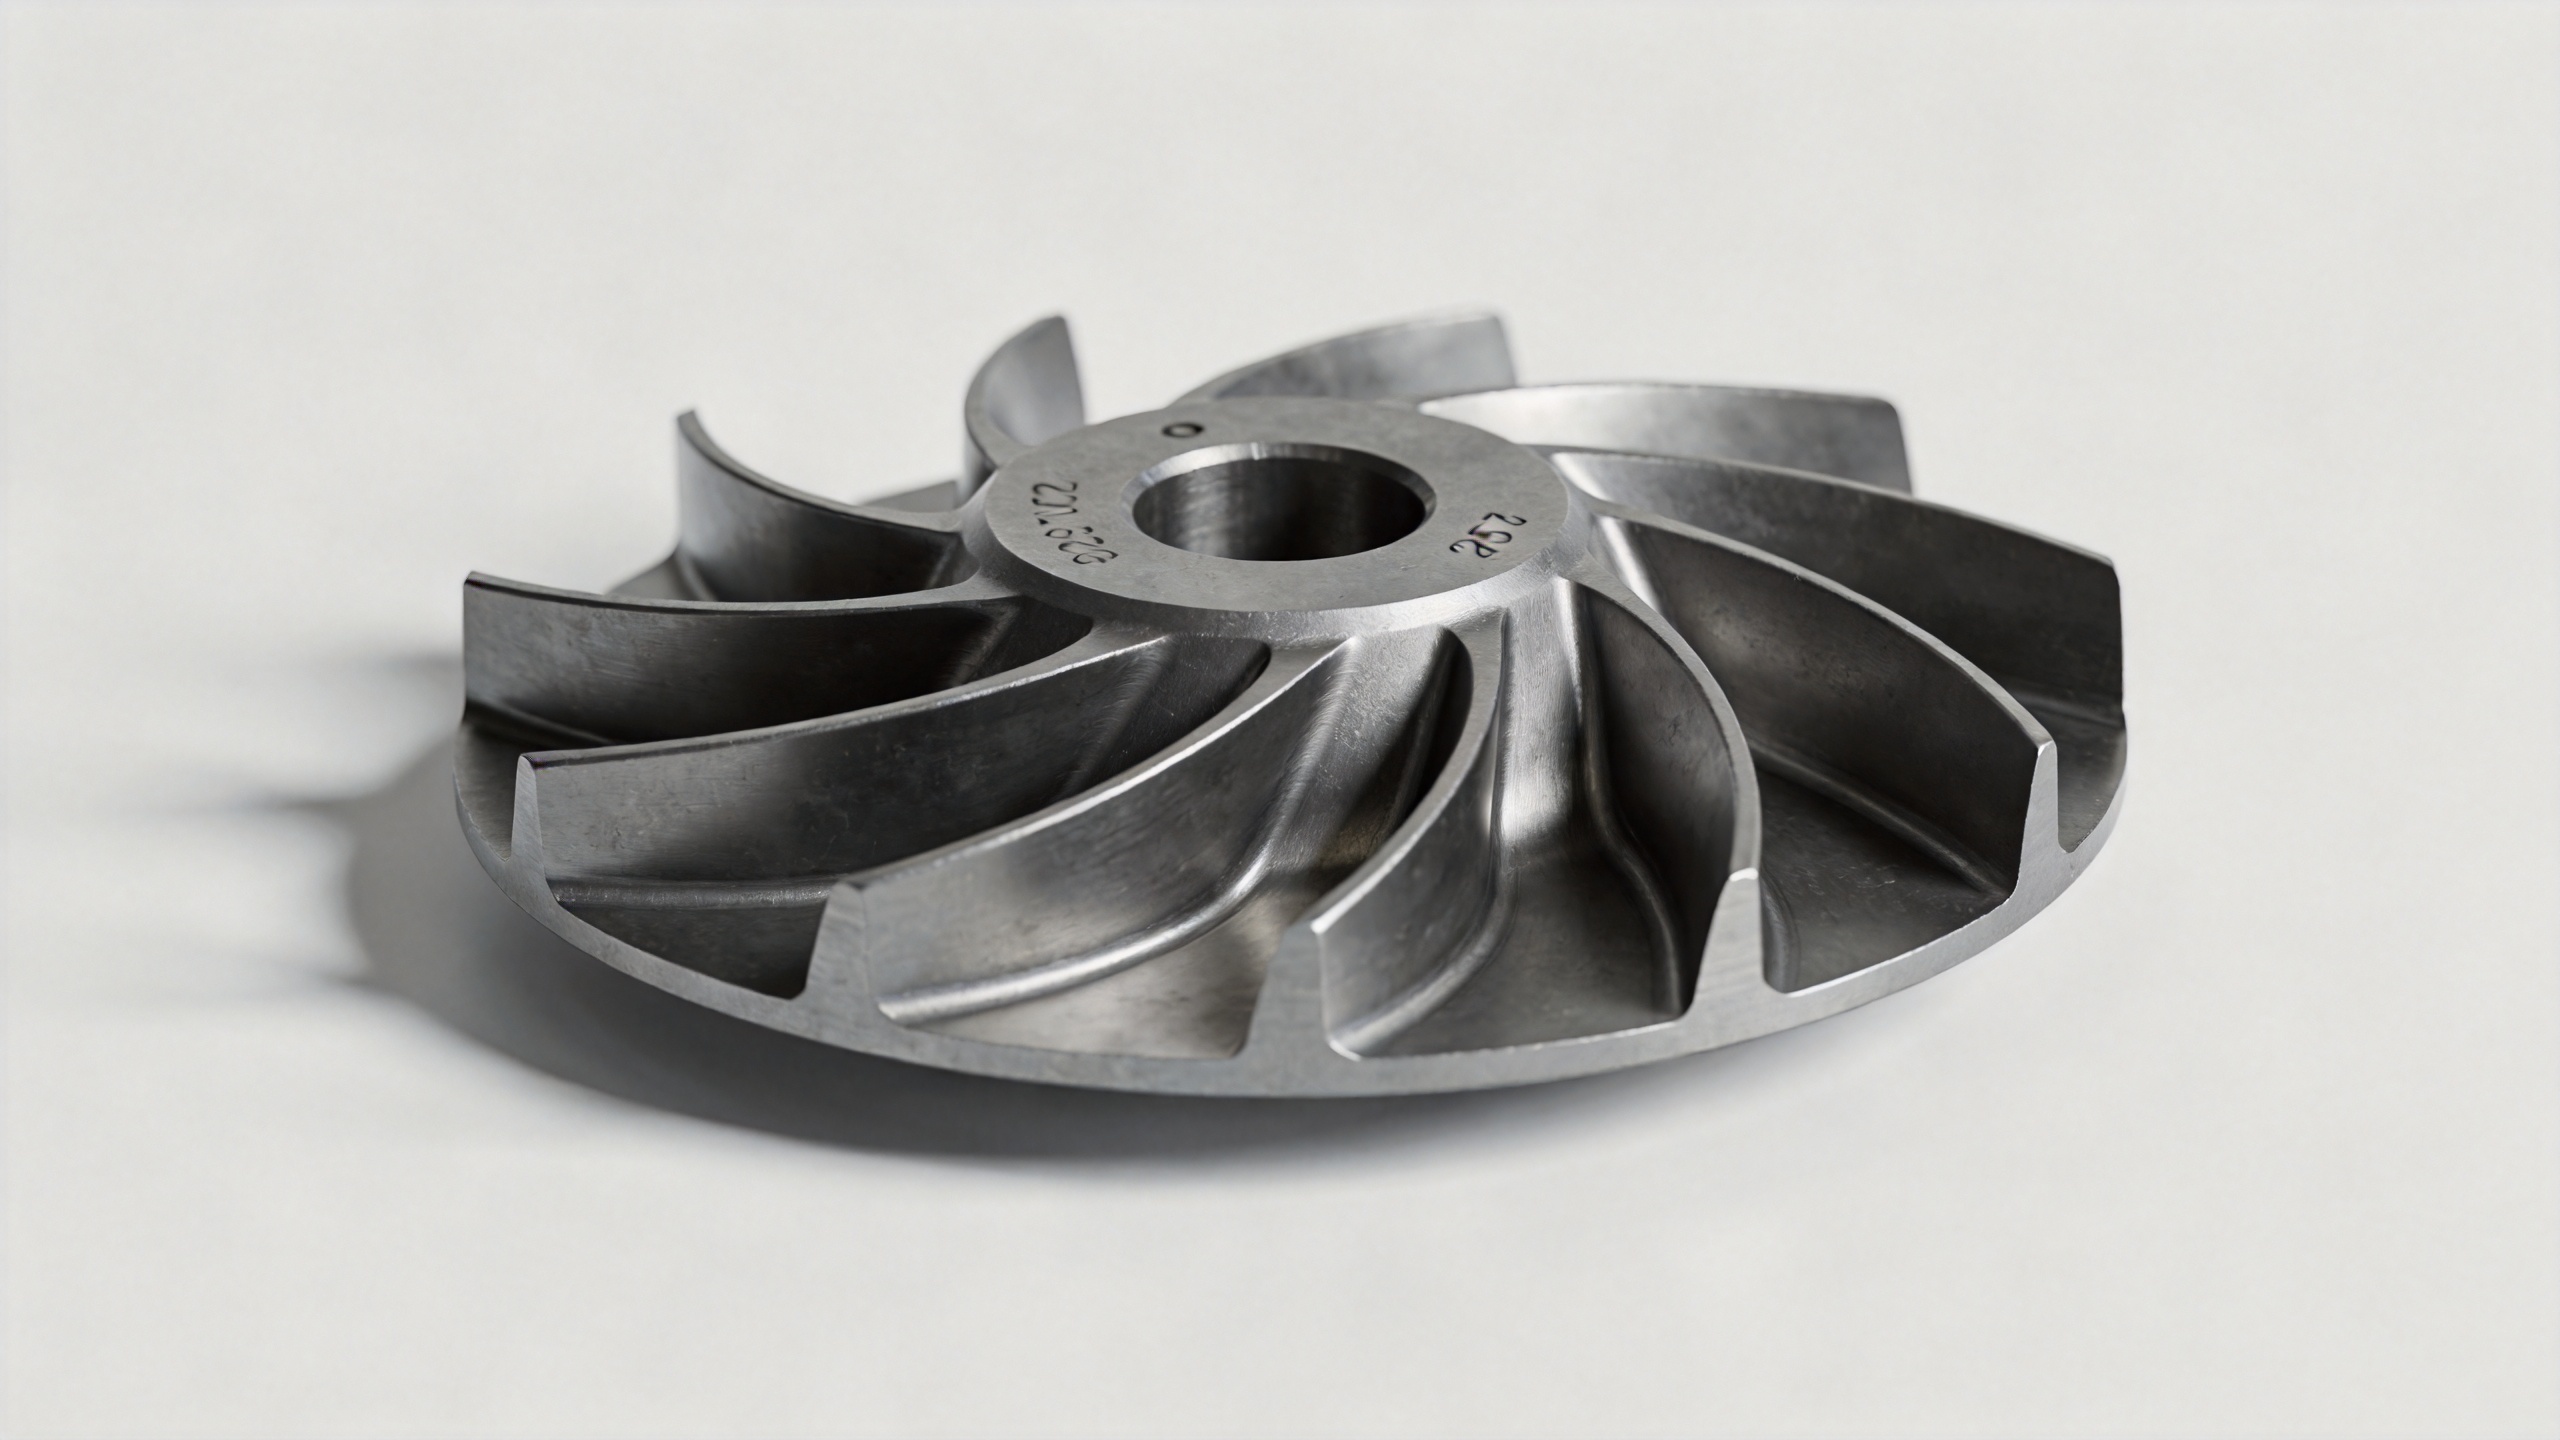
Stratifikované liatie skutočne ponúka väčšiu geometrickú slobodu pre zložité tvary – to je správny argument a je to vhodná voľba pre duté chladiace kanály v horúcich častiach turbínových lopatiek. Pre pevné špeciálne tvary, ako sú profily lopatiek kompresora v tvare krídla, je kovanie z Inconelu uznávanou výrobnou metódou a porovnanie sa v dôsledku toho mení.
Výhoda kovania pre vlastnú geometriu ostria vyplýva z možnosti výroby takmer v konečnom tvare. Presné kovanie z inconelu umožňuje dosiahnuť tolerancie rozmerov profilovej časti v rozmedzí 0,1 až 1 mm, čím sa zníži množstvo materiálu určeného na následné obrábanie po kovaní a skráti sa celková doba výroby súčiastky. Pri nákupoch pre údržbu, opravy a prehliadky (MRO), kde doba dodania priamo ovplyvňuje harmonogram prehliadok, je táto výrobná efektívnosť praktickým faktorom, ktorý ovplyvňuje, ako rýchlo môžete získať kvalifikované vlastné kované ostrie.
Spoliehanie sa výhradne na príjmovú kontrolu na odhalenie rozmerových chýb je menej účinné než pochopenie schopností dodávateľa v oblasti kovania z inconelu od samého začiatku. Ak dodávateľ vyrába vlastnú geometriu ostria, opýtajte sa ho na postup prvej kontrolnej skúšky: dáta z merania na súradnicovej meracej stroj (CMM) alebo 3D skenovania kľúčových prierezov profilovej časti, geometrie koreňa a rozmerov tetivy a rozpätia počas celej výrobnej série. To vám poskytne dôkazy o zhode rozmerov ešte pred tým, ako sa zaväžete k objednaniu plného objemu.
Čo uviesť pre vlastný kovový list z Inconelu
Pre inžiniera, ktorý posudzuje, či má objednať vlastný kovový list z Inconelu, začína sa diskusia o špecifikáciách technickým výkresom, nie žiadosťou o cenu. Kľúčové údaje na určenie zahŕňajú:
- Značku materiálu – zvyčajne Inconel 718 alebo 625 podľa AMS 5663 alebo AMS 5666
- Výkres profilu krídla alebo 3D CAD model definujúci tetivu, rozpätie, hrúbku a geometriu skrútenia
- Geometriu a rozmerové tolerancie upevnenia koreňa pre prispôsobenie disku turbíny
- Požiadavku na tepelné spracovanie – rozpustenie a starnutie pre Inconel 718, aby sa dosiahli požadované mechanické vlastnosti
- Kritériá prijatia rozmerov, vrátane požiadaviek na správy z merania s CMM alebo 3D skenovania pre každú dodávkovú dávku
- Formát certifikácie materiálu a sledovateľnosti tepelnej dávky vyžadovaný pre váš systém kvality
Pre vlastné kovové čepele vyrobené z technických výkresov je predpredajná technická podpora od dodávateľa praktickým faktorom, ktorý vás odlišuje. Dodávateľ, ktorý preskúma váš výkres pred prijatím objednávky, vám umožní skôr zistiť, či je geometria vyrábateľná v rámci vašich tolerančných pásiem a časového harmonogramu – čím sa zníži riziko cyklu odmietnutia prvej vzorky, ktorý by oneskodil váš údržbový interval.
Praktické zhrnutie
Vlastné tvarované turbínové lopatky je možné vyrábať kovovým pretlakovým tvárením z materiálu Inconel. Tento proces je dobre zavedený pre štandardné aj nestandardné profily lopatiek za predpokladu, že zákazník poskytne technické výkresy alebo referenčnú geometriu a dodávateľ kovového pretlakového tvárenia disponuje schopnosťou uzavretého kovového pretlakového tvárenia pre geometrie turbínových profilov. Pre kompresorové stupne za cyklického zaťaženia kovové pretlakové tvárenie z materiálu Inconel ponúka výhody v oblasti štruktúry zrna a odolnosti voči únavovému poškodeniu, ktoré liatina pre pevné profily lopatiek nedokáže dosiahnuť.
Pre tímy, ktoré získavajú čepele neštandardného tvaru pre staršie turbíny, programy modernizácie alebo neštandardné polohy stupňov, je kľúčovou otázkou nie to, či sa daná súčiastka dá vyrobiť pomocou kovového pretvárania z inconelu. Ide skôr o to, či má váš potenciálny dodávateľ skúsenosti s nástrojmi, schopnosť overovať rozmery a technickú podporu pred predajom, aby vám mohol vyrobiť konkrétny vlastný profil v požadovaných toleranciách pre vašu turbínovú zostavu. Práve to rozdeľuje len teoretickú špecifikáciu na papieri od skutočnej prispôsobenej kovaniny, ktorú môžete bez obáv namontovať.