 EN

Kan turbinblad med brugerdefineret form fremstilles af inconel-smiede dele?
Ja – og for turbinmiljøer med høj temperatur er Inconel-smiedning ofte det rigtige valg for tilpassede bladgeometrier, der skal bevare deres profil under reelle driftsbelastninger. Det spørgsmål, som de fleste indkøbsingeniører og vedligeholdelseshold faktisk ønsker besvaret, går yderligere: hvilke designbetingelser gør Inconel-smiedning til den passende fremstillingsteknik for et særligt formet blad, og hvad skal man specificere for at få resultater, som man rent faktisk kan montere?
Hvorfor Inconel-smiedning fungerer for turbinbladanvendelser
Inconel, især kvaliteterne 718 og 625, er en nikkel-krom-superlegering udviklet til brug ved høje temperaturer. Inconel 718 forgnes ved ca. 1150 °C, hvilket gør det muligt at styre legeringens kornstruktur allerede under selve forgningsprocessen. Ved lukket-die-forgning af Inconel former trykkraften stangen, mens kornretningen rettes langs bladets geometri, hvilket resulterer i en komponent med udmærket udmattelsesbestandighed – en egenskab, som støbning af samme profil ikke kan matche.
For kompressor- og turbinblade under cyklisk aerodynamisk og termisk belastning er denne mikrostrukturelle justering langt fra uvæsentlig. Turbinvedligeholdelsesingeniører, der kender til fejlmodi for blad ved højcyklisk belastning, bemærker ofte, at forskellen mellem forgne og støbte blade i udmattelsessensitive anvendelser fremgår af serviceintervaldata – ikke kun af specifikationsark. For et blad med særlig form ved forhøjede trin-temperaturer er den strukturelle fordel både reel og målelig.
Relevante branchestandarder for Inconel-smiede omfatter AMS 5663 (Inconel 718 / UNS N07718) og AMS 5666 (Inconel 625), som definerer krav til materialeegenskaber for smidede former. At bekræfte, at din materialekvalitet stemmer overens med en af disse standardbetegnelser, giver dig en dokumenteret basis for accept af mekaniske egenskaber samt sporbarehed i dit kvalitetssystem.
Blade med specialform: Hvad "specialform" faktisk kræver
Her bliver svaret mere specifikt, og her er det, at generel information om Inconel-smiede ofte falder kort. Begrebet "blad med specialform" dækker et bredt spektrum: ældre turbineprofiler, der ikke findes i nogen OEM-katalog, eftermonteringsblade til ikke-standardiserede trinpositioner samt blade med specialudformede luftprofiler, der er designet til specifikke aerodynamiske mål. Hver situation har forskellige konsekvenser for smideprocessen.
En indsigt, der ændrer indkøbsstrategien: At matche en legeringsgrad på papiret betyder ikke automatisk, at bladets ydeevne er tilsvarende i din specifikke turbinapplikation. Den relevante spørgsmål er, om smedevirksomheden kan fremstille din tilpassede luftprofiltværsnit – herunder forreste kant, bageste kant, rodgeometri og platformfunktioner – inden for de dimensionelle tolerancer, som din turbinens skivemontage kræver.
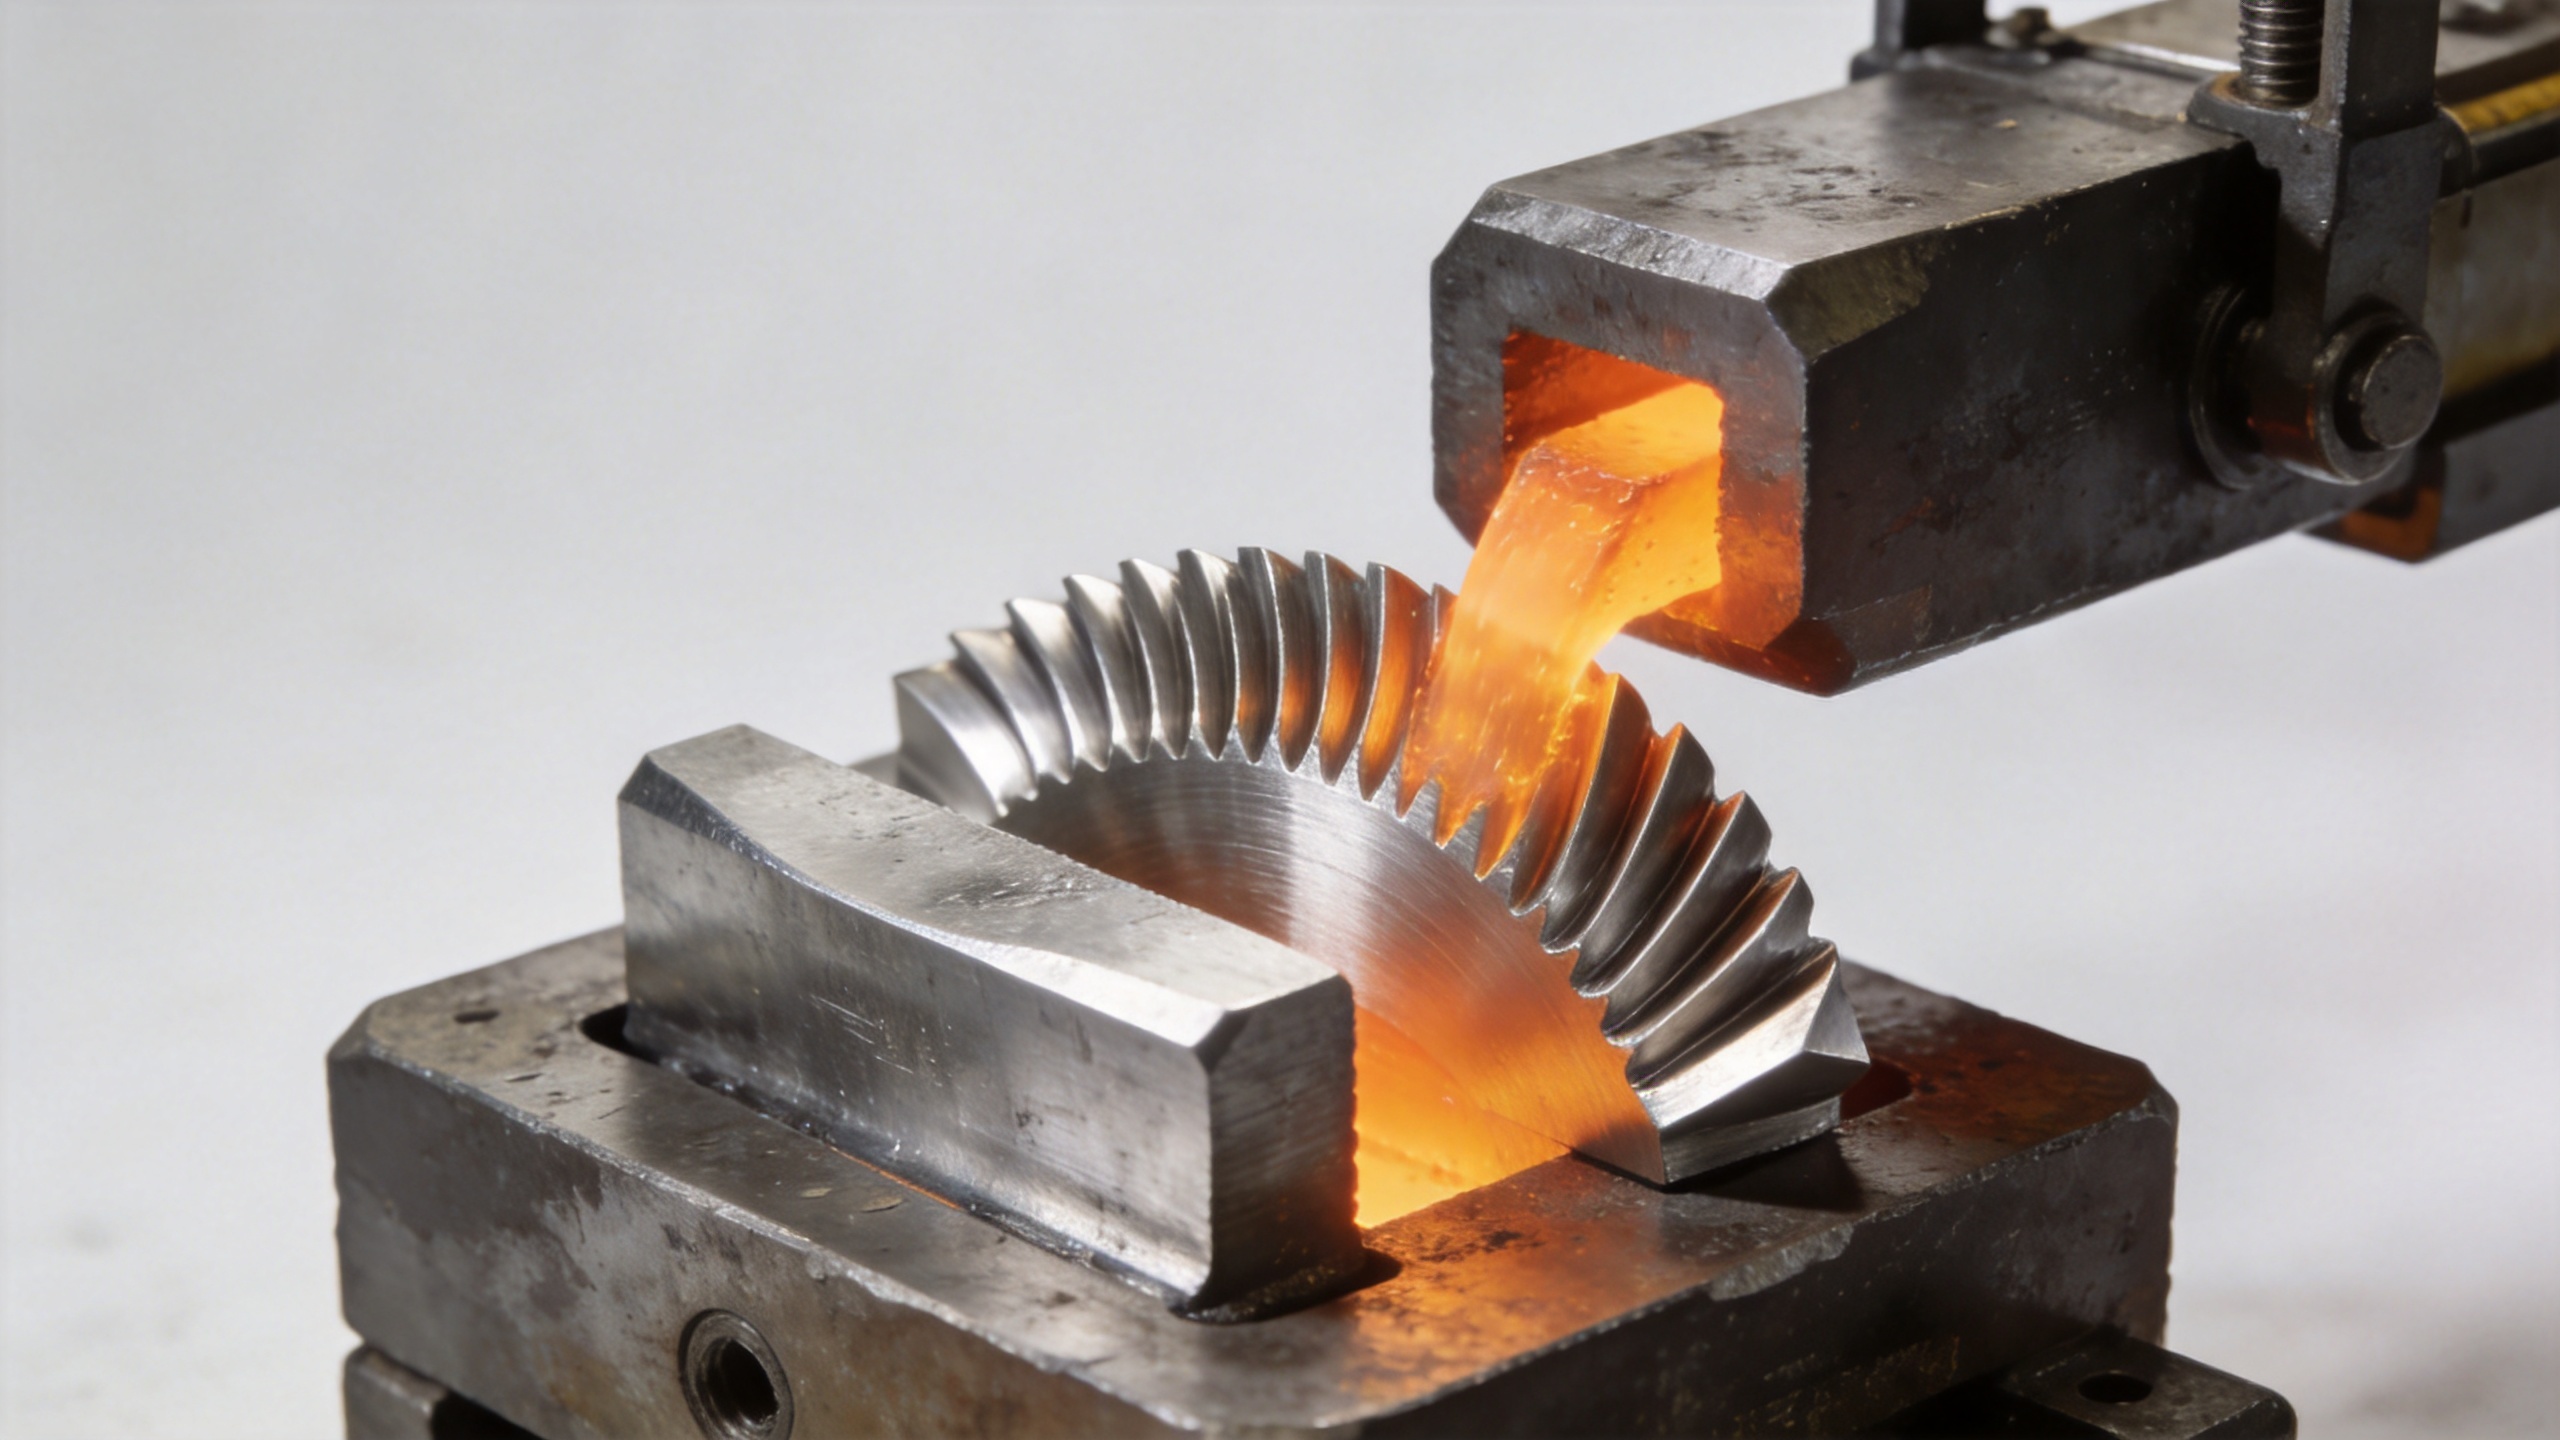
Tilpasset smedning af blad i inconel kræver dedikeret lukket-die-værktøj, der er udformet ud fra kundens tekniske tegninger eller 3D-CAD-modeller. En leverandør, der tilbyder tilpasset smedning til turbinapplikationer, har brug for enten dine 2D-tegninger, 3D-CAD-data eller en referenceprøve til reverse engineering. Leverandører med rigtig tilpasset bladkapacitet tilbyder som regel en forudgående produktionsmæssig tegningsgennemgang for at bekræfte den dimensionelle gennemførlighed, inden der investeres i værktøj.
Inconel-smedning versus støbning til brugerdefinerede turbinbladprofiler
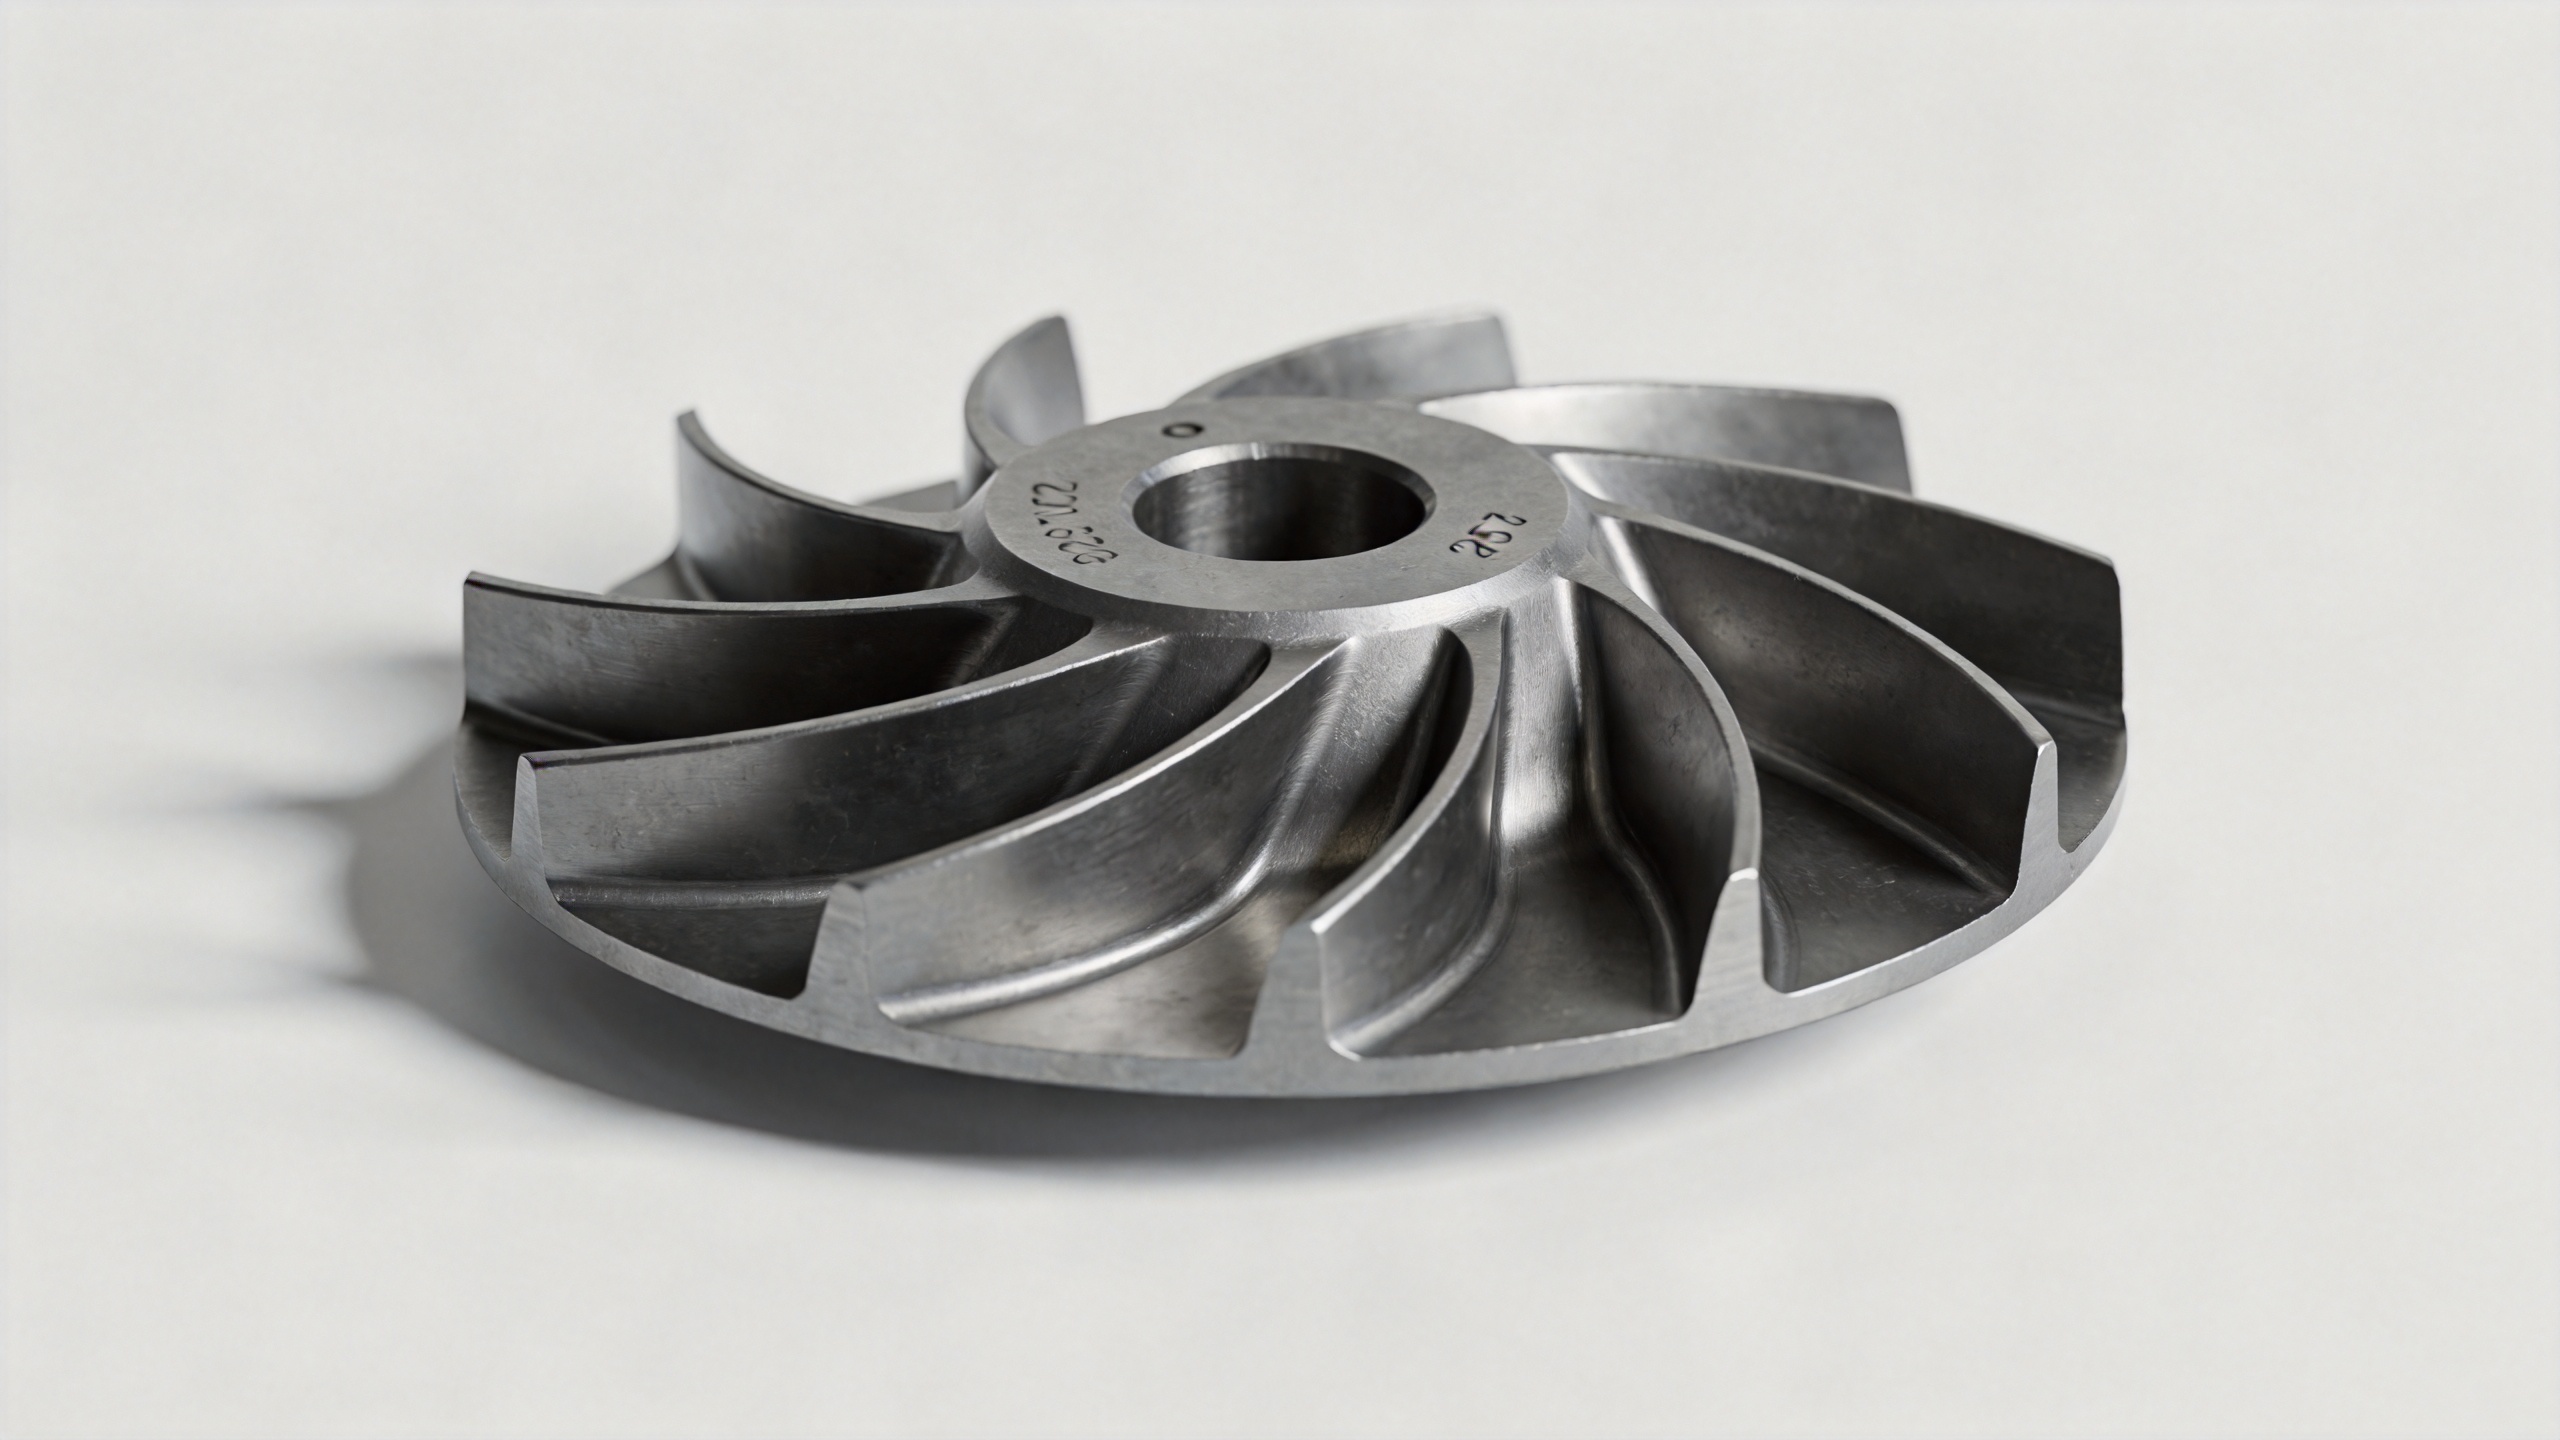
Investment casting giver faktisk større geometrisk frihed for komplekse former – det er en rimelig pointe, og det er den rigtige valgmulighed for hul kølekanaler i turbinblad i varmezonen. For massive brugerdefinerede former som kompressorblads luftfoilprofiler er inconel-smedning den etablerede fremstillingsmetode, og sammenligningen ændrer sig derfor.
Fordelene ved smedning for tilpasset bladgeometri stammer fra evnen til at fremstille næsten færdige former. Præcisions-smedning i inconel kan opnå luftfartøjsprofils dimensionelle tolerancer i intervallet 0,1–1 mm, hvilket reducerer den maskinbearbejdningsmængde, der kræves efter smedning, og forkorter den samlede fremstillingscyklus for komponenten. Ved MRO-indkøb, hvor leveringstiden direkte påvirker en reparationsskema, er denne produktionseffektivitet en praktisk faktor for, hvor hurtigt du kan skaffe et kvalificeret, tilpasset smedet blad.
At udelukkende stole på indkomstinspektion til at opdage dimensionelle fejl er mindre effektivt end at forstå leverandørens inconel-smedningsproceskapacitet fra begyndelsen. Når en leverandør fremstiller tilpasset bladgeometri, bør du spørge om deres inspektionsprocedure for første artikel: CMM- eller 3D-scanningdata for nøgleluftfartøjsprofil-tværsnit, rodprofilgeometri samt korde- og spændemål over hele produktionsomfanget. Dette giver dig bevis for dimensionel overensstemmelse, inden du forpligter dig til fuld ordrevolumen.
Hvad der skal specificeres for en brugerdefineret Inconel-smedet blæde
For en ingeniør, der vurderer, om der skal indkøbes et brugerdefineret Inconel-smedet blæde, starter specifikationsdiskussionen med den tekniske tegning – ikke med en prisforespørgsel. Nøgleoplysninger, der skal defineres, omfatter:
- Materialegrad – typisk Inconel 718 eller 625 i henhold til henholdsvis AMS 5663 eller AMS 5666
- Luftfoil-profiltegning eller 3D-CAD-model, der definerer korde, spændvidde, tykkelse og torsionsgeometri
- Geometri og dimensionsmæssige tolerancer for rodfastgørelse til turbineplade
- Krav til varmebehandling – opløsningsbehandlet og ældet for Inconel 718 for at opnå de ønskede mekaniske egenskaber
- Dimensionsmæssige godkendelseskriterier, herunder krav til CMM- eller 3D-scanningsrapporter pr. leveringsparti
- Krav til materialecertificering og varmebatchsporbarhedsformat til brug i jeres kvalitetssystem
For en tilpasset smedet blad fremstillet ud fra tekniske tegninger er forsalgs ingeniørstøtte fra leverandøren en praktisk differentieringsfaktor. En leverandør, der gennemgår din tegning, inden ordren accepteres, giver dig tidligere indsigt i, om geometrien kan fremstilles inden for din tolerancegrænse og tidsplan – hvilket reducerer risikoen for en første-artikel-afvisningscyklus, der udsætter dit vedligeholdelsesvindue.
En praktisk sammenfatning
Tilpassede turbineblade kan fremstilles ved smedning i Inconel. Processen er velkendt for både standard- og ikke-standard-bladprofiler, forudsat at kunden leverer tekniske tegninger eller referencegeometri, og at smedeleverandøren har lukket-die-evne til turbine-bladprofiler. For kompressortrin under cyklisk belastning giver Inconel-smedning fordele med hensyn til kornstruktur og udmattelsesbestandighed, som støbning ikke kan matche for massiv bladprofil.
For teams, der indkøber særligt formede blad til ældre turbiner, ombygningsprogrammer eller ikke-standardiserede trinpositioner, er det centrale spørgsmål ikke, om inconel-smiede dele kan fremstilles. Det er derimod, om din potentielle leverandør har erfaring med værktøjer, mulighed for dimensionel verificering og teknisk support før salg til at fremstille netop din specifikke specialprofil inden for de tolerancer, som din turbinemontage kræver. Det er netop dette, der adskiller en specifikation på papir fra et specialfremstillet smiedeblad, som du kan installere med fuld tillid.