 EN

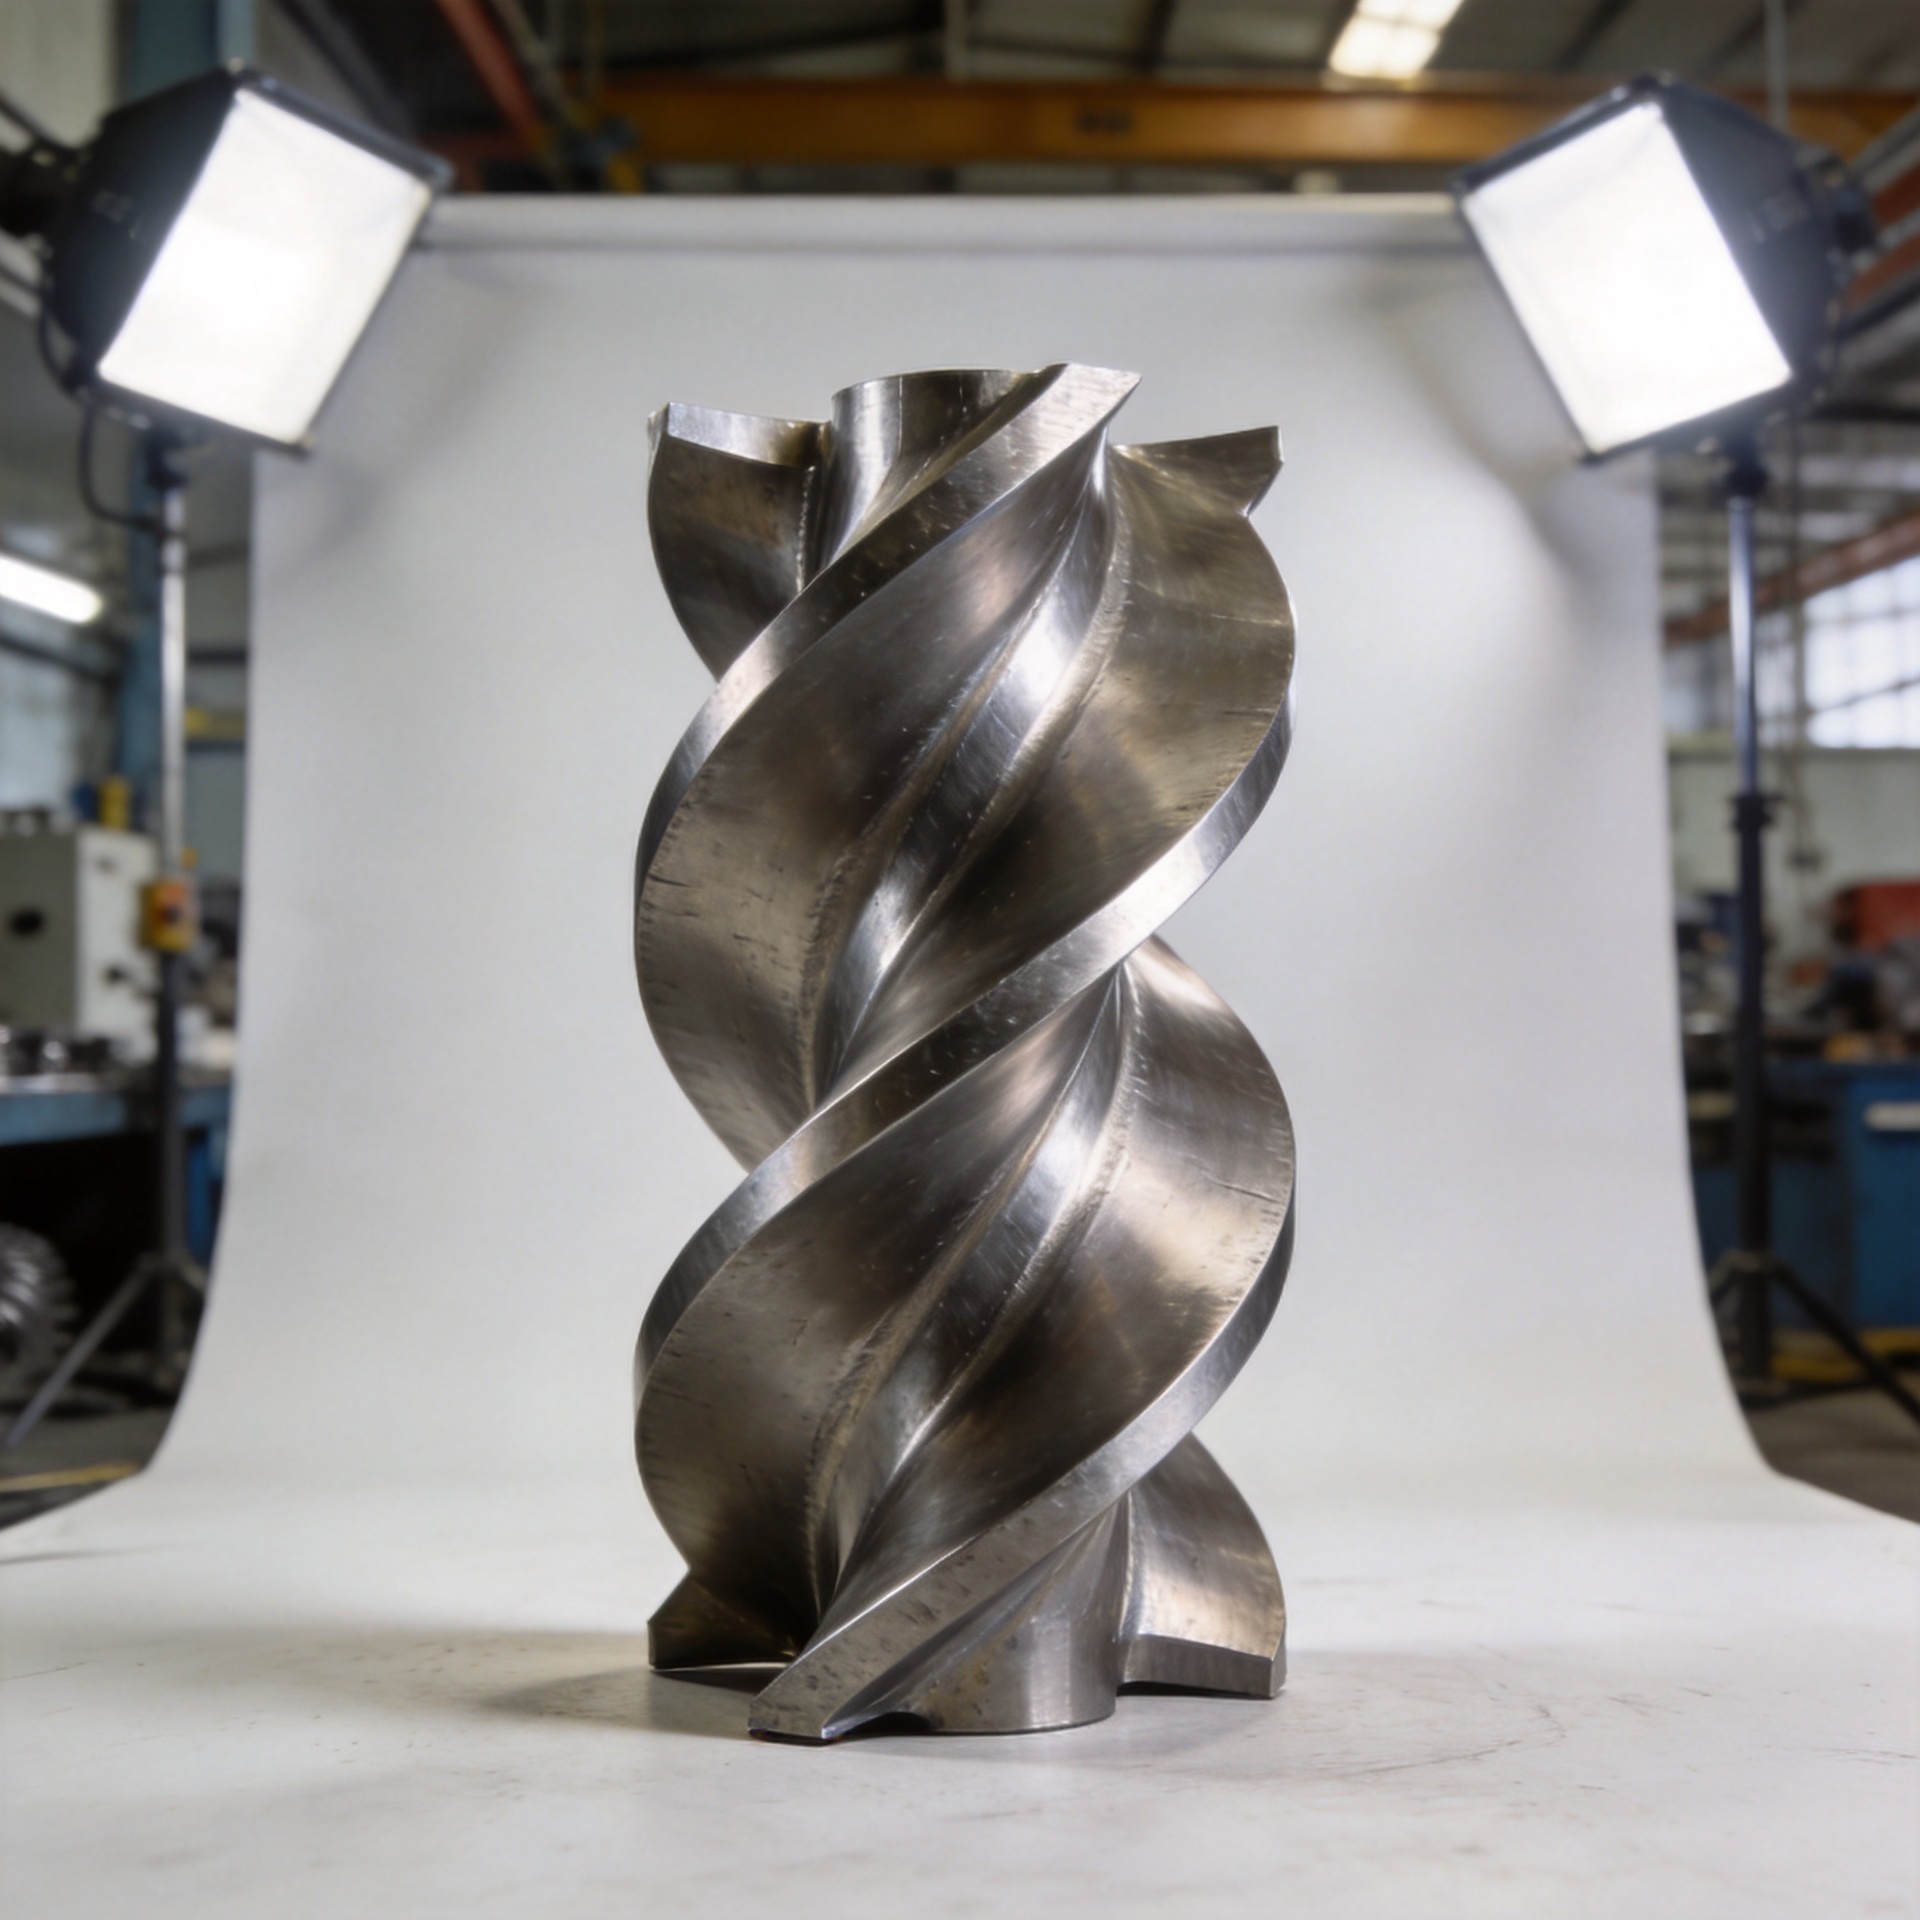
Készíthetők egyedi alakú turbinahengerek inconel kovácsolásból?
Igen — és magas hőmérsékletű turbinakörnyezetek esetén az Inconel kovácsolás gyakran a megfelelő választás egyedi lapátgeometriához, amelynek profilját a valós üzemeltetési terhelés alatt is meg kell tartania. A beszerzési mérnökök és karbantartási csapatok által leggyakrabban feltett kérdés ennél mélyebbre nyúlik: milyen tervezési feltételek teszik az Inconel kovácsolást a megfelelő módszerrel egy egyedi alakú lapátnál, és mit kell pontosan megadni ahhoz, hogy olyan eredményt kapjanak, amelyet ténylegesen be lehet szerelni?
Miért működik az Inconel kovácsolás turbinalapát-alkalmazásokhoz
Az Inconel, különösen a 718-as és a 625-ös fokozat, egy nikkel–króm szuperszövetség, amelyet magas hőmérsékleten történő üzemelésre fejlesztettek ki. Az Inconel 718-at körülbelül 1150 °C-on kovácsolják, így a szövetség szemcsestruktúráját magánál a kovácsolási folyamat során lehet szabályozni. Zárt szerszámként végzett Inconel-kovácsolás esetén a nyomóerő alakítja a nyersdarabot, miközben a szemcseáramlást a lapát geometriája mentén irányítja, így olyan alkatrészt hoz létre, amelynek fáradáskorláta meghaladja a ugyanolyan profilú öntött darabét.
A kompresszor- és turbinalapátoknál, amelyek ciklikus aerodinamikai és hőterhelésnek vannak kitéve, ez a mikroszerkezeti igazítás nem elhanyagolható. A turbinák karbantartási mérnökei, akik ismerik a magas ciklusú lapáthibák típusait, gyakran megjegyzik, hogy a kovácsolt és az öntött lapátok közötti különbség fáradásérzékeny alkalmazásokban a szervizelési időközök adataiban mutatkozik meg, nem csupán a műszaki leírásokban. Speciális alakú lapátnál emelt fokozatszintű hőmérsékleteken a szerkezeti előny valós és mérhető.
Az Inconel-öntvényekre vonatkozó releváns ipari szabványok közé tartozik az AMS 5663 (Inconel 718 / UNS N07718) és az AMS 5666 (Inconel 625), amelyek meghatározzák az öntött formák anyagtulajdonságaira vonatkozó követelményeket. Ha anyagminősége megfelel az egyik fenti szabványos megjelölésnek, akkor dokumentált alapot kap a mechanikai tulajdonságok elfogadásához és nyomon követhetőségükhöz minőségirányítási rendszerében.
Egyedi alakú lapátok: Mit is jelent valójában az „egyedi” kifejezés?
Itt válik a válasz konkrétabbá, és itt szoktak elmaradni az általános információk az Inconel-öntésről. A „speciális alakú lapát” kifejezés széles körű fogalmat takar: olyan régi turbina-profilokat, amelyek nem szerepelnek egyetlen OEM-katalógusban sem, nem szabványos fokozatpozíciókhoz tervezett utólagos felszerelési lapátokat, valamint egyedi aerodinamikai célokra kialakított lapátprofilokat. Mindegyik eset más-más következményekkel jár az öntési folyamat szempontjából.
Egy olyan felismerés, amely megváltoztatja a beszerzési megközelítést: egy ötvözet minőségének papíron történő egyeztetése nem jelenti automatikusan a pengék azonos teljesítményét a konkrét turbinában. A lényeges kérdés az, hogy a kovácsoló szállító képes-e előállítani az Ön egyedi légcsavar-keresztmetszetét – beleértve az első él, a hátsó él, a gyökérgeometria és a platform jellemzőit – a turbinadiszkkészlet számára szükséges méreti tűréshatárokon belül.
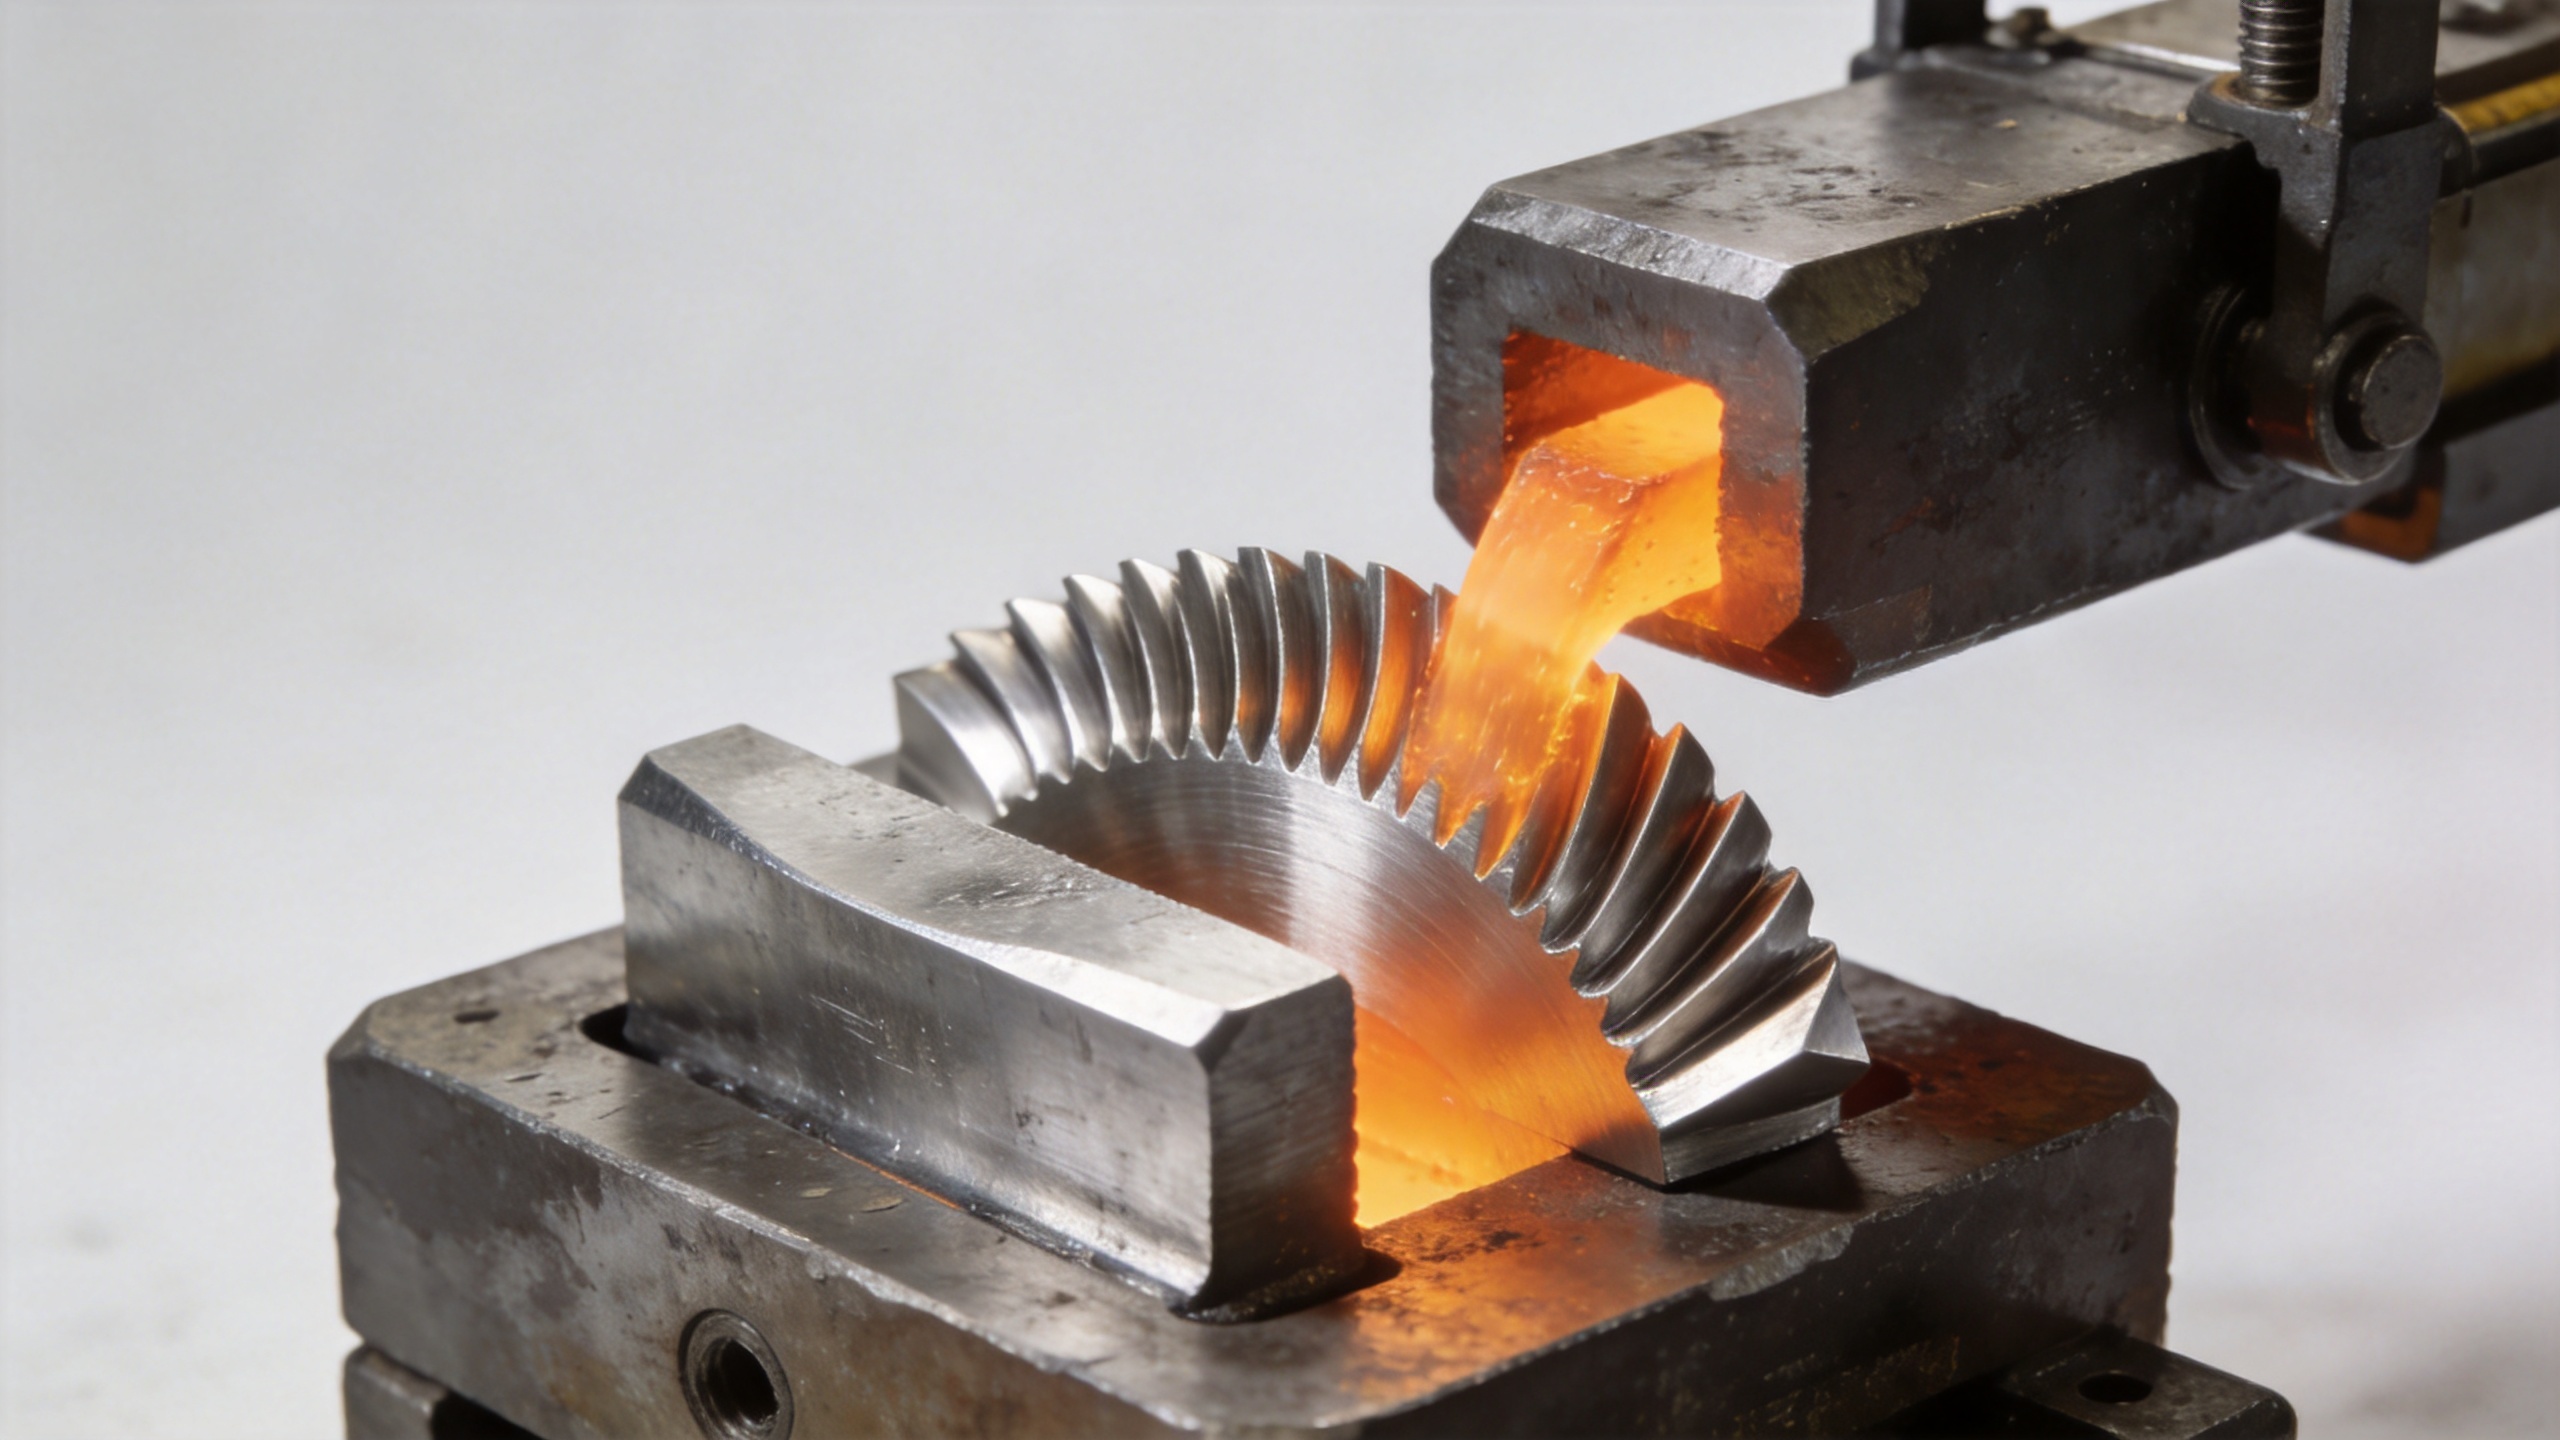
Az egyedi pengék Inconel kovácsolása speciális zárt-die szerszámokat igényel, amelyeket az ügyfél műszaki rajzai vagy 3D CAD-modellei alapján terveznek. Egy olyan szállító, aki egyedi kovácsolást kínál turbinákhoz, általában az Ön 2D rajzait, 3D CAD adatait vagy egy referencia mintát kéri fordított mérnöki tervezéshez. A valódi egyedi pengék gyártási képességgel rendelkező szállítók általában előállítási előtt rajzi felülvizsgálatot kínálnak a méreti megvalósíthatóság megerősítésére, mielőtt a szerszámozási beruházásra sor kerülne.
Inconel kovácsolás és öntés egyedi turbinapengék profiljaihoz
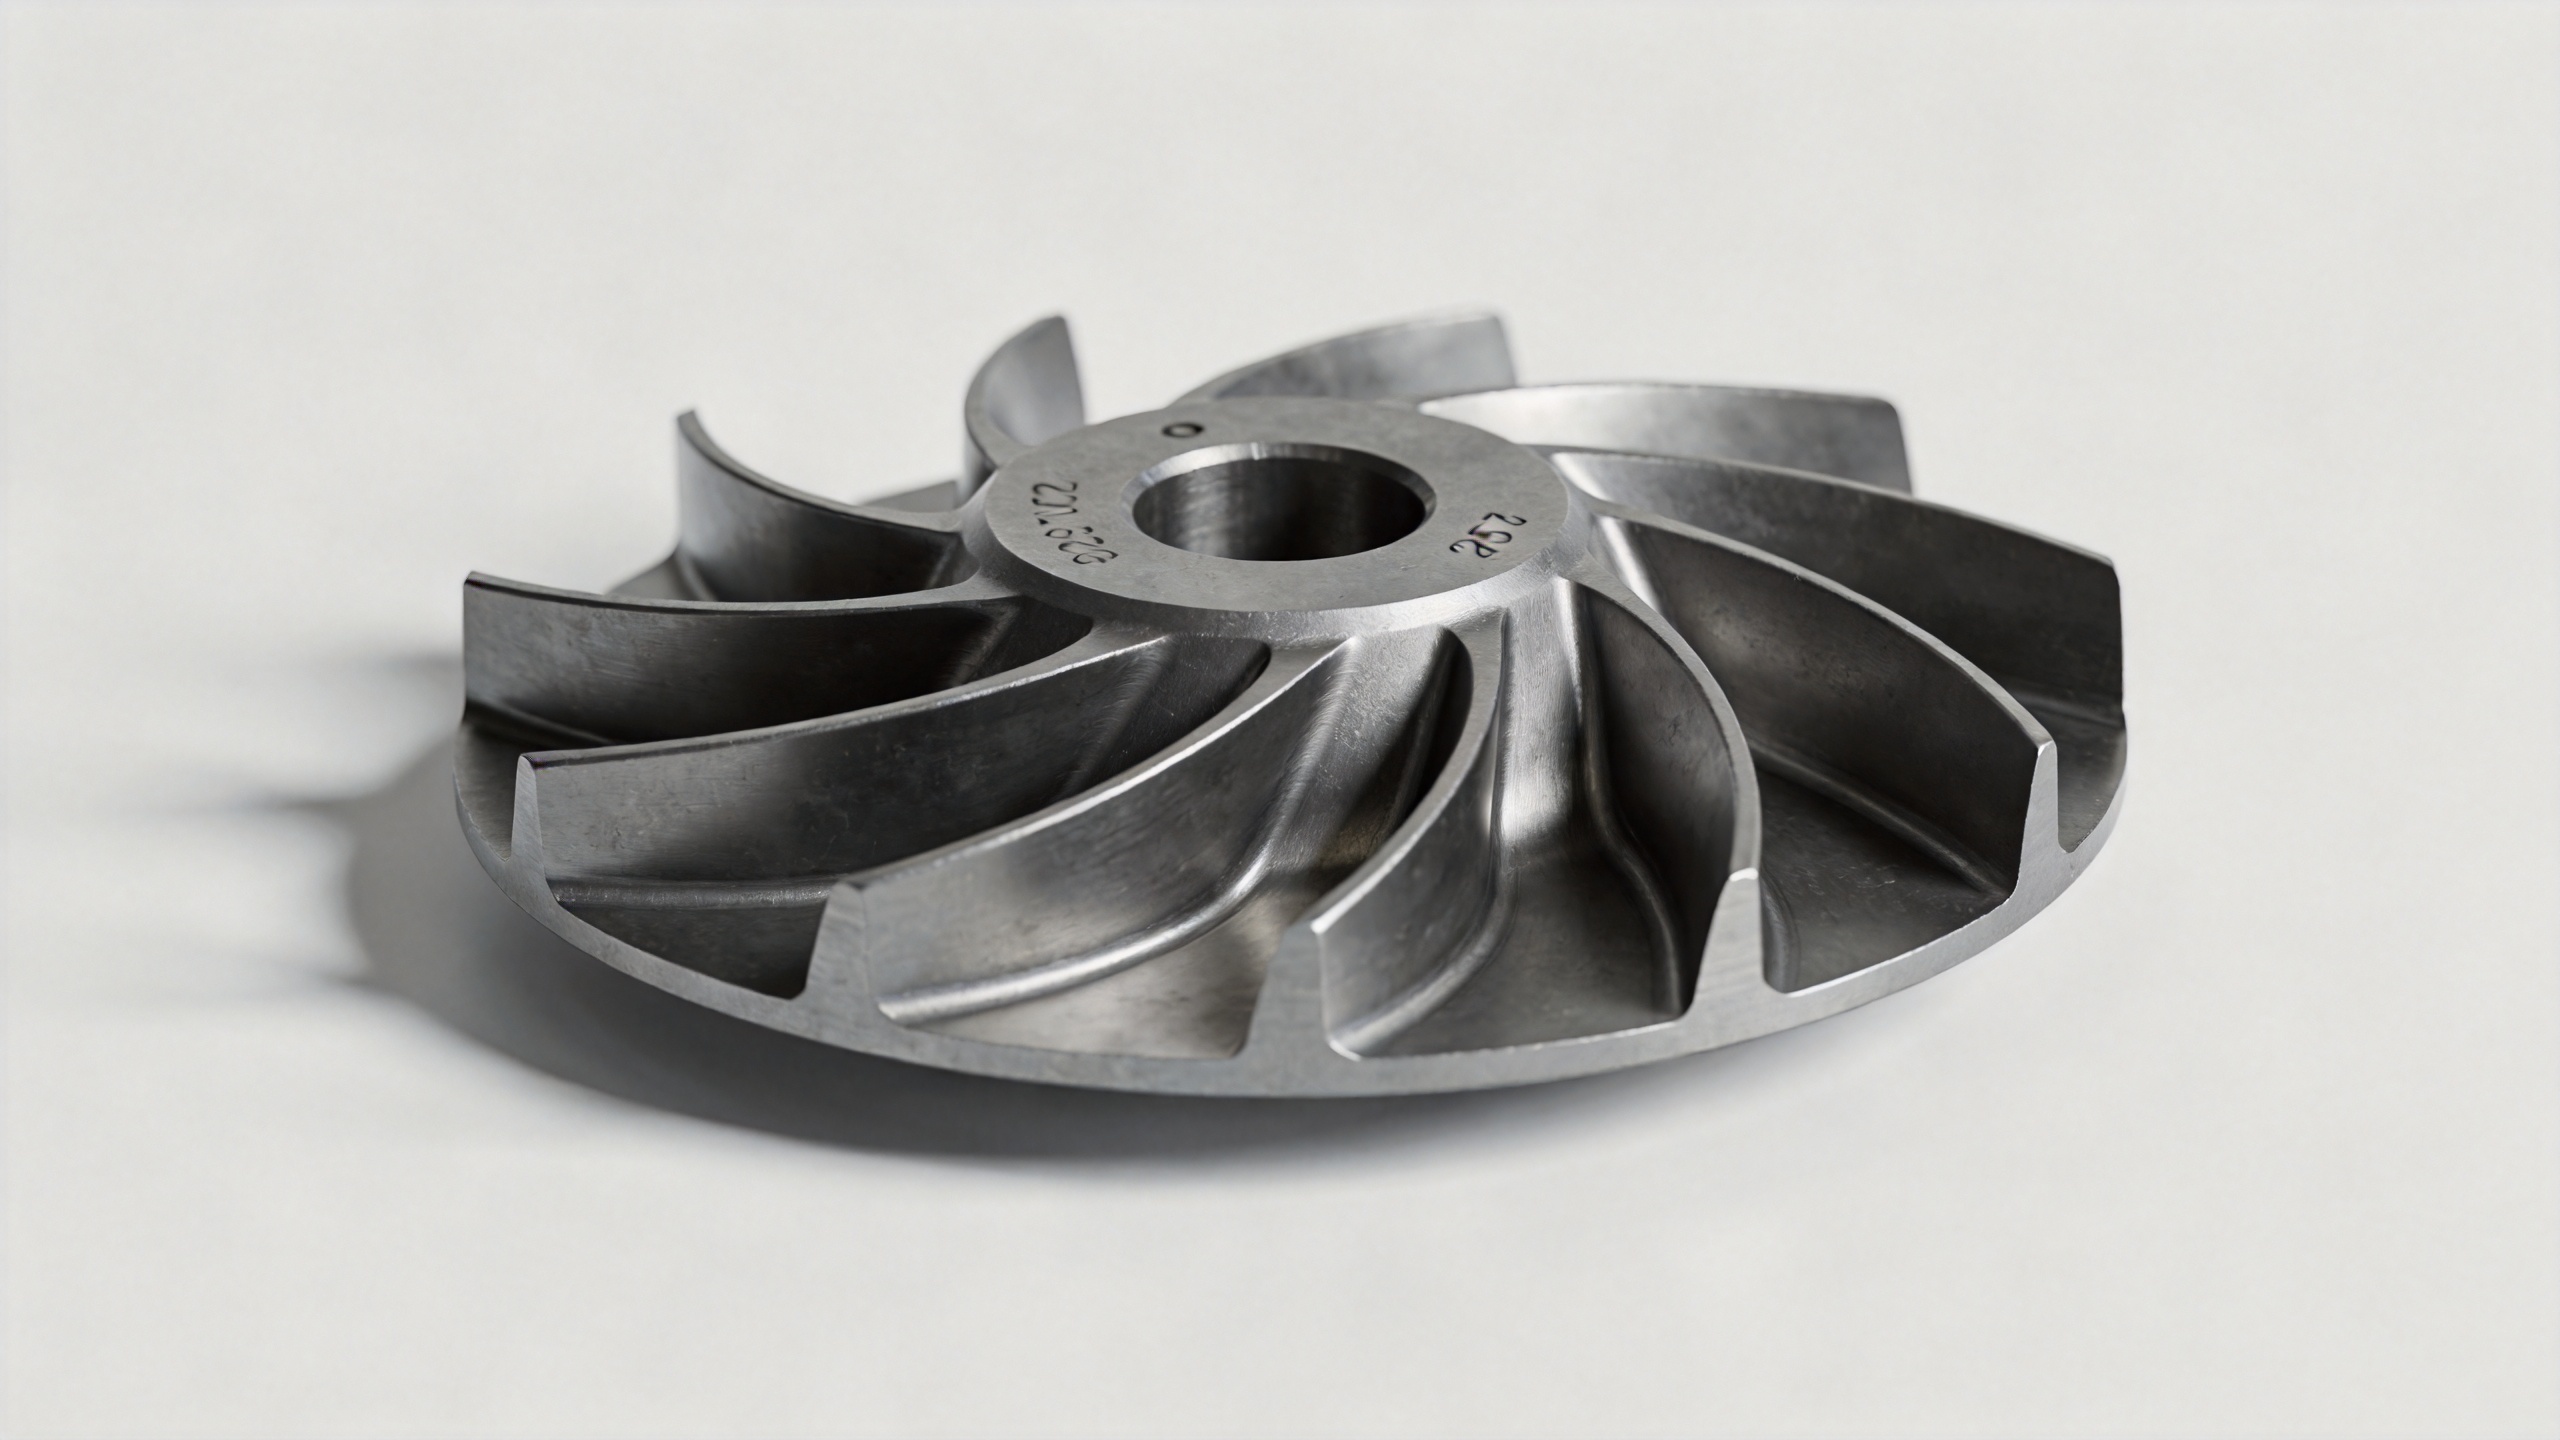
Az elvesztett-gyöngyös öntés valóban nagyobb geometriai szabadságot biztosít bonyolult alakzatokhoz – ez jogos megjegyzés, és a forró szekciós turbinapengék üreges hűtőcsatornáihoz ez a megfelelő választás. A tömör egyedi alakzatokhoz, például a kompresszorpengék szárnyprofiljaihoz az Inconel kovácsolás az elfogadott gyártási módszer, és ennek megfelelően változik a összehasonlítás.
Az egyedi pengeszerkezetek kovácsolásának előnye a közel-kész alakú gyártási képességből származik. A pontos inconel kovácsolás 0,1–1 mm-es szárnyprofil-mérettűrést érhet el, csökkentve ezzel a kovácsolás utáni megmunkáláshoz szükséges tartalékot és lerövidítve a teljes alkatrészgyártási ciklust. Az MRO-beszerzésnél, ahol a szállítási idő közvetlenül befolyásolja a felújítási ütemtervet, ez a gyártási hatékonyság gyakorlati tényező abban, milyen gyorsan tud egy megfelelő, egyedi kovácsolt pengét beszerezni.
Csak a beérkező ellenőrzésre támaszkodni a méretbeli hibák felfedezéséhez kevésbé hatékony, mint már a kezdetektől megérteni egy beszállító inconel kovácsolási folyamatképességét. Amikor egy beszállító egyedi pengeszerkezetet gyárt, érdeklődjön az első minta ellenőrzési folyamatáról: CMM vagy 3D-szkennelési adatok a kulcsfontosságú szárnyprofil-keresztmetszetekről, a tőrprofil geometriájáról, valamint a húr- és fesztávolság-méretekről az egész gyártási sorozatban. Ez bizonyítékot nyújt a méretbeli megfelelésről még a teljes rendelési mennyiség elfogadása előtt.
Mit kell megadni egy egyedi Inconel kovácsolt lapát esetében
Egy mérnök számára, aki értékeli, hogy érdemes-e egy egyedi Inconel kovácsolt lapátot beszerezni, a megbeszélés a műszaki rajzzal kezdődik, nem az árajánlat-kéréssel. A meghatározandó kulcsfontosságú adatok a következők:
- Anyagminőség – általában Inconel 718 vagy 625, az AMS 5663 vagy az AMS 5666 szabvány szerint
- Profilrajz vagy 3D CAD-modell a szárnyprofilhoz, amely meghatározza a húrt, a fesztávolságot, a vastagságot és a csavarodási geometriát
- Gyökér-rögzítési geometria és méreti tűrések a turbinalapát-tárcsa illesztéséhez
- Hőkezelési előírás – az Inconel 718 esetében oldatban hőkezelt és öregített állapot szükséges a célzott mechanikai tulajdonságok eléréséhez
- Méreti elfogadási kritériumok, beleértve a CMM- vagy 3D-szkennelési jelentés követelményeit minden szállítási tételre
- Az Ön minőségirányítási rendszeréhez szükséges anyagtanúsítvány és hőkezelési tétel nyomon követhetőségének formátuma
Egy mérnöki rajz alapján gyártott, egyedi kovácsolt lapát esetében a szállító előértékesítési műszaki támogatása gyakorlatias megkülönböztető tényező. Az a szállító, aki átnézi a rajzát még a megrendelés elfogadása előtt, korábban tájékoztatja Önt arról, hogy a geometria megvalósítható-e az Ön által megadott tűréshatárok és időkeretek között – így csökkentve annak kockázatát, hogy az első mintadarabot elutasítják, és ezzel késleltetik karbantartási ablakát.
Gyakorlatias összefoglalás
Egyedi alakú turbinalapátokat Inconel ötvözetből kovácsolással lehet előállítani. Ez a folyamat jól bevezetett mind szabványos, mind nem szabványos lapátprofilok esetében, feltéve, hogy az ügyfél mérnöki rajzot vagy referencia-geometriát szolgáltat, és a kovácsoló szállító rendelkezik zárt szerszámkészlettel a turbinalevelek aerodinamikai profiljainak gyártásához. Ciklikus terhelésnek kitett kompresszor-fokozatok esetében az Inconel kovácsolás olyan szemcseszerkezetet és fáradási ellenállást biztosít, amelyet a szilárd aerodinamikai profilok öntése nem tud felülmúlni.
Azoknak a csapatoknak, amelyek speciális alakú lapátokat szereznek be régi típusú turbinákhoz, felújítási programokhoz vagy nem szabványos fokozatpozíciókhoz, a központi kérdés nem az, hogy az inconel kovácsolás képes-e előállítani az alkatrészt. Hanem az, hogy a lehetséges beszállító rendelkezik-e a megfelelő szerszámozási tapasztalattal, a méretellenőrzési képességgel és az értékesítés előtti műszaki támogatással ahhoz, hogy az Önök konkrét egyedi profilját a turbinamontázsuk által megkövetelt tűrésekkel gyártani tudja. Ez az, ami elválasztja a papíron létező specifikációt attól az egyedi kovácsolt lapáttól, amelyet biztonsággal telepíthetnek.