 EN

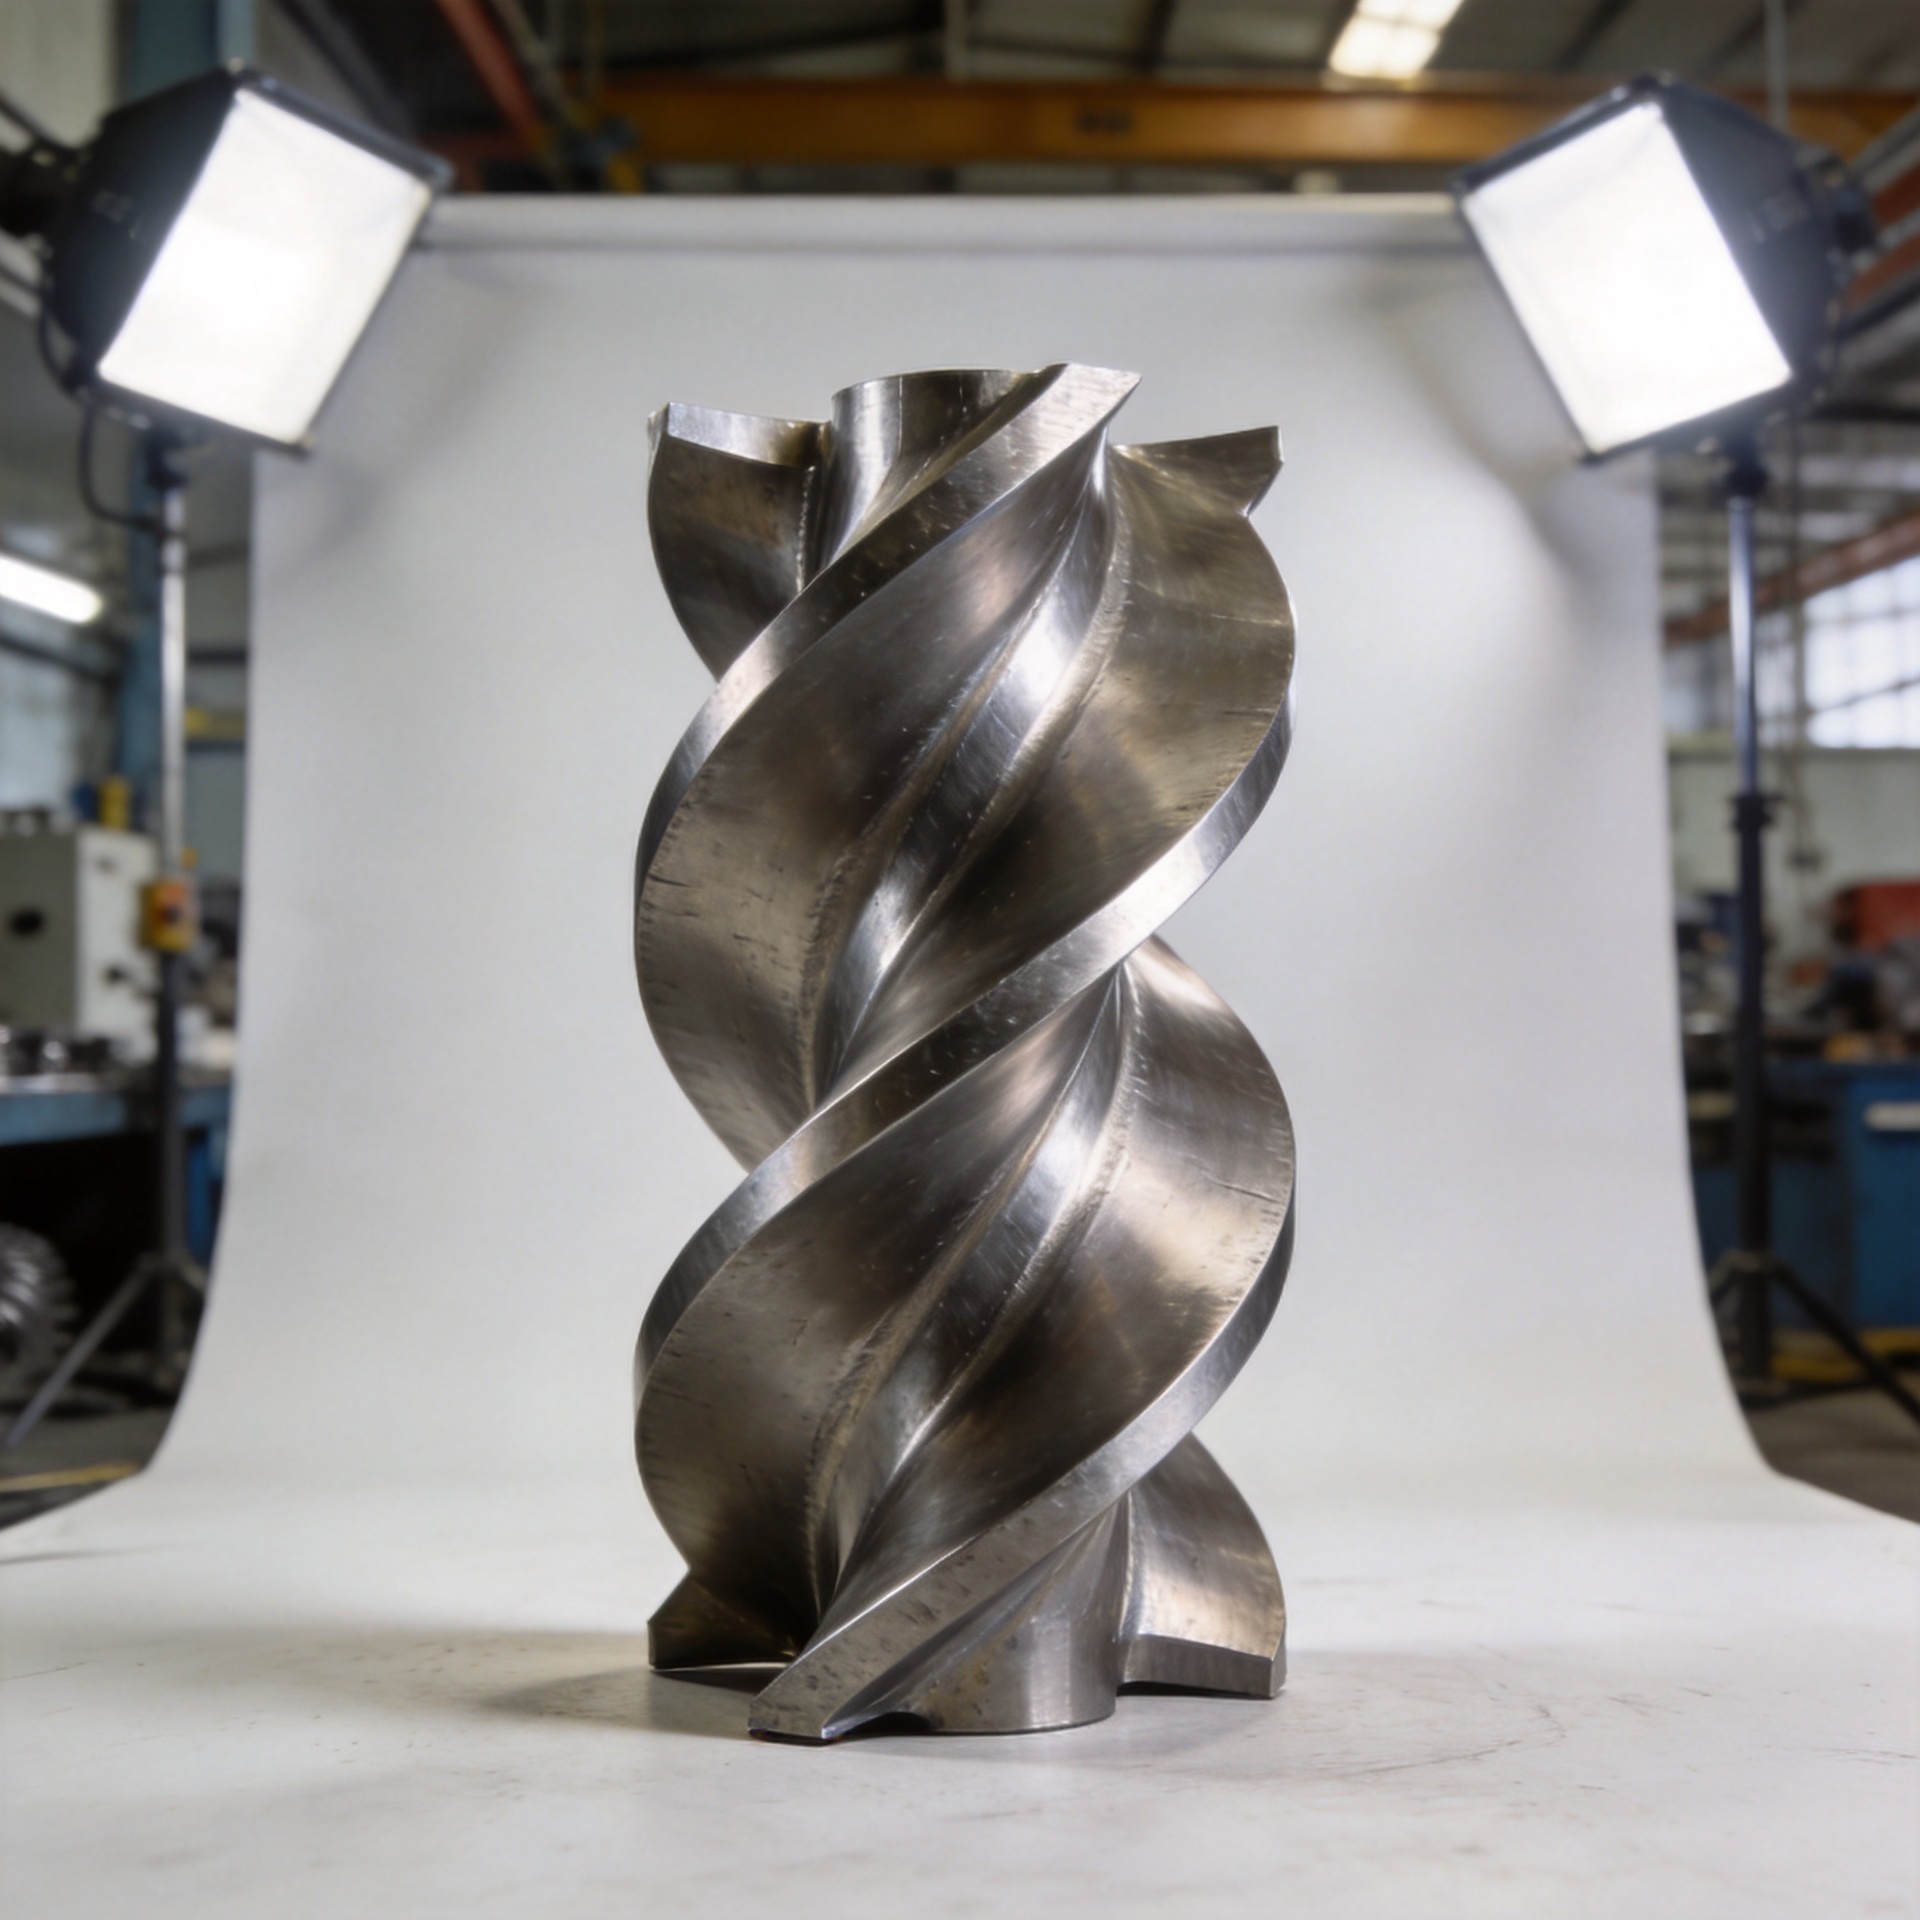
Lze vyrábět turbínové lopatky neobvyklého tvaru z kovového polotovaru z inconelu?
Ano – a pro vysokoteplotní prostředí turbín je kovové výkovky z Inconelu často správnou volbou pro lopatky na zakázku, jejichž tvar musí zůstat zachován i za reálné provozní zátěže. Otázka, kterou si ve skutečnosti klade většina inženýrů pro nákup a údržbových týmů, jde dále: za jakých konstrukčních podmínek je kovové výkovky z Inconelu vhodnou metodou pro lopatky neobvyklého tvaru a co je třeba specifikovat, abyste získali výsledky, které lze skutečně nainstalovat?
Proč kovové výkovky z Inconelu fungují u aplikací lopatek turbín
Inconel, zejména třídy 718 a 625, je nikl-chromová superlegura vyvinutá pro provoz za vysokých teplot. Inconel 718 se kuje přibližně při 1150 °C, čímž lze během samotného kování ovládat zrnitou strukturu slitiny. Při uzavřeném kování z Inconelu tlačná síla tvaruje polotovar a současně směruje tok zrn podél geometrie čepele, čímž vzniká díl s odolností proti únavě, kterou lití stejného profilu nedosáhne.
U kompresorových a turbínových lopatek vystavených cyklickému aerodynamickému a tepelnému zatížení není toto mikrostrukturní zarovnání zanedbatelné. Inženýři pro údržbu turbín, kteří znají režimy poruch lopatek při vysokém počtu cyklů, často poznamenávají, že rozdíl mezi kovanými a litými lopatkami v aplikacích citlivých na únavu se projevuje v datech o servisních intervalech, nikoli pouze v technických specifikacích. U lopatky se speciálním tvarem za zvýšených teplot stupně je tento strukturální přínos skutečný a měřitelný.
Příslušné průmyslové normy pro kovové výkovky z Inconelu zahrnují AMS 5663 (Inconel 718 / UNS N07718) a AMS 5666 (Inconel 625), které stanovují požadavky na materiálové vlastnosti pro kované tvary. Potvrzení, že vaše třída materiálu odpovídá jedné z těchto standardních označení, vám poskytuje dokumentovaný základ pro přijetí mechanických vlastností a sledovatelnost v rámci vašeho systému řízení jakosti.
Lopatky speciálního tvaru: Co „speciální“ ve skutečnosti vyžaduje
Zde se odpověď stává konkrétnější a obecné informace o kování z Inconelu často nestačí. Termín „lopatka speciálního tvaru“ zahrnuje širokou škálu případů: starší profily turbín, které nejsou uvedeny v žádném katalogu výrobce originálního vybavení (OEM), náhradní lopatky pro nestandardní polohy stupňů a speciální profily lopatek navržené pro konkrétní aerodynamické požadavky. Každý z těchto případů má jiné důsledky pro proces kování.
Jeden poznatek, který mění přístup k zakázce: shoda třídy slitiny na papíře se automaticky nepřevádí na ekvivalentní výkon lopatky ve vaší konkrétní turbínové aplikaci. Klíčovou otázkou je, zda dodavatel kovových polotovarů dokáže vyrobit vaši vlastní průřezovou profilovou lopatku — včetně přední hrany, zadní hrany, geometrie kořene a prvků platformy — v rámci rozměrové tolerance vyžadované pro montáž disku vaší turbíny.
Výroba vlastních lopatek z Inconelu metodou kovového lití vyžaduje specializované uzavřené tvářecí nástroje navržené na základě technických výkresů nebo 3D CAD modelů zákazníka. Dodavatel nabízející vlastní kovové lití pro turbínové aplikace potřebuje buď vaše 2D výkresy, 3D CAD data nebo referenční vzorek pro reverzní inženýrství. Dodavatelé s opravdu vlastní schopností výroby lopatek obvykle nabízejí předvýrobní kontrolu výkresů za účelem potvrzení možnosti dosažení požadovaných rozměrů ještě před tím, než dojde k investici do tvářecích nástrojů.
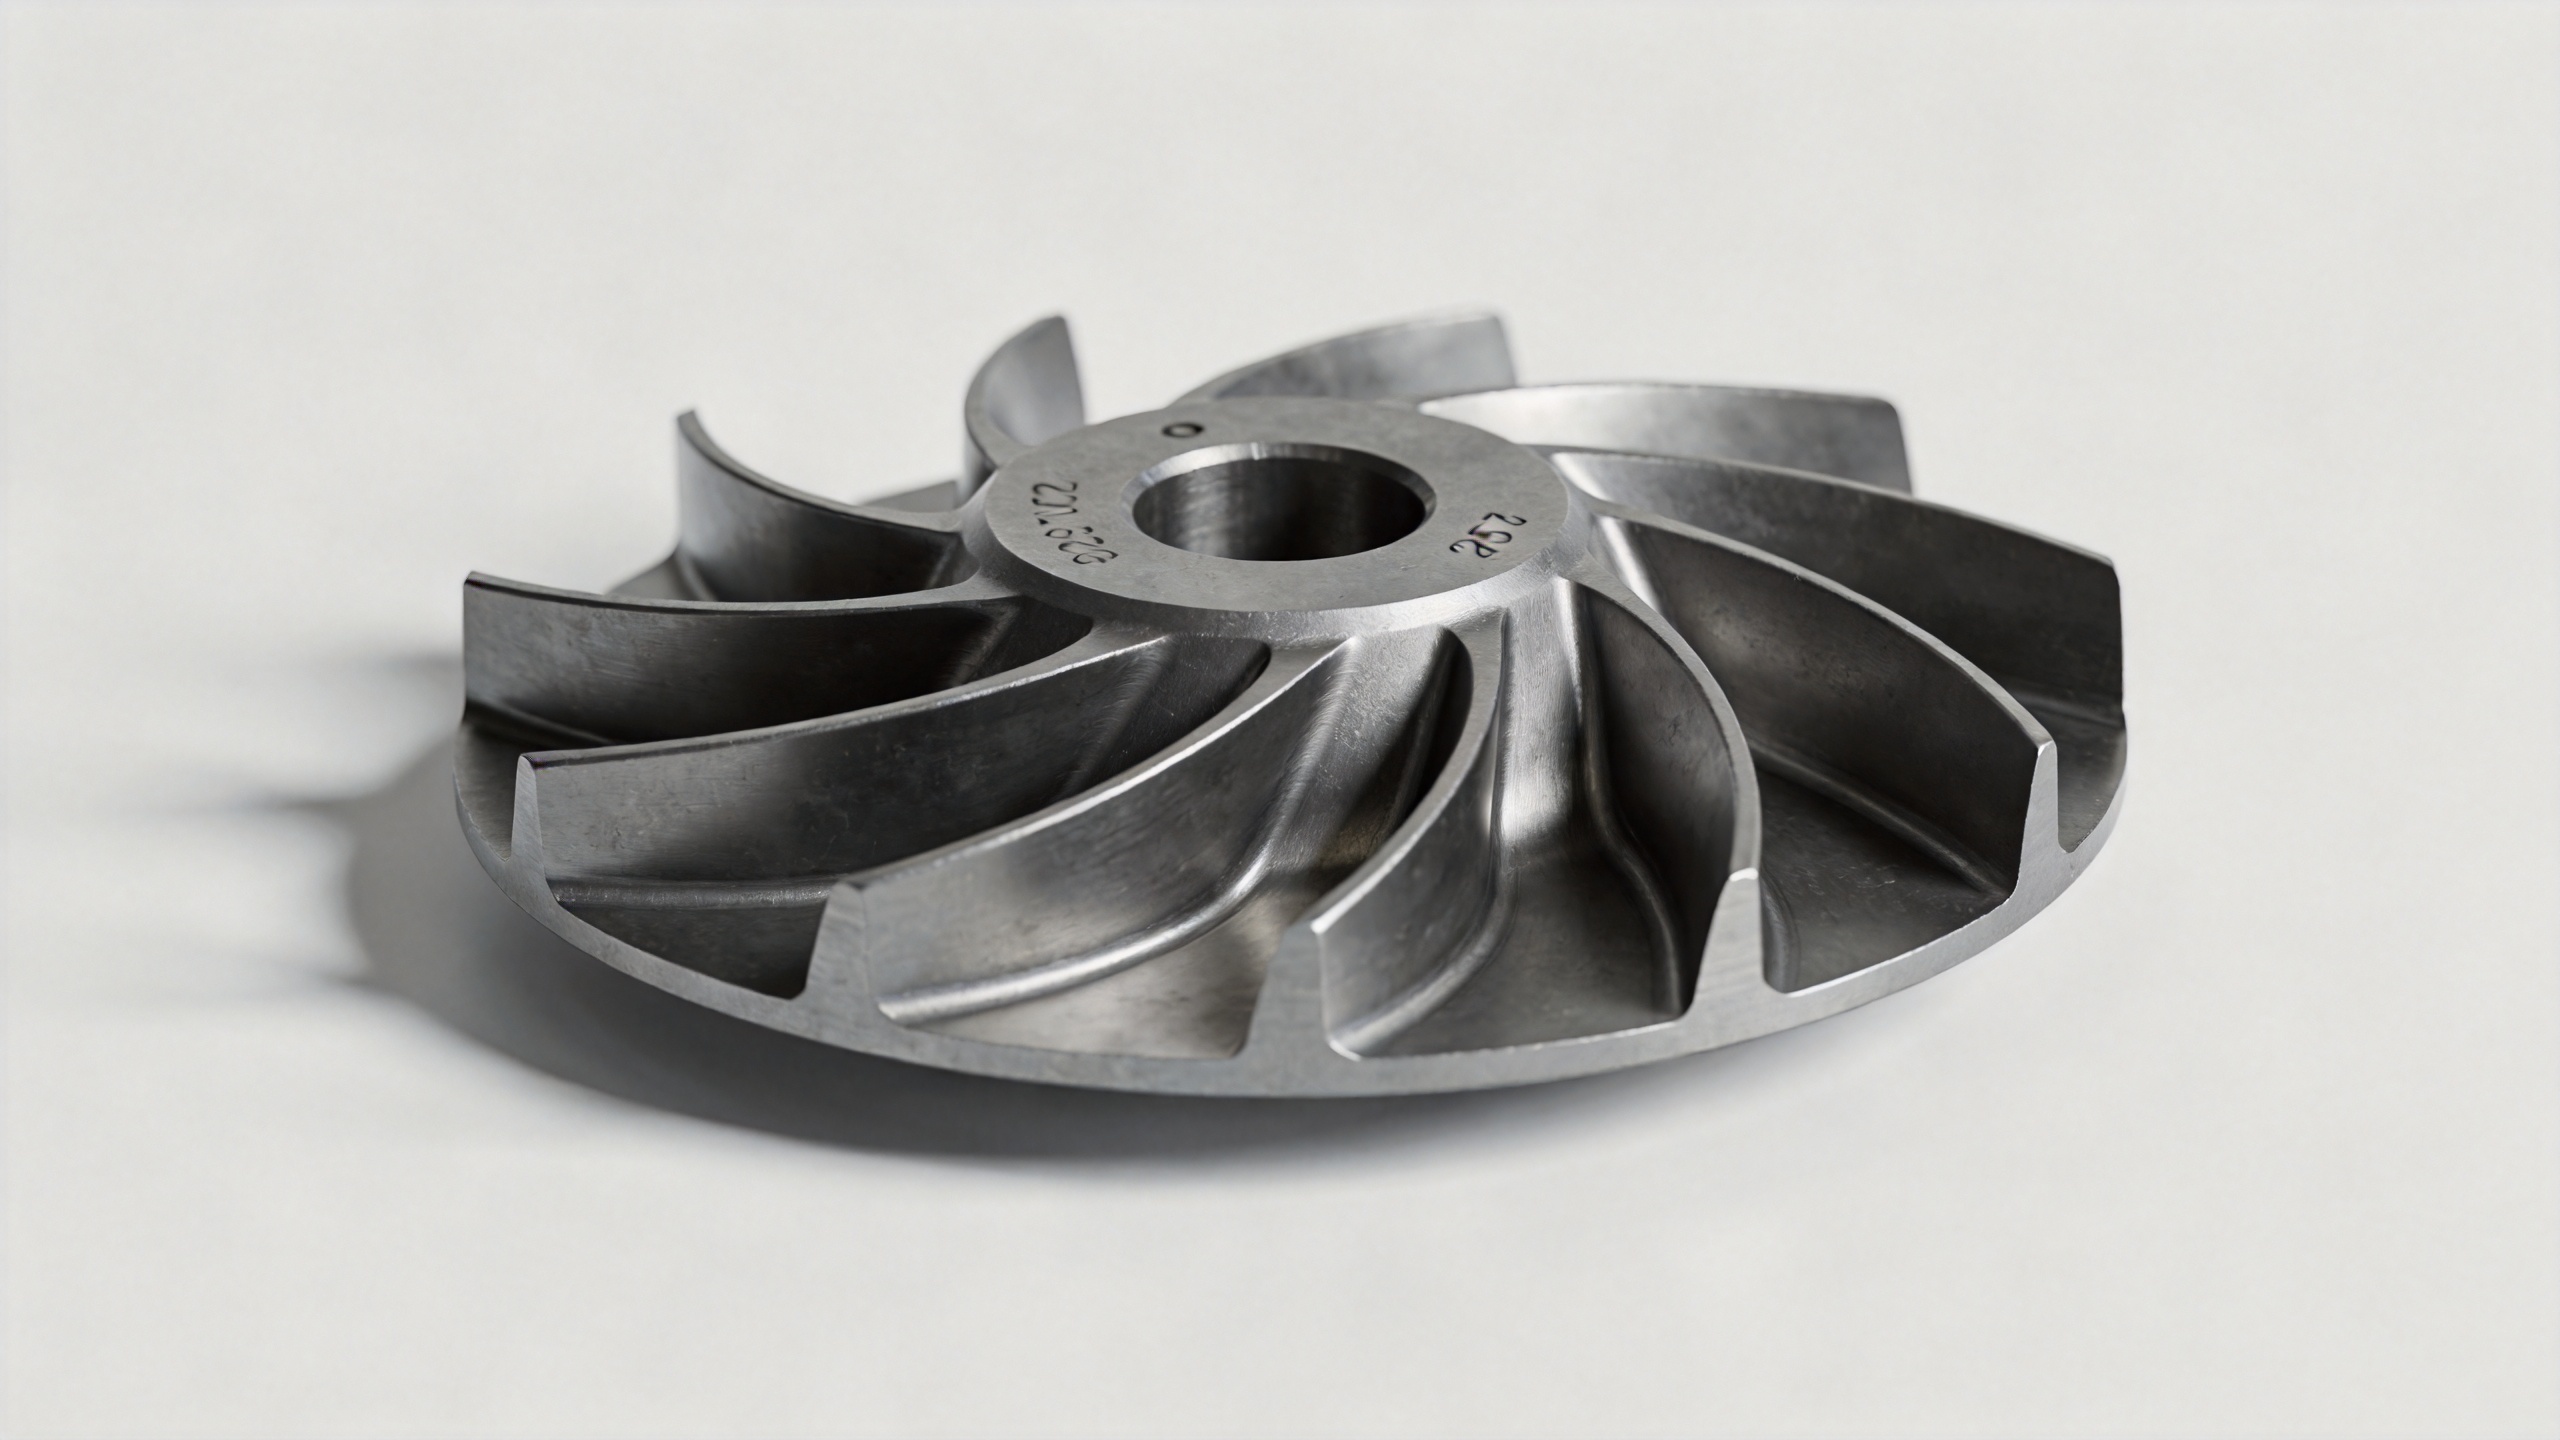
Kování z Inconelu versus lití pro individuální profily turbínových lopatek
Investiční lití skutečně nabízí větší geometrickou svobodu pro složité tvary – to je správný argument a pro duté chladicí kanály v horkých částech turbínových lopatek je to vhodná volba. Pro plné individuální tvary, jako jsou profily lopatek kompresoru, je kování z Inconelu ustálenou výrobní metodou a srovnání se proto příslušně mění.
Výhoda kování pro vlastní geometrii lopatky vyplývá z možnosti výroby téměř ve finálním tvaru. Přesné kování z inconelu umožňuje dosáhnout tolerancí rozměrů profilu v rozmezí 0,1 až 1 mm, čímž se snižuje nutný přídavek na obrábění po kování a zkracuje se celková doba výroby součásti. U nákupu pro údržbu, opravy a modernizaci (MRO), kde doba dodání přímo ovlivňuje harmonogram přepracování, je tato efektivita výroby praktickým faktorem, který určuje, jak rychle lze získat kvalifikovanou vlastní kovanou lopatku.
Spoléhání pouze na příjemní kontrolu k odhalení rozměrových chyb je méně účinné než pochopení schopností dodavatele v oblasti kování z inconelu od samotného začátku. Pokud dodavatel vyrábí lopatky s vlastní geometrií, zeptejte se na jeho postup prvního vzorkového kontrolování: data z měření na souřadnicovém měřicím stroji (CMM) nebo 3D skenování klíčových průřezů profilu, geometrie kořene lopatky a rozměrů tětivy a rozpětí po celém výrobním běhu. To vám poskytne důkaz o dodržení rozměrů ještě před tím, než se rozhodnete pro plný objem objednávky.
Co je třeba uvést pro výrobu zvláštního lopatkového kovového výkovku z Inconelu
Pro inženýra, který posuzuje možnost zakoupení zvláštního lopatkového kovového výkovku z Inconelu, začíná specifikační konverzace technickým výkresem, nikoli žádostí o cenu. Klíčové údaje, které je třeba definovat, zahrnují:
- Třídu materiálu – obvykle Inconel 718 nebo 625 podle normy AMS 5663 nebo AMS 5666
- Výkres profilu lopatky nebo 3D CAD model definující délku tětivy, rozpětí, tloušťku a geometrii zkroucení
- Geometrii upevnění u kořene lopatky a rozměrové tolerance pro montáž do turbínového kotouče
- Požadavek na tepelné zpracování – žíhání a stárnutí pro Inconel 718 za účelem dosažení požadovaných mechanických vlastností
- Kritéria přijetí rozměrů, včetně požadavků na zprávy z měření pomocí souřadnicového měřicího stroje (CMM) nebo 3D skenování pro každou dodávkovou dávku
- Formát certifikace materiálu a sledovatelnosti tepelné dávky vyžadovaný pro váš systém jakosti
Pro přizpůsobenou kovovou čepel vyráběnou z technických výkresů je předprodejní technická podpora od dodavatele praktickým faktorem, který dodavatele odlišuje. Dodavatel, který zkontroluje váš výkres ještě před přijetím objednávky, vám umožní dříve zjistit, zda je geometrie vyravitelná v rámci vašich tolerančních mezí a termínového plánu – tím se snižuje riziko odmítnutí prvního vzorku, které by zpozdilo váš údržbový interval.
Praktický souhrn
Turbínové lopatky speciálního tvaru lze vyrábět kováním z materiálu Inconel. Tento proces je dobře zaveden jak pro standardní, tak pro nestandardní profily lopatek za předpokladu, že zákazník dodá technické výkresy nebo referenční geometrii a dodavatel kování disponuje schopností uzavřeného kování pro turbínové profilové lopatky. U kompresorových stupňů za cyklického zatížení kování z materiálu Inconel poskytuje výhody ve struktuře zrna a odolnosti proti únavě, které lití pro plné profilové lopatky nedokáže dosáhnout.
U týmů, které zakupují speciálně tvarované lopatky pro starší turbíny, programy modernizace nebo nestandardní polohy stupňů, nejde o to, zda se díl dá vyrobit pomocí kovového lití z inconelu. Klíčová otázka zní, zda má váš potenciální dodavatel zkušenosti s nástroji, schopnost ověřit rozměry a technickou podporu před prodejem, aby vyráběl přesně vámi požadovaný individuální profil v tolerancích nutných pro montáž vaší turbíny. Právě to odděluje specifikaci na papíře od individuálně vyrobené kovové lopatky, kterou můžete bez obav namontovat.