 EN

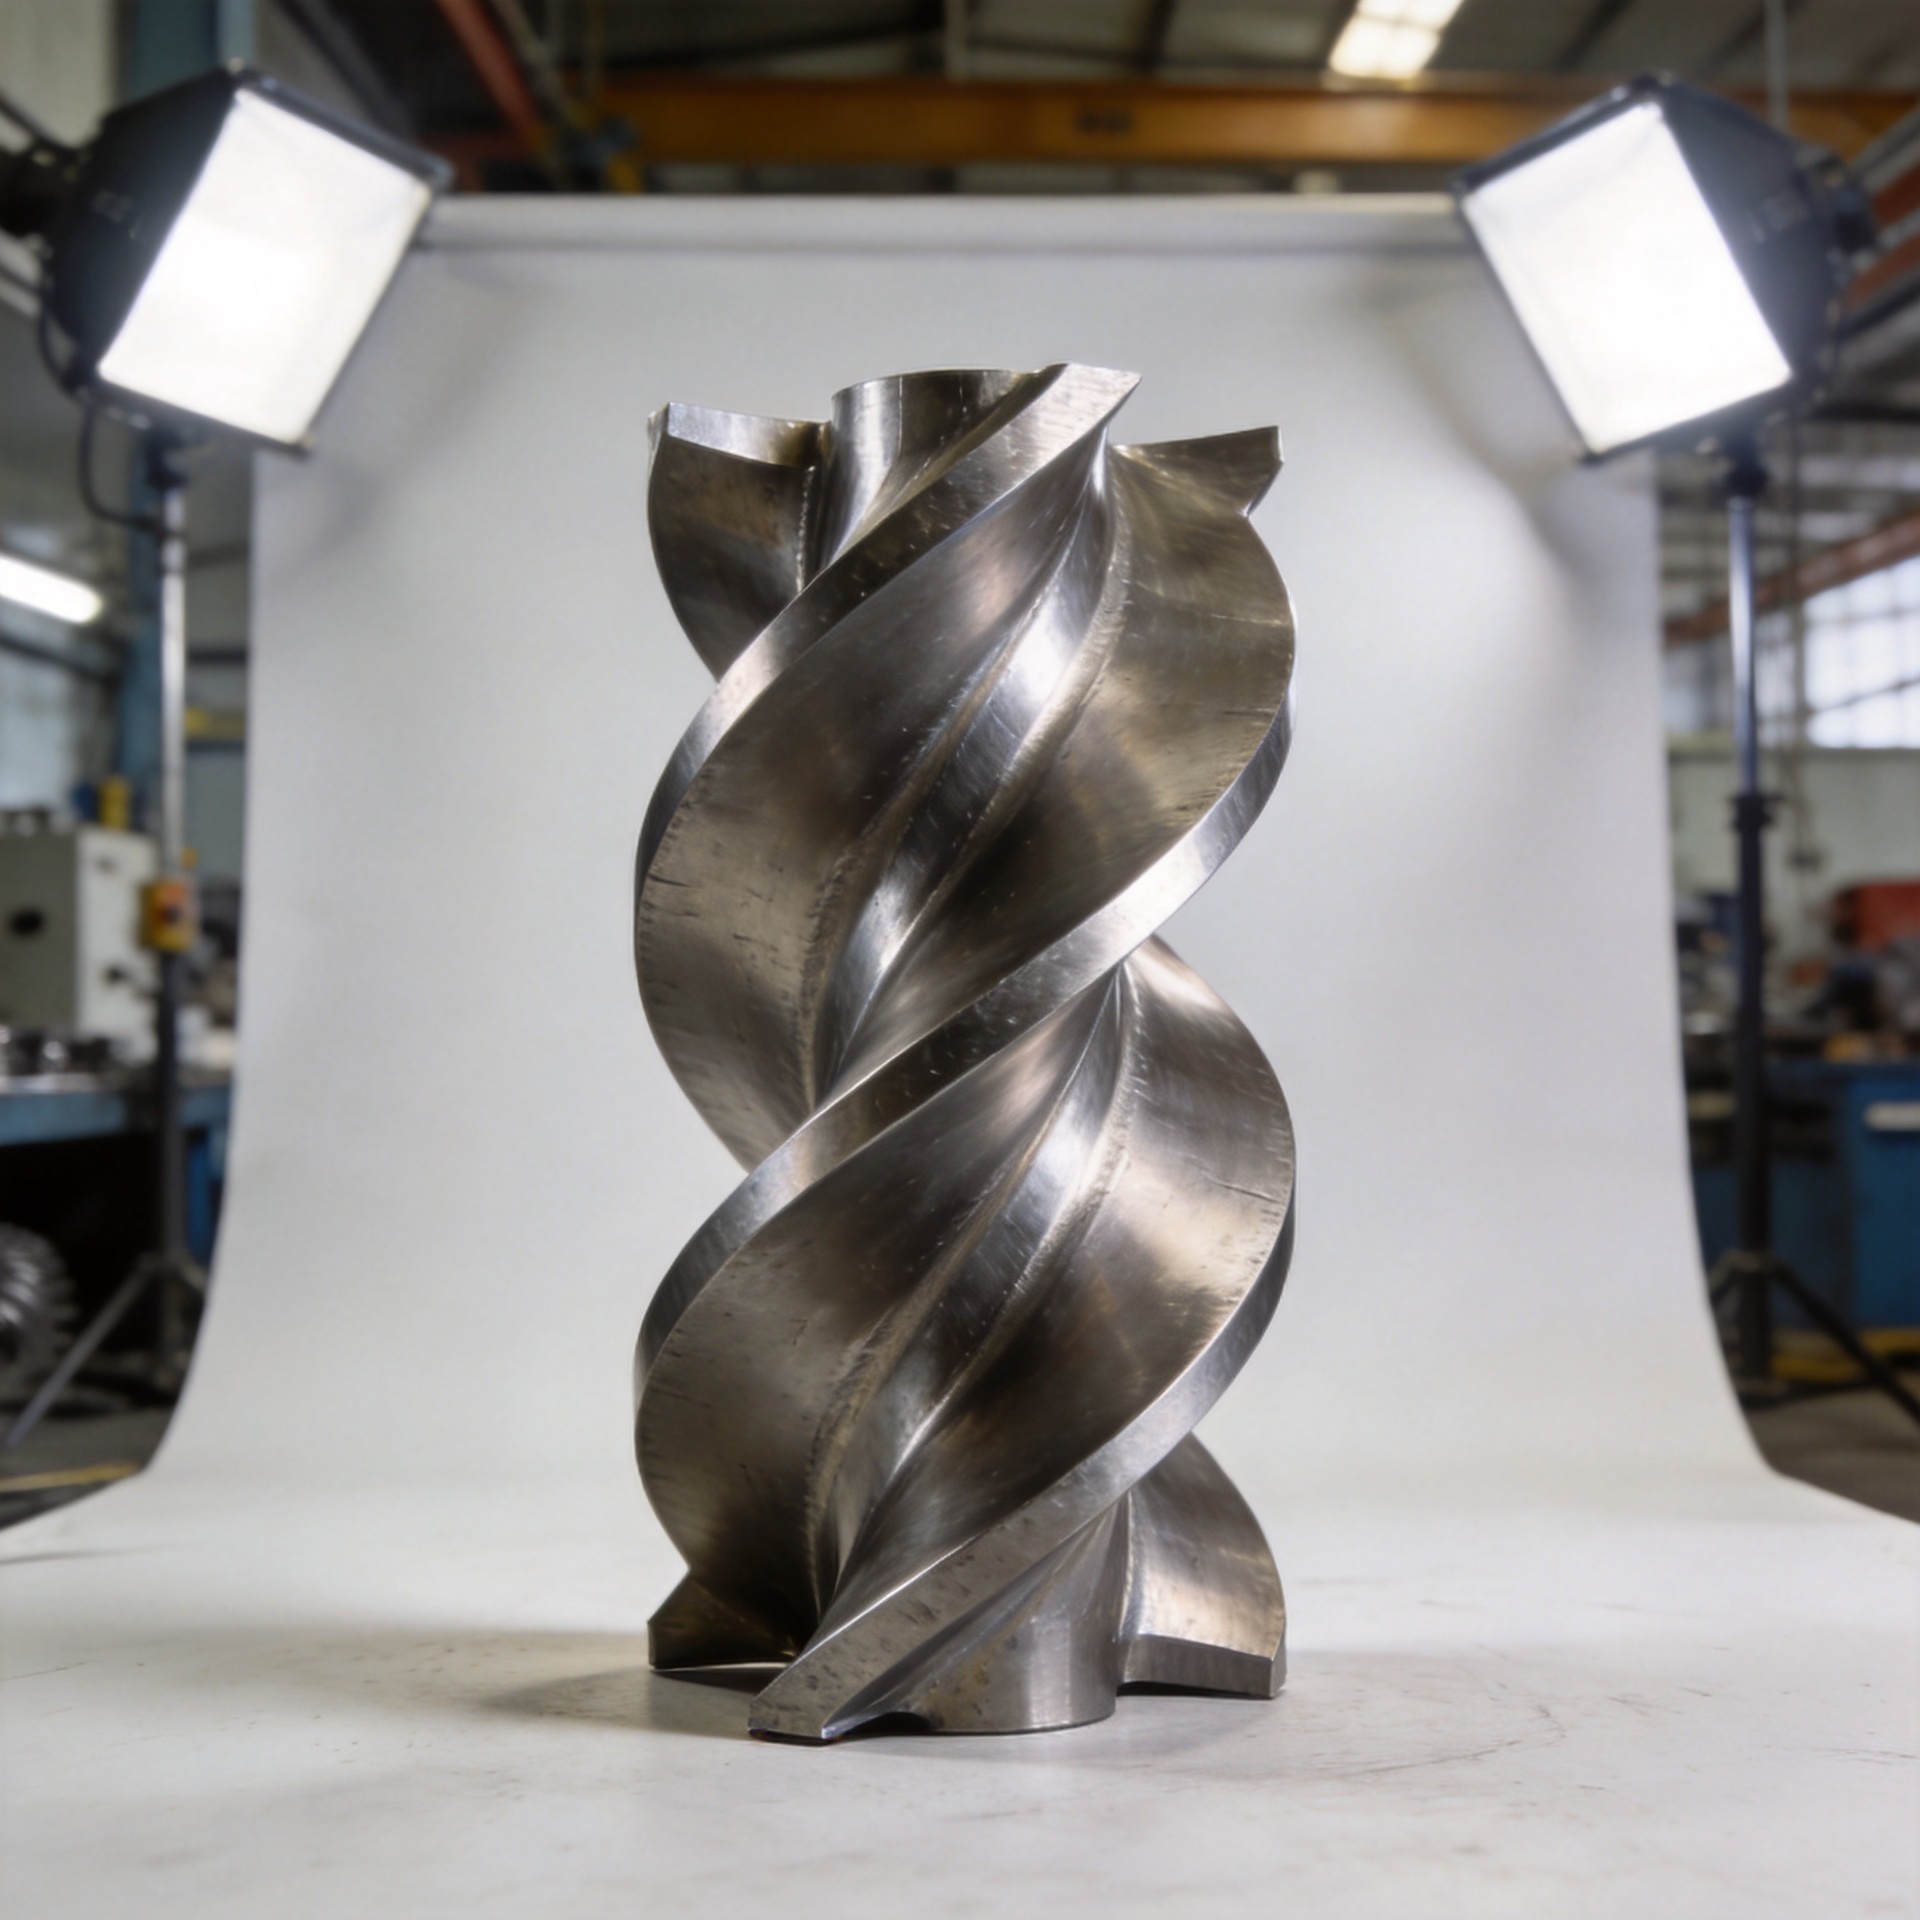
Чи можна виготовити турбінні лопатки нестандартної форми з поковки інконелу?
Так — і для високотемпературних турбінних середовищ ковання з інконелу часто є правильним вибором для лопаток нестандартної геометрії, які мають зберігати свою форму під дією реальних експлуатаційних навантажень. Однак справжнє запитання, на яке найчастіше хочуть отримати відповідь інженери з закупівель та команди технічного обслуговування, йде далі: за яких умов проектування ковання з інконелу є відповідним методом для лопаток нестандартної форми, і що саме слід вказати, щоб отримати результати, які можна безпосередньо встановити?
Чому ковання з інконелу підходить для лопаток турбін
Інконель, зокрема марки 718 та 625, — це нікель-хромуваний суперсплав, розроблений для експлуатації за високих температур. Інконель 718 кують приблизно за 1150 °C, що дозволяє контролювати структуру зерен під час самого процесу кування. Під час закритого кування інконелю стискальна сила формує заготовку й одночасно спрямовує зерновий потік уздовж геометрії лопатки, у результаті чого отримують деталь із високою втомостійкістю, яку неможливо досягти литтям того самого профілю.
Для лопаток компресора та турбіни, що працюють у циклічних аеродинамічних та теплових навантаженнях, таке мікроструктурне вирівнювання має принципове значення. Інженери з технічного обслуговування турбін, які добре знайомі з режимами високочастотного руйнування лопаток, часто зазначають, що різниця між кованими та литими лопатками у застосуваннях, чутливих до втоми, проявляється в даних про інтервали експлуатації, а не лише в технічних специфікаціях. Для спеціальної лопатки при підвищених температурах ступеня ця структурна перевага є реальною й вимірюваною.
До відповідних галузевих стандартів для поковок із інконелу належать AMS 5663 (інконель 718 / UNS N07718) та AMS 5666 (інконель 625), які визначають вимоги до властивостей матеріалу у кованому стані. Підтвердження того, що ваша марка матеріалу відповідає одному з цих стандартних позначень, надає вам документально підтверджену основу для прийняття механічних властивостей та забезпечення прослідковуваності в межах вашої системи якості.
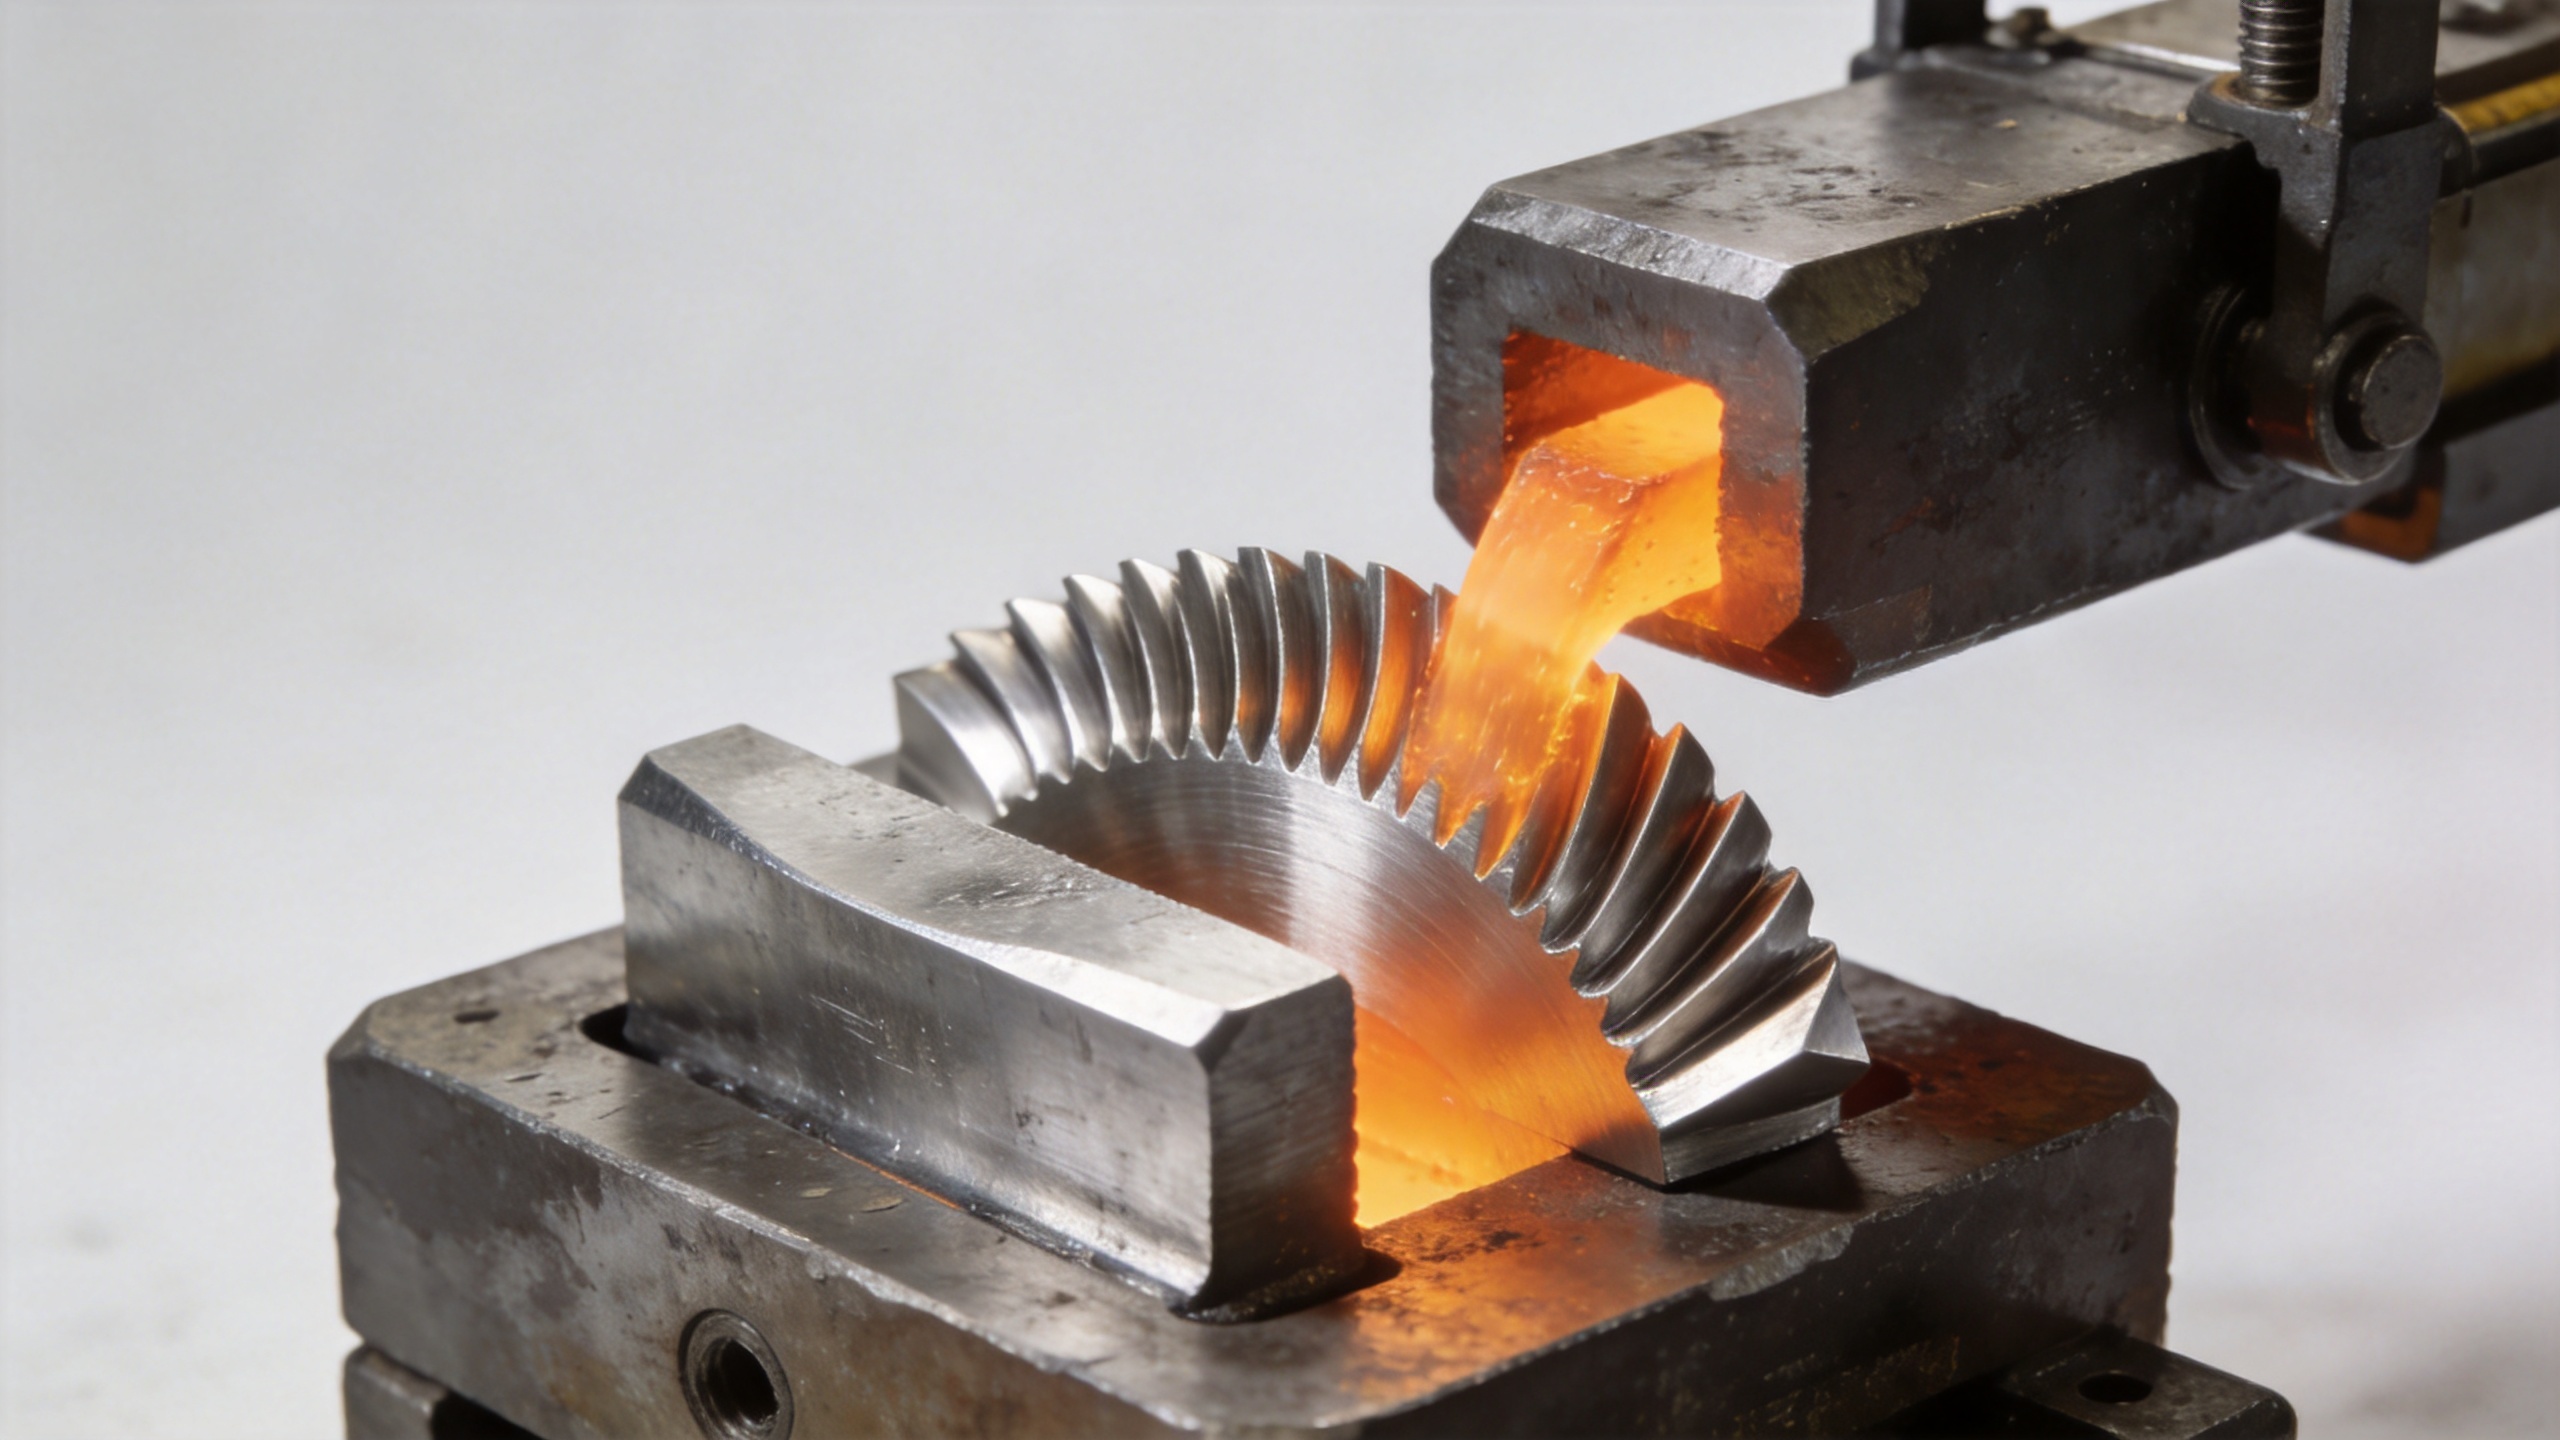
Лопатки нестандартної форми: що насправді передбачає термін «нестандартні»
Саме тут відповідь стає конкретнішою, а загальна інформація про кування інконелу, як правило, виявляється недостатньою. Термін «лопатки спеціальної форми» охоплює широке коло випадків: профілі турбін минулих поколінь, яких немає в жодному каталозі виробників обладнання, лопатки для модернізації, призначені для нетипових позицій у ступенях, та лопатки з індивідуальним аеродинамічним профілем, розроблені з метою досягнення певних аеродинамічних параметрів. Кожен із цих випадків має різні наслідки для процесу кування.
Один важливий висновок, що змінює підхід до закупівель: відповідність марки сплаву за документами не означає автоматично еквівалентної продуктивності лопатки у вашому конкретному турбінному застосуванні. Ключове запитання — чи здатен постачальник кування виготовити вашу спеціальну поперечну форму лопатки, включаючи передню кромку, задню кромку, геометрію кореня та особливості платформи, у межах розмірних допусків, необхідних для вашого турбінного дискового вузла.
Спеціалізоване кування лопаток із інконелу вимагає спеціального закритого штампувального інструменту, розробленого на основі інженерних креслень замовника або тривимірних CAD-моделей. Постачальник, що пропонує спеціалізоване кування для турбінних застосувань, потребує від вас або двовимірних креслень, або тривимірних CAD-даних, або зразка-орієнтира для зворотного інженерінгу. Постачальники з реальною здатністю виготовляти спеціалізовані лопатки, як правило, пропонують перевірку креслень перед виробництвом, щоб підтвердити можливість виконання розмірних вимог до початку інвестицій у штампувальний інструмент.
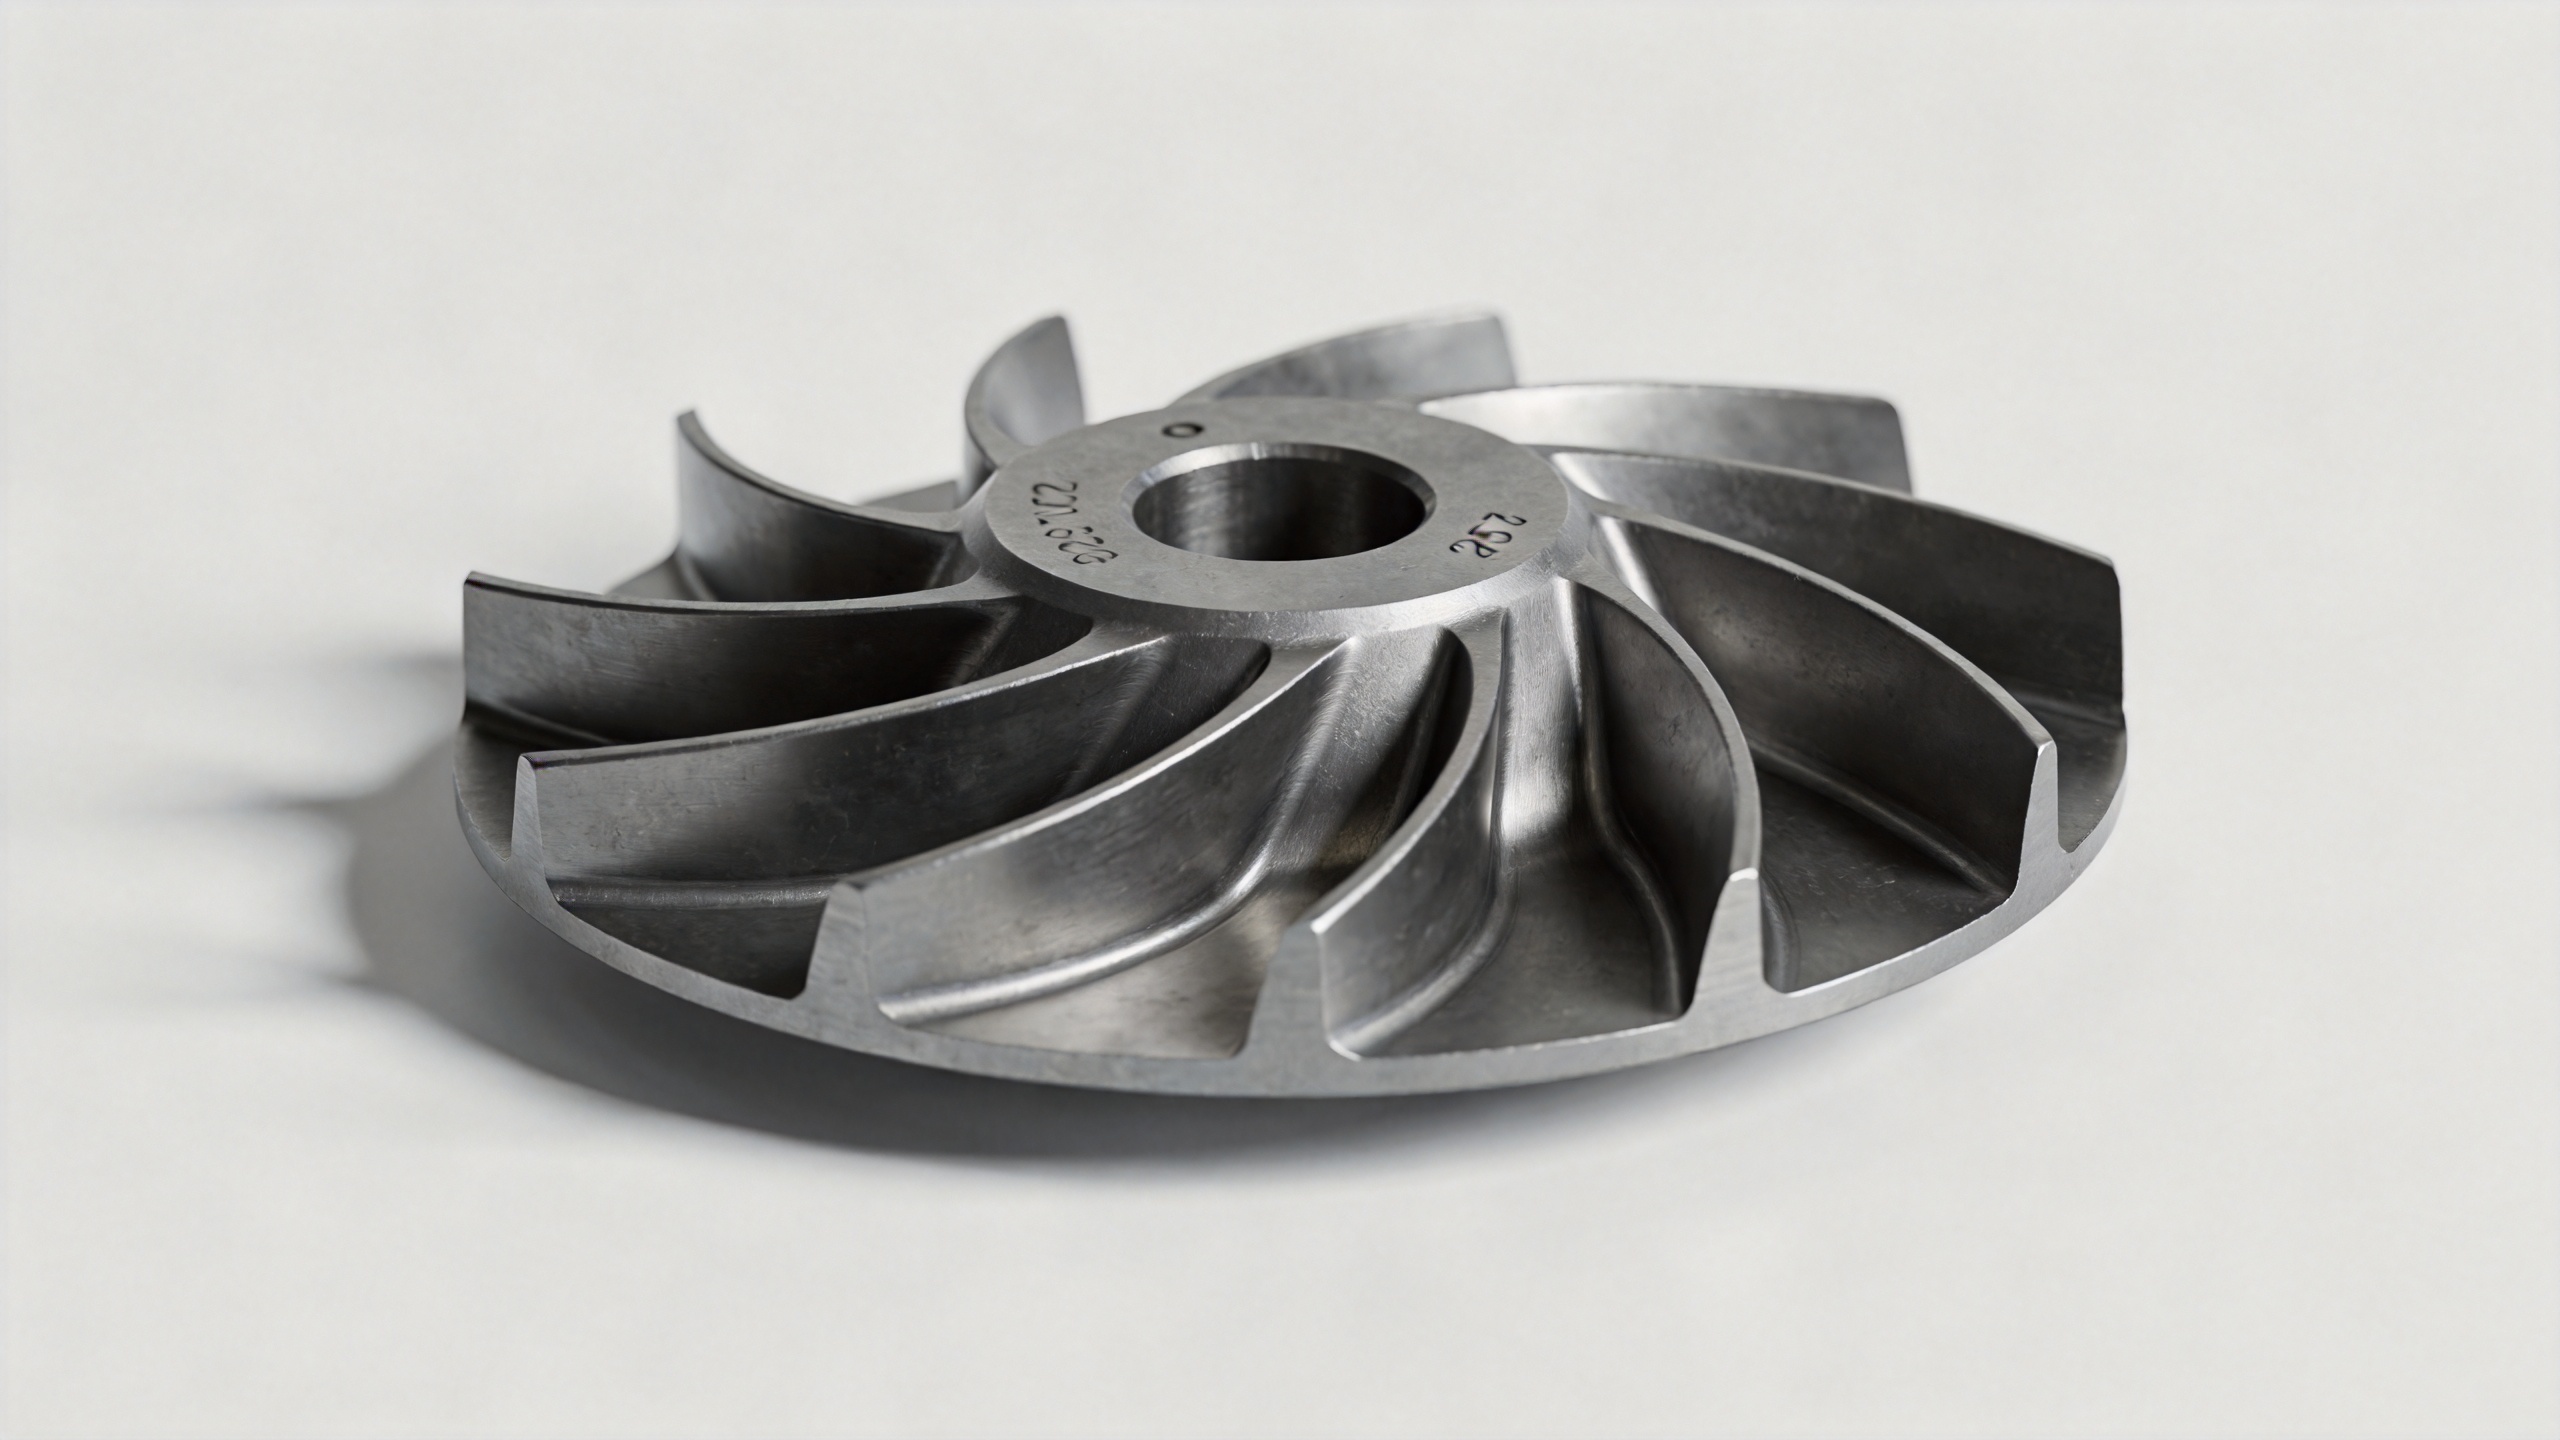
Кування з Inconel порівняно з литтям для спеціальних профілів турбінних лопаток
Лиття за втраченою восковою моделлю дійсно забезпечує більшу геометричну свободу для складних форм — це справедливе зауваження, і саме цей метод є правильним вибором для порожнистих каналів охолодження в турбінних лопатках гарячої зони. Для суцільних спеціальних форм, таких як профілі лопаток компресора з криловим перерізом, кування з Inconel є загальноприйнятим виробничим методом, і відповідно змінюється й порівняння.
Перевага кування для нестандартної геометрії лопатки полягає в можливості виробництва «майже готової» деталі. Точне кування з інконелю дозволяє досягти допусків розмірів профілю лопатки в межах від 0,1 до 1 мм, що зменшує обсяг подальшого механічного оброблення після кування й скорочує загальний цикл виготовлення деталі. У разі закупівлі для технічного обслуговування, ремонту та модернізації (MRO), коли терміни поставки безпосередньо впливають на графік капітального ремонту, така ефективність виробництва є практичним чинником, що визначає, наскільки швидко ви зможете отримати кваліфіковану нестандартну ковану лопатку.
Покладатися лише на вхідний контроль для виявлення розмірних помилок менш ефективно, ніж з самого початку зрозуміти потенціал процесу кування з інконелю у постачальника. Коли постачальник виготовляє лопатку з нестандартною геометрією, запитайте про його процедуру контролю першого зразка: дані вимірювань за допомогою координатно-вимірювальної машини (CMM) або 3D-сканування ключових поперечних перерізів профілю лопатки, геометрії кореня, а також розмірів хорди й розмаху протягом усього виробничого циклу. Це надасть вам докази відповідності розмірам ще до підтвердження повного обсягу замовлення.
Що вказувати для індивідуального лопатевого елемента з інконелу, виготовленого куванням
Для інженера, який оцінює доцільність замовлення індивідуального лопатевого елемента з інконелу, виготовленого куванням, обговорення специфікацій починається з інженерного креслення, а не з запиту ціни. До ключових параметрів, що підлягають визначенню, належать:
- Марка матеріалу — зазвичай Inconel 718 або 625, відповідно до стандартів AMS 5663 або AMS 5666
- Креслення профілю лопаті або тривимірна CAD-модель, що визначає хорду, розмах, товщину та геометрію закрутки
- Геометрія кріплення основи лопаті та граничні відхилення розмірів для монтажу на диску турбіни
- Вимоги до термічної обробки — розчинення з подальшим старінням для Inconel 718 задля досягнення заданих механічних властивостей
- Критерії прийнятності за розмірами, у тому числі вимоги до звітів про вимірювання координатно-вимірювальною машиною (CMM) або тривимірним скануванням для кожної партії поставки
- Формат сертифікатів на матеріал та прослідковуваності партії термічної обробки, необхідний для вашої системи забезпечення якості
Для індивідуально виготовленого ковального лопатевого елемента, створеного за технічними кресленнями, передпродажна інженерна підтримка від постачальника є практичним чинником відмінності. Постачальник, який перевірить ваше креслення до прийняття замовлення, дасть вам раннє уявлення про те, чи можливо виготовити геометрію в межах заданих допусків та термінів — це зменшує ризик повторного циклу відхилення першого зразка, що затримує ваше вікно технічного обслуговування.
Практичне підсумкове повідомлення
Індивідуальні турбінні лопаті складної форми можна виготовлювати методом кування з нікелевого сплаву Inconel. Цей процес добре встановлений як для стандартних, так і для нестандартних профілів лопатей за умови, що замовник надає технічні креслення або еталонну геометрію, а постачальник кованих виробів має здатність до кування в закритих штампах для аеродинамічних профілів турбінних лопатей. Для ступенів компресора, що працюють під циклічним навантаженням, кування з Inconel забезпечує переваги щодо структури зерна та стійкості до втоми, яких лиття не може досягти для суцільних аеродинамічних профілів.
Для команд, які закуповують лопатки спеціальної форми для старих турбін, програм модернізації або нестандартних ступенів, головне запитання полягає не в тому, чи може лиття з інконелу виготовити деталь. Питання в тому, чи має ваш потенційний постачальник досвід роботи з інструментами, здатність перевіряти розміри та попередню інженерну підтримку перед продажем, щоб виготовити саме вашу спеціальну профільну лопатку з точністю, необхідною для збирання вашої турбіни. Саме це й відрізняє специфікацію на папері від індивідуально виготовленої литої лопатки, яку ви можете встановити з повною впевненістю.