 EN

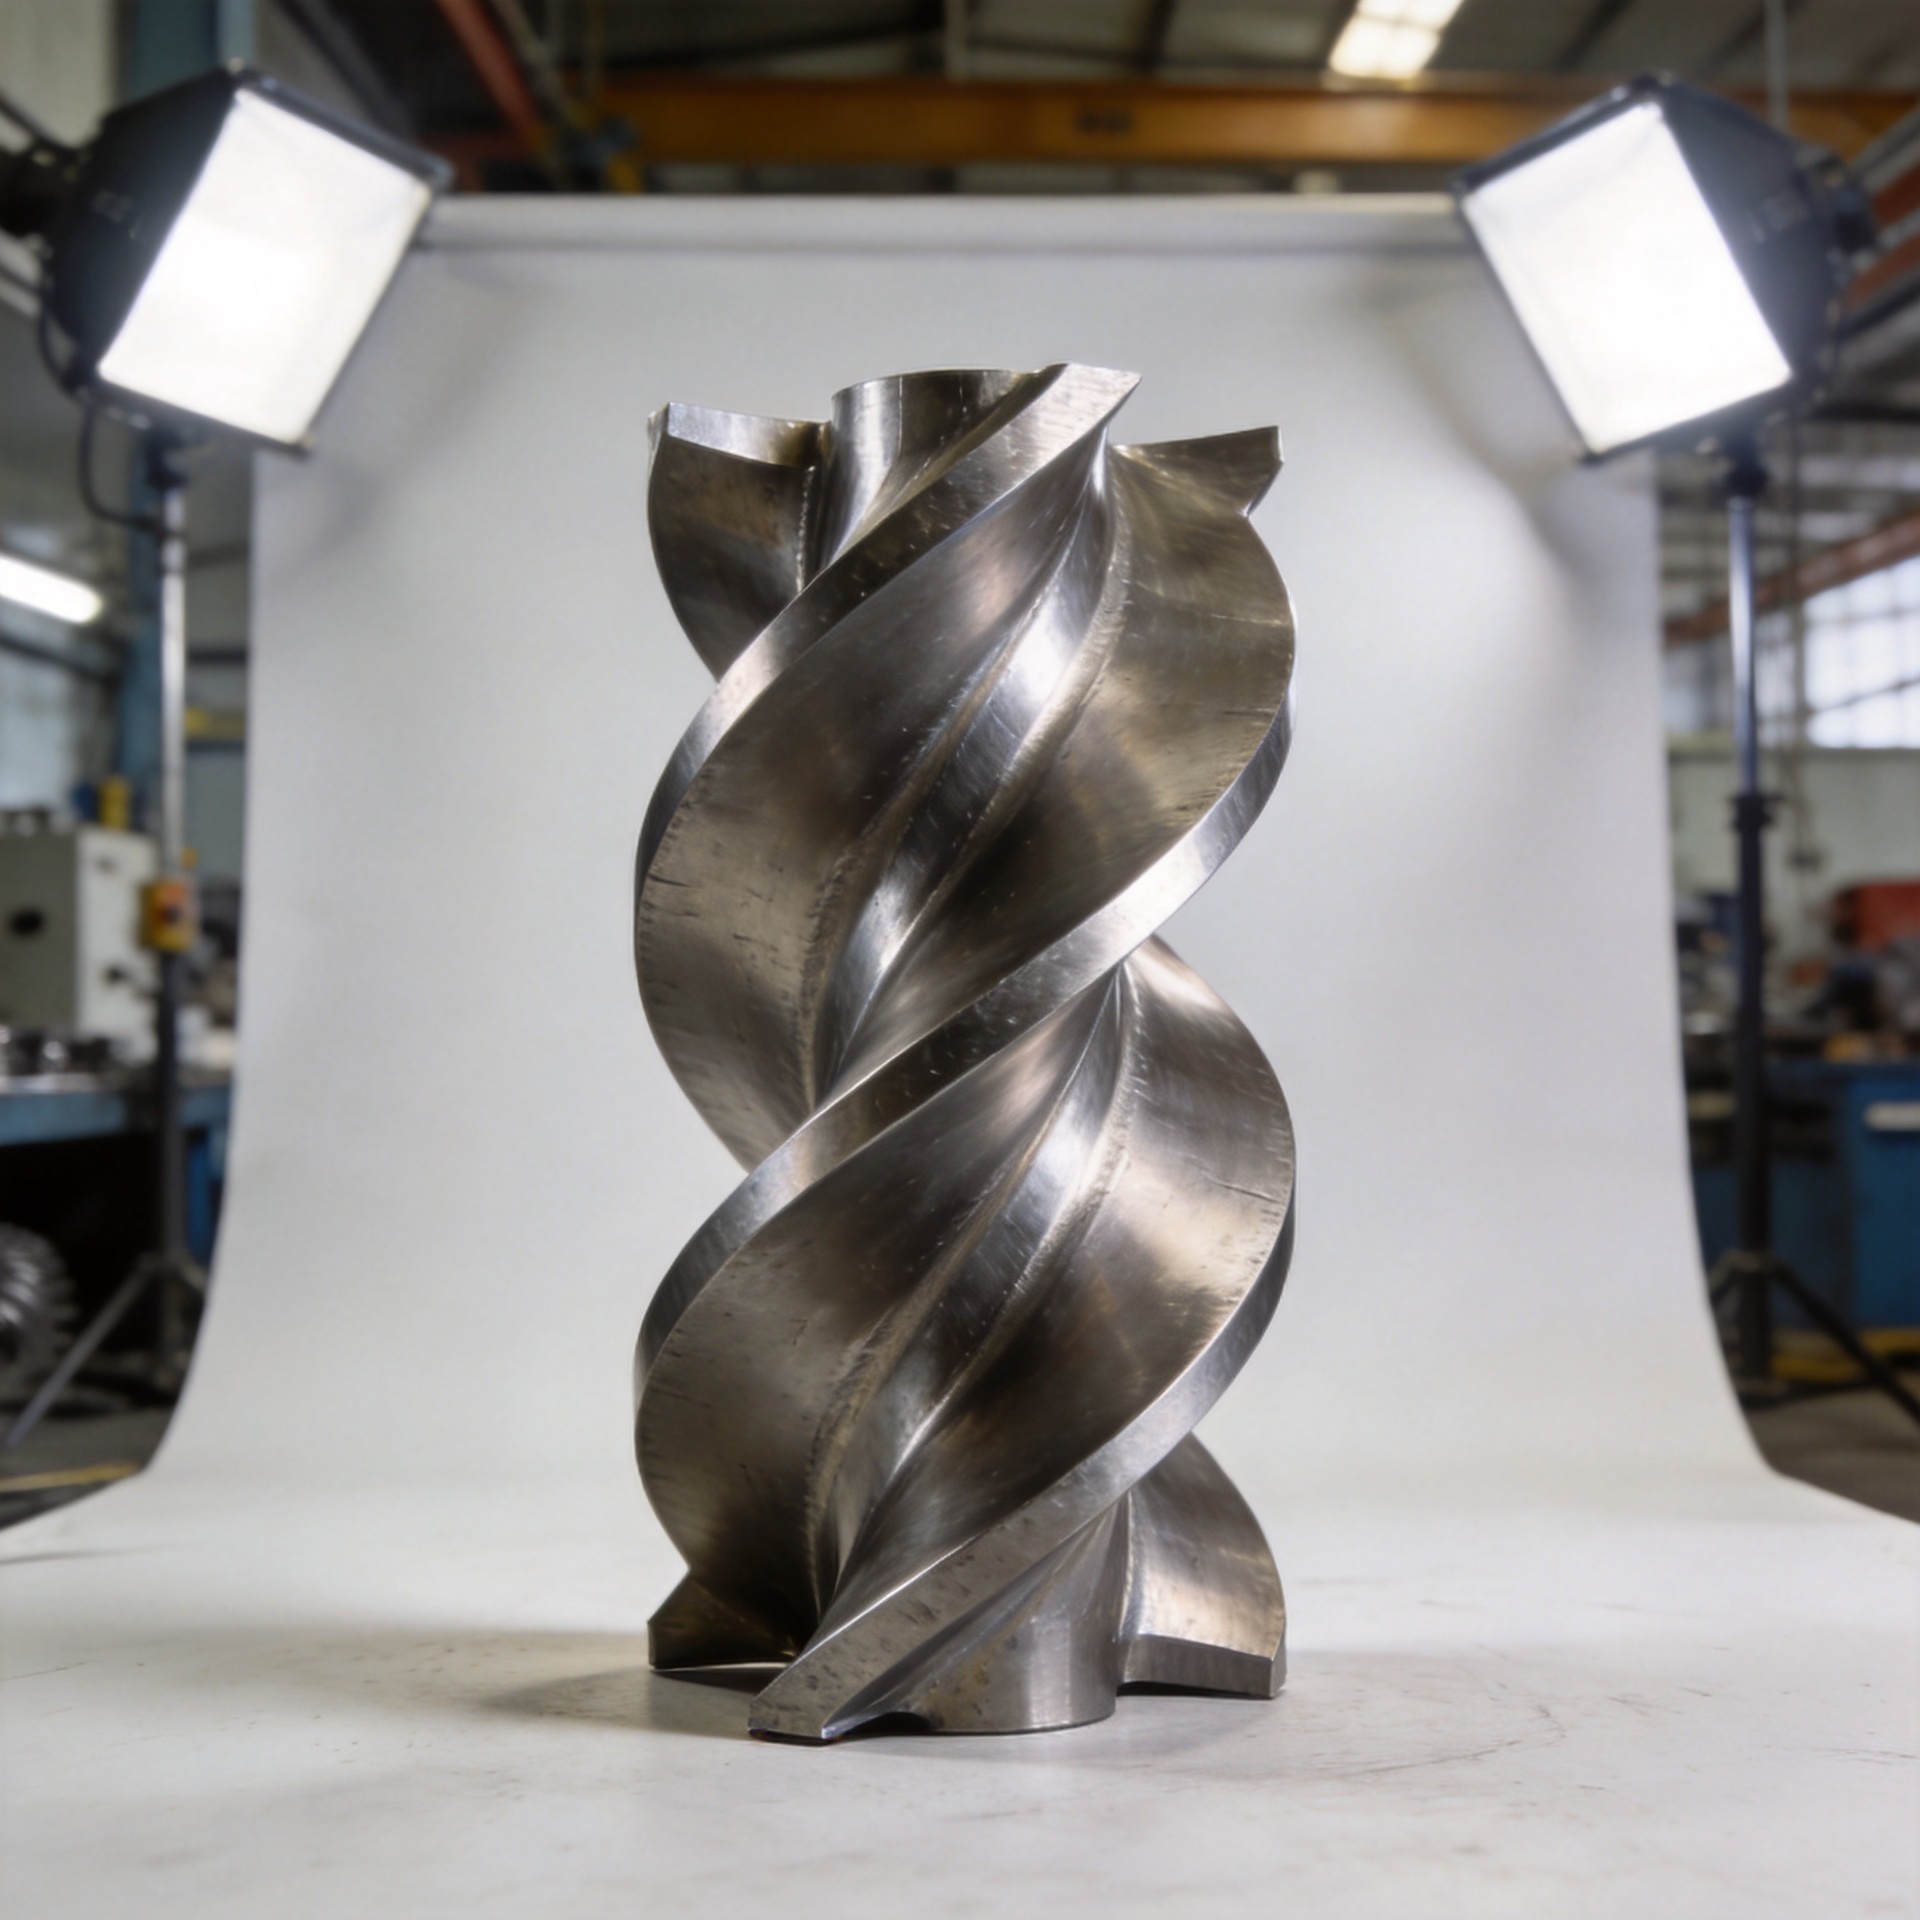
Могат ли да се произвеждат турбинни лопатки с нестандартна форма от фланцовани части от инконел?
Да — и за високотемпературни турбинни среди коването от инконел често е правилният избор за персонализирана геометрия на лопатките, която трябва да запази своя профил при истински експлоатационни натоварвания. Въпросът, на който всъщност искат да получат отговор повечето инженери по набавки и екипи за поддръжка, отива по-далеч: при какви проектни условия коването от инконел е подходящият метод за лопатки с персонализирана форма и какво трябва да посочите, за да получите резултати, които наистина можете да монтирате?
Защо коването от инконел работи за приложения с турбинни лопатки
Инконел, особено марки 718 и 625, е никел-хромов суперсплав, разработен за работа при високи температури. Инконел 718 се кове при приблизително 1150 °C, което позволява контрол върху зърнената структура на сплавта по време на самия процес на коване. При коване на инконел с затворена матрица компресивната сила оформя заготовката, докато насочва зърнения поток по геометрията на острието, като се получава детайл с устойчивост на умора, която не може да бъде постигната чрез леене на същия профил.
За компресорни и турбинни лопатки под циклично аеродинамично и термично натоварване това микроструктурно подреждане не е незначително. Инженерите по поддръжка на турбини, запознати с режимите на високоциклово разрушение на лопатки, обикновено отбелязват, че разликата между ковани и лити лопатки в приложения, чувствителни към умора, се проявява в данните за интервалите на експлоатация, а не само в техническите спецификации. За лопатка със специална форма при високи температури на стадията структурното предимство е реално и измеримо.
Съответните отраслови стандарти за ковани изделия от инконел включват AMS 5663 (инконел 718 / UNS N07718) и AMS 5666 (инконел 625), които определят изискванията към материалните свойства на кованите форми. Потвърждаването, че класът на вашия материал съответства на едно от тези стандартни означения, ви осигурява документирана основа за приемане на механичните свойства и проследимост в рамките на вашата система за качество.
Пера с индивидуална форма: какво всъщност изисква терминът „индивидуално“
Тук отговорът става по-конкретен и именно тук обща информация за коването от инконел обикновено не е достатъчна. Терминът „перо със специална форма“ обхваща широк спектър от случаи: пера за турбини от предишни поколения, които липсват в каталога на който и да е производител на оригинално оборудване (OEM), пера за модернизация, предназначени за нестандартни позиции в ступените, и индивидуално проектирани аеродинамични профили, разработени според конкретни аеродинамични цели. Всеки от тези случаи има различни последици за процеса на коване.
Един ключов възглед, който променя подхода към набавките: съвпадението на класа на сплавта по документи не означава автоматично еквивалентна производителност на перката в конкретното ви турбинно приложение. Същественият въпрос е дали доставчикът на ковани изделия може да произведе вашата перка с индивидуално профилирано крило — включително преден ръб, заден ръб, геометрия на корена и характеристики на платформата — в рамките на допустимите размерни отклонения, изисквани за вашата турбинна дискова сглобка.
Индивидуалното ковано изделие от инконел за перки изисква специализирани затворени ковашки матрици, проектирани въз основа на инженерните чертежи или 3D CAD модели на клиента. Доставчикът, който предлага индивидуално коване за турбинни приложения, има нужда от вашите 2D чертежи, 3D CAD данни или референтен образец за обратно инженерство. Доставчиците с истинска способност за производство на индивидуални перки обикновено предлагат преглед на чертежите преди производството, за да се потвърди възможността за спазване на размерните изисквания, преди да бъде направена инвестициията в ковашките матрици.
Коване от инконел срещу леене за перки на турбини по поръчка
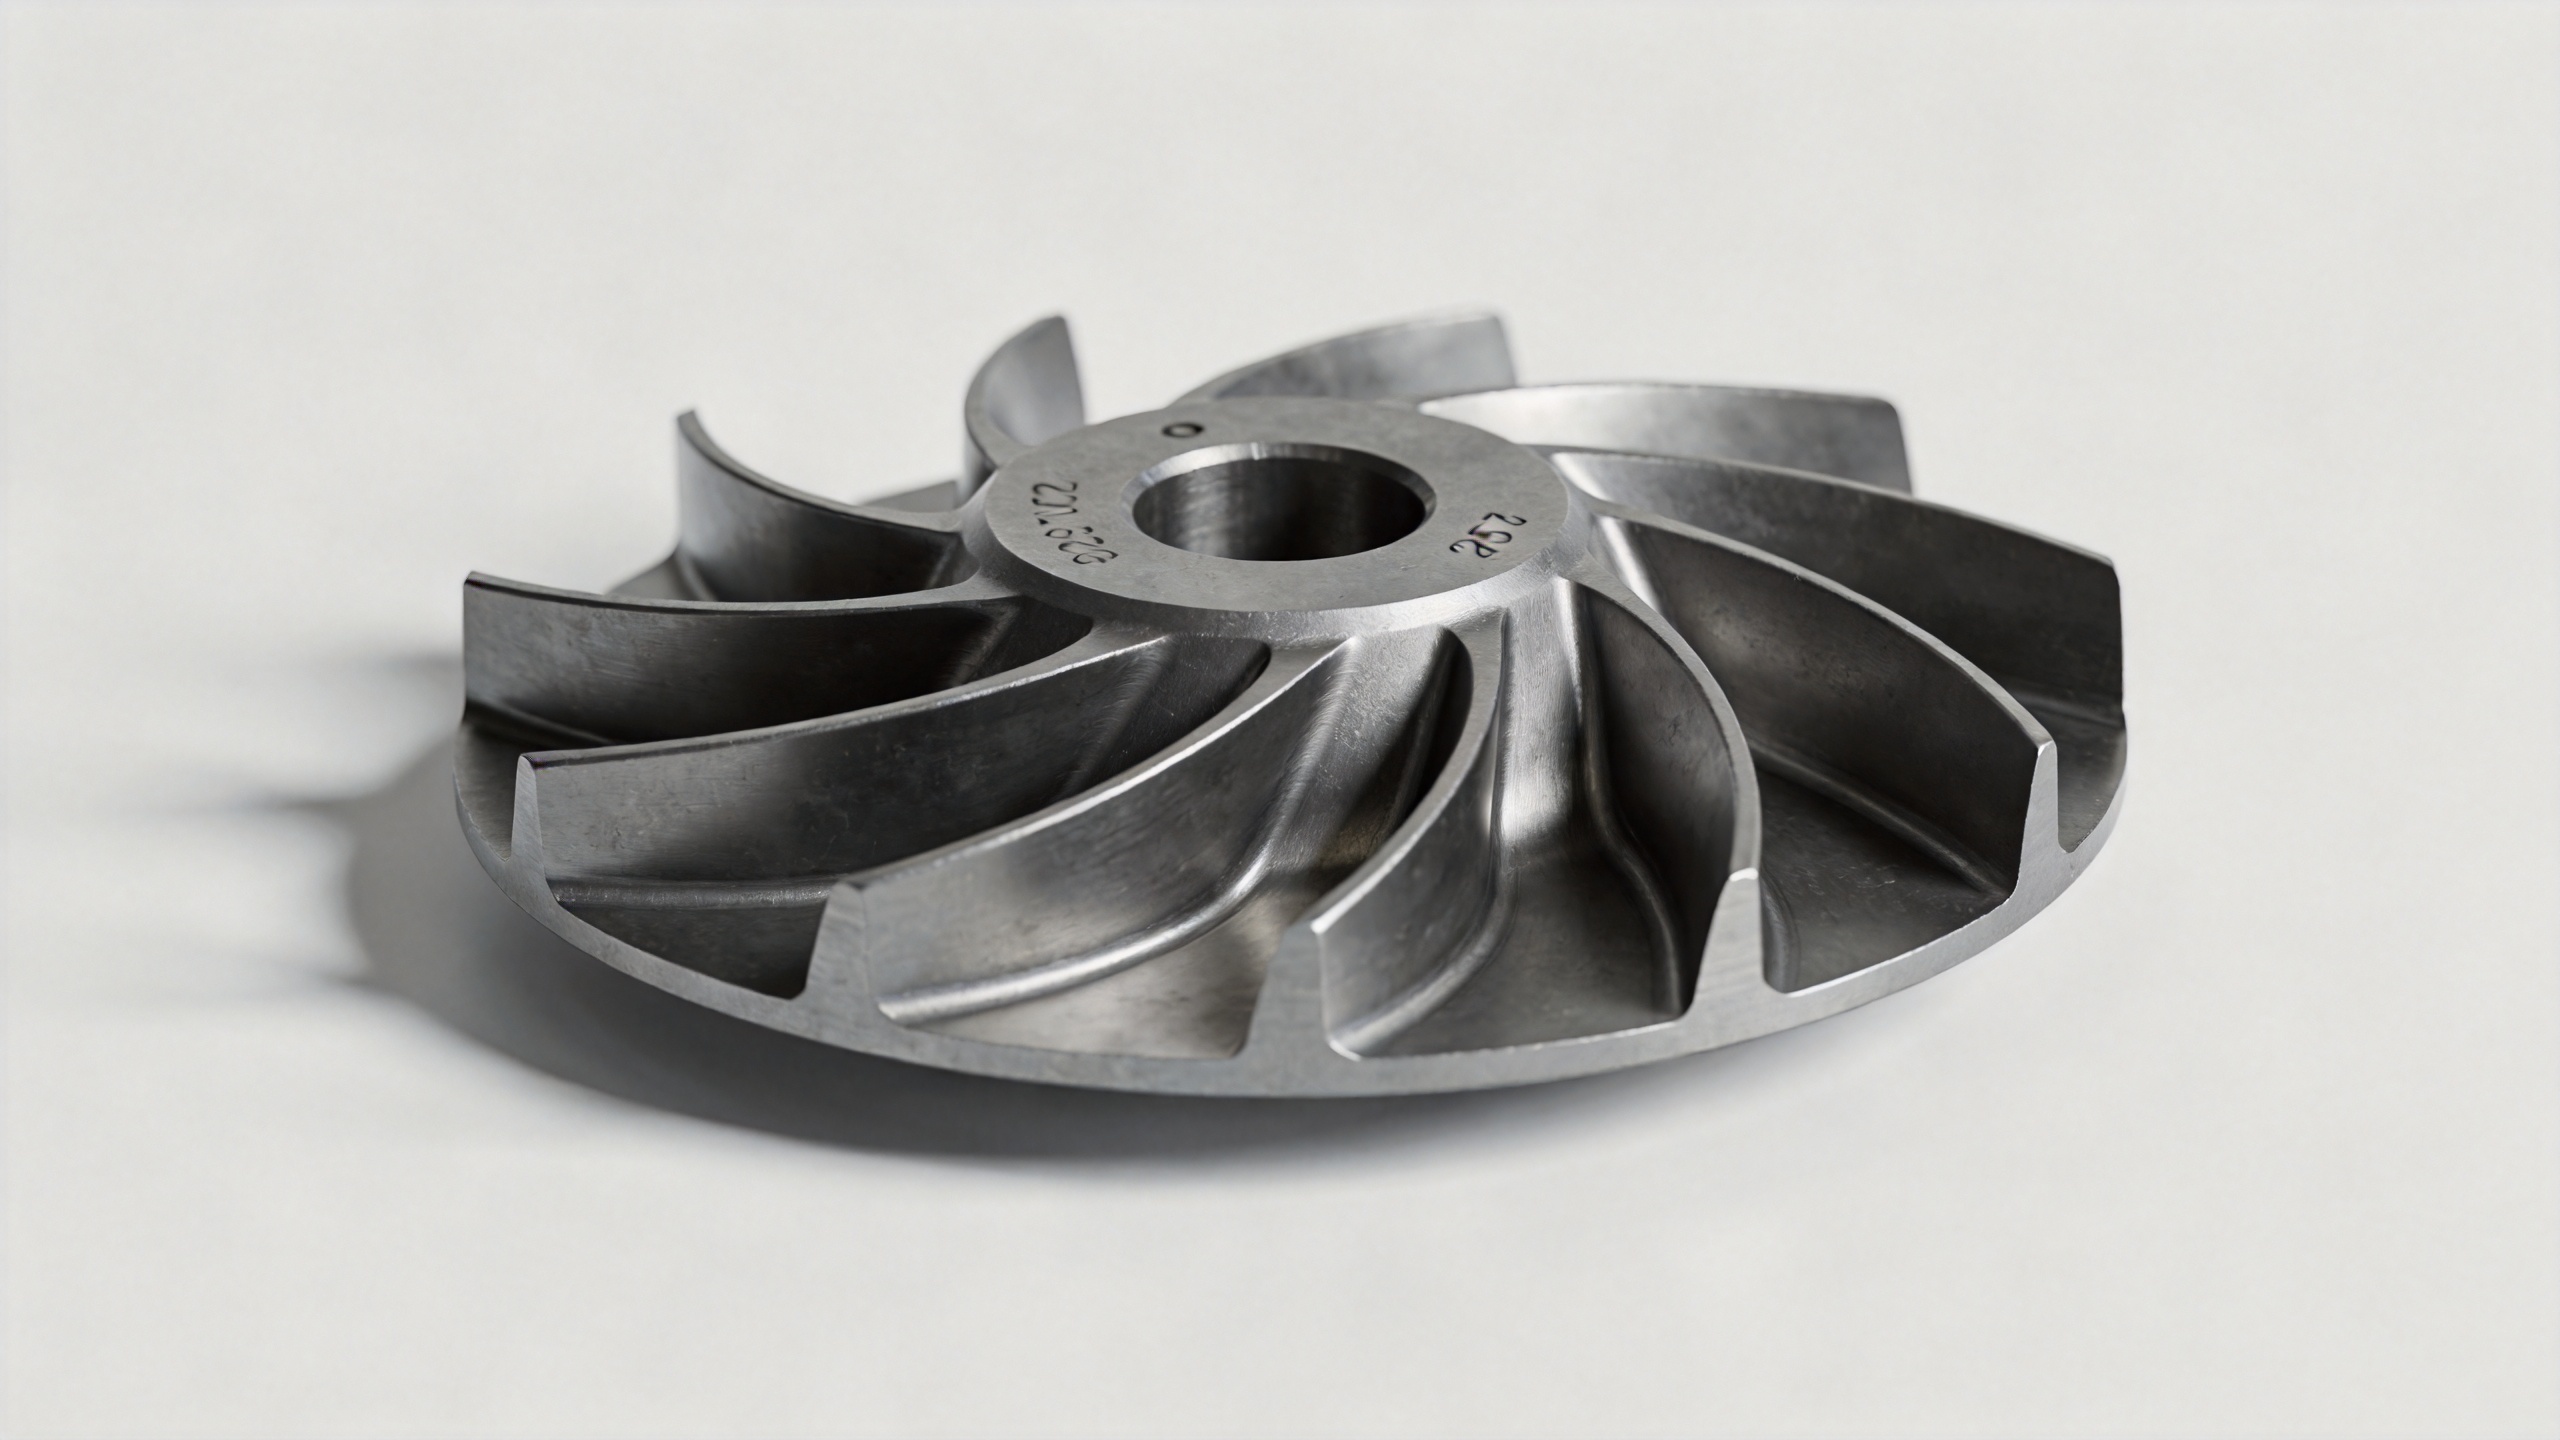
Леенето по загубваща форма наистина предлага по-голяма геометрична свобода за сложни форми — това е справедливо наблюдение и е правилният избор за кухи охладителни канали в турбинни перки за горещата зона. За масивни перки по поръчка, като аеродинамичните профили на компресорните перки, коването от инконел е установеният производствен метод и съответно се променя и сравнението.
Преимуществото при ковка за персонализирана геометрия на перката идва от възможността за производство близо до крайната форма. Прецизната ковка от инконел може да постигне толерансите за размерите на профила на перката в диапазона от 0,1 до 1 мм, което намалява необходимата машинна обработка след ковката и съкращава общия цикъл за производство на детайла. При набавките за поддръжка, ремонт и оперативно обслужване (MRO), където времето за изпълнение директно влияе върху графика на основния ремонт, тази ефективност в производството е практически фактор за това колко бързо можете да набавите квалифицирана персонализирана кована перка.
Само входящият контрол за откриване на грешки в размерите е по-малко ефективен от разбирането на възможностите на процеса за ковка от инконел на доставчика още от началото. Когато доставчик произвежда персонализирана геометрия на перката, попитайте за процеса му за първоначална проверка: данни от координатно-измервателна машина (CMM) или 3D сканиране за ключови напречни сечения на профила на перката, геометрия на кореновия профил, както и за дължина на хордата и разстояние по размаха през целия серийно производствен цикъл. Това ви предоставя доказателства за съответствие на размерите още преди да сте се ангажирали с пълния обем на поръчката.
Какво да се посочи за персонализирана турбинна лопатка от инконел
За инженер, който оценява дали да поръча персонализирана турбинна лопатка от инконел, обсъждането на спецификациите започва с инженерния чертеж, а не с искането за цена. Ключовите параметри, които трябва да се определят, включват:
- Марка на материала — обикновено Inconel 718 или 625 според стандарти AMS 5663 или AMS 5666 съответно
- Чертеж на профила на крилната секция или 3D CAD модел, дефиниращ дължината на хордата, размаха, дебелината и геометрията на усукването
- Геометрия на кореновото съединение и размерни допуски за монтиране в турбинния диск
- Изисквания към термичната обработка — разтворяване и стареене за Inconel 718, за постигане на целевите механични свойства
- Критерии за размерна приемственост, включително изисквания към отчети от координатно-измерителна машина (CMM) или 3D сканиране за всяка доставена партида
- Формат на сертификата за материала и проследимостта по топлинна партия, необходими за вашата система за качество
За персонализирано кована турбинна лопатка, произведена по инженерни чертежи, предварителната инженерна поддръжка от доставчика е практически фактор за диференциация. Доставчик, който преглежда вашите чертежи преди приемане на поръчката, ви дава по-ранна възможност да оцените дали геометрията може да бъде изпълнена в рамките на вашите допуски и срокове — което намалява риска от отхвърляне при първия прототип и свързаното с това забавяне на вашия прозорец за поддръжка.
Практическо резюме
Персонализирани турбинни лопатки с нестандартна форма могат да се произвеждат чрез коване от инконел. Този процес е добре установен както за стандартни, така и за нестандартни профили на лопатки, стига клиентът да предостави инженерни чертежи или референтна геометрия, а доставчикът на ковани изделия да притежава възможности за затворено коване на турбинни аерофолни геометрии. За компресорни стъпала, изложени на циклични натоварвания, коването от инконел осигурява предимства в структурата на зърната и устойчивостта към умора, които литейните методи не могат да постигнат за масивни аерофолни профили.
За екипите, които търсят специално оформени перки за стартиращи турбини, програми за модернизация или нестандартни позиции на стъпала, централният въпрос не е дали инконеловото коване може да произведе детайла. Въпросът е дали потенциалният ви доставчик разполага с необходимия опит в изработката на инструменти, способността за верификация на размерите и предварителната инженерна поддръжка преди продажба, за да произведе вашата специфична перка с нестандартно профилиране в рамките на допуските, изисквани от вашата турбинна сглобка. Точно това прави разликата между спецификация на хартия и перка с ковано изпълнение, която можете да монтирате с пълно доверие.