 EN

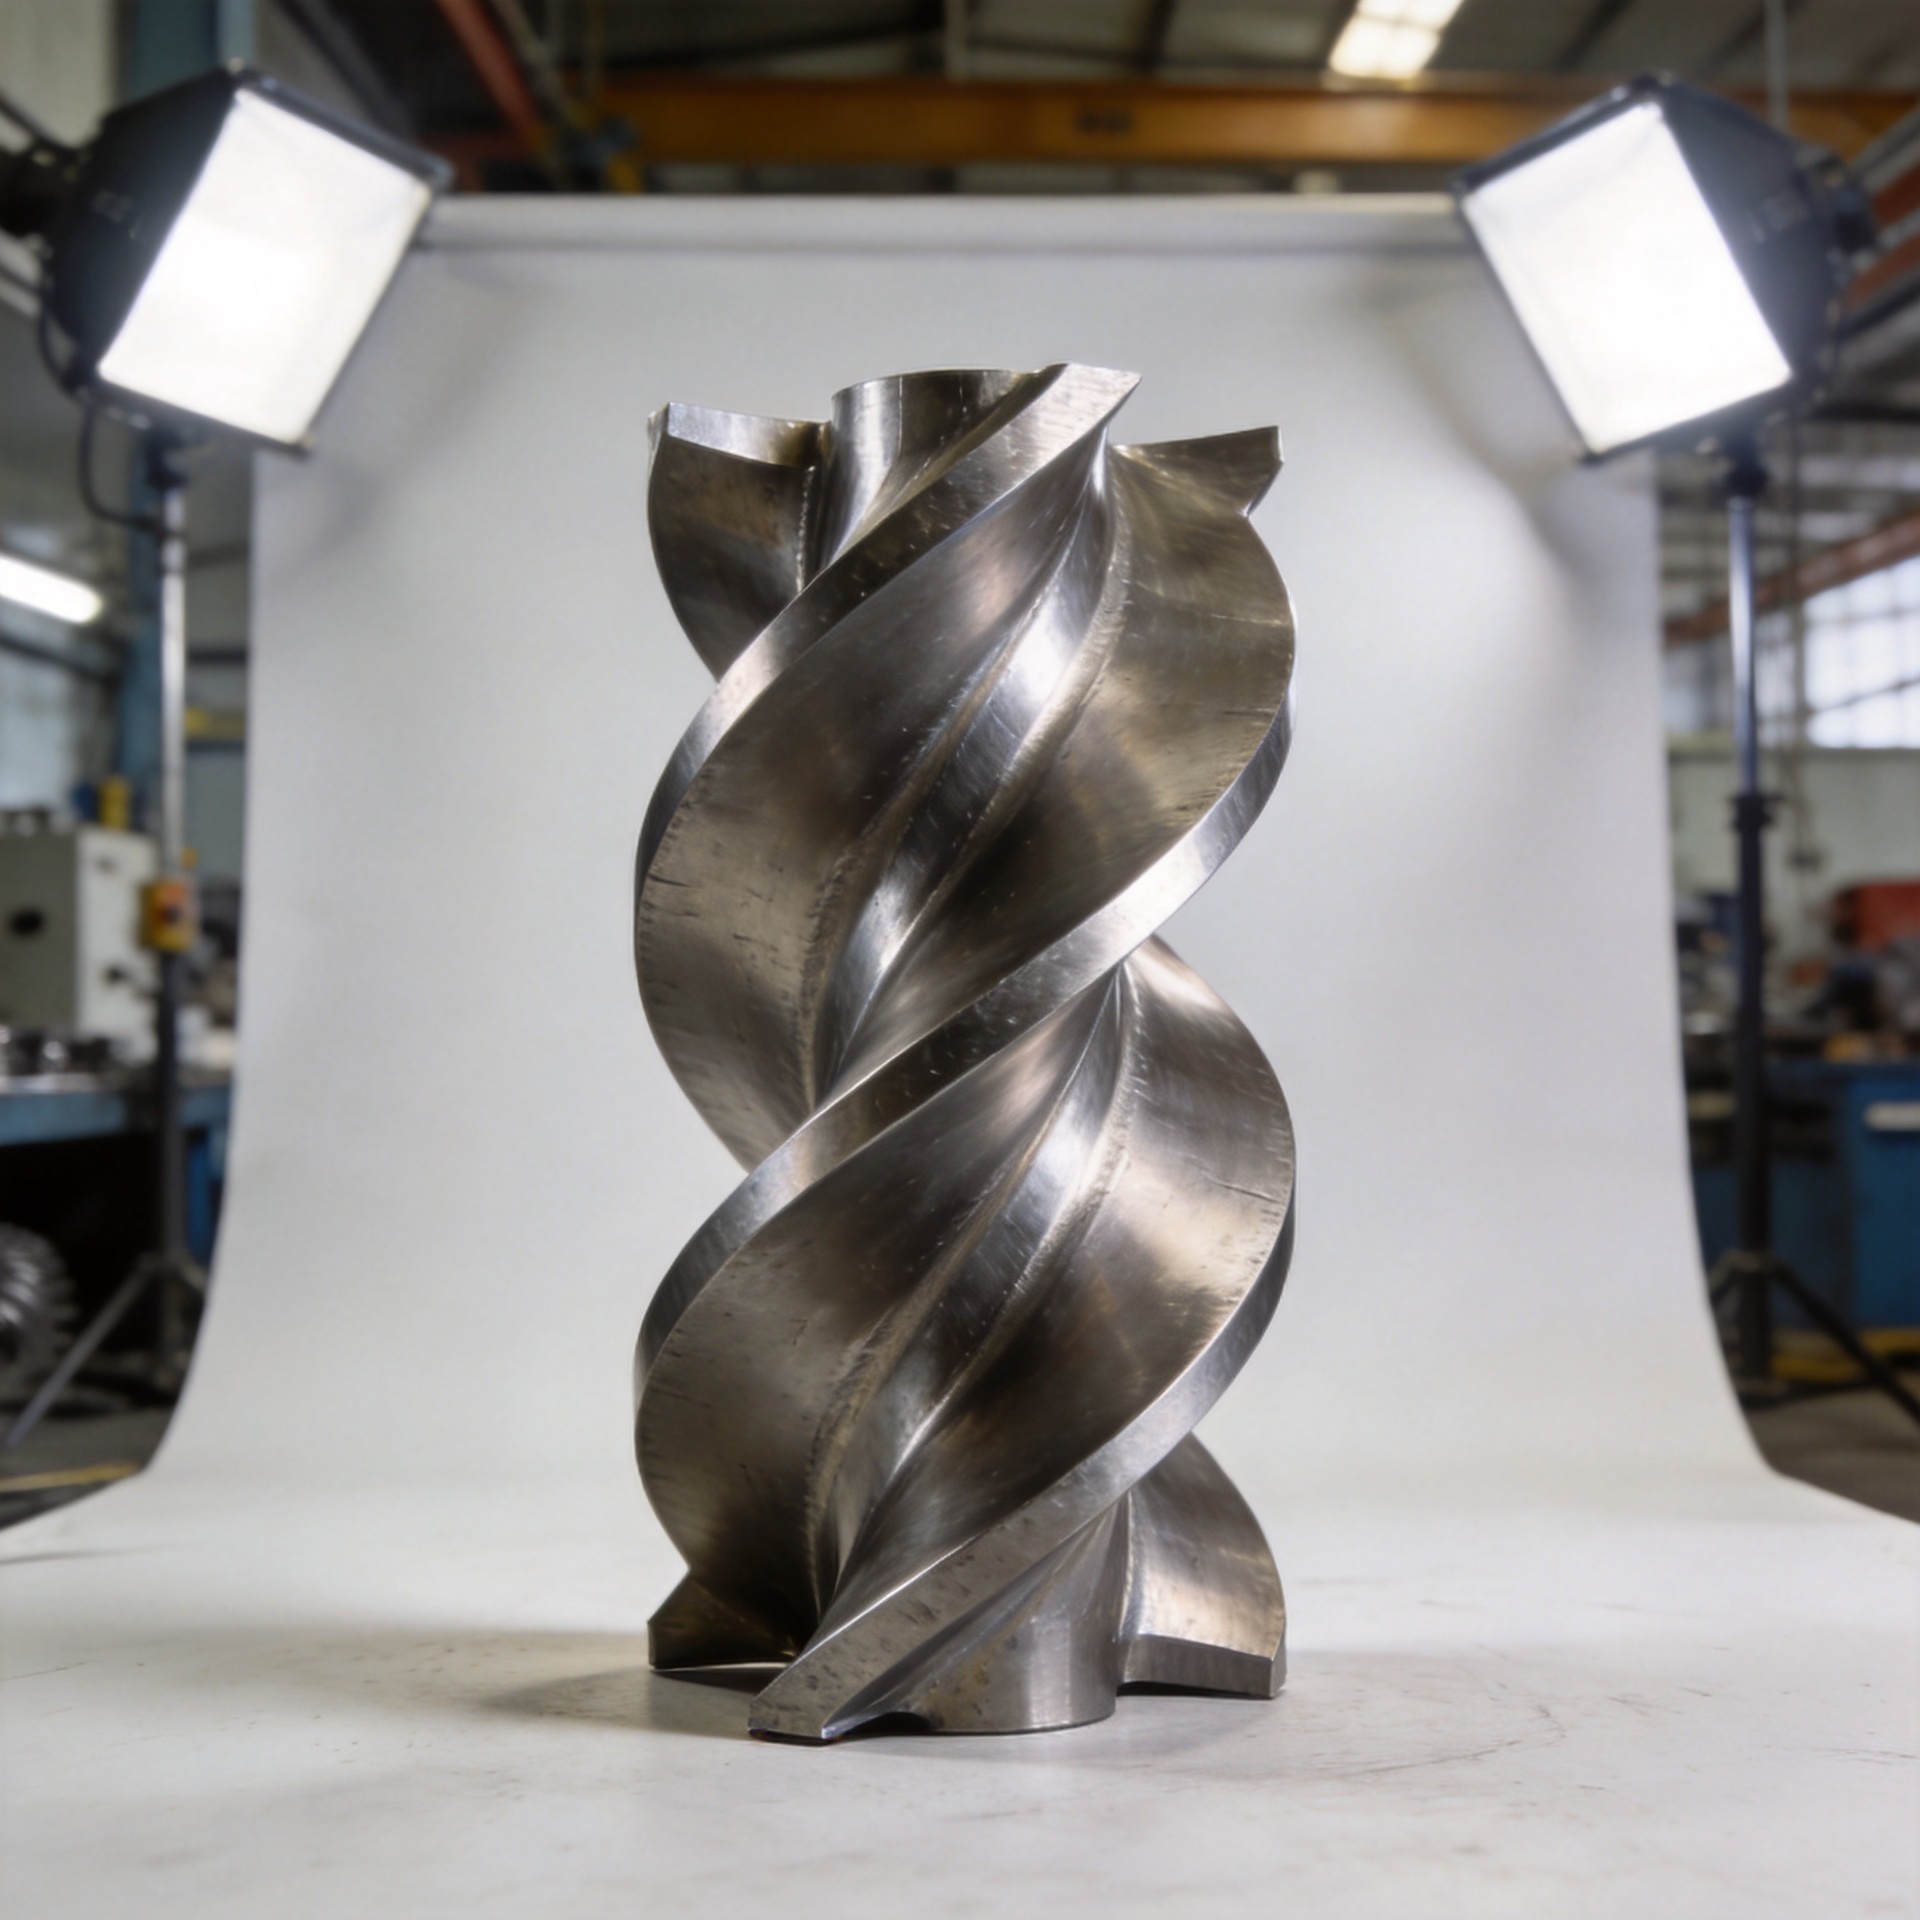
Peut-on fabriquer des aubes de turbine à forme personnalisée à partir de forgeage en Inconel ?
Oui — et, dans les environnements turbomachines à haute température, le forgeage en inconel constitue souvent le choix approprié pour des géométries de pales sur mesure devant conserver leur profil sous contraintes réelles de fonctionnement. La question que se posent réellement la plupart des ingénieurs achats et des équipes de maintenance va plus loin : quelles conditions de conception rendent le forgeage en inconel la méthode adaptée pour une pale de forme personnalisée, et que faut-il spécifier pour obtenir des résultats directement installables ?
Pourquoi le forgeage en inconel convient aux applications de pale de turbine
L'Inconel, notamment les nuances 718 et 625, est un superalliage à base de nickel et de chrome conçu pour des applications à haute température. L’Inconel 718 est forgé à environ 1150 °C, ce qui permet de contrôler la structure granulaire de l’alliage directement pendant le forgeage. Lors du forgeage à matrice fermée de l’Inconel, la force de compression façonne la billette tout en orientant le flux de grains selon la géométrie de la pale, produisant ainsi une pièce dont la résistance à la fatigue dépasse celle d’une pièce coulée présentant le même profil.
Pour les pales de compresseur et de turbine soumises à des charges aérodynamiques et thermiques cycliques, cet alignement microstructural n’est pas négligeable. Les ingénieurs en maintenance des turbines, familiers avec les modes de défaillance des pales à haut cycle, observent généralement que la différence entre pales forgées et pales coulées, dans les applications sensibles à la fatigue, se manifeste dans les données relatives aux intervalles de service, et non seulement sur les fiches techniques. Pour une pale à géométrie spéciale fonctionnant à des températures élevées au niveau de l’étage, cet avantage structurel est réel et mesurable.
Les normes industrielles pertinentes pour les pièces forgées en Inconel comprennent la norme AMS 5663 (Inconel 718 / UNS N07718) et la norme AMS 5666 (Inconel 625), qui définissent les exigences relatives aux propriétés des matériaux sous forme forgée. Vérifier que votre nuance de matériau correspond à l’une de ces désignations normalisées vous fournit une base documentée pour l’acceptation des propriétés mécaniques et la traçabilité dans votre système qualité.
Pales à géométrie personnalisée : ce que « personnalisé » implique réellement
C’est à ce stade que la réponse devient plus précise, et où les informations générales sur le forgeage en Inconel tendent à manquer de spécificité. Le terme « pale à géométrie spéciale » couvre un large éventail de cas : profils de turbines anciens absents de tout catalogue de fabricant d’équipement d’origine (OEM), pales de rétrofit destinées à des positions d’étage non standard, et profils d’aile spécifiquement conçus pour atteindre des objectifs aérodynamiques précis. Chaque situation entraîne des implications différentes pour le procédé de forgeage.
Un aperçu qui modifie l’approche d’approvisionnement : faire correspondre une nuance d’alliage sur papier ne garantit pas automatiquement des performances équivalentes de la pale dans votre application spécifique de turbine. La question pertinente est de savoir si le fournisseur de pièces forgées est capable de produire votre section transversale d’aile personnalisée — y compris le bord d’attaque, le bord de fuite, la géométrie de la racine et les caractéristiques de la plateforme — dans les tolérances dimensionnelles requises par votre ensemble de disque de turbine.
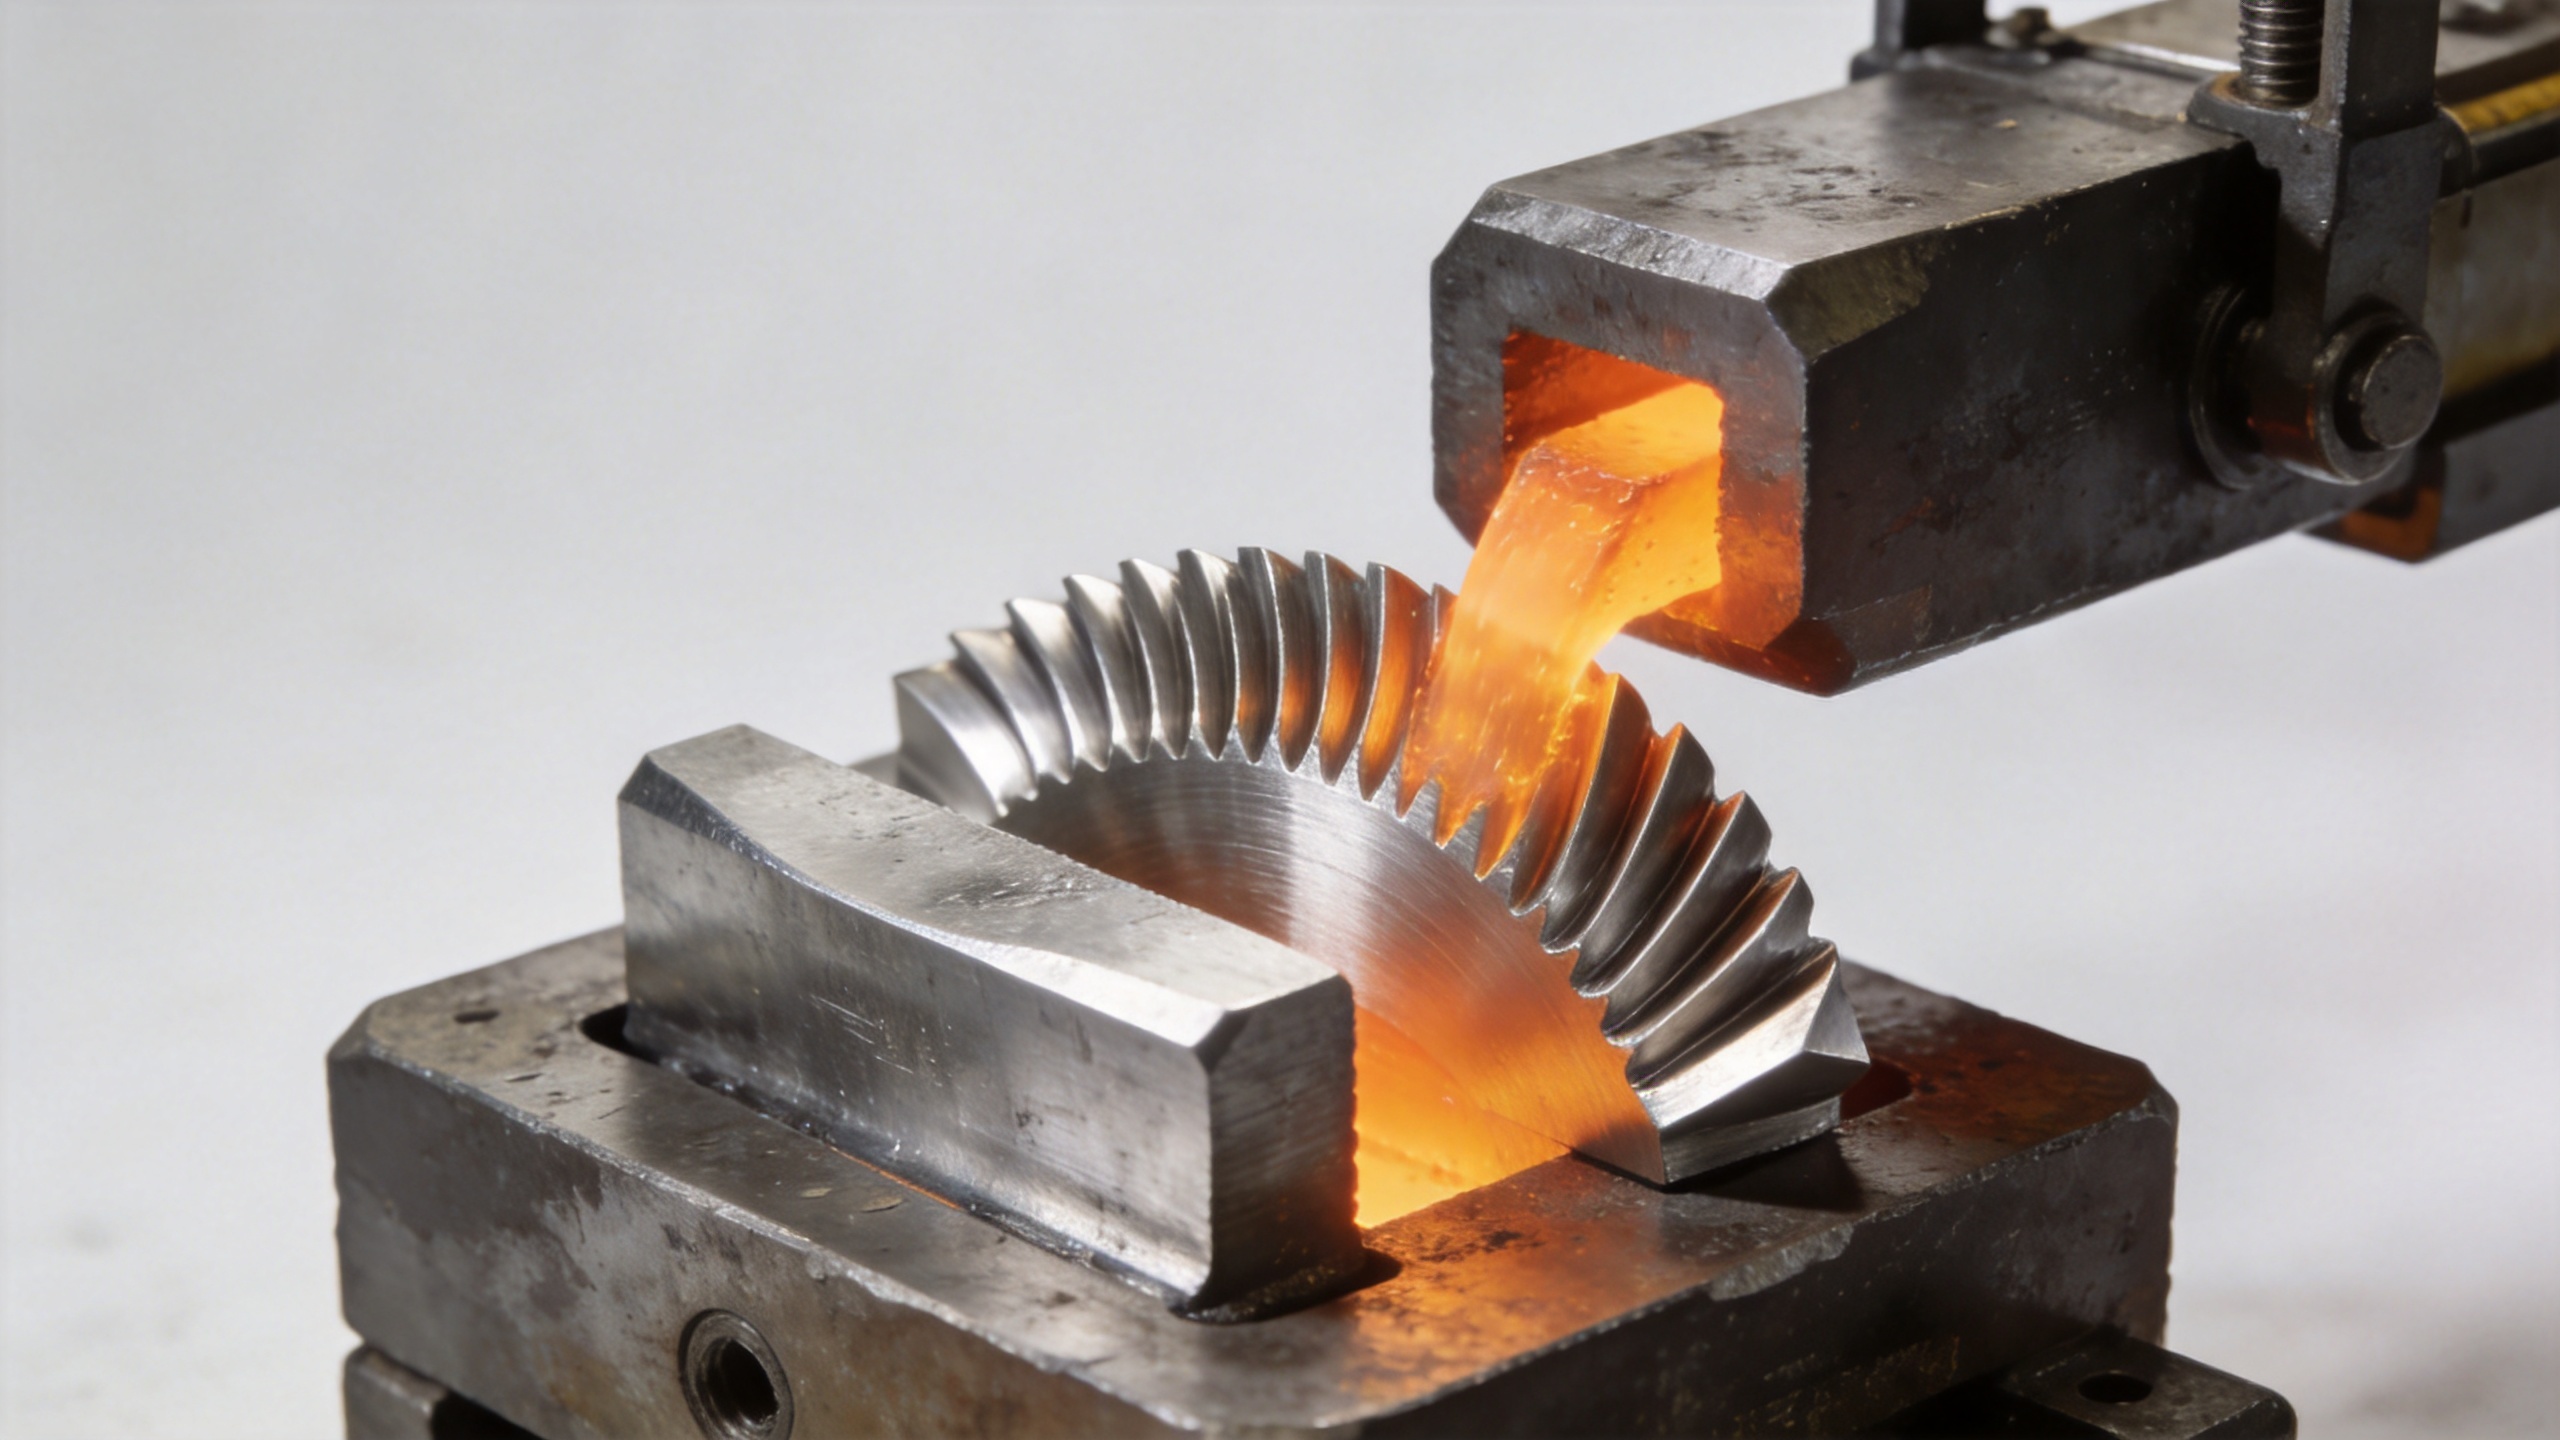
Le forgeage personnalisé de pales en Inconel exige des outillages spécifiques à matrice fermée, conçus à partir des plans d’ingénierie du client ou de modèles CAO 3D. Un fournisseur proposant un forgeage personnalisé pour des applications turbines doit recevoir soit vos plans 2D, soit vos données CAO 3D, soit un échantillon de référence destiné à une ingénierie inverse. Les fournisseurs disposant réellement d’une capacité de personnalisation pour pales offrent généralement un examen préalable des plans avant production afin de confirmer la faisabilité dimensionnelle avant tout engagement financier relatif à la fabrication des outillages.
Forgeage en Inconel contre moulage pour des profils de pales de turbine sur mesure
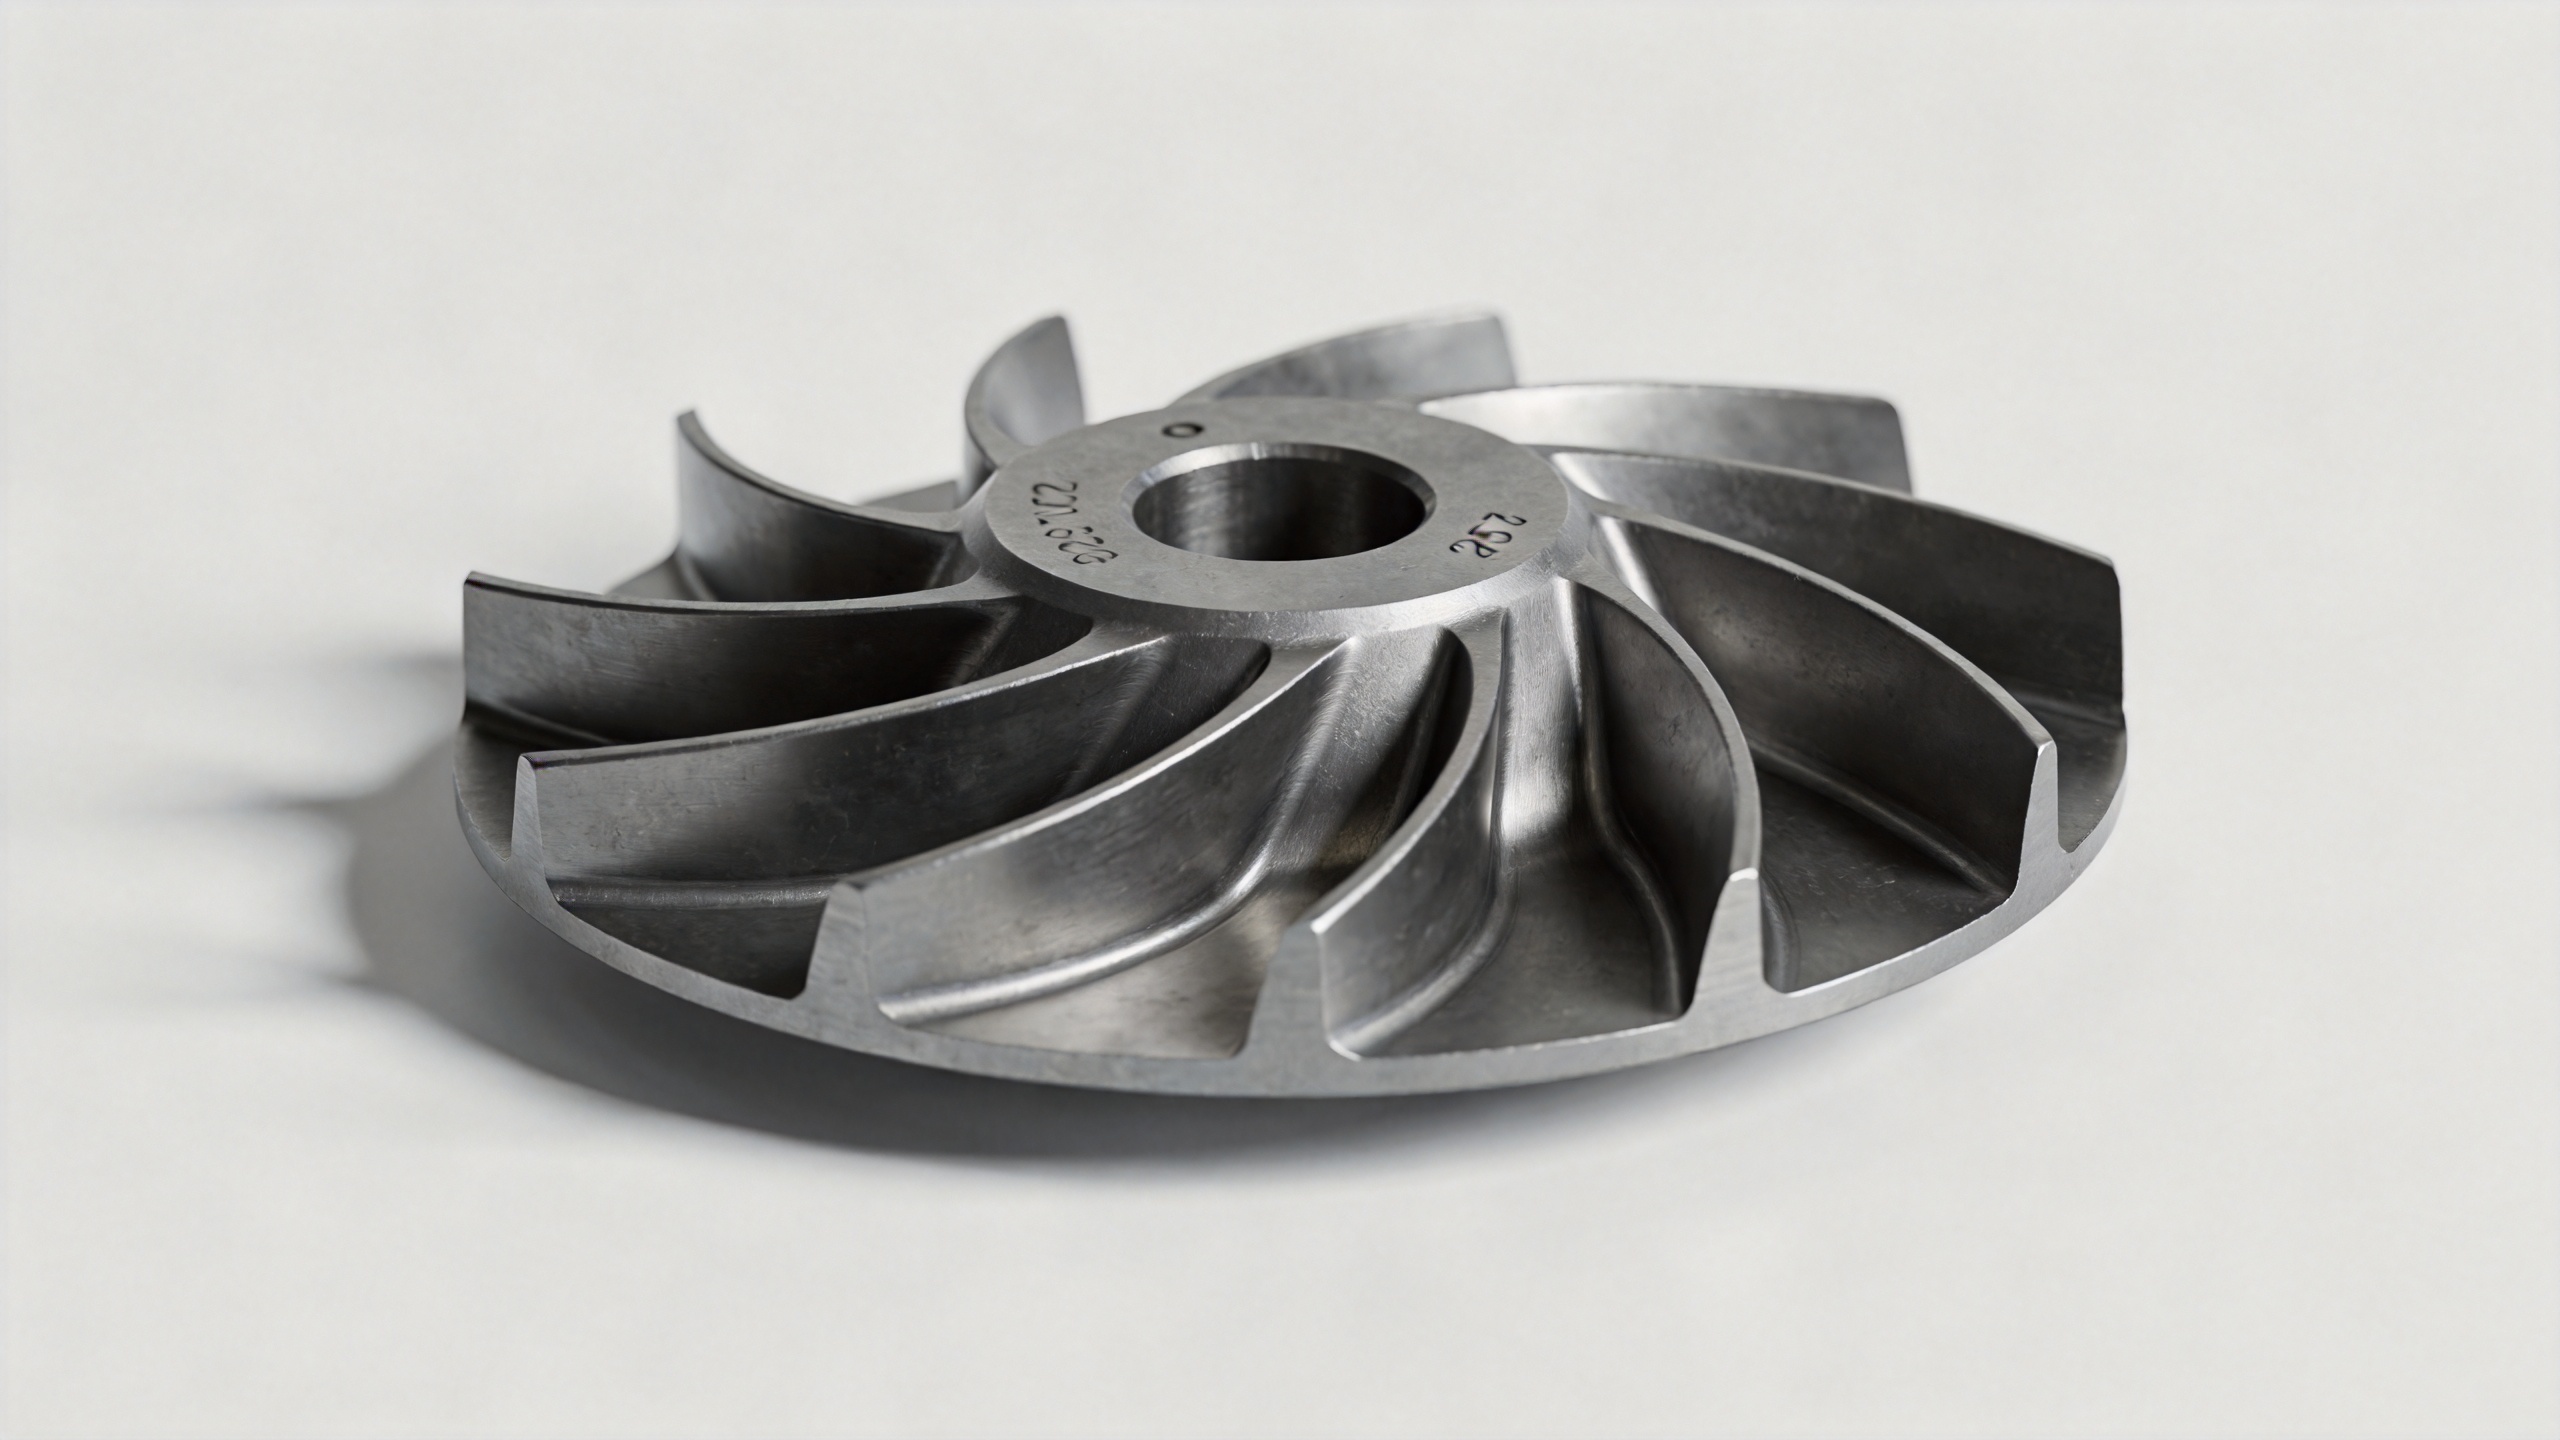
Le moulage au sable perdu offre effectivement une plus grande liberté géométrique pour les formes complexes — c’est un argument valable, et c’est le choix approprié pour les canaux de refroidissement creux dans les pales de turbine de la zone chaude. Pour les formes massives sur mesure, telles que les profils d’aile de pales de compresseur, le forgeage en Inconel constitue la méthode de fabrication éprouvée, et la comparaison en découle logiquement.
L’avantage de la forge pour des géométries de pale personnalisées réside dans sa capacité à produire des pièces quasi-finies. Une forge précise en inconel permet d’atteindre des tolérances dimensionnelles sur les profils aérodynamiques comprises entre 0,1 et 1 mm, ce qui réduit la matière à usiner après forgeage et raccourcit le cycle total de fabrication de la pièce. Dans le cadre des achats MRO, où les délais d’approvisionnement influencent directement le calendrier des révisions, cette efficacité de production constitue un facteur concret de rapidité pour obtenir une pale forgée personnalisée et qualifiée.
Ne compter que sur les contrôles à l’entrée pour détecter les erreurs dimensionnelles est moins efficace que de comprendre dès le départ la capacité du fournisseur en matière de forgeage d’inconel. Lorsqu’un fournisseur fabrique des pales aux géométries personnalisées, interrogez-le sur son processus d’inspection du premier article : données issues d’un CMM ou d’un balayage 3D portant sur les sections transversales clés du profil aérodynamique, la géométrie du pied de pale ainsi que les dimensions de corde et d’envergure sur l’ensemble de la série de production. Cela vous fournit des preuves de conformité dimensionnelle avant même de valider le volume complet de la commande.
Que spécifier pour une pale de forgeage en Inconel sur mesure
Pour un ingénieur évaluant la possibilité d’acquérir une pale de forgeage en Inconel sur mesure, la discussion sur les spécifications commence par le plan technique, et non par la demande de prix. Les éléments clés à définir comprennent :
- La nuance de matériau — généralement Inconel 718 ou 625, conformément aux normes AMS 5663 ou AMS 5666 respectivement
- Le dessin du profil d’aile ou le modèle CAO 3D définissant la corde, l’envergure, l’épaisseur et la géométrie de vrillage
- La géométrie de fixation à la racine et les tolérances dimensionnelles pour l’ajustement sur le disque de turbine
- La condition thermique requise — traitement de solution suivi de vieillissement pour l’Inconel 718 afin d’atteindre les propriétés mécaniques cibles
- Les critères d’acceptation dimensionnelle, y compris les exigences relatives aux rapports de mesures effectuées au CMM ou par numérisation 3D, par lot livré
- Le format de certification du matériau et de traçabilité par lot thermique requis par votre système qualité
Pour une lame de forgeage sur mesure fabriquée à partir de plans techniques, un soutien technique avant-vente fourni par le fournisseur constitue un avantage différenciateur concret. Un fournisseur qui examine vos plans avant d’accepter la commande vous permet d’évaluer plus tôt si la géométrie est réalisable dans les limites de tolérance et le délai impartis — ce qui réduit le risque d’un cycle de rejet du premier article, susceptible de retarder votre fenêtre de maintenance.
Résumé pratique
Des aubes de turbine à forme personnalisée peuvent être produites par forgeage en Inconel. Ce procédé est bien établi, tant pour les profils d’aubes standards que non standards, à condition que le client fournisse des plans techniques ou une géométrie de référence, et que le fournisseur de pièces forgées dispose d’une capacité de forgeage à matrice fermée adaptée aux géométries d’aubes de turbine. Pour les étages de compresseur soumis à des charges cycliques, le forgeage en Inconel offre des avantages en matière de structure granulaire et de résistance à la fatigue que la fonderie ne peut égaler pour les profils d’aubes pleines.
Pour les équipes qui approvisionnent des aubes de forme spéciale destinées à des turbines anciennes, à des programmes de modernisation ou à des positions d’étage non standard, la question centrale n’est pas de savoir si la forge en inconel peut produire la pièce. Elle porte plutôt sur l’expérience de votre fournisseur potentiel en matière d’outillages, sur sa capacité à vérifier les dimensions et sur le soutien technique qu’il offre avant-vente pour fabriquer, dans les tolérances requises par votre assemblage de turbine, le profil personnalisé spécifique que vous demandez. C’est cela qui distingue une simple spécification théorique d’une aube forgée sur mesure que vous pouvez installer en toute confiance.