 EN

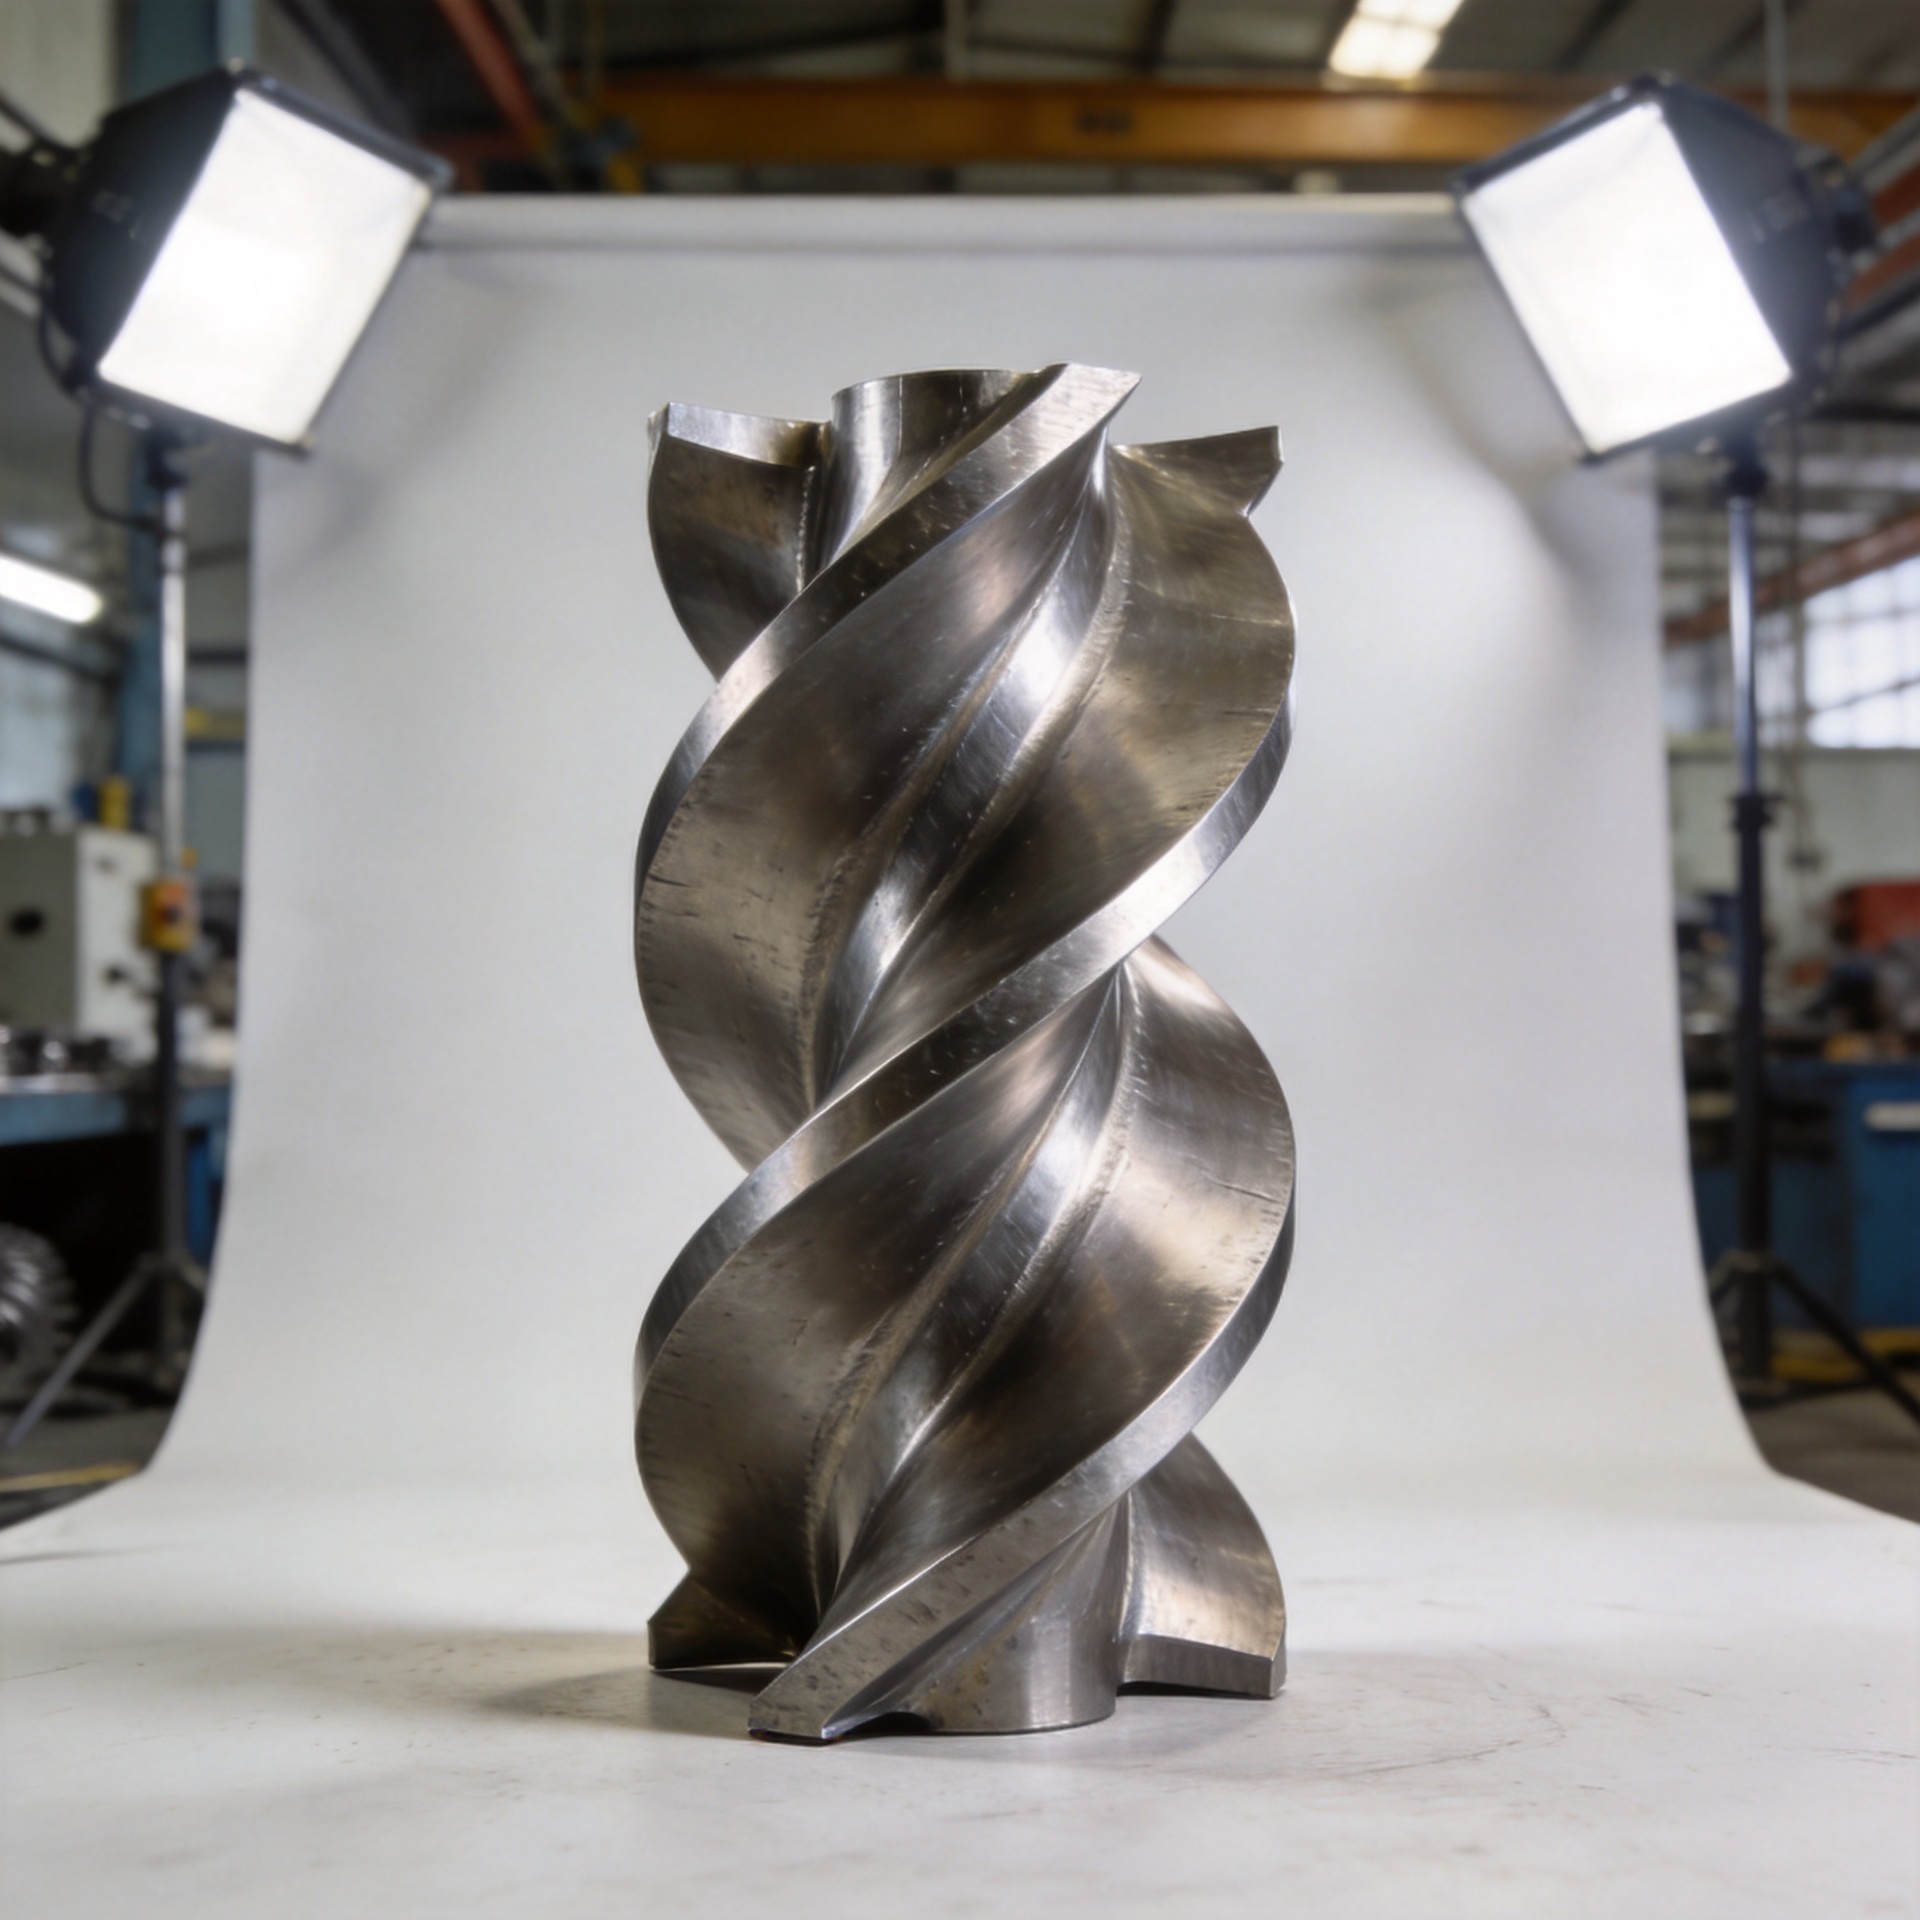
インコネル鍛造材からカスタム形状のタービンブレードを製造できますか?
はい。高温タービン環境では、実際の運転負荷下でも形状を維持する必要があるカスタムブレード形状に対して、インコネル鍛造がしばしば最適な選択となります。しかし、調達エンジニアや保守チームが実際に知りたいのは、さらに一歩進んだ問いです。すなわち、「どのような設計条件において、インコネル鍛造が特殊形状ブレードに適した製造方法となるのか?また、実際に現場で設置可能な品質・寸法・性能を確保するために、何を仕様として明記すべきか?」という点です。
タービンブレード用途にインコネル鍛造が適している理由
インコネル(特にグレード718および625)は、高温環境での使用を目的として開発されたニッケル・クロム系超合金です。インコネル718は約1150℃で鍛造され、この温度により鍛造工程中に合金の結晶粒構造を制御できます。閉型鍛造によるインコネル製品では、圧縮力がビレットを成形するとともに、結晶粒の流れをブレードの形状に沿って誘導し、鋳造では得られない疲労強度を備えた部品を実現します。
繰り返しの空力および熱的負荷がかかるコンプレッサおよびタービンブレードにおいて、このような微細構造の配向性は単なる付加的な特性ではありません。高周波数疲労破壊モードに詳しいタービン保守技術者は、疲労が顕著な用途における鍛造ブレードと鋳造ブレードの差は、仕様書だけでなく実際の保守間隔データにも明確に表れることを指摘しています。高温段階で使用される特殊形状のブレードでは、その構造的優位性は実際に存在し、定量的に評価可能です。
インコネル鍛造品に関する関連業界規格には、AMS 5663(インコネル718/UNS N07718)およびAMS 5666(インコネル625)があり、これらは鍛造形態における材料特性要件を定めています。ご使用の材料グレードがこれらの規格のいずれかと一致することを確認すれば、機械的特性の受入基準および品質管理システムにおけるトレーサビリティを文書化した根拠を得ることができます。
カスタム形状ブレード:「カスタム」という言葉が実際に意味するもの
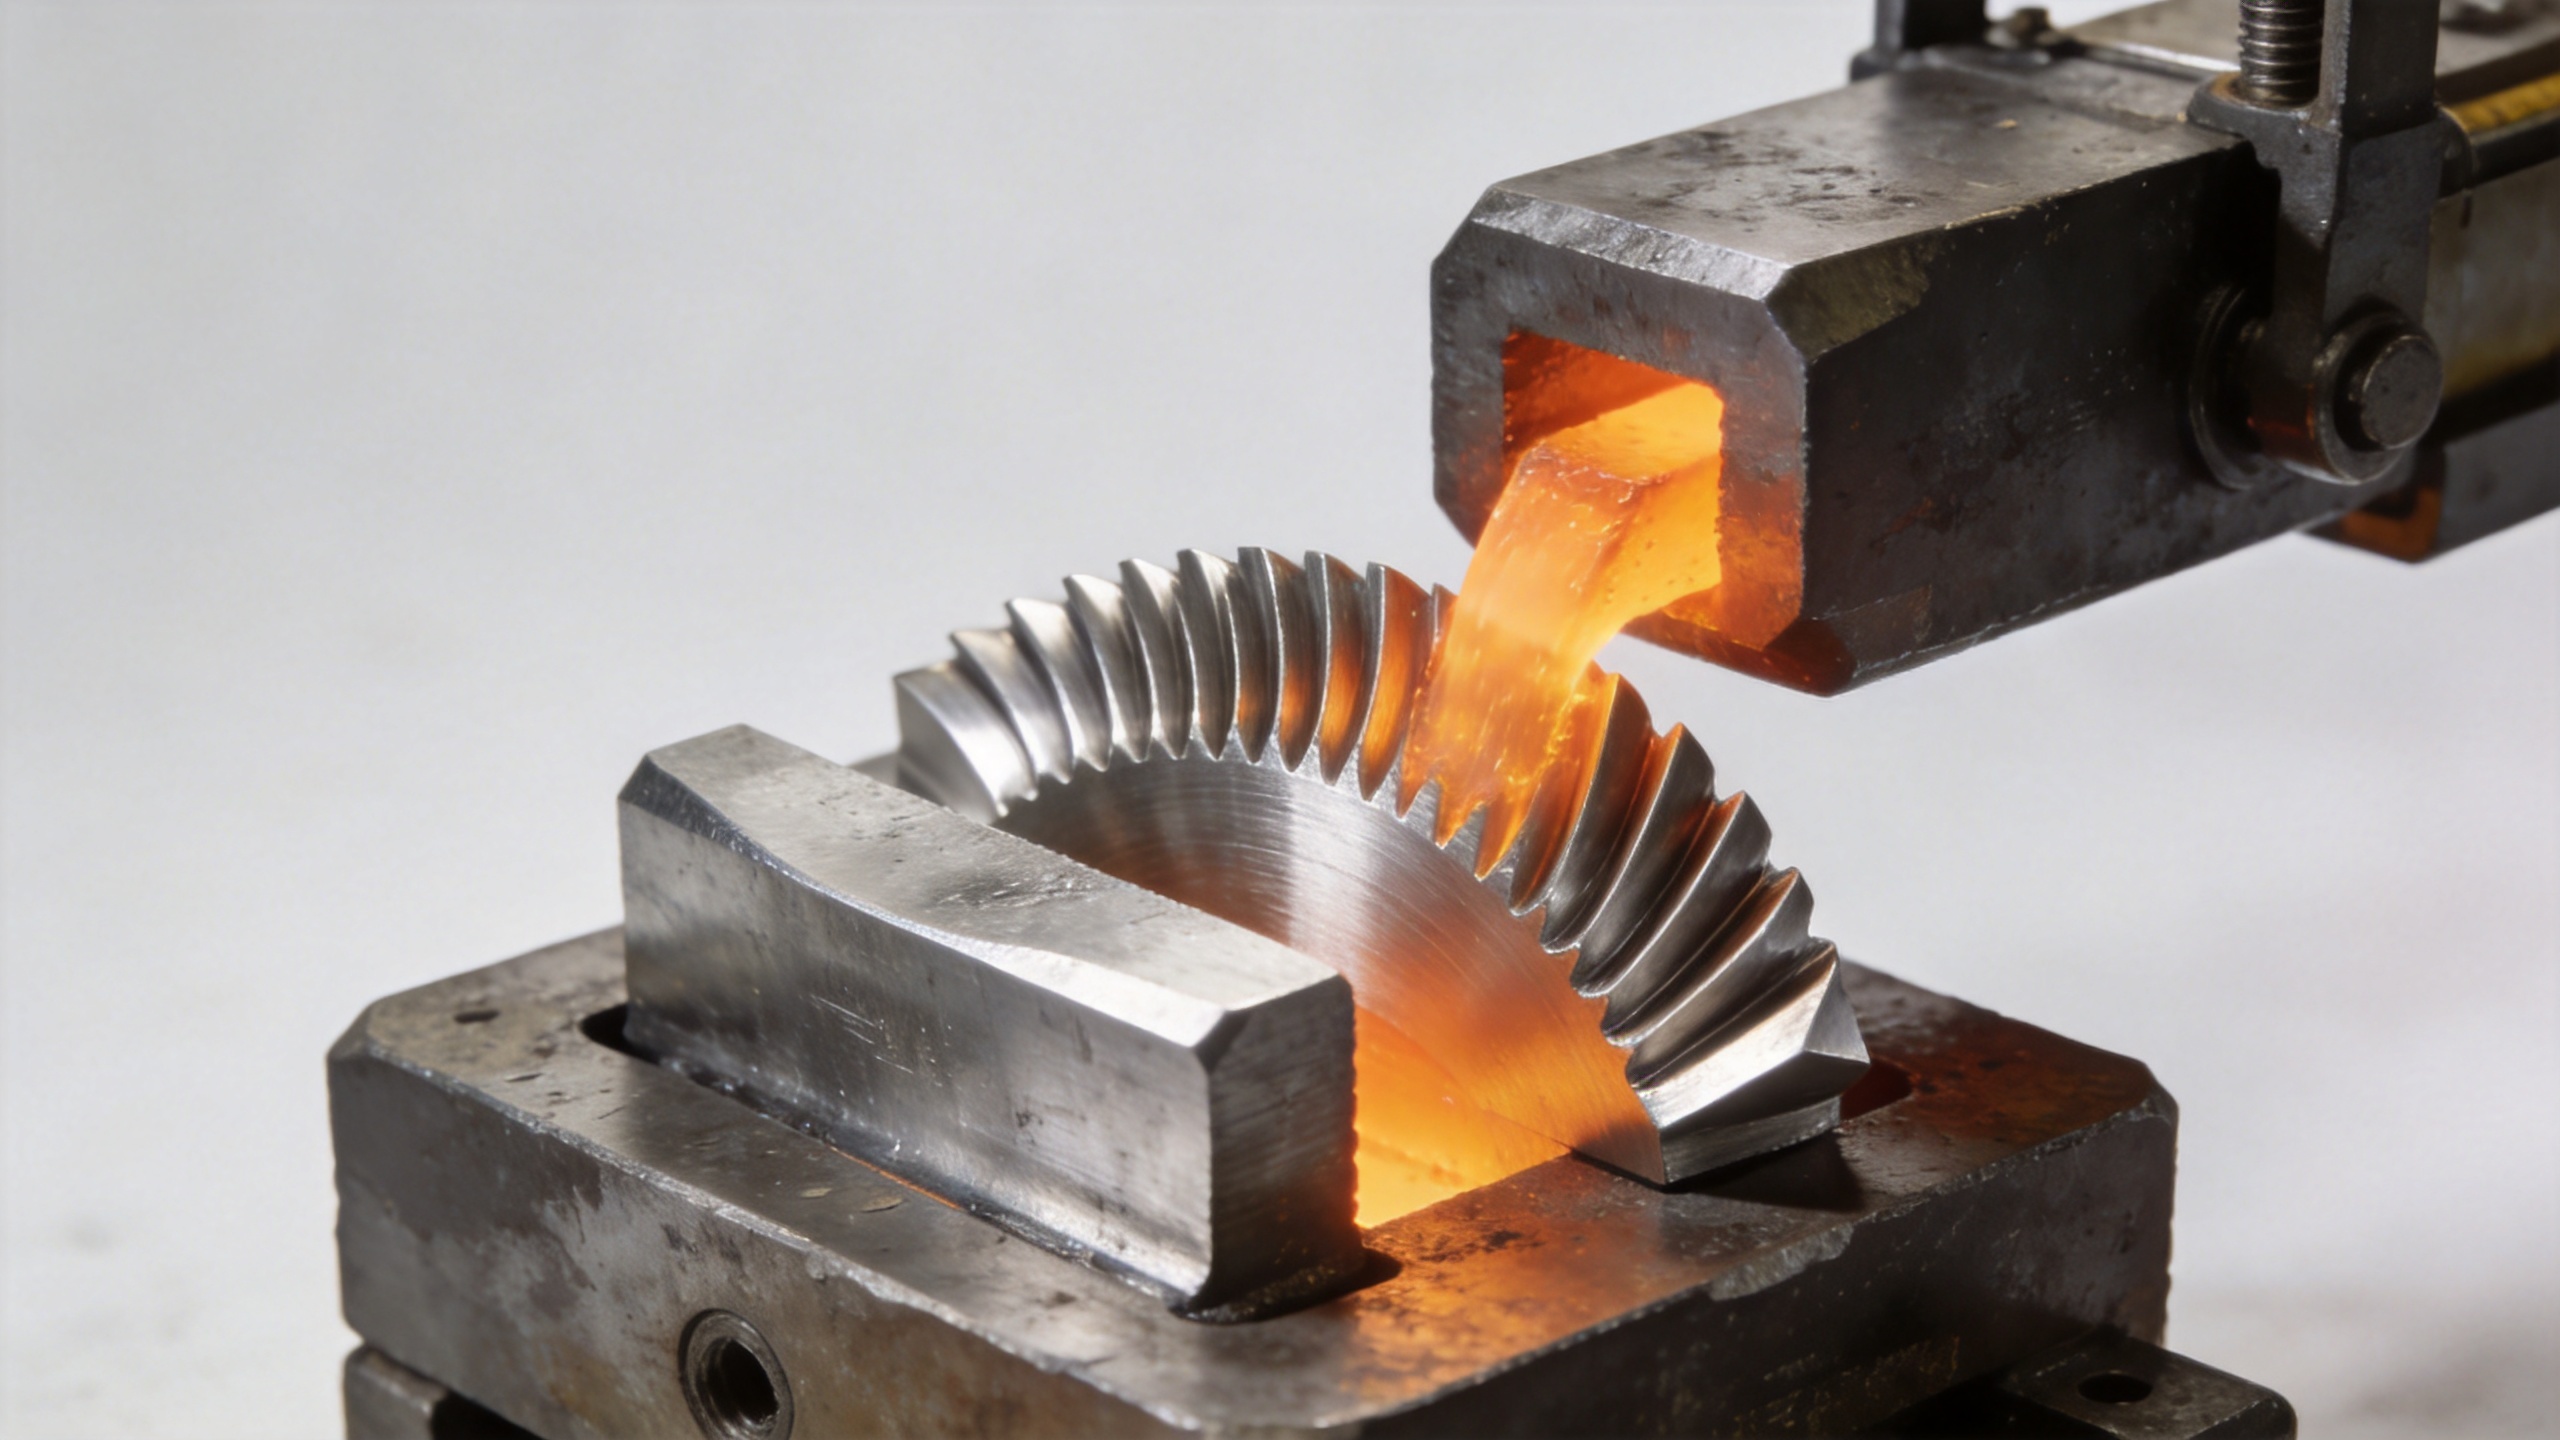
ここから回答はより具体的になり、一般的なインコネル鍛造に関する情報では対応しきれなくなる領域です。「特殊形状ブレード」という用語は、実際には非常に広範なものを含みます。たとえば、OEMカタログに一切掲載されていない旧式タービン・プロファイル、非標準段位置への改造用ブレード、あるいは特定の空力性能目標に基づいて設計された独自のエアフォイル形状などです。それぞれのケースにおいて、鍛造工程への影響は異なります。
調達アプローチを変えるひとつの洞察:合金の規格番号が一致しても、それが必ずしもお客様の特定タービン用途におけるブレード性能の同等性を保証するものではありません。重要なのは、鍛造サプライヤーが、お客様の要求するタービン・ディスク組立品に適合する寸法公差内で、独自のエアフォイル断面(先端部、後端部、根元形状、プラットフォーム部の特徴を含む)を製造できるかどうかです。
カスタムブレード用インコネル鍛造品の製造には、顧客提供の設計図面または3D CADモデルに基づいて専用に製作された閉型鍛造金型が必要です。タービン用途向けカスタム鍛造を提供するサプライヤーは、通常、お客様から2D図面、3D CADデータ、あるいは逆解析用の実物見本のいずれかを提出していただきます。真にカスタムブレード対応能力を持つサプライヤーは、金型製作への投資を決定する前に、量産前の図面レビューを行い、寸法的な実現可能性を確認することを一般的に提供しています。
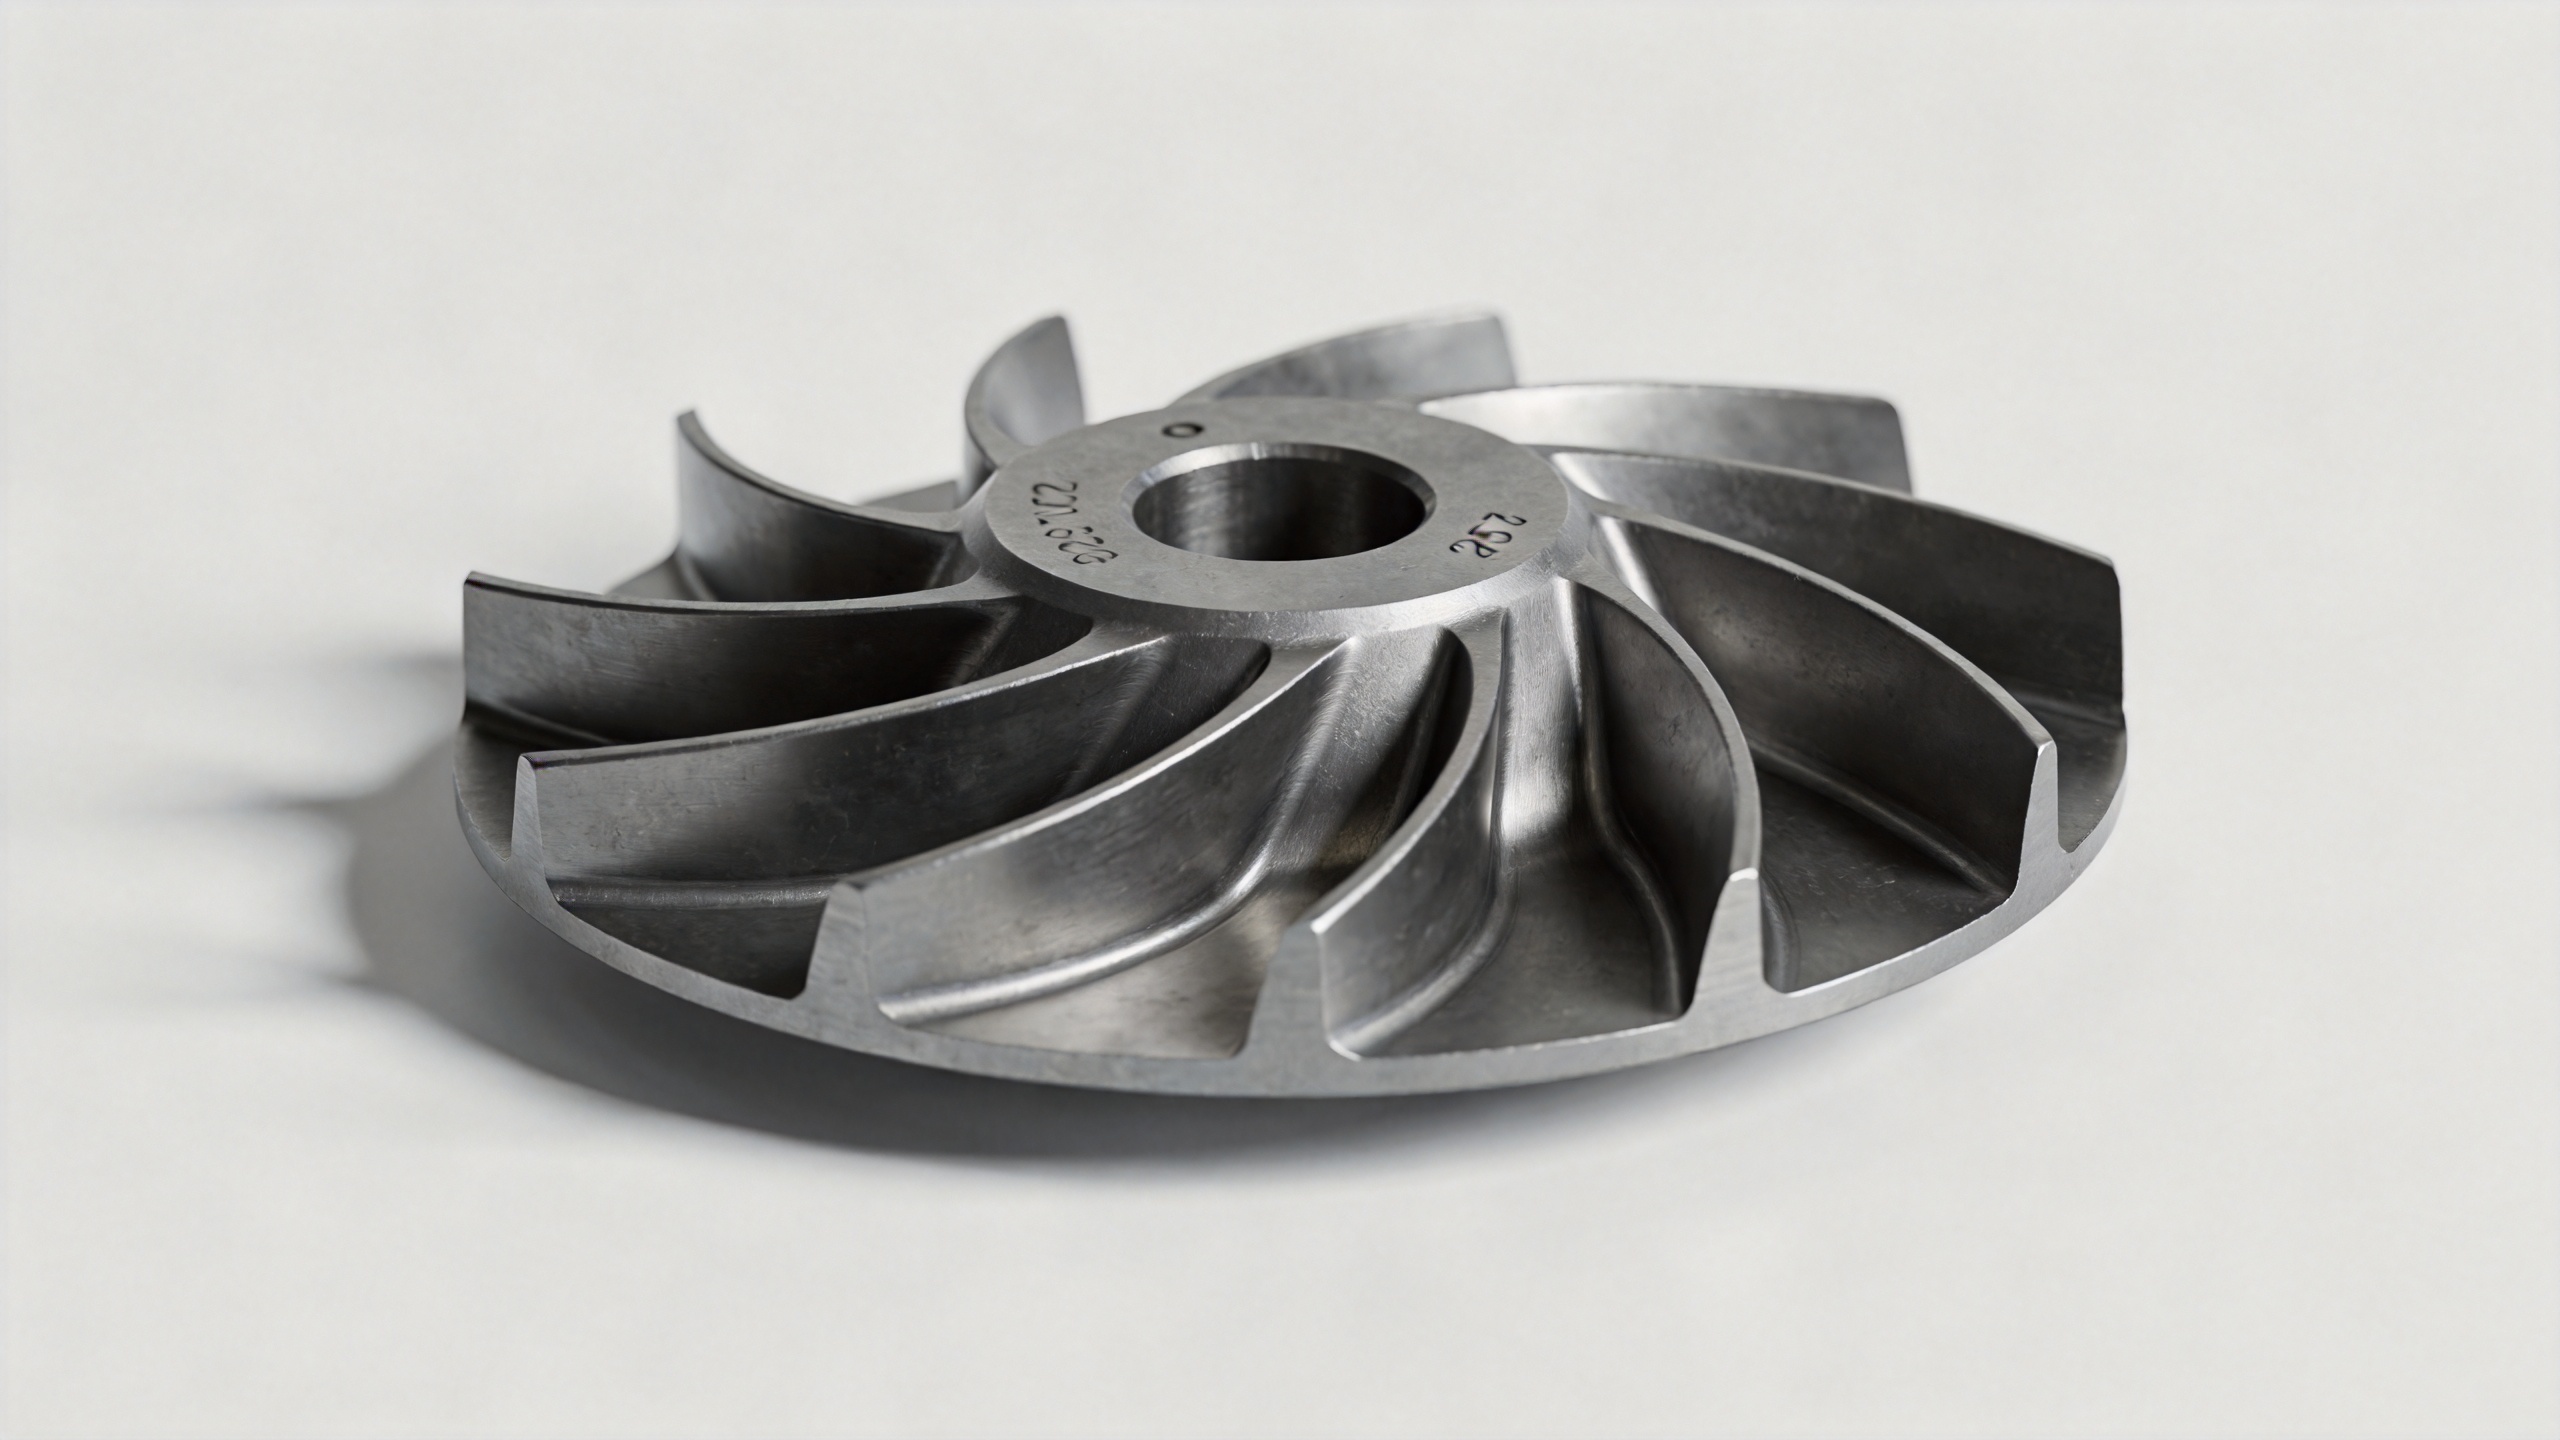
インコネル製タービンブレードの鍛造と鋳造の比較
確かに、投資鋳造は複雑な形状に対してより自由な幾何学的設計が可能であり、高温部タービンブレードの空洞冷却通路には適した製造法です。一方、コンプレッサブレードの翼型プロファイルのような実心のカスタム形状については、インコネル鍛造が確立された製造方法であり、その比較もそれに応じて変わります。
カスタムブレード形状の鍛造によるメリットは、ニアネットシェイプ生産能力に由来します。高精度インコネル鍛造では、翼型の寸法公差を0.1~1 mmの範囲内に収めることができ、鍛造後の機械加工余肉を削減し、部品全体の製造サイクルを短縮できます。MRO調達においては、納期がオーバーホール計画に直結するため、こうした生産効率は、適格なカスタム鍛造ブレードをどれだけ迅速に調達できるかという点で、実務上極めて重要な要素となります。
寸法誤差を入荷検査のみに頼って検出しようとするのは、サプライヤーのインコネル鍛造プロセス能力を最初から理解しておくよりも効果が低くなります。サプライヤーがカスタムブレード形状を製造する場合、初品検査(ファーストアーティクルインスペクション)の手法について確認してください。具体的には、主要な翼型断面、ブレード根元の輪郭形状、および全製造ロットにおける弦長・スパン長の測定に、三次元座標測定機(CMM)または3Dスキャンを用いているかどうかです。これにより、大量発注を決定する前に、寸法適合性の客観的証拠を得ることができます。
カスタムインコネル鍛造ブレードの仕様決定ポイント
カスタムインコネル鍛造ブレードの調達可否を検討するエンジニアにとって、仕様に関する議論は価格照会ではなく、まず設計図面から始まります。明確に定義する必要がある主な項目は以下のとおりです:
- 材質規格 — 通常はAMS 5663に準拠したInconel 718、またはAMS 5666に準拠したInconel 625
- 翼型断面図または3D CADモデル(弦長、スパン、厚さ、ねじり角などの形状を定義)
- タービンディスクへの取付部(ロート部)の形状および寸法公差
- 熱処理条件 — Inconel 718の場合、所定の機械的特性を達成するために、固溶処理+時効処理が必要
- 寸法検収基準(納入ロットごとの三次元測定機(CMM)または3Dスキャン報告書の提出要件を含む)
- お客様の品質管理システムで要求される材質証明書および熱処理ロットのトレーサビリティ形式
設計図面に基づくカスタム鍛造ブレードを製造する場合、サプライヤーが提供する販売前エンジニアリング支援は、実用的な差別化要因となります。注文受付前にお客様の図面をレビューしてくれるサプライヤーであれば、公差範囲および納期内で該当形状を製造可能かどうかを早期に確認でき、保守作業期間を遅らせる原因となる初品不合格の再試作サイクルリスクを低減できます。
実用的なまとめ
カスタム形状のタービンブレードは、インコネル鍛造によって製造可能です。この工程は、標準・非標準のいずれのブレード断面形状にも確立された技術であり、お客様が設計図面または基準となる幾何形状データを提供し、鍛造サプライヤーがタービン翼型形状に対応した閉鎖型金型(クローズドダイ)加工能力を有していれば、問題なく対応できます。また、循環荷重がかかるコンプレッサ段では、実心翼型に対して、鋳造では得られない優れた結晶粒構造と疲労強度を、インコネル鍛造が実現します。
旧式タービン向けの特殊形状ブレード、改造プログラム向けブレード、あるいは標準でない段位置向けブレードを調達するチームにとって、核心的な問いは「インコネル鍛造でその部品を製造できるかどうか」ではありません。むしろ、「候補となるサプライヤーが、ご要件に合致したカスタム形状を、タービン組立に必要な公差で確実に製造できるだけの金型設計経験、寸法検証能力、および販売前エンジニアリング支援を有しているかどうか」が問われます。紙面上の仕様書と、実際に自信を持って設置可能なカスタム鍛造ブレードとを分けるのは、まさにこの点です。