 EN

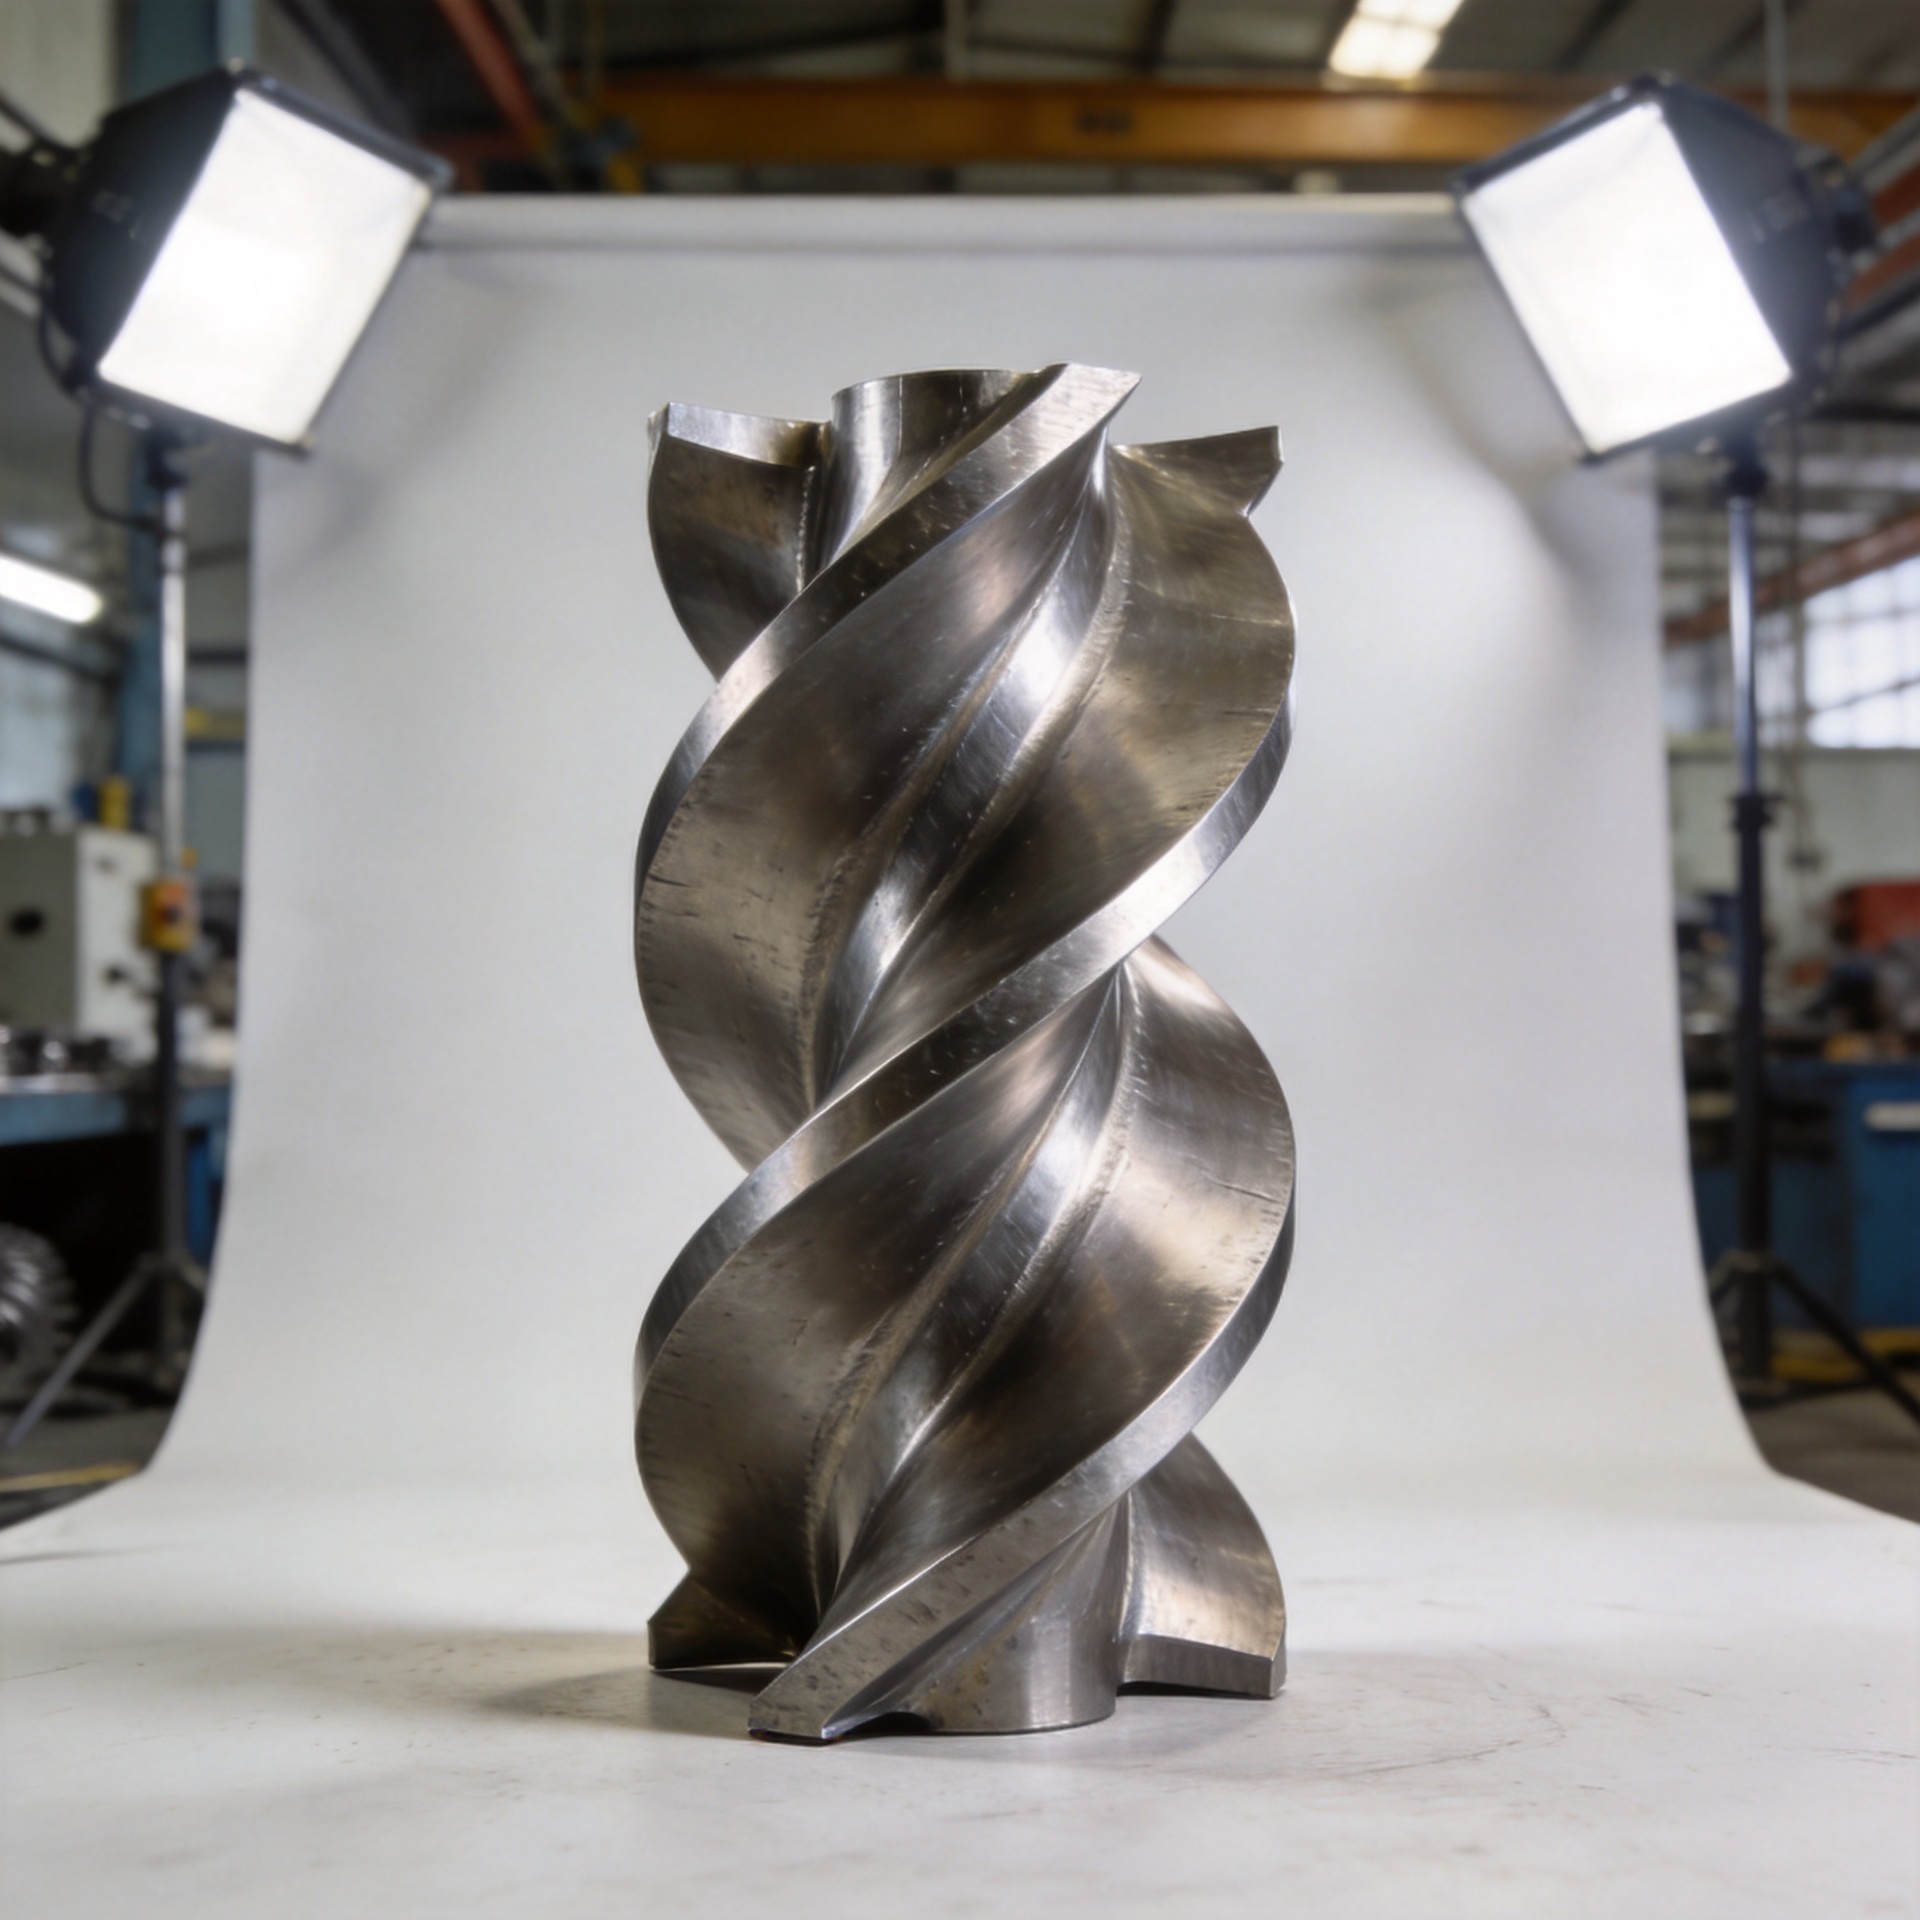
Czy łopatki turbiny o niestandardowym kształcie można wykonać z kowaniu Inconelu?
Tak — a w wysokotemperaturowych środowiskach turbinowych kucie z Inconelu jest często odpowiednim wyborem dla niestandardowej geometrii łopatek, która musi zachować swój profil pod wpływem rzeczywistego obciążenia eksploatacyjnego. Pytanie, na które inżynierowie ds. zakupów i zespoły serwisowe chcą naprawdę uzyskać odpowiedź, brzmi bardziej szczegółowo: jakie warunki projektowe czynią kucie z Inconelu odpowiednią metodą produkcji łopatki o niestandardowym kształcie oraz jakie parametry należy określić, aby uzyskać gotowe wyroby możliwie do zainstalowania?
Dlaczego kucie z Inconelu sprawdza się w zastosowaniach łopatek turbinowych
Inconel, szczególnie gatunki 718 i 625, to nadstop niklowo-chromowy opracowany do zastosowań w wysokich temperaturach. Inconel 718 jest kowany w temperaturze około 1150 °C, co pozwala kontrolować strukturę ziarnistą stopu bezpośrednio w trakcie procesu kucia. W przypadku kucia zamkniętego Inconelu siła ściskająca kształtuje półwyrobek, jednocześnie kierując przepływem ziaren wzdłuż geometrii łopatki, co daje element o odporności na zmęczenie znacznie wyższej niż przy odlewaniu tej samej geometrii.
Dla łopatek sprężarek i turbin poddawanych cyklicznemu obciążeniu aerodynamicznemu i termicznemu takie wyrównanie mikrostruktury nie jest marginalne. Inżynierowie ds. konserwacji turbin, dobrze znający tryby awarii łopatek przy wysokiej liczbie cykli, zazwyczaj zauważają, że różnica między łopatkami kowanymi a odlewanymi w zastosowaniach wrażliwych na zmęczenie przejawia się w danych dotyczących interwałów eksploatacyjnych, a nie tylko na arkuszach specyfikacji. Dla łopatki o nietypowym kształcie pracującej w warunkach podwyższonej temperatury etapu zalety konstrukcyjne są rzeczywiste i mierzalne.
Do stosowania w przemyśle norm dotyczących kowanych wyrobów z Inconelu należą m.in. AMS 5663 (Inconel 718 / UNS N07718) oraz AMS 5666 (Inconel 625), które określają wymagania dotyczące właściwości materiału w formie kowanych wyrobów. Potwierdzenie, że używany stop odpowiada jednej z tych norm, zapewnia dokumentowaną podstawę do akceptacji właściwości mechanicznych oraz śledzenia materiału w systemie zarządzania jakością.
Łopatki o niestandardowym kształcie: co tak naprawdę wymaga określenie „niestandardowy”
W tym miejscu odpowiedź staje się bardziej szczegółowa, a ogólne informacje na temat kucia z Inconelu często okazują się niewystarczające. Termin „łopatka o specjalnym kształcie” obejmuje szeroki zakres przypadków: profile turbinowe z przeszłości, brakujące w katalogach producentów OEM, łopatki przeznaczone do modernizacji (retrofit) dla niestandardowych pozycji stopni, oraz niestandardowe profile łopatek zaprojektowane zgodnie z konkretnymi celami aerodynamicznymi. Każdy z tych przypadków ma inne implikacje dla procesu kucia.
Jedno spostrzeżenie, które zmienia podejście do zakupów: dopasowanie gatunku stopu na papierze nie oznacza automatycznie równoważnej wydajności łopatki w konkretnym zastosowaniu turbiny. Istotne jest pytanie, czy dostawca kowanych elementów jest w stanie wytworzyć niestandardowy przekrój profilu aerodynamicznego — w tym kształt krawędzi natarcia, krawędzi spływu, geometrii korzenia oraz cech platformy — z zachowaniem tolerancji wymiarowych wymaganych przez zespół dysku turbiny.
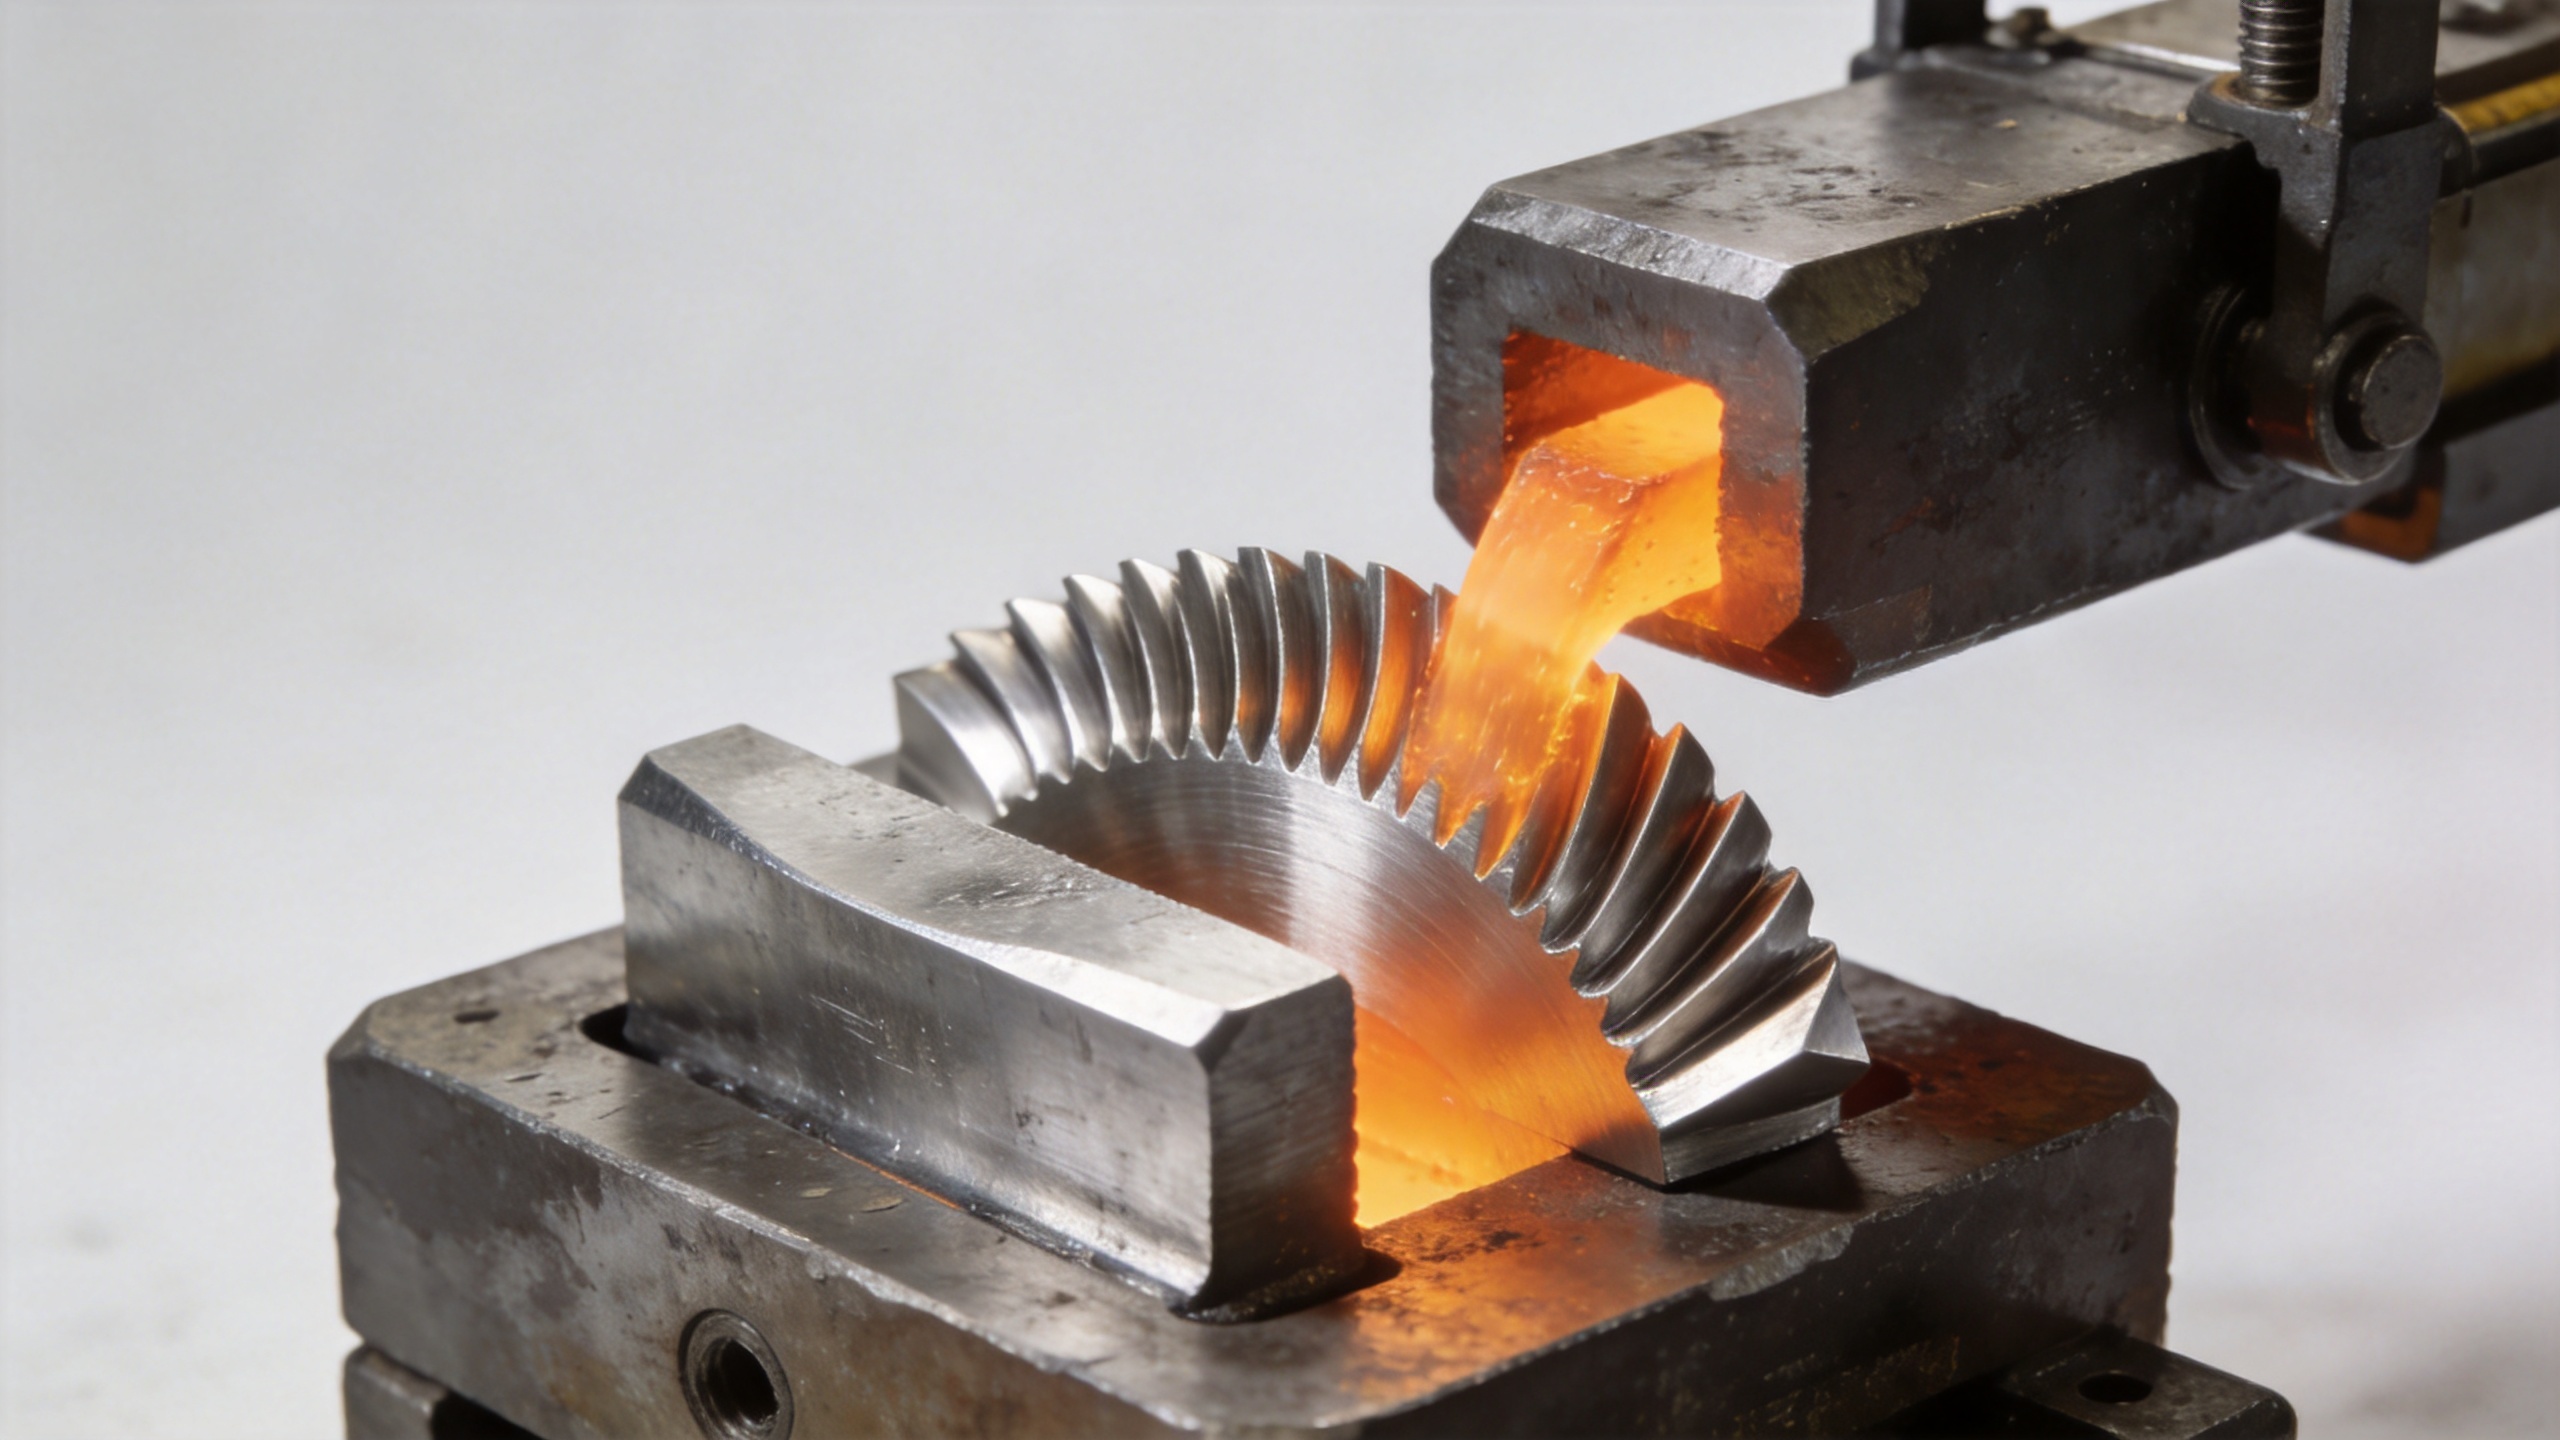
Kowana niestandardowa łopatka z Inconelu wymaga dedykowanego narzędzi do kucia zamkniętego, zaprojektowanych na podstawie rysunków inżynierskich klienta lub modeli 3D CAD. Dostawca oferujący niestandardowe kucie dla zastosowań turbinowych potrzebuje od klienta albo rysunków 2D, albo danych CAD 3D, albo wzorca referencyjnego do inżynierii odwrotnej. Dostawcy posiadający rzeczywistą zdolność do produkcji niestandardowych łopatek zwykle oferują przegląd rysunków przedprodukcyjnych w celu potwierdzenia możliwości realizacji wymiarowej zanim zostaną poniesione koszty inwestycyjne związane z przygotowaniem narzędzi.
Kucie Inconelu w porównaniu z odlewaniem dla niestandardowych profili łopatek turbinowych
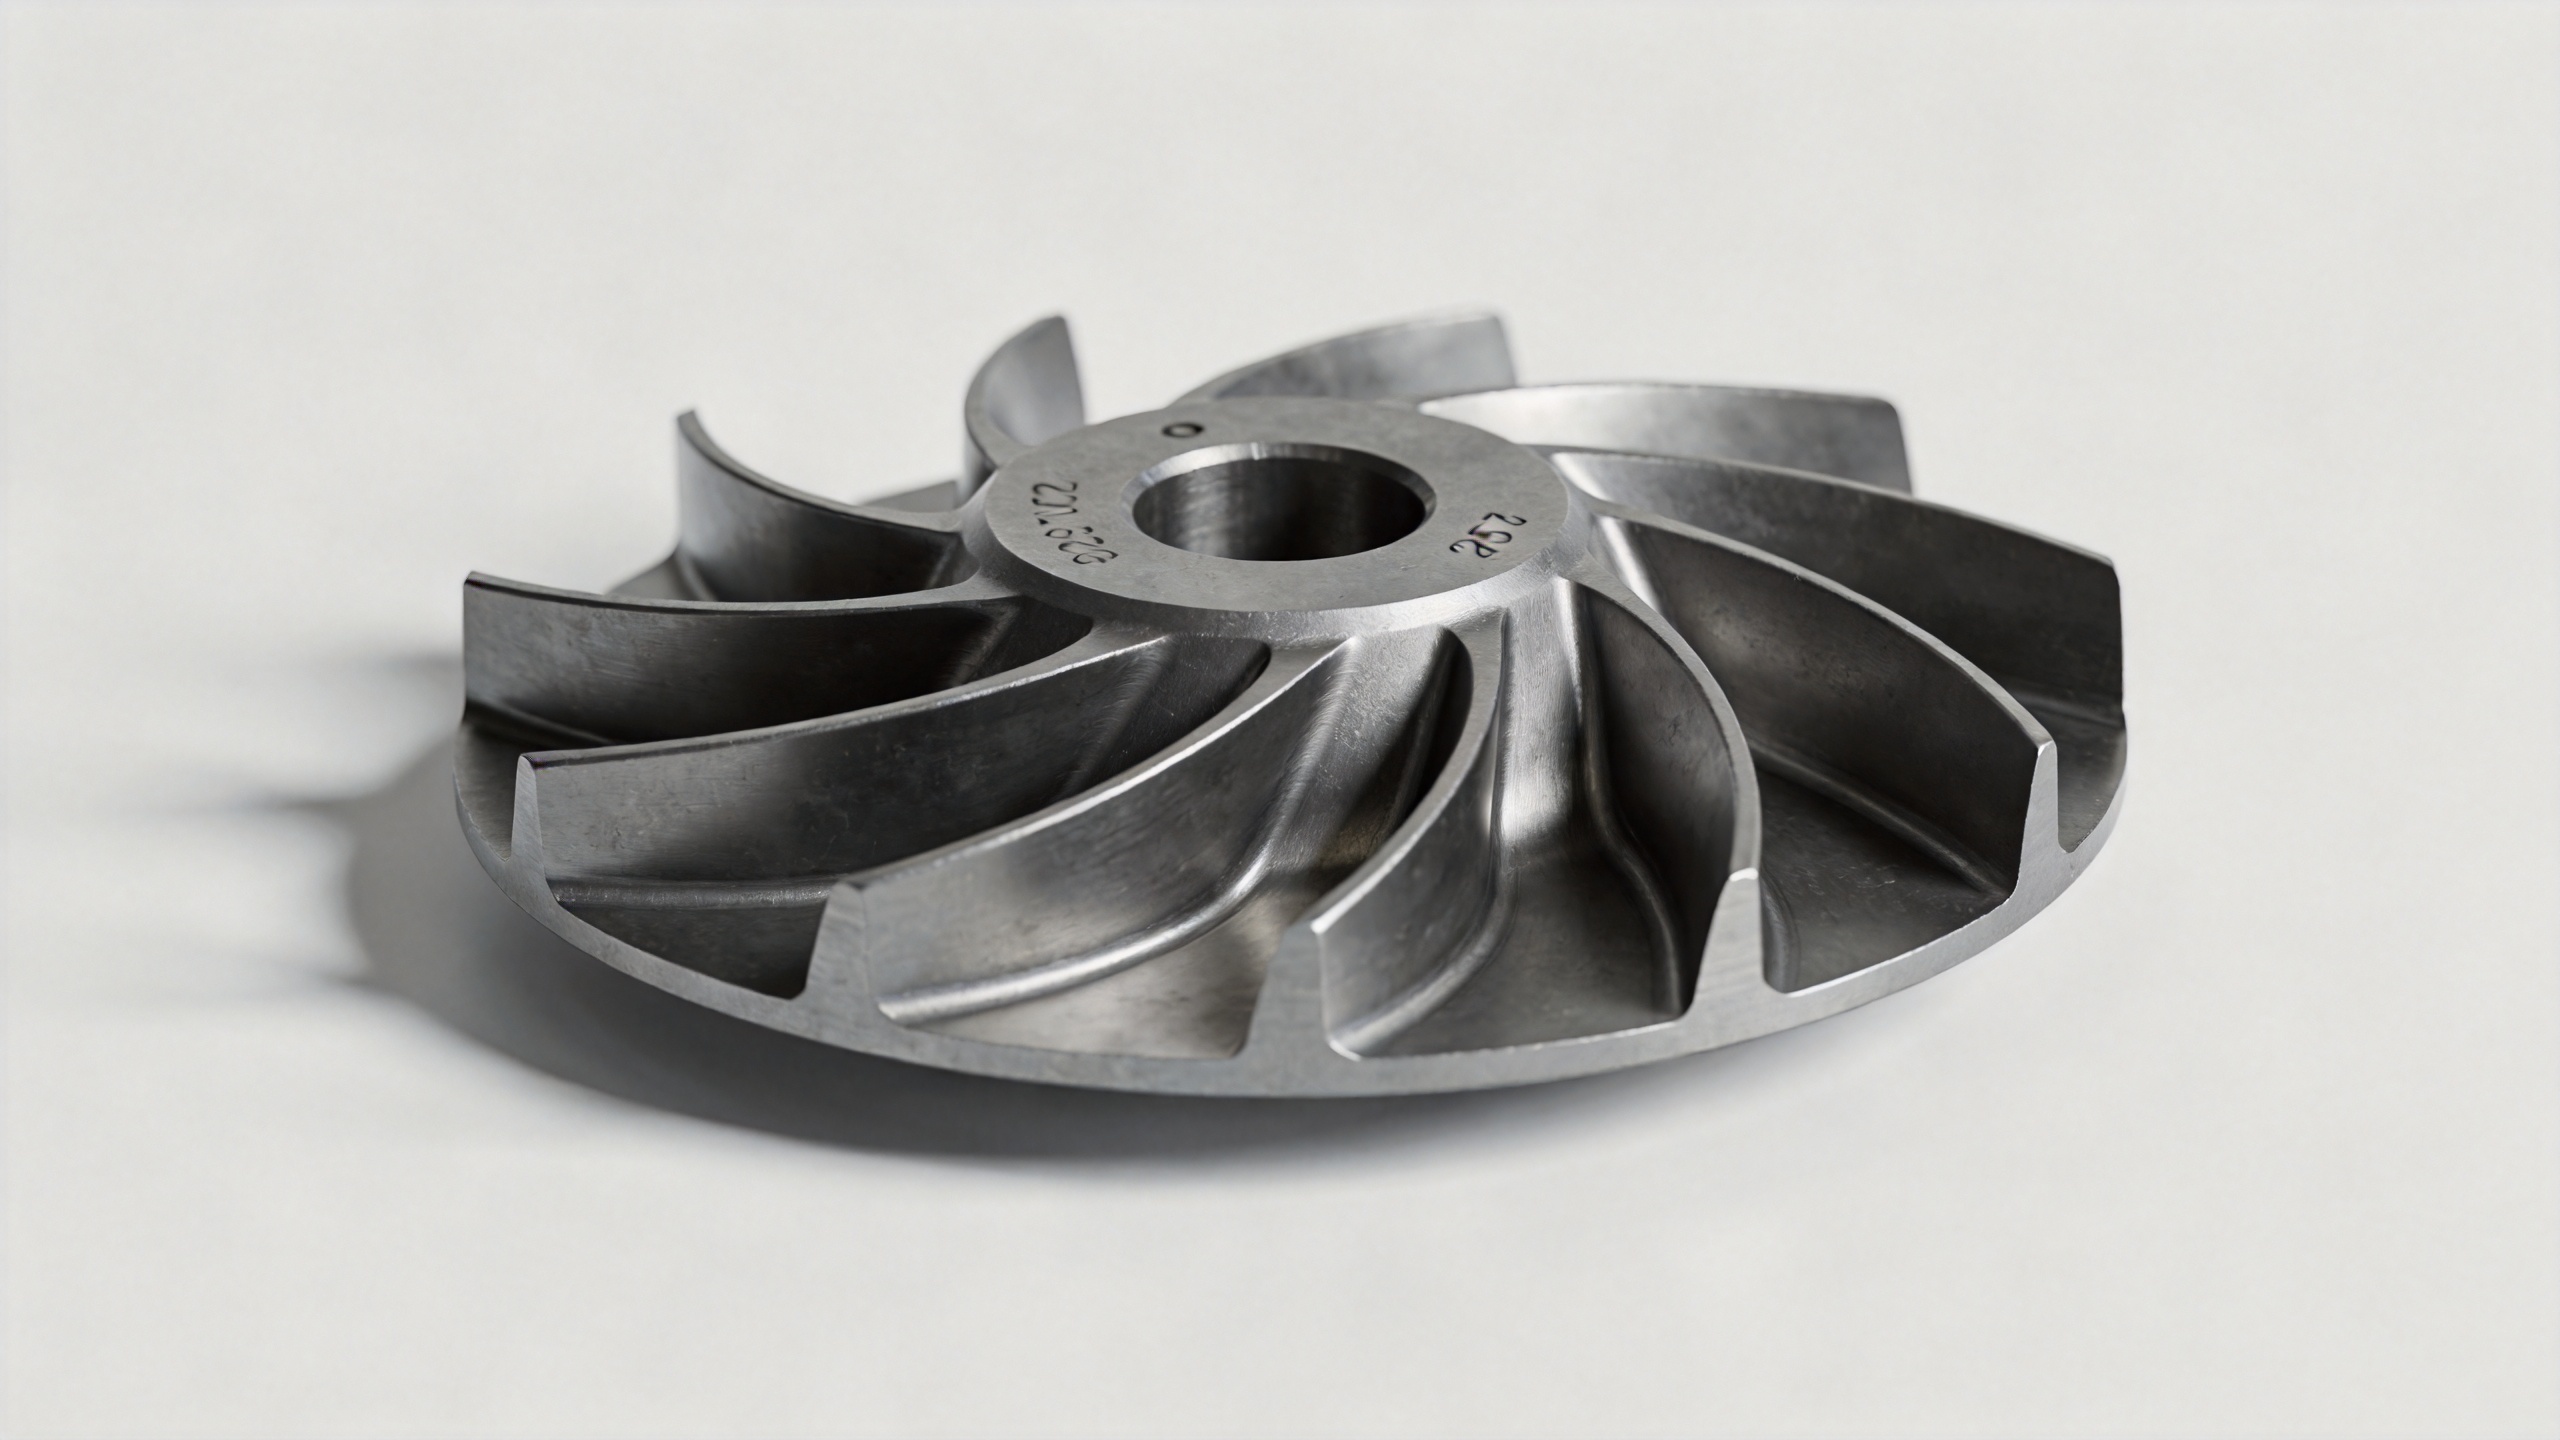
Odlewanie w formach wyparzalnych rzeczywiście zapewnia większą swobodę geometryczną przy tworzeniu złożonych kształtów — to słuszne stwierdzenie i właściwy wybór w przypadku pustych kanałów chłodzących w łopatkach turbinowych działających w strefie wysokich temperatur. Dla stałych niestandardowych kształtów, takich jak profile aerodynamiczne łopatek sprężarek, kucie Inconelu jest ugruntowaną metodą produkcyjną, a odpowiednie porównanie musi uwzględniać tę różnicę.
Zaletą kowania dla niestandardowej geometrii łopatek jest możliwość produkcji w przybliżeniu w końcowej postaci. Precyzyjne kowanie stopów Inconel pozwala osiągnąć tolerancje wymiarowe profilu aerodynamicznego w zakresie od 0,1 do 1 mm, co zmniejsza zapas na obróbkę skrawającą po kowaniu i skraca całkowity cykl produkcyjny części. W przypadku zakupów związanych z konserwacją, naprawą i przeglądem (MRO), gdzie czas realizacji zamówienia ma bezpośredni wpływ na harmonogram remontu, taka wydajność produkcyjna stanowi praktyczny czynnik wpływający na szybkość pozyskania kwalifikowanej, niestandardowej kowanej łopatki.
Oparcie się wyłącznie na kontroli odbiorczej w celu wykrycia błędów wymiarowych jest mniej skuteczne niż wcześniejsze zrozumienie możliwości procesu kowaniowego Inconel u dostawcy. Gdy dostawca produkuje niestandardową geometrię łopatek, należy zapytać o jego procedurę kontroli pierwszego egzemplarza: dane z pomiarów za pomocą współrzędnościowej maszyny pomiarowej (CMM) lub skanowania 3D kluczowych przekrojów profilu aerodynamicznego, geometrii korzenia oraz wymiarów cięciwy i rozpiętości w całym zakresie produkcji. To zapewnia dowody zgodności wymiarowej jeszcze przed złożeniem pełnego zamówienia.
Co należy określić dla niestandardowej łopatki z wykowanych stopów Inconel
Dla inżyniera oceniającego możliwość zakupu niestandardowej łopatki z wykowanych stopów Inconel rozmowa dotycząca specyfikacji rozpoczyna się od rysunku inżynierskiego, a nie od zapytania cenowego. Kluczowe dane do określenia obejmują:
- Stop materiału — zwykle Inconel 718 lub 625 zgodnie odpowiednio z normami AMS 5663 lub AMS 5666
- Rysunek profilu profilu skrzydłowego lub model 3D CAD definiujący cięciwę, rozpiętość, grubość i geometrię skrętu
- Geometrię połączenia u podstawy łopatki oraz dopuszczalne odchyłki wymiarowe zapewniające dopasowanie do tarczy turbiny
- Wymagania dotyczące obróbki cieplnej — hartowanie w roztworze i starzenie dla stopu Inconel 718 w celu osiągnięcia docelowych właściwości mechanicznych
- Kryteria akceptacji wymiarowej, w tym wymagania dotyczące raportów z pomiarów przy użyciu maszyny CMM lub skanowania 3D dla każdej partii dostawy
- Format certyfikatu materiału oraz śledzenia partii cieplnej wymagany przez Państwa system jakości
Dla niestandardowego ostrza kowanych produkowanego na podstawie rysunków inżynierskich wsparcie inżynierskie sprzed sprzedaży ze strony dostawcy stanowi praktyczną cechę wyróżniającą. Dostawca, który przeanalizuje Państwa rysunek przed przyjęciem zamówienia, pozwala wcześniej ocenić, czy geometria jest wykonalna w ramach określonego zakresu tolerancji i harmonogramu — co zmniejsza ryzyko odrzucenia pierwszego egzemplarza i opóźnienia okna konserwacji.
Praktyczne podsumowanie
Niesterowne łopatki turbinowe można produkować metodą kucia z inconelu. Proces ten jest dobrze ugruntowany zarówno dla standardowych, jak i niestandardowych profili łopatek, pod warunkiem, że klient dostarczy rysunki inżynierskie lub geometrię referencyjną, a dostawca kucia dysponuje możliwością kucia zamkniętego dla geometrii łopatek turbinowych. Dla stopni sprężarek obciążonych cyklicznie kucie z inconelu zapewnia korzyści związane ze strukturą ziarna i odpornością na zmęczenie, których nie potrafi osiągnąć odlewanie w przypadku pełnych profili łopatek.
Dla zespołów zakupowych poszukujących łopatek o nietypowym kształcie do starszych turbin, programów modernizacyjnych lub niestandardowych pozycji stopni, kluczowe pytanie nie brzmi: czy kute części z inconelu można wytworzyć. Pytanie brzmi: czy potencjalny dostawca dysponuje doświadczeniem w zakresie narzędzi, możliwościami weryfikacji wymiarów oraz wsparciem inżynierskim przed sprzedażą, umożliwiając wytworzenie konkretnej, niestandardowej profilowanej łopatki zgodnie z dopuszczalnymi odchyłkami wymaganymi przez montaż Waszej turbiny. To właśnie ta różnica oddziela specyfikację na papierze od niestandardowo wykutej łopatki, którą można z pewnością zamontować.