 EN

Proč mají tvářené lopatky turbín delší životnost než lité?
Z aerodynamického a plynodynamického inženýrského hlediska vyhodnocení lopatka turbíny není pouze otázkou třídy slitiny uvedené na technickém listu. Skutečným odlišujícím faktorem – který konzistentně odděluje součásti s provozní životností 20 000 hodin od těch, jež vyžadují výměnu po 12 000 hodinách – je způsob výroby součásti, nikoli pouze materiál, ze kterého je vyrobena. Tento rozdíl získává zvláštní význam, pokud provozovatelé a poskytovatelé údržby, oprav a přepravy (MRO) vybírají mezi kovanými a litými lopatkami pro programy náhrady.
Zda je pro vaši konkrétní aplikaci vhodnější kovaná nebo litá konstrukce, závisí spíše na vašem provozním prostředí a strategii údržby než na univerzální odpovědi. Přesto jsou strukturální a metalurgické důvody, proč kované lopatky turbín obvykle vydrží déle než jejich lité ekvivalenty, dobře zdokumentovány a stojí za podrobnějším pochopením.
Metalurgický základ: struktura zrn a její důsledky
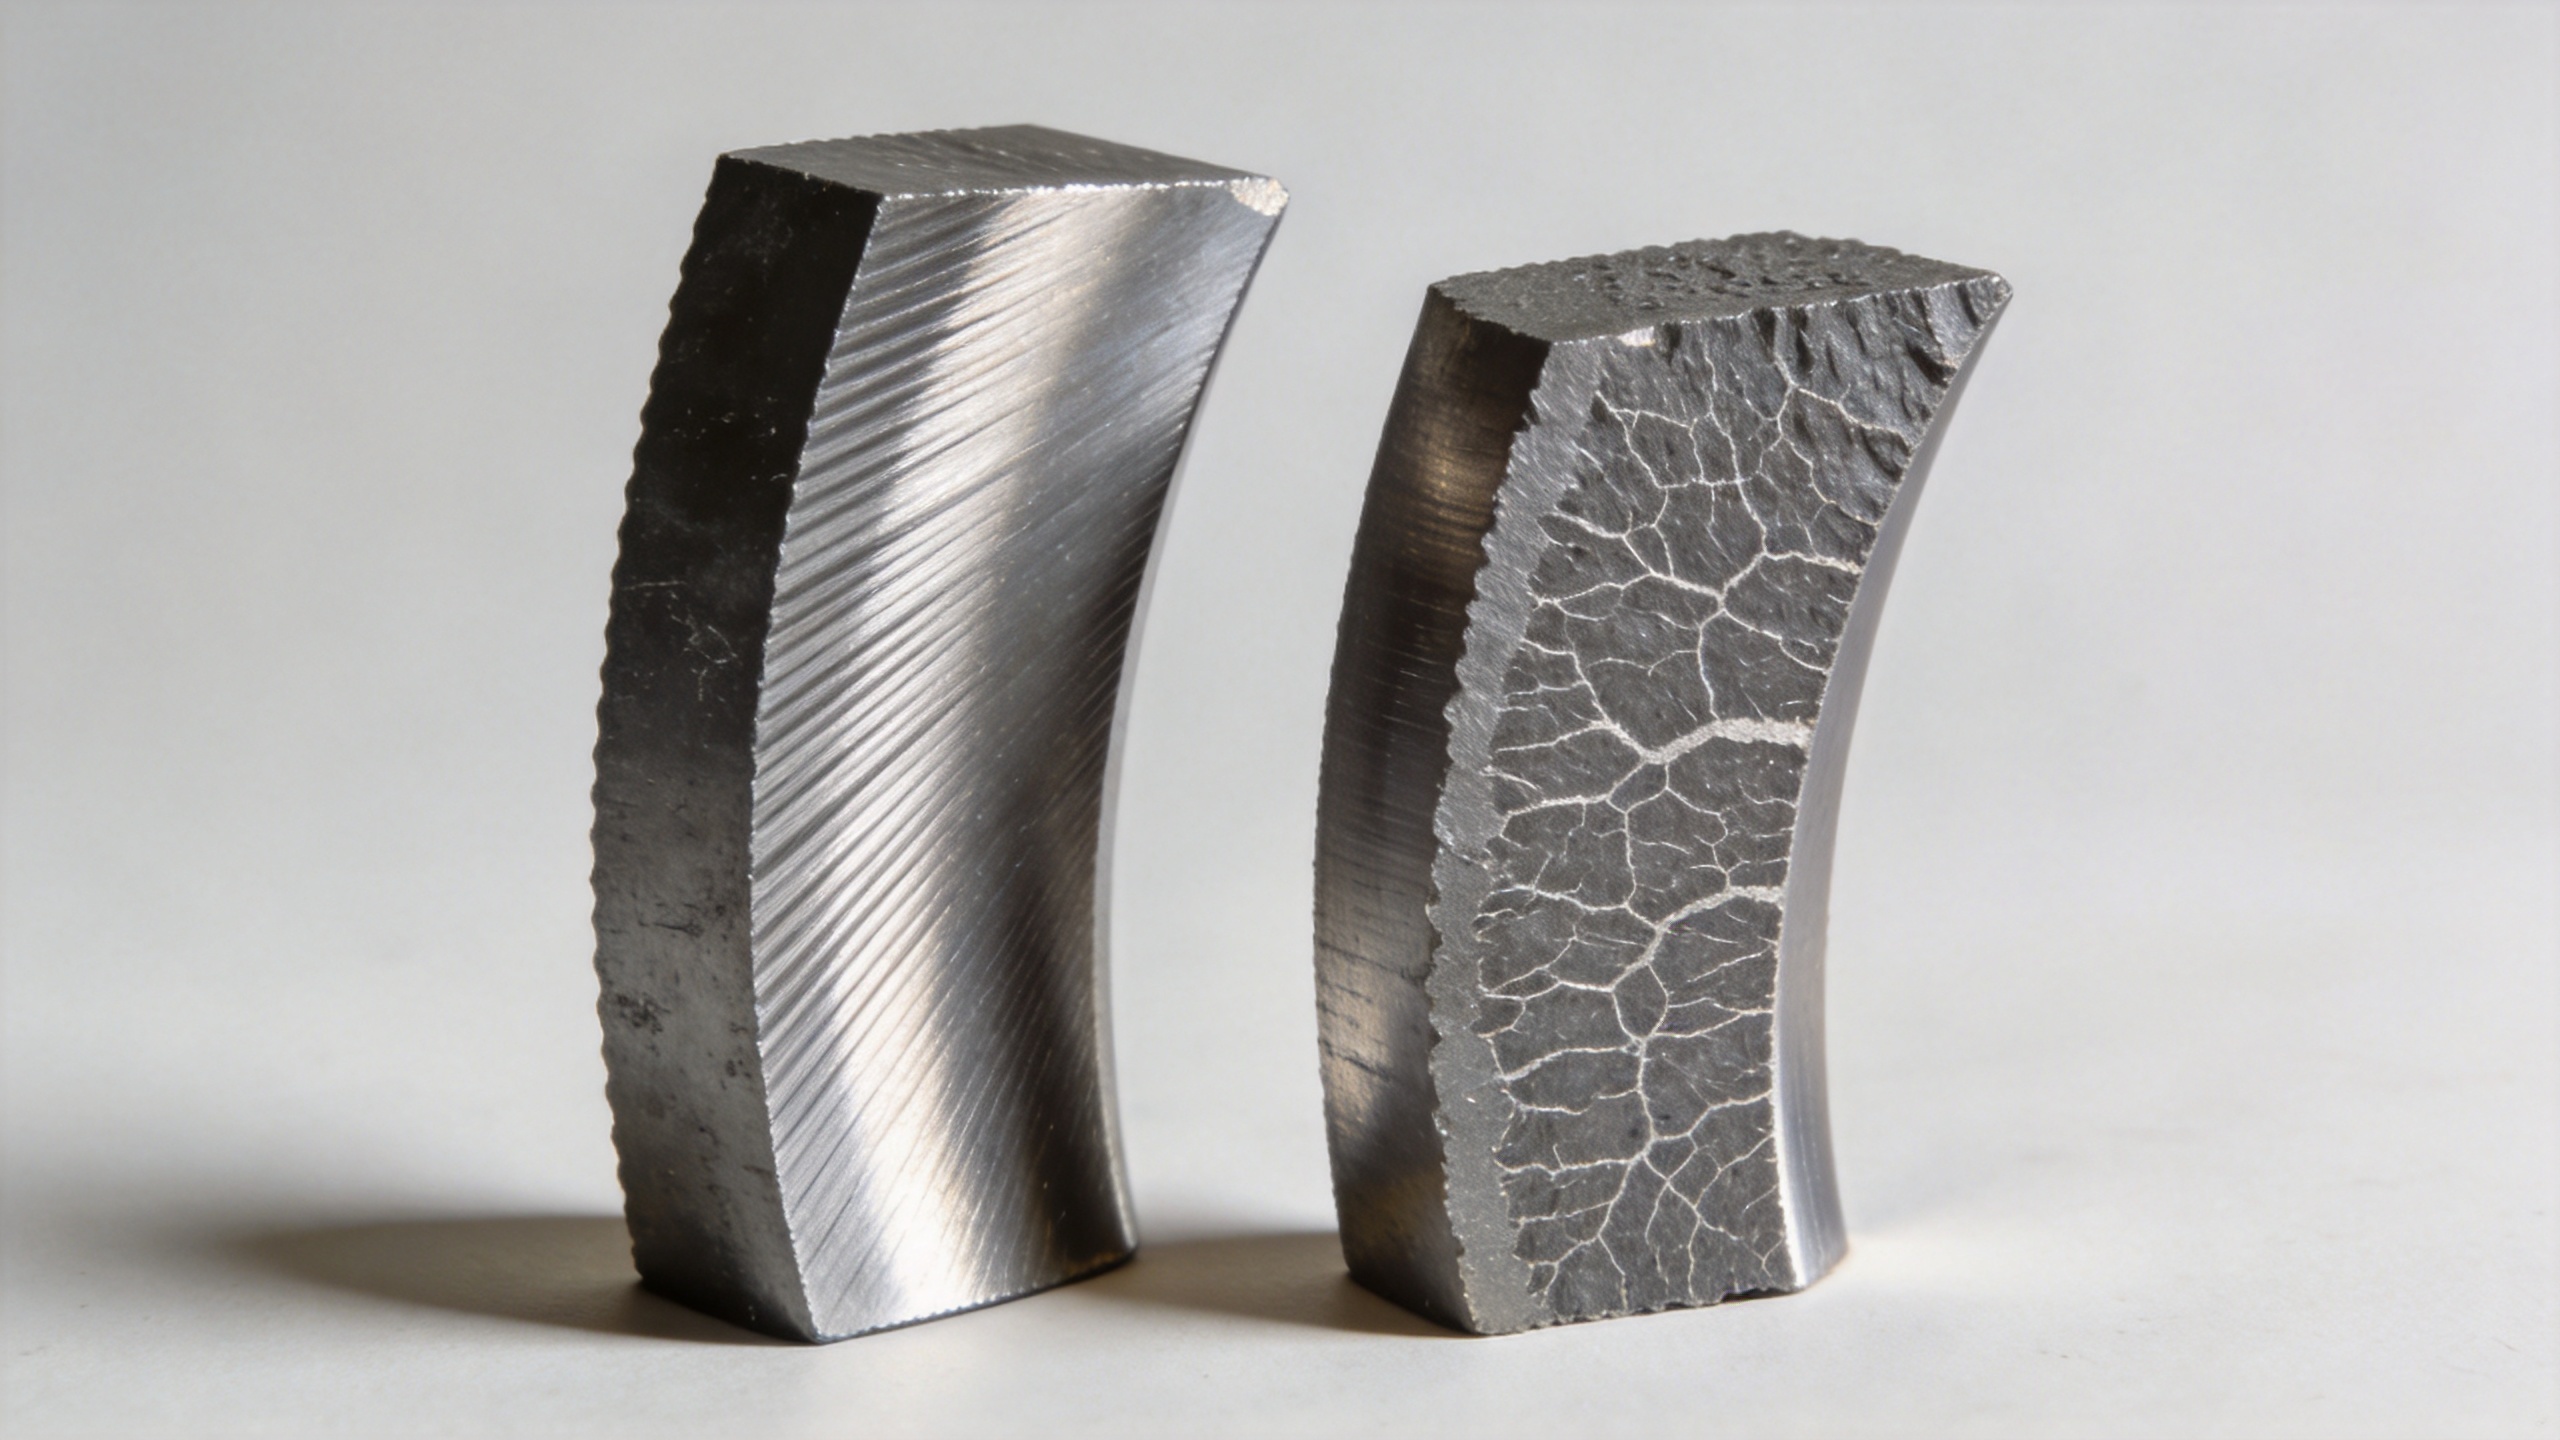
Nejzákladnější rozdíl mezi kovaným a litým lopatkovým profilem turbíny spočívá v tom, co se uvnitř materiálu děje během výroby. Při lití se roztavený kov tuhne ve formě a při chladnutí vzniká dendritická zrnitá struktura – náhodně orientovaná, s možností pórovitosti, smršťovacích dutin a nečistot na hranicích zrn.
Kování vychází z pevného polotovaru a používá tlakovou sílu k jeho přeformování do konečného tvaru lopatkového profilu. Toto mechanické zpracování jemněji upravuje a zarovnává zrnitou strukturu tak, aby sledovala obrys hotové součásti. Praktický výsledek: vyšší mez pevnosti v tahu, zlepšená mez kluzu a – co je nejdůležitější pro životnost – výrazně vyšší odolnost proti únavě ve srovnání s litou součástí ze stejné základní slitiny.
Mikrostrukturní rozdíly mezi kovanými a litými materiály přímo ovlivňují odolnost proti vzniku trhlin a rychlost jejich šíření. V prostředí cyklického tepelného a mechanického zatížení plynové turbíny není únavové poškození okamžitou událostí – začíná mikroskopickou trhlinou na poruše mezi zrny a poté se šíří při každém cyklu zatížení. Směrový tok zrn kované lopatky vytváří pro šířící se trhlinu složitější cestu, čímž prodlužuje dobu do selhání ve srovnání s litinou, kde se trhliny mohou šířit podél náhodných dendritických hranic s menším odporem.
Rozměrová konzistence: Proč je důležitá přesnost rozměrů pro životnost v provozu
Vazba mezi rozměrovou přesností a životností je něco, co mnoha týmům pro nákup trvalo několik výměn, než si to plně uvědomily. Původní předpoklad byl, že čepel splňující specifikaci materiálu na papíře poskytne stejný výkon. Ve skutečnosti však technická dokumentace neuvádí, zda byla geometrie profilu udržena v souladu s původním konstrukčním záměrem – nebo zda byla jen dostatečně blízko, aby prošla příjemní kontrolou, avšak zároveň způsobila aerodynamické neúčinnosti a koncentrace napětí, které urychlují opotřebení.
Přesné kovové tvářecí procesy dosahují rozměrových tolerancí profilu v rozmezí 0,1–1 mm, čímž se snižuje potřeba rozsáhlého následného obrábění a zároveň se udržuje integrita geometrie profilu. Na této úrovni tolerance zůstávají profily přední a zadní hrany uvnitř navržené aerodynamické obálky. Odchylky mimo toto rozmezí – běžné u konvenčního lití, kde je obtížnější ovládat smrštění při tuhnutí – mohou změnit lokální proudové pole kolem profilu, což zvyšuje lokální teplotní gradienty a mechanické napětí na konkrétních povrchových místech.
Stálá rozměrová shodnost mezi jednotlivými lopatkami ve všech výrobních šaržích také snižuje rozptyl výkonu stupně, což je zvláště důležité u vícestupňových kompresorových a turbínových sestav, kde rovnoměrnost proudění přes každý stupeň přímo ovlivňuje účinnost a rozložení tepelného zatížení.
Odolnost proti únavě při cyklickém zatížení: klíčový faktor životnosti
Kompressory a turbínové stupně plynových turbín pracují za neustálého cyklického zatížení: vysoké otáčky, teplotní gradienty mezi horkou plynovou dráhou a chladicím vzduchem a vibracní zatížení z nerovnoměrností proudění a rezonance. Za těchto podmínek není rozhodující vlastností materiálu maximální mez pevnosti v tahu, nýbrž jeho schopnost odolávat vzniku a šíření únavových trhlin po tisíce provozních hodin.
Kované součásti, které mají jemnější zrnitou strukturu a neobsahují pórovitost způsobenou tuhnutím, obvykle vykazují lepší výkon při nízkocyklové i vysokocyklové únavě ve srovnání s litými alternativami ze stejné slitiny. To, co změnilo pohled mnoha techniků údržby, oprav a provozu (MRO), bylo pozorování, jak se lopatky turbín s ekvivalentními parametry výkonu ve skutečnosti chovají odlišně za podmínek prodlouženého provozu s částečným zatížením, tepelných cyklů a reálné kontaminace – a jak velká část těchto rozdílů souvisí s výrobním procesem spíše než s nominální třídou materiálu.
V kontextu návrhu lopatek turbín je lopatka, která poskytuje konzistentní rozměrové a mechanické vlastnosti po tisíce hodin, cennější než lopatka, která dosahuje vyššího maxima v statickém testu, ale rychleji se degraduje za cyklických provozních podmínek. Otázkou není, která lopatka turbíny dosahuje nejvyššího výkonu za ideálních podmínek, ale která udržuje nejmenší odchylku od tohoto výkonu během celého provozního intervalu.
Porovnání lití: Kde se lité lopatky hodí a kde ne
Toto není argument proti použití lití při výrobě lopatek turbín. Lití do ztracené formy – zejména směrově upevněné a jednokrystalové lití – je osvědčeným a ceněným postupem pro horké části turbín pracující za vysokých teplot, kde složitost geometrie chladicích kanálů činí kování nepoužitelným. U vstupních statorových lopatek vysokotlaké turbíny a rotujících lopatek prvního stupně, které pracují za nejvyšších teplot spalin, zůstává lití dominantním postupem, protože požadavky na geometrii převyšují ohledy na strukturu zrn.
Srovnání lití se stává nejrelevantnějším u lopatek kompresoru a u turbínových stupňů s nižšími provozními teplotami, kde je kování životaschopnou alternativou a kde se únavové a rozměrové výhody kování přímo promítají do prodloužených servisních intervalů. V těchto aplikacích výhody kování — jemnější zrno, rozměrová konzistence a absence vad způsobených tuhnutím — převažují nad výhodou lití v oblasti geometrické pružnosti.
Pokud se vaše provozní prostředí vyznačuje středními teplotními a tlakovými podmínkami, tato doporučení obecně platí. V aplikacích prvního stupně za extrémně vysokých teplot je nutné logiku výběru přezkoumat s důrazem na tepelnou odolnost jako hlavní kritérium, nikoli pouze na životnost při únavě materiálu.
Celkové náklady na celou dobu životnosti: Přeformulování rozhodování o nákupu
Na počátku programu výměny je přirozeným sklonem zaměřit se na jednotkovou cenu jako hlavní kritérium výběru. Až po několika cyklech nákupu se ukáže, že celkové náklady na celou dobu životnosti – četnost výměny, pracovní náklady na pravidelné přepracování, ztráty účinnosti způsobené změnou rozměrů a riziko neplánovaných výpadků – lépe předpovídají skutečnou hodnotu.
Kovaná lopatka turbíny s vyšší jednotkovou cenou může přinést nižší celkové náklady na životní cyklus, pokud se zohlední její prodloužená životnost. Rozdíl mezi jednotkovými náklady na kované a lité lopatky se dále zmenšuje, jsou-li objemy nákupu dostatečně vysoké na amortizaci investice do kovacích nástrojů. Postupy jako kování do formy 1:3 snižují náklady na nástroje na jednu součást ve srovnání se standardními metodami, čímž zvyšují cenovou konkurenceschopnost pro programy náhrad, aniž by byly obětovány metalurgické a rozměrové výhody přesného kování.
Během celého provozního cyklu se rozdíl v četnosti výměny kovaných a litých lopatek v kompresorových stupních může kumulovat do významného dopadu na náklady i provoz – zejména pro provozovatele elektráren, kde každá neplánovaná odstávka trvající jednu hodinu znamená měřitelnou ztrátu výnosů z výroby elektřiny.
Hodnocení kovaných lopatek turbín pro vaše konkrétní použití
Při posuzování zdroje náhradních lopatek turbíny se příslušná kritéria hodnocení rozšiřují daleko za třídu slitiny a jmenovitou geometrii. Dokumentace o schopnosti výrobního procesu – údaje o rozměrové schopnosti kovového tváření, ověření toku zrn a záznamy o kontrolách na úrovni šarží – poskytují více prakticky využitelné informace o očekávané životnosti než statický certifikát shody.
U týmů pro údržbu, opravy a zakázky (MRO) i pro nákupní týmy pracující se stupni kompresoru plynových turbín je přechod ke kovaným lopatkám obvykle motivován daty z provozní historie spíše než teoretickými argumenty: součásti, které pravidelně překračují plánovaný interval výměny a u nichž rozměrové zprávy ukazují zachovanou geometrii po prodlouženém provozu, činí rozdíl mezi výrobními procesy viditelným v provozních termínech.
Přesná hranice se liší v závislosti na vašem provozním profilu – otáčkách, teplotě stupně a kontaminaci vstupního proudu – avšak základní důvod, proč jsou kované turbínové lopatky obvykle životnější než jejich lité protějšky, je všude stejný: zarovnaná struktura zrn, přesnější rozměrová kontrola a absence vad způsobených tuhnutím vedou k výrobku, který lépe odolává konkrétním režimům poruch, jež určují životnost v prostředích s cyklickým tepelným a mechanickým zatížením.
Pro dotazy týkající se nákupu nebo technické dokumentace k možnostem výroby přesně kovaných kompresorových lopatek kontaktujte společnost Navi Power Technology Co. Ltd. na [email protected]nebo navštivte global.compressorblade.com .