 EN

Hvorfor har forgede turbineprofiler en længere levetid end støbte?
Fra et aerodynamisk og gasdynamisk ingeniørperspektiv er vurdering af en turbineluftprofil handler ikke kun om legeringsgraden, der er angivet på en specifikationsliste. Den reelle differentiator – én, der konsekvent adskiller komponenter med serviceintervaller på 20.000 timer fra dem, der kræver udskiftning efter 12.000 timer – er, hvordan dele er fremstillet, ikke blot hvad de er fremstillet af. Denne forskel bliver især vigtig, når operatører og MRO-serviceudbydere vælger mellem smedede og støbte profiler til udskiftningsprogrammer.
Hvorvidt smedet eller støbt konstruktion passer bedst til din specifikke anvendelse, afhænger af din driftsmiljø og vedligeholdelsesstrategi snarere end af et universelt svar. Alligevel er de strukturelle og metallurgiske årsager til, at smedede turbineprofiler ofte har længere levetid end deres støbte modstykker, vel dokumenterede og værd at forstå i detaljer.
Den metallurgiske grundlag: kornstruktur og dens konsekvenser
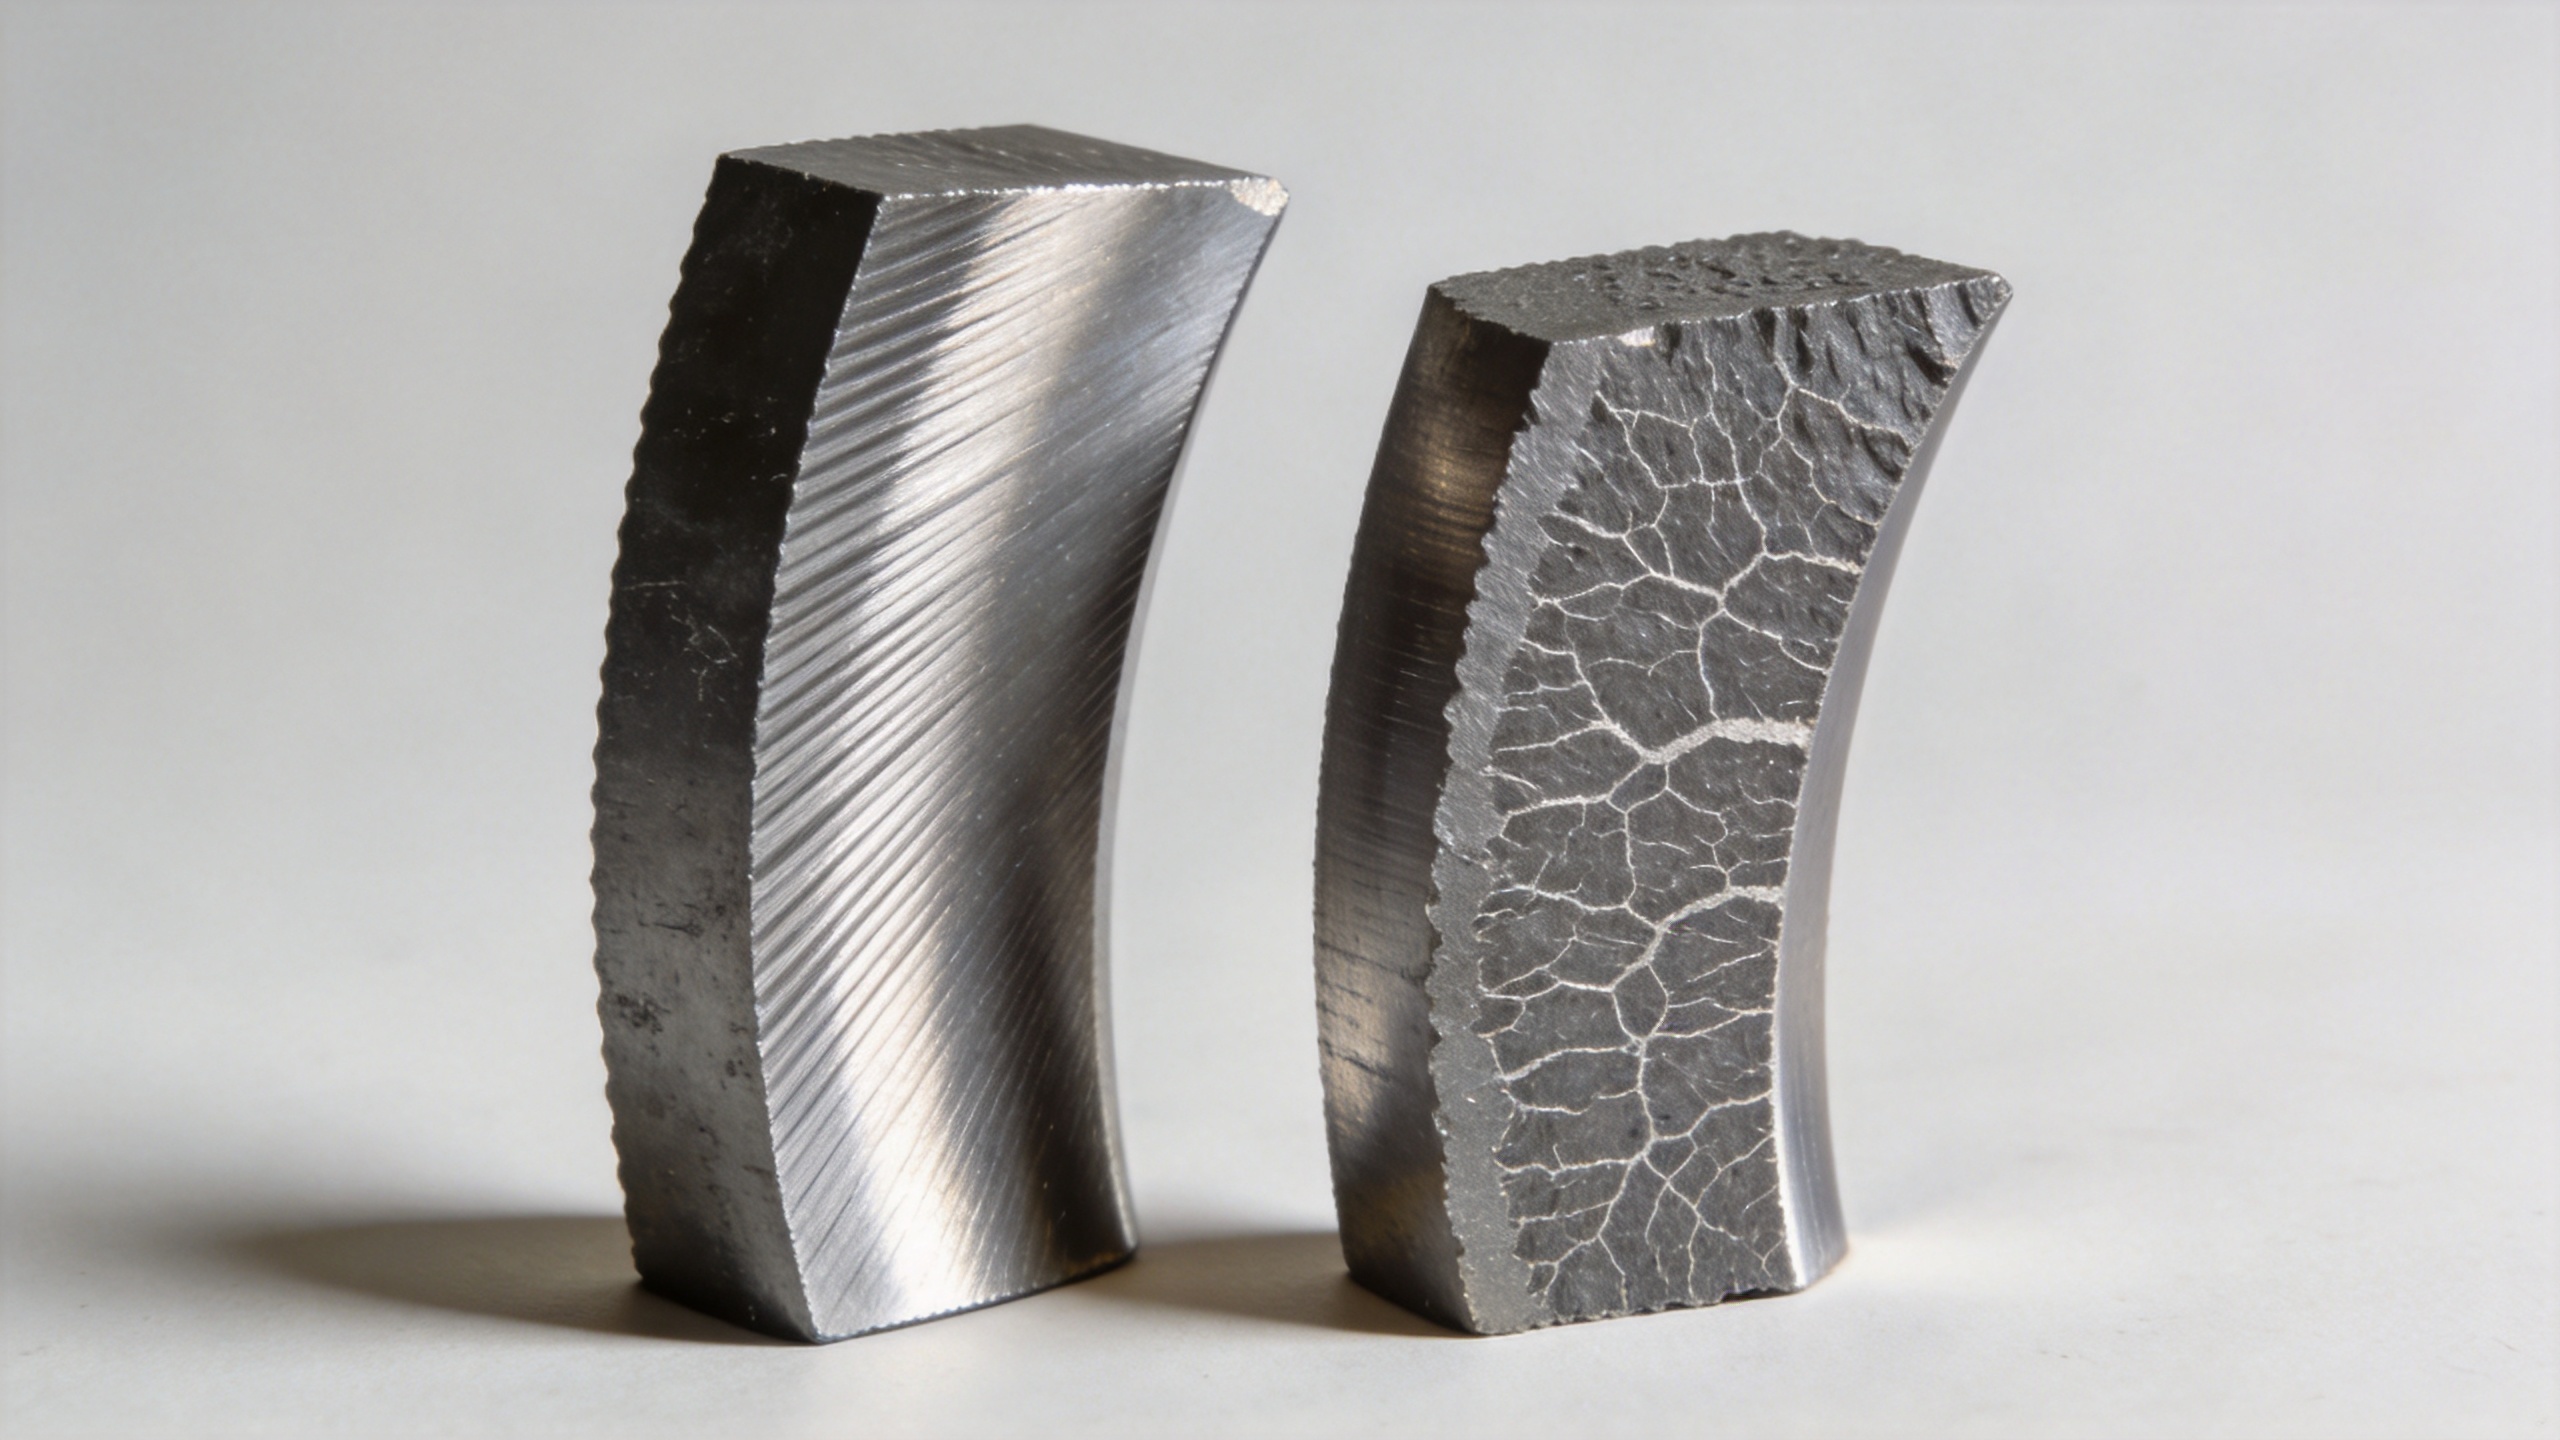
Den mest grundlæggende forskel mellem en smedet og en støbt turbinprofil er, hvad der sker inden i materialet under fremstillingen. Ved støbning fastfryses smeltet metal i en form, og mens det køler af, dannes en dendritisk kornstruktur – tilfældig i orienteringen og med mulighed for porøsitet, krympningshulrum og urenheder ved korngrænserne.
Ved smedning tages en massiv blank og påvirkes med trykkraft for at omforme den til den endelige profilgeometri. Denne mekaniske deformation forbedrer og justerer kornstrukturen, så den følger konturen af den færdige komponent. Det praktiske resultat er: højere trækstyrke, forbedret flydestyrke og – hvad der er mest relevant for levetiden – betydeligt større udmattelsesbestandighed end en støbt komponent fremstillet i samme basislegering.
Mikrostrukturelle forskelle mellem smedede og støbte materialer påvirker direkte modstanden mod revnedannelse og revneudbredelseshastigheden. I den cykliske termiske og mekaniske belastningsmiljø, som en gasturbine udsættes for, er udmattelsesfejl ikke en øjeblikkelig begivenhed – den starter med en mikroskopisk revne ved en korngrænsefejl og udvikler sig derefter med hver belastningscyklus. Den justerede kornstruktur i et smedet turbinblad skaber en mere snoet bane for enhver udviklende revne, hvilket forlænger tiden til fejl sammenlignet med et støbt blad, hvor revner kan udvikle sig langs tilfældige dendritiske grænser med mindre modstand.
Dimensionel konsekvens: Hvorfor tolerance betyder noget for levetiden
Forbindelsen mellem dimensionel nøjagtighed og levetid er én, som mange indkøbsteam først fuldt ud forstod efter flere udskiftningsscyklusser. Den oprindelige antagelse var, at en vinge, der opfyldte materialekravene på papiret, ville levere tilsvarende ydeevne. I praksis afslører specifikationsarket ikke, om luftfoilens geometri blev holdt i overensstemmelse med den oprindelige konstruktionsmæssige hensigt – eller om den blot var tæt nok på at bestå den indgående inspektion, mens den samtidig introducerede aerodynamiske ineffektiviteter og spændingskoncentrationer, der accelererer slitage.
Præcisions-smiedeprocesser opnår luftfoil-dimensionstolerancer i intervallet 0,1–1 mm, hvilket reducerer behovet for omfattende efterfølgende maskinbearbejdning, samtidig med at luftfoil-geometriens integritet bevares. Ved denne tolerancegrad forbliver profilernes forkant og bagkant inden for den beregnede aerodynamiske grænse. Afvigelser ud over dette interval – som er almindelige ved konventionel støbning, hvor solidifikationskrympning er sværere at kontrollere – kan ændre det lokale strømningsfelt omkring luftfoilen, hvilket øger lokale termiske gradienter og mekanisk spænding på bestemte overfladeområder.
Konsekvent blad-til-blad dimensional ensartethed på tværs af produktionspartier reducerer også variansen i trinsydelsen, hvilket er særligt vigtigt i flertrinskompressor- og turbinemontager, hvor strømningsensartetheden gennem hvert trin direkte påvirker effektiviteten og den termiske belastningsfordeling.
Udmattelsesbestandighed under cyklisk belastning: Den centrale faktor for levetiden
Gas turbine-kompressor- og turbinetrin arbejder under uafbrudt cyklisk belastning: høje omdrejningshastigheder, temperaturgradienter mellem den varme gasstrøm og køleluften samt vibrerende belastninger fra strømningsuregelmæssigheder og resonans. Under disse forhold er den relevante mekaniske egenskab ikke maksimal trækstyrke – det er materialets evne til at modstå udmattelsesrevnedannelse og -udbredelse over tusindvis af driftstimer.
Smided komponenter, med deres forbedrede kornstruktur og fravær af porøsitet forårsaget af støbning, viser typisk bedre udmattelsesegenskaber ved både lavcyklus- og højcyklusbelastning sammenlignet med støbte alternativer af samme legering. Det, der ændrede mange MRO-ingeniørers synsvinkel, var at se, hvordan vinger, der var klassificeret til ensartede ydelsesparametre, faktisk opførte sig forskelligt, når udvidet delbelastningsdrift, termisk cykling og reelle forureninger blev taget i betragtning – og hvor stor en del af denne forskel kunne tilskrives fremstillingsprocessen frem for den nominelle materialekvalitet.
I forbindelse med design af turbineblades profiler er en blade, der leverer konsekvente dimensionelle og mekaniske egenskaber i tusindvis af timer, mere værdifuld end en blade, der opnår en højere topydelse ved statiske tests, men degraderer hurtigere under cyklisk drift. Spørgsmålet er ikke, hvilken turbinebladeprofil opnår den højeste ydelse under ideelle forhold, men hvilken der opretholder den mindste afvigelse fra denne ydelse over en fuld serviceperiode.
Gennemgang af støbning: Hvor støbte blades profiler passer – og hvor de ikke gør det
Dette er ikke en påstand om, at støbning ikke har nogen plads i fremstillingen af turbinevinger. Investeringsstøbning – især retningssolidificeret og enkeltkrystal-støbning – er en etableret og værdifuld proces til højtemperatur-komponenter i turbineens varmezone, hvor kompleksiteten i kølekanalgeometrien gør smedning upraktisk. For dystryksturbine-dyser og roterende blad i første trin, der opererer ved de højeste gastemperaturer, forbliver støbning den dominerende proces, fordi geometriske krav vejer tungere end overvejelser om kornstruktur.
Sammenligningen mellem støbning og smedning bliver mest relevant for kompressorvinger og turbine-trin med lavere temperatur, hvor smedning er et brugbart alternativ og hvor udmattelses- og dimensionsmæssige fordele ved smedning direkte oversættes til længere serviceintervaller. I disse anvendelser er fordele ved smedning — kornforfining, dimensionsmæssig konsekvens og fravær af defekter forårsaget af solidifikation — større end fordelene ved støbning i form af geometrisk fleksibilitet.
Hvis din driftsmiljø omfatter moderate temperatur- og trykniveauer, gælder denne vejledning generelt. I ekstreme højtemperaturapplikationer i første trin skal valglogikken genovervejes med termisk kapacitet som den primære kriterie i stedet for udelukkende udmattelseslevetid.
Samlet levetidsomkostning: Omformulering af indkøbsbeslutningen
I starten af et udskiftningsprogram er det naturligt at fokusere på stykprisen som det primære udvælgelseskriterie. Det tager et par indkøbscyklusser at indse, at den samlede levetidsomkostning — herunder udskiftningsfrekvens, arbejdskraft til overhaling, effektivitetstab som følge af dimensionel forringelse samt risiko for uplanlagte stop — er en bedre prædiktor for den reelle værdi.
En smedet turbinbladprofil med en højere stykpris kan levere en lavere samlet levetidsomkostning, når dens forlængede levetid tages i betragtning. Forskellen mellem smedets og støbtes stykpriser bliver yderligere formindsket, når indkøbsvolumenerne er tilstrækkelige til at afskrive investeringen i smedeformværktøj. Processer såsom 1-til-3-formsmedning reducerer værktøjsomkostningen pr. del i forhold til konventionelle metoder, hvilket forbedrer omkostningskonkurrencedygtigheden for udskiftningsprogrammer, samtidig med at de metallurgiske og dimensionelle fordele ved præcisionssmedning bevares.
Over en fuld driftscyklus kan forskellen i udskiftningsfrekvens mellem smedede og støbte bladprofiler i kompressortrinsstadien akkumuleres til betydelige omkostnings- og driftsmæssige konsekvenser – især for kraftværksoperatører, hvor hver uplanlagte stop-time repræsenterer målelig tabt produktionsindtjening.
Vurdering af smedede turbinbladprofiler til din anvendelse
Når man vurderer en erstatningskilde til turbineblad, strækker de relevante evalueringsskriterier sig ud over legeringsgraden og den nominelle geometri. Dokumentation af proceskapacitet – herunder data om smedens dimensionelle kapacitet, verifikation af kornretning og inspektionsrapporter på parti-niveau – giver mere brugbar information om den forventede levetid end et statisk overholdelsescertifikat.
For MRO- og indkøbsteam, der arbejder med gasturbinekompressortrins, drives overgangen til smedede blad typisk af servicemeddelelsesdata snarere end teoretiske argumenter: komponenter, der konsekvent overstiger den projicerede udskiftningstid, og hvor dimensionsrapporter viser, at geometrien er bevaret efter længere tids drift, gør forskellen i fremstillingsprocessen synlig i operative termer.
Den præcise tærskel varierer afhængigt af din driftsprofil — rotationshastighed, trinstemperatur og indgangsforurening — men den underliggende årsag til, at smedede turbinblades profiler ofte har længere levetid end deres støbte modstykker, er konsekvent på tværs af anvendelser: en justeret kornstruktur, strengere dimensionel kontrol og fraværet af defekter forårsaget af stivning skaber en komponent, der er mere modstandsdygtig over for de specifikke svigtformer, der definerer brugstiden i miljøer med cyklisk termisk og mekanisk belastning.
Kontakt Navi Power Technology Co. Ltd. ved spørgsmål om indkøb eller teknisk dokumentation vedrørende præcisions-smedede kompressorblades muligheder. [email protected]eller besøg global.compressorblade.com .