 EN

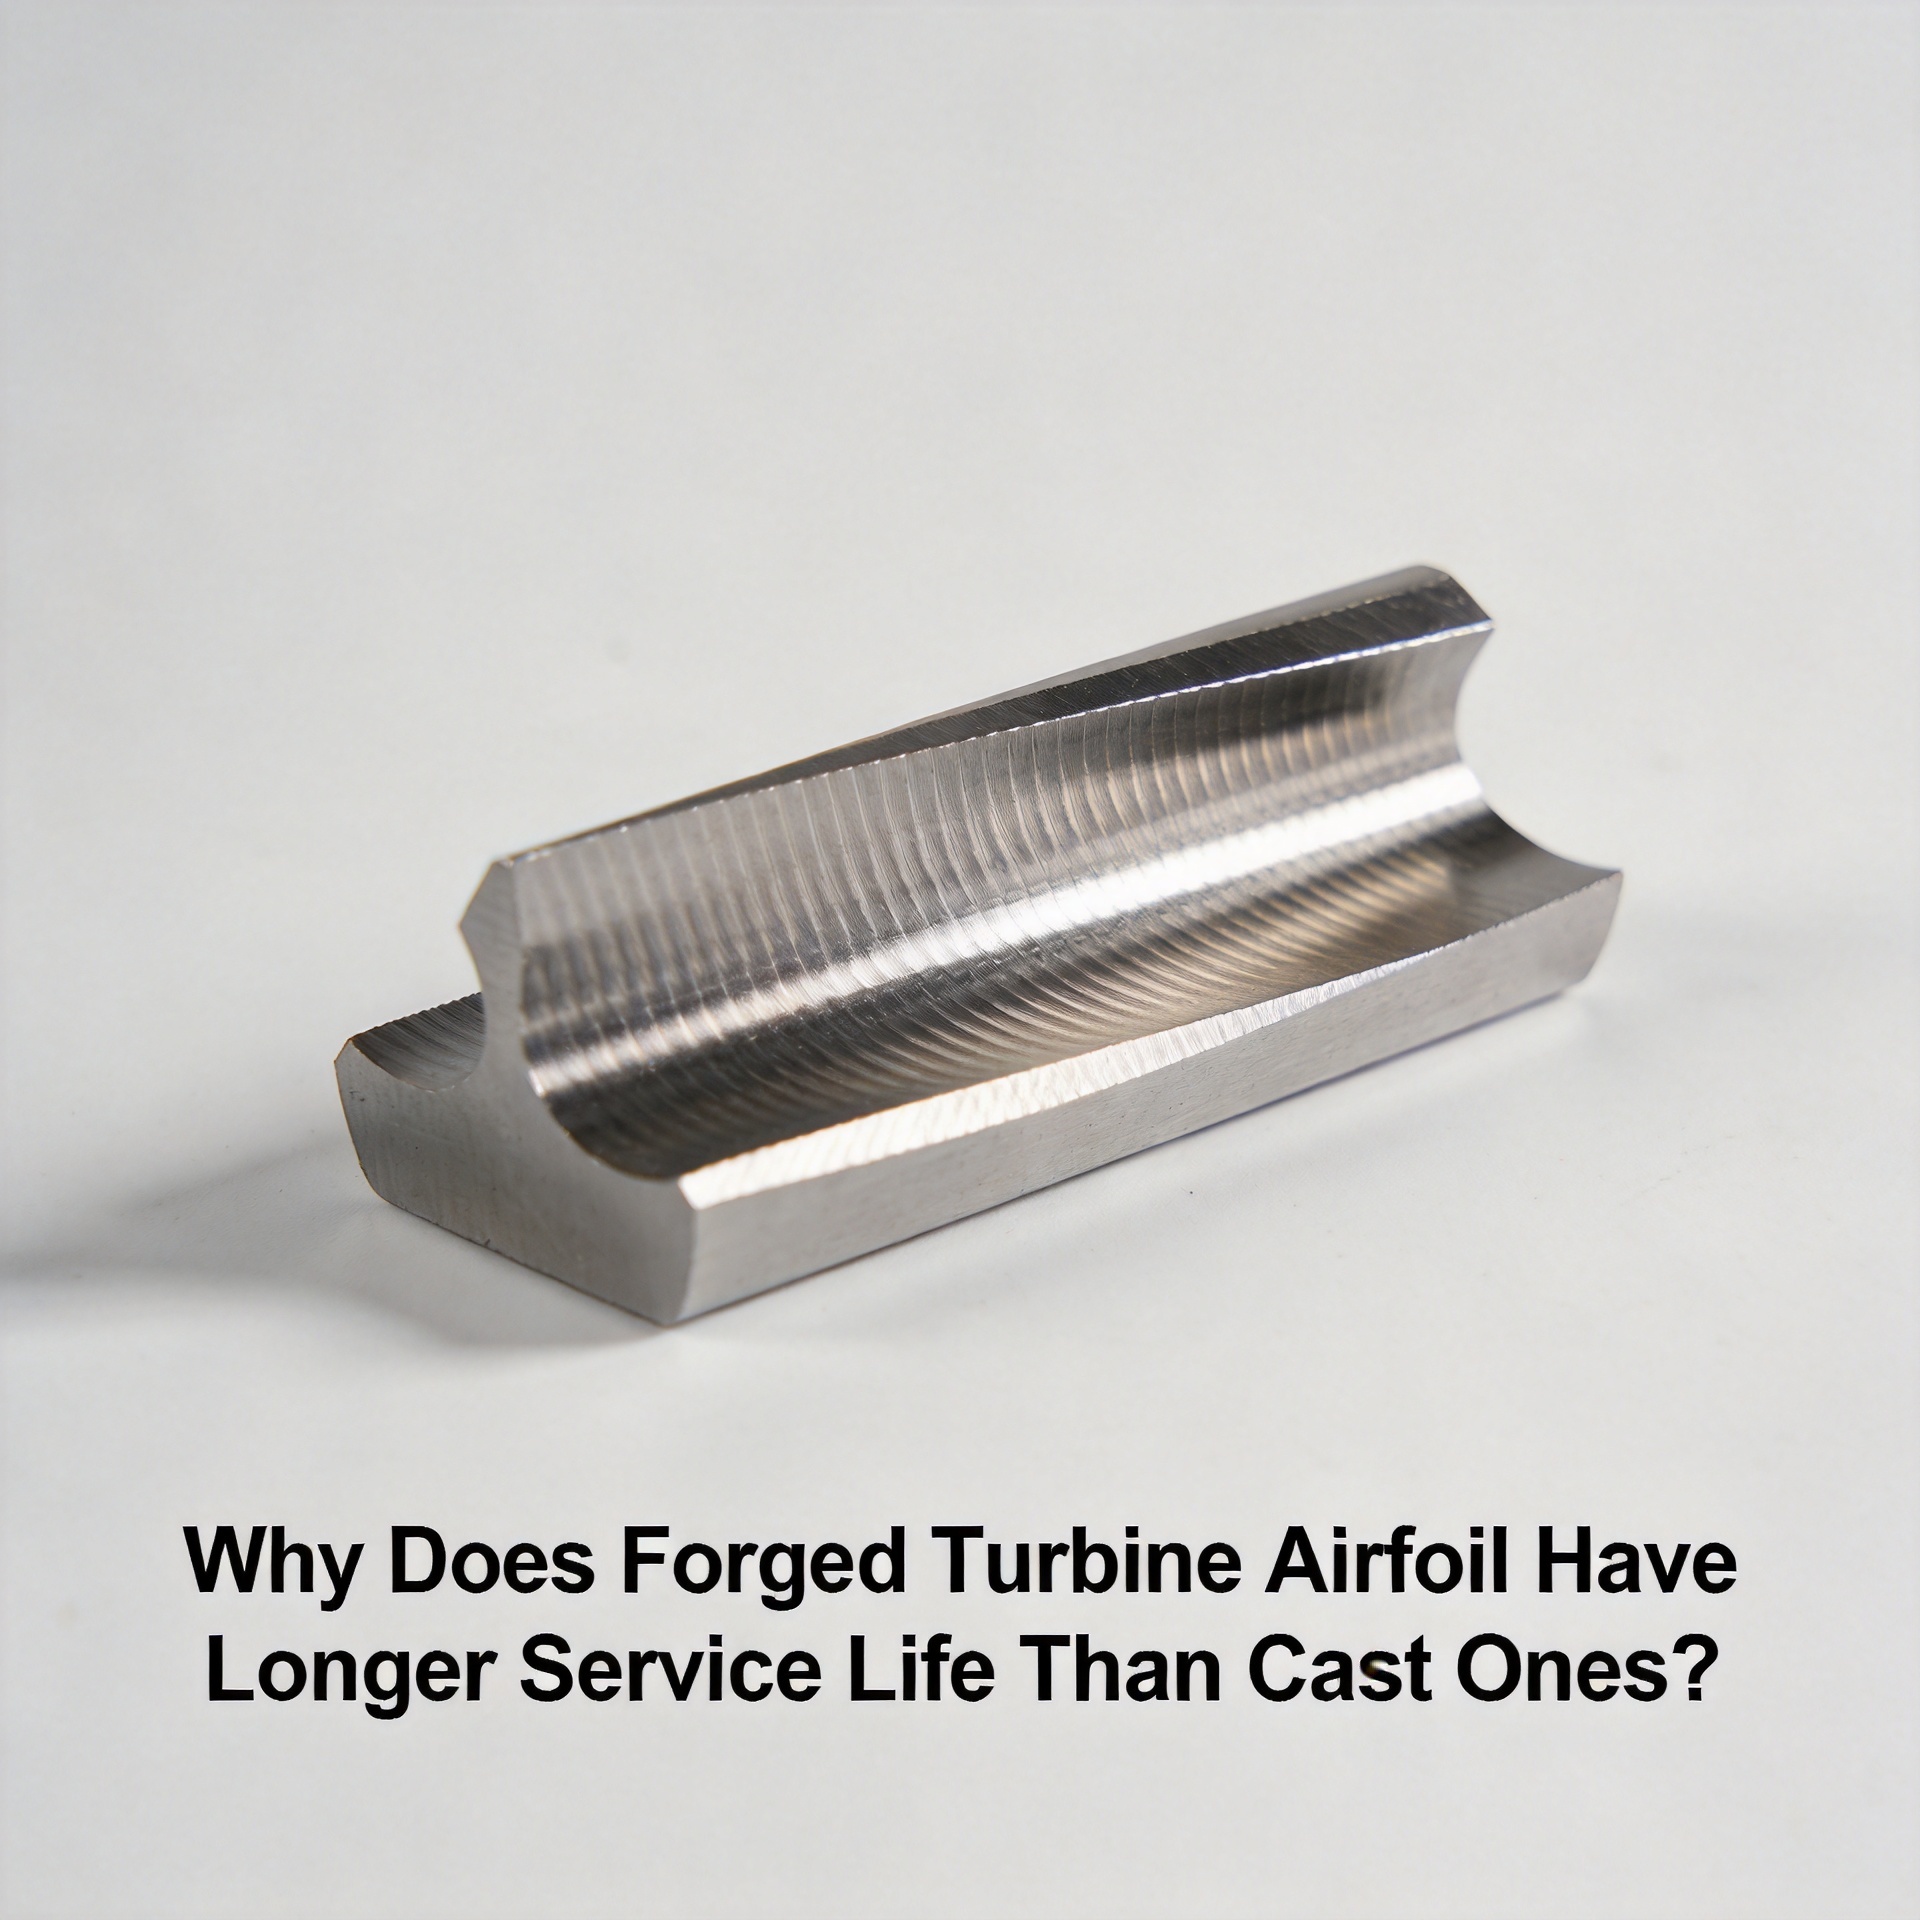
Почему штампованные лопатки турбин имеют более длительный срок службы по сравнению с литыми?
С аэродинамической и газодинамической инженерной точки зрения оценка лопатка турбины зависит не только от марки сплава, указанной в технической спецификации. Настоящее различие — то, что последовательно разделяет компоненты с интервалом эксплуатации 20 000 часов и те, которые требуют замены уже через 12 000 часов, — это способ изготовления детали, а не только материал, из которого она изготовлена. Это различие приобретает особую значимость, когда эксплуатанты и поставщики услуг по техническому обслуживанию и ремонту (MRO) выбирают между коваными и литыми лопатками для программ замены.
То, какой тип конструкции — кованая или литая — лучше подходит для вашей конкретной задачи, зависит от условий эксплуатации и стратегии технического обслуживания, а не от универсального ответа. Тем не менее, структурные и металлургические причины, по которым кованые турбинные лопатки обычно служат дольше своих литых аналогов, хорошо задокументированы и заслуживают подробного рассмотрения.
Металлургическая основа: структура зёрен и её последствия
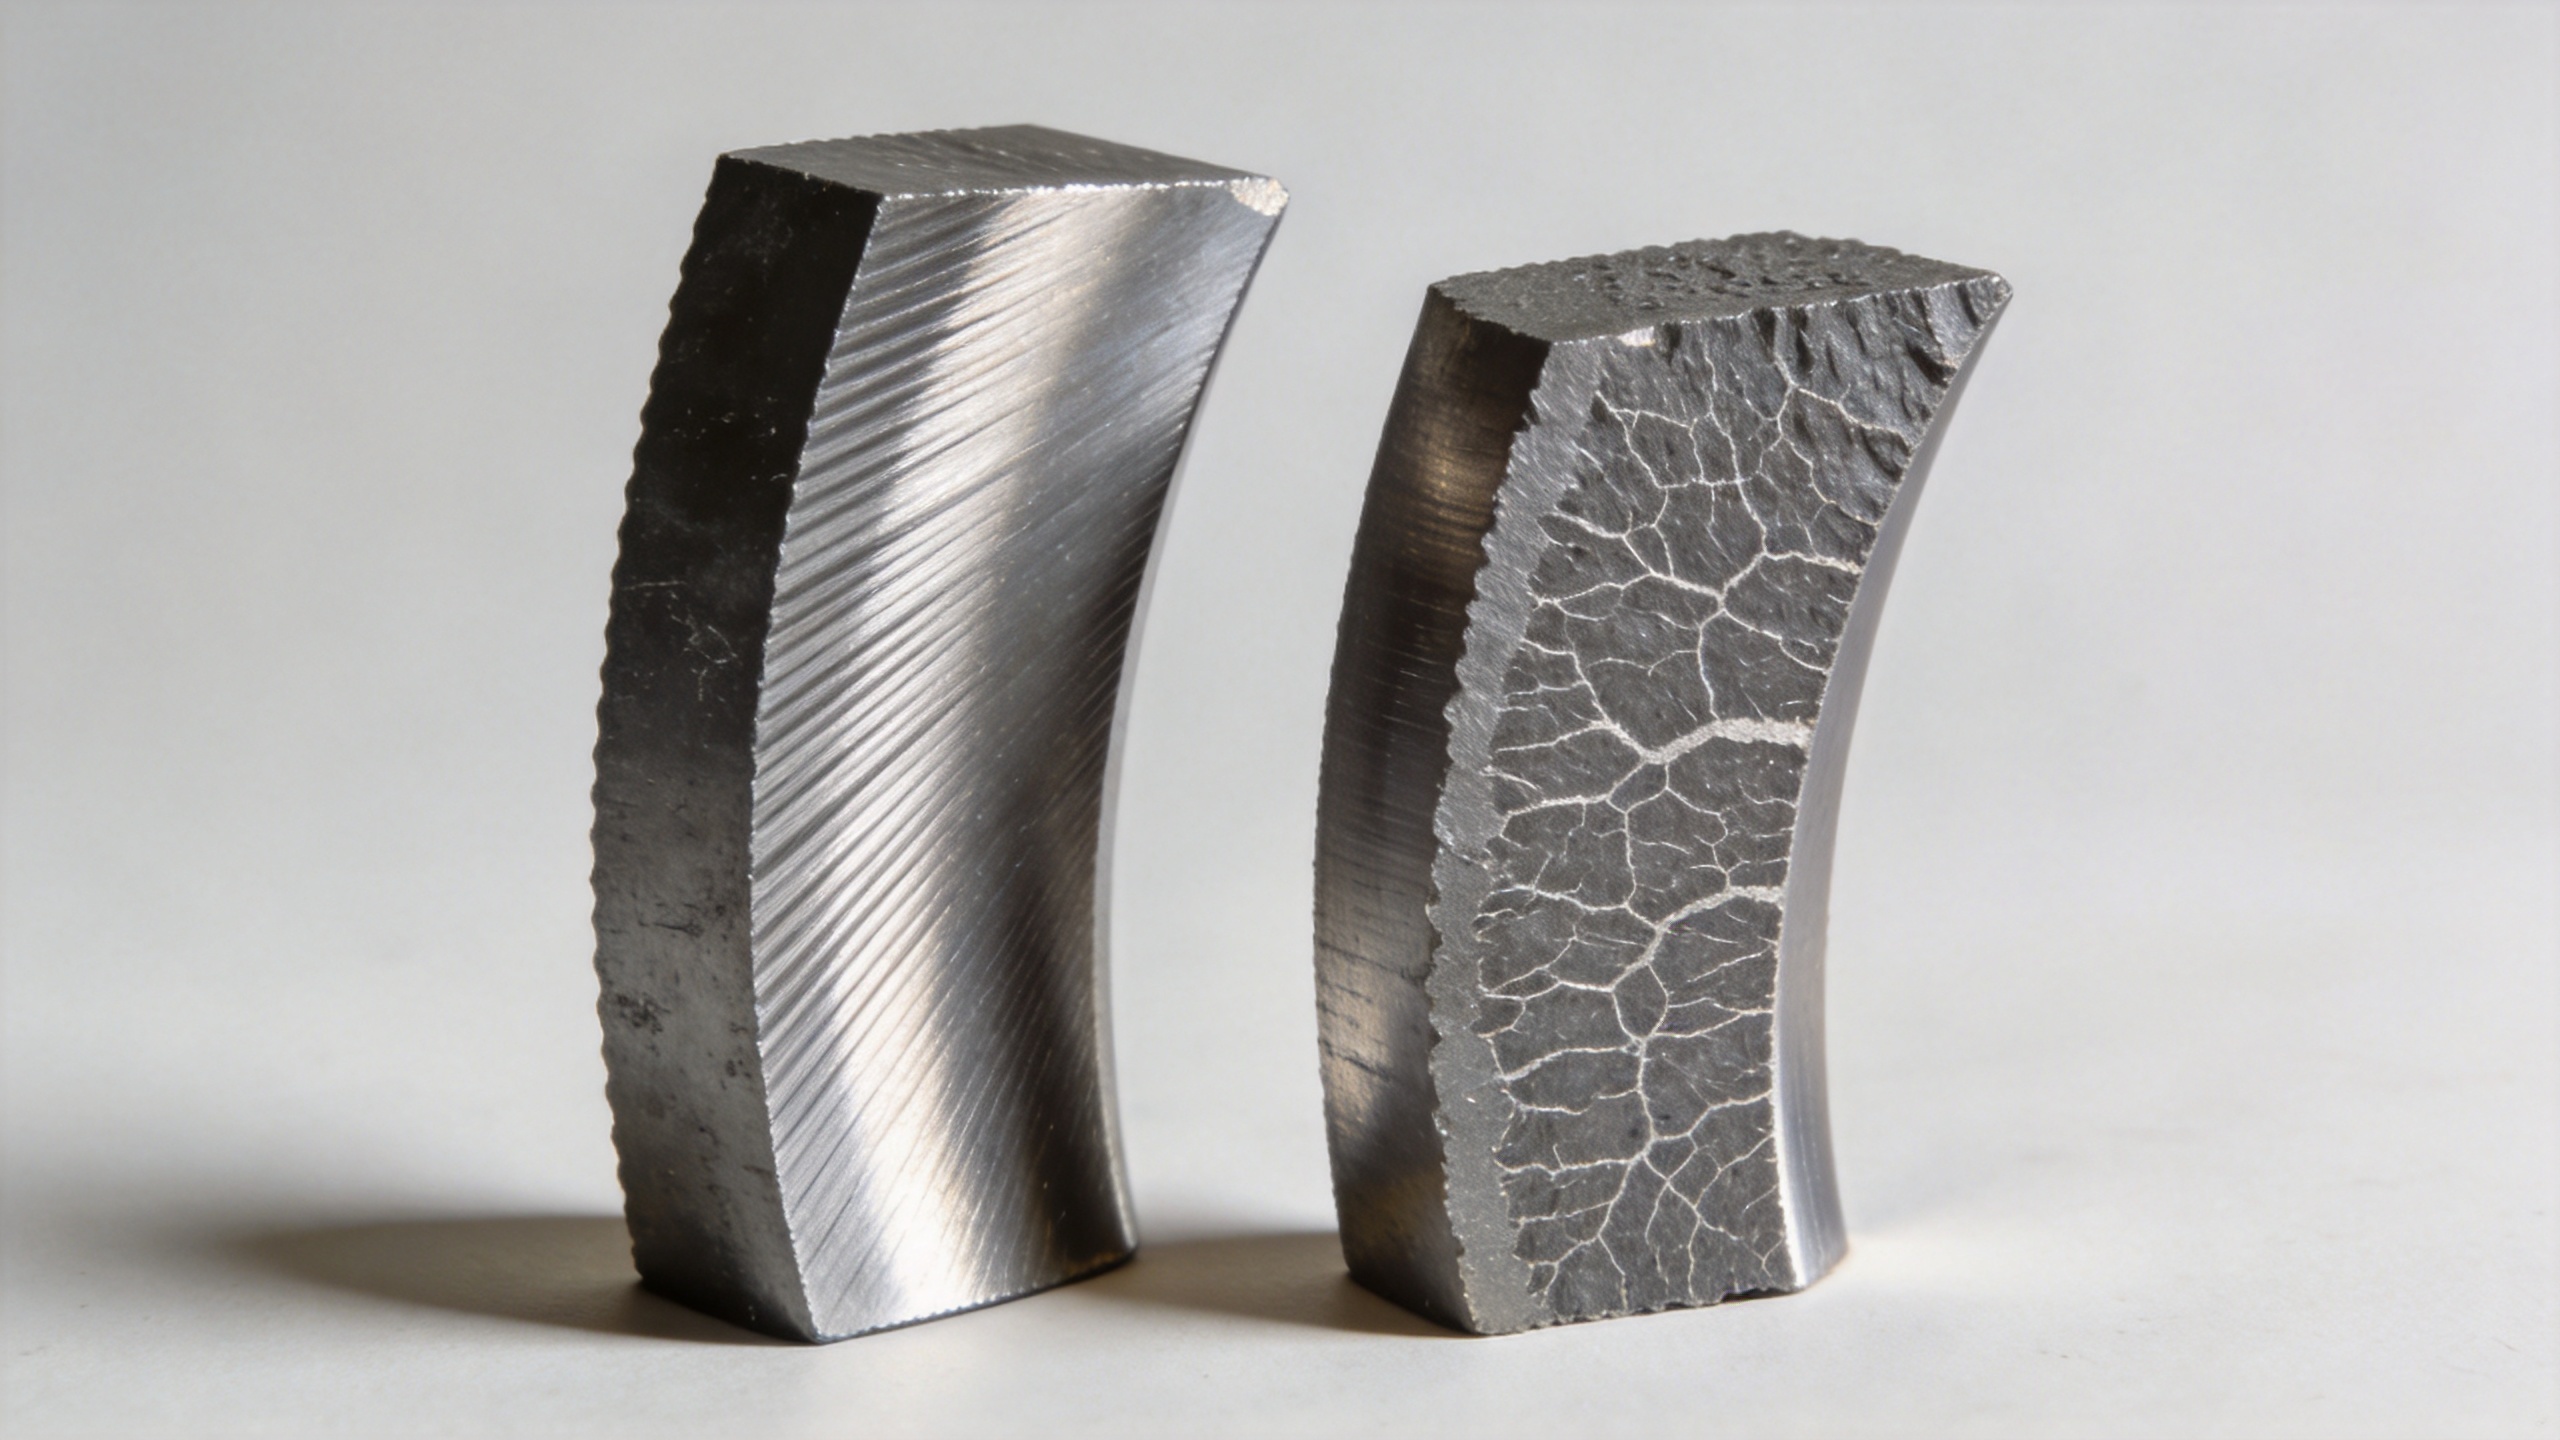
Самое фундаментальное различие между штампованным и литым лопаточным профилем турбины заключается в том, что происходит внутри материала в процессе производства. При литье расплавленный металл затвердевает в форме, и по мере охлаждения формируется дендритная зернистая структура — случайно ориентированная, с потенциальной пористостью, усадочными полостями и включениями на границах зёрен.
При штамповке берётся сплошной заготовочный слиток, к которому прикладывается сжимающее усилие для придания ему окончательной геометрии лопаточного профиля. Такая механическая обработка уточняет и выравнивает зернистую структуру таким образом, чтобы она следовала контуру готовой детали. Практический результат: более высокая прочность на растяжение, улучшенная предельная прочность и — что особенно важно для срока службы — значительно более высокая усталостная стойкость по сравнению с литой деталью из того же базового сплава.
Микроструктурные различия между кованными и литыми материалами напрямую влияют на сопротивление зарождению трещин и скорости их распространения. В условиях циклических тепловых и механических нагрузок в газовой турбине усталостное разрушение — это не мгновенное событие: оно начинается с микроскопической трещины в дефекте на границе зёрен, а затем распространяется при каждом цикле нагружения. У кованого лопаточного профиля ориентированный поток зёрен создаёт более извилистый путь для любой распространяющейся трещины, увеличивая время до разрушения по сравнению с отливкой, где трещины могут распространяться вдоль случайных дендритных границ с меньшим сопротивлением.
Согласованность размеров: почему допуски имеют значение для срока службы
Связь между точностью размеров и сроком службы — это то, что многим командам по закупкам потребовалось несколько циклов замены, чтобы в полной мере оценить. Первоначальное предположение заключалось в том, что лопасть, соответствующая материалу, указанному в технической документации, обеспечит эквивалентную производительность. На практике в спецификации не раскрывается, была ли геометрия профиля сохранена в точном соответствии с первоначальным проектным замыслом — или же она лишь достаточно близка к требованиям, чтобы пройти входной контроль, одновременно вызывая аэродинамические потери и концентрацию напряжений, ускоряющие износ.
Точные процессы штамповки обеспечивают соблюдение геометрических допусков профиля лопатки в диапазоне 0,1–1 мм, что снижает необходимость в масштабной последующей механической обработке и одновременно сохраняет целостность аэродинамической формы профиля. На этом уровне допусков контуры передней и задней кромок остаются в пределах заданного аэродинамического огибающего контура. Отклонения за пределы этого диапазона — типичные для традиционного литья, где усадка при затвердевании контролируется сложнее — могут изменить локальное течение воздуха вокруг профиля, увеличивая локальные температурные градиенты и механические напряжения в отдельных точках поверхности.
Постоянство геометрических размеров лопаток от одной лопатки к другой в пределах каждой партии производства также снижает разброс показателей работы ступени, что особенно важно для многоступенчатых компрессорных и турбинных узлов, где равномерность потока через каждую ступень напрямую влияет на эффективность и распределение тепловой нагрузки.
Сопротивление усталости при циклических нагрузках: ключевой фактор ресурса
Ступени компрессора и турбины газотурбинных двигателей работают в условиях постоянных циклических нагрузок: высоких частот вращения, температурных градиентов между горячим газовым трактом и охлаждающим воздухом, а также вибрационных нагрузок, вызванных нестабильностью потока и резонансными явлениями. В таких условиях определяющим механическим свойством является не предел прочности при растяжении, а способность материала сопротивляться зарождению и росту усталостных трещин в течение тысяч часов эксплуатации.
Кованные компоненты, обладающие улучшенной структурой зерна и отсутствием пористости, вызванной затвердеванием, как правило, демонстрируют превосходные характеристики усталостной прочности при малом и большом количестве циклов по сравнению с литыми аналогами из того же сплава. То, что изменило точку зрения многих инженеров по техническому обслуживанию и ремонту (MRO), — это наблюдение за тем, как лопатки воздушных профилей, рассчитанные на одинаковые эксплуатационные параметры, в действительности вели себя по-разному при длительной работе на частичной нагрузке, термических циклах и реальном загрязнении — а также то, насколько значительная часть этих различий обусловлена технологией изготовления, а не номинальным классом материала.
В контексте проектирования лопаток турбин более ценной является лопатка, обеспечивающая стабильные геометрические и механические характеристики в течение тысяч часов работы, а не та, которая показывает более высокие результаты при статических испытаниях, но быстрее деградирует при циклических эксплуатационных нагрузках. Вопрос заключается не в том, какая лопатка турбины достигает максимальной выходной мощности в идеальных условиях, а в том, какая из них сохраняет наименьшее отклонение от этой мощности на протяжении всего срока службы.
Сравнение методов литья: где литые лопатки применимы, а где — нет
Это не утверждение о том, что литьё не находит применения при изготовлении турбинных лопаток. Литьё по выплавляемым моделям — особенно направленная кристаллизация и литьё в однокристаллические заготовки — является отработанным и ценным процессом для высокотемпературных горячих секций турбин, где сложность геометрии охлаждающих каналов делает ковку неприменимой. Для сопел высоконапорной турбины и вращающихся лопаток первой ступени, работающих при самых высоких температурах газа, литьё остаётся доминирующим процессом, поскольку требования к геометрии превалируют над соображениями, связанными со структурой зерна.
Сравнение методов литья и ковки становится наиболее актуальным для компрессорных лопаток и турбинных ступеней с более низкими рабочими температурами, где ковка представляет собой жизнеспособную альтернативу, а преимущества ковки в плане усталостной прочности и размерной стабильности напрямую обеспечивают увеличение межсервисных интервалов. В этих областях применения преимущества ковки — улучшение зернистой структуры, размерная стабильность и отсутствие дефектов, вызванных затвердеванием, — перевешивают преимущество литья в плане геометрической гибкости.
Если ваша рабочая среда включает умеренные температурные и давленческие стадии, это руководство, как правило, применимо. В условиях экстремально высоких температур на первой стадии логику выбора необходимо пересмотреть, приняв тепловую стойкость в качестве основного критерия, а не только срок службы при циклических нагрузках.
Общая стоимость жизненного цикла: переосмысление решения о закупке
На раннем этапе программы замены естественной тенденцией является сосредоточение внимания на цене за единицу как основном критерии выбора. Только через несколько циклов закупок становится очевидным, что общая стоимость жизненного цикла — частота замены, трудозатраты на плановое техническое обслуживание, потери эффективности из-за изменения геометрических параметров и риск незапланированных простоев — лучше отражает реальную ценность.
Кованый турбинный лопаточный профиль с более высокой ценой за единицу может обеспечить меньшую общую стоимость жизненного цикла, если учесть его увеличенный срок службы. Разрыв между стоимостью кованых и литых деталей сокращается ещё больше при достаточных объёмах закупок, позволяющих амортизировать инвестиции в оснастку для ковки. Такие процессы, как штамповка с использованием одной формы для трёх деталей, снижают стоимость оснастки на одну деталь по сравнению с традиционными методами, повышая конкурентоспособность по затратам в программах замены при сохранении металлургических и геометрических преимуществ прецизионной ковки.
В течение полного эксплуатационного цикла разница в частоте замены кованых и литых лопаточных профилей в ступенях компрессора может накапливаться, приводя к существенным финансовым и эксплуатационным последствиям — особенно для операторов электрогенерации, где каждый час незапланированного простоя означает измеримые потери выручки от генерации.
Оценка кованых турбинных лопаточных профилей для вашего применения
При оценке поставщика заменяющих лопаток турбины ключевые критерии оценки выходят за рамки марки сплава и номинальной геометрии. Документация по технологическим возможностям — данные о размерных возможностях ковки, подтверждение направления волокон и протоколы инспекции на уровне партии — дают более конкретную информацию о прогнозируемом сроке службы, чем статический сертификат соответствия.
Для команд технического обслуживания и ремонта (MRO) и закупок, работающих с компрессорными ступенями газовых турбин, переход на кованые лопатки обычно обусловлен данными эксплуатационной истории, а не теоретическими рассуждениями: компоненты, которые последовательно превышают расчётный интервал замены, при этом отчёты о размерах подтверждают сохранение геометрии после длительной эксплуатации, — делают различие в производственных процессах очевидным в операционных терминах.
Точный порог зависит от вашего режима эксплуатации — частоты вращения, температуры ступени и загрязнённости на входе, — однако основная причина, по которой кованые турбинные лопатки обычно служат дольше литых аналогов, остаётся неизменной во всех областях применения: ориентированная структура зёрен, более точный геометрический контроль и отсутствие дефектов, вызванных затвердеванием, обеспечивают детали повышенную устойчивость к конкретным видам разрушения, определяющим срок службы в условиях циклических тепловых и механических нагрузок.
Для запросов на закупку или получения технической документации по возможностям прецизионной ковки компрессорных лопат обращайтесь в компанию Navi Power Technology Co. Ltd. [email protected]или посетите global.compressorblade.com .