 EN

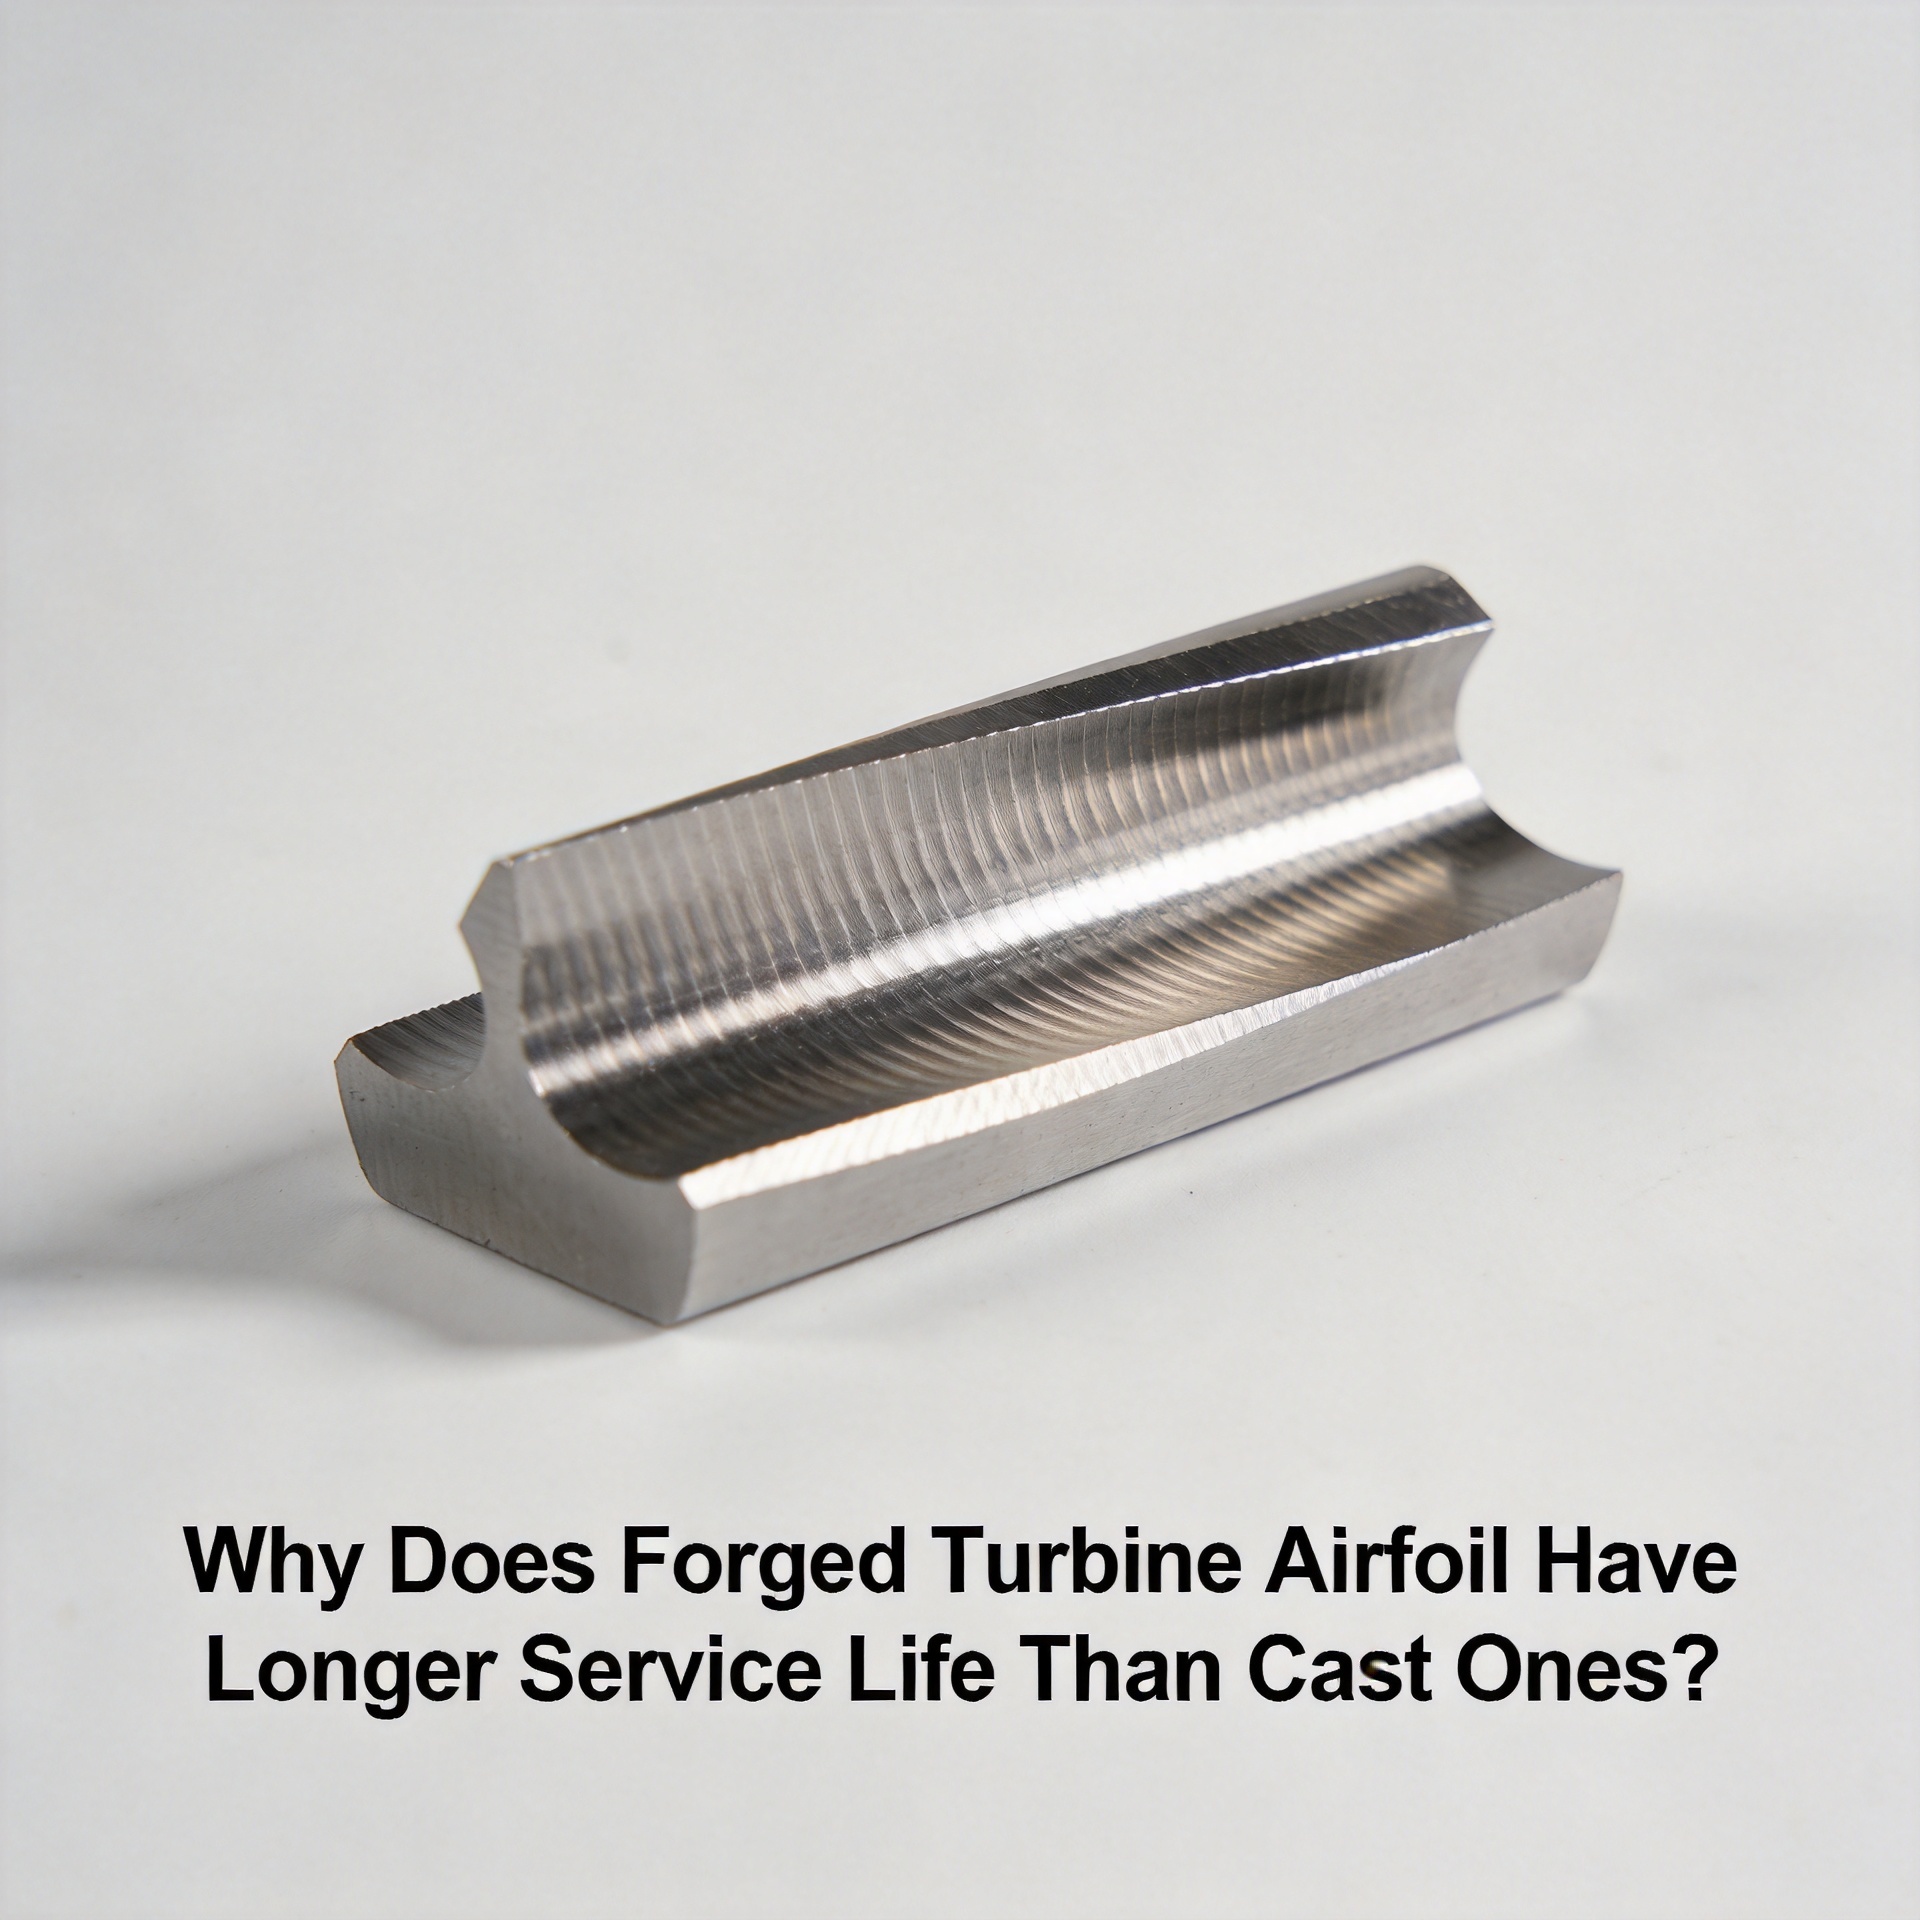
Dlaczego skuwane łopatki turbiny mają dłuższą żywotność niż odlewnicze?
Z perspektywy inżynierii aerodynamicznej i gazodynamiki ocena profil łopatkowy turbiny nie sprowadza się wyłącznie do gatunku stopu wymienionego w arkuszu specyfikacji technicznej. Rzeczywistym czynnikiem różnicującym — tym, który systematycznie oddziela elementy o interwałach eksploatacji wynoszących 20 000 godzin od tych, które wymagają wymiany po 12 000 godzin — jest sposób wykonania części, a nie tylko materiał, z którego została wykonana. To rozróżnienie nabiera szczególnej wagi, gdy operatorzy oraz dostawcy usług MRO dokonują wyboru między łopatkami turbinowymi kowanymi a odlewanymi w ramach programów wymiany.
To, czy konstrukcja kowana czy odlewana lepiej odpowiada konkretnemu zastosowaniu, zależy od środowiska pracy oraz strategii konserwacji, a nie od uniwersalnej odpowiedzi. Niemniej jednak dobrze udokumentowane są podstawy strukturalne i metalurgiczne, przez które łopatki turbiny kowane zwykle mają dłuższą żywotność niż ich odpowiedniki odlewane — warto je dokładnie poznać.
Podstawa metalurgiczna: struktura ziarnista i jej skutki
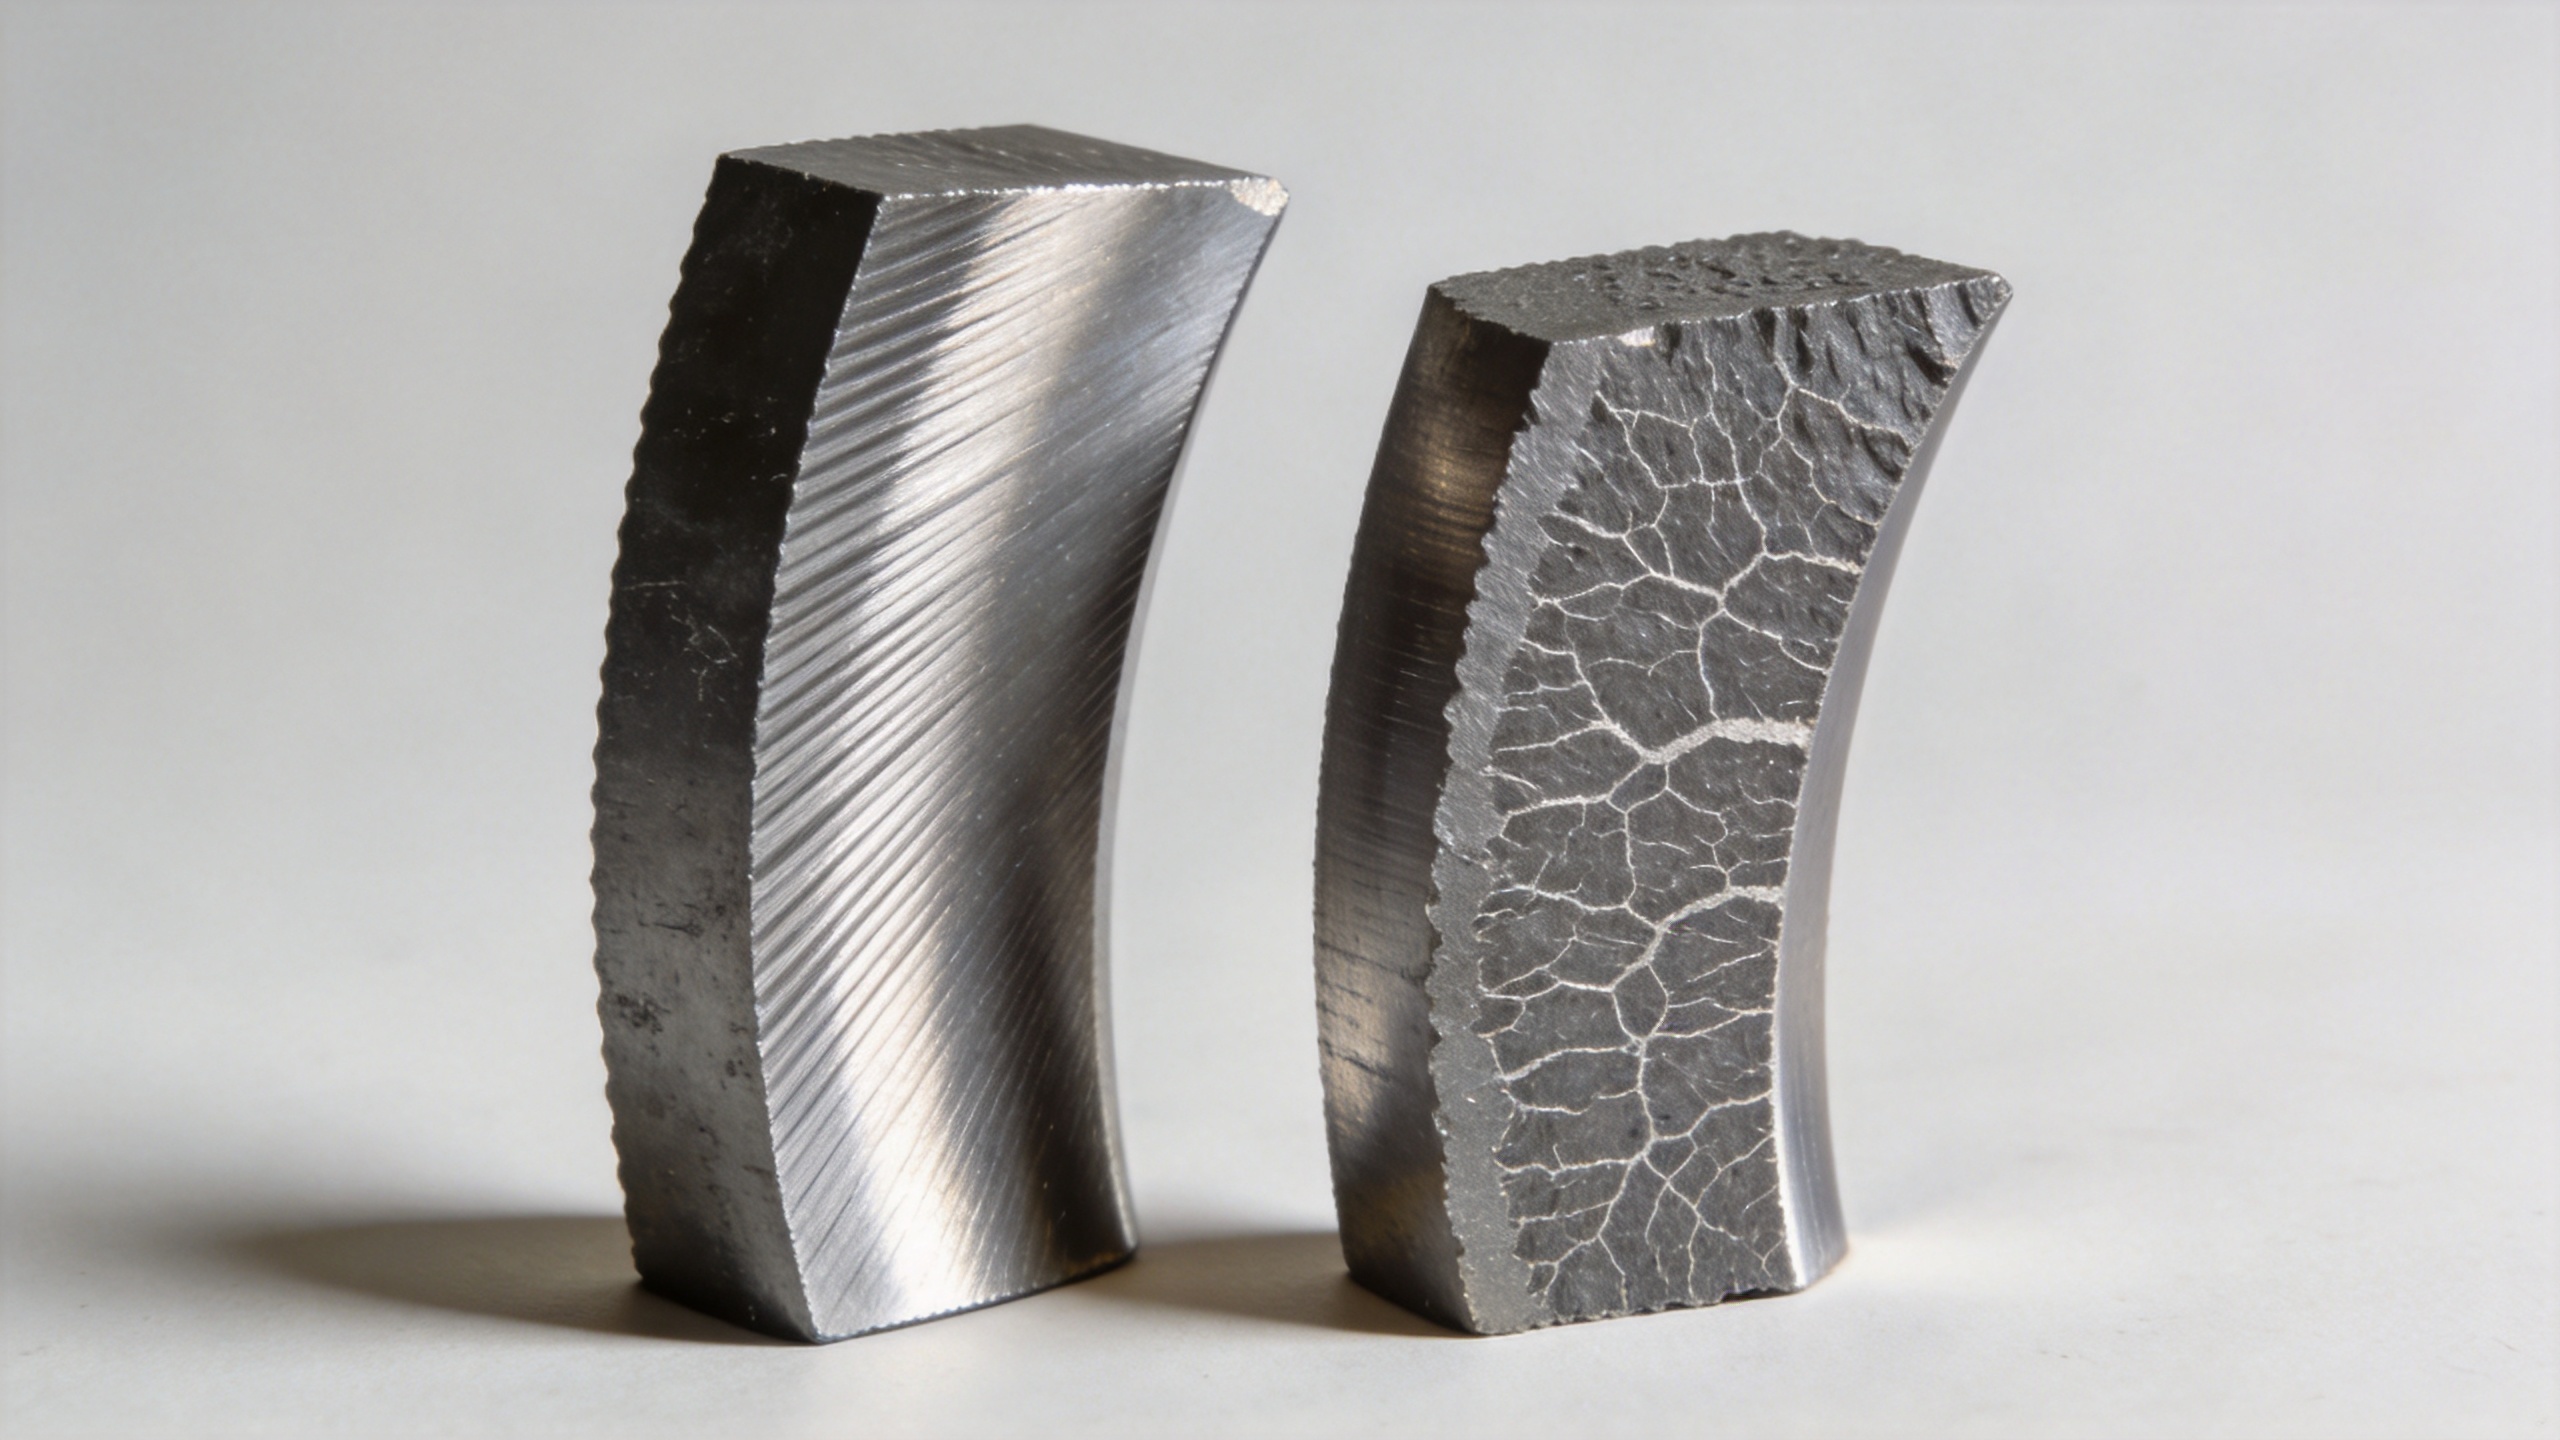
Najbardziej podstawową różnicą między krawędzią turbinową wykonywaną metodą odlewania a krawędzią turbinową wykonywaną metodą kucia jest to, co dzieje się wewnątrz materiału podczas produkcji. W procesie odlewania roztopiony metal krzepnie w formie, a w miarę ochładzania tworzy się dendrytyczna struktura ziarnista — o losowej orientacji, z możliwością wystąpienia porowatości, ubytków skurczowych oraz wtrąceń na granicach ziaren.
W procesie kucia bierze się stały pręt i stosuje siłę ściskającą, aby przekształcić go w końcową geometrię krawędzi turbinowej. To mechaniczne kształtowanie doskonali i wyrównuje strukturę ziarnistą tak, by śledziła kontur gotowego elementu. Wynik praktyczny: wyższa wytrzymałość na rozciąganie, poprawiona wytrzymałość plastyczna oraz — co najważniejsze dla czasu eksploatacji — znacznie większa odporność na zmęczenie niż u elementu odlewanego wykonanego z tego samego stopu bazowego.
Różnice mikrostrukturalne między materiałami kutymi a odlewanymi bezpośrednio wpływają na oporność na inicjowanie pęknięć oraz szybkości propagacji pęknięć. W cyklicznym środowisku obciążenia termicznego i mechanicznego turbiny gazowej uszkodzenie zmęczeniowe nie jest zdarzeniem natychmiastowym — zaczyna się od mikroskopowego pęknięcia w wadzie granicy ziarna, a następnie propaguje się z każdym cyklem obciążenia. Wyrównany przepływ ziarnowy kutej łopatki tworzy bardziej skomplikowaną ścieżkę dla propagującego się pęknięcia, przedłużając czas do uszkodzenia w porównaniu z odlewem, w którym pęknięcia mogą propagować wzdłuż losowych granic dendrytycznych z mniejszym oporem.
Spójność wymiarowa: Dlaczego tolerancja ma znaczenie dla trwałości
Związek między dokładnością wymiarową a okresem użytkowania to zależność, której wiele zespołów zakupowych potrzebowało kilku cykli wymiany, aby w pełni zrozumieć. Początkowe założenie brzmiało, że ostrze spełniające na papierze specyfikację materiałową zapewni równoważną wydajność. W praktyce jednak arkusz specyfikacji nie ujawnia, czy geometria profilu aerodynamicznego została zachowana zgodnie z pierwotnym zamierzeniem projektowym — czy też była jedynie wystarczająco bliska, aby przejść kontrolę przy odbiorze, wprowadzając jednocześnie niewydolności aerodynamiczne oraz koncentracje naprężeń przyspieszające zużycie.
Procesy precyzyjnego kucia pozwalają osiągnąć tolerancje wymiarowe profilu aerodynamicznego w zakresie 0,1–1 mm, co zmniejsza potrzebę intensywnego obróbki dodatkowej, zachowując przy tym integralność geometryczną profilu aerodynamicznego. Na tym poziomie tolerancji profile krawędzi natarcia i krawędzi spływu pozostają w obrębie zaprojektowanej powłoki aerodynamicznej. Odchylenia przekraczające ten zakres — częste w konwencjonalnym odlewaniu, gdzie skurcz podczas krzepnięcia jest trudniejszy do kontrolowania — mogą zmieniać lokalne pole przepływu wokół profilu aerodynamicznego, zwiększając lokalne gradienty temperatury oraz naprężenia mechaniczne w określonych miejscach powierzchni.
Spójna jednolitość wymiarowa łopatek w obrębie partii produkcyjnych zmniejsza również zmienność wydajności stopnia, co ma szczególne znaczenie w wielostopniowych zespołach sprężarek i turbin gazowych, gdzie jednolitość przepływu przez każdy stopień wpływa bezpośrednio na sprawność oraz rozkład obciążenia termicznego.
Odporność na zmęczenie przy obciążeniu cyklicznym: kluczowy czynnik określający czas eksploatacji
Stopnie sprężarki i turbiny silników turbinowych pracują w warunkach nieustannego obciążenia cyklicznego: wysokie prędkości obrotowe, gradienty temperatury między ścieżką gorących gazów a powietrzem chłodzącym oraz obciążenia drganiowe wynikające z nieregularności przepływu i rezonansu. W tych warunkach istotną właściwością mechaniczną nie jest maksymalna wytrzymałość na rozciąganie, lecz zdolność materiału do zapobiegania powstawaniu i rozprzestrzenianiu się pęknięć zmęczeniowych przez tysiące godzin pracy.
Składniki wykonywane metodą kucia, dzięki doskonałej strukturze ziarnistej i brakowi porowatości powstającej w trakcie krzepnięcia, charakteryzują się zazwyczaj lepszą wytrzymałością na zmęczenie przy małej i dużej liczbie cykli w porównaniu do odlewów wykonanych ze stopu o tej samej składzie. To, co zmieniło poglądy wielu inżynierów zajmujących się konserwacją i naprawą (MRO), to obserwacja różnic w rzeczywistym zachowaniu łopatek wirnika o identycznych parametrach wydajnościowych podczas pracy częściowego obciążenia, cykli termicznych oraz w warunkach zanieczyszczenia występujących w rzeczywistych zastosowaniach — a także to, jak znaczna część tych różnic wynikała z procesu produkcyjnego, a nie z nominalnego stopnia materiału.
W kontekście projektowania łopatek turbinowych bardziej wartościowa jest łopatka zapewniająca stałe właściwości wymiarowe i mechaniczne przez tysiące godzin niż taka, która osiąga wyższy szczyt w teście statycznym, ale szybciej się degraduje w warunkach cyklicznej eksploatacji. Kluczowe nie jest to, która łopatka turbiny osiąga maksymalną wydajność w warunkach idealnych, lecz która utrzymuje najmniejsze odchylenie od tej wydajności przez cały okres eksploatacji.
Porównanie metod odlewania: zastosowanie łopatek odlewanych i sytuacje, w których nie nadają się one do użycia
To nie jest argument przeciwko zastosowaniu odlewania w produkcji łopatek turbinowych. Odlewanie w formach jednorazowych — szczególnie odlewanie skierowane i odlewanie z pojedynczego kryształu — to ugruntowana i wartościowa metoda wytwarzania elementów gorącej strefy turbin pracujących w wysokich temperaturach, gdzie złożoność geometrii kanałów chłodzących czyni kucie niewykonalnym. W przypadku dysz turbiny wysokoprężnej oraz wirujących łopatek pierwszego stopnia działających przy najwyższych temperaturach gazów odlewanie pozostaje dominującą metodą, ponieważ wymagania geometryczne przeważają nad rozważaniami dotyczącymi struktury ziarnistej.
Porównanie odlewania nabiera największego znaczenia w przypadku łopatek sprężarek oraz stopni turbiny o niższej temperaturze pracy, gdzie kucie stanowi realną alternatywę, a korzyści związane z odpornością na zmęczenie i stabilnością wymiarową przekładają się bezpośrednio na wydłużone interwały eksploatacyjne. W tych zastosowaniach zalety kucia — doskonalenie struktury ziarnistej, spójność wymiarowa oraz brak wad wynikających z procesu krzepnięcia — przeważają nad zaletą elastyczności geometrycznej oferowaną przez odlewanie.
Jeśli środowisko eksploatacji obejmuje umiarkowane etapy temperatury i ciśnienia, niniejsze wskazówki ogólnie pozostają aktualne. W przypadku zastosowań pierwszego stopnia przy skrajnie wysokich temperaturach logikę doboru należy ponownie przeanalizować, przyjmując jako główny kryterium zdolność cieplną, a nie tylko trwałość zmęczeniową.
Całkowity koszt cyklu życia: przedefiniowanie decyzji zakupowej
Na wczesnym etapie programu wymiany naturalną tendencją jest skupienie się na cenie jednostkowej jako głównym kryterium wyboru. Dopiero po kilku cyklach zakupowych staje się jasne, że całkowity koszt cyklu życia — częstotliwość wymiany, praca potrzebna do przeglądów okresowych, straty sprawności wynikające z degradacji wymiarowej oraz ryzyko awarii niespodziewanej — lepiej przewiduje rzeczywistą wartość.
Kutekowane łopatki turbiny o wyższej cenie jednostkowej mogą zapewnić niższy całkowity koszt cyklu życia, jeśli uwzględni się ich wydłużony okres eksploatacji. Różnica w kosztach jednostkowych między kutekowanymi a odlewanymi łopatkami zmniejsza się jeszcze bardziej przy wystarczających objętościach zakupu, które pozwalają rozłożyć koszty inwestycji w narzędzia do kucia. Procesy takie jak kucie matrycowe w stosunku 1:3 obniżają koszt narzędzi na pojedynczą część w porównaniu z podejściami konwencjonalnymi, poprawiając konkurencyjność cenową programów wymiany przy jednoczesnym zachowaniu zalet metalurgicznych i wymiarowych precyzyjnego kucia.
W trakcie pełnego cyklu eksploatacyjnego różnica w częstotliwości wymiany łopatek kutekowanych i odlewanych w stopniach sprężarki może się kumulować, prowadząc do znaczących skutków finansowych i operacyjnych — szczególnie dla operatorów elektrowni, u których każda nieplanowana godzina postoju wiąże się z mierzalną utratą przychodów z generacji energii.
Ocenianie kutekowanych łopatek turbinowych pod kątem zastosowania w Państwa rozwiązaniu
Przy ocenie alternatywnego źródła łopatek turbiny kryteria oceny wykraczają poza gatunek stopu i nominalną geometrię. Dokumentacja zdolności procesowych — dane dotyczące możliwości wymiarowych kucia, weryfikacja kierunku przepływu ziaren oraz protokoły inspekcyjne na poziomie partii — dostarczają bardziej praktycznych informacji na temat oczekiwanej trwałości eksploatacyjnej niż statyczny certyfikat zgodności.
Dla zespołów konserwacji i zakupów pracujących z stopniami sprężarek turbin gazowych przejście na łopatki kute jest zwykle napędzane danymi z historii eksploatacji, a nie argumentami teoretycznymi: komponenty, które systematycznie przekraczają zaplanowany interwał wymiany, przy jednoczesnym zachowaniu nominalnej geometrii po długotrwałej eksploatacji (co potwierdzają raporty wymiarowe), czynią różnicę w procesie produkcyjnym widoczną w warunkach rzeczywistej eksploatacji.
Dokładny próg zależy od profilu eksploatacji — prędkości obrotowej, temperatury stopnia oraz zanieczyszczenia na wlocie — jednak podstawowa przyczyna, przez którą kute łopatki turbiny zwykle mają dłuższą żywotność niż ich odlewnicze odpowiedniki, pozostaje stała we wszystkich zastosowaniach: uporządkowana struktura ziarnista, ścisła kontrola wymiarów oraz brak wad spowodowanych krzepnięciem powodują, że element ten lepiej wytrzymuje konkretne tryby uszkodzeń określające jego żywotność w warunkach cyklicznego obciążenia termicznego i mechanicznego.
W celu zapytań zakupowych lub uzyskania dokumentacji technicznej dotyczącej możliwości precyzyjnego kucia łopatek sprężarek skontaktuj się z Navi Power Technology Co. Ltd. pod adresem [email protected]lub odwiedź global.compressorblade.com .