 EN

Hvorfor har smidd turbinprofilblad lengre levetid enn støpte?
Fra et aerodynamisk og gassdynamisk ingeniørperspektiv er vurdering av en turbinluftprofil ikke bare knyttet til legeringsgraden som er oppgitt på en spesifikasjonsliste. Den egentlige skillen – som konsekvent skiller komponenter med serviceintervaller på 20 000 timer fra de som må byttes ut etter 12 000 timer – ligger i hvordan delen er fremstilt, ikke bare hvilket materiale den er laget av. Denne forskjellen blir spesielt viktig når operatører og MRO-tjenesteleverandører velger mellom smidd og støpt turbineløv for utskiftningsprogrammer.
Hvilken konstruksjon – smidd eller støpt – som passer best for ditt spesifikke bruksområde, avhenger av ditt driftsmiljø og vedlikeholdsstrategi, ikke av et universelt svar. Likevel er de strukturelle og metallurgiske årsakene til at smidd turbineløv ofte har lengre levetid enn støpte varianter godt dokumentert og verd å forstå i detalj.
Den metallurgiske grunnlaget: kornstruktur og dens konsekvenser
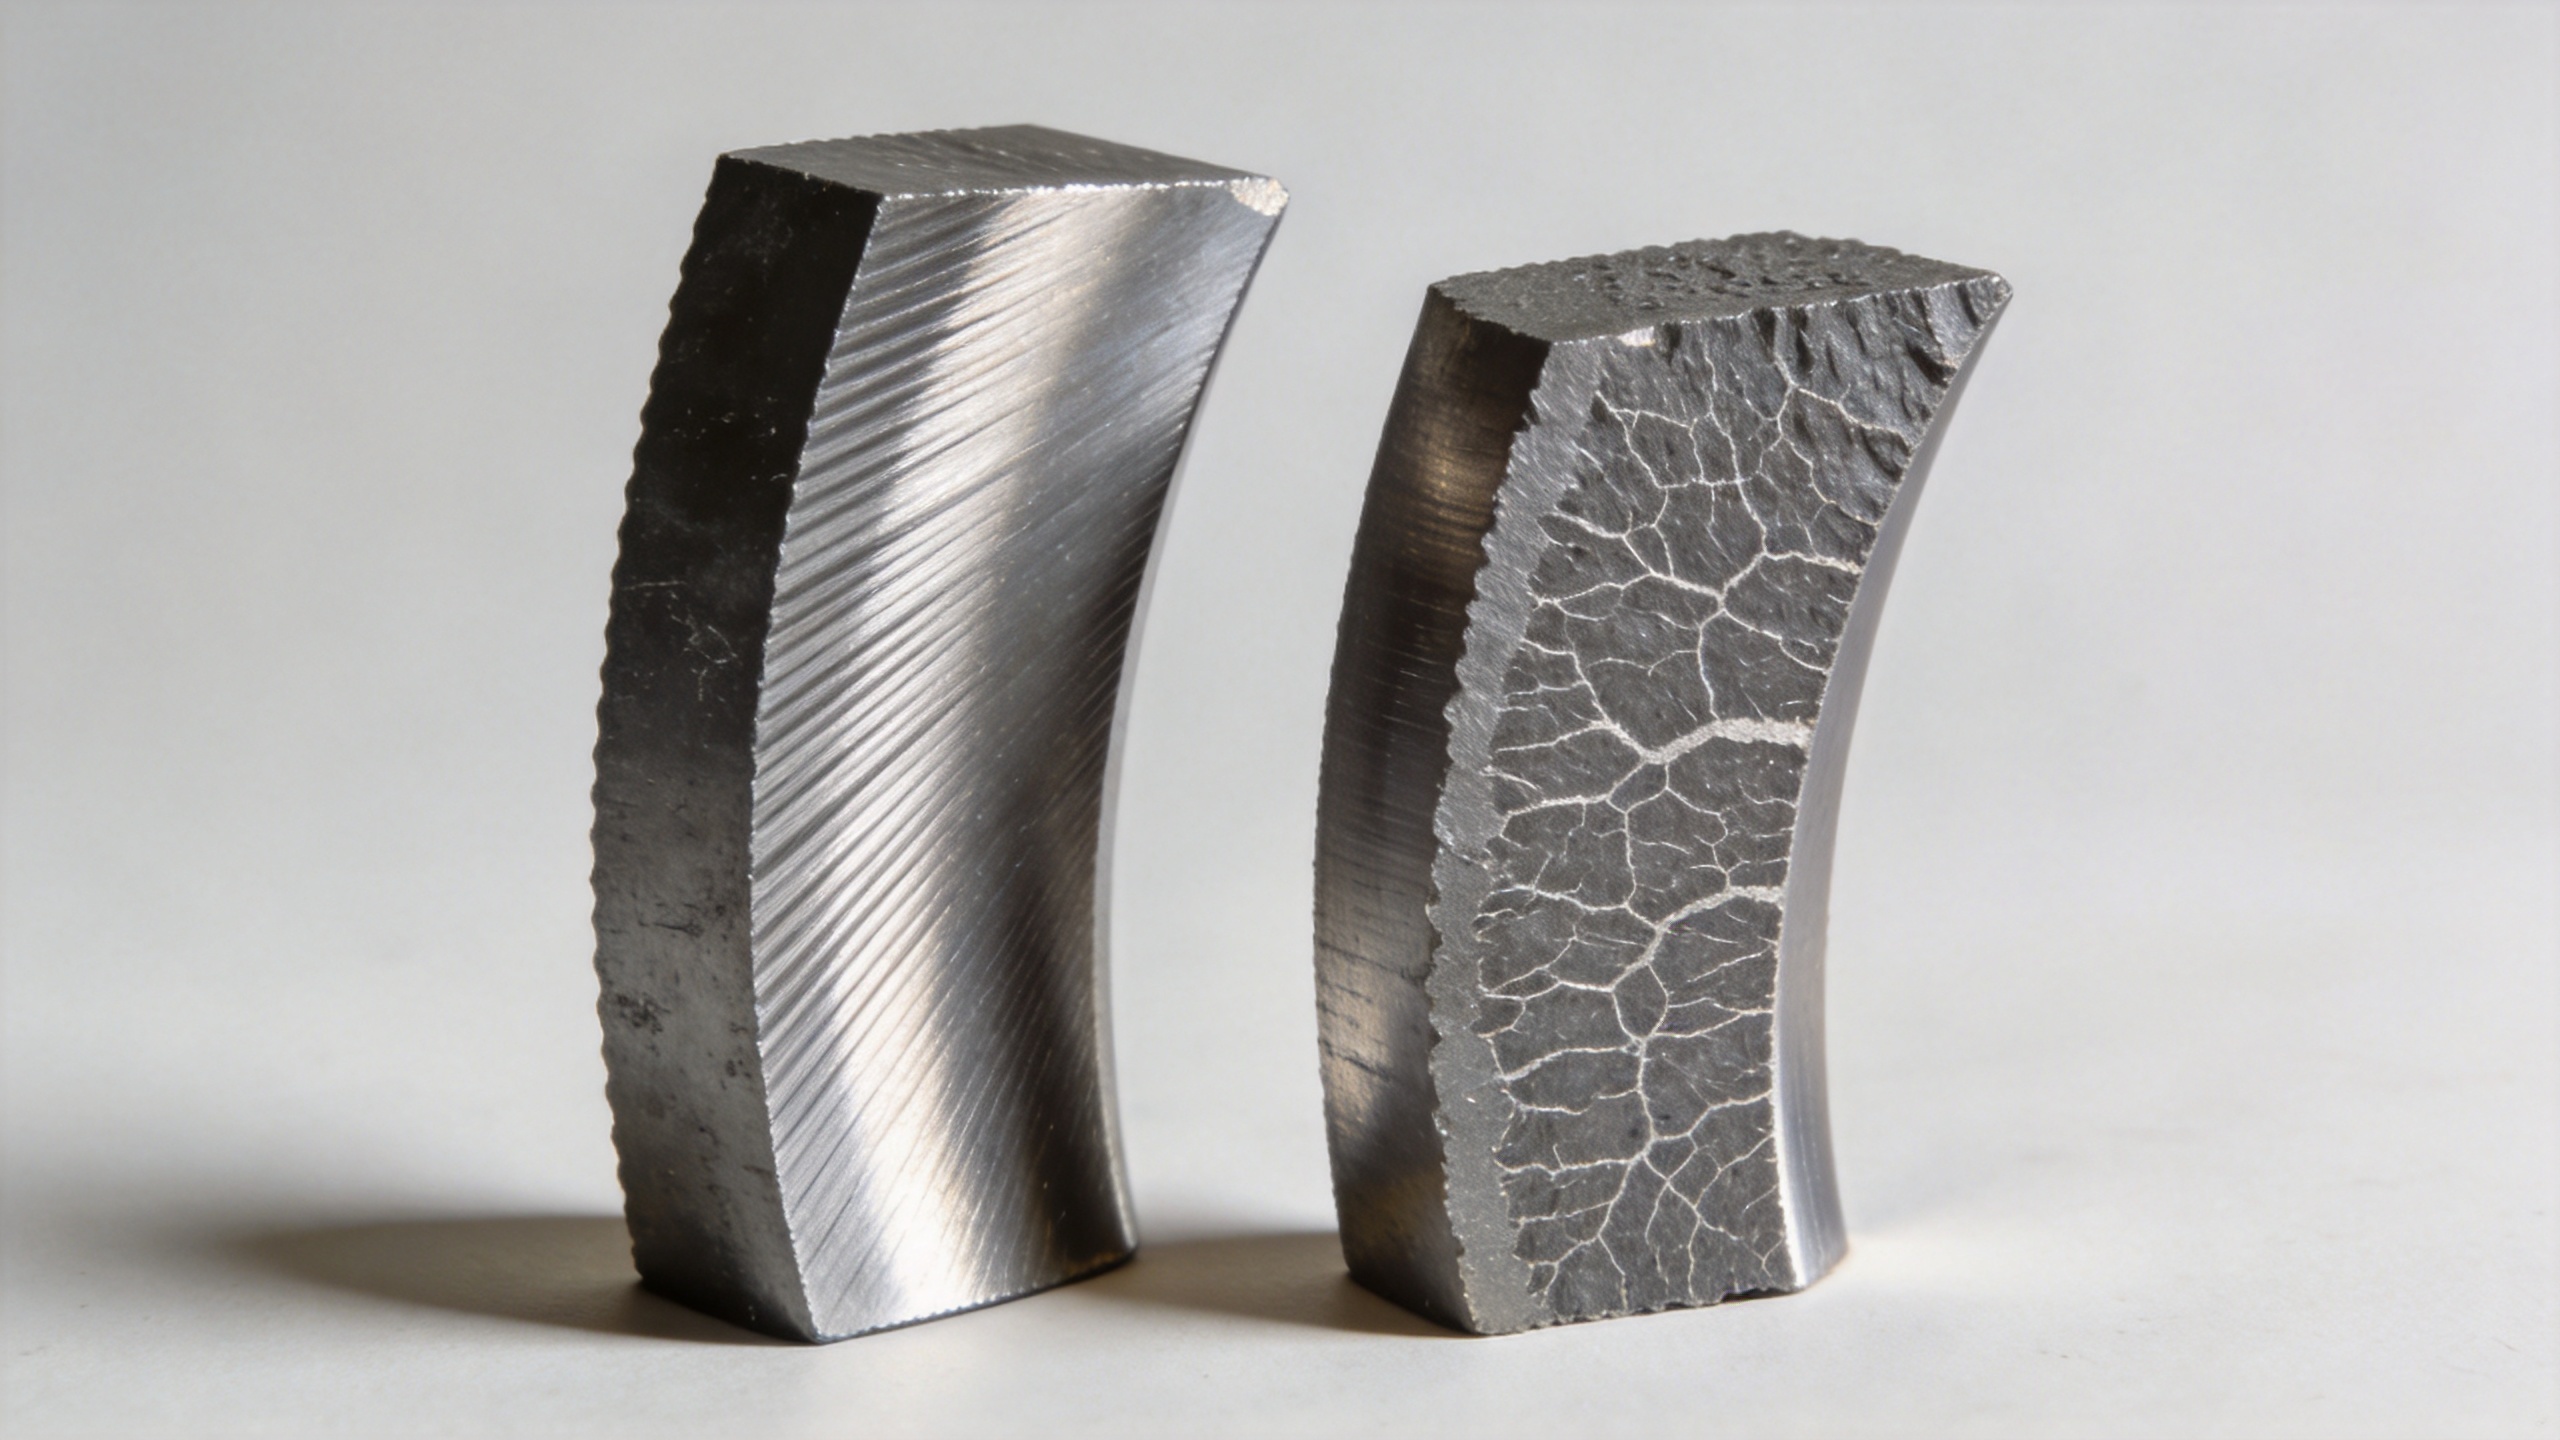
Det mest grunnleggende skiljet mellom en smidd og en støpt turbinbladprofil er hva som skjer inne i materialet under fremstillingen. Ved støping stivner smeltet metall i en form, og mens det kjøles ned, dannes en dendrittisk kornstruktur – tilfeldig i retning, med mulighet for porøsitet, krympningshulrom og innslag ved kornsgrensene.
Ved smiing tas en massiv blank og komprimerende kraft påføres for å omforme den til den endelige bladprofilens geometri. Denne mekaniske bearbeidingen forfiner og justerer kornstrukturen slik at den følger konturen til den ferdige delen. Det praktiske resultatet: høyere strekkfasthet, bedre flytefasthet og – mest relevant for levetid – betydelig bedre utmattingsmotstand enn en støpt komponent laget av samme grunntermet.
Mikrostrukturelle forskjeller mellom smidd og støpt materiale påvirker direkte motstanden mot sprekkinitiering og sprekkutviklingshastigheten. I det sykliske termiske og mekaniske belastningsmiljøet i en gasturbin er utmattingssvikt ikke en øyeblikkelig hendelse – den starter med en mikroskopisk sprekk ved en kornegenskapsfeil, og utvikler seg deretter med hver belastningssyklus. Den retningssatte kornstrømmen i en smidd turbinprofil skaper en mer krummet bane for enhver utviklende sprekk, noe som utvider tiden til svikt sammenlignet med støpte profiler, der sprekker kan utvikle seg langs tilfeldige dendritiske grenser med mindre motstand.
Dimensjonell konsekvens: Hvorfor toleranse betyr noe for levetid
Forbindelsen mellom dimensjonell nøyaktighet og levetid er en sammenheng som mange innkjøpslag måtte gå gjennom flere utskiftningssykluser før de fullt ut forsto. Den opprinnelige antagelsen var at et blad som tilfredsstilte materialekravene på papiret også ville gi tilsvarende ytelse. I praksis avslører imidlertid spesifikasjonsdokumentet ikke om luftfoilens geometri ble holdt i samsvar med den opprinnelige konstruksjonsintensjonen — eller om den bare var nær nok til å bestå innkommende inspeksjon, samtidig som den introduserte aerodynamiske ineffektiviteter og spenningskonsertrasjoner som akselererer slitasje.
Nøyaktige smi-prosesser oppnår luftfoil-dimensjonstoleranser i området 0,1–1 mm, noe som reduserer behovet for omfattende etterbearbeiding samtidig som luftfoil-geometrien bevares. På dette toleransenivået forblir profilene på forkanten og bakanten innenfor den konstruerte aerodynamiske omhyllingen. Avvik utenfor dette området – som er vanlig ved konvensjonell støping, der krymping ved stivning er vanskeligere å kontrollere – kan endre det lokale strømfeltet rundt luftfoilen, noe som øker lokale termiske gradienter og mekanisk spenning på bestemte overflateområder.
Konsekvent blad-til-blad-dimensjonell enhetlighet på tvers av produksjonsbatcher reduserer også variansen i trinnprestasjon, noe som er spesielt viktig i flertrinnskompressor- og turbinmonteringer der strømningsenheter gjennom hvert trinn direkte påvirker effektivitet og termisk belastningsfordeling.
Tretthetsmotstand under syklisk belastning: Den viktigste faktoren for levetid
Gass-turbin-kompressor- og turbintrinn opererer under konstant syklisk belastning: høye rotasjonshastigheter, temperaturgradienter mellom varm gassbane og kjøleluft samt vibrasjonsbelastninger fra strømningsuregelmessigheter og resonans. Under disse forholdene er den relevante mekaniske egenskapen ikke maksimal strekkstyrke – det er materialets evne til å motstå tretthetsrevnedannelse og -utvikling over flere tusen driftstimer.
Smiede komponenter, med sin forfinede kornstruktur og fravær av porøsitet forårsaket av stivning, viser vanligvis bedre utmattelsesegenskaper ved både lavsyklus- og høytsyklusbelastning sammenlignet med støpte alternativer i samme legering. Det som endret perspektivet til mange MRO-ingeniører, var å se hvordan profilvinger med like ytelsesparametere faktisk oppførte seg annerledes ved utvidet delbelastningsdrift, termisk sykling og virkelighetsnære forurensninger – og hvor mye av den forskjellen kunne spores tilbake til fremstillingsprosessen snarare enn til den nominelle materialeklassen.
I sammenheng med design av turbinblader er en bladtype som gir konsekvente dimensjonelle og mekaniske egenskaper over flere tusen timer mer verdifull enn en bladtype som presterer bedre på en statisk test, men som degraderer raskere under syklisk drift. Spørsmålet er ikke hvilken turbinbladtype oppnår høyest ytelse under ideelle forhold, men hvilken som beholder den minste avviket fra denne ytelsen gjennom hele serviceintervallet.
Støpe-sammenligning: Hvor støpte blader passer – og hvor de ikke gjør det
Dette er ikke et argument for at støping ikke har noen plass i produksjonen av turbinlåber. Investeringsstøping – spesielt retningssolidifisert og enkrystallstøping – er en etablert og verdifull prosess for høytemperaturkomponenter i turbinens varme område, der kompleksiteten i kjølekanalgeometrien gjør smiing upraktisk. For dykkere i høytrykkturbinen og roterende blader i første trinn som opererer ved de høyeste gass temperaturene, er støping fortsatt den dominerende prosessen fordi geometriske krav veier tyngre enn hensyn til kornstrukturen.
Støpings-sammenligningen blir mest relevant for kompressorlåber og turbintrinn med lavere temperatur, der smiing er et gjennomførbart alternativ og der utmattelses- og dimensjonelle fordeler med smiing direkte fører til lengre serviceintervaller. I disse anvendelsene er fordeler med smiing — kornforfining, dimensjonell konsekvens og fravær av feil forårsaket av solidifisering — viktigere enn støpingens fordel når det gjelder geometrisk fleksibilitet.
Hvis ditt driftsmiljø innebär moderat temperatur og trykktrinn, gjelder denne veiledningen generelt. I ekstreme høytemperaturapplikasjoner i første trinn må valglogikken gjennomgås på nytt, der termisk kapasitet er hovedkriteriet i stedet for bare utmattelseslevetid.
Totalkostnad over levetiden: En ny ramme for innkjøpsbeslutninger
I starten av et utskiftingsprogram er det naturlig å fokusere på enhetspris som hovedvalgkriterium. Det tar noen innkjøpsrunder før man innser at totalkostnaden over levetiden — frekvensen av utskifting, arbeidskraft for vedlikeholdsintervaller, effektivitetstap som følge av dimensjonell nedgang og risiko for uplanlagte stopp — er en bedre indikator på faktisk verdi.
En smidd turbinløsblad med en høyere stykkspris kan gi lavere totale livssykluskostnader når den utvidede levetiden tas med i betraktning. Avstanden mellom smidd og støpt stykkspris blir enda mindre når innkjøpsvolumene er tilstrekkelig store til å avskrive investeringen i smi-verktøy. Prosesser som 1-til-3-formsmytning reduserer verktøykostnaden per del sammenlignet med konvensjonelle metoder, noe som forbedrer kostnadskonkurransedyktigheten for utskiftningsprogrammer samtidig som de metallurgiske og dimensjonelle fordelene med presisjonssmytning bevares.
Over en full driftssyklus kan forskjellen i utskiftingsfrekvens mellom smidd og støpt løsblad i kompressorstasjoner føre til betydelige kostnads- og driftsmessige konsekvenser – spesielt for kraftprodusenter der hver uplanlagte stopptid representerer målbare tapte inntekter fra kraftproduksjon.
Vurdering av smidd turbinløsblad for ditt bruksområde
Når en erstatningsluftprofil for turbiner vurderes, går de relevante vurderingskriteriene utover legeringsgrad og nominal geometri. Dokumentasjon av prosesskapasitet – data om smiedimensjonelle muligheter, bekreftelse av kornretning og inspeksjonsprotokoller på batchnivå – gir mer handlingsorientert informasjon om forventet levetid enn et statisk overholdelsesertifikat.
For MRO- og innkjøpslag som arbeider med kompressortrinn i gasturbiner, drives overgangen til smideprofil ofte av tjenestehistorikken snarere enn teoretiske argumenter: komponenter som konsekvent overskrider den beregnede utskiftingsperioden, med dimensjonsrapporter som viser bevart geometri etter lang tjenestetid, gjør forskjellen i fremstillingsprosessen synlig i driftsmessige termer.
Den nøyaktige terskelen varierer avhengig av driften din — rotasjonshastighet, trinnets temperatur og forurensning ved inntaket — men den underliggende grunnen til at smidd turbinlåsblader ofte har lengre levetid enn støpte motstykker er konsekvent i alle anvendelser: justert kornstruktur, strengere dimensjonskontroll og fravær av feil som oppstår under støping gir en komponent som er mer motstandsdyktig mot de spesifikke sviktmodusene som definerer levetiden i miljøer med syklisk termisk og mekanisk belastning.
For innkjøpsforespørsler eller teknisk dokumentasjon om nøyaktige smidd kompressorbladkapasiteter, ta kontakt med Navi Power Technology Co. Ltd. på [email protected]eller besøk global.compressorblade.com .