 EN

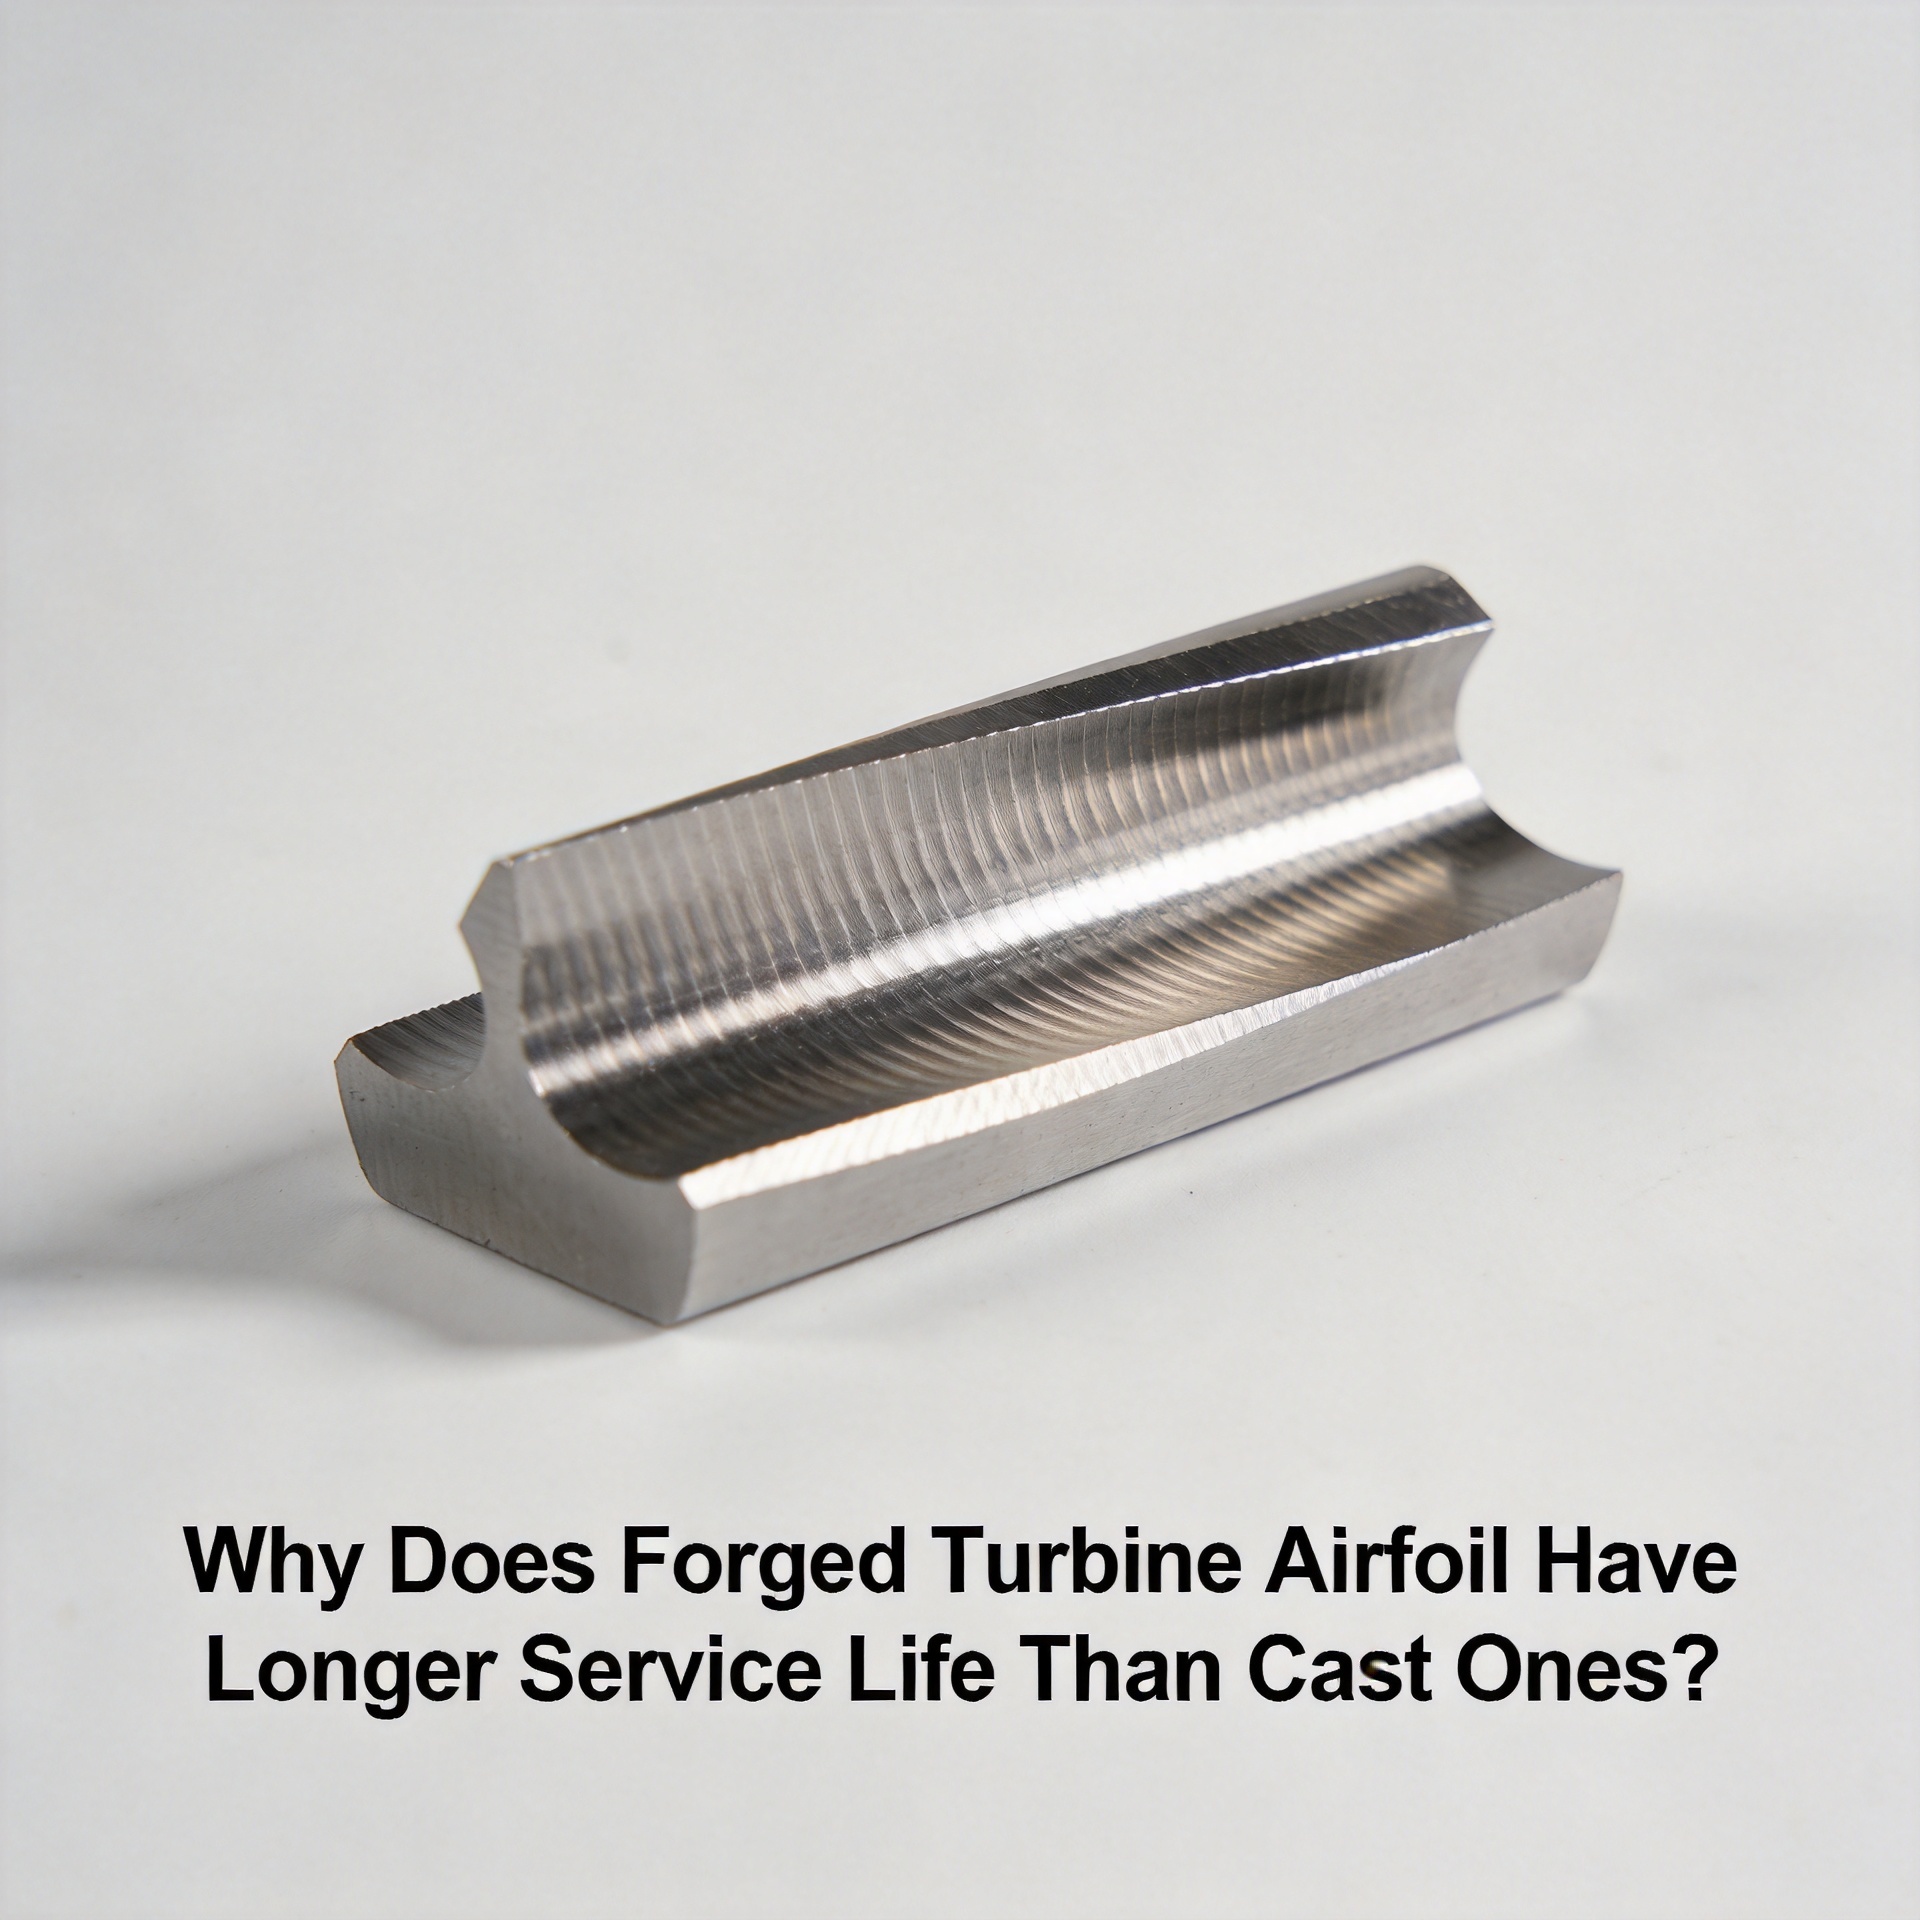
เหตุใดแอร์ฟอยล์เทอร์ไบน์ที่ผ่านการขึ้นรูปด้วยการตีขึ้นรูปจึงมีอายุการใช้งานยาวนานกว่าแบบหล่อ
จากมุมมองด้านวิศวกรรมอากาศพลศาสตร์และพลศาสตร์ของก๊าซ การประเมิน ใบพัดอากาศเทอร์ไบน์ ไม่ได้ขึ้นอยู่เพียงแค่เกรดโลหะผสมที่ระบุไว้ในเอกสารข้อมูลจำเพาะเท่านั้น ปัจจัยที่แท้จริงซึ่งทำให้ชิ้นส่วนหนึ่งสามารถใช้งานได้นานถึง 20,000 ชั่วโมง ในขณะที่อีกชิ้นหนึ่งต้องเปลี่ยนภายใน 12,000 ชั่วโมง คือวิธีการผลิตชิ้นส่วนนั้น มากกว่าจะเป็นเพียงวัสดุที่ใช้ผลิต ความแตกต่างนี้มีความสำคัญอย่างยิ่งเมื่อผู้ปฏิบัติงานและผู้ให้บริการ MRO กำลังเลือกระหว่างใบพัดเทอร์ไบน์ที่ตีขึ้นรูปหรือหล่อสำหรับโครงการเปลี่ยนชิ้นส่วน
การตัดสินใจว่าการผลิตแบบตีขึ้นรูปหรือแบบหล่อจะเหมาะสมกว่าสำหรับการใช้งานเฉพาะของคุณนั้น ขึ้นอยู่กับสภาพแวดล้อมในการดำเนินงานและกลยุทธ์การบำรุงรักษาของคุณ มากกว่าคำตอบที่ใช้ได้ทั่วไป อย่างไรก็ตาม เหตุผลเชิงโครงสร้างและโลหะวิทยาที่ทำให้ใบพัดเทอร์ไบน์ที่ตีขึ้นรูปมีอายุการใช้งานยาวนานกว่าแบบหล่อมีการบันทึกไว้อย่างชัดเจน และคุ้มค่าที่จะศึกษาอย่างละเอียด
พื้นฐานด้านโลหะวิทยา: โครงสร้างเม็ดผลึกและผลกระทบที่ตามมา
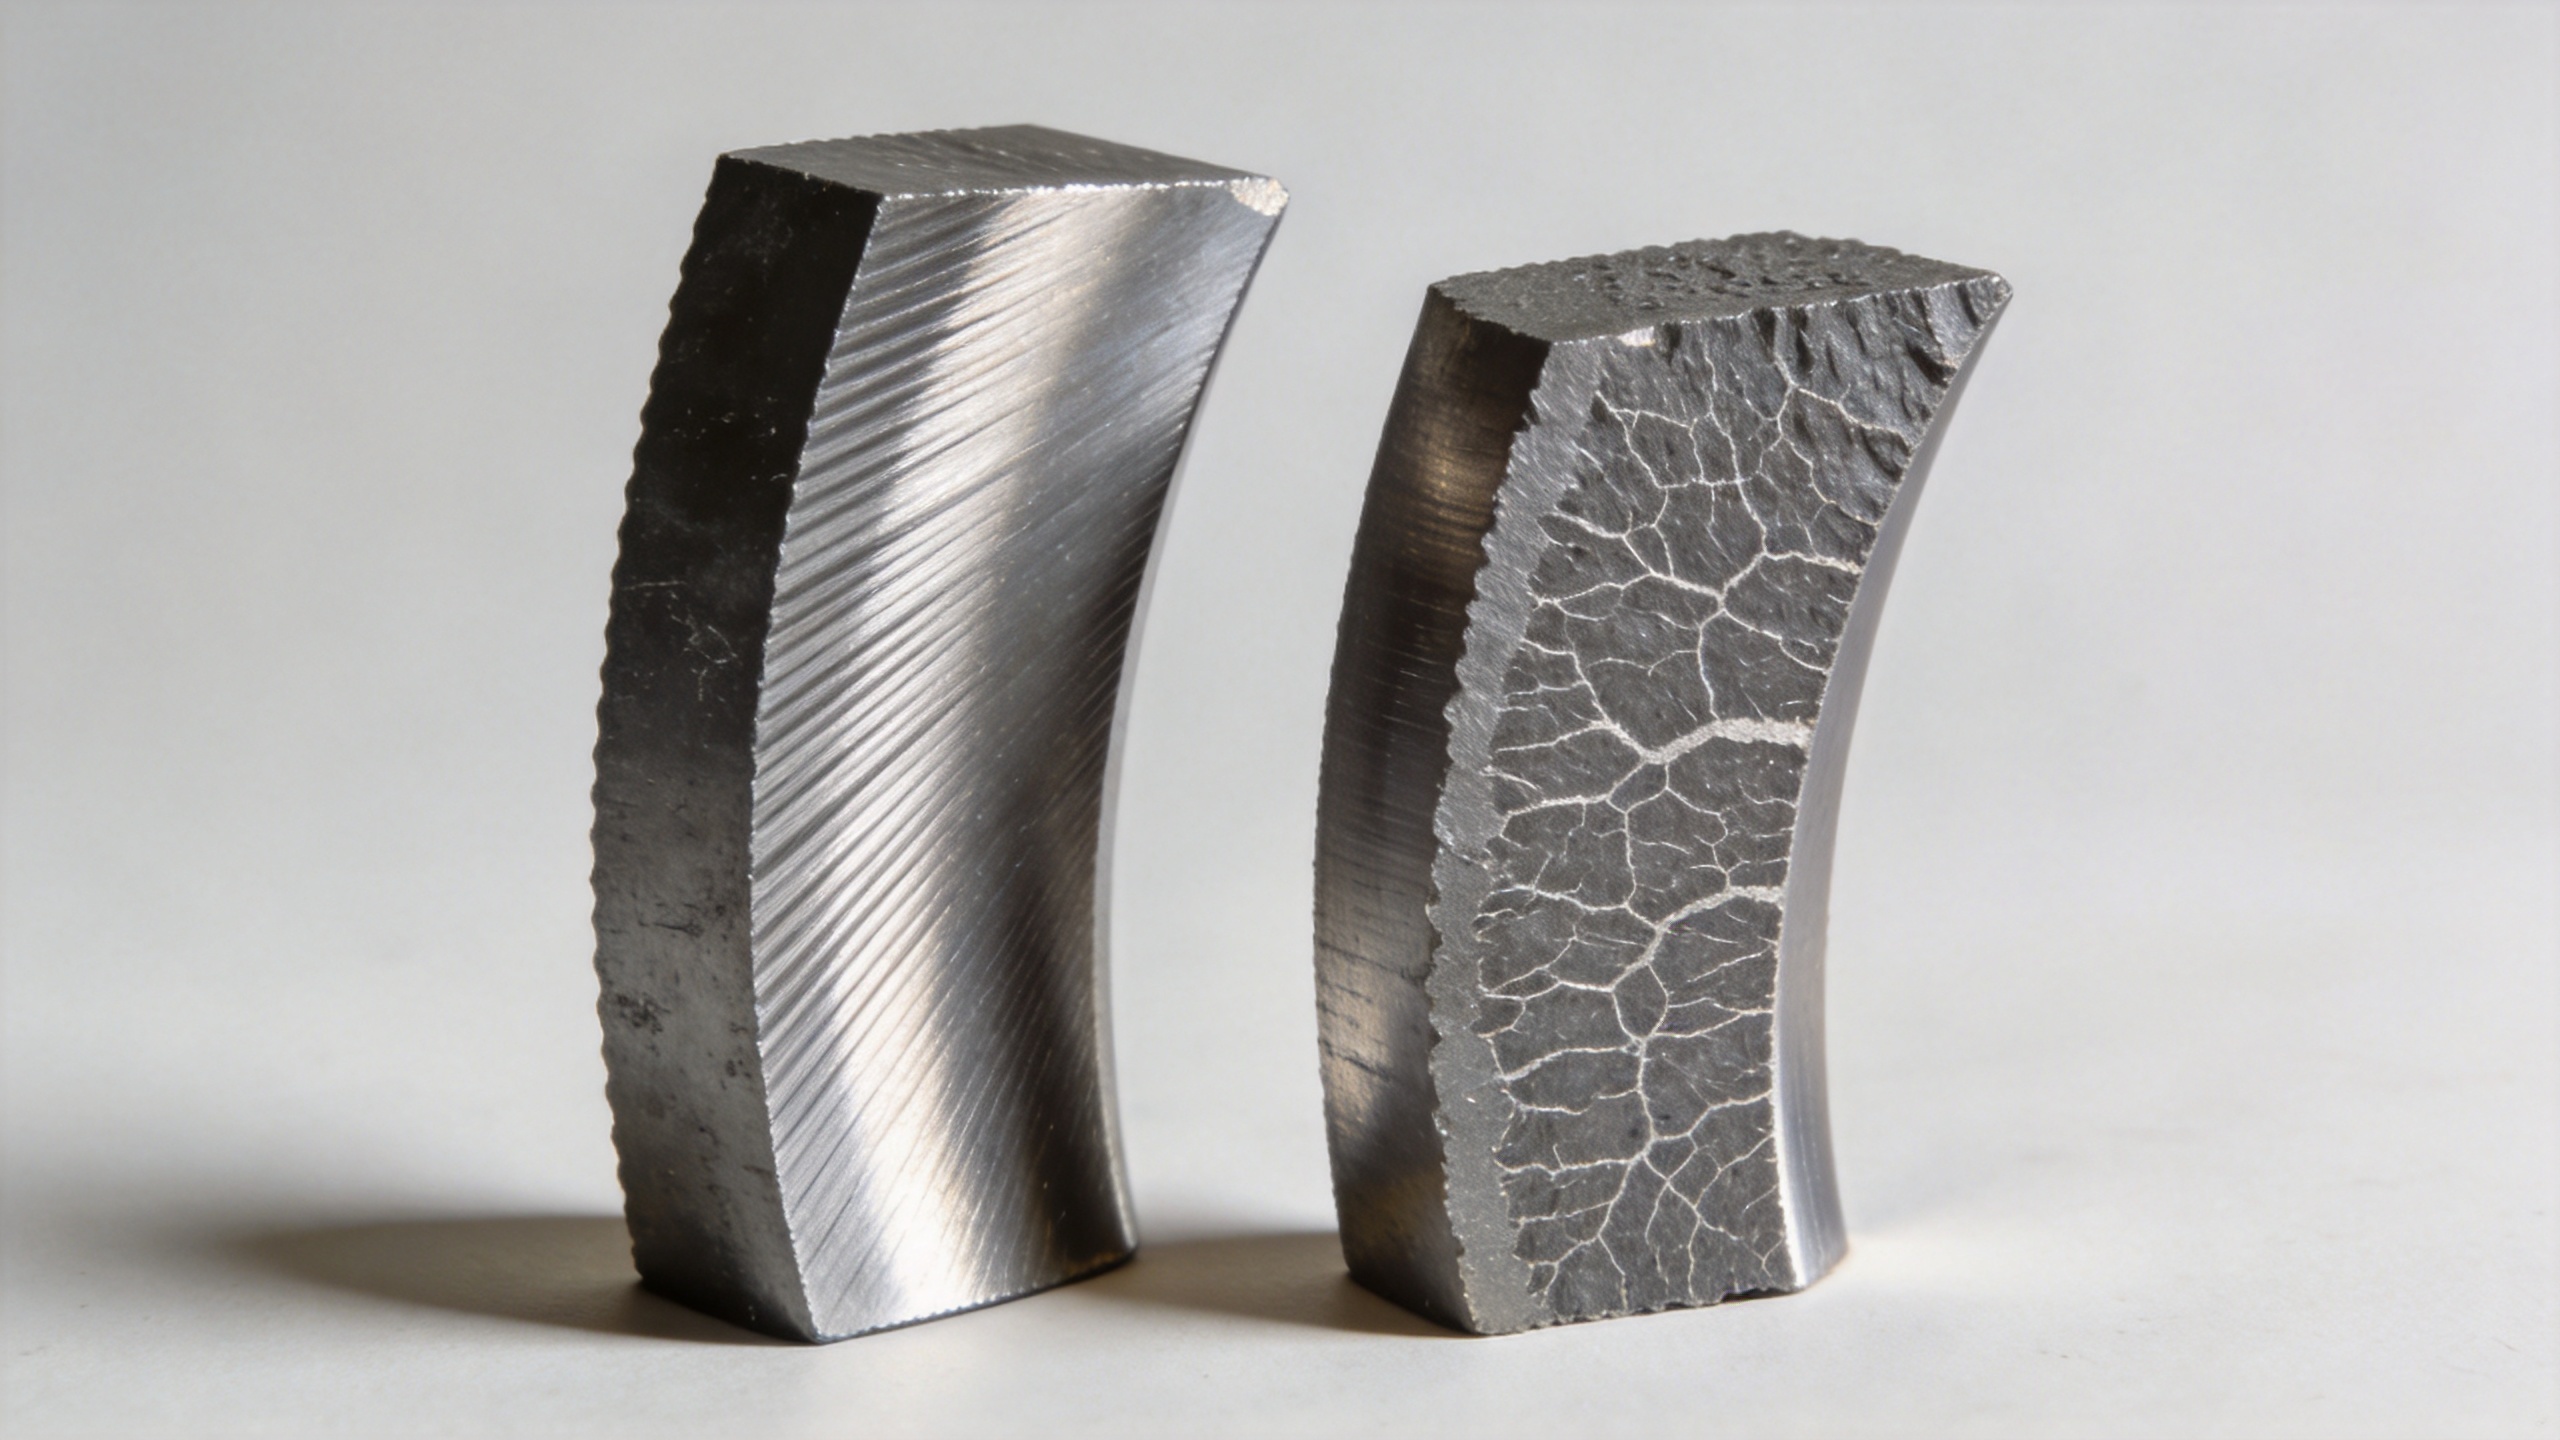
ความแตกต่างพื้นฐานที่สุดระหว่างใบพัดเทอร์ไบน์แบบตีขึ้นกับแบบหล่อ คือสิ่งที่เกิดขึ้นภายในวัสดุระหว่างกระบวนการผลิต ในกรณีการหล่อ โลหะที่อยู่ในสถานะหลอมเหลวจะแข็งตัวภายในแม่พิมพ์ และเมื่อเย็นลง จะเกิดโครงสร้างเกรนแบบกิ่งก้าน (dendritic grain structure) ซึ่งมีทิศทางสุ่ม มีโอกาสเกิดรูพรุน ช่องว่างจากการหดตัว และสิ่งเจือปนตามแนวรอยต่อของเกรน
การตีขึ้นเริ่มจากแท่งโลหะแข็ง (solid billet) แล้วใช้แรงกดเพื่อปรับรูปร่างให้ได้รูปทรงใบพัดที่ต้องการ การทำงานเชิงกลลักษณะนี้ทำให้โครงสร้างเกรนละเอียดขึ้นและจัดเรียงตามรูปทรงของชิ้นงานสำเร็จรูป ผลที่ได้ในทางปฏิบัติคือ ความต้านแรงดึงสูงขึ้น ความต้านแรงไหล (yield strength) ดีขึ้น และที่สำคัญที่สุดต่ออายุการใช้งาน คือ ความต้านทานต่อการเหนื่อยล้า (fatigue resistance) สูงกว่าชิ้นส่วนแบบหล่อที่ผลิตจากโลหะผสมชนิดเดียวกันอย่างมาก
ความแตกต่างของโครงสร้างจุลภาคระหว่างวัสดุที่ผ่านการตีขึ้นรูปและวัสดุที่ผ่านการหล่อ ส่งผลโดยตรงต่อความสามารถในการต้านทานการเริ่มต้นของรอยร้าว และอัตราการขยายตัวของรอยร้าว ในสภาพแวดล้อมที่มีการโหลดแบบหมุนเวียนทั้งด้านอุณหภูมิและแรงกลในกังหันแก๊ส การล้มเหลวจากความเมื่อยล้าไม่ใช่เหตุการณ์ที่เกิดขึ้นทันทีทันใด — แต่เริ่มต้นด้วยรอยร้าวขนาดจุลภาคที่ขอบเขตของเม็ดผลึกซึ่งมีข้อบกพร่อง จากนั้นค่อยๆ ขยายตัวไปทีละรอบของการโหลด โครงสร้างเม็ดผลึกที่เรียงตัวเป็นแนวเดียวกันในใบพัดที่ผ่านการตีขึ้นรูป ทำให้เส้นทางที่รอยร้าวจะขยายตัวผ่านมีความซับซ้อนมากขึ้น ส่งผลให้เวลาจนถึงจุดล้มเหลวนานขึ้น เมื่อเทียบกับชิ้นส่วนที่ผ่านการหล่อ ซึ่งรอยร้าวสามารถขยายตัวตามขอบเขตของโครงสร้างกิ่งก้านแบบสุ่มได้อย่างง่ายดาย และมีความต้านทานน้อยกว่า
ความสม่ำเสมอของมิติ: เหตุใดความคลาดเคลื่อนจึงมีความสำคัญต่ออายุการใช้งาน
ความสัมพันธ์ระหว่างความแม่นยำของมิติและอายุการใช้งานเป็นสิ่งที่ทีมจัดซื้อหลายทีมต้องผ่านวงจรการเปลี่ยนชิ้นส่วนหลายรอบก่อนจะเข้าใจอย่างลึกซึ้ง สมมุติฐานเริ่มต้นคือใบมีดที่ตรงตามข้อกำหนดวัสดุในเอกสารจะให้ประสิทธิภาพเท่าเทียมกัน แต่ในทางปฏิบัติ สิ่งที่เอกสารข้อกำหนดไม่ได้เปิดเผยคือรูปทรงแอร์ฟอยล์นั้นถูกผลิตให้สอดคล้องกับเจตนาดั้งเดิมของการออกแบบหรือไม่ — หรือเพียงแค่ใกล้เคียงพอที่จะผ่านการตรวจสอบเบื้องต้น ทั้งที่แท้จริงแล้วกลับก่อให้เกิดประสิทธิภาพอากาศพลศาสตร์ลดลงและจุดสะสมแรงเครียดซึ่งเร่งกระบวนการสึกหรอ
กระบวนการตีขึ้นรูปแบบแม่นยำสามารถบรรลุความคลาดเคลื่อนของมิติใบพัดอากาศพลศาสตร์ในช่วง 0.1–1 มิลลิเมตร ซึ่งช่วยลดความจำเป็นในการกลึงขั้นสุดท้ายอย่างมาก ขณะเดียวกันก็รักษาความสมบูรณ์ของเรขาคณิตใบพัดอากาศพลศาสตร์ไว้ได้ ที่ระดับความคลาดเคลื่อนนี้ รูปร่างของขอบหน้าและขอบหลังยังคงอยู่ภายในขอบเขตอากาศพลศาสตร์ที่ออกแบบไว้ ความเบี่ยงเบนที่เกินช่วงดังกล่าว — ซึ่งมักพบได้บ่อยในการหล่อแบบทั่วไป เนื่องจากควบคุมการหดตัวขณะแข็งตัวได้ยากกว่า — อาจเปลี่ยนแปลงสนามการไหลบริเวณใบพัดอากาศพลศาสตร์ในท้องถิ่น ส่งผลให้เกิดความต่างของอุณหภูมิและแรงเครื่องจักรแบบเฉพาะจุดบนผิววัสดุเพิ่มขึ้น
ความสม่ำเสมอของมิติระหว่างใบพัดแต่ละใบในทุกชุดการผลิตยังช่วยลดความแปรปรวนของประสิทธิภาพในแต่ละขั้นตอน ซึ่งมีความสำคัญอย่างยิ่งในชุดคอมเพรสเซอร์และเทอร์ไบน์แบบหลายขั้นตอน ที่ซึ่งความสม่ำเสมอของการไหลผ่านแต่ละขั้นตอนส่งผลโดยตรงต่อประสิทธิภาพและการกระจายภาระความร้อน
ความต้านทานต่อการเหนื่อยล้าภายใต้แรงที่เปลี่ยนแปลงเป็นรอบ: ปัจจัยหลักที่กำหนดอายุการใช้งาน
ขั้นตอนคอมเพรสเซอร์และเทอร์ไบน์ของก๊าซเทอร์ไบน์ทำงานภายใต้แรงที่เปลี่ยนแปลงเป็นรอบอย่างต่อเนื่อง ได้แก่ ความเร็วในการหมุนสูง ความต่างอุณหภูมิระหว่างเส้นทางก๊าซร้อนกับอากาศระบายความร้อน และแรงสั่นสะเทือนจากความไม่สม่ำเสมอของการไหลและปรากฏการณ์เรโซแนนซ์ ภายใต้สภาวะดังกล่าว คุณสมบัติเชิงกลที่เกี่ยวข้องไม่ใช่ความแข็งแรงดึงสูงสุด แต่คือความสามารถของวัสดุในการต้านทานการเริ่มต้นและการขยายตัวของรอยแตกจากแรงเหนื่อยล้าตลอดระยะเวลาการใช้งานหลายพันชั่วโมง
ส่วนประกอบที่ผ่านการตีขึ้นรูป มีโครงสร้างเม็ดผลึกที่ละเอียดและไม่มีรูพรุนอันเกิดจากการแข็งตัว จึงมักแสดงสมรรถนะความเหนื่อยล้าในรอบต่ำและรอบสูงได้ดีกว่าชิ้นส่วนที่หล่อขึ้นจากโลหะผสมชนิดเดียวกัน ประเด็นที่เปลี่ยนมุมมองของวิศวกรด้านการซ่อมบำรุงและปรับปรุง (MRO) หลายคน คือ การสังเกตเห็นว่าใบพัดอากาศ (airfoils) ที่มีการระบุสมรรถนะเทียบเท่ากันจริง ๆ แล้วกลับแสดงพฤติกรรมที่แตกต่างกันอย่างชัดเจน เมื่อพิจารณาเงื่อนไขการใช้งานจริง เช่น การทำงานที่โหลดต่ำกว่าค่าออกแบบเป็นเวลานาน การเปลี่ยนแปลงอุณหภูมิซ้ำ ๆ และการปนเปื้อนจากสภาพแวดล้อมจริง — และความแตกต่างส่วนใหญ่นั้นสามารถเชื่อมโยงกลับไปยังกระบวนการผลิต มากกว่าเกรดวัสดุที่ระบุไว้เพียงผิวเผิน
ในบริบทของการออกแบบใบพัดเทอร์ไบน์ ใบพัดที่ให้คุณสมบัติด้านมิติและเชิงกลที่สม่ำเสมอเป็นเวลาหลายพันชั่วโมงนั้นมีคุณค่ามากกว่าใบพัดที่ให้ผลลัพธ์สูงสุดในการทดสอบแบบสถิตแต่เสื่อมสภาพเร็วกว่าภายใต้สภาวะการใช้งานแบบหมุนเวียน คำถามจึงไม่ใช่ว่าใบพัดเทอร์ไบน์แบบใดให้กำลังสูงสุดภายใต้สภาวะอุดมคติ แต่เป็นว่าใบพัดแบบใดรักษาระดับความเบี่ยงเบนจากประสิทธิภาพนั้นไว้ได้น้อยที่สุดตลอดช่วงอายุการใช้งานเต็มรูปแบบ
การเปรียบเทียบกระบวนการหล่อ: ใบพัดที่ผลิตด้วยวิธีการหล่อเหมาะกับสถานการณ์ใด และไม่เหมาะกับสถานการณ์ใด
นี่ไม่ใช่การโต้แย้งว่าการหล่อไม่มีบทบาทใดๆ ในการผลิตใบพัดเทอร์ไบน์ กระบวนการหล่อด้วยแม่พิมพ์เชิงลงทุน—โดยเฉพาะการหล่อด้วยการแข็งตัวแบบมีทิศทางและแบบคริสตัลเดี่ยว—เป็นกระบวนการที่ได้รับการยอมรับและมีคุณค่าสำหรับชิ้นส่วนส่วนร้อนของเทอร์ไบน์ที่ทำงานที่อุณหภูมิสูง โดยรูปทรงเรขาคณิตของช่องระบายความร้อนซับซ้อนจนทำให้การขึ้นรูปด้วยแรงกดไม่สามารถทำได้จริง สำหรับใบพัดกันลมของเทอร์ไบน์แรงดันสูงและใบพัดหมุนขั้นตอนแรกที่ทำงานภายใต้อุณหภูมิแก๊สสูงสุด การหล่อยังคงเป็นกระบวนการหลัก เนื่องจากข้อกำหนดด้านรูปทรงเรขาคณิตมีน้ำหนักมากกว่าข้อพิจารณาเกี่ยวกับโครงสร้างเม็ดผลึก
การเปรียบเทียบระหว่างการหล่อกับการขึ้นรูปด้วยแรงกดจะมีความเกี่ยวข้องมากที่สุดในใบพัดคอมเพรสเซอร์และขั้นตอนเทอร์ไบน์ที่อุณหภูมิต่ำกว่า ซึ่งการขึ้นรูปด้วยแรงกดเป็นทางเลือกที่ใช้ได้จริง และข้อได้เปรียบด้านความเหนื่อยล้าและมิติที่แม่นยำของการขึ้นรูปด้วยแรงกดส่งผลโดยตรงต่อการยืดระยะเวลาการบำรุงรักษา ในแอปพลิเคชันเหล่านี้ ข้อ ข้อได้เปรียบของการตีขึ้นรูปโลหะ — การปรับปรุงโครงสร้างเม็ดผลึก ความสม่ำเสมอของมิติ และการไม่มีข้อบกพร่องที่เกิดจากการแข็งตัว — มีน้ำหนักมากกว่าข้อได้เปรียบด้านความยืดหยุ่นของรูปทรงเรขาคณิตที่การหล่อสามารถให้ได้
หากสภาพแวดล้อมในการทำงานของท่านมีอุณหภูมิและแรงดันในระดับปานกลาง คำแนะนำนี้โดยทั่วไปยังคงใช้ได้ อย่างไรก็ตาม ในแอปพลิเคชันขั้นตอนแรกที่มีอุณหภูมิสูงมาก หลักเกณฑ์การเลือกจำเป็นต้องทบทวนใหม่ โดยให้ความสามารถทนความร้อนเป็นเกณฑ์หลัก แทนที่จะพิจารณาเพียงอายุการใช้งานภายใต้ภาวะความล้าเท่านั้น
ต้นทุนรวมตลอดอายุการใช้งาน: การมองการตัดสินใจจัดซื้อใหม่ในมุมที่กว้างขึ้น
ในช่วงต้นของโครงการเปลี่ยนอุปกรณ์ แนวโน้มโดยธรรมชาติคือมุ่งเน้นที่ราคาต่อหน่วยเป็นเกณฑ์หลักในการเลือก แต่ต้องผ่านวงจรการจัดซื้อสักระยะหนึ่งจึงจะเข้าใจว่า ต้นทุนรวมตลอดอายุการใช้งาน — ซึ่งรวมถึงความถี่ในการเปลี่ยนอุปกรณ์ ค่าแรงสำหรับการบำรุงรักษาตามรอบเวลา ความสูญเสียประสิทธิภาพจากความคลาดเคลื่อนของมิติ และความเสี่ยงจากการหยุดทำงานแบบไม่คาดฝัน — คือตัวบ่งชี้มูลค่าที่แท้จริงได้แม่นยำยิ่งกว่า
ใบพัดเทอร์ไบน์ที่ผลิตด้วยวิธีการตีขึ้นรูป (forging) ซึ่งมีราคาต่อหน่วยสูงกว่า อาจให้ต้นทุนรวมตลอดอายุการใช้งานที่ต่ำกว่า เมื่อพิจารณาถึงอายุการใช้งานที่ยืดเยื้อขึ้น ความต่างของอัตรากำไรระหว่างใบพัดที่ตีขึ้นรูปและใบพัดที่หล่อจะแคบลงยิ่งขึ้น เมื่อมีปริมาณการจัดซื้อเพียงพอที่จะกระจายต้นทุนการลงทุนในแม่พิมพ์สำหรับการตีขึ้นรูป กระบวนการต่าง ๆ เช่น การตีขึ้นรูปแบบใช้แม่พิมพ์ 1 ชุดผลิตชิ้นงานได้ 3 ชิ้น (1-to-3 mold forging) จะลดต้นทุนแม่พิมพ์ต่อชิ้นเมื่อเปรียบเทียบกับวิธีการแบบเดิม ส่งผลให้การแข่งขันด้านต้นทุนดีขึ้นสำหรับโครงการเปลี่ยนชิ้นส่วน โดยยังคงรักษาคุณสมบัติด้านโลหะวิทยาและมิติที่เหนือกว่าของกระบวนการตีขึ้นรูปแบบความแม่นยำสูงไว้ได้
ตลอดรอบการดำเนินงานเต็มรูปแบบ ความแตกต่างของความถี่ในการเปลี่ยนชิ้นส่วนระหว่างใบพัดที่ตีขึ้นรูปและใบพัดที่หล่อในขั้นตอนของคอมเพรสเซอร์ อาจสะสมจนเกิดผลกระทบด้านต้นทุนและการปฏิบัติงานอย่างมีนัยสำคัญ โดยเฉพาะอย่างยิ่งสำหรับผู้ประกอบการโรงไฟฟ้า ซึ่งแต่ละชั่วโมงของการหยุดเดินเครื่องโดยไม่ได้วางแผนล่วงหน้า หมายถึงรายได้จากการผลิตไฟฟ้าที่สูญเสียไปจริง
การประเมินใบพัดเทอร์ไบน์ที่ตีขึ้นรูปสำหรับการใช้งานของท่าน
เมื่อประเมินแหล่งที่มาของใบพัดเทอร์ไบน์สำหรับการเปลี่ยนทดแทน เกณฑ์การประเมินที่เกี่ยวข้องนั้นกว้างกว่าเพียงแค่เกรดโลหะผสมและรูปทรงเรขาคณิตเชิงนามธรรมเท่านั้น หลักฐานความสามารถของกระบวนการ — ข้อมูลความสามารถด้านมิติของการตีขึ้นรูป ผลการยืนยันทิศทางการจัดเรียงเม็ดผลึก (grain flow) และบันทึกการตรวจสอบระดับชุดผลิต — ให้ข้อมูลที่นำไปใช้งานได้จริงมากกว่าเกี่ยวกับอายุการใช้งานที่คาดการณ์ไว้ เมื่อเทียบกับใบรับรองความสอดคล้องแบบคงที่
สำหรับทีมบำรุงรักษาซ่อมแซมและจัดซื้อ (MRO) รวมถึงทีมจัดซื้อที่ทำงานกับขั้นตอนคอมเพรสเซอร์ของเทอร์ไบน์ก๊าซ การเปลี่ยนผ่านไปสู่ใบพัดที่ผลิตด้วยวิธีการตีขึ้นรูปมักขับเคลื่อนโดยข้อมูลประวัติการใช้งานจริง มากกว่าเหตุผลเชิงทฤษฎี: ชิ้นส่วนที่มีประวัติการใช้งานยาวนานกว่าช่วงเวลาที่กำหนดไว้สำหรับการเปลี่ยนทดแทนอย่างสม่ำเสมอ และรายงานมิติแสดงว่ารูปทรงยังคงรักษาไว้ได้แม้หลังใช้งานมานาน จะทำให้ความแตกต่างของกระบวนการผลิตปรากฏชัดเจนในเชิงปฏิบัติการ
เกณฑ์ที่แน่นอนนั้นแตกต่างกันไปตามลักษณะการใช้งานของท่าน — ความเร็วในการหมุน อุณหภูมิของแต่ละขั้นตอน และระดับสิ่งปนเปื้อนที่เข้ามา — แต่เหตุผลพื้นฐานที่ใบพัดเทอร์ไบน์ที่ผ่านกระบวนการตีขึ้นรูปมีอายุการใช้งานยาวนานกว่าใบพัดที่หล่อขึ้นนั้นสอดคล้องกันในทุกการประยุกต์ใช้งาน ได้แก่ โครงสร้างเม็ดผลึกที่จัดเรียงอย่างสม่ำเสมอ การควบคุมขนาดที่แม่นยำยิ่งขึ้น และการไม่มีข้อบกพร่องที่เกิดจากกระบวนการแข็งตัว ซึ่งร่วมกันทำให้ชิ้นส่วนนั้นมีความต้านทานต่อโหมดการล้มเหลวเฉพาะที่กำหนดอายุการใช้งานจริงภายใต้สภาวะโหลดแบบไซคลิกทั้งด้านอุณหภูมิและเชิงกล
สำหรับคำถามเกี่ยวกับการจัดซื้อหรือเอกสารทางเทคนิคเกี่ยวกับศักยภาพของใบพัดคอมเพรสเซอร์ที่ผ่านกระบวนการตีขึ้นรูปอย่างแม่นยำ โปรดติดต่อ Navi Power Technology Co. Ltd. ที่ [email protected]หรือเยี่ยมชม global.compressorblade.com .