 EN

Чому кований лопатковий елемент турбіни має довший термін служби порівняно з литими?
З аеродинамічної та газодинамічної інженерної точки зору оцінка профіль лопатки турбіни полягає не лише в марці сплаву, вказаній у технічній документації. Справжній чинник відмінності — той, що постійно розділяє компоненти з інтервалом технічного обслуговування 20 000 годин від тих, які потребують заміни через 12 000 годин, — це метод виготовлення деталі, а не лише матеріал, з якого вона виготовлена. Ця відмінність стає особливо важливою, коли експлуатанти та постачальники послуг технічного обслуговування та ремонту (MRO) вибирають між кованими й литими лопатковими елементами для програм заміни.
Чи кований, чи литий варіант конструкції краще підходить для вашого конкретного застосування, залежить від умов експлуатації та стратегії технічного обслуговування, а не від універсальної відповіді. Проте структурні й металургійні причини, через які ковані лопатки турбін, як правило, мають більший термін служби порівняно з литими аналогами, добре задокументовані й варто розуміти їх детально.
Металургійна основа: структура зерен і її наслідки
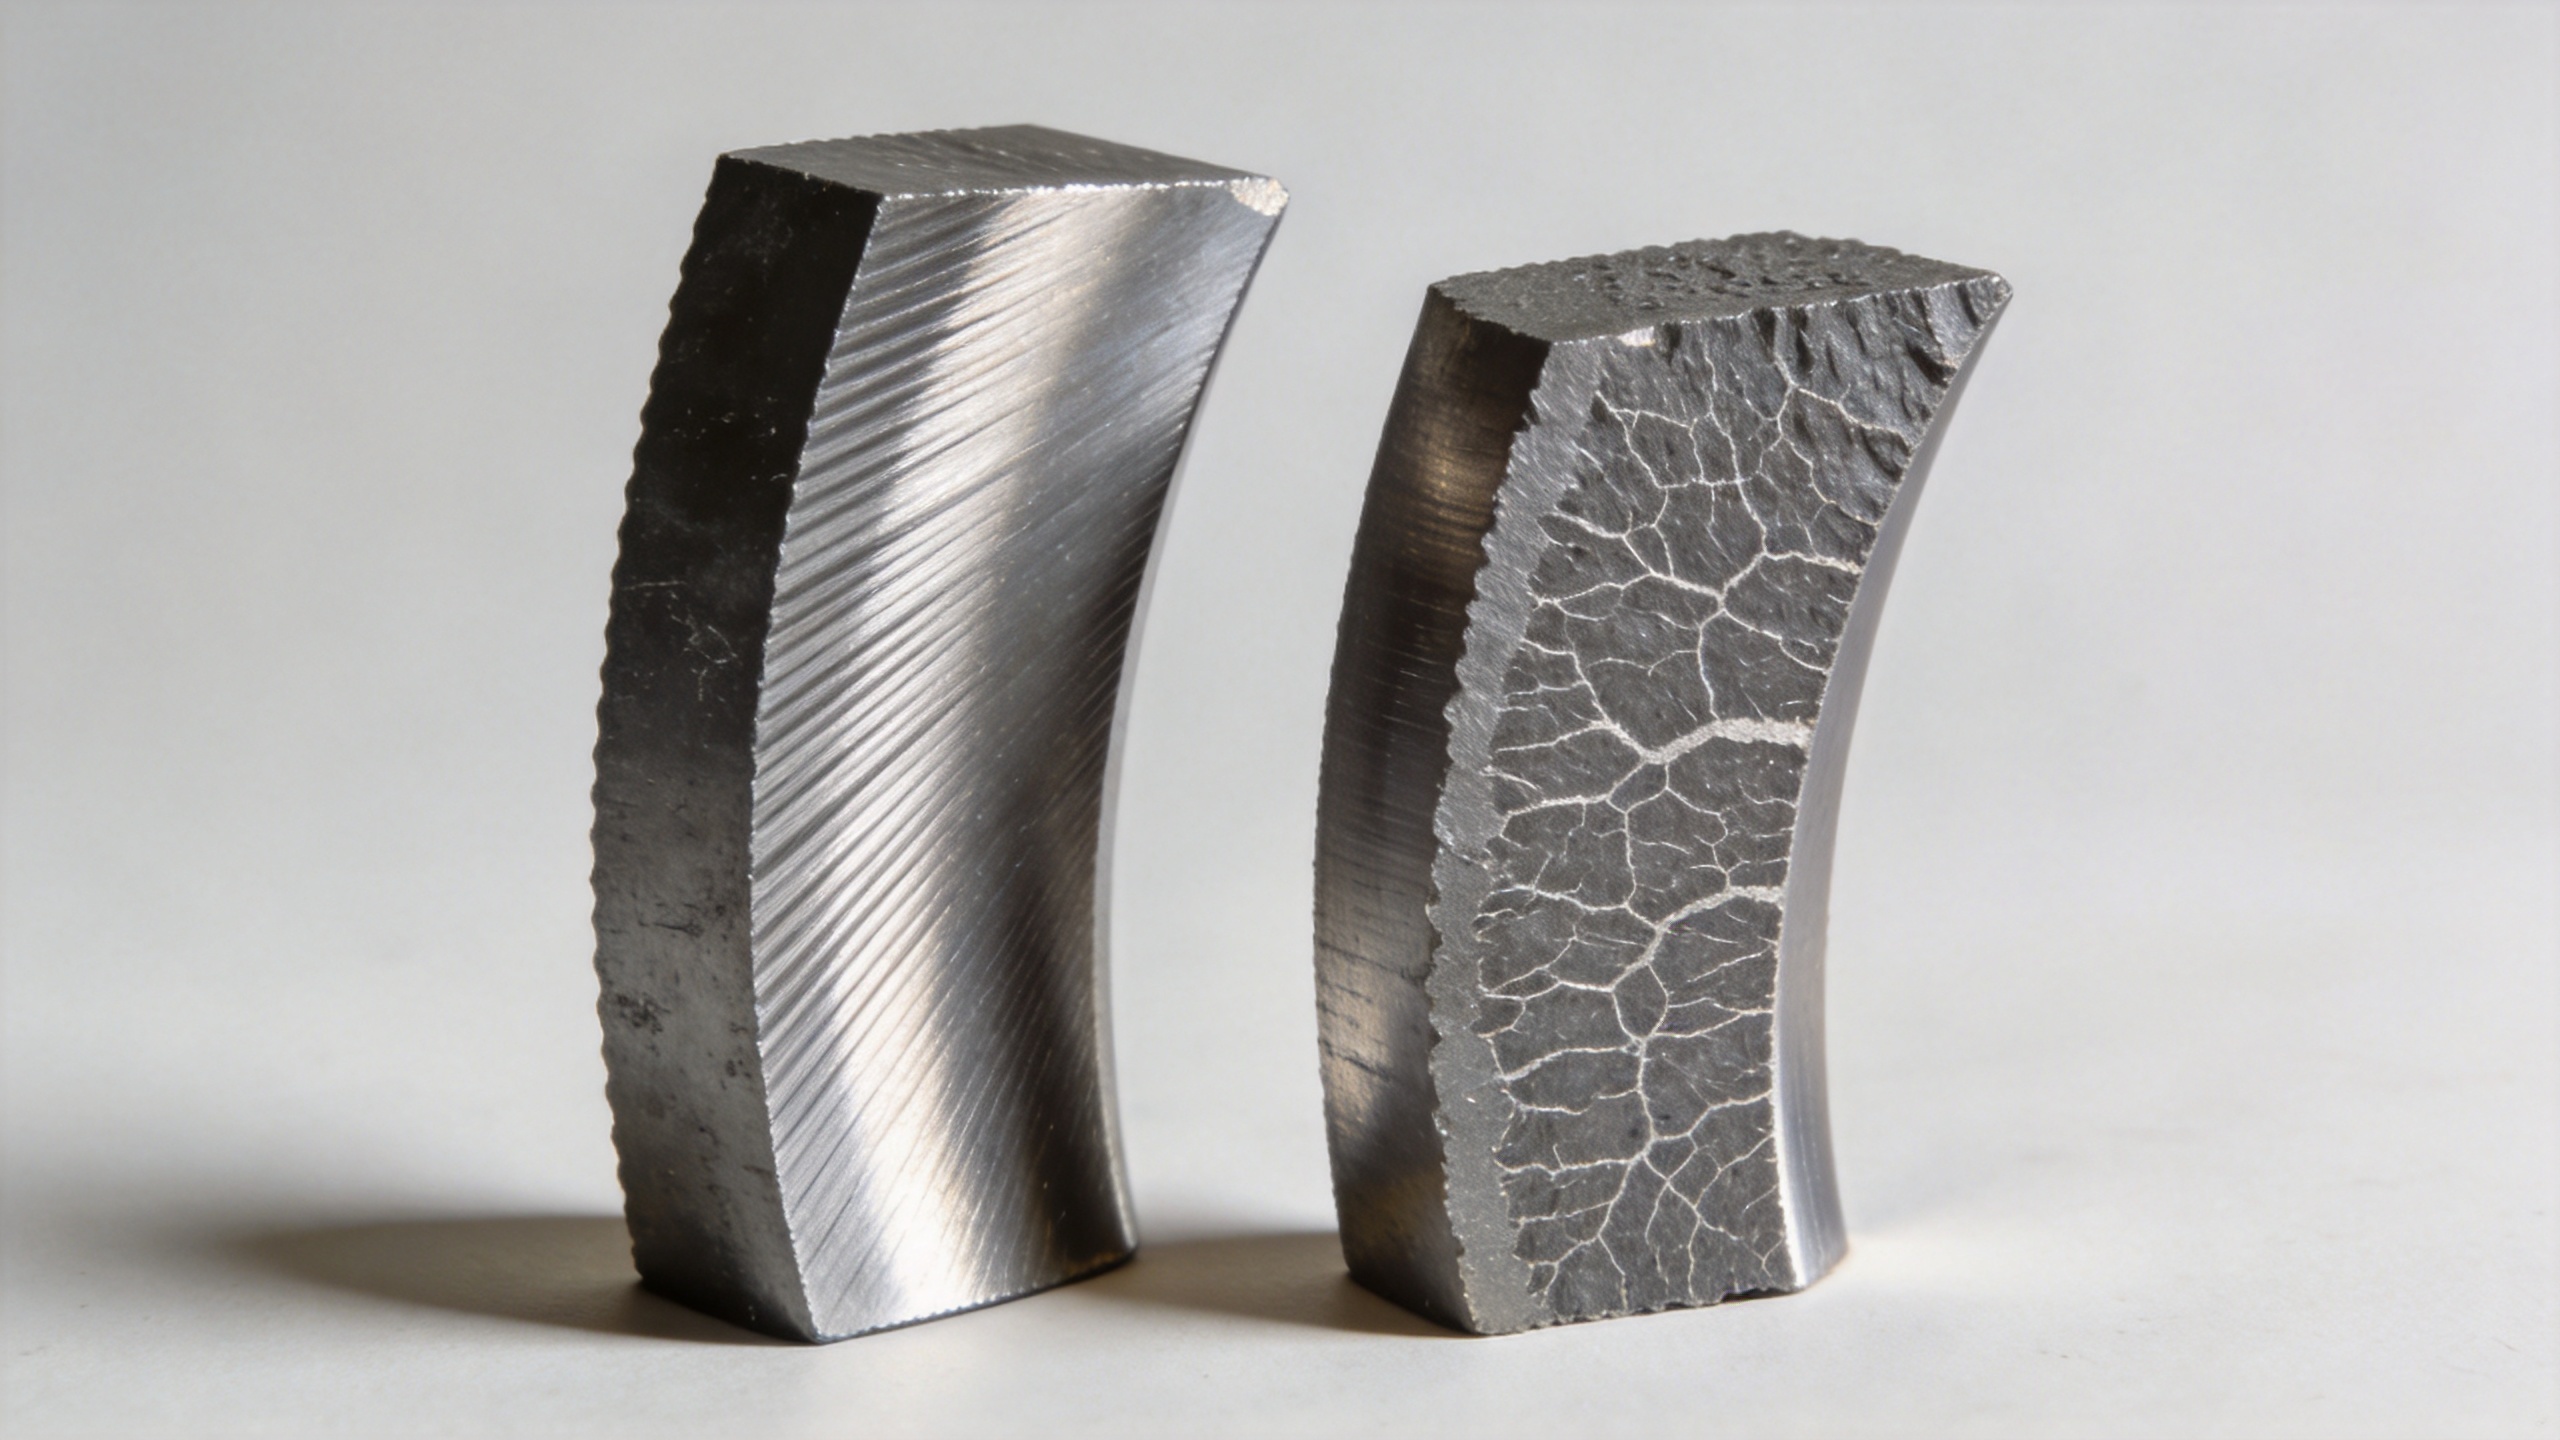
Найфундаментальніша відмінність між кованою й литою лопаткою турбіни полягає в тому, що відбувається всередині матеріалу під час виробництва. У процесі лиття розплавлений метал затвердіває в формі, і під час охолодження формується дендритна структура зерен — хаотична за орієнтацією, з потенційною пористістю, усадковими порожнинами та включеннями на межах зерен.
Кування використовує суцільну заготовку й застосовує стискальне зусилля, щоб надати їй кінцевої форми профілю крила. Ця механічна обробка вдосконалює та вирівнює структуру зерен так, щоб вони повторювали контур готової деталі. Практичний результат: вища межа міцності на розтяг, покращена межа плинності та — що найважливіше для терміну служби — значно більша втомна стійкість порівняно з литою деталлю, виготовленою з того самого базового сплаву.
Мікроструктурні відмінності між кованими й литими матеріалами безпосередньо впливають на опір ініціюванню тріщин та швидкість їхнього розповсюдження. У циклічному середовищі термічного й механічного навантаження газової турбіни втомне руйнування не є миттєвою подією — воно починається з мікроскопічної тріщини на дефекті межі зерна, а потім поступово розповсюджується з кожним циклом навантаження. Вирівняний напрямок зерен у кованому лопатковому профілі створює для будь-якої розповсюджуваної тріщини більш складний (зигзагоподібний) шлях, що збільшує час до руйнування порівняно з литим профілем, де тріщини можуть розповсюджуватися вздовж випадкових дендритних меж із меншим опором.
Стабільність розмірів: чому точність допусків має значення для терміну служби
Зв’язок між точністю розмірів і терміном служби — це те, що багатьом командам з закупівель довелося зрозуміти лише після кількох циклів заміни. Спочатку вважалося, що лопатка, яка відповідає матеріальним специфікаціям у документах, забезпечить еквівалентну продуктивність. На практиці ж у технічному описі не вказується, чи геометрія профілю лопатки дотримується оригінального конструкторського задуму — чи вона просто «достатньо близька», щоб пройти вхідний контроль, але при цьому вносить аеродинамічні неефективності й концентрації напружень, що прискорюють зношування.
Точні процеси штампування забезпечують допуски розмірів профілю лопатки в діапазоні 0.1–1 мм, що зменшує потребу в обширній подальшій механічній обробці й одночасно зберігає цілісність геометрії профілю лопатки. На цьому рівні допусків профілі передньої та задньої кромок залишаються в межах проектованої аеродинамічної області. Відхилення за межі цього діапазону — які часто спостерігаються при традиційному литті, де контроль усадки під час кристалізації є складнішим — можуть змінювати локальне поле потоку навколо профілю лопатки, посилюючи локальні теплові градієнти та механічні напруження в окремих точках поверхні.
Узгоджена рівномірність розмірів лопатей у межах усіх виробничих партій також зменшує розкид показників продуктивності ступеня, що особливо важливо для багатоступеневих компресорних і турбінних агрегатів, де рівномірність потоку через кожен ступінь безпосередньо впливає на ефективність та розподіл теплового навантаження.
Опір втомі під циклічним навантаженням: основний чинник терміну служби
Компресорні й турбінні ступені газових турбін працюють у умовах постійного циклічного навантаження: високі кутові швидкості обертання, температурні градієнти між гарячим газовим трактом і охолоджувальним повітрям, а також вібраційні навантаження, спричинені неоднорідностями потоку та резонансом. За таких умов ключовою механічною характеристикою є не максимальна межа міцності на розтяг — а здатність матеріалу опиратися зародженню й поширенню тріщин втоми протягом тисяч годин експлуатації.
Ковані компоненти, що мають вдосконалену структуру зерна й не містять пористості, спричиненої кристалізацією, як правило, демонструють кращі характеристики витривалості при низькочастотному й високочастотному циклічному навантаженні порівняно з литими аналогами того самого сплаву. Змінили погляд багатьох інженерів MRO спостереження за тим, як лопатки, що мають однакові параметри експлуатаційної ефективності, насправді поводилися по-різному за умов розширеного роботи з частковим навантаженням, термічних циклів та реального забруднення — а також те, наскільки значна частина цих відмінностей пов’язана з технологією виробництва, а не з номінальним класом матеріалу.
У контексті проектування лопаток турбіни лопатка, яка забезпечує стабільні розмірні й механічні властивості протягом тисяч годин, є ціннішою за ту, що демонструє вищий піковий показник у статичному тесті, але швидше деградує за циклічних експлуатаційних умов. Питання полягає не в тому, яка лопатка турбіни досягає найвищого виходу за ідеальних умов, а в тому, яка з них зберігає найменше відхилення від цього показника протягом повного терміну експлуатації.
Порівняння лиття: де литі лопатки застосовні, а де — ні
Це не твердження про те, що лиття не має застосування у виробництві лопаток турбін. Лиття у втрачену форму — зокрема направлене кристалізоване та монокристалічне лиття — є встановленим і цінним процесом для високотемпературних гарячих секцій турбін, де складність геометрії каналів охолодження робить кування непрактичним. Для сопел високого тиску та обертових лопаток першої ступені, що працюють при найвищих температурах газу, лиття залишається домінуючим процесом, оскільки вимоги до геометрії переважають міркування щодо структури зерна.
Порівняння лиття стає найбільш актуальним для лопаток компресора та турбінних ступенів з нижчою температурою, де кування є життєздатною альтернативою й де переваги кування у вигляді втомостійкості та розмірної стабільності безпосередньо перекладаються на подовжені інтервали технічного обслуговування. У цих застосуваннях переваги кування — дрібнозернистість, розмірна стабільність та відсутність дефектів, спричинених кристалізацією, — переважають перевагу лиття щодо геометричної гнучкості.
Якщо ваша робоча умова передбачає помірні етапи температури та тиску, ці рекомендації загалом залишаються чинними. У випадках екстремально високотемпературних застосувань на першому етапі логіку вибору потрібно переглянути, використовуючи теплову стійкість як головний критерій замість лише терміну служби при втомі.
Загальна вартість життєвого циклу: переосмислення рішення щодо закупівель
На початку програми заміни природно зосереджуватися на ціні одиниці як на головному критерії вибору. Лише після кількох циклів закупівель стає зрозуміло, що загальна вартість життєвого циклу — частота заміни, трудомісткість ремонтних інтервалів, втрати ефективності через геометричне погіршення та ризик незапланованих простоїв — є кращим показником реальної цінності.
Кований турбінний лопатевий елемент із вищою ціною за одиницю може забезпечити нижчу загальну вартість життєвого циклу, якщо врахувати його тривалий термін служби. Різниця у вартості одиниці між кованими та литими деталями ще більше зменшується, коли обсяги закупівель достатні для амортизації інвестицій у ковальське оснащення. Такі процеси, як ковка з використанням форми 1-до-3, знижують вартість оснащення на одну деталь порівняно з традиційними підходами, покращуючи вартісну конкурентоспроможність у програмах заміни, водночас зберігаючи металургійні та розмірні переваги прецизійної ковки.
Протягом повного експлуатаційного циклу різниця у частоті заміни кованих та литих лопатевих елементів у ступенях компресора може накопичуватися й призвести до значних витрат та експлуатаційних наслідків — особливо для операторів електрогенерації, де кожна година незапланованого простою означає вимірну втрату доходу від генерації електроенергії.
Оцінка кованих турбінних лопатевих елементів для вашого застосування
Під час оцінки джерела замінних турбінних лопаток відповідні критерії оцінки виходять за межі марки сплаву та номінальної геометрії. Документація щодо здатності процесу — дані про розмірну точність кування, підтвердження напрямку зерна та протоколи інспекції на рівні партії — надають більш практично корисну інформацію про очікуваний термін служби, ніж статичний сертифікат відповідності.
Для команд технічного обслуговування та закупівель, які працюють із ступенями компресора газових турбін, перехід до кованих лопаток зазвичай зумовлений даними історії експлуатації, а не теоретичними міркуваннями: компоненти, які систематично перевищують розрахунковий інтервал заміни, а також розмірні звіти, що демонструють збереження геометрії після тривалої експлуатації, роблять різницю у виробничих процесах видимою в експлуатаційних термінах.
Точний поріг залежить від вашого режиму роботи — обертальної швидкості, температури ступеня та забруднення на вході, — але фундаментальна причина, чому кованих турбінних лопаток зазвичай довше служать порівняно з литими, є універсальною для всіх застосувань: орієнтована структура зерна, точніший контроль розмірів та відсутність дефектів, спричинених процесом кристалізації, забезпечують деталі більшу стійкість до конкретних типів пошкоджень, які визначають термін служби в умовах циклічного теплового й механічного навантаження.
Для запитів щодо закупівель або технічної документації щодо можливостей виготовлення прецизійних кованих лопаток компресора звертайтеся до Navi Power Technology Co. Ltd. за адресою [email protected]або відвідайте global.compressorblade.com .