 EN

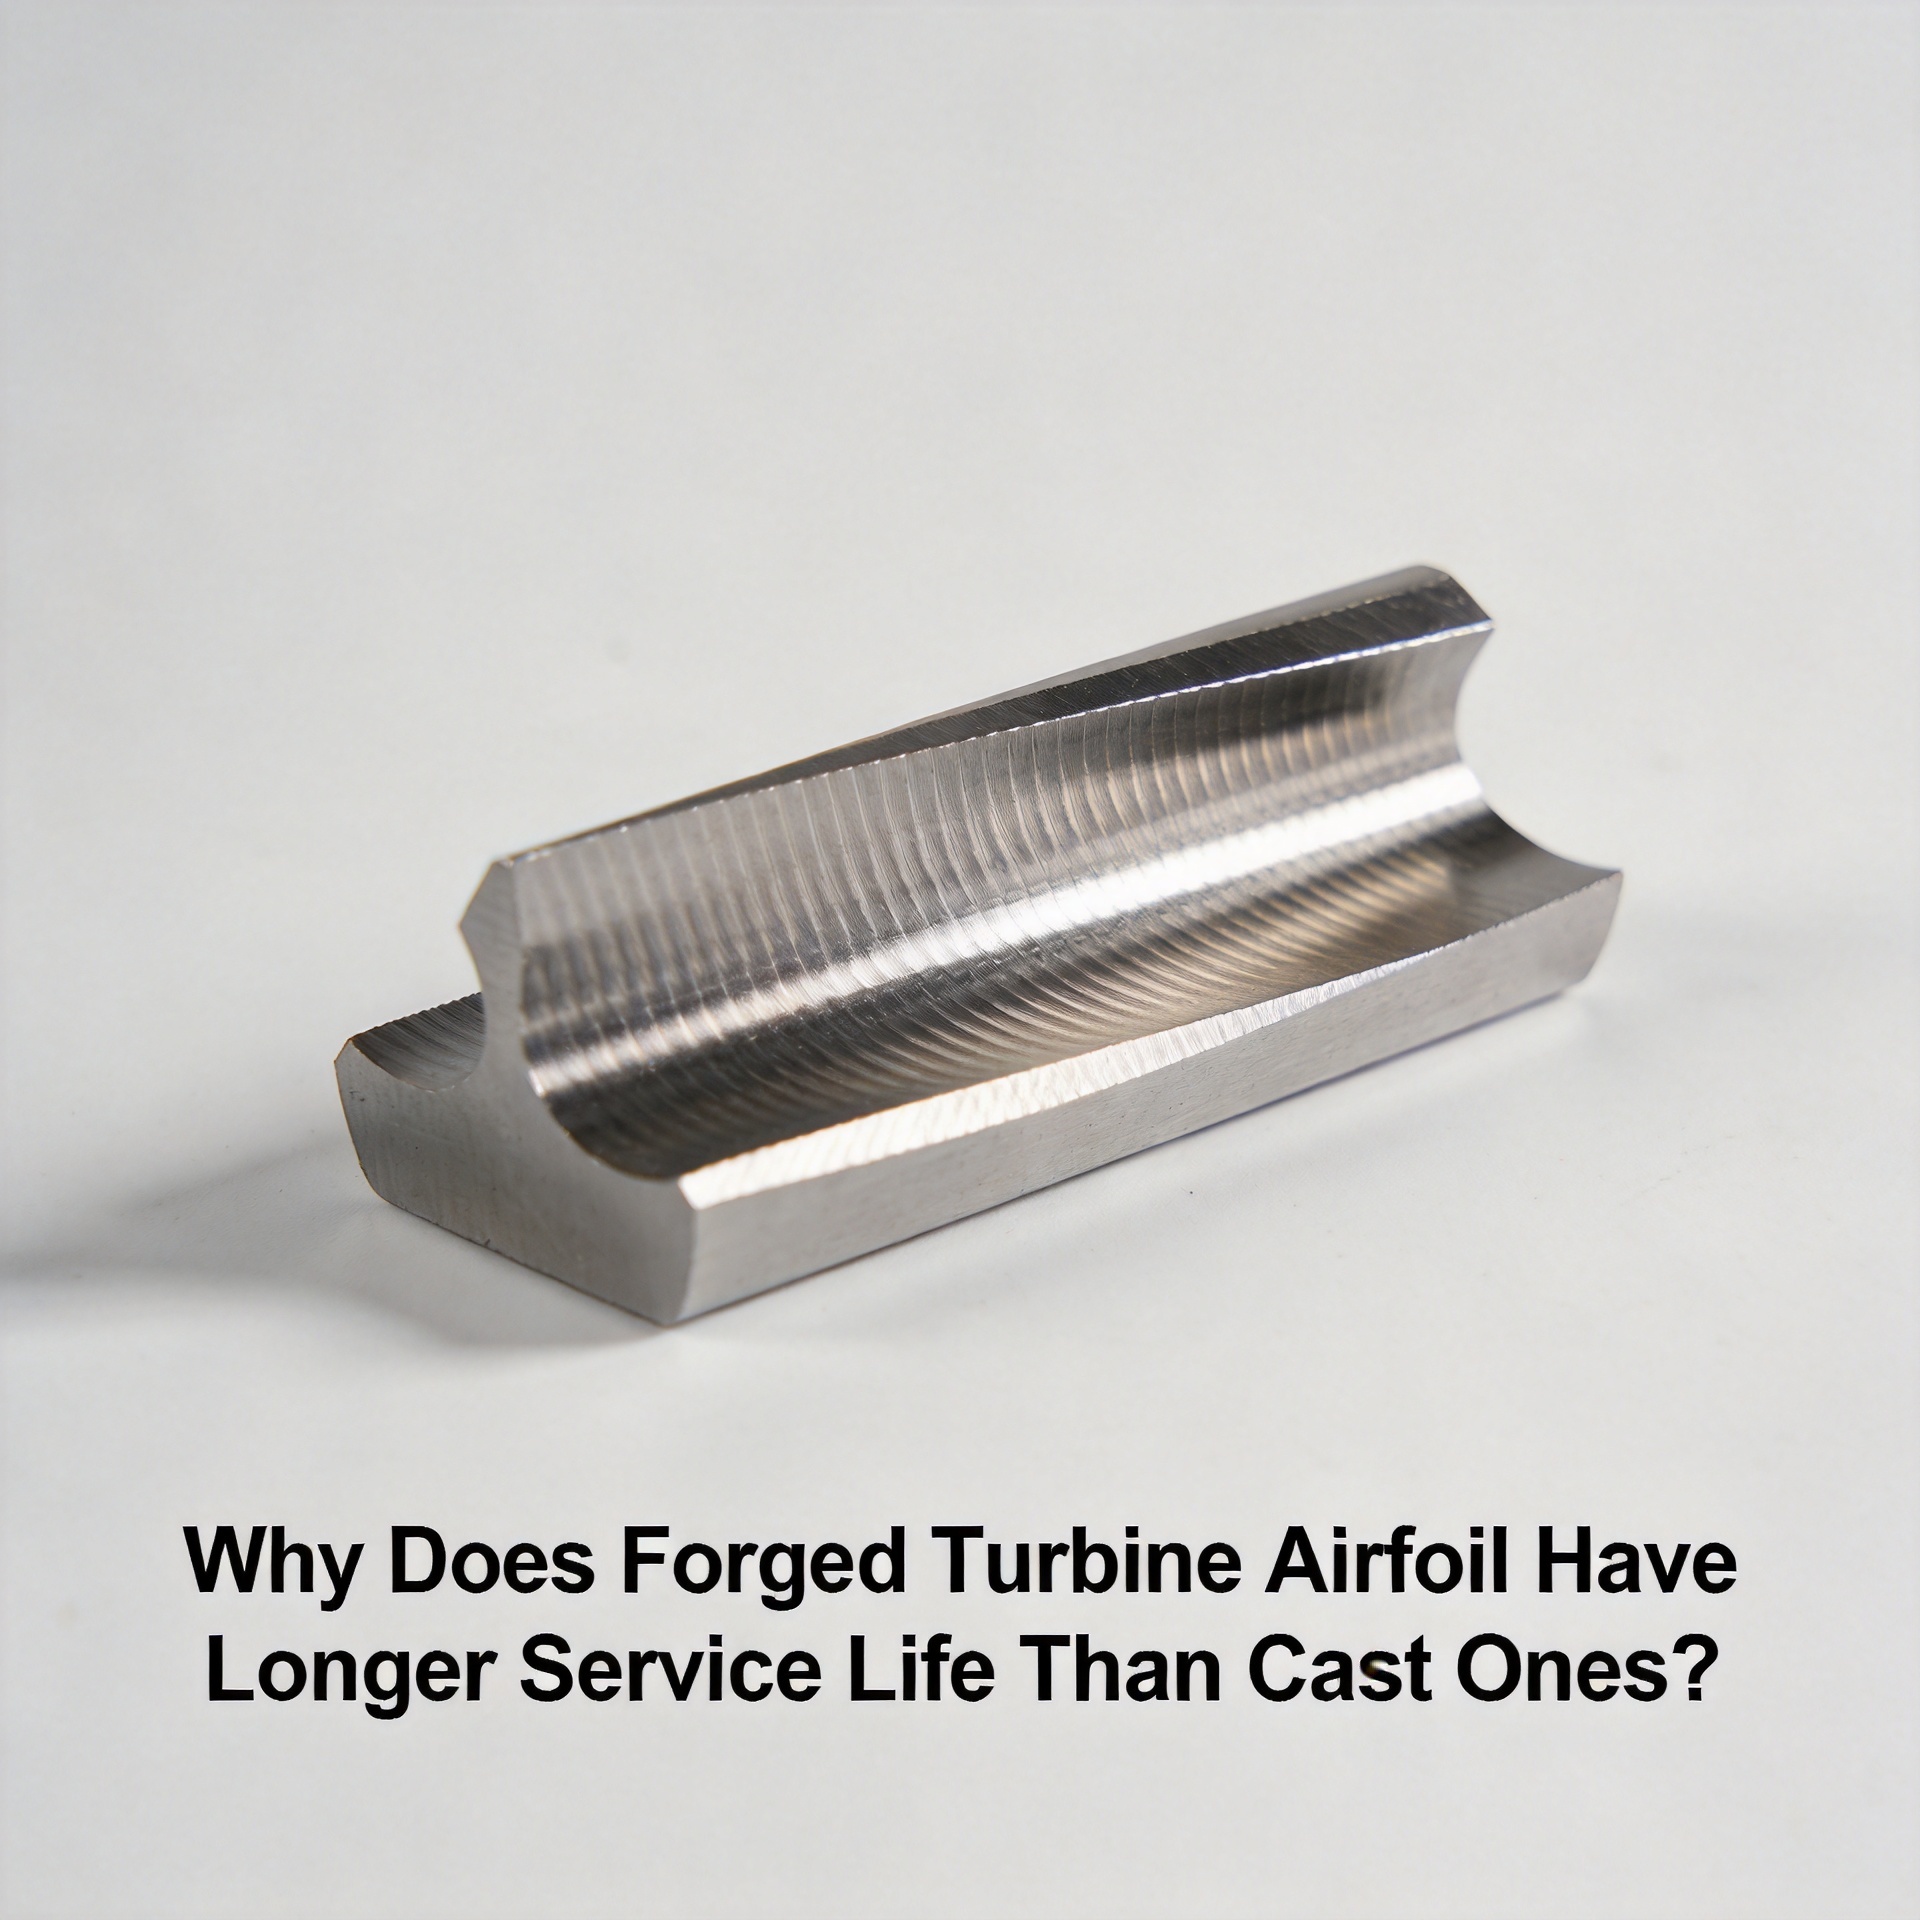
Pourquoi un profil d’aube de turbine forgé a-t-il une durée de vie plus longue qu’un profil moulé ?
D’un point de vue de l’ingénierie aérodynamique et de la dynamique des gaz, évaluer un aube d’airfoil de turbine ne repose pas uniquement sur la nuance d’alliage indiquée sur une fiche technique. Ce qui fait réellement la différence — et ce qui distingue systématiquement les composants conçus pour des intervalles de service de 20 000 heures de ceux qui nécessitent un remplacement après 12 000 heures — c’est la méthode de fabrication de la pièce, et non seulement le matériau dont elle est constituée. Cette distinction revêt une importance particulière lorsque les exploitants et les prestataires de services MRO choisissent entre des aubes forgées et des aubes coulées dans le cadre de programmes de remplacement.
Le choix entre une construction forgée ou coulée dépend davantage de votre environnement opérationnel et de votre stratégie de maintenance que d’une réponse universelle. Cela dit, les raisons structurelles et métallurgiques pour lesquelles les aubes de turbine forgées présentent généralement une durée de vie supérieure à celle de leurs équivalents coulés sont bien documentées et méritent d’être comprises en détail.
Les fondements métallurgiques : structure des grains et conséquences
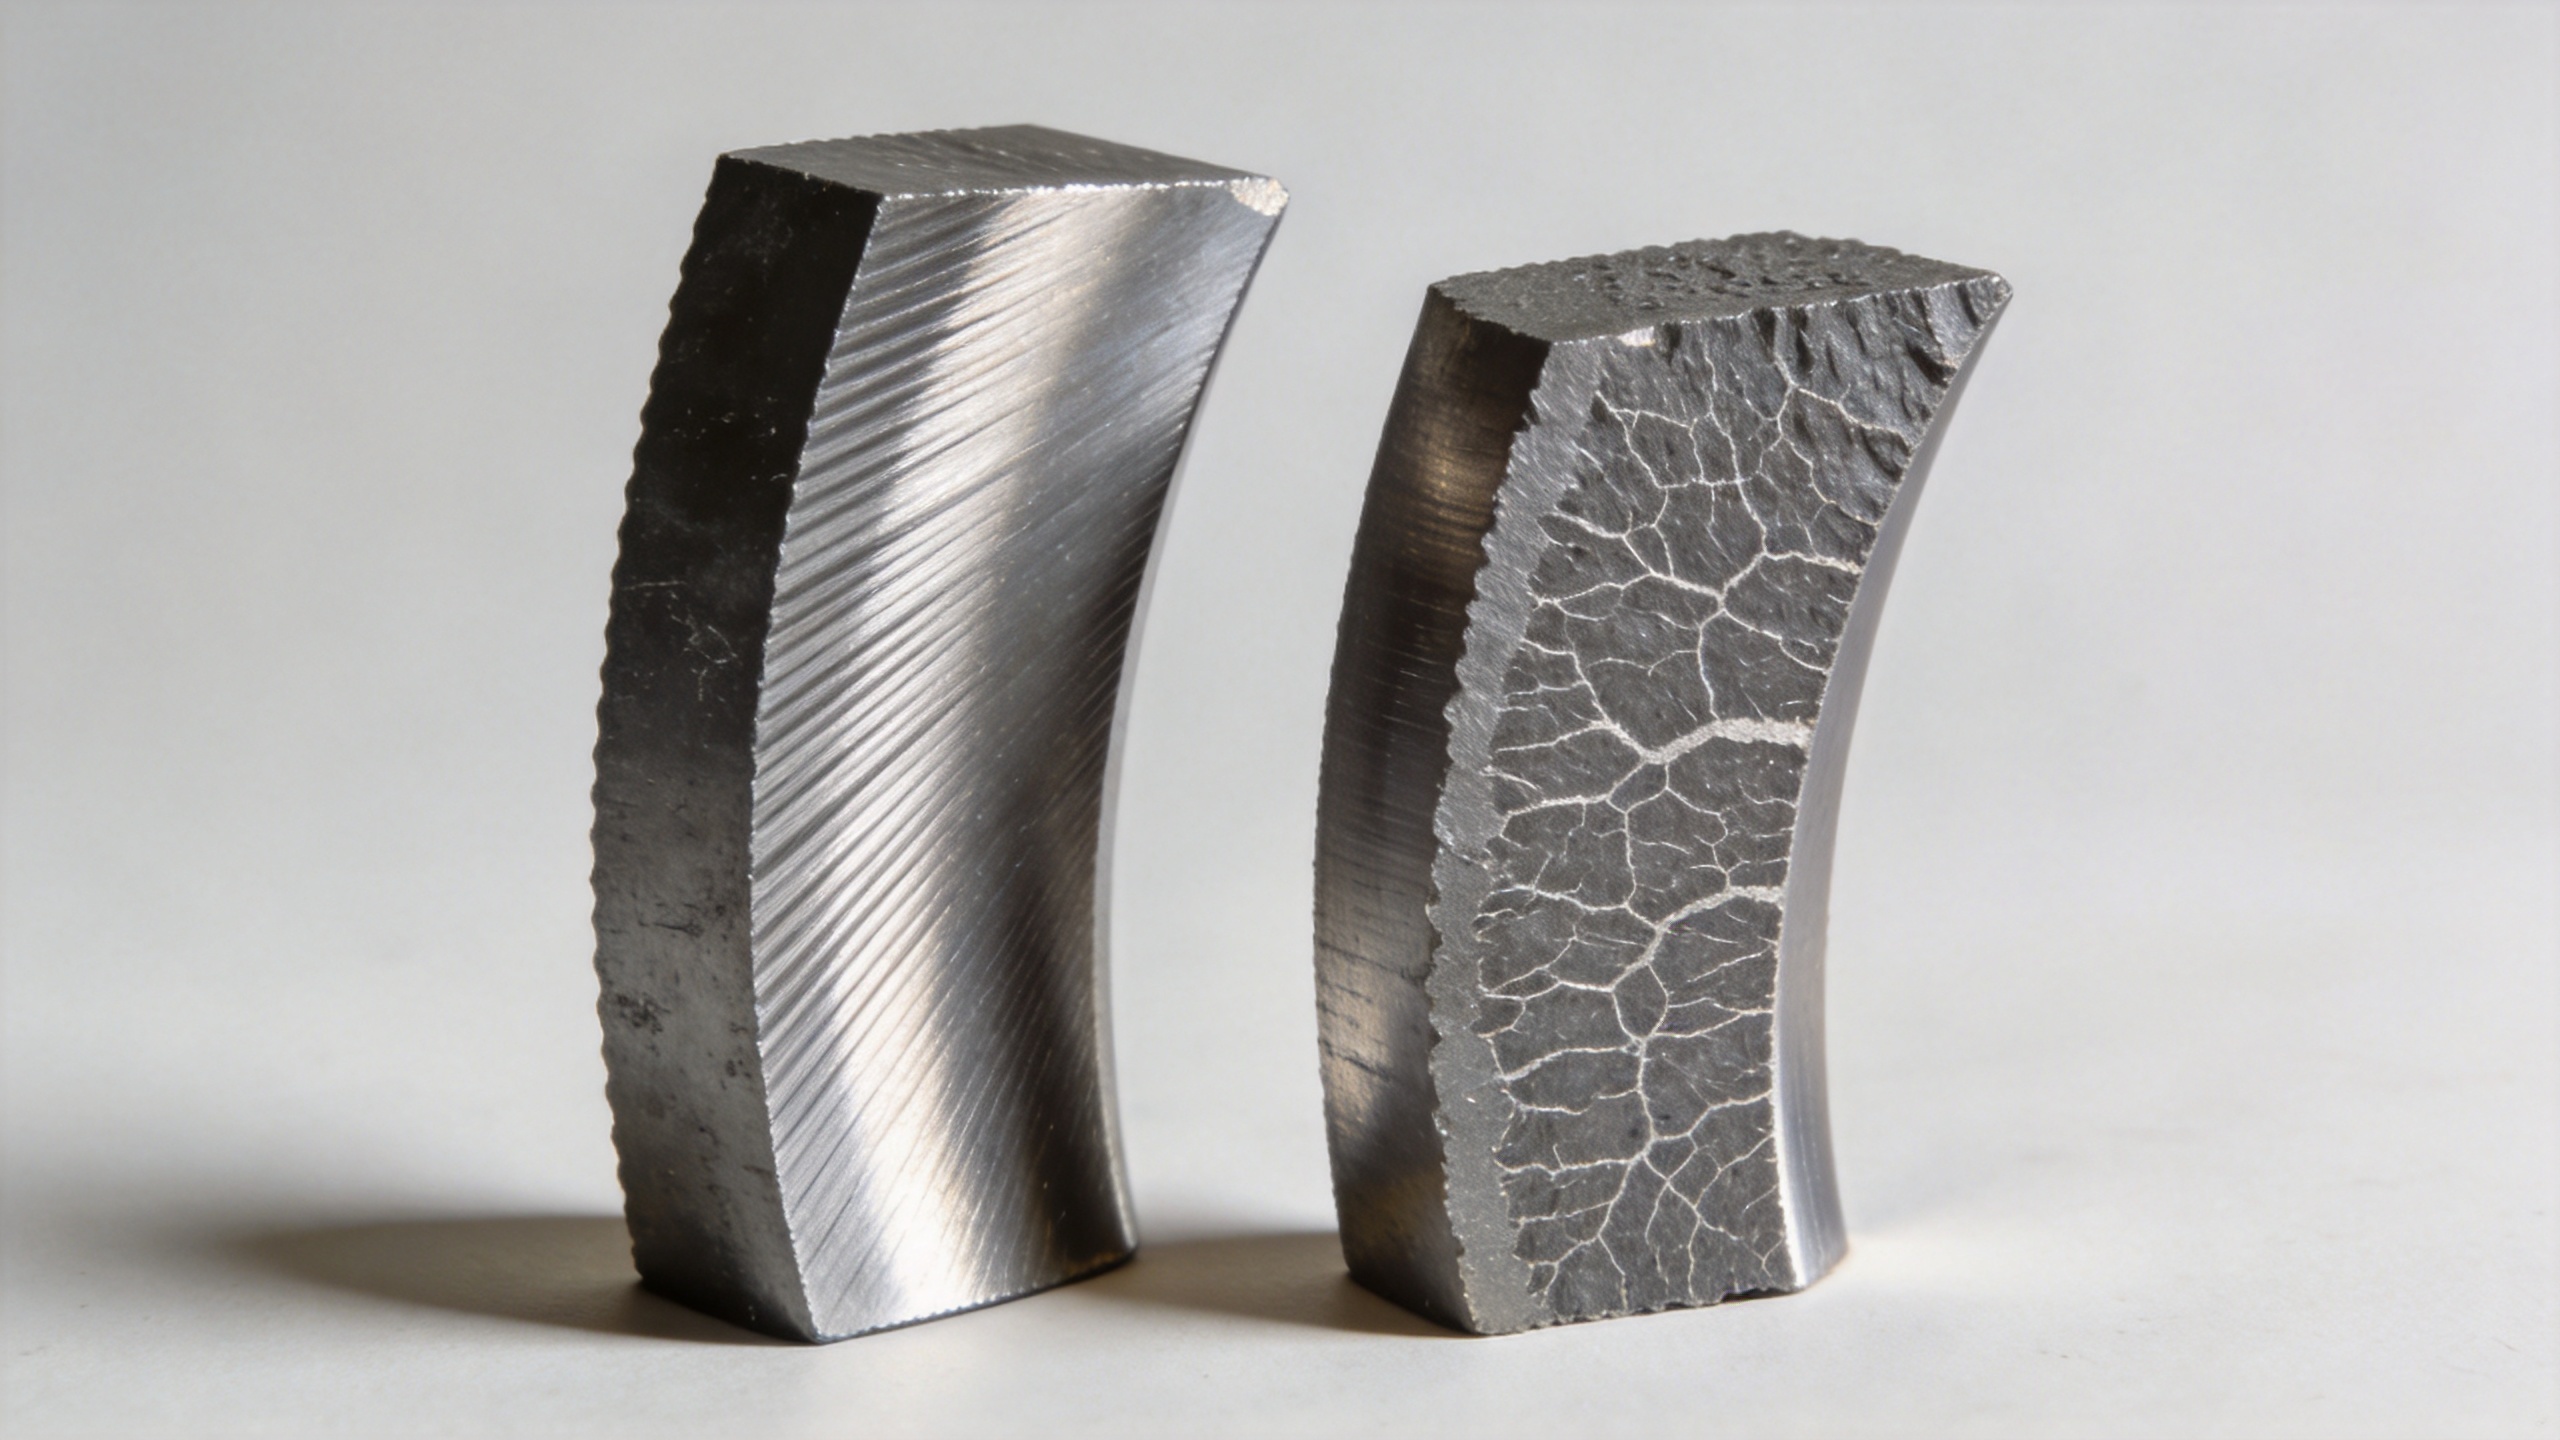
La différence fondamentale entre un profil d’aube de turbine forgé et un profil d’aube de turbine coulé réside dans ce qui se produit à l’intérieur du matériau pendant la fabrication. Dans le procédé de coulée, un métal en fusion se solidifie dans un moule, et, au cours du refroidissement, une structure dendritique de grains se forme — orientée de façon aléatoire, avec un risque de porosité, de retraits et de cavités, ainsi que d’inclusions aux joints de grains.
Le forgeage part d’un billet solide auquel on applique une force de compression afin de le remodeler pour obtenir la géométrie finale du profil d’aube. Ce travail mécanique affine et aligne la structure des grains de façon à suivre le contour de la pièce finie. Le résultat pratique : une résistance à la traction supérieure, une limite élastique améliorée et — aspect le plus pertinent pour la durée de vie en service — une résistance à la fatigue nettement supérieure à celle d’un composant coulé réalisé dans le même alliage de base.
Les différences microstructurales entre les matériaux forgés et les matériaux moulés influencent directement la résistance à l’amorçage des fissures et les vitesses de propagation des fissures. Dans l’environnement cyclique de sollicitations thermiques et mécaniques d’une turbine à gaz, la rupture par fatigue n’est pas un événement instantané : elle commence par une fissure microscopique située au niveau d’un défaut aux frontières de grains, puis se propage à chaque cycle de charge. L’écoulement directionnel des grains dans une aube forgée crée un chemin plus sinueux pour toute fissure en cours de propagation, ce qui prolonge le temps jusqu’à la rupture, contrairement à une aube moulée, où les fissures peuvent se propager le long de frontières dendritiques aléatoires offrant moins de résistance.
Cohérence dimensionnelle : pourquoi les tolérances comptent pour la durée de vie en service
Le lien entre la précision dimensionnelle et la durée de vie est un aspect que de nombreuses équipes d’approvisionnement n’ont pleinement compris qu’après plusieurs cycles de remplacement. L’hypothèse initiale était qu’une pale correspondant, sur le papier, à la spécification matérielle offrirait des performances équivalentes. En pratique, la fiche technique ne révèle pas si la géométrie de l’profil aérien a été respectée conformément à l’intention initiale de conception — ou si elle était simplement suffisamment proche pour passer l’inspection à l’entrée, tout en introduisant des inefficacités aérodynamiques et des concentrations de contraintes qui accélèrent l’usure.
Les procédés de forgeage de précision permettent d’atteindre des tolérances dimensionnelles sur les profils aérodynamiques comprises entre 0,1 et 1 mm, réduisant ainsi le besoin d’usinage en aval tout en préservant l’intégrité géométrique des profils. À ce niveau de tolérance, les profils du bord d’attaque et du bord de fuite restent inclus dans l’enveloppe aérodynamique conçue. Des écarts dépassant cette fourchette — fréquents dans la fonderie conventionnelle, où le retrait à la solidification est plus difficile à maîtriser — peuvent modifier le champ d’écoulement local autour du profil, augmentant les gradients thermiques locaux et les contraintes mécaniques à certains endroits de la surface.
L’uniformité dimensionnelle constante lame à lame entre les lots de production réduit également la variance des performances par étage, ce qui est particulièrement important dans les ensembles compresseurs et turbines à plusieurs étages, où l’uniformité de l’écoulement à travers chaque étage affecte directement le rendement et la répartition des charges thermiques.
Résistance à la fatigue sous chargement cyclique : le facteur déterminant de la durée de vie utile
Les étages compresseur et turbine des turbines à gaz fonctionnent sous un chargement cyclique incessant : vitesses de rotation élevées, gradients de température entre le trajet des gaz chauds et l’air de refroidissement, et charges vibratoires dues aux irrégularités d’écoulement et aux phénomènes de résonance. Dans ces conditions, la propriété mécanique pertinente n’est pas la résistance maximale à la traction, mais la capacité du matériau à résister à l’initiation et à la propagation des fissures de fatigue sur des milliers d’heures de fonctionnement.
Les composants forgés, grâce à leur structure de grain affinée et à l’absence de porosité induite par la solidification, présentent généralement des performances supérieures en fatigue à faible cycle et à haut cycle par rapport aux pièces moulées réalisées dans le même alliage. Ce qui a modifié la perception de nombreux ingénieurs MRO, c’est d’avoir observé que des aubes évaluées pour des paramètres de performance équivalents se comportaient en réalité différemment lorsqu’on prenait en compte le fonctionnement prolongé à charge partielle, les cycles thermiques et la contamination réelle — et à quel point cette différence était imputable au procédé de fabrication plutôt qu’à la nuance nominale du matériau.
Dans le cadre de la conception des aubes de turbine, une aube qui offre des propriétés dimensionnelles et mécaniques stables pendant des milliers d’heures revêt une valeur supérieure à celle qui affiche un rendement plus élevé lors d’un essai statique, mais se dégrade plus rapidement en conditions cycliques réelles. La question n’est pas de savoir quelle aube de turbine atteint le rendement maximal dans des conditions idéales, mais laquelle conserve l’écart le plus faible par rapport à ce rendement sur toute la durée de vie opérationnelle.
Comparaison de procédés de fonderie : les cas où les aubes moulées sont adaptées, et ceux où elles ne le sont pas
Ceci n’est pas un argument selon lequel la fonderie n’a pas sa place dans la fabrication des aubes de turbine. La fonderie à cire perdue — en particulier la fonderie à solidification dirigée et la fonderie monocristalline — est un procédé éprouvé et précieux pour les composants chauds de section haute température des turbines, où la complexité géométrique des canaux de refroidissement rend le forgeage impraticable. Pour les aubes orientables de turbine haute pression et les aubes tournantes de premier étage fonctionnant aux températures les plus élevées des gaz, la fonderie demeure le procédé dominant, car les exigences géométriques priment sur les considérations relatives à la structure cristalline.
La comparaison entre fonderie et forgeage devient particulièrement pertinente pour les aubes de compresseur et les étages de turbine à température plus basse, où le forgeage constitue une alternative viable et où les avantages du forgeage en matière de résistance à la fatigue et de stabilité dimensionnelle se traduisent directement par des intervalles d’entretien prolongés. Dans ces applications, le avantages du forgeage — affinement de la structure cristalline, constance dimensionnelle et absence de défauts induits par la solidification — l’emportent sur l’avantage de souplesse géométrique offert par la fonderie.
Si votre environnement d’exploitation implique des étapes de température et de pression modérées, cette orientation s’applique généralement. Dans les applications extrêmes à haute température en première étape, la logique de sélection doit être réexaminée, la capacité thermique devenant le critère principal plutôt que la durée de vie en fatigue seule.
Coût total sur le cycle de vie : Repenser la décision d’achat
Au début d’un programme de remplacement, la tendance naturelle consiste à privilégier le prix unitaire comme critère principal de sélection. Il faut plusieurs cycles d’achat pour réaliser que le coût total sur le cycle de vie — fréquence des remplacements, main-d’œuvre requise pour les intervalles de révision, pertes d’efficacité dues à la dégradation dimensionnelle et risque d’arrêts imprévus — constitue un meilleur indicateur de la valeur réelle.
Une aube de turbine forgée, dont le prix unitaire est plus élevé, peut entraîner un coût total du cycle de vie inférieur lorsque sa durée de service prolongée est prise en compte. L’écart entre les coûts unitaires des aubes forgées et des aubes coulées se réduit davantage lorsque les volumes d’achat sont suffisants pour amortir l’investissement dans les outillages de forgeage. Des procédés tels que le forgeage à moule 1-sur-3 réduisent le coût d’outillage par pièce par rapport aux approches conventionnelles, renforçant ainsi la compétitivité-prix des programmes de remplacement tout en conservant les avantages métallurgiques et dimensionnels du forgeage de précision.
Sur un cycle complet de fonctionnement, la différence de fréquence de remplacement entre les aubes forgées et les aubes coulées dans les étages de compresseur peut s’accumuler et générer un impact opérationnel et financier significatif — notamment pour les exploitants de centrales électriques, où chaque heure d’arrêt non planifié représente une perte mesurable de revenus liée à la production d’électricité.
Évaluer les aubes de turbine forgées pour votre application
Lors de l’évaluation d’une source de pale de turbine de remplacement, les critères pertinents vont au-delà de la nuance d’alliage et de la géométrie nominale. La documentation relative aux capacités de procédé — données de capacité dimensionnelle en forgeage, vérification de l’orientation du grain et registres d’inspection au niveau des lots — fournit des informations plus exploitables sur la durée de vie prévue que ne le fait un certificat statique de conformité.
Pour les équipes MRO et d’approvisionnement travaillant sur les étages de compresseur de turbines à gaz, la transition vers des pales forgées est généralement motivée par des données issues de l’historique d’utilisation plutôt que par des arguments théoriques : les composants qui dépassent systématiquement l’intervalle de remplacement prévu, et dont les rapports dimensionnels attestent du maintien de leur géométrie après une longue période de service, rendent la différence de procédé de fabrication concrètement visible sur le plan opérationnel.
Le seuil exact varie selon votre profil de fonctionnement — vitesse de rotation, température de l’étage et contamination à l’entrée —, mais la raison fondamentale pour laquelle les aubes de turbine forgées ont tendance à durer plus longtemps que leurs homologues coulées est constante dans toutes les applications : une structure de grains alignée, un contrôle dimensionnel plus précis et l’absence de défauts induits par la solidification produisent une pièce plus résistante aux modes de défaillance spécifiques qui déterminent la durée de service dans des environnements soumis à des charges thermiques et mécaniques cycliques.
Pour toute demande d’achat ou tout document technique concernant les capacités des aubes de compresseur de précision forgées, contactez Navi Power Technology Co. Ltd. au [email protected]ou visiter global.compressorblade.com .