 EN

Miért hosszabb a szolgálati élettartama a kovácsolt turbina-lapátnak, mint a öntöttnek?
A légdinamikai és gázdinamikai mérnöki szempontból egy turbina-profil értékelése nem csupán a specifikációs lapon feltüntetett ötvözetminőségen alapul. A valódi különbséget – amely konzisztensen elválasztja azokat a komponenseket, amelyek 20 000 üzemórás karbantartási intervallummal rendelkeznek, azoktól, amelyeket 12 000 óra után kell cserélni – nem csupán az anyag, hanem a gyártási folyamat jelenti. Ez a különbség különösen fontos, amikor az üzemeltetők és az MRO szervizszolgáltatók a kovácsolt vagy öntött lapátok között döntenek pótlási programokhoz.
A kovácsolt vagy öntött kivitel alkalmassága az adott alkalmazásra nem univerzális válasz kérdése, hanem az üzemeltetési környezettől és a karbantartási stratégiától függ. Ennek ellenére a kovácsolt turbinalapátoknak a hosszabb élettartama mögött álló szerkezeti és anyagtani okok jól dokumentáltak, és részletes megértésük érdemes.
Az anyagtani alap: a szemcsestruktúra és következményei
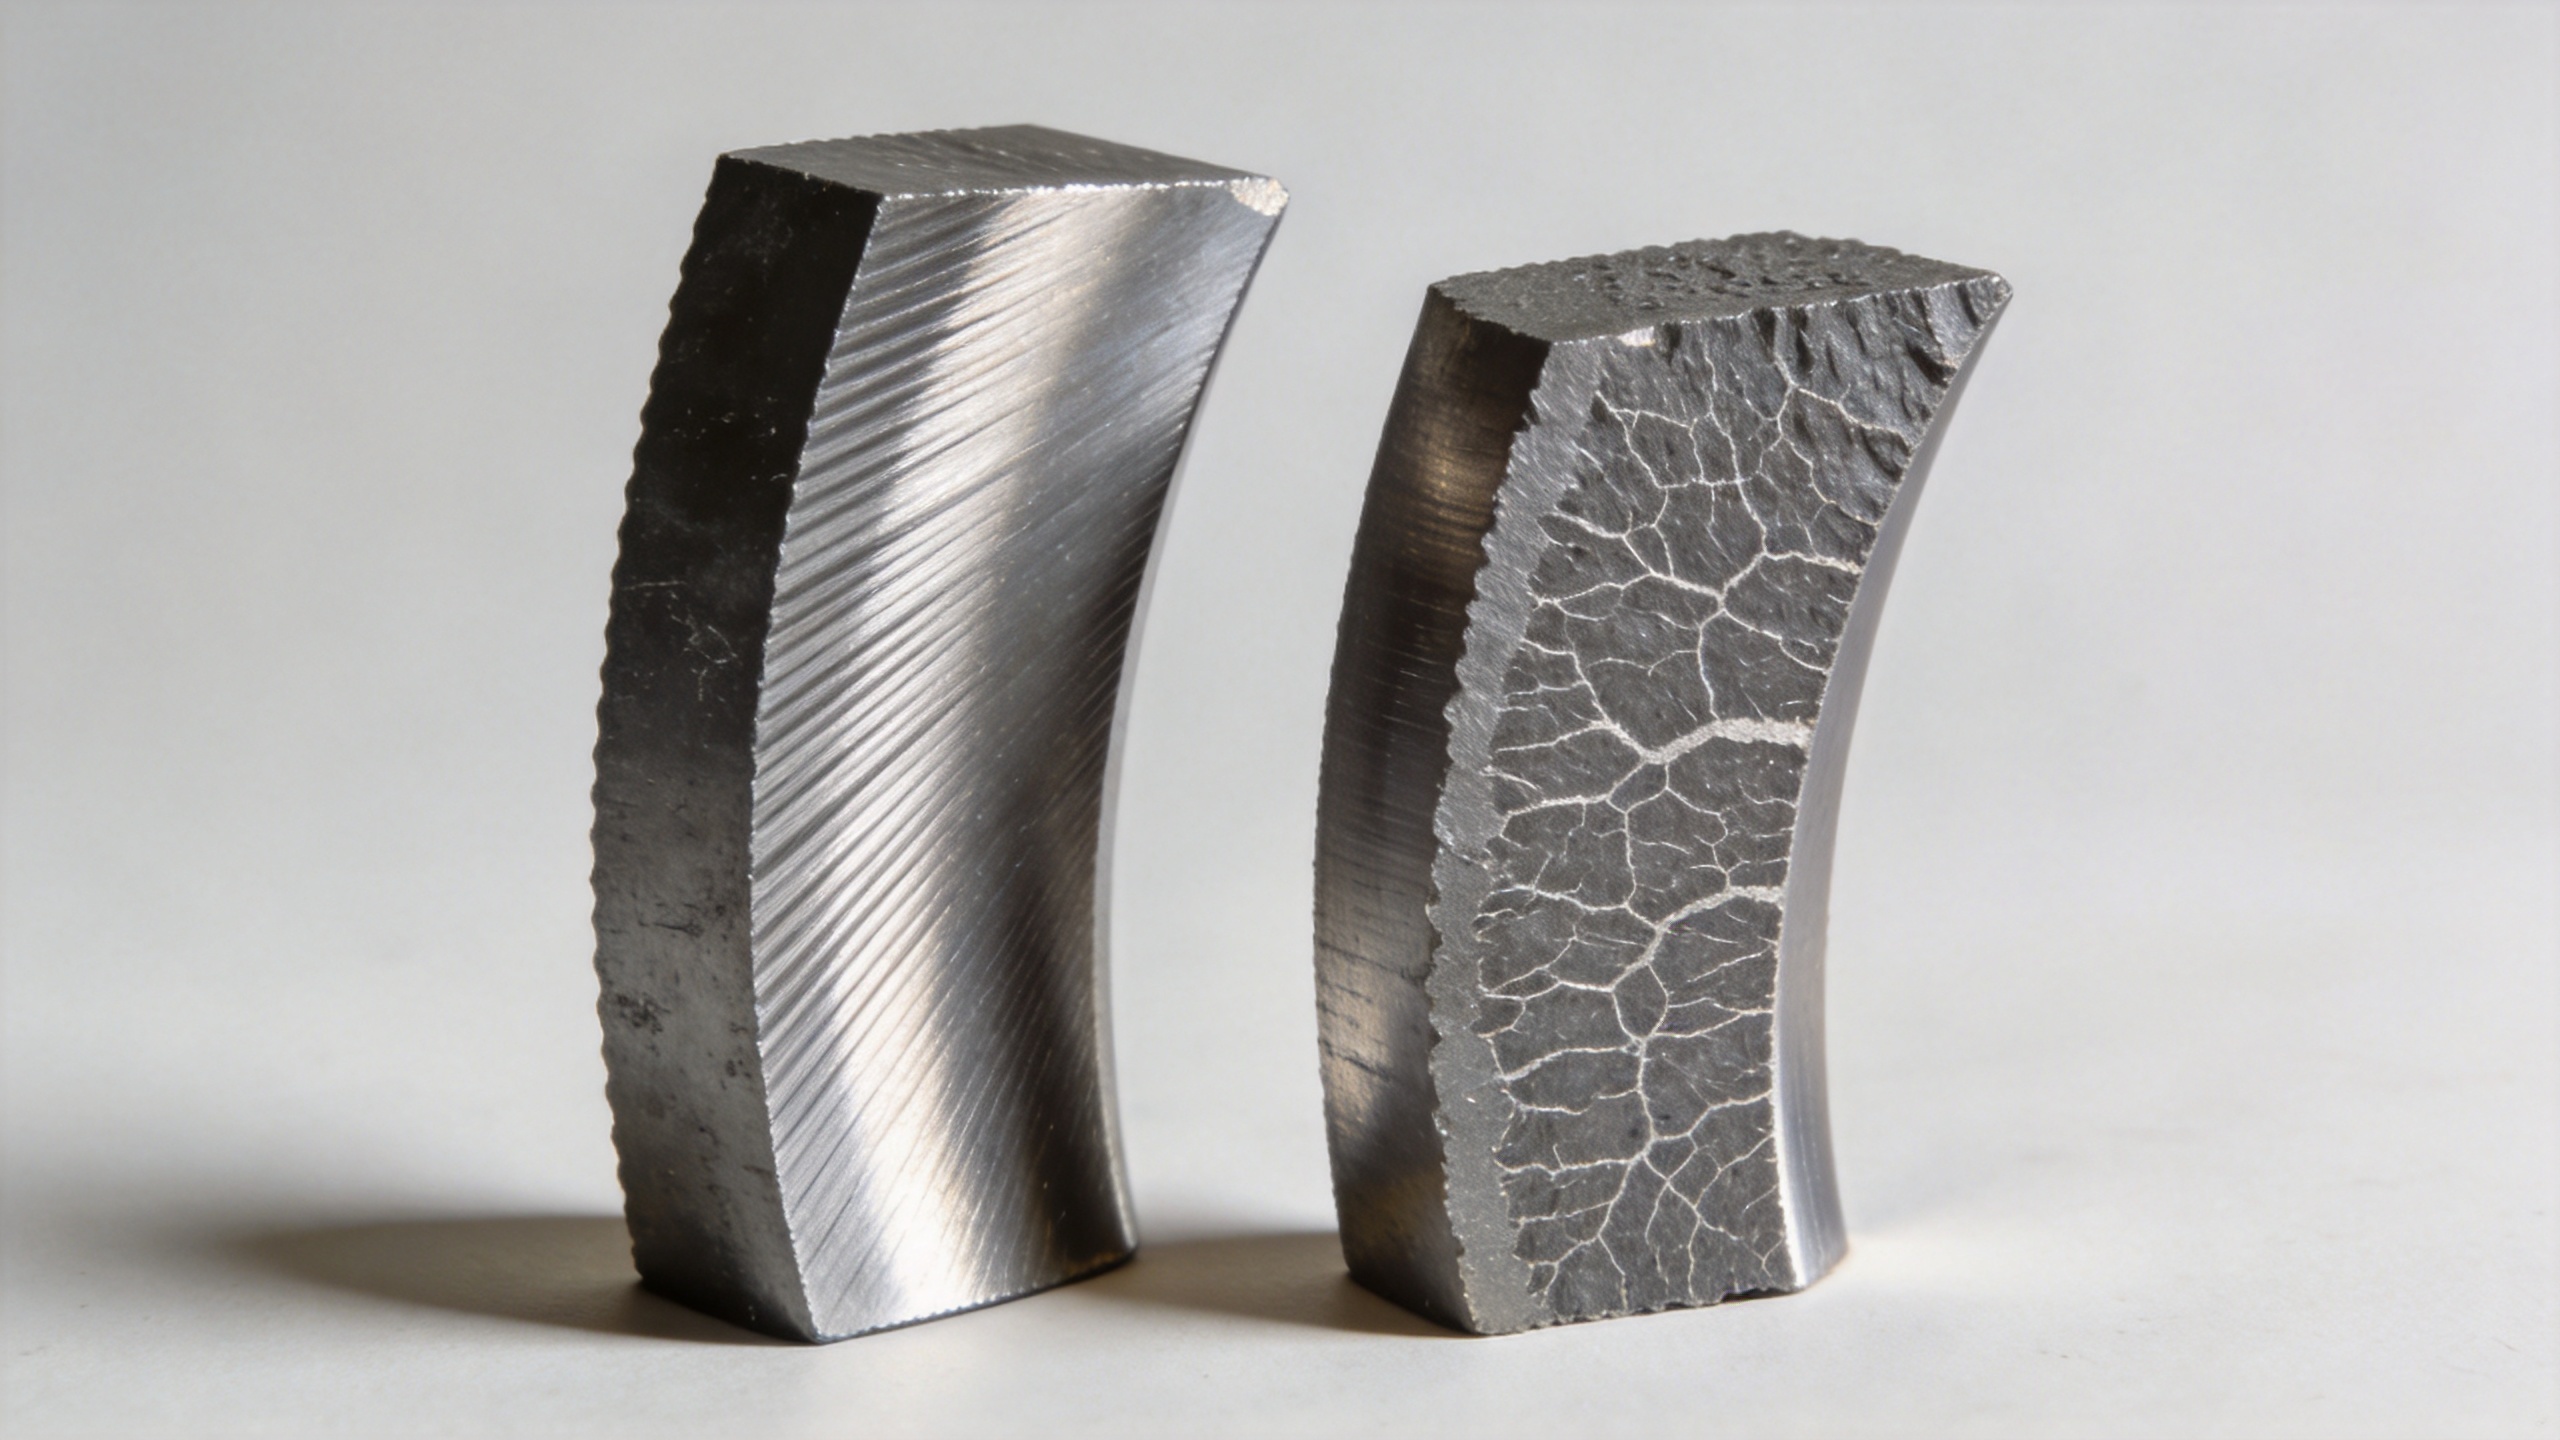
A legfontosabb különbség egy hamisított és egy öntött turbinalemez között az anyag belsejében zajló folyamat a gyártás során. Öntésnél a folyékony fém egy formában szilárdul meg, és hűlés közben dendritikus szemcseszerkezet alakul ki – véletlenszerű irányítással, amely porozitást, zsugorodási üregeket és szennyeződések jelenlétét eredményezheti a szemcsehatárokon.
Kovácsolásnál egy szilárd nyersdarabot veszünk alapul, és nyomóerőt alkalmazunk annak átalakítására a végleges lemezformára. Ez a mechanikai megmunkálás finomítja és igazítja a szemcseszerkezetet úgy, hogy az kövesse a kész alkatrész kontúrját. A gyakorlati eredmény: magasabb szakítószilárdság, javult folyáshatár és – ami a szolgálati élettartam szempontjából a legfontosabb – lényegesen nagyobb fáradási ellenállás, mint ugyanabból az alapötvözetből készült öntött alkatrész esetében.
A kovácsolt és öntött anyagok mikroszerkezeti különbségei közvetlenül befolyásolják a repedéskezdődés ellenállását és a repedésterjedés sebességét. A gázturbinák ciklikus hőmérsékleti és mechanikai terhelési környezetében a fáradásos meghibásodás nem azonnali esemény – mikroszkopikus repedéssel kezdődik egy szemcsehatáron lévő hiányosságnál, majd minden terhelési ciklussal továbbterjed. Egy kovácsolt lapát szemcseáramlása irányított és párhuzamos, így bármely terjedő repedés számára bonyolultabb útvonalat kínál, ami meghosszabbítja a meghibásodásig eltelt időt az öntött alkatrészekhez képest, ahol a repedések véletlenszerű, faformájú határokon terjedhetnek, kevesebb ellenállásra találva.
Méretbeli egyenletesség: Miért fontos a tűrés a szolgálati élettartam szempontjából
A méretbeli pontosság és az élettartam közötti kapcsolatot sok beszerzési csapatnak több cserére volt szüksége, hogy teljes mértékben megértsék. Kezdetben úgy gondolták, hogy egy olyan lapát, amely papíron megfelel az anyagspecifikációnak, azonos teljesítményt nyújt. A gyakorlatban azonban a specifikációs dokumentum nem tünteti fel, hogy a légcsavarprofil geometriája megtartotta-e az eredeti tervezési szándékot – vagy csupán annyira közelítette meg, hogy átment a beérkező ellenőrzésen, miközben aerodinamikai hatástalanságot és feszültségkoncentrációt okozott, amelyek gyorsítják a kopást.
A precíziós kovácsolási eljárások 0,1–1 mm-es szárnyprofil-mérettűrést érnek el, csökkentve az intenzív utómegmunkálás szükségességét, miközben megőrzik a szárnyprofil geometriai integritását. Ezen tűréshatáron belül a szárny elülső és hátsó éle profilja a tervezett aerodinamikai határok között marad. A tűréshatáron túli eltérések – amelyek gyakoriak a hagyományos öntésnél, ahol a szilárdulási zsugorodás nehezebben irányítható – megváltoztathatják a szárnyprofil körüli helyi áramlási teret, növelve a helyi hőmérsékleti gradienseket és a mechanikai feszültséget bizonyos felületi helyeken.
A gyártási tételről tételre érvényes, egyenletes pengeméret-egyformaság csökkenti a szakaszok teljesítménybeli ingadozását, ami különösen fontos többfokozatú kompresszor- és turbinaszerelvényeknél, ahol az egyes szakaszokon átvezetett áramlás egyenletessége közvetlenül befolyásolja a hatásfokot és a hőterhelés-eloszlást.
Fáradási ellenállás ciklikus terhelés alatt: a szolgáltatási élettartam kulcsfontosságú meghatározója
A gázturbinák kompresszor- és turbinaszakaszai folyamatos ciklikus terhelés alatt működnek: magas forgási sebesség, a forró gázáram útvonalán és a hűtőlevegőn belüli hőmérsékletgradiensek, valamint az áramlási szabálytalanságokból és rezonanciából származó rezgőterhelések. Ezekben a körülmények között a lényeges mechanikai tulajdonság nem a maximális húzószilárdság, hanem az anyag képessége a fáradási repedések keletkezésének és terjedésének akadályozására ezrek órányi üzemidő alatt.
A kovácsolt alkatrészek finom szemcseszerkezete és a szilárdulásból eredő pórusosság hiánya miatt általában jobb alacsony- és magasfeszültségű fáradási teljesítményt mutatnak ugyanazon ötvözet öntött változataihoz képest. Azt, hogy sok MRO-mérnök nézete megváltozott, az okozta, hogy látták: az azonos teljesítményparaméterekre méretezett szárnyprofilok valójában eltérően viselkedtek, amikor figyelembe vették a hosszabb ideig tartó részterheléses üzemelést, a hőmérséklet-ingadozást és a valós környezeti szennyeződéseket – és hogy ezen különbség mennyire a gyártási folyamatra, nem pedig a névleges anyagminőségre vezethető vissza.
A turbina lapátok tervezésének kontextusában egy olyan lapát, amely ezrek óráján keresztül konzisztens méreti és mechanikai tulajdonságokat nyújt, értékesebb, mint egy olyan, amely statikus teszten magasabb csúcsteljesítményt ér el, de ciklikus üzemfeltételek mellett gyorsabban romlik. A kérdés nem az, hogy melyik turbina-lapát éri el a legmagasabb teljesítményt ideális körülmények között, hanem az, hogy melyik tartja a legkisebb eltérést ezen teljesítménytől egy teljes szervizidőszak alatt.
Öntési összehasonlítás: Hol illeszkednek a lapátok öntéssel készültek, és hol nem
Ez nem azt az érvelést jelenti, hogy az öntésnek nincs helye a turbinaszerkezetek lapátjainak gyártásában. Az elvesztett formás öntés – különösen a irányítottan szilárdított és egykristályos öntés – megszokott és értékes eljárás a magas hőmérsékleten működő turbinák forró szakaszának alkatrészeihez, ahol a hűtőcsatornák geometriai bonyolultsága miatt a kovácsolás gyakorlatilag alkalmatlan. A nagynyomású turbinák fúvókáihoz és az első forgó lapátokhoz, amelyek a legmagasabb gáz-hőmérsékleten üzemelnek, az öntés továbbra is a domináns eljárás, mert a geometriai követelmények felülbírálják a szemcsestruktúrával kapcsolatos megfontolásokat.
Az öntés összehasonlítása leginkább a kompresszorlapátoknál és az alacsonyabb hőmérsékleten működő turbinaszakaszoknál válik lényegessé, ahol a kovácsolás elfogadható alternatíva, és a kovácsolás fáradási- és méretbeli előnyei közvetlenül hosszabb karbantartási időszakokhoz vezetnek. Ezen alkalmazások esetében a a kovácsolás előnyei — szemcsefinomítás, a méretbeli egyenletesség és a szilárdulásból eredő hibák hiánya — felülbírálja az öntés geometriai rugalmasságával járó előnyt.
Ha az üzemeltetési környezet mérsékelt hőmérsékleti és nyomási szakaszokat foglal magában, ez az iránymutatás általában érvényes. Extrém magas hőmérsékletű elsődleges szakaszokban azonban a kiválasztási logikát újra kell vizsgálni, ahol a hőállóság az elsődleges szempont, nem csupán a fáradási élettartam.
Teljes életciklus-költség: A beszerzési döntés újrafogalmazása
Egy cserére vonatkozó program korai szakaszában természetes hajlam, hogy a darabár legyen a fő kiválasztási szempont. Néhány beszerzési ciklus elteltével azonban kiderül, hogy a teljes életciklus-költség – a cserék gyakorisága, a javítási időszakokhoz szükséges munkaerő, a méretbeli romlásból eredő hatásfok-csökkenés és a tervezetlen leállások kockázata – pontosabban mutatja az aktuális értéket.
Egy magasabb egységáron forgalmazott, űrhajóként kovácsolt turbinalapát hosszabb élettartama miatt alacsonyabb teljes életciklus-költséggel járhat. A kovácsolt és öntött alkatrészek egységköltsége közötti különbség tovább csökken, ha a beszerzési mennyiség elegendő ahhoz, hogy a kovácsolószerszámok beruházási költségét lehessen elosztani. Az 1-től 3-ig terjedő formakovácsolásra épülő eljárások például alacsonyabb szerszámköltséget eredményeznek darabonként, mint a hagyományos megközelítések, így javítják a cserére szoruló programok költségversenyképességét, miközben megőrzik a precíziós kovácsolás ötvözet- és méretbeli előnyeit.
Egy teljes üzemelési ciklus során a kompresszor fokozatokban alkalmazott kovácsolt és öntött lapátok cseréjének gyakoriságában mutatkozó különbség jelentős költség- és üzemeltetési hatásként ismétlődhet – különösen az energiatermelő üzemeknél, ahol minden tervezetlen leállás órája mérhetően csökkenti a termelésből származó bevételt.
Kovácsolt turbinalapátok értékelése alkalmazásához
A cserére szánt turbinaszelepprofil forrásának értékelésekor a megfelelő értékelési kritériumok nem korlátozódnak az ötvözet minőségére és a névleges geometriára. A folyamatképességre vonatkozó dokumentáció – a kovácsolás méretbeli képességének adatai, a szemcseáramlás-ellenőrzés és az egyes tételszintű ellenőrzési jegyzőkönyvek – sokkal konkrétabb információt nyújtanak a várható üzemelési élettartamról, mint egy statikus megfelelőségi tanúsítvány.
A gázturbinás kompresszor-szakaszokkal foglalkozó MRO- és beszerzési csapatok számára a kovácsolt szelepprofilok felé történő áttérés általában a szerviztörténeti adatokból fakad, nem elméleti érvelésekből: olyan alkatrészek, amelyek rendszeresen túllépik a becsült cserére javasolt időszakot, és amelyek méretvizsgálati jelentései azt mutatják, hogy a geometria megmaradt hosszabb üzemelés után is, ezzel a gyártási folyamat különbségét működési szempontból is láthatóvá teszik.
A pontos küszöbérték az üzemelési profiljától függően változik – például a forgási sebességtől, a szakasz hőmérsékletétől és a bemeneti szennyeződéstől –, de az alapvető ok, ami miatt a kovácsolt turbinalemezek általában hosszabb élettartamúak, mint a öntött megfelelőik, minden alkalmazásban azonos: az irányított szemcsestruktúra, a szorosabb méretellenőrzés és a szilárdulásból eredő hibák hiánya olyan alkatrészt eredményez, amely ellenállóbb a szolgálati élettartamot meghatározó, ciklikus hőmérsékleti és mechanikai terhelés környezetében fellépő meghibásodási módokkal szemben.
Beszerzési lekérdezésekhez vagy műszaki dokumentációhoz a precíziós kovácsolt kompresszorlapátok képességeiről lépjen kapcsolatba a Navi Power Technology Co. Ltd.-vel itt: [email protected]vagy látogasson el global.compressorblade.com .