 EN

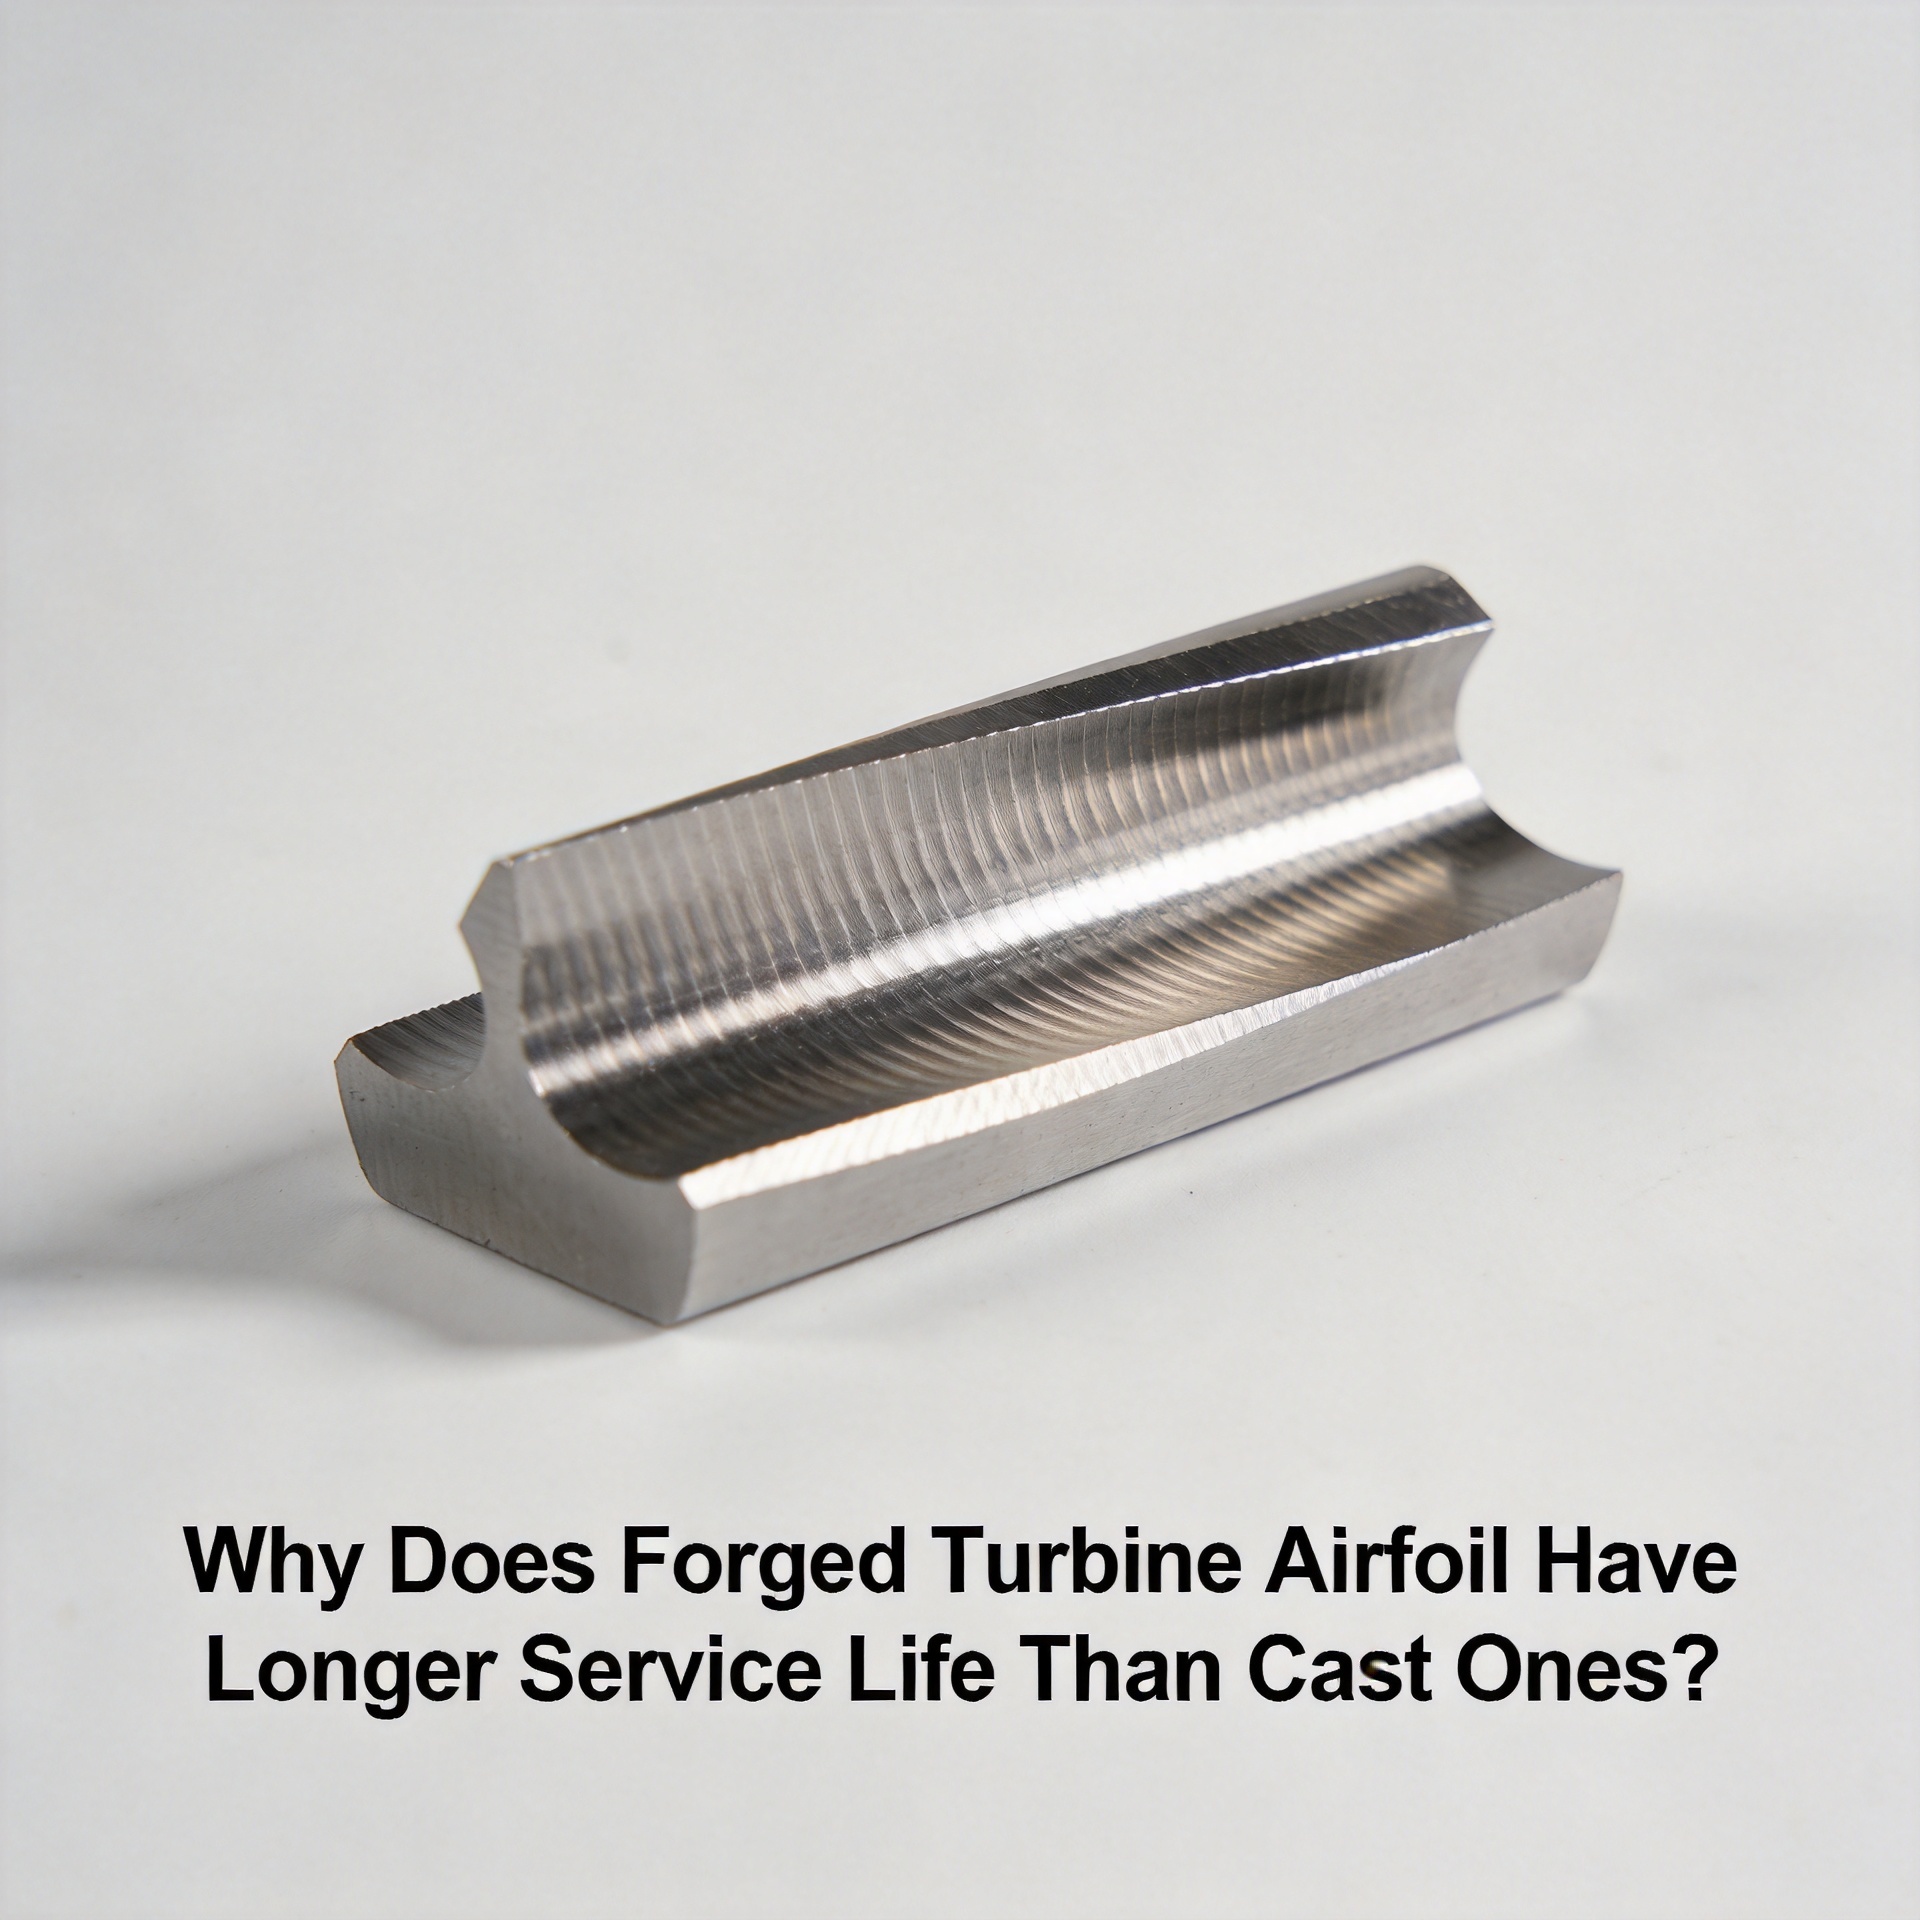
چرا توربینهای هوایی شکلدادهشده عمر خدمتی طولانیتری نسبت به توربینهای ریختهگریشده دارند؟
از دیدگاه مهندسی آیرودینامیک و دینامیک گازها، ارزیابی یک پرهٔ هوایی توربین تنها به درجه آلیاژ ذکرشده در برگه مشخصات فنی محدود نمیشود. عامل واقعی تمایز — که بهطور پایدار قطعاتی را که ۲۰٬۰۰۰ ساعت عمر خدماتی دارند از آنهایی که پس از ۱۲٬۰۰۰ ساعت نیاز به تعویض دارند جدا میکند — نحوه ساخت قطعه است، نه صرفاً جنس ساختار آن. این تفاوت بهویژه هنگامی اهمیت پیدا میکند که اپراتورها و ارائهدهندگان خدمات تعمیر و نگهداری (MRO) بین پرههای توربین زدهشده و ریختهشده برای برنامههای تعویض انتخاب میکنند.
اینکه ساختار زدهشده یا ریختهشده برای کاربرد خاص شما مناسبتر است، بستگی به محیط عملیاتی و استراتژی نگهداری شما دارد، نه به یک پاسخ عمومی. با این حال، دلایل ساختاری و متالورژیکی که باعث میشوند پرههای توربین زدهشده معمولاً عمر طولانیتری نسبت به معادلهای ریختهشده داشته باشند، بهخوبی مستند شدهاند و درک دقیق آنها ارزشمند است.
بنیان متالورژیکی: ساختار دانه و پیامدهای آن
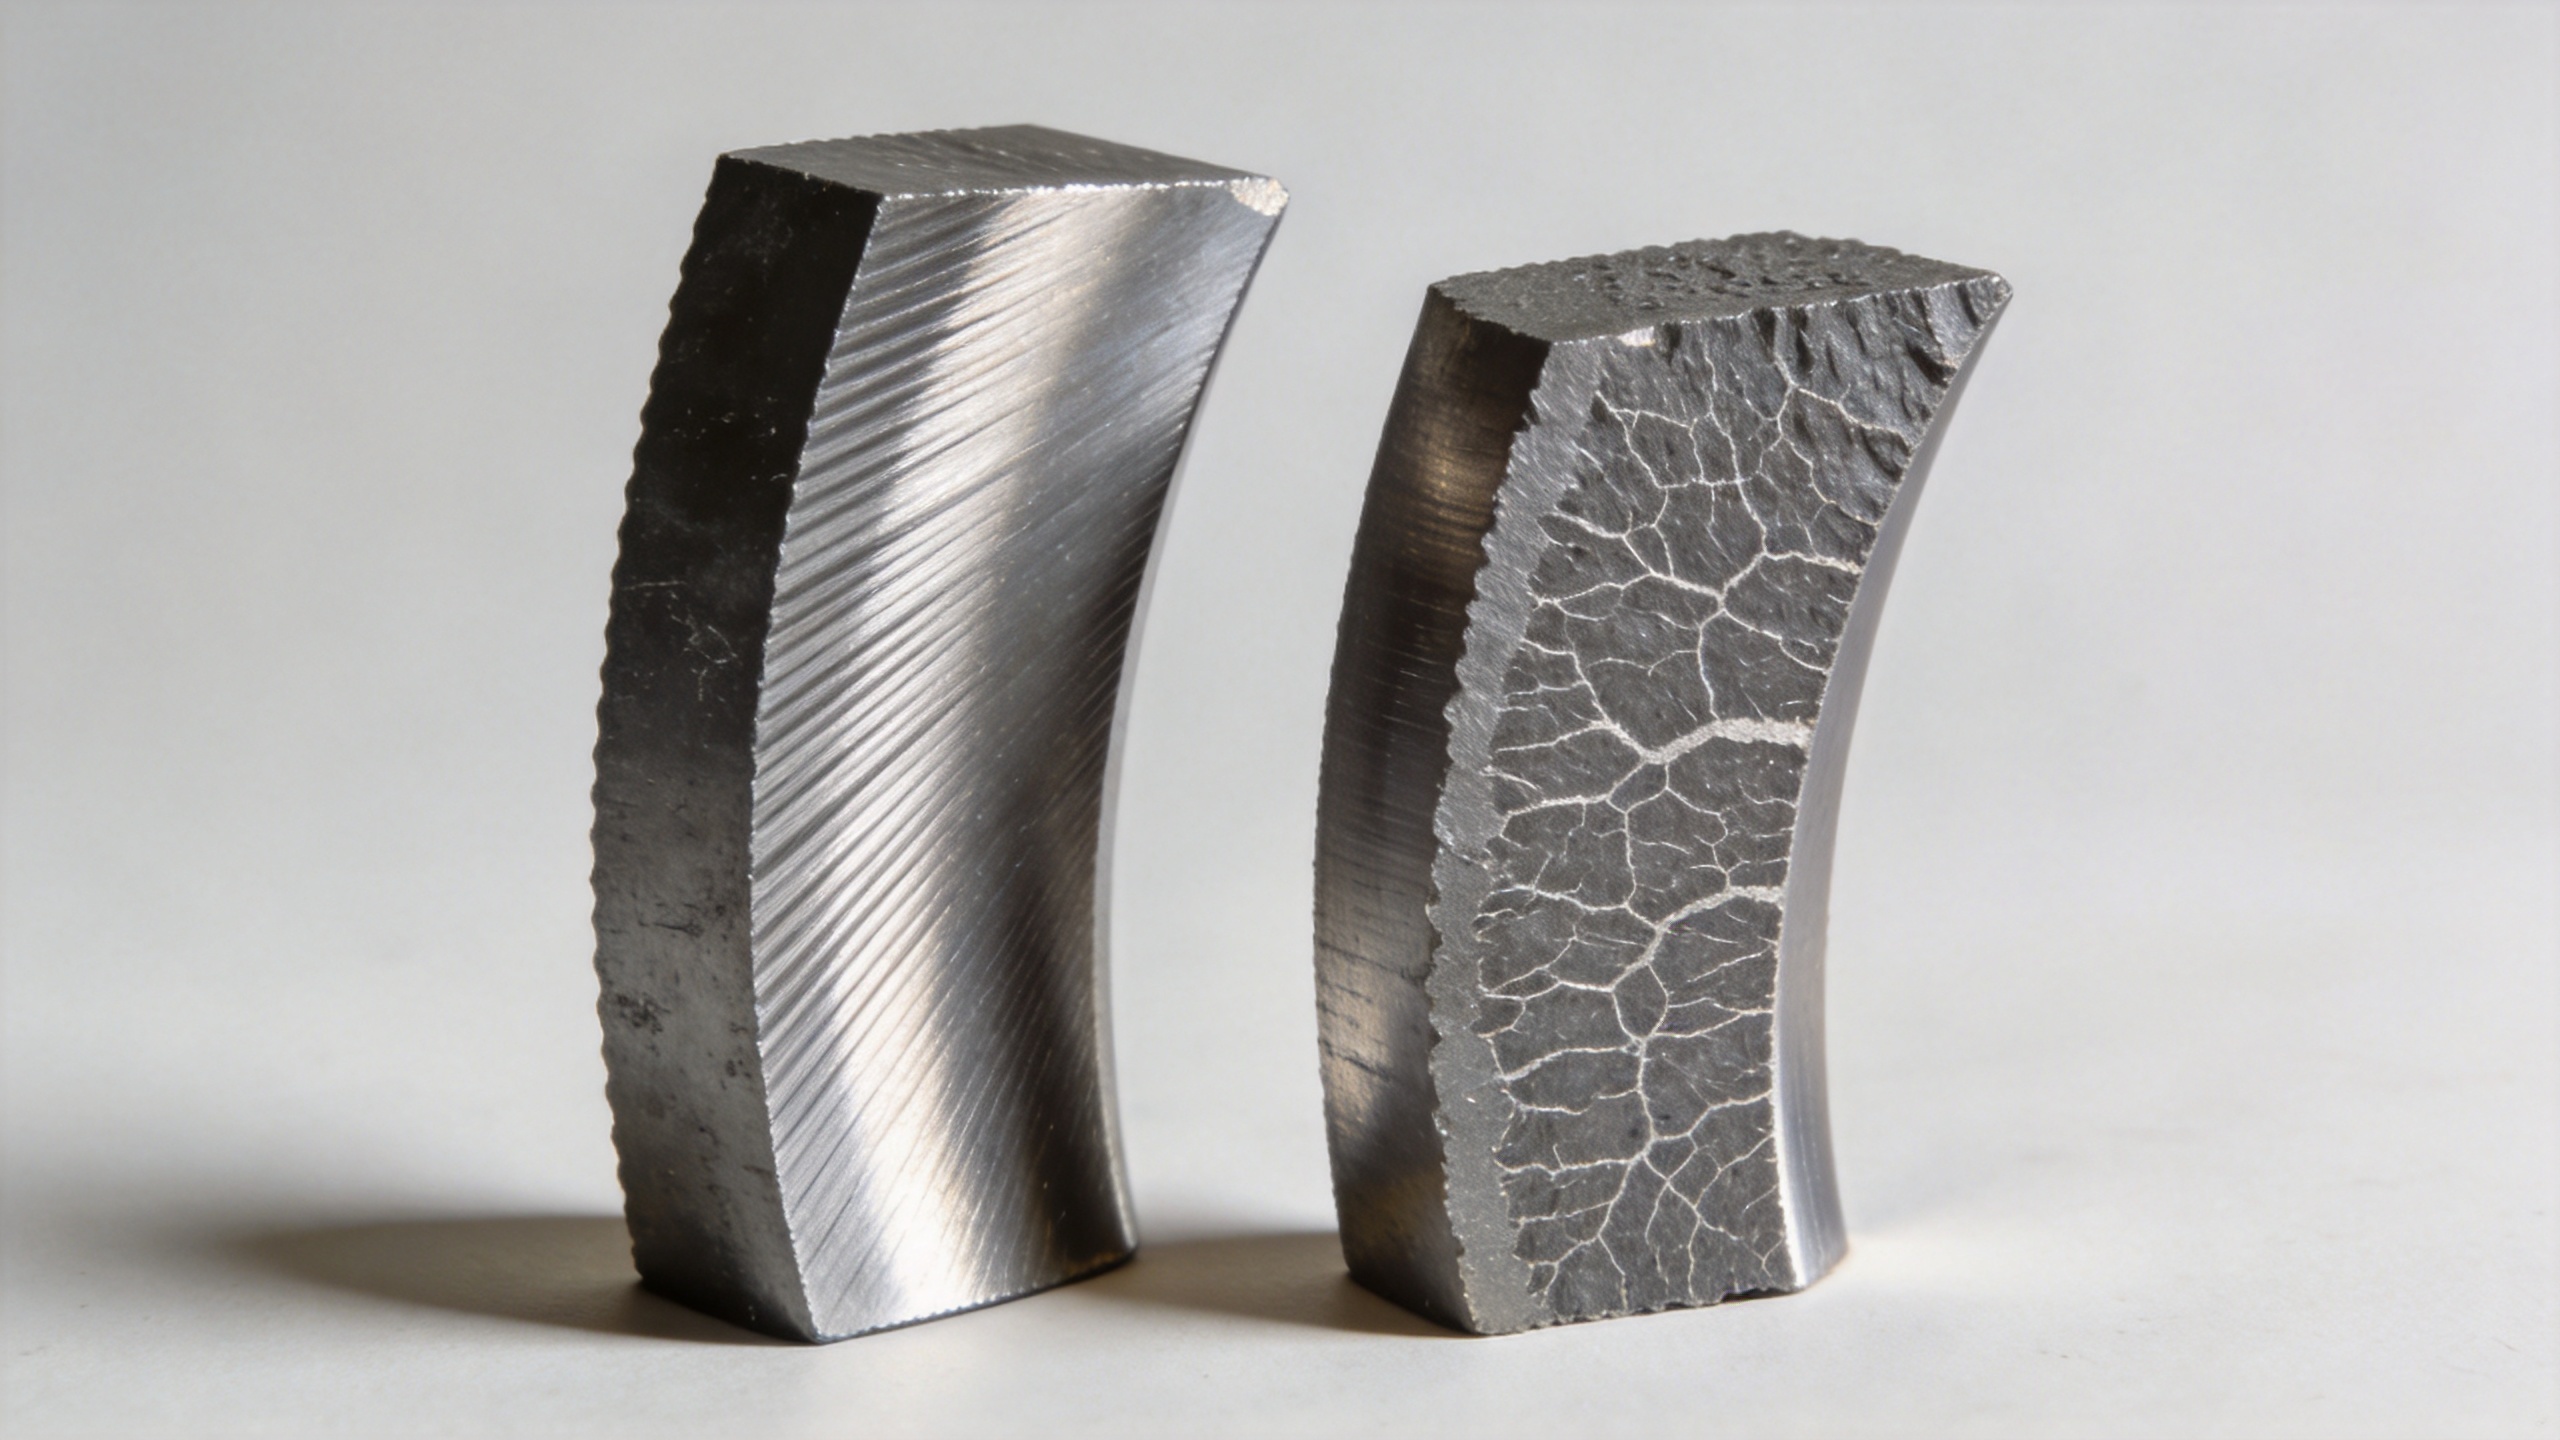
تفاوت اساسیترین بین پره توربینِ فورجشده و ریختهگریشده این است که در طول فرآیند ساخت، چه اتفاقی درون ماده رخ میدهد. در ریختهگری، فلز مذاب در قالبی سرد و جامد میشود و هنگام سرد شدن، ساختار دانهای شاخهای ایجاد میشود — که جهت آن تصادفی است و احتمال وجود تخلخل، حفرههای انقباضی و ناخالصیها در مرزهای دانهها وجود دارد.
فورج کردن از یک تیغهٔ جامد شروع میشود و با اعمال نیروی فشاری، آن را به شکل نهایی پره تبدیل میکند. این کار مکانیکی، ساختار دانهای را ظریفتر کرده و آن را در راستای محور قطعهٔ تمامشده همسو میسازد. نتیجهٔ عملی این روش: مقاومت کششی بالاتر، مقاومت تسلیم بهتر و — که برای عمر خدماتی اهمیت بیشتری دارد — مقاومت خستگی بسیار بیشتر نسبت به قطعهٔ ریختهگریشدهای است که از همان آلیاژ پایه ساخته شده است.
تفاوتهای ریزساختاری بین موادِ ساختهشده با فرآیندِ آهنگری و ریختهگری، بهطور مستقیم بر مقاومت در برابر شروع ترک و نرخ گسترش ترک تأثیر میگذارند. در محیط بارگذاری چرخهای حرارتی و مکانیکی توربین گازی، خرابی خستگی رویدادی لحظهای نیست — بلکه از یک ترک ریز در نقص مرز دانه آغاز میشود و سپس با هر چرخه بارگذاری گسترش مییابد. جریان جهتدار دانهها در پرههای توربین ساختهشده با فرآیند آهنگری، مسیری پیچیدهتر برای هر ترک در حال گسترش ایجاد میکند و زمان تا خرابی را نسبت به قطعات ریختهگریشده — که در آنها ترکها میتوانند در امتداد مرزهای شاخهای تصادفی با مقاومت کمتری گسترش یابند — افزایش میدهد.
ثبات ابعادی: چرا دقت اندازهگیری برای طول عمر خدمات اهمیت دارد
ارتباط بین دقت ابعادی و عمر خدمات یک رابطهای است که برای بسیاری از تیمهای تأمین، درک کامل آن چندین چرخه تعویض طول کشید. فرض اولیه این بود که تیغهای که از نظر مشخصات مواد در کاغذ با استاندارد مطابقت داشت، عملکردی معادل ارائه خواهد داد. در عمل، اما صفحه مشخصات این را آشکار نمیکند که آیا هندسه پروانه هوا بهطور دقیق مطابق با قصد طراحی اصلی حفظ شده است یا خیر — یا اینکه آیا این هندسه تنها بهاندازهای نزدیک است که در بازرسی ورودی قبول شود، در حالی که باعث ناکارآمدیهای آیرودینامیکی و تمرکز تنشها میشود که سایش را تسریع میکنند.
فرآیندهای دقیق زدن با فشار، تلورانسهای ابعادی پرههای آیرودینامیکی را در محدودهٔ ۰٫۱ تا ۱ میلیمتر به دست میآورند و نیاز به ماشینکاری گستردهٔ بعدی را کاهش میدهند، در حالی که تمامیت هندسهٔ پرهٔ آیرودینامیکی حفظ میشود. در این سطح از تلورانس، نمایههای لبهٔ پیشین و لبهٔ پسین پره همچنان درون پوشش آیرودینامیکی طراحیشده باقی میمانند. انحرافات فراتر از این محدوده — که در ریختهگری معمولی رایج است و در آن انقباض ناشی از انجماد کنترلشدنیتر نیست — میتوانند میدان جریان محلی اطراف پره را تغییر دهند و گرادیانهای حرارتی و تنشهای مکانیکی محلی را در نقاط خاصی از سطح افزایش دهند.
یکسانی ابعاد ثابت در بین دسته های تولید نیز باعث کاهش تفاوت عملکرد مرحله می شود که به ویژه در مجموعه های کمپرسور و توربین چند مرحله ای که یکسانی جریان در هر مرحله به طور مستقیم بر بهره وری و توزیع بار حرارتی تأثیر می گذارد، مهم است.
مقاومت در برابر خستگی در معرض بارگذاری چرخه ای: عامل اصلی عمر
کمپرسور توربین گاز و مراحل توربین در معرض بارگذاری دورانی بی وقفه کار می کنند: سرعت چرخش بالا، گرادیانت دمایی بین مسیر گاز داغ و هوا خنک کننده و بار های لرزش ناشی از ناهنجاری جریان و رزونانس. در این شرایط، خاصیت مکانیکی مربوطه مقاومت کششی اوج نیست بلکه توانایی مواد در مقاومت در برابر شروع ترک خستگی و گسترش در طول هزاران ساعت کار است.
اجزایِ فورجشده، با ساختار دانههایِ ریزتر و عدم وجود تخلخل ناشی از انجماد، معمولاً عملکرد بهتری در برابر خستگیِ چرخههای کم و چرخههای زیاد نسبت به اجزای ریختهگریشده از همان آلیاژ نشان میدهند. آنچه دیدگاه بسیاری از مهندسان تعمیر و نگهداری و اصلاح (MRO) را تغییر داد، مشاهدهی رفتار متفاوت پرههای هوایی بود که از نظر پارامترهای عملکردی معادل رتبهبندی شده بودند، اما در شرایط کارکرد بار جزئی طولانیتر، چرخههای حرارتی و آلودگی واقعی محیطی، رفتاری متفاوت از خود نشان دادند — و اینکه چقدر از این تفاوتها ریشه در فرآیند ساخت، نه در درجهی اسمی ماده، داشت.
در زمینهٔ طراحی پرههای توربین، پرهای که در طول هزاران ساعت خواص ابعادی و مکانیکی پایداری را حفظ میکند، ارزش بیشتری نسبت به پرهای دارد که در آزمونهای استاتیک عملکرد بالاتری دارد اما در شرایط سرویس چرخهای سریعتر از بین میرود. پرسش این نیست که کدام پرهٔ توربین در شرایط ایدهآل بیشترین خروجی را تولید میکند، بلکه این است که کدام پره کمترین انحراف از آن عملکرد را در طول کل دورهٔ سرویس حفظ میکند.
مقایسهٔ ریختهگری: جایی که پرههای ریختهگریشده مناسباند و جایی که مناسب نیستند
این بحث این نیست که ریختهگری در تولید پرههای توربین جایی ندارد. ریختهگری به روش سرمایش سمتدار و ریختهگری تکبلوری، فرآیندی استوار و ارزشمند برای ساخت قطعات داغ بخش توربین که در دماهای بالا کار میکنند؛ زیرا پیچیدگی هندسهٔ کانالهای خنککننده، عملیات نورد را غیرعملی میسازد. برای نازلهای توربین فشار بالا و پرههای چرخان مرحلهٔ اول که در بالاترین دماهای گازی کار میکنند، ریختهگری همچنان فرآیند غالب است، چرا که نیازهای هندسی از ملاحظات ساختار دانهای اهمیت بیشتری دارند.
مقایسهٔ ریختهگری و نورد در پرههای کمپرسور و مراحل پاییندمای توربین بیشترین ارتباط را دارد، جایی که نورد گزینهای عملی است و مزایای نورد در زمینهٔ خستگی و دقت ابعادی، مستقیماً منجر به افزایش بازههای خدماتی میشوند. در این کاربردها، مزایای آهنگری — ریزدانهشدن، ثبات ابعادی و عدم وجود عیوب ناشی از انجماد — بر مزیت انعطافپذیری هندسی ریختهگری غلبه میکنند.
اگر محیط عملیاتی شما شامل مراحل دمایی و فشاری متوسط باشد، این راهنمایی بهطور کلی قابل اعمال است. در کاربردهای مرحلهٔ اول با دمای بسیار بالا، منطق انتخاب باید با تأکید بر توانایی حرارتی بهجای عمر خستگی بهتنهایی، مجدداً بررسی شود.
هزینهٔ کل دورهٔ عمر: بازتعریف تصمیمگیری در خرید
در ابتدای یک برنامهٔ جایگزینی، تمایل طبیعی این است که تمرکز اصلی بر قیمت واحد بهعنوان معیار اصلی انتخاب قرار گیرد. اما پس از چند چرخهٔ خرید، مشخص میشود که هزینهٔ کل دورهٔ عمر — از جمله فراوانی جایگزینیها، نیروی کار مورد نیاز برای بازرسیها و تعمیرات دورهای، افت بازده ناشی از تغییر ابعادی و ریسک توقفهای غیرمنتظره — پیشبینیکنندهٔ دقیقتری از ارزش واقعی است.
پرهٔ توربینِ بهصورتِ ساختهشده با فرآیندِ فورج، با وجودِ قیمتِ واحدِ بالاتر، میتواند هزینهٔ کلیِ چرخهٔ عمر را کاهش دهد؛ زیرا طولانیتر شدنِ عمرِ خدماترسانی آن در محاسبات لحاظ میشود. وقتی حجمهای خرید بهاندازهای زیاد باشند که بتوانند سرمایهگذاری اولیهٔ قالبهای فورج را جبران کنند، اختلافِ حاشیهٔ سود بین قیمتِ واحدِ فورج و ریختهگری نیز بیشتر کوچک میشود. فرآیندهایی مانند فورجِ قالبی با نسبت ۱ به ۳، هزینهٔ قالب را بهازای هر قطعه کاهش میدهند و از اینرو رقابتپذیری هزینهای را برای برنامههای تعویض بهبود میبخشند، بدون اینکه مزایای متالورژیکی و ابعادی فورج دقیق از بین برود.
در طول یک چرخهٔ کامل عملیاتی، تفاوت در فراوانی تعویض پرههای فورج و ریختهگری در مراحل کمپرسور میتواند تأثیرات مالی و عملیاتی قابلتوجهی ایجاد کند — بهویژه برای اپراتورهای تولید انرژی، که هر ساعت توقف غیربرنامهریزیشده بهمعنای درآمد از دسترفتهٔ قابلسنجش از تولید است.
ارزیابی پرههای توربینِ فورجشده برای کاربرد شما
هنگام ارزیابی منبع توربین جایگزین، معیارهای ارزیابی مربوطه فراتر از درجه آلیاژ و هندسه اسمی است. اسناد قابلیت فرآیند — دادههای قابلیت ابعادی آهنگری، تأیید جریان دانهها و سوابق بازرسی سطح دستهها — اطلاعات عملیتری درباره عمر مورد انتظار در خدمت ارائه میدهند تا یک گواهی انطباق ایستا.
برای تیمهای نگهداری، تعمیر و تأمین (MRO) و خرید که با مرحلههای فشردهکننده توربین گازی کار میکنند، گذار به پرههای آهنگری معمولاً بر اساس دادههای تاریخچه خدمات و نه استدلالهای نظری صورت میگیرد: اجزایی که بهطور مداوم بازه جایگزینی پیشبینیشده را فراتر میروند و گزارشهای ابعادی آنها نشاندهنده حفظ هندسه پس از دوره طولانی خدمت هستند، تفاوت فرآیند ساخت را در اصطلاحات عملیاتی مشهود میسازند.
آستانهٔ دقیق بستگی به پروفایل عملیاتی شما دارد — یعنی سرعت چرخش، دمای مرحله و آلودگی ورودی — اما دلیل اصلی اینکه پرههای توربینیِ کُرَشتهشده معمولاً عمر طولانیتری نسبت به نمونههای ریختهگریشده دارند، در تمام کاربردها یکسان است: ساختار دانههای همراستا، کنترل دقیقتر ابعاد و عدم وجود عیوب ناشی از انجماد، قطعهای را ایجاد میکنند که در برابر حالتهای خاص شکستِ تعیینکنندهٔ عمر خدمات در محیطهای بارگذاری حرارتی و مکانیکی دورهای، مقاومتر است.
برای پرسوجوی خرید یا مستندات فنی دربارهٔ قابلیتهای پرههای کمپرسوریِ دقیقِ کُرَشتهشده، با شرکت Navi Power Technology Co. Ltd. تماس بگیرید. [email protected]یا بازدید کنید global.compressorblade.com .