 EN

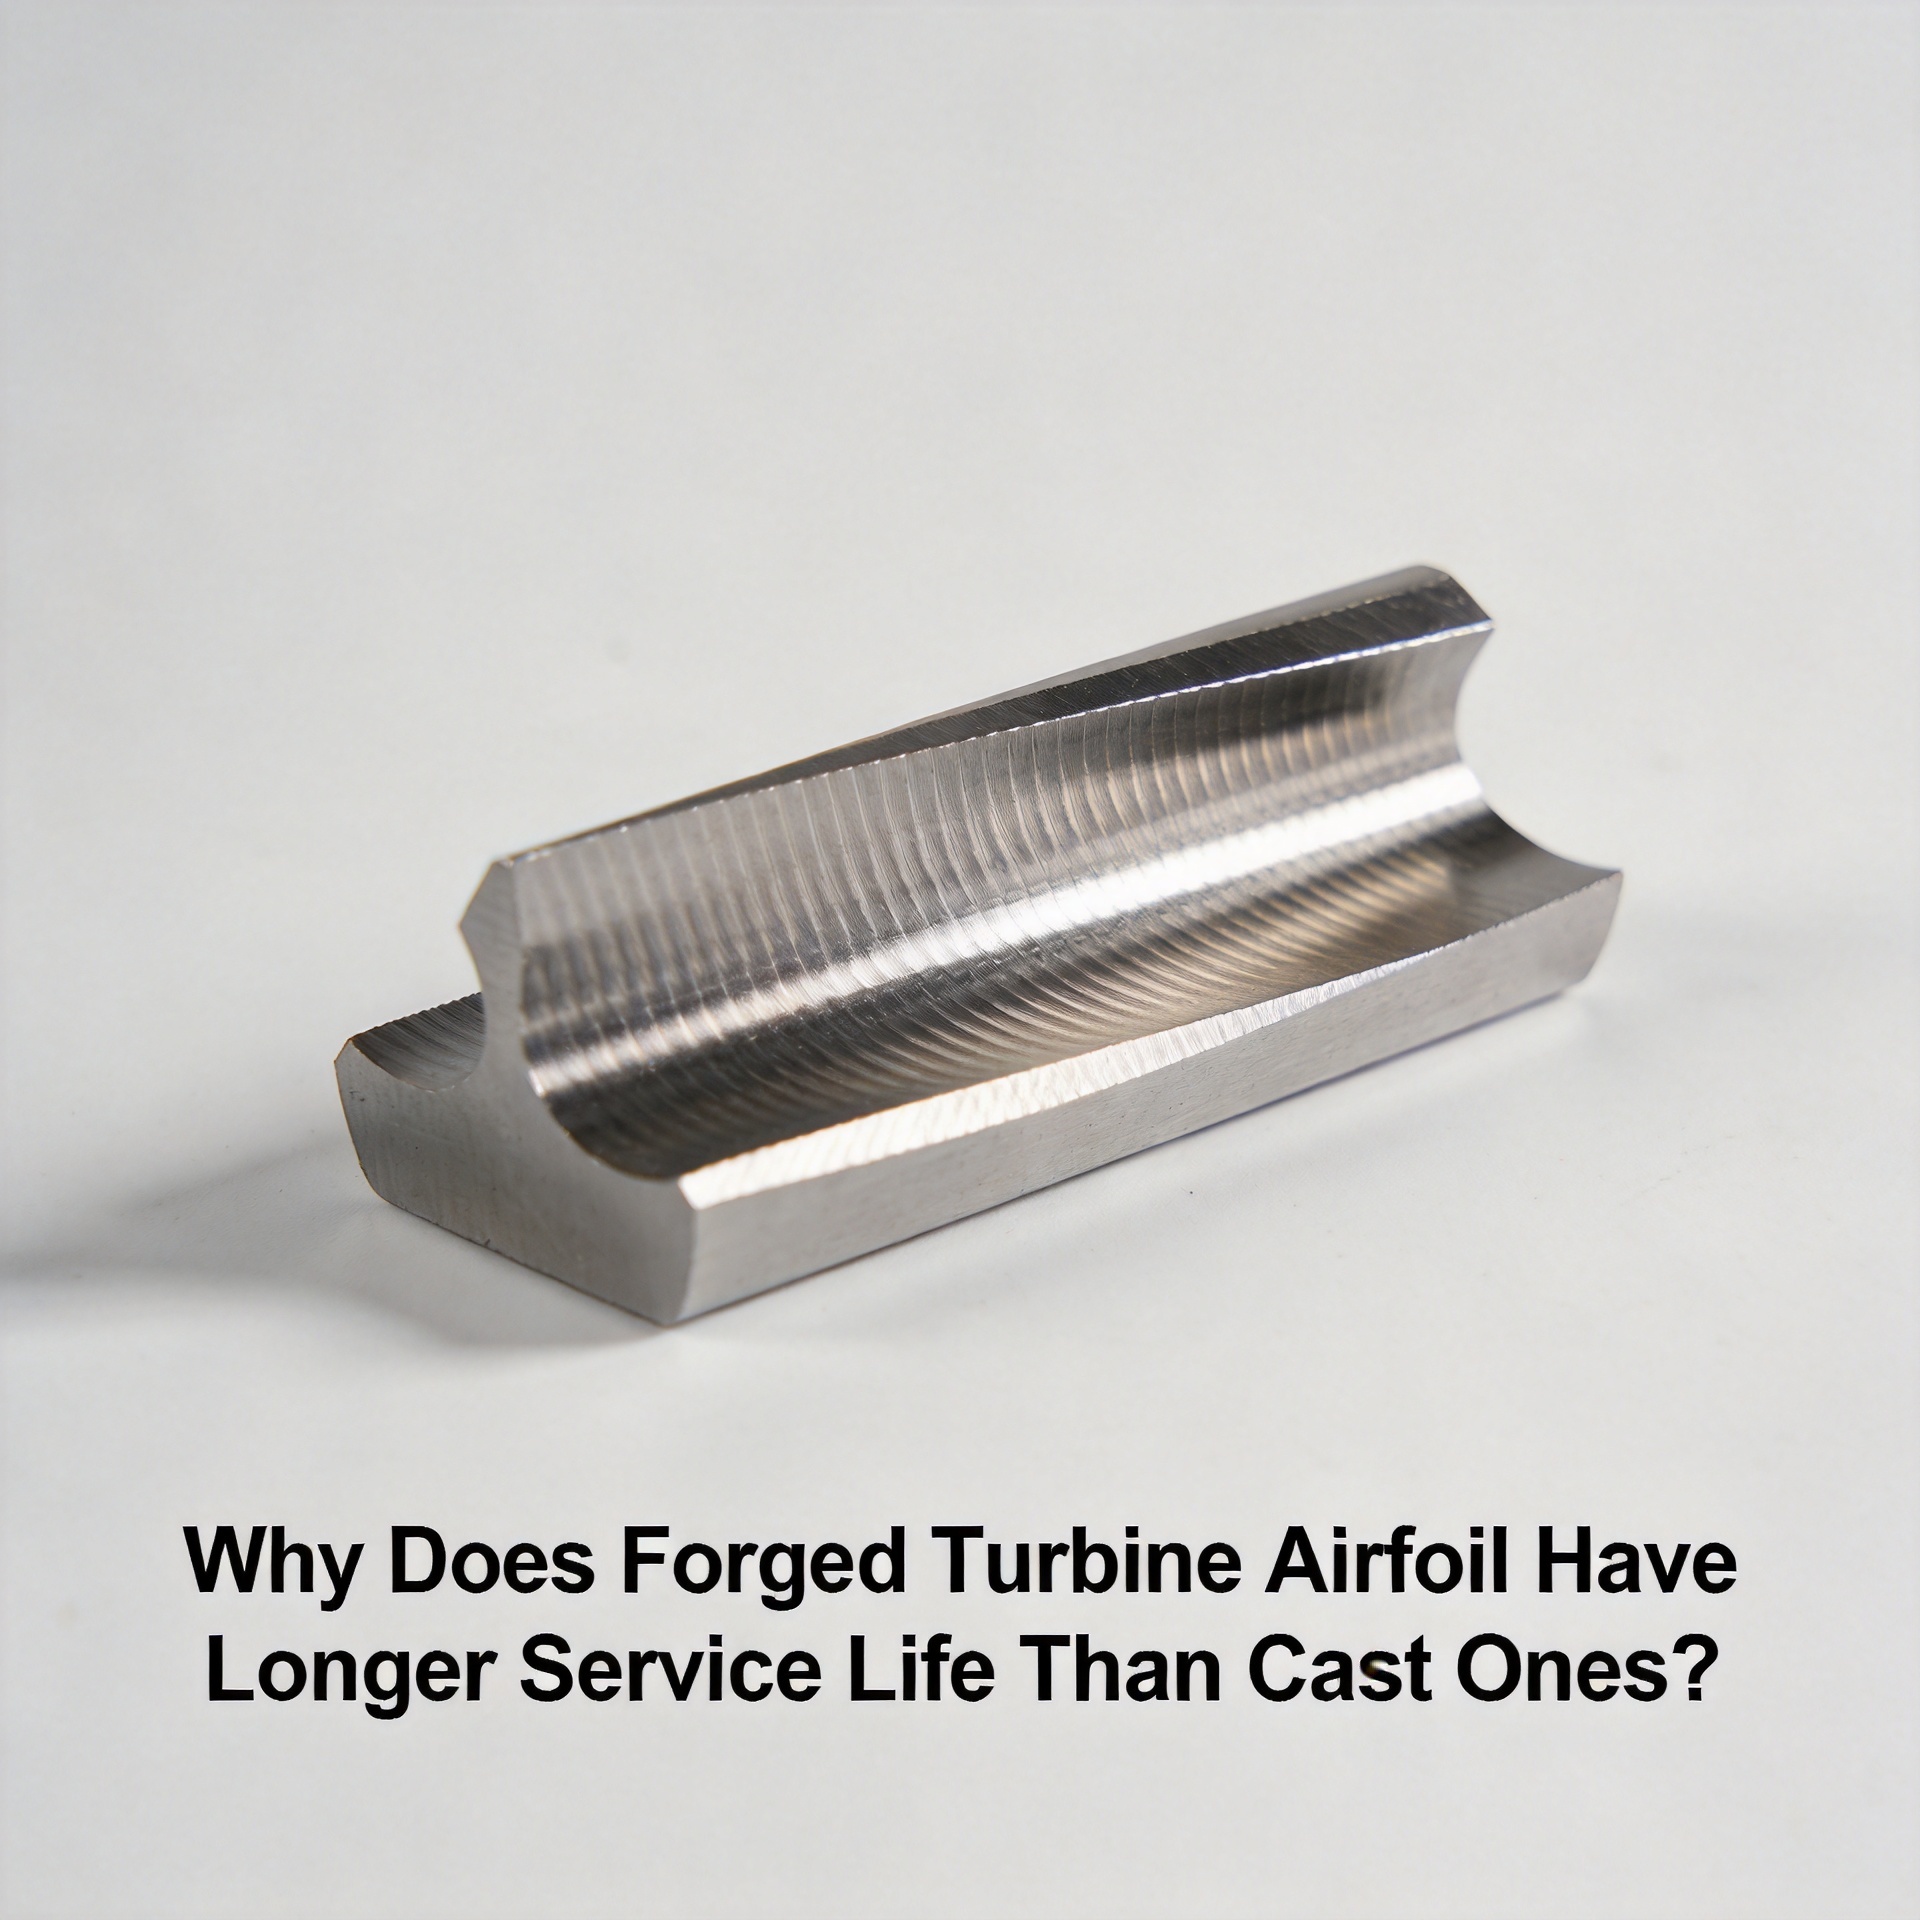
Tại sao cánh tuabin rèn có tuổi thọ dài hơn cánh tuabin đúc?
Từ góc độ kỹ thuật khí động học và động lực học khí, việc đánh giá một cánh tuabin không chỉ dựa vào cấp độ hợp kim được ghi trên bảng thông số kỹ thuật. Yếu tố thực sự tạo nên sự khác biệt — yếu tố luôn phân biệt rõ các bộ phận có chu kỳ bảo trì lên đến 20.000 giờ so với những bộ phận phải thay thế sau 12.000 giờ — chính là cách thức chế tạo chi tiết, chứ không chỉ là vật liệu dùng để chế tạo. Sự khác biệt này trở nên đặc biệt quan trọng khi các nhà khai thác và nhà cung cấp dịch vụ bảo trì – sửa chữa – đại tu (MRO) đang lựa chọn giữa lưỡi tuabin rèn và lưỡi tuabin đúc cho các chương trình thay thế.
Việc lựa chọn giữa phương pháp rèn hay đúc phù hợp hơn cho ứng dụng cụ thể của bạn phụ thuộc vào môi trường vận hành và chiến lược bảo trì của bạn, chứ không có câu trả lời chung áp dụng cho mọi trường hợp. Tuy nhiên, những lý do về mặt kết cấu và kim loại học khiến lưỡi tuabin rèn thường bền hơn lưỡi tuabin đúc tương đương đã được ghi nhận đầy đủ và xứng đáng được tìm hiểu kỹ lưỡng.
Nền tảng kim loại học: Cấu trúc hạt và hệ quả của nó
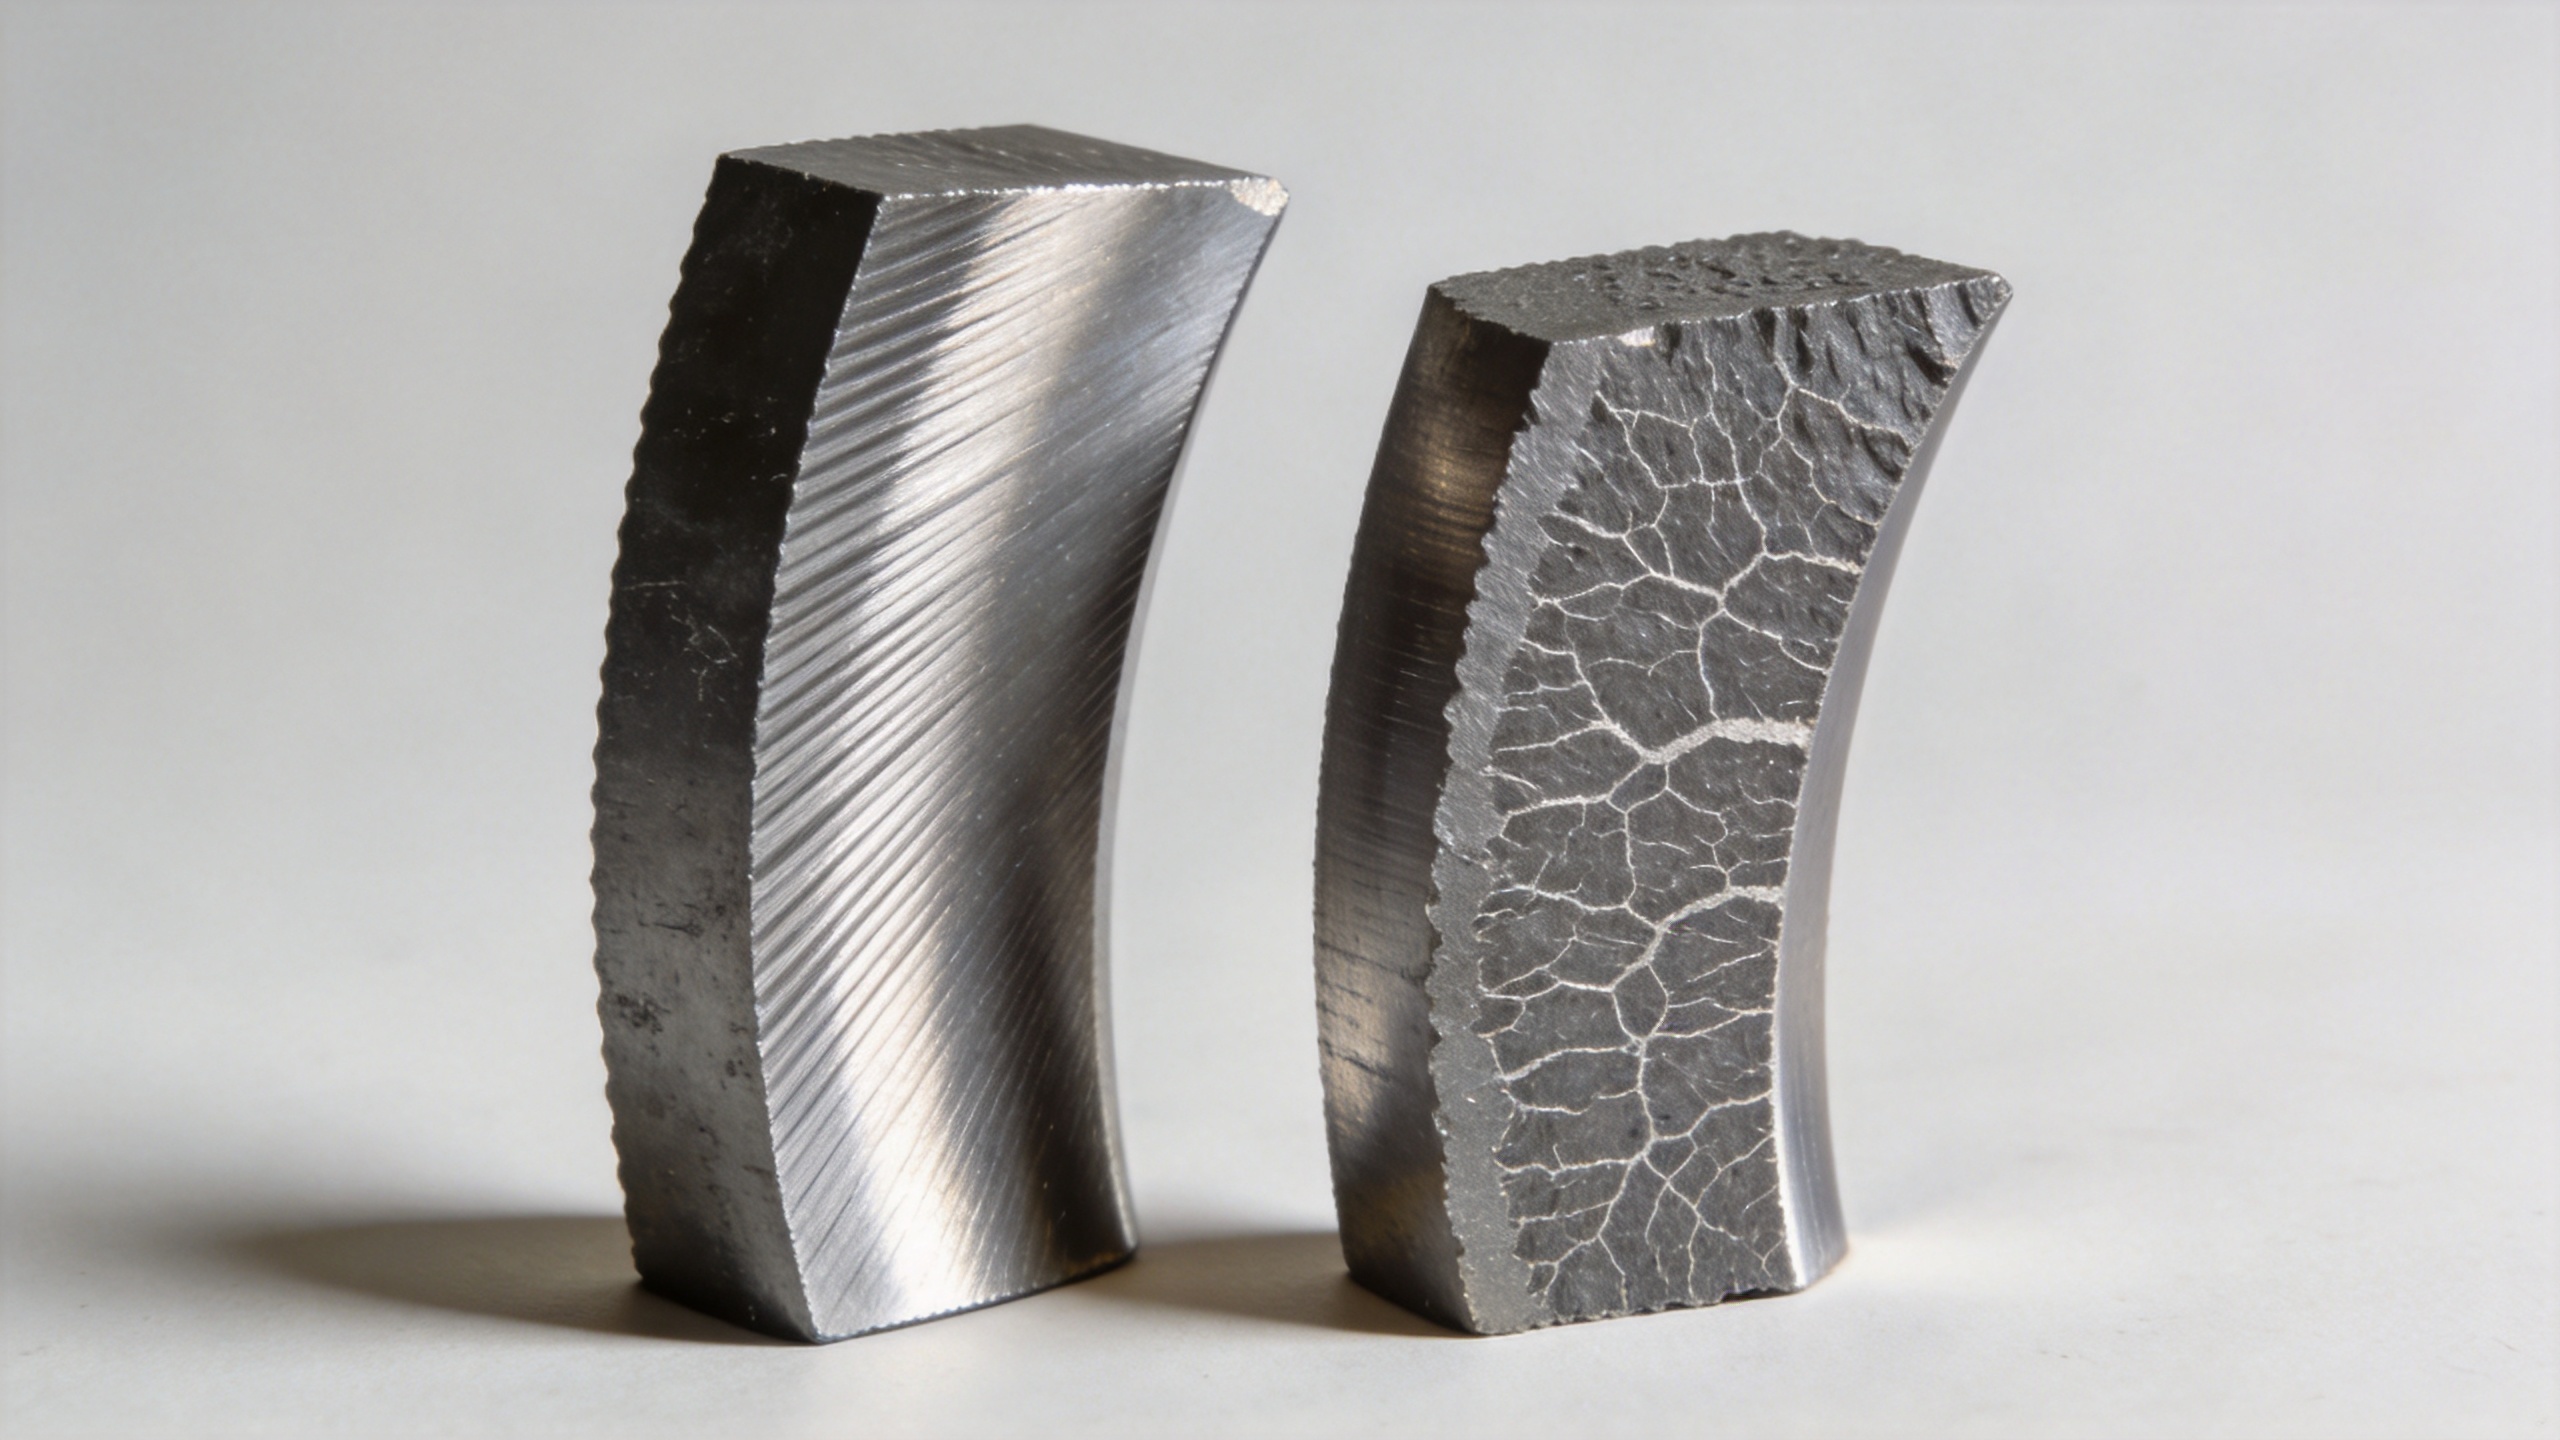
Sự khác biệt cơ bản nhất giữa cánh tuabin rèn và cánh tuabin đúc nằm ở những gì xảy ra bên trong vật liệu trong quá trình sản xuất. Trong phương pháp đúc, kim loại nóng chảy đông đặc trong khuôn, và khi nguội đi, cấu trúc hạt dạng nhánh hình thành — có hướng ngẫu nhiên, kèm theo khả năng xuất hiện độ xốp, các lỗ rỗng do co ngót và tạp chất tại các ranh giới hạt.
Rèn sử dụng một phôi đặc và tác dụng lực nén để định hình lại nó thành hình dạng cánh tuabin cuối cùng. Việc gia công cơ học này làm tinh luyện và sắp xếp lại cấu trúc hạt sao cho bám theo đường viền của chi tiết hoàn chỉnh. Kết quả thực tế đạt được: độ bền kéo cao hơn, độ bền chảy cải thiện và — quan trọng nhất đối với tuổi thọ sử dụng — khả năng chống mỏi vượt trội đáng kể so với một linh kiện đúc được chế tạo từ cùng loại hợp kim nền.
Sự khác biệt về vi cấu trúc giữa vật liệu rèn và vật liệu đúc ảnh hưởng trực tiếp đến khả năng chống khởi phát vết nứt cũng như tốc độ lan truyền vết nứt. Trong môi trường tải nhiệt và cơ học chu kỳ của tuabin khí, sự phá hủy do mỏi không phải là một sự kiện tức thời — nó bắt đầu bằng một vết nứt vi mô tại khuyết tật ở ranh giới hạt, sau đó lan rộng qua từng chu kỳ tải. Dòng chảy hạt được định hướng trong cánh tuabin rèn tạo thành một đường đi quanh co hơn cho bất kỳ vết nứt nào đang lan truyền, kéo dài thời gian đến khi hỏng so với vật liệu đúc, nơi các vết nứt có thể lan dọc theo các ranh giới dendrit ngẫu nhiên với ít sức cản hơn.
Tính nhất quán về kích thước: Vì sao dung sai lại quan trọng đối với tuổi thọ phục vụ
Mối liên hệ giữa độ chính xác về kích thước và tuổi thọ sử dụng là điều mà nhiều đội mua sắm phải trải qua vài chu kỳ thay thế mới thực sự thấu hiểu đầy đủ. Giả định ban đầu là một lưỡi cánh quạt đáp ứng đúng đặc tả vật liệu trên giấy sẽ mang lại hiệu suất tương đương. Trên thực tế, bảng đặc tả không tiết lộ điều quan trọng này: hình học cánh (airfoil geometry) có được duy trì đúng theo ý định thiết kế gốc hay không — hay chỉ gần đúng để vượt qua kiểm tra nhập kho, trong khi lại gây ra những bất lợi khí động học và tập trung ứng suất làm gia tăng tốc độ hao mòn.
Các quy trình rèn chính xác đạt được dung sai kích thước cánh tuabin trong khoảng 0,1–1 mm, giảm nhu cầu gia công cơ khí bổ sung quy mô lớn trong khi vẫn đảm bảo tính toàn vẹn của hình học cánh tuabin. Ở mức dung sai này, các đường viền mép trước và mép sau vẫn nằm trong giới hạn khí động học đã thiết kế. Các sai lệch vượt ngoài phạm vi này — thường gặp trong phương pháp đúc thông thường, nơi việc kiểm soát co ngót do đông đặc khó hơn — có thể làm thay đổi trường dòng cục bộ xung quanh cánh tuabin, làm tăng gradient nhiệt cục bộ và ứng suất cơ học tại một số vị trí bề mặt cụ thể.
Sự đồng nhất về kích thước giữa các cánh quạt trong toàn bộ lô sản xuất cũng làm giảm độ biến thiên về hiệu suất của từng cấp, điều này đặc biệt quan trọng trong các cụm nén và tuabin nhiều cấp, nơi tính đồng đều của dòng chảy qua mỗi cấp ảnh hưởng trực tiếp đến hiệu suất và sự phân bố tải nhiệt.
Khả năng chống mỏi dưới tải chu kỳ: Yếu tố chủ chốt quyết định tuổi thọ phục vụ
Các cấp nén và tuabin của tuabin khí hoạt động trong điều kiện tải chu kỳ liên tục: tốc độ quay cao, chênh lệch nhiệt độ giữa luồng khí nóng và không khí làm mát, cũng như tải rung do bất thường trong dòng chảy và cộng hưởng. Trong những điều kiện này, tính chất cơ học có liên quan không phải là giới hạn bền kéo cực đại — mà là khả năng của vật liệu chống lại việc hình thành và lan rộng vết nứt mỏi trong hàng nghìn giờ vận hành.
Các bộ phận rèn, với cấu trúc hạt tinh tế và không có độ xốp do quá trình đông đặc gây ra, thường thể hiện hiệu suất chống mỏi ở chu kỳ thấp và chu kỳ cao vượt trội hơn so với các bộ phận đúc cùng loại hợp kim. Điều đã thay đổi quan điểm của nhiều kỹ sư bảo trì, sửa chữa và đại tu (MRO) là việc quan sát cách các cánh tuabin được đánh giá đạt các thông số hiệu suất tương đương thực tế vận hành khác nhau ra sao khi tính đến chế độ tải một phần kéo dài, chu kỳ nhiệt và ô nhiễm trong điều kiện thực tế — cũng như mức độ chênh lệch đó bắt nguồn từ quy trình sản xuất chứ không phải từ cấp độ vật liệu danh nghĩa.
Trong bối cảnh thiết kế cánh tuabin, một cánh có khả năng duy trì các đặc tính về kích thước và cơ học ổn định trong hàng nghìn giờ vận hành sẽ có giá trị cao hơn một cánh đạt hiệu suất đỉnh cao hơn trong bài kiểm tra tĩnh nhưng suy giảm nhanh hơn khi làm việc trong điều kiện chu kỳ thực tế. Vấn đề không nằm ở việc cánh tuabin nào đạt công suất tối đa trong điều kiện lý tưởng, mà là cánh nào giữ được độ lệch nhỏ nhất so với hiệu suất đó trong suốt toàn bộ chu kỳ bảo dưỡng.
So sánh phương pháp đúc: Những trường hợp phù hợp và không phù hợp đối với cánh đúc
Đây không phải là lập luận cho rằng phương pháp đúc không có vai trò nào trong sản xuất cánh tuabin. Đúc khuôn mất (investment casting) — đặc biệt là đúc định hướng kết tinh và đúc tinh thể đơn — là một quy trình đã được thiết lập và có giá trị đối với các bộ phận nóng của tuabin hoạt động ở nhiệt độ cao, nơi độ phức tạp về hình học của các kênh làm mát khiến việc rèn trở nên không khả thi. Đối với các vòi phun tuabin áp suất cao và các cánh quay giai đoạn đầu hoạt động ở nhiệt độ khí cao nhất, đúc vẫn là quy trình chủ đạo vì yêu cầu về hình học vượt trội hơn các cân nhắc liên quan đến cấu trúc hạt.
Việc so sánh giữa đúc và rèn trở nên có ý nghĩa nhất đối với các cánh máy nén và các cấp tuabin hoạt động ở nhiệt độ thấp hơn, nơi rèn là một lựa chọn khả thi và các ưu điểm về độ bền mỏi cũng như độ ổn định kích thước của rèn chuyển trực tiếp thành khoảng thời gian bảo trì kéo dài hơn. Trong những ứng dụng này, ưu điểm của quá trình rèn — sự làm mịn hạt, tính nhất quán về kích thước và việc không có các khuyết tật do quá trình đông đặc gây ra — vượt trội hơn lợi thế về tính linh hoạt hình học của phương pháp đúc.
Neu moi truong hoat dong cua ban lien quan den cac giai doan nhiet do va ap suat o muc do trung binh, huong dan nay thuong van dung. Trong cac ung dung giai doan dau o nhiet do rat cao, viec lua chon can duoc xem lai voi kha nang chiu nhiet lam tieu chi hang dau thay vi chi xem xet thoi gian song chiu moi mon.
Chi phi tong trong toan bo vong doi: Thiet lap lai quyet dinh mua sam
Ngay tu dau chuong trinh thay the, xu huong tu nhien la tap trung vao gia don vi nhu tieu chi lua chon hang dau. Phai qua vai chu ky mua sam, nguoi ta moi nhan ra rang chi phi tong trong toan bo vong doi — tan suat thay the, nhan cong cho cac khoang thoi gian bao tri, mat mat hieu suat do su suy giam kich thuoc va rui ro ngung hoat dong bat ngo — moi la yeu to du doan tot hon gia tri thuc te.
Một cánh tuabin rèn có giá đơn vị cao hơn nhưng lại mang lại tổng chi phí vòng đời thấp hơn khi tính đến tuổi thọ sử dụng kéo dài. Khoảng chênh lệch giữa chi phí đơn vị của cánh rèn và cánh đúc sẽ thu hẹp thêm nếu khối lượng mua đủ lớn để khấu hao chi phí đầu tư khuôn rèn. Các quy trình như rèn khuôn 1–3 lần giúp giảm chi phí khuôn trên mỗi chi tiết so với các phương pháp truyền thống, từ đó nâng cao tính cạnh tranh về chi phí trong các chương trình thay thế, đồng thời vẫn duy trì được những ưu điểm về kim loại học và độ chính xác kích thước của kỹ thuật rèn chính xác.
Trong suốt một chu kỳ vận hành đầy đủ, sự khác biệt về tần suất thay thế giữa cánh rèn và cánh đúc ở các cấp nén có thể tích lũy thành tác động đáng kể về chi phí và vận hành — đặc biệt đối với các nhà vận hành nhà máy điện, nơi mỗi giờ ngừng hoạt động ngoài kế hoạch đều tương ứng với doanh thu phát điện bị mất đo lường được.
Đánh giá cánh tuabin rèn cho ứng dụng của bạn
Khi đánh giá nguồn cánh tuabin thay thế, các tiêu chí đánh giá liên quan không chỉ giới hạn ở cấp độ hợp kim và hình học danh nghĩa. Tài liệu về năng lực quy trình — dữ liệu khả năng định kích thước khi rèn, xác minh dòng hạt và hồ sơ kiểm tra ở cấp lô — cung cấp thông tin thực tiễn hơn về tuổi thọ vận hành dự kiến so với một giấy chứng nhận tuân thủ tĩnh.
Đối với các đội bảo trì, sửa chữa và mua sắm (MRO) cũng như đội mua hàng làm việc với các tầng nén tuabin khí, việc chuyển sang sử dụng cánh được rèn thường xuất phát từ dữ liệu lịch sử vận hành chứ không phải từ các lập luận lý thuyết: những linh kiện liên tục vượt quá khoảng thời gian thay thế dự kiến, kèm theo báo cáo định kích thước cho thấy hình học được duy trì sau thời gian vận hành kéo dài, sẽ làm nổi bật sự khác biệt của quy trình sản xuất dưới góc nhìn vận hành.
Ngưỡng chính xác thay đổi tùy theo hồ sơ vận hành của bạn — tốc độ quay, nhiệt độ giai đoạn và mức độ nhiễm bẩn tại đầu vào — nhưng lý do nền tảng khiến các cánh tuốc-bin rèn thường có tuổi thọ cao hơn các phiên bản đúc là nhất quán trong mọi ứng dụng: cấu trúc hạt được sắp xếp đồng hướng, kiểm soát kích thước chính xác hơn và việc không có các khuyết tật do quá trình đông đặc gây ra tạo nên một chi tiết có khả năng chống chịu tốt hơn đối với các dạng hỏng cụ thể vốn xác định tuổi thọ phục vụ trong môi trường chịu tải cơ học và nhiệt luân phiên.
Để biết thêm thông tin về mua hàng hoặc tài liệu kỹ thuật liên quan đến khả năng sản xuất cánh bánh nén rèn chính xác, vui lòng liên hệ Công ty TNHH Công nghệ Navi Power tại [email protected]hoặc truy cập global.compressorblade.com .