 EN

Varför har smidda turbinblad längre livslängd än gjutna?
Från ett aerodynamiskt och gasdynamiskt ingenjörsperspektiv är utvärdering av en turbinluftfläktprofil inte bara en fråga om legeringsgraden som anges på en specifikationsblankett. Den verkliga skillnaden – den som konsekvent skiljer komponenter med serviceintervall på 20 000 timmar från sådana som kräver utbyte efter 12 000 timmar – är hur delen tillverkats, inte bara vilken materiallegering den är tillverkad av. Denna skillnad blir särskilt viktig när operatörer och MRO-tjänstleverantörer väljer mellan smidda och gjutna skivor för utbytesprogram.
Om smidd eller gjuten konstruktion passar bättre för ditt specifika användningsområde beror på din driftmiljö och underhållsstrategi snarare än på ett universellt svar. Det sägs dock att de strukturella och metallurgiska skälen till varför smidda turbinskivor ofta har längre livslängd än motsvarande gjutna skivor är väl dokumenterade och värt att förstå i detalj.
Den metallurgiska grunden: kornstruktur och dess konsekvenser
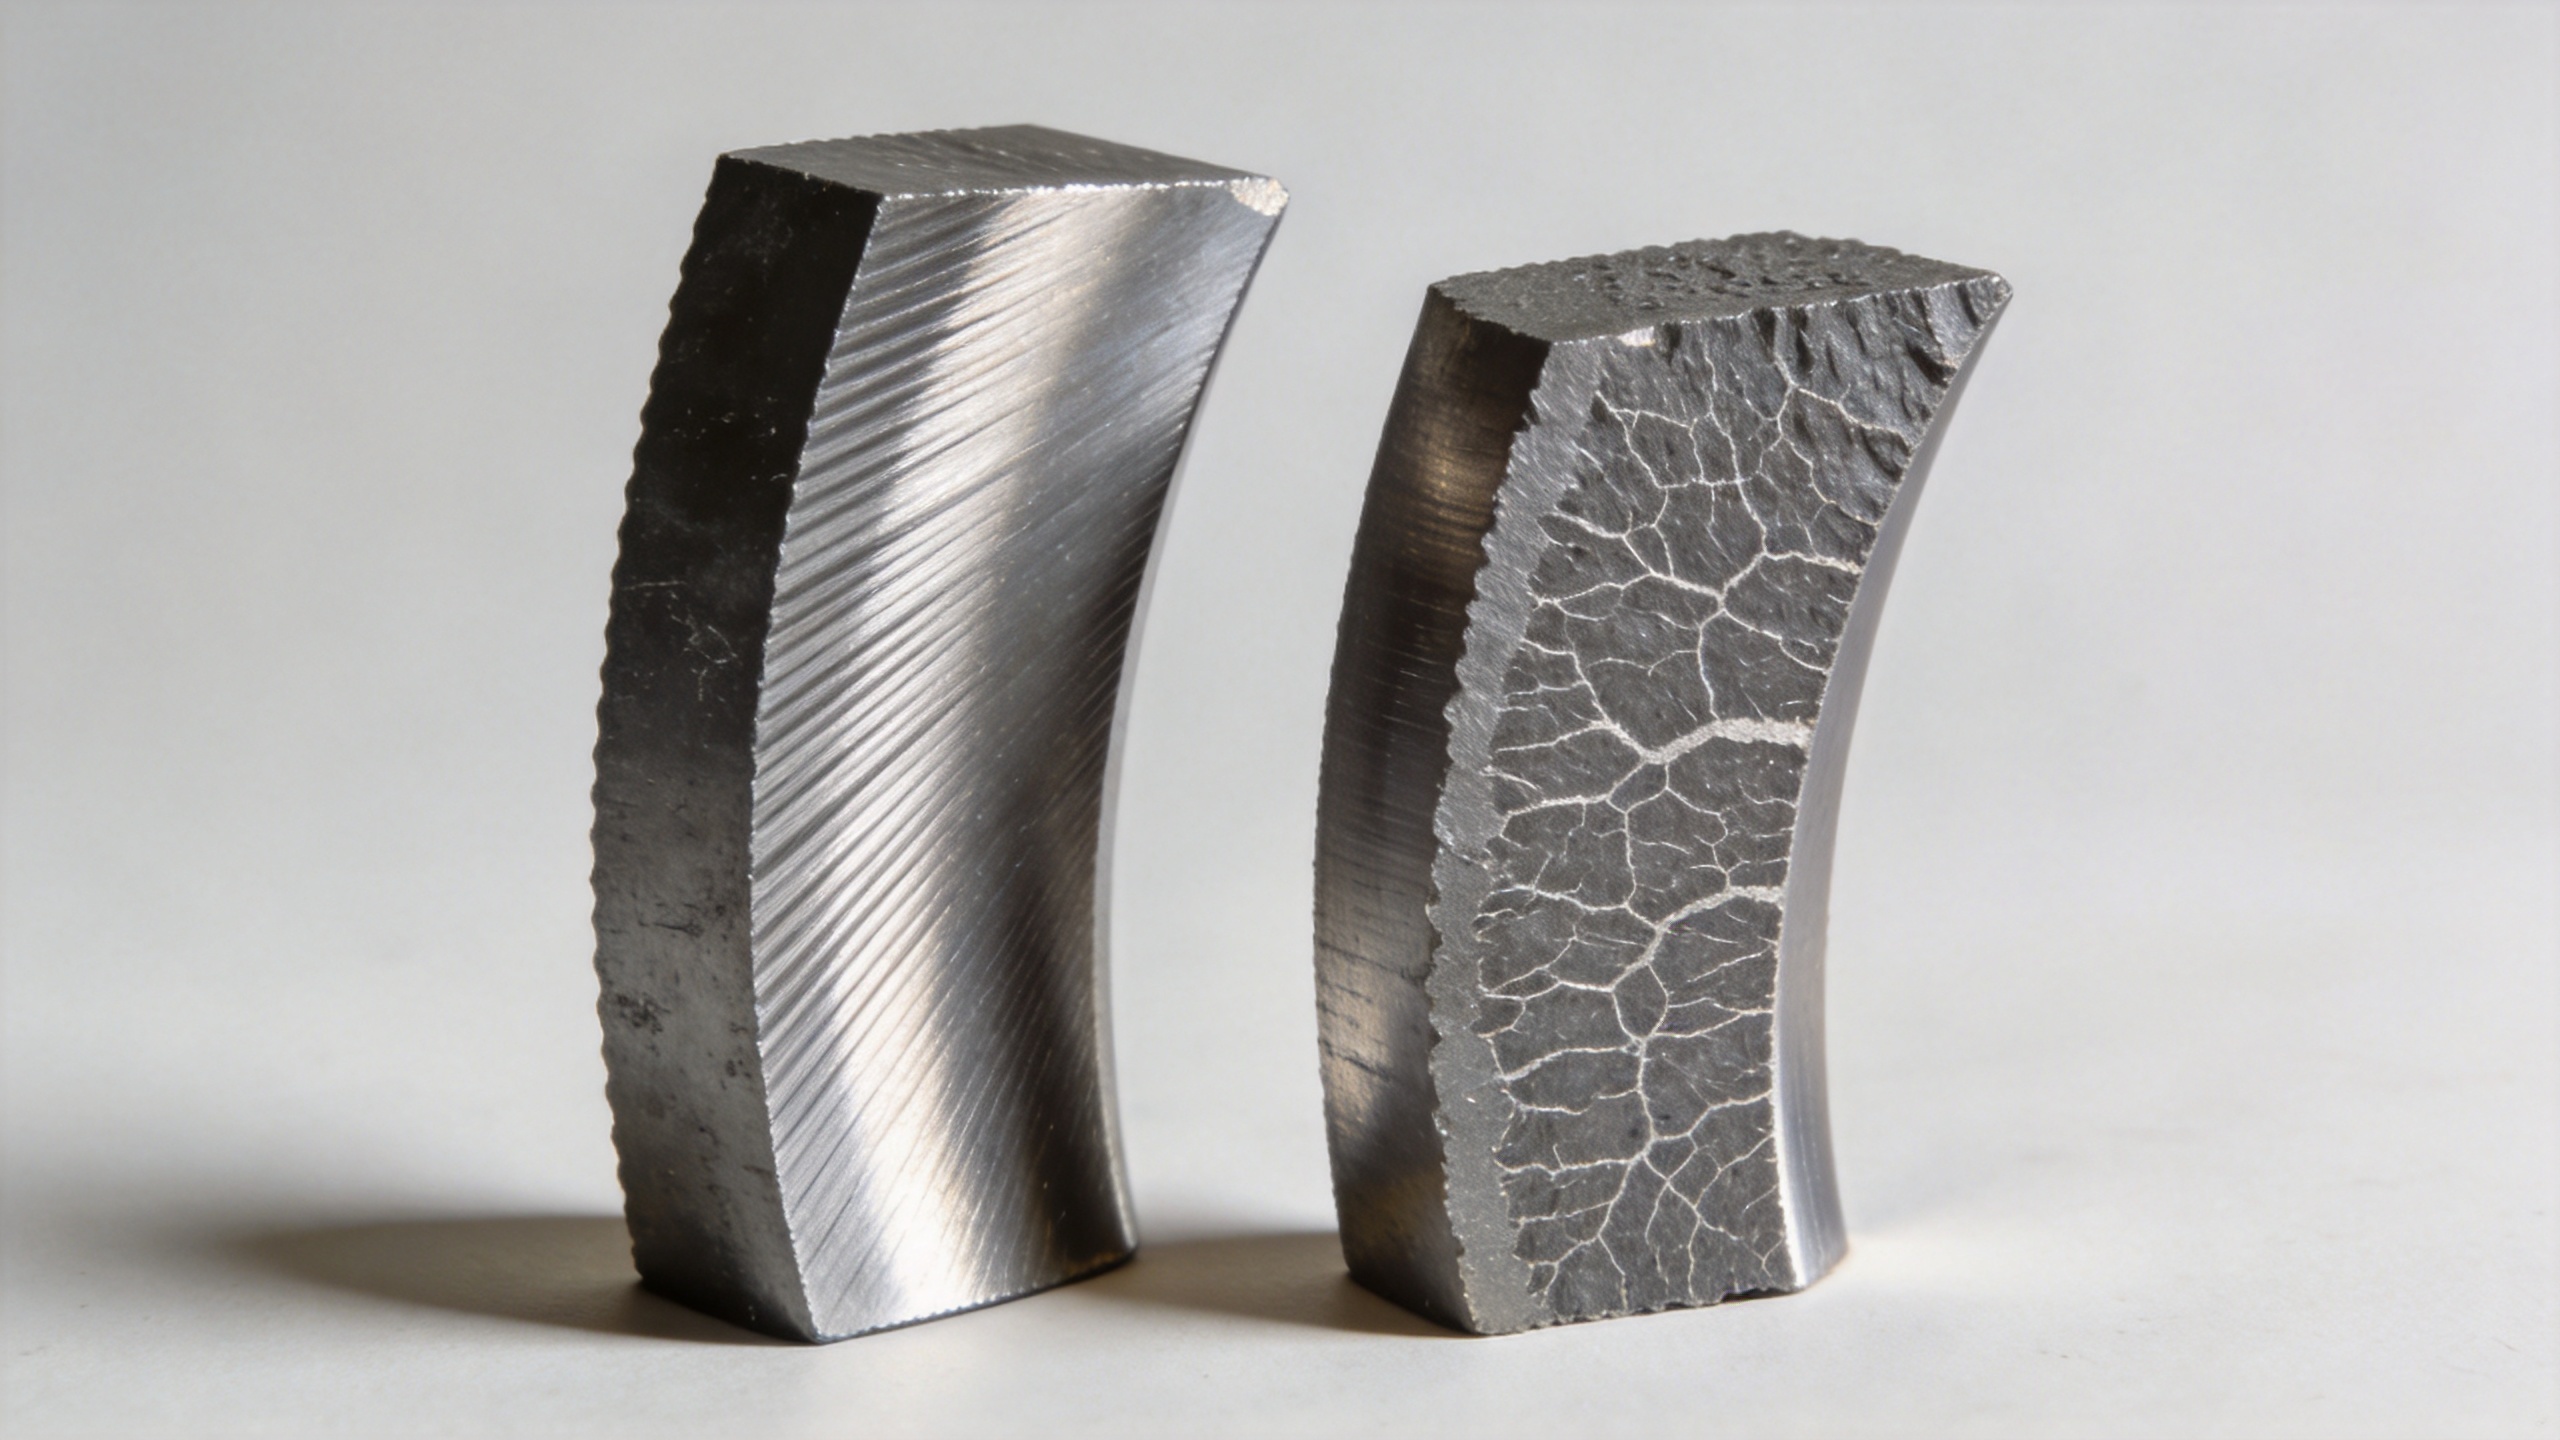
Den mest grundläggande skillnaden mellan en smidd och en gjuten turbinbladprofil är vad som händer inuti materialet under tillverkningen. Vid gjutning stelnar smält metall i en form, och när den svalnar bildas en dendritisk kornstruktur – slumpmässig i orientering, med möjlighet till porositet, krympningshål och inklusioner vid korngränserna.
Vid smide tas en fast blank och komprimerande kraft appliceras för att omforma den till den slutgiltiga bladprofilens geometri. Denna mekaniska bearbetning förfinar och justerar kornstrukturen så att den följer konturen på den färdiga delen. Det praktiska resultatet: högre draghållfasthet, förbättrad flythållfasthet och – mest relevant för livslängden – betydligt bättre utmattningshållfasthet jämfört med en gjuten komponent av samma baslegering.
Mikrostrukturella skillnader mellan smidda och gjutna material påverkar direkt motståndet mot sprickinitiering och sprickutbredningshastigheten. I den cykliska termiska och mekaniska belastningsmiljön i en gasturbin är utmattningsskada inte ett ögonblickligt händelse – den börjar med en mikroskopisk spricka vid en korngränsdefekt och sprider sig sedan vid varje belastningscykel. Den riktade kornflödesstruktur som uppstår vid smidning av en luftfoil skapar en mer krånglad väg för eventuella sprickor som sprider sig, vilket förlänger tiden till fel jämfört med en gjutning där sprickor kan sprida sig längs slumpmässiga dendritiska gränser med mindre motstånd.
Dimensionell konsekvens: Varför toleranser är avgörande för servicelivet
Sambandet mellan dimensionsnoggrannhet och livslängd är något som många inköpsavdelningar behövde flera utbytescykler för att fullt ut uppskatta. Den ursprungliga antagandet var att en blad som uppfyllde materialspecifikationen på papperet skulle ge motsvarande prestanda. I praktiken avslöjar dock specifikationsbladet inte om luftfoilens geometri har hållits i linje med den ursprungliga designintentionen – eller om den bara är tillräckligt nära för att klara inkommande inspektion, samtidigt som den introducerar aerodynamiska ineffektiviteter och spänningskoncentrationer som accelererar slitage.
Precisionssmideprocesser uppnår luftfoilens dimensionella toleranser inom intervallet 0,1–1 mm, vilket minskar behovet av omfattande efterbehandling samtidigt som luftfoilens geometriska integritet bevaras. På denna toleransnivå förblir profilerna vid framkanten och bakre kanten inom den konstruerade aerodynamiska omgivningen. Avvikelser utöver detta intervall – vanliga vid konventionell gjutning där krympning vid stelnning är svårare att kontrollera – kan ändra det lokala strömfältet runt luftfoilen, vilket ökar de lokala termiska gradienterna och mekaniska spänningarna på specifika ytytor.
Konsekvent måttnoggrannhet från blad till blad mellan produktionsomgångar minskar också variationen i stegprestanda, vilket är särskilt viktigt i flerstegskompressorer och flerstegsturbiner där strömningsjämnheten genom varje steg direkt påverkar verkningsgraden och fördelningen av termisk belastning.
Tröghetsmotstånd vid cyklisk belastning: Den avgörande faktorn för livslängd
Gasbränsleturbiners kompressor- och turbinsteg arbetar under hård cyklisk belastning: höga rotationshastigheter, temperaturgradienter mellan den heta gasvägen och kyluft samt vibrerande belastningar från ojämn strömning och resonans. Under dessa förhållanden är den relevanta mekaniska egenskapen inte den maximala draghållfastheten – utan materialets förmåga att motstå initiering och spridning av tröghetsbrott under tusentals drifttimmar.
Smidda komponenter, med sin förfinade kornstruktur och frånvaro av porositet orsakad av stelningsprocessen, tenderar att uppvisa överlägsen utmattningsegenskaper vid både lågcyklisk och högcyklisk belastning jämfört med gjutna alternativ av samma legering. Vad förändrade perspektivet för många MRO-ingenjörer var att se hur luftfläklsblad som bedömdes ha likvärdiga prestandaparametrar faktiskt betedde sig olika under förlängd delbelastningsdrift, termisk cykling och verklig förorening – och hur stor del av den skillnaden kunde spåras tillbaka till tillverkningsprocessen snarare än till den nominella materialklassen.
Inom turbinbladsdesign är ett blad som levererar konsekventa dimensionella och mekaniska egenskaper under tusentals timmar mer värdefullt än ett blad som presterar bättre i en statisk provning men försämrar sig snabbare under cykliska driftsförhållanden. Frågan är inte vilket turbinblad som uppnår högst effekt under idealiska förhållanden, utan vilket som bibehåller minst avvikelse från den prestandan under en fullständig serviceperiod.
Gjutningsjämförelse: Var gjutna blad passar – och var de inte gör det
Detta är inte ett resonemang som hävdar att gjutning saknar plats inom tillverkning av turbinblad. Investeringsgjutning – särskilt riktad stelningsgjutning och enfasgjutning – är en etablerad och värdefull process för högtemperaturkomponenter i turbinens varma sektion, där komplexiteten i kylkanalernas geometri gör smidning opraktisk. För högtrycksturbinens munstycken och roterande blad i första steget, som arbetar vid de högsta gas temperaturerna, förblir gjutning den dominerande processen eftersom kraven på geometri överstiger hänsynen till kornstruktur.
Jämförelsen mellan gjutning och smidning blir mest relevant för kompressorblad och turbinsteg med lägre temperatur, där smidning är ett genomförbart alternativ och där smidningens fördelar vad gäller utmattning och dimensionell stabilitet direkt översätts till förlängda serviceintervall. I dessa applikationer är det fördelar med smidning — kornförfining, dimensionell konsekvens och frånvaron av defekter orsakade av stelningsprocessen — som väger tyngre än gjutningens fördel vad gäller geometrisk flexibilitet.
Om din driftsmiljö innebär måttliga temperatur- och trycksteg håller denna vägledning i allmänhet. I extremt högtempererade första-stegsapplikationer måste urvalet göras om med termisk kapacitet som huvudkriterium snarare än utmattningslivslängd ensamt.
Total livscykelkostnad: Omformulera inköpsbeslutet
I början av ett utbytesprogram är det naturligt att fokusera på styckpriset som huvudurvalskriterium. Det tar några inköpscykler att inse att den totala livscykelkostnaden – utbytesfrekvens, arbetsinsats för översynsintervall, effektivitetsförluster på grund av dimensionell försämring samt risken för oplanerade avbrott – är en bättre indikator på verkligt värde.
En smidd turbinbladprofil med en högre styckkostnad kan ge lägre total livscykelkostnad om dess förlängda servicelevnad beaktas. Marginalen mellan smidda och gjutna styckkostnader minskar ytterligare när inköpsvolymerna är tillräckligt stora för att amortera investeringen i smidverktyg. Processer som 1-till-3-formsmidning minskar verktygskostnaden per del jämfört med konventionella metoder, vilket förbättrar kostnadskonkurrenskraften för utbytesprogram samtidigt som de metallurgiska och dimensionella fördelarna med precisions-smidning bevaras.
Under en fullständig driftcykel kan skillnaden i utbytesfrekvens mellan smidda och gjutna bladprofiler i kompressorsteg sammanräknas till betydande kostnads- och driftpåverkan – särskilt för kraftgenereringsoperatörer, där varje oplanerad avstängningstimme innebär mätbar förlorad genereringsintäkt.
Utvärdera smidda turbinbladprofiler för ditt användningsområde
När man bedömer en ersättningskälla för turbinblad sträcker sig de relevanta utvärderingskriterierna längre än legeringsgraden och den nominella geometrin. Dokumentation av processkapacitet – data om smidesdimensionell kapacitet, verifiering av kornflöde och inspektionsprotokoll på batchnivå – ger mer användbar information om förväntad livslängd än ett statiskt efterlevnadsintyg.
För MRO- och inköpslag som arbetar med gasbränsleturbinens kompressorfaser drivs övergången till smidda blad vanligtvis av underhållshistorikdata snarare än teoretiska argument: komponenter som konsekvent överskrider den beräknade utbytesperioden, med dimensionsrapporter som visar att geometrin bevarats efter lång drifttid, gör skillnaden i tillverkningsprocessen synlig i driftsmässiga termer.
Den exakta gränsen varierar beroende på er driftsprofil – rotationshastighet, stegtemperatur och föroreningar vid inloppet – men den underliggande orsaken till att smidda turbinblad ofta har längre livslängd än gjutna motsvarigheter är konsekvent i alla applikationer: en riktad kornstruktur, striktare dimensionell kontroll och frånvaron av defekter som uppstår vid stelningsprocessen skapar en komponent som är mer motståndskraftig mot de specifika felmoderna som avgör livslängden vid cyklisk termisk och mekanisk belastning.
För inköpsförfrågningar eller teknisk dokumentation om precisionssmidda kompressorbladsfunktioner, kontakta Navi Power Technology Co. Ltd. på [email protected]eller besök global.compressorblade.com .