 EN

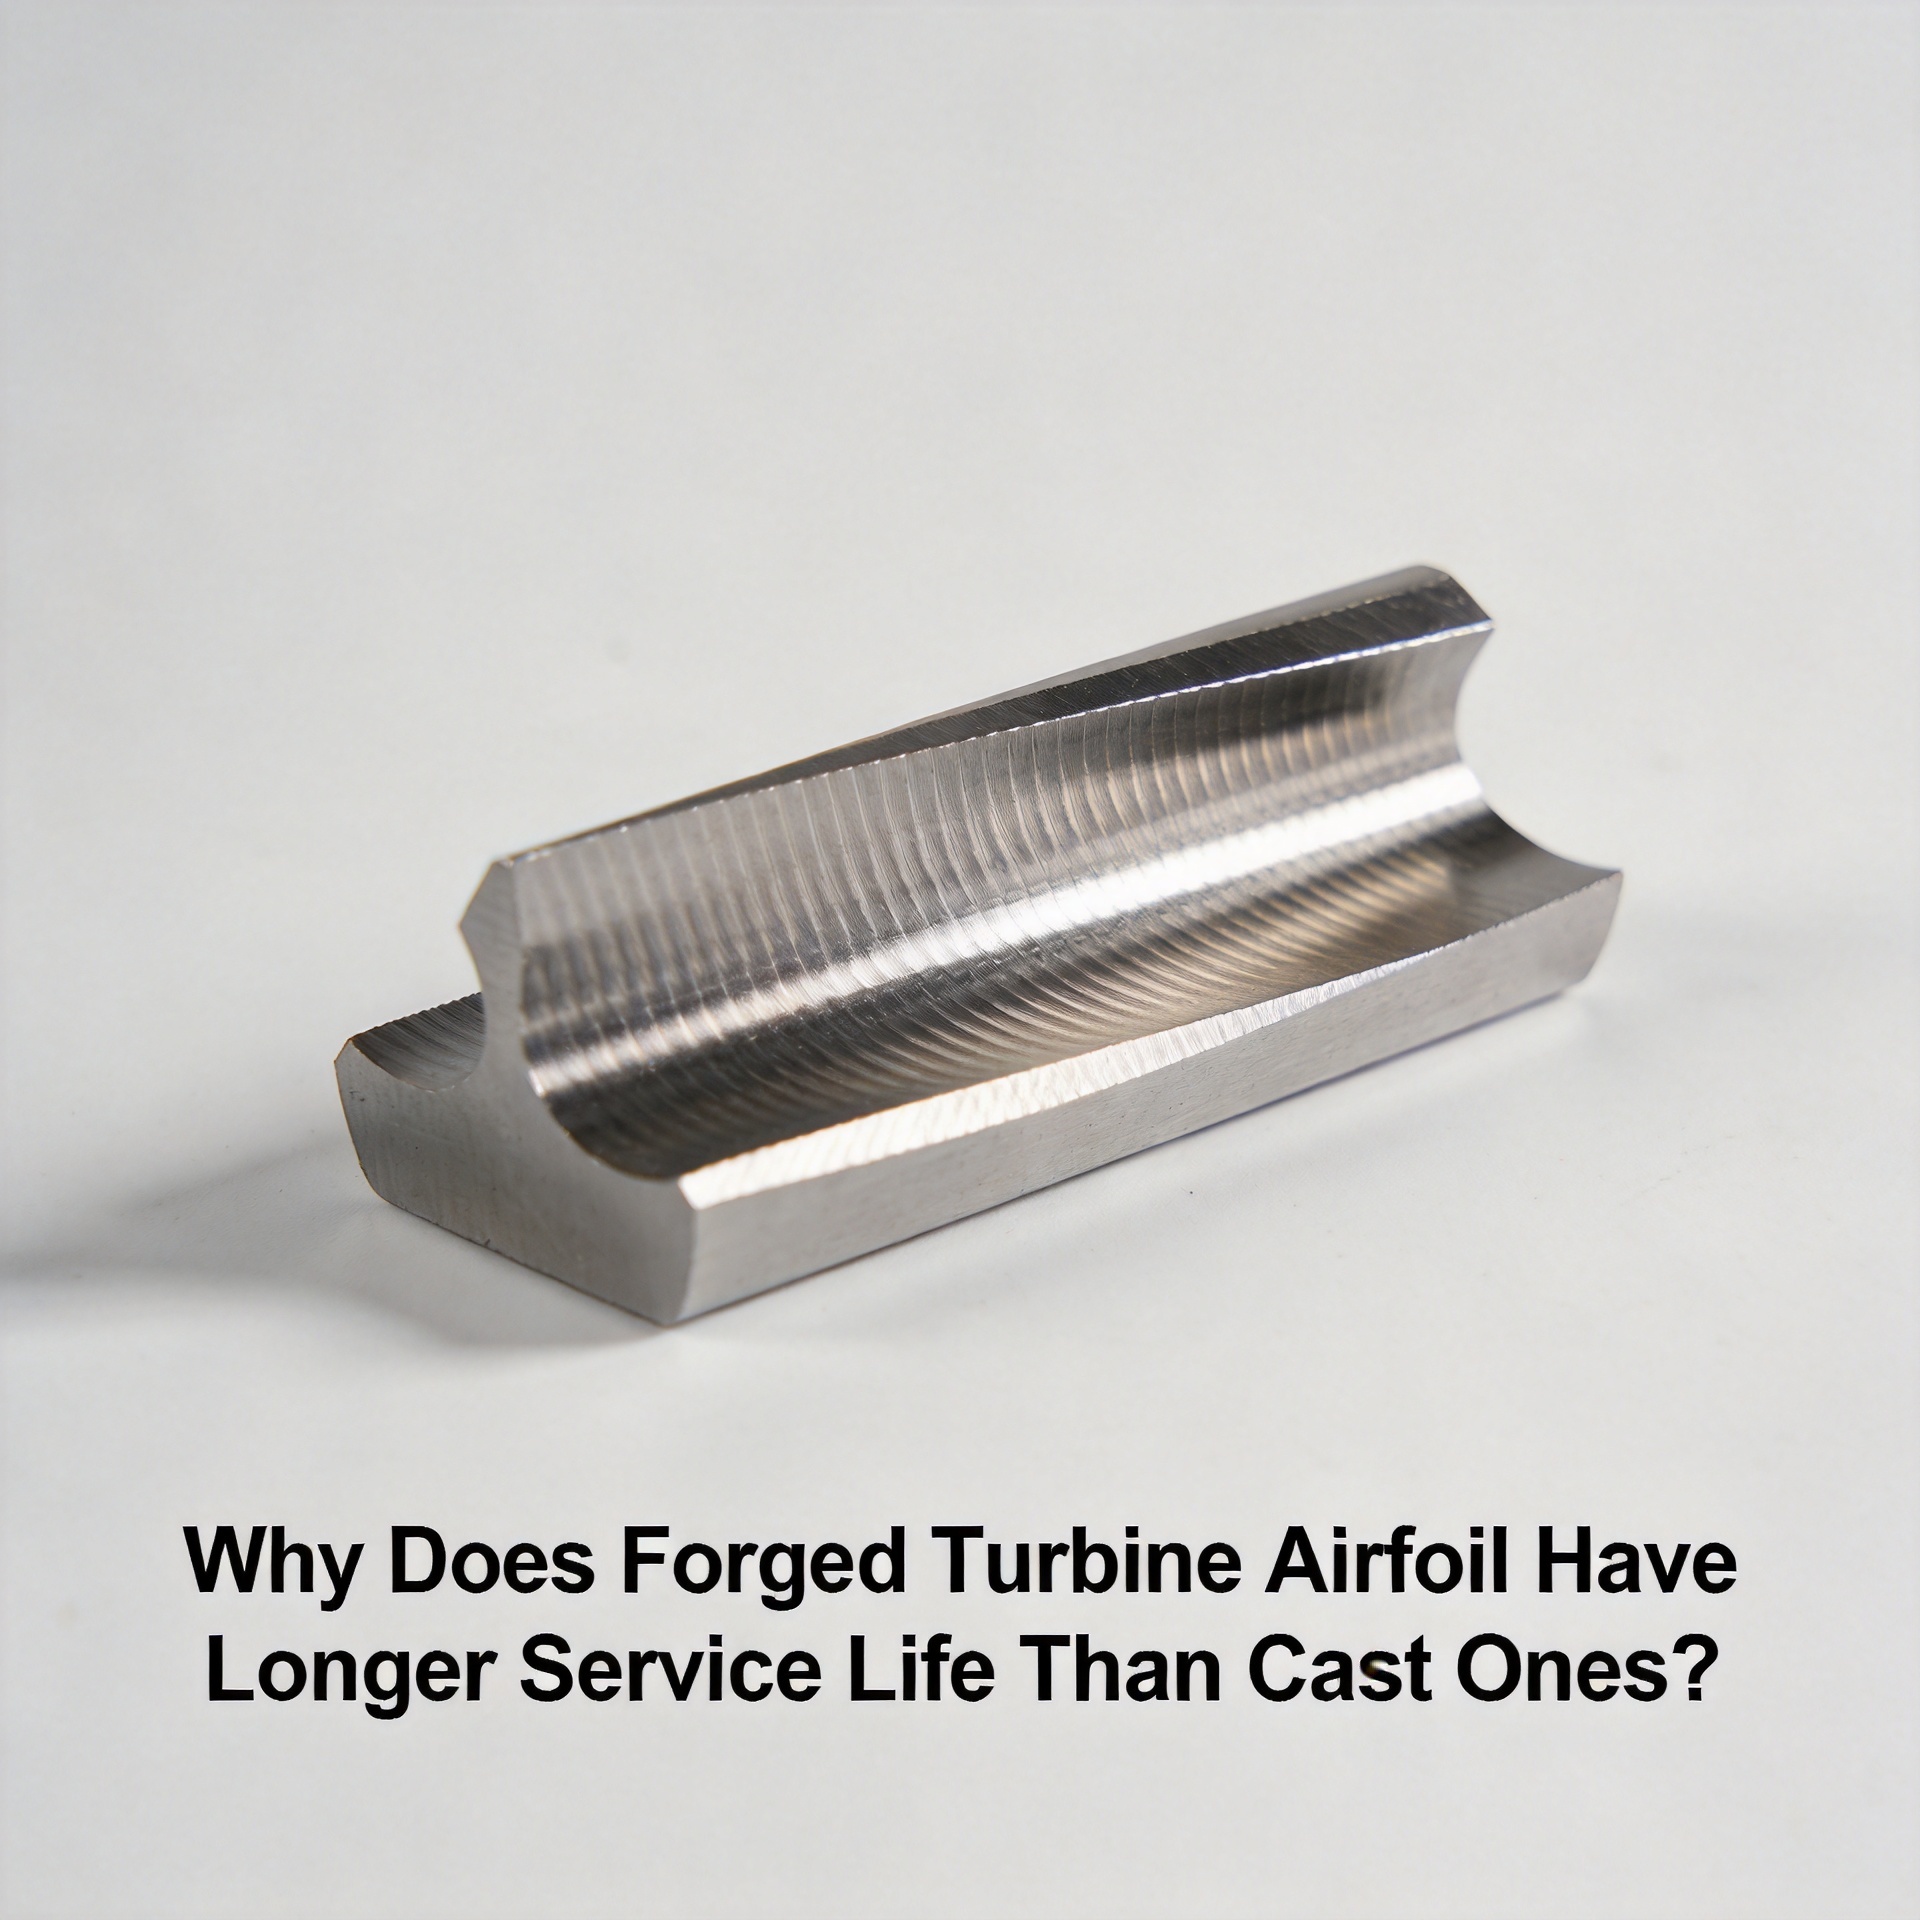
Miksi muovattujen turbiinisiivekkeiden käyttöikä on pidempi kuin valuttujen?
Aerodynamiikan ja kaasudynamiikan insinöörintutkimuksen näkökulmasta arvioitaessa turbiinin siipiprofiili ei riitä pelkästään tarkistaa erän mukana toimitettavaa seosluokitusta. Todellinen erotin – se, joka jatkuvasti erottaa komponentit, joilla on 20 000 tunnin käyttöväli, niistä, jotka vaativat vaihtoa 12 000 tunnin välein – on osan valmistustapa, ei pelkästään sen materiaali. Tämä ero saa erityisen merkityksen, kun käyttäjät ja MRO-palveluntarjoajat valitsevat korvausohjelmiinsa joko muokattuja tai valattuja siipiä.
Sekä muokattu että valattu rakenne sopivat paremmin tiettyyn käyttöön riippuen käyttöympäristöstä ja huoltotavasta, eikä yleispätevää vastausta ole olemassa. Siitä huolimatta rakenteelliset ja metallurgiset syyt, joiden vuoksi muokatut turbiinisivut kestävät yleensä pidempään kuin vastaavat valatut sivut, ovat hyvin dokumentoituja ja niiden ymmärtäminen yksityiskohtaisesti on hyödyllistä.
Metallurginen perusta: jyväsrakenne ja sen seuraukset
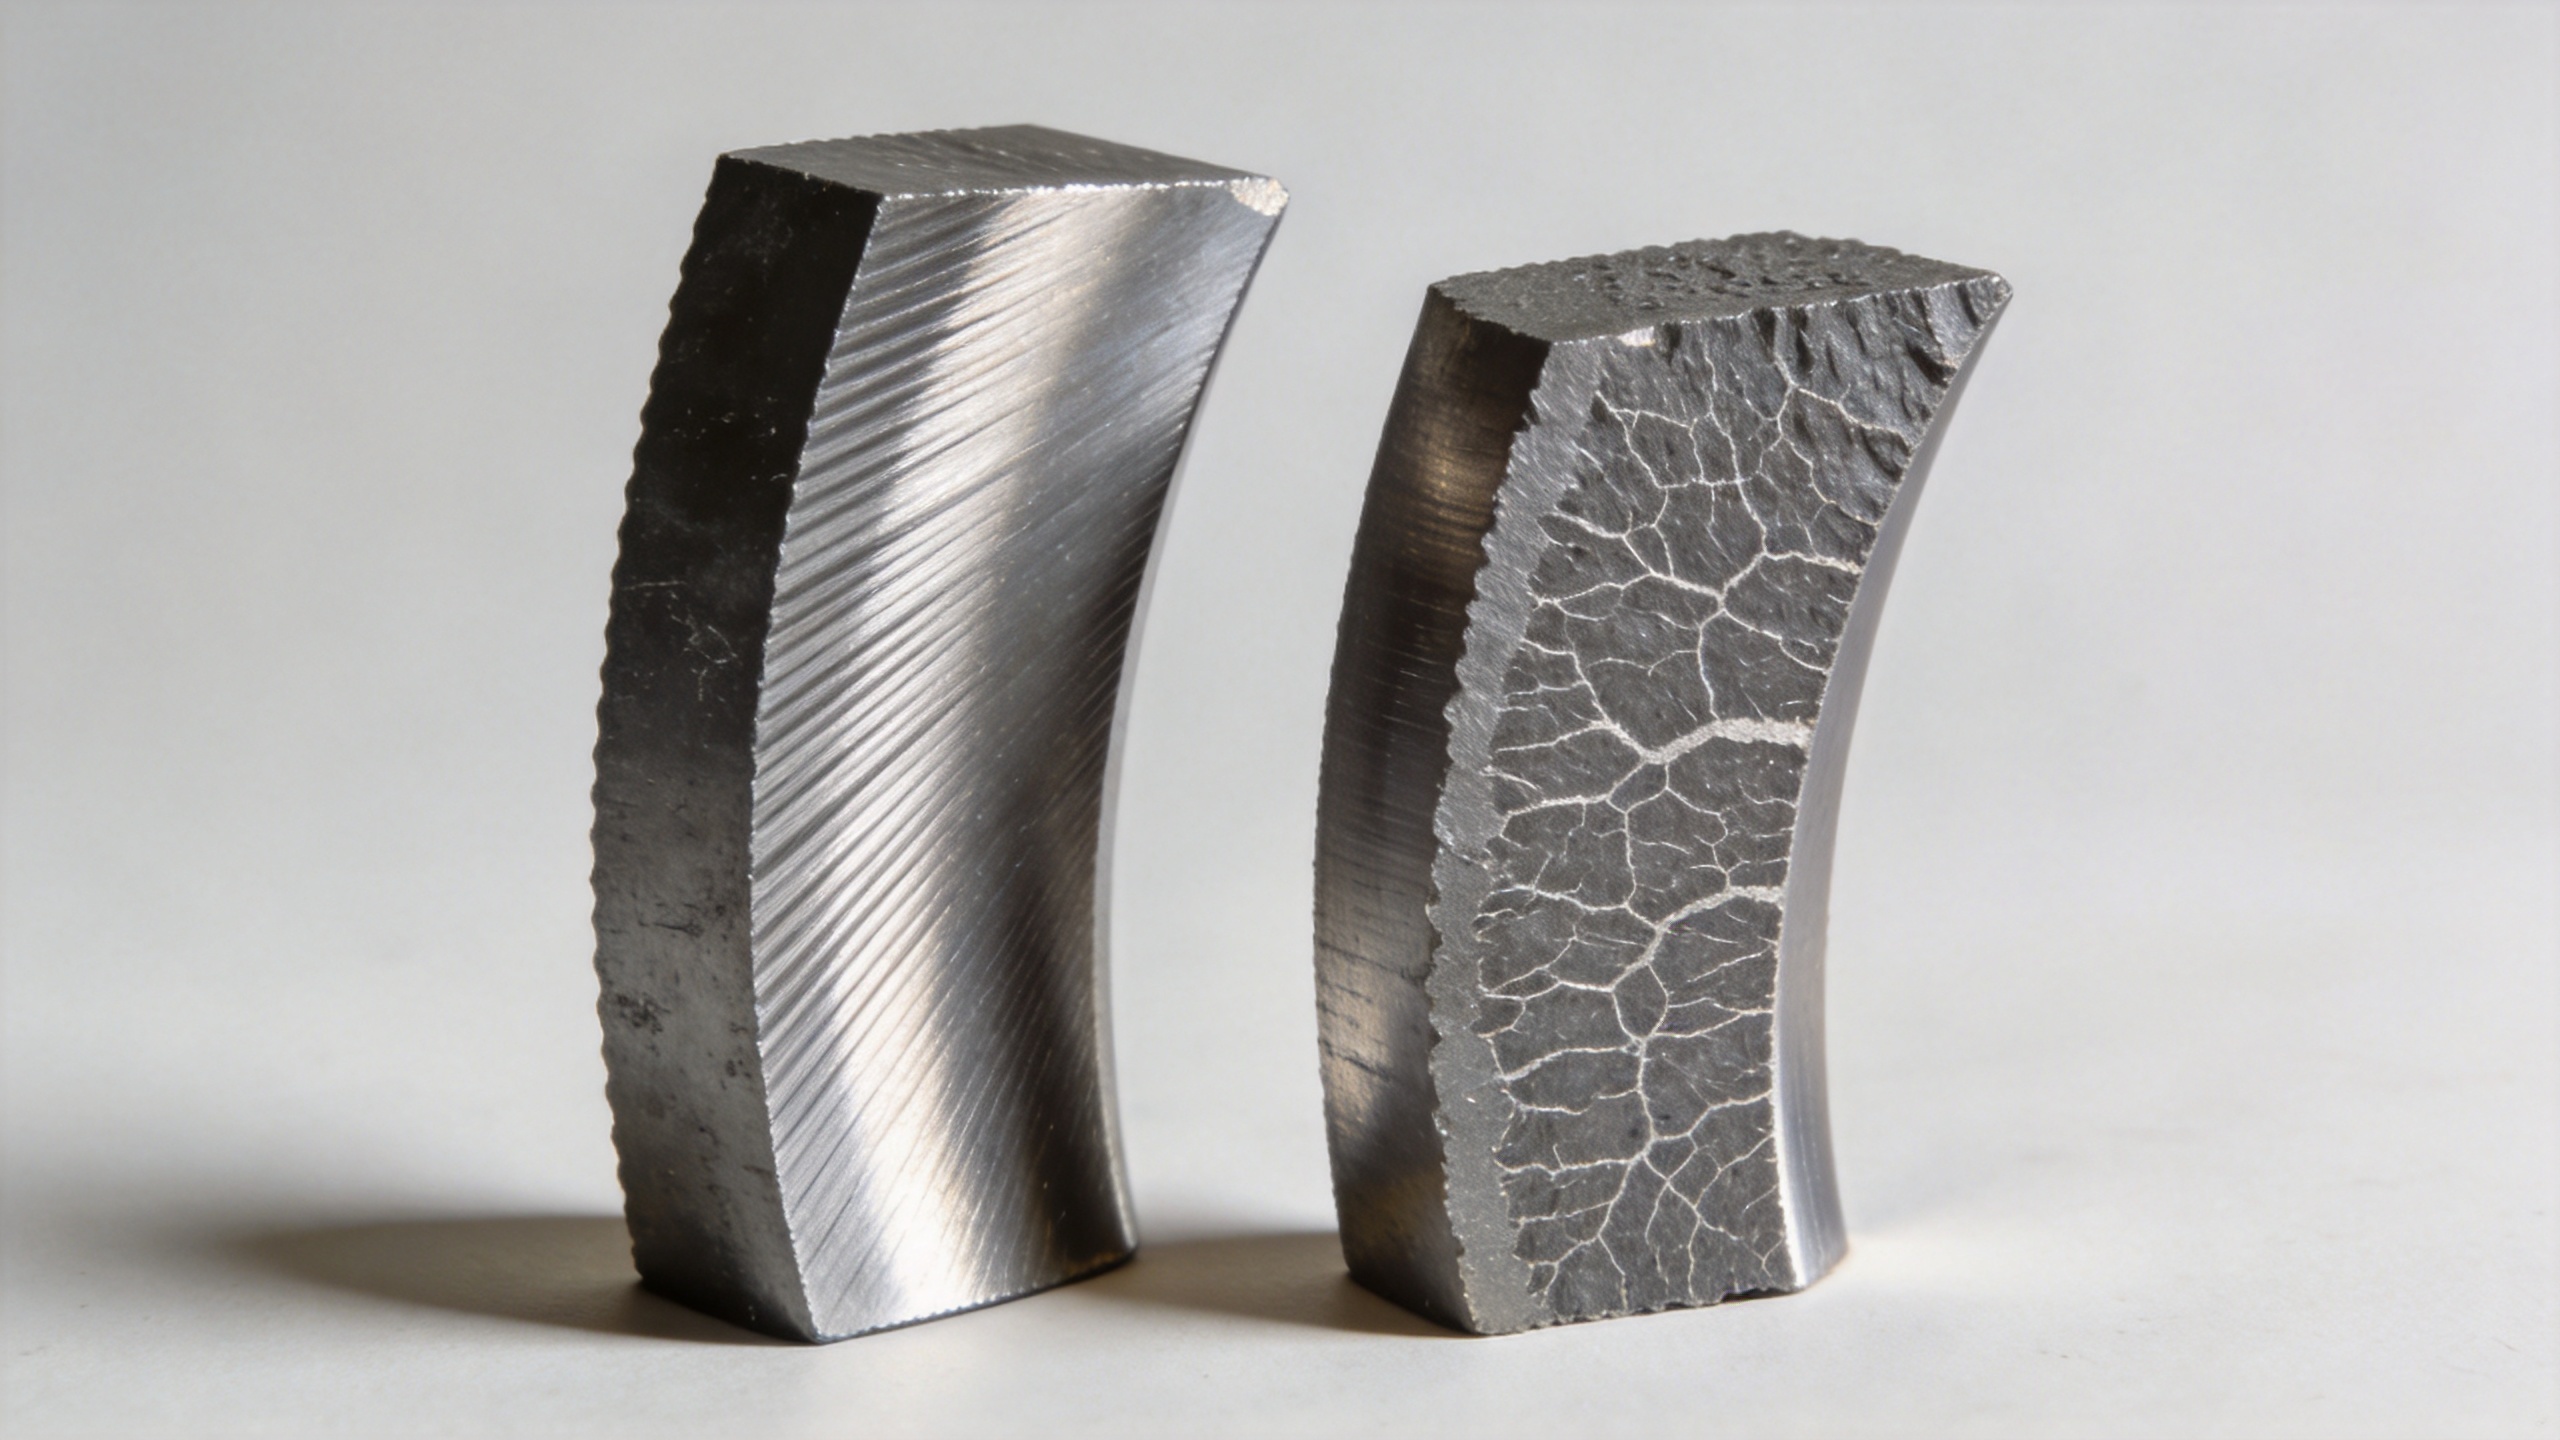
Perusero on se, että valamalla ja muovaillemalla tuotetun turbiinisiiven materiaalin sisällä tapahtuu eri asioita valmistuksen aikana. Valussa sulan metallin jäätyessä muottiin muodostuu puumainen jyväsrakenne – satunnaisesti suunnattu, jossa voi esiintyä huokoisuutta, kutistumisonteloa ja epäpuhtauksia jyvärajoilla.
Muovailussa kiinteä sauvapala muokataan puristusvoimalla lopulliseen siiven muotoon. Tämä mekaaninen käsittely tarkentaa ja suuntaa jyväsrakennetta niin, että se seuraa valmiin osan muotoa. Käytännön tulos: korkeampi vetolujuus, parantunut myötölujuus ja – palveluelämään erityisesti vaikutusvaltainen tekijä – huomattavasti suurempi väsymisvastus kuin samasta perusseoksesta valatulla komponentilla.
Mikrorakenteelliset erot kovuutta ja valumateriaalien välillä vaikuttavat suoraan halkeamien syntymisen kestävyyteen ja halkeamien etenemisnopeuteen. Kaasuturbiinin syklinen lämpö- ja mekaaninen kuormitusympäristössä väsymismurtuma ei ole hetkellinen tapahtuma – se alkaa mikroskooppisesta halkeamasta jyvärajan virheessä ja etenee sitten jokaisen kuormitussyklin myötä. Kovutetun ilmansiiven suuntautunut jyvävirtaus luo mutkikkaamman reitin etenevälle halkeamalle, mikä pidentää murtumiseen kuluvaa aikaa verrattuna valukappaleeseen, jossa halkeamat voivat etenemässä satunnaisia dendriittisiä rajoja pitkin pienemmällä vastustuksella.
Mitallinen yhtenäisyys: Miksi tarkkuus vaikuttaa käyttöiän kestoon
Yhteys mittojen tarkkuuden ja käyttöiän välillä on ollut sellainen, jota monet hankintatiimit ovat ymmärtäneet täysin vasta useiden vaihtokierrosten jälkeen. Alkuperäinen oletus oli, että terä, joka täyttää materiaalimäärittelyn paperilla, toimii vastaavalla tavalla. Käytännössä spesifikaatiotiedosto ei kuitenkaan paljasta, onko ilmansiiven geometria säilytetty alkuperäisen suunnittelutavoitteen mukaisena – vai onko se vain riittävän lähellä hyväksyttyä tuloinspektiota, mutta samalla aiheuttanut aerodynaamisia tehohäviöitä ja jännityskeskittymiä, jotka kiihdyttävät kulumista.
Tarkka kuumavalettu prosessi saavuttaa siiven muotoisen osan mittojen tarkkuuden 0,1–1 mm:n välillä, mikä vähentää laajaa jälkikäsittelyä koneistamalla samalla kun siiven muoto säilyy suunnitellussa tilassa. Tällä tarkkuustasolla etureuna ja takareuna pysyvät suunnitellun aerodynamiikan sallimalla alueella. Poikkeamat tästä alueesta – jotka ovat yleisiä perinteisessä valussa, jossa kovettumisen kutistumista on vaikeampi hallita – voivat muuttaa paikallisesti ilmavirtaa siiven ympärillä, mikä lisää paikallisesti lämpötilaeroja ja mekaanista jännitystä tiettyihin pinnan kohtiin.
Tuotannossa eri erien välillä saavutettu johdonmukainen terästen mitallinen yhtenäisyys vähentää myös vaiheiden suorituskyvyn vaihtelua, mikä on erityisen tärkeää monivaiheisissa puristin- ja turbiinikokoonpanoissa, joissa virtauksen yhtenäisyys jokaisen vaiheen läpi vaikuttaa suoraan hyötysuhteeseen ja lämpökuormituksen jakautumiseen.
Kestävyys väsymiselle syklisen kuormituksen alla: keskitetty palveluelämän määrittäjä
Kaasuturbiinien puristin- ja turbiinivaiheet toimivat jatkuvan syklisen kuormituksen alaisena: korkeat pyörimisnopeudet, lämpötilaerot kuumien kaasujen kulkualueen ja jäähdytysilman välillä sekä virtauksen epätasaisuuksista ja resonanssista aiheutuvat värähtelykuormitukset. Näissä olosuhteissa oleellinen mekaaninen ominaisuus ei ole huippulujuus, vaan materiaalin kyky vastustaa väsymisrikkojen syntymistä ja etenemistä tuhansien käyttötuntien ajan.
Kovettujut komponentit, joilla on hienojakoisempi jyväsrakenne ja jotka eivät sisällä kovettumisesta aiheutuvaa huokoisuutta, ovat yleensä parempia kuin saman seoksen valukappaleet sekä pienen että suuren syklin väsymiskestävyyden suhteen. Monien MRO-insinöörien näkökulmaa muutti se, että ilmalaivoja, jotka olivat arvioitu samanlaisiksi suoritusparametreihin perustuen, käyttäytyi eri tavoin, kun otettiin huomioon laajennettu osakuormitustoiminta, lämpösyklitys ja todellinen saastuminen – ja kuinka paljon kyseistä eroa voidaan selittää valmistusprosessilla pikemminkin kuin nimellisellä materiaaliluokalla.
Turboliittimen siiven suunnittelussa siipi, joka tarjoaa yhtenäisiä mitallisia ja mekaanisia ominaisuuksia tuhansien tuntien ajan, on arvokkaampi kuin siipi, joka saavuttaa korkeamman huippuarvon staattisessa testissä mutta heikentyy nopeammin syklisten käyttöolosuhteiden alla. Kysymys ei ole siitä, mikä turboliittimen siipi saavuttaa huippusuorituksen ihanteellisissa olosuhteissa, vaan siitä, mikä siipi säilyttää pienimmän poikkeaman kyseisestä suorituksesta koko käyttöjakson ajan.
Valumisen vertailu: Missä valutut siivet soveltuvat ja missä ne eivät sovellu
Tämä ei ole väite siitä, että valumisella ei olisi paikkaa turbiinisiiven valmistuksessa. Sementtivalu — erityisesti suunnattu ja yksikristallinen valu — on vakiintunut ja arvokas prosessi korkean lämpötilan turbiinien kuumien osien valmistukseen, jossa jäähdytyskanavien geometrisen monimutkaisuuden vuoksi muovaus ei ole käytännöllinen. Korkeapaineisen turbiinin suihkutuslaippojen ja ensimmäisen vaiheen pyörivien siipien valmistukseen, jotka toimivat korkeimmilla kaasulämpötiloilla, valu säilyy edelleen hallitsevana prosessina, koska geometriset vaatimukset ovat tärkeämpiä kuin jyvärakenteen huomioon ottaminen.
Valun vertailu tulee merkitykselliseksi erityisesti kompressorisiivien ja alhaisemman lämpötilan turbiinivaiheiden kohdalla, joissa muovaus on käytännöllinen vaihtoehto ja jossa muovauksen väsymys- ja mittatarkkuuseduista seuraa suoraan pidempiä huoltovälejä. Näissä sovelluksissa kuumavalssauksen edut — jyvänpientenä tekeäminen, mittatarkkuuden vakaus ja sulamisen aiheuttamien virheiden puuttuminen — ylittävät valun geometrisen joustavuuden edun.
Jos käyttöympäristössä esiintyy kohtalaisia lämpötila- ja painetasoja, tämä ohjeistus pätee yleisesti. Äärimmäisen korkean lämpötilan ensimmäisessä vaiheessa tarvitaan kuitenkin uudelleenarviointia, jossa lämmönkestävyys on ensisijainen kriteeri eikä pelkästään väsymisikä.
Kokonaiselinkaaren kustannukset: Hankintapäätöksen uudelleenmuotoilu
Korvausohjelman alussa on luonnollista keskittyä yksikköhintaan ensisijaisena valintakriteerinä. Muutaman hankintakierron jälkeen huomataan kuitenkin, että kokonaiselinkaaren kustannukset — korvaustiukkuus, huoltoväleihin tarvittava työvoima, mitallisesta rappeutumisesta aiheutuvat hyötysuhdehäviöt sekä suunnittelemattoman pysähtymisen riski — ennustavat todellista arvoa paremmin.
Kovan hintainen, kuumavalssattu turbiinisiipi voi tuottaa alhaisemman kokonaiselinkaarikustannuksen, kun sen pidempi käyttöikä otetaan huomioon. Valutun ja kuumavalssatun osan yksikkökustannusten ero pienenee entisestään, kun hankintamäärät ovat riittävän suuret kuumavalssausmuottien investoinnin takaisin saamiseksi. Menetelmiä, kuten 1–3 muottia käyttävä kuumavalssaus, vähentävät osaa kohden muottikustannuksia verrattuna perinteisiin menetelmiin, mikä parantaa kustannusasemaa vaihto-ohjelmien yhteydessä säilyttäen samalla tarkkaa kuumavalssausta edistävät metallurgiset ja mitalliset edut.
Kokonaiskäyttöjakson aikana kuumavalssattujen ja valuttujen siipien vaihtofrekvenssien ero puristimenvaiheissa voi kertyä merkittäväksi kustannus- ja toiminnalliseksi vaikutukseksi – erityisesti sähköntuotannon toimijoille, joille jokainen suunnittelematon pysäytys tarkoittaa mitattavissa olevaa tuotannon menetystä.
Arvioi kuumavalssattuja turbiinisiipiä sovellukseesi
Kun arvioidaan vaihtoehtoista turbiinisiiven toimittajaa, asiaankuuluvat arviointikriteerit ulottuvat metalliseoksen luokan ja nimellisgeometrian yli. Prosessikyvyn dokumentaatio – kuten muovauksen mittatarkkuusdata, jyrsintäsuunnan varmistus ja erätasoiset tarkastustiedot – antaa käytännöllisempää tietoa odotetusta käyttöiästä kuin staattinen vaatimustenmukaisuustodistus.
Kun MRO- ja hankintatiimit työskentelevät kaasuturbiinien puristinvaiheiden kanssa, siirtyminen muovattuihin siiveen rakenteisiin perustuu yleensä käyttöhistoriatietoihin eikä teoreettisiin väitelmiin: komponentit, jotka säännöllisesti ylittävät ennustetun vaihtovälin ja joiden mittaraportit osoittavat säilyneen geometrian pitkän käyttöjakson jälkeen, tekevät valmistusprosessin erot näkyviksi käytännön toiminnallisessa mielessä.
Tarkka kynnysarvo vaihtelee käyttöprofiilin mukaan – pyörähtämisnopeus, vaiheen lämpötila ja tulovirtauksen saastuminen – mutta perustavanlaatuinen syy siihen, miksi muovattujen turbiinisiiven leikkausosat kestävät yleensä pidempään kuin valutut vastineensa, on kaikissa sovelluksissa sama: suuntautunut jyväsrakenne, tarkempi mitallinen hallinta ja kovettumisesta johtuvien vikojen puuttuminen tuottavat osan, joka kestää paremmin niitä erityisiä vikaantumismuotoja, jotka määrittelevät käyttöikää syklisten lämpö- ja mekaanisten kuormitusten ympäristössä.
Ostaaksesi tai saadaksesi teknistä dokumentaatiota tarkkuusmuovattujen puristinsivellinten ominaisuuksista ota yhteys Navi Power Technology Co. Ltd.:n [email protected]tai vieraile global.compressorblade.com .