 EN

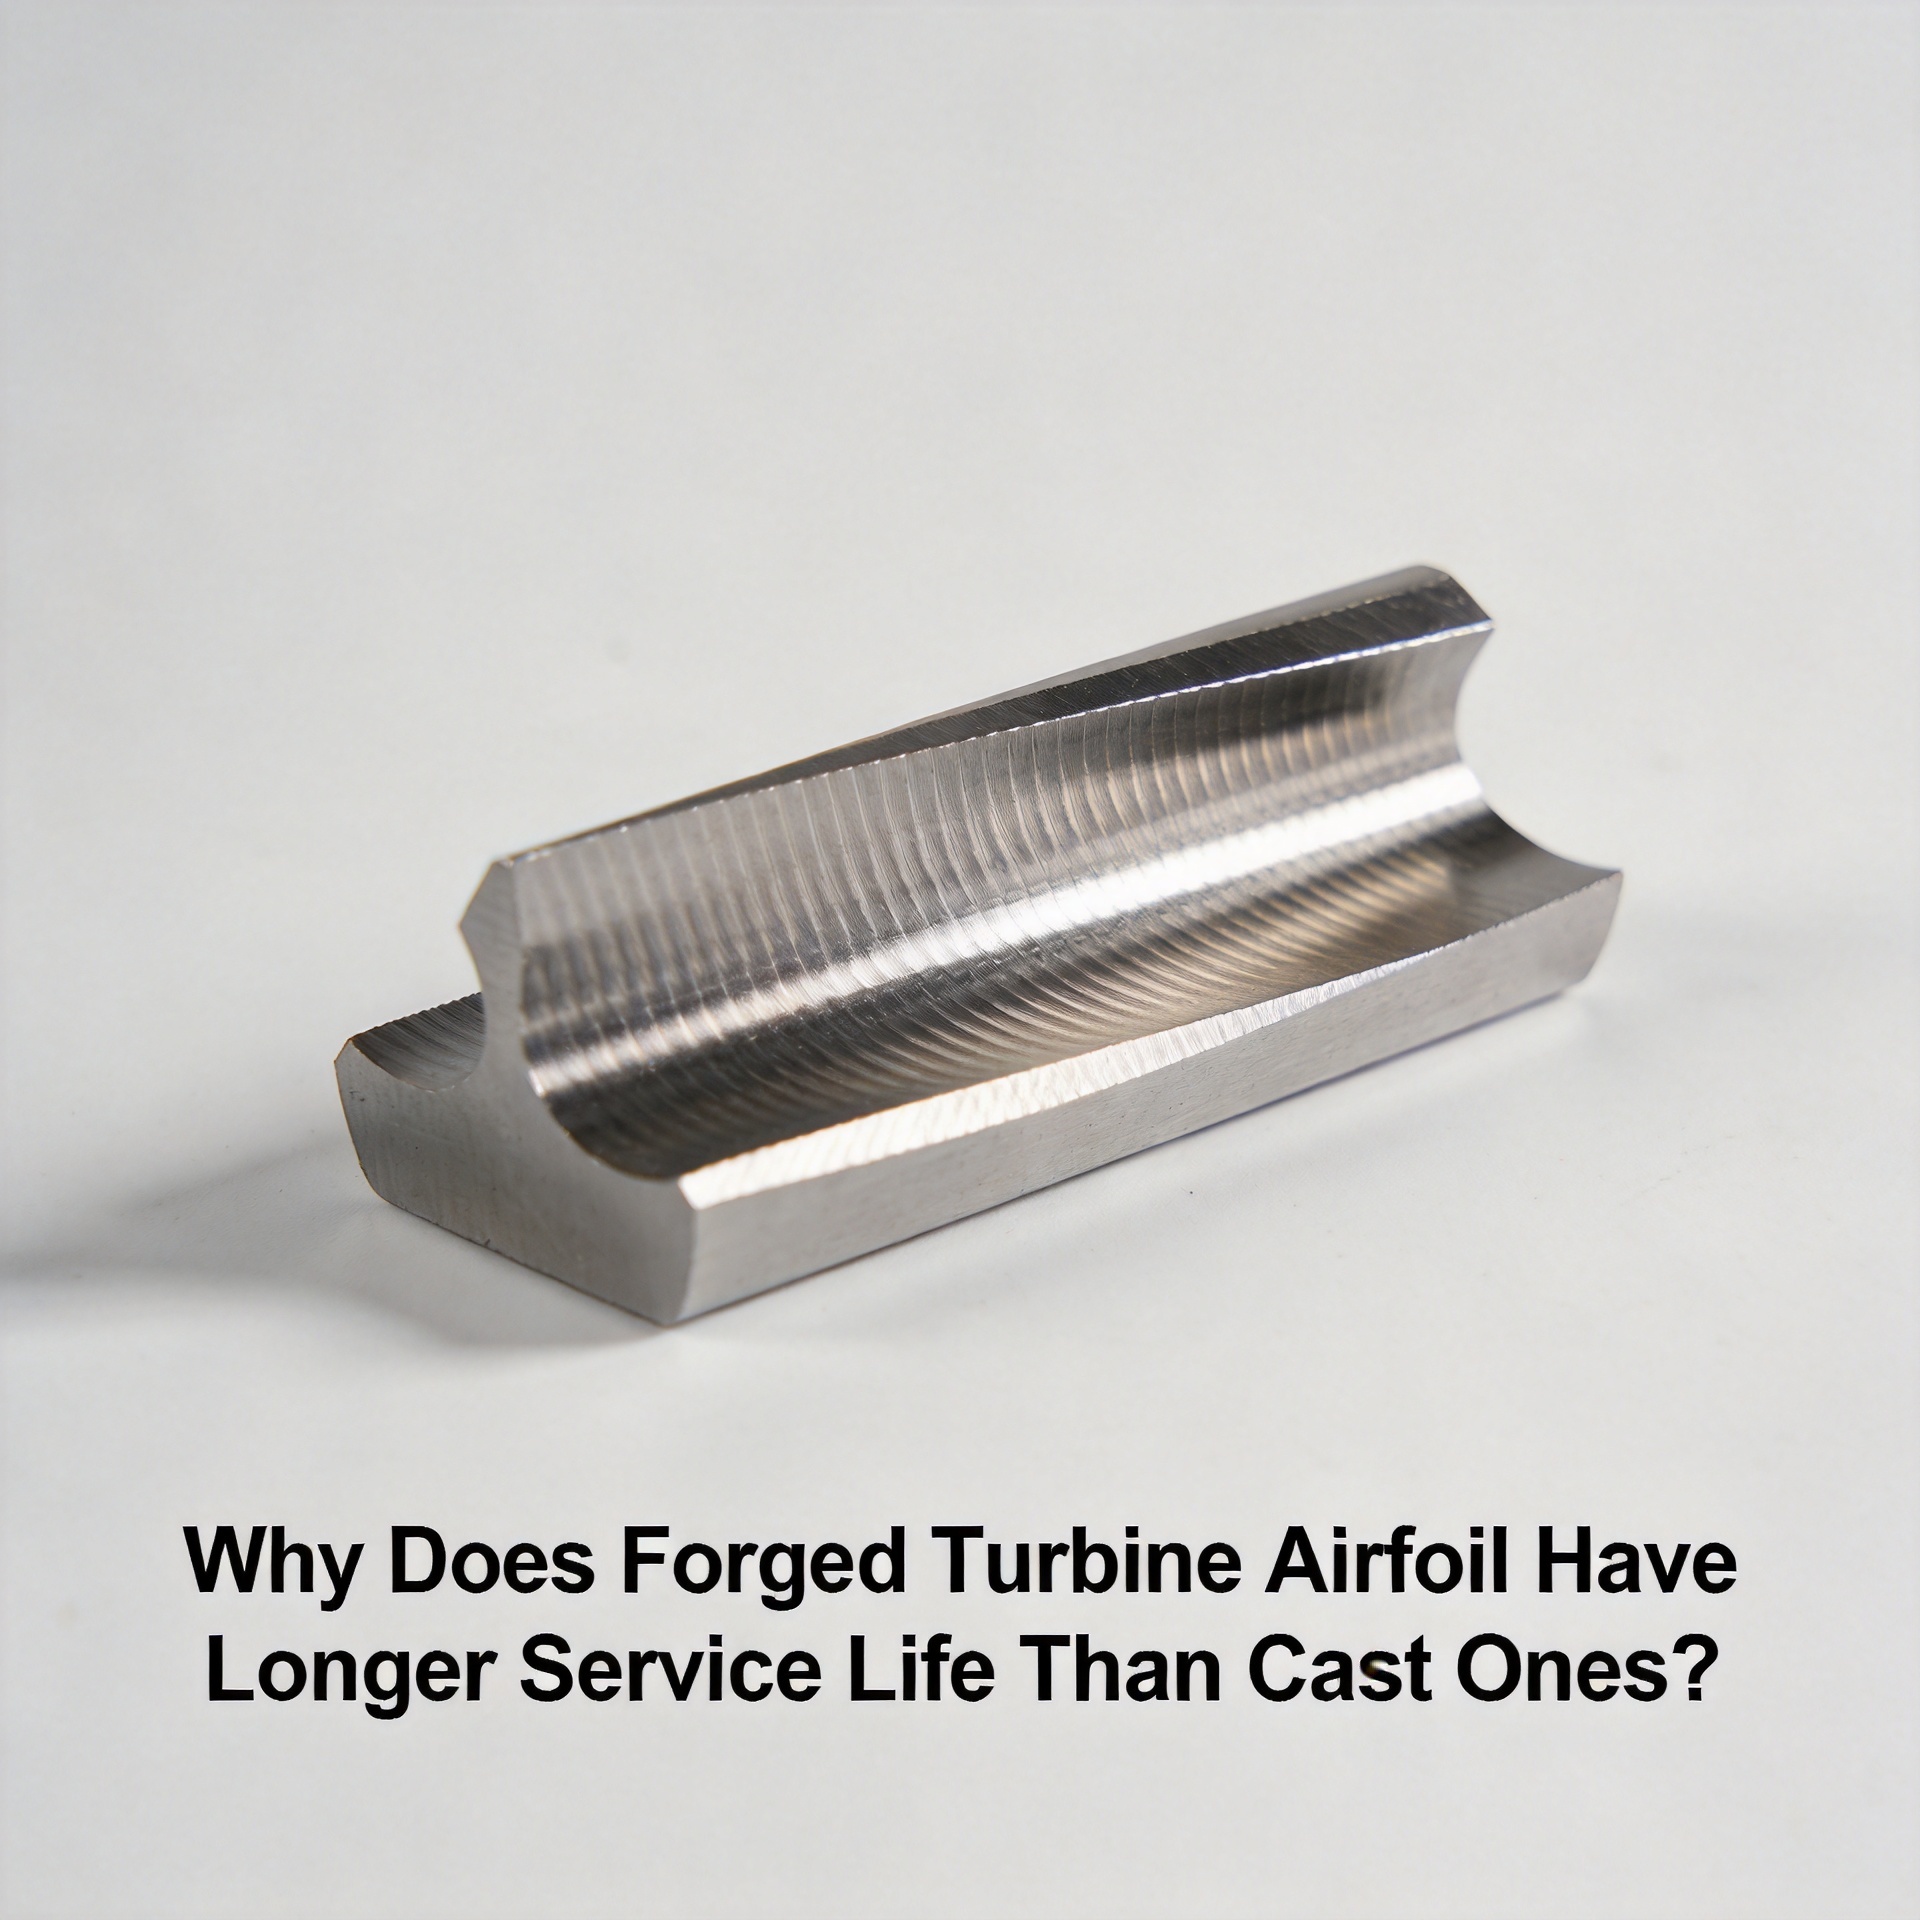
Warum weisen geschmiedete Turbinen-Laufschaufelprofile eine längere Lebensdauer als gegossene auf?
Aus aerodynamischer und gasdynamischer Ingenieursperspektive ist die Bewertung einer turbinenprofil nicht allein an der Legierungsbezeichnung auf einem Datenblatt festzumachen. Der entscheidende Unterschied – der Komponenten mit Betriebsintervallen von 20.000 Stunden zuverlässig von solchen mit Austauschintervallen von 12.000 Stunden trennt – liegt in der Herstellungsweise des Bauteils, nicht nur im verwendeten Werkstoff. Diese Unterscheidung gewinnt besondere Bedeutung, wenn Betreiber und MRO-Dienstleister bei Ersatzprogrammen zwischen geschmiedeten und gegossenen Schaufeln wählen.
Ob geschmiedete oder gegossene Konstruktion für Ihre konkrete Anwendung besser geeignet ist, hängt von Ihrem Betriebsumfeld und Ihrer Wartungsstrategie ab – nicht von einer universellen Lösung. Dennoch sind die strukturellen und metallurgischen Gründe, warum geschmiedete Turboschaufeln in der Regel länger halten als ihre gegossenen Entsprechungen, gut dokumentiert und verdienen detailliertes Verständnis.
Die metallurgische Grundlage: Kornstruktur und ihre Folgen
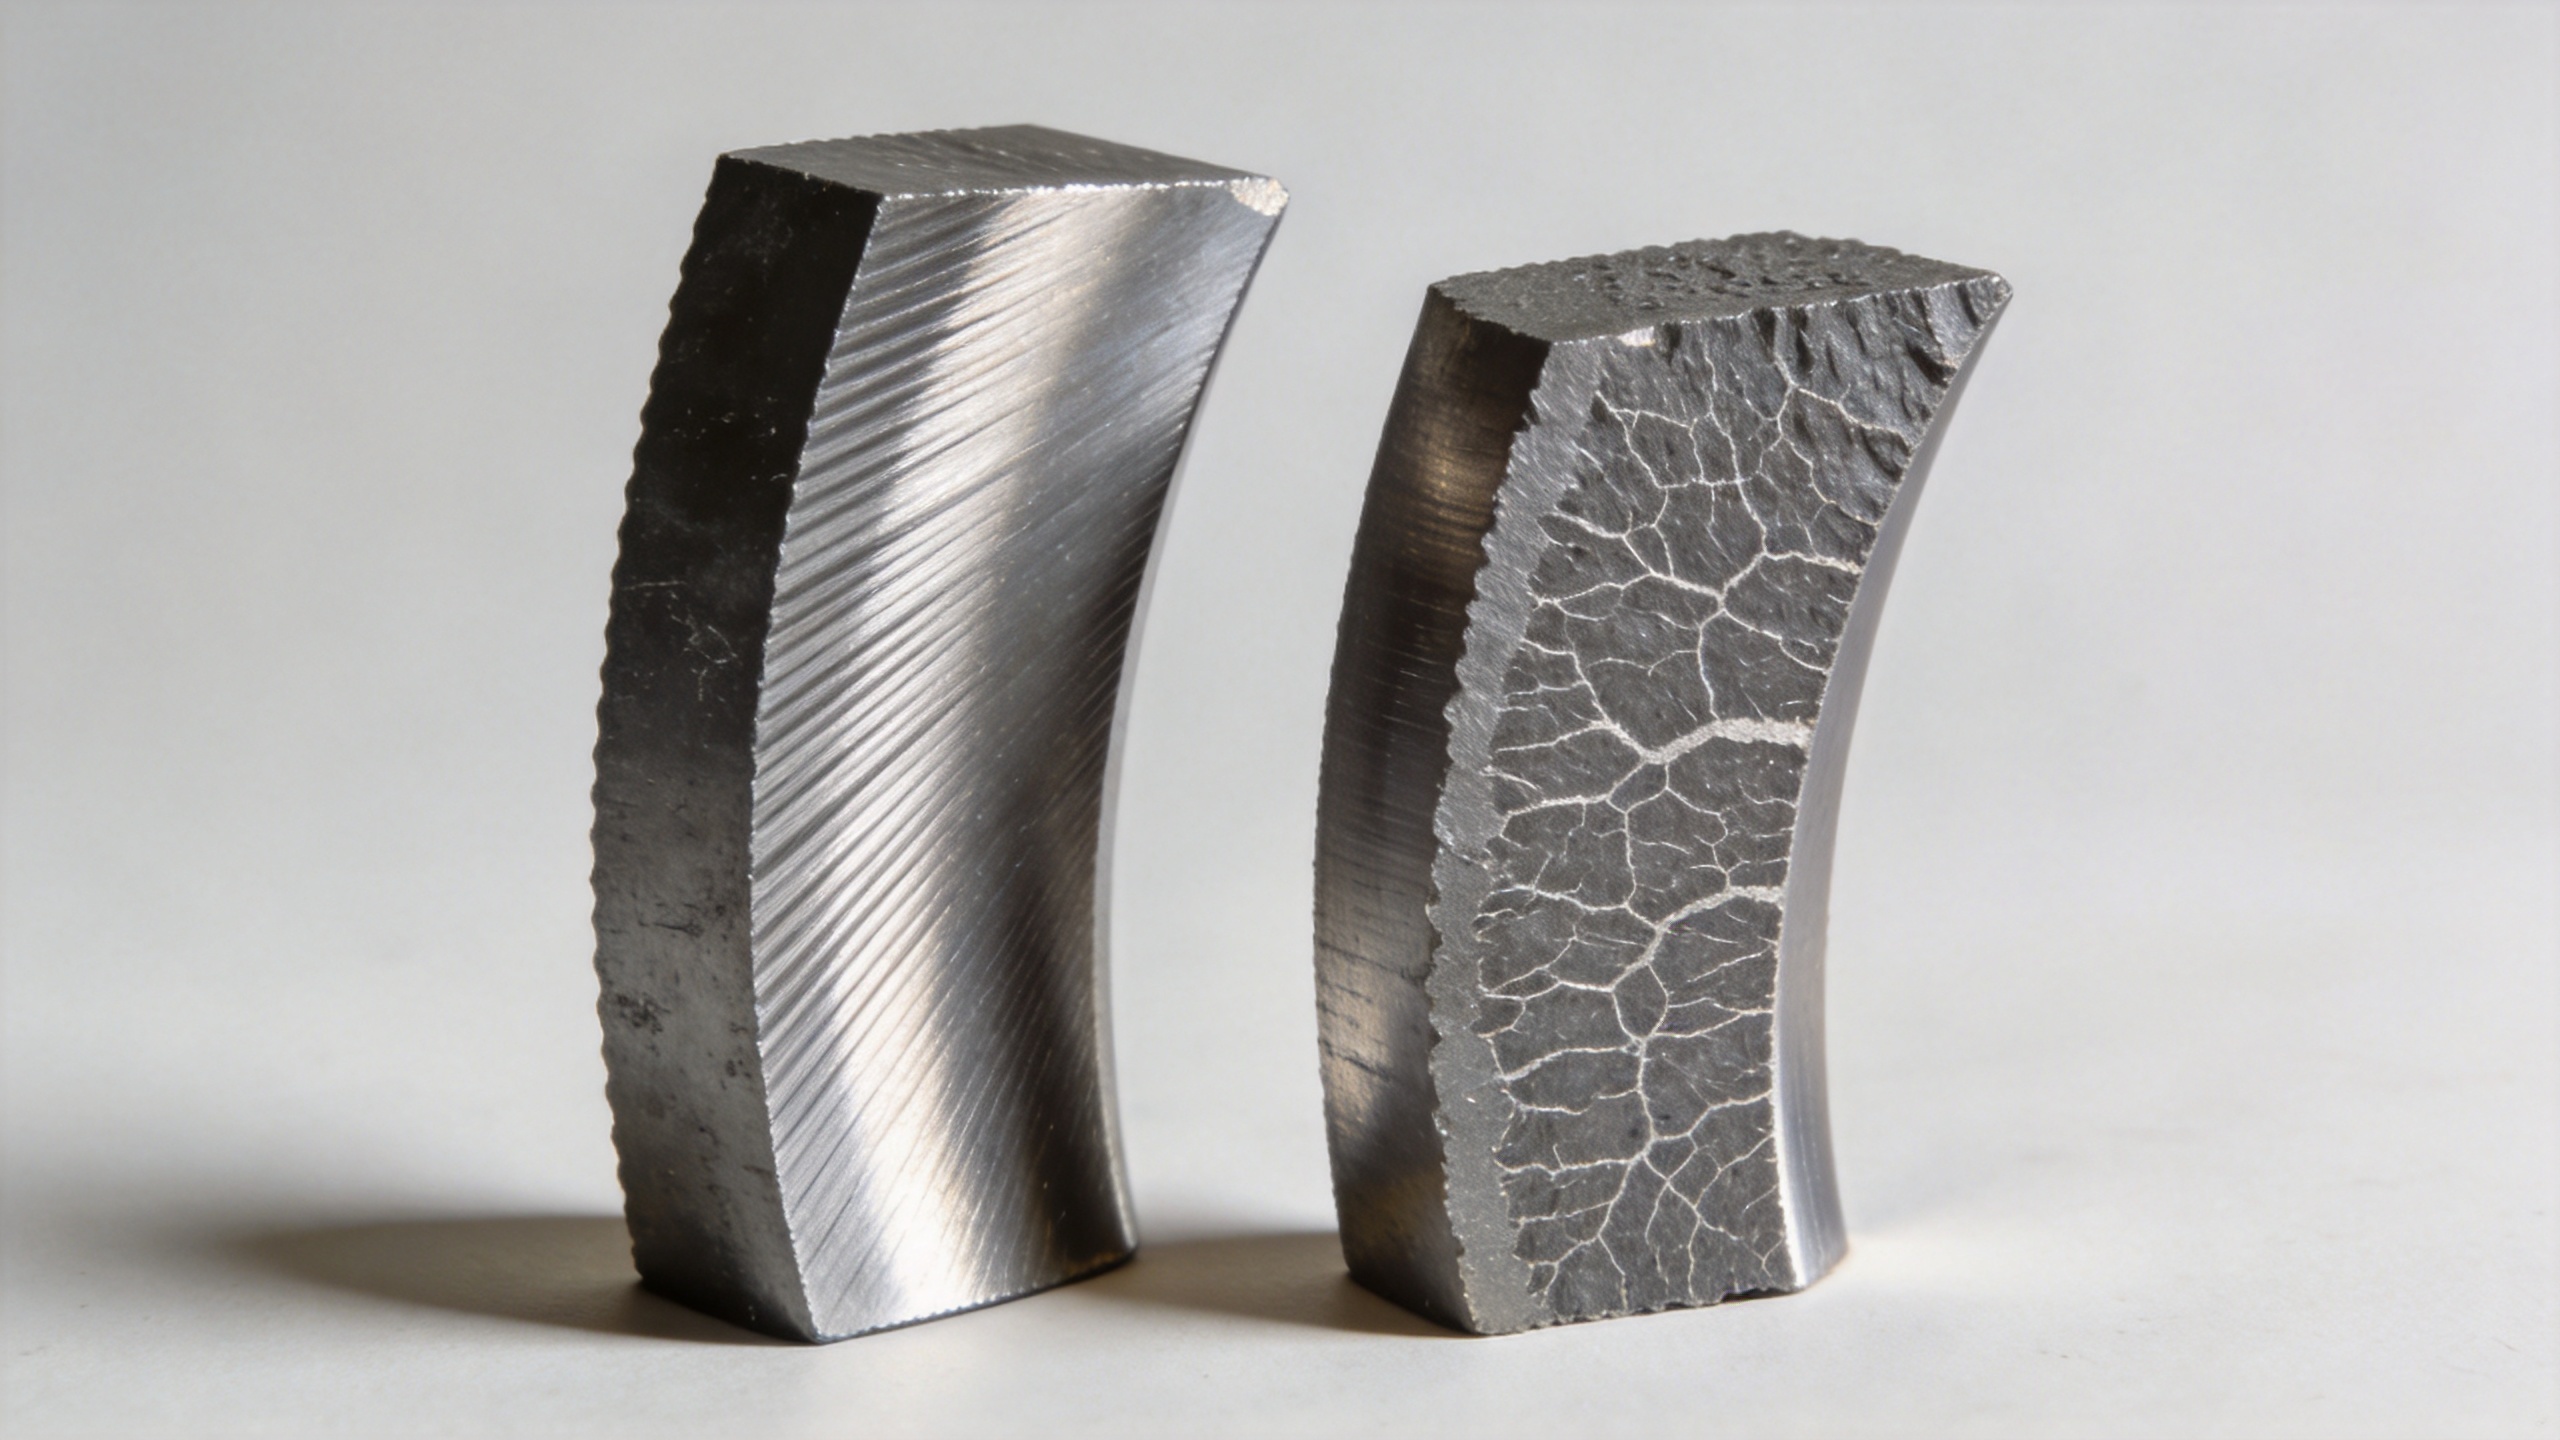
Der grundlegendste Unterschied zwischen einer geschmiedeten und einer gegossenen Turbinenschaufel liegt darin, was während der Fertigung im Material selbst geschieht. Beim Gießen erstarrt geschmolzenes Metall in einer Form, und beim Abkühlen bildet sich eine dendritische Kornstruktur – zufällig ausgerichtet mit potenzieller Porosität, Schwindungshohlräumen und Einschlüssen an den Korngrenzen.
Beim Schmieden wird ein massiver Block genommen und durch Druckkräfte so umgeformt, dass er die endgültige Schaufelgeometrie annimmt. Diese mechanische Bearbeitung verfeinert und richtet die Kornstruktur entlang der Kontur des fertigen Bauteils aus. Das praktische Ergebnis: höhere Zugfestigkeit, verbesserte Streckgrenze und – was besonders für die Lebensdauer relevant ist – deutlich höhere Ermüdungsfestigkeit im Vergleich zu einer gegossenen Komponente aus der gleichen Grundlegierung.
Mikrostrukturelle Unterschiede zwischen geschmiedeten und gegossenen Werkstoffen beeinflussen unmittelbar die Widerstandsfähigkeit gegen Rissinitiierung sowie die Risausbreitungsgeschwindigkeit. In der zyklischen thermisch-mechanischen Belastungsumgebung einer Gasturbine ist Ermüdungsversagen kein instantaner Vorgang – er beginnt mit einem mikroskopischen Riss an einem Korngrenzdefekt und breitet sich bei jedem Lastzyklus weiter aus. Der ausgerichtete Kornfluss einer geschmiedeten Luftfahrschaufel erzeugt einen verwinkeltener Pfad für jeden sich ausbreitenden Riss und verlängert so die Zeit bis zum Versagen im Vergleich zu einer Gussschaufel, bei der Risse entlang zufälliger dendritischer Grenzen mit geringerem Widerstand fortschreiten können.
Maßliche Konstanz: Warum Toleranzen für die Nutzungsdauer entscheidend sind
Die Verbindung zwischen Maßgenauigkeit und Lebensdauer ist eine Erkenntnis, die vielen Beschaffungsteams erst nach mehreren Austauschzyklen vollständig bewusst wurde. Die ursprüngliche Annahme war, dass eine Schaufel, die auf dem Papier der Materialspezifikation entspricht, auch eine vergleichbare Leistung erbringen würde. In der Praxis enthüllt das Datenblatt jedoch nicht, ob die Profilgeometrie tatsächlich der ursprünglichen Konstruktionsabsicht entspricht – oder ob sie lediglich nahe genug daran liegt, um die Eingangsprüfung zu bestehen, während sie gleichzeitig aerodynamische Unwirksamkeiten und Spannungskonzentrationen verursacht, die den Verschleiß beschleunigen.
Präzisions-Schmiedeprozesse erreichen Luftleitprofil-Abmessungstoleranzen im Bereich von 0,1–1 mm und reduzieren dadurch den Bedarf an umfangreicher Nachbearbeitung, ohne die geometrische Integrität des Luftleitprofils zu beeinträchtigen. Auf diesem Toleranzniveau bleiben Profilvorderkante und -hinterkante innerhalb des vorgesehenen aerodynamischen Bereichs. Abweichungen jenseits dieses Bereichs – wie sie bei herkömmlichem Gießen häufig auftreten, wo die Erstarrungsschrumpfung schwerer zu kontrollieren ist – können das lokale Strömungsfeld um das Luftleitprofil verändern und dadurch lokal erhöhte thermische Gradienten sowie mechanische Spannungen an bestimmten Oberflächenstellen hervorrufen.
Eine konsistente blattübergreifende Maßgenauigkeit über alle Fertigungschargen hinweg verringert zudem die Streuung der Stufenleistung, was insbesondere bei mehrstufigen Verdichter- und Turbinenbaugruppen von Bedeutung ist, wo die Durchflussgleichmäßigkeit durch jede Stufe unmittelbar Wirkungsgrad und thermische Lastverteilung beeinflusst.
Ermüdungsbeständigkeit unter zyklischer Belastung: Der entscheidende Faktor für die Nutzungsdauer
Gasturbinenverdichter- und Turbinenstufen arbeiten unter ständiger zyklischer Belastung: hohe Drehzahlen, Temperaturgradienten zwischen Heißgasstrompfad und Kühlluft sowie schwingungsbedingte Lasten infolge von Strömungsunregelmäßigkeiten und Resonanz. Unter diesen Bedingungen ist die maßgebliche mechanische Eigenschaft nicht die maximale Zugfestigkeit – vielmehr ist es die Fähigkeit des Werkstoffs, der Initiation und Ausbreitung von Ermüdungsrissen über Tausende Betriebsstunden hinweg zu widerstehen.
Geschmiedete Komponenten weisen aufgrund ihrer verfeinerten Kornstruktur und der Abwesenheit von porositätsbedingten Gießfehlern im Allgemeinen eine überlegene Ermüdungsfestigkeit bei niedrigen und hohen Lastzyklen auf als gegossene Alternativen aus derselben Legierung. Was die Sichtweise vieler MRO-Ingenieure verändert hat, war die Beobachtung, dass Luftleitbleche, die für vergleichbare Leistungsparameter zugelassen waren, sich tatsächlich unterschiedlich verhielten, sobald Teillastbetrieb über längere Zeit, thermische Wechsellasten und reale Verunreinigungen berücksichtigt wurden – und wie stark dieser Unterschied auf das Fertigungsverfahren statt auf die nominelle Werkstoffqualität zurückzuführen war.
Im Kontext der Turbinenschaufelkonstruktion ist eine Schaufel, die über Tausende von Betriebsstunden hinweg konsistente geometrische und mechanische Eigenschaften aufweist, wertvoller als eine Schaufel, die bei statischen Prüfungen zwar höhere Spitzenwerte erreicht, sich aber unter zyklischen Betriebsbedingungen schneller verschleißt. Die entscheidende Frage lautet nicht, welche Turbinenschaufel unter idealen Bedingungen die höchste Leistung erzielt, sondern welche Schaufel über den gesamten Wartungsintervall hinweg die geringste Abweichung von dieser Leistung aufweist.
Gussvergleich: Einsatzgebiete von gegossenen Schaufeln und Grenzen ihres Einsatzes
Dies ist keine Behauptung, dass das Gießen in der Herstellung von Turbinen-Lauf- und Leitschaufeln keine Rolle spielt. Das Feingussverfahren – insbesondere das gerichtet erstarrte und einkristalline Gießen – ist ein etablierter und wertvoller Prozess für Hochtemperatur-Komponenten des heißen Turbinenabschnitts, bei denen die Komplexität der Geometrie der Kühlkanäle das Schmieden unpraktikabel macht. Für Hochdruckturbinen-Leitschaufeln und rotierende Schaufeln der ersten Stufe, die bei den höchsten Gas-Temperaturen betrieben werden, bleibt das Gießen das dominierende Verfahren, weil die geometrischen Anforderungen die Überlegungen zur Kornstruktur überlagern.
Der Vergleich zwischen Gießen und Schmieden wird besonders relevant bei Verdichter-Lauf- und Leitschaufeln sowie bei Turbinenstufen mit niedrigeren Temperaturen, wo das Schmieden eine praktikable Alternative darstellt und wo die Vorteile des Schmiedens hinsichtlich Ermüdungsfestigkeit und Maßhaltigkeit sich direkt in verlängerte Wartungsintervalle umsetzen. Bei diesen Anwendungen gilt: vorteile des Schmiedens — Kornverfeinerung, Maßhaltigkeit und Fehlen gießbedingter Erstarrungsfehler — überwiegen den Vorteil der geometrischen Flexibilität beim Gießen.
Falls Ihre Betriebsumgebung moderate Temperatur- und Druckstufen umfasst, gilt diese Anleitung im Allgemeinen. Bei extrem hochtemperaturbelasteten Anwendungen der ersten Stufe muss die Auswahllogik unter besonderer Berücksichtigung der thermischen Belastbarkeit – und nicht allein der Ermüdungslebensdauer – überprüft werden.
Gesamtlebenszykluskosten: Neubewertung der Beschaffungsentscheidung
Zu Beginn eines Austauschprogramms liegt die natürliche Tendenz darin, den Einzelpreis als primäres Auswahlkriterium zu betrachten. Erst nach mehreren Beschaffungszyklen wird deutlich, dass die Gesamtlebenszykluskosten – also Austauschhäufigkeit, Arbeitsaufwand für Wartungsintervalle, Effizienzverluste aufgrund von Maßabweichungen sowie Risiko ungeplanter Ausfälle – ein besseres Maß für den tatsächlichen Wert darstellen.
Eine geschmiedete Turbinenschaufel mit einem höheren Einzelpreis kann bei Berücksichtigung ihrer verlängerten Nutzungsdauer geringere Gesamtlebenszykluskosten bewirken. Die Spanne zwischen den Einzelkosten für geschmiedete und gegossene Komponenten verringert sich weiter, sobald die Beschaffungsmengen ausreichend sind, um die Investition in Schmiedewerkzeuge abzuschreiben. Verfahren wie das 1-zu-3-Formschmieden senken die Werkzeugkosten pro Teil im Vergleich zu konventionellen Ansätzen und verbessern so die Kostenwettbewerbsfähigkeit bei Ersatzprogrammen, ohne die metallurgischen und maßlichen Vorteile der Präzisionsschmiedung einzubüßen.
Über einen kompletten Betriebszyklus hinweg kann sich der Unterschied in der Austauschhäufigkeit zwischen geschmiedeten und gegossenen Schaufeln in Verdichterstufen zu erheblichen Kosten- und Betriebsauswirkungen summieren – insbesondere für Betreiber von Kraftwerken, bei denen jede ungeplante Ausfallstunde messbar entgangene Erzeugungseinnahmen bedeutet.
Geschmiedete Turbinenschaufeln für Ihre Anwendung bewerten
Bei der Bewertung einer Ersatz-Turbinenschaufelquelle reichen die relevanten Bewertungskriterien über die Legierungsqualität und die nominelle Geometrie hinaus. Dokumentation zur Prozessfähigkeit – darunter Daten zur dimensionsbezogenen Schmiedefähigkeit, Nachweise zum Kornfluss sowie Prüfprotokolle auf Chargenebene – liefert aussagekräftigere Informationen zur erwarteten Betriebslebensdauer als ein statisches Konformitätszertifikat.
Für MRO- und Beschaffungsteams, die mit Verdichterstufen von Gasturbinen arbeiten, wird der Übergang zu geschmiedeten Schaufeln in der Regel durch Erfahrungsdaten aus dem Betrieb und nicht durch theoretische Argumente getrieben: Komponenten, die regelmäßig das prognostizierte Austauschintervall überschreiten und bei denen dimensionsbezogene Berichte eine erhaltene Geometrie nach längerem Einsatz belegen, machen den Unterschied im Fertigungsprozess in betrieblichen Begriffen sichtbar.
Die genaue Schwelle variiert je nach Ihrem Betriebsprofil – Drehzahl, Stufentemperatur und Eintrittsverunreinigung –, doch der zugrundeliegende Grund, warum geschmiedete Turbinenbeschaufelungen ihre gegossenen Pendants in der Regel überdauern, ist bei allen Anwendungen konsistent: Eine ausgerichtete Kornstruktur, eine genauere Maßhaltigkeit sowie das Fehlen von durch Erstarrung verursachten Fehlern ergeben ein Bauteil, das widerstandsfähiger gegenüber den spezifischen Versagensarten ist, die die Einsatzdauer unter zyklischer thermischer und mechanischer Belastung bestimmen.
Für Beschaffungsanfragen oder technische Dokumentation zu den Fähigkeiten im Bereich präzisionsgeschmiedeter Verdichterschaufeln wenden Sie sich bitte an Navi Power Technology Co. Ltd. [email protected]oder besuchen Sie global.compressorblade.com .