 EN

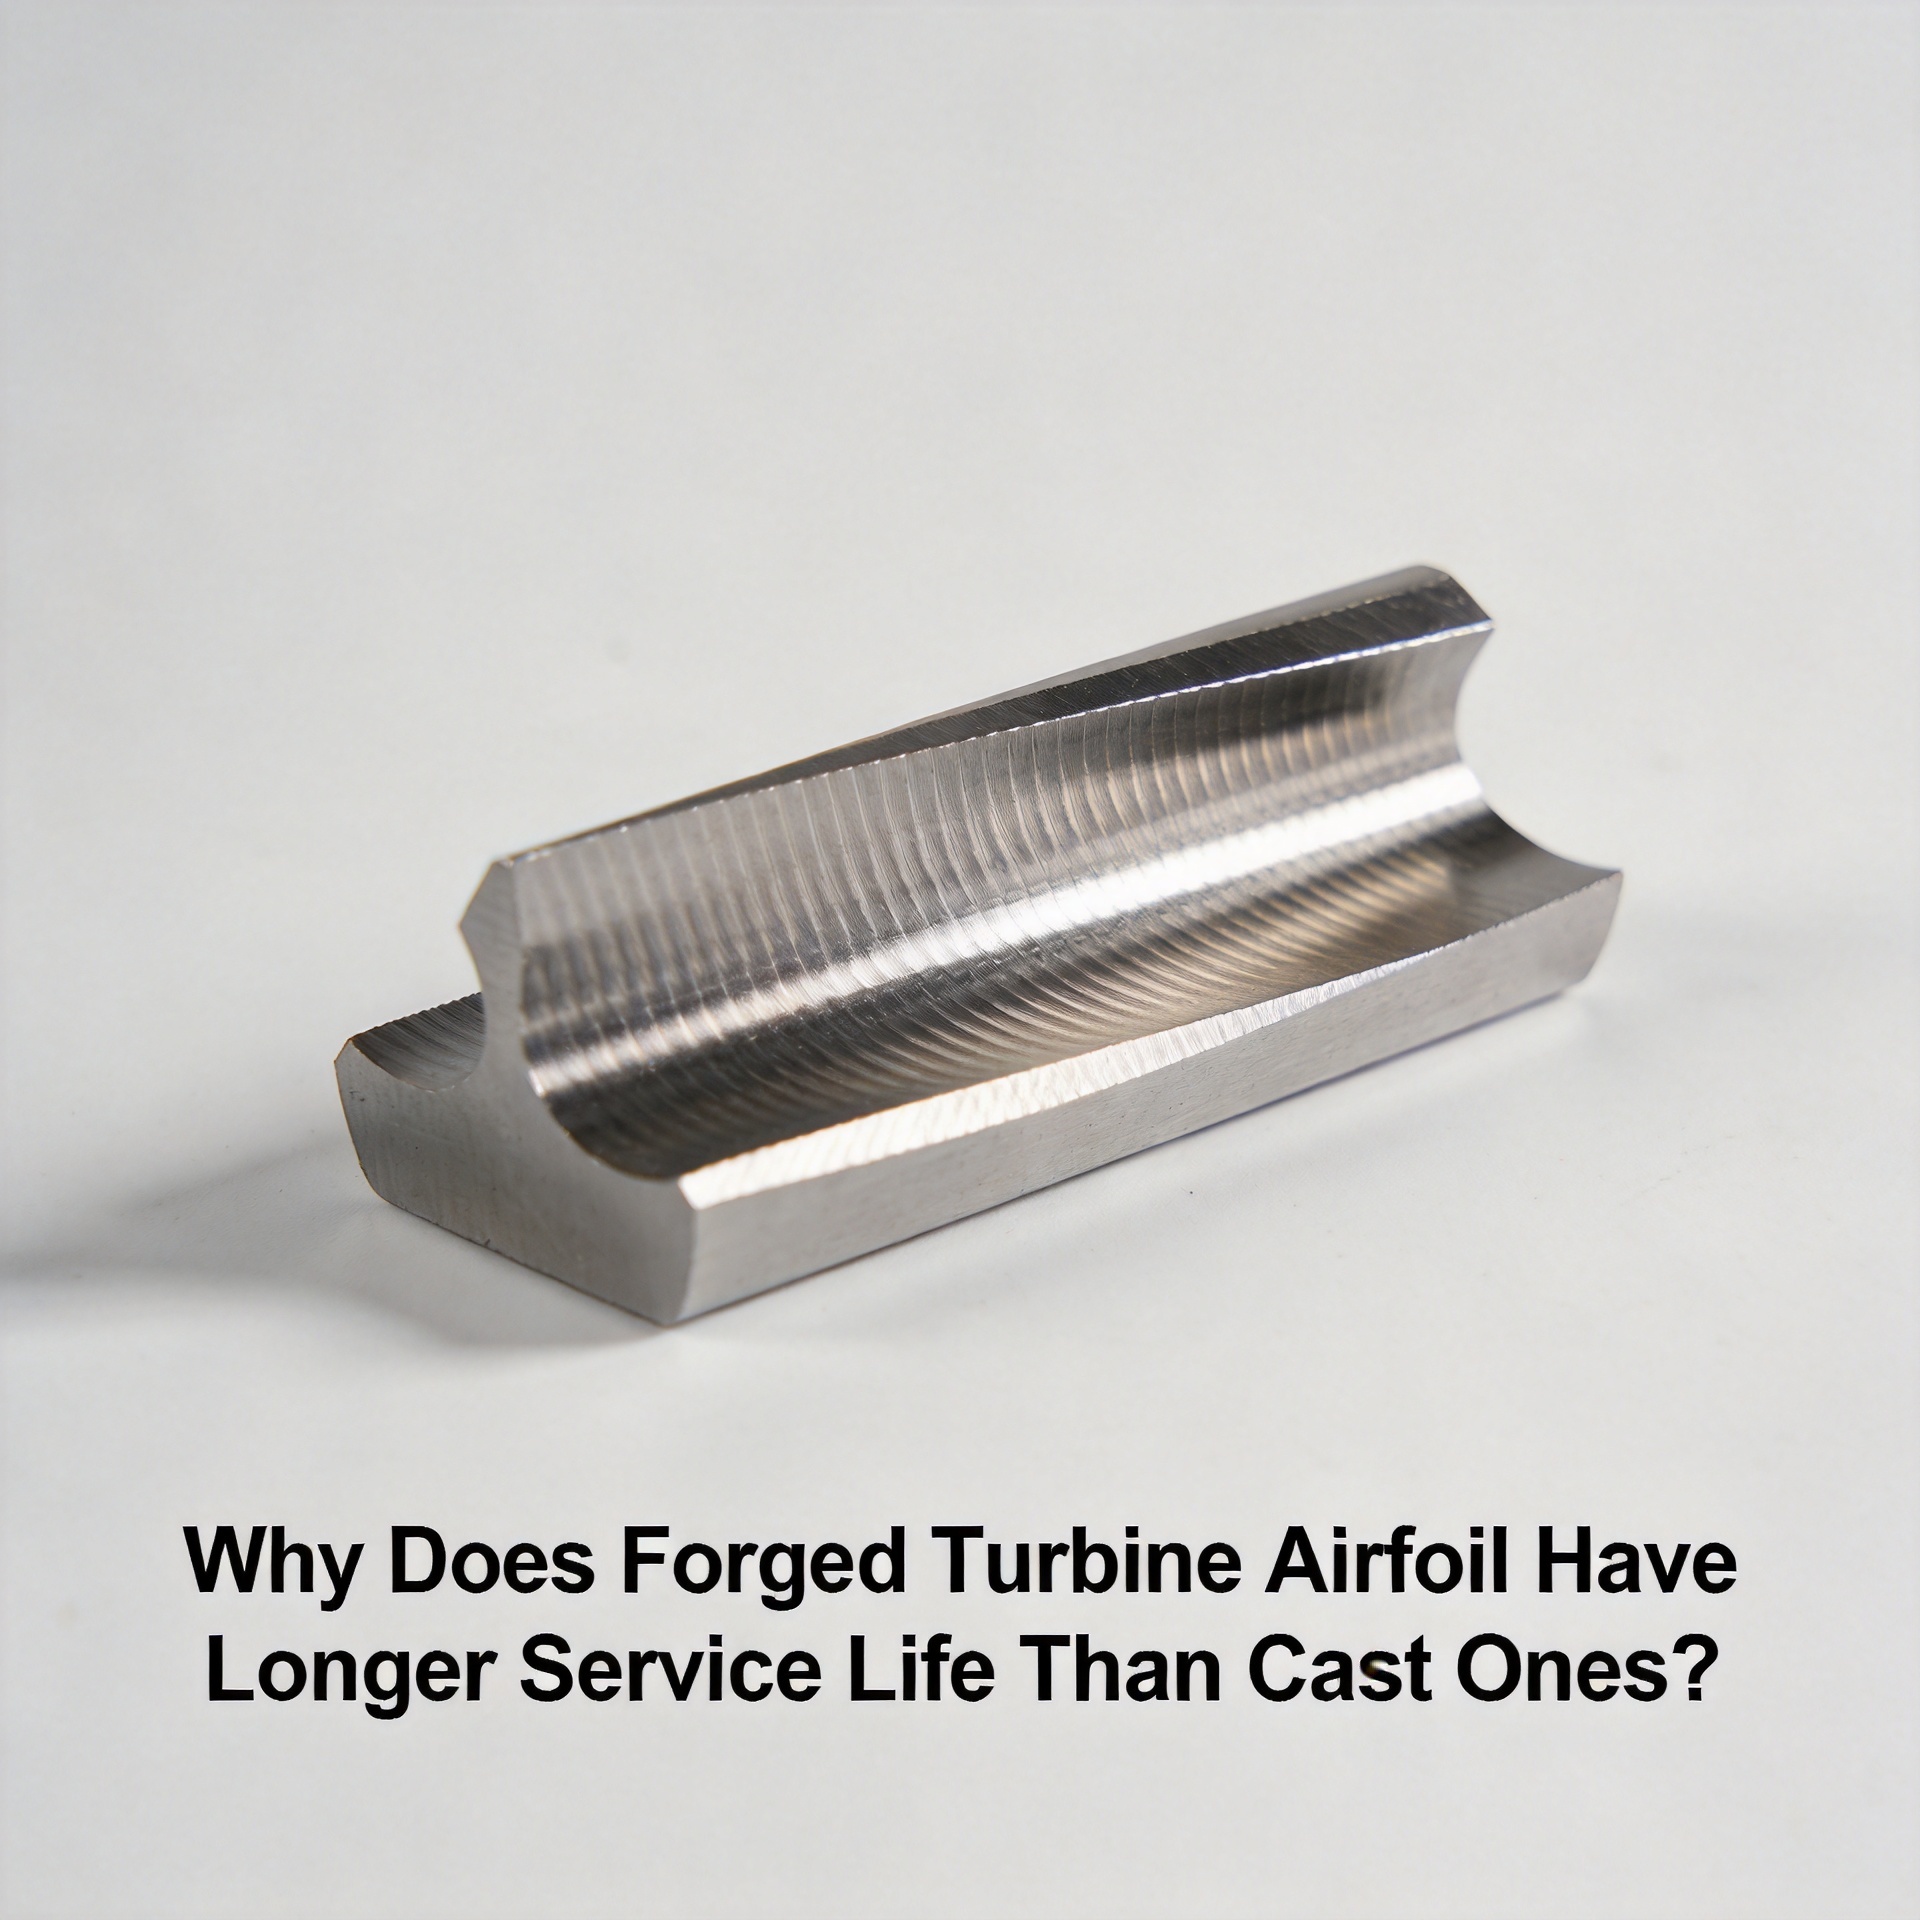
Neden Dövülmüş Türbin Hava Kanadı Parçaları Dökülmüş Olanlardan Daha Uzun Ömürlüdür?
Aerodinamik ve gaz dinamiği mühendisliği açısından bir türbin kanadı özelliğini yalnızca teknik özellikler sayfasında belirtilen alaşım sınıfına göre değerlendirmek yeterli değildir. Gerçek fark yaratan unsur — 20.000 saatlik bakım aralığına sahip bileşenleri, 12.000 saatte değiştirilmesi gerekenlerden sürekli ayıran unsur — parçanın neyden yapıldığından çok, nasıl üretildiğidir. Bu ayrım, operatörler ve MRO hizmet sağlayıcıları, yenileme programları için dövme ya da döküm kanatlar arasında seçim yaparken özellikle önem kazanır.
Belirli bir uygulamanız için dövme mi yoksa döküm mü yapısı daha uygun olur? Bu sorunun yanıtı, evrensel bir kuraldan ziyade işletim ortamınıza ve bakım stratejinize bağlıdır. Bununla birlikte, türbin kanatlarının dövme versiyonlarının döküm eşdeğerlerine kıyasla daha uzun ömürlü olmasının arkasındaki yapısal ve metalurjik nedenler iyi belgelenmiş ve ayrıntılı olarak anlaşılmasının faydalı olduğu bilinmektedir.
Metalurjik Temel: Tane Yapısı ve Sonuçları
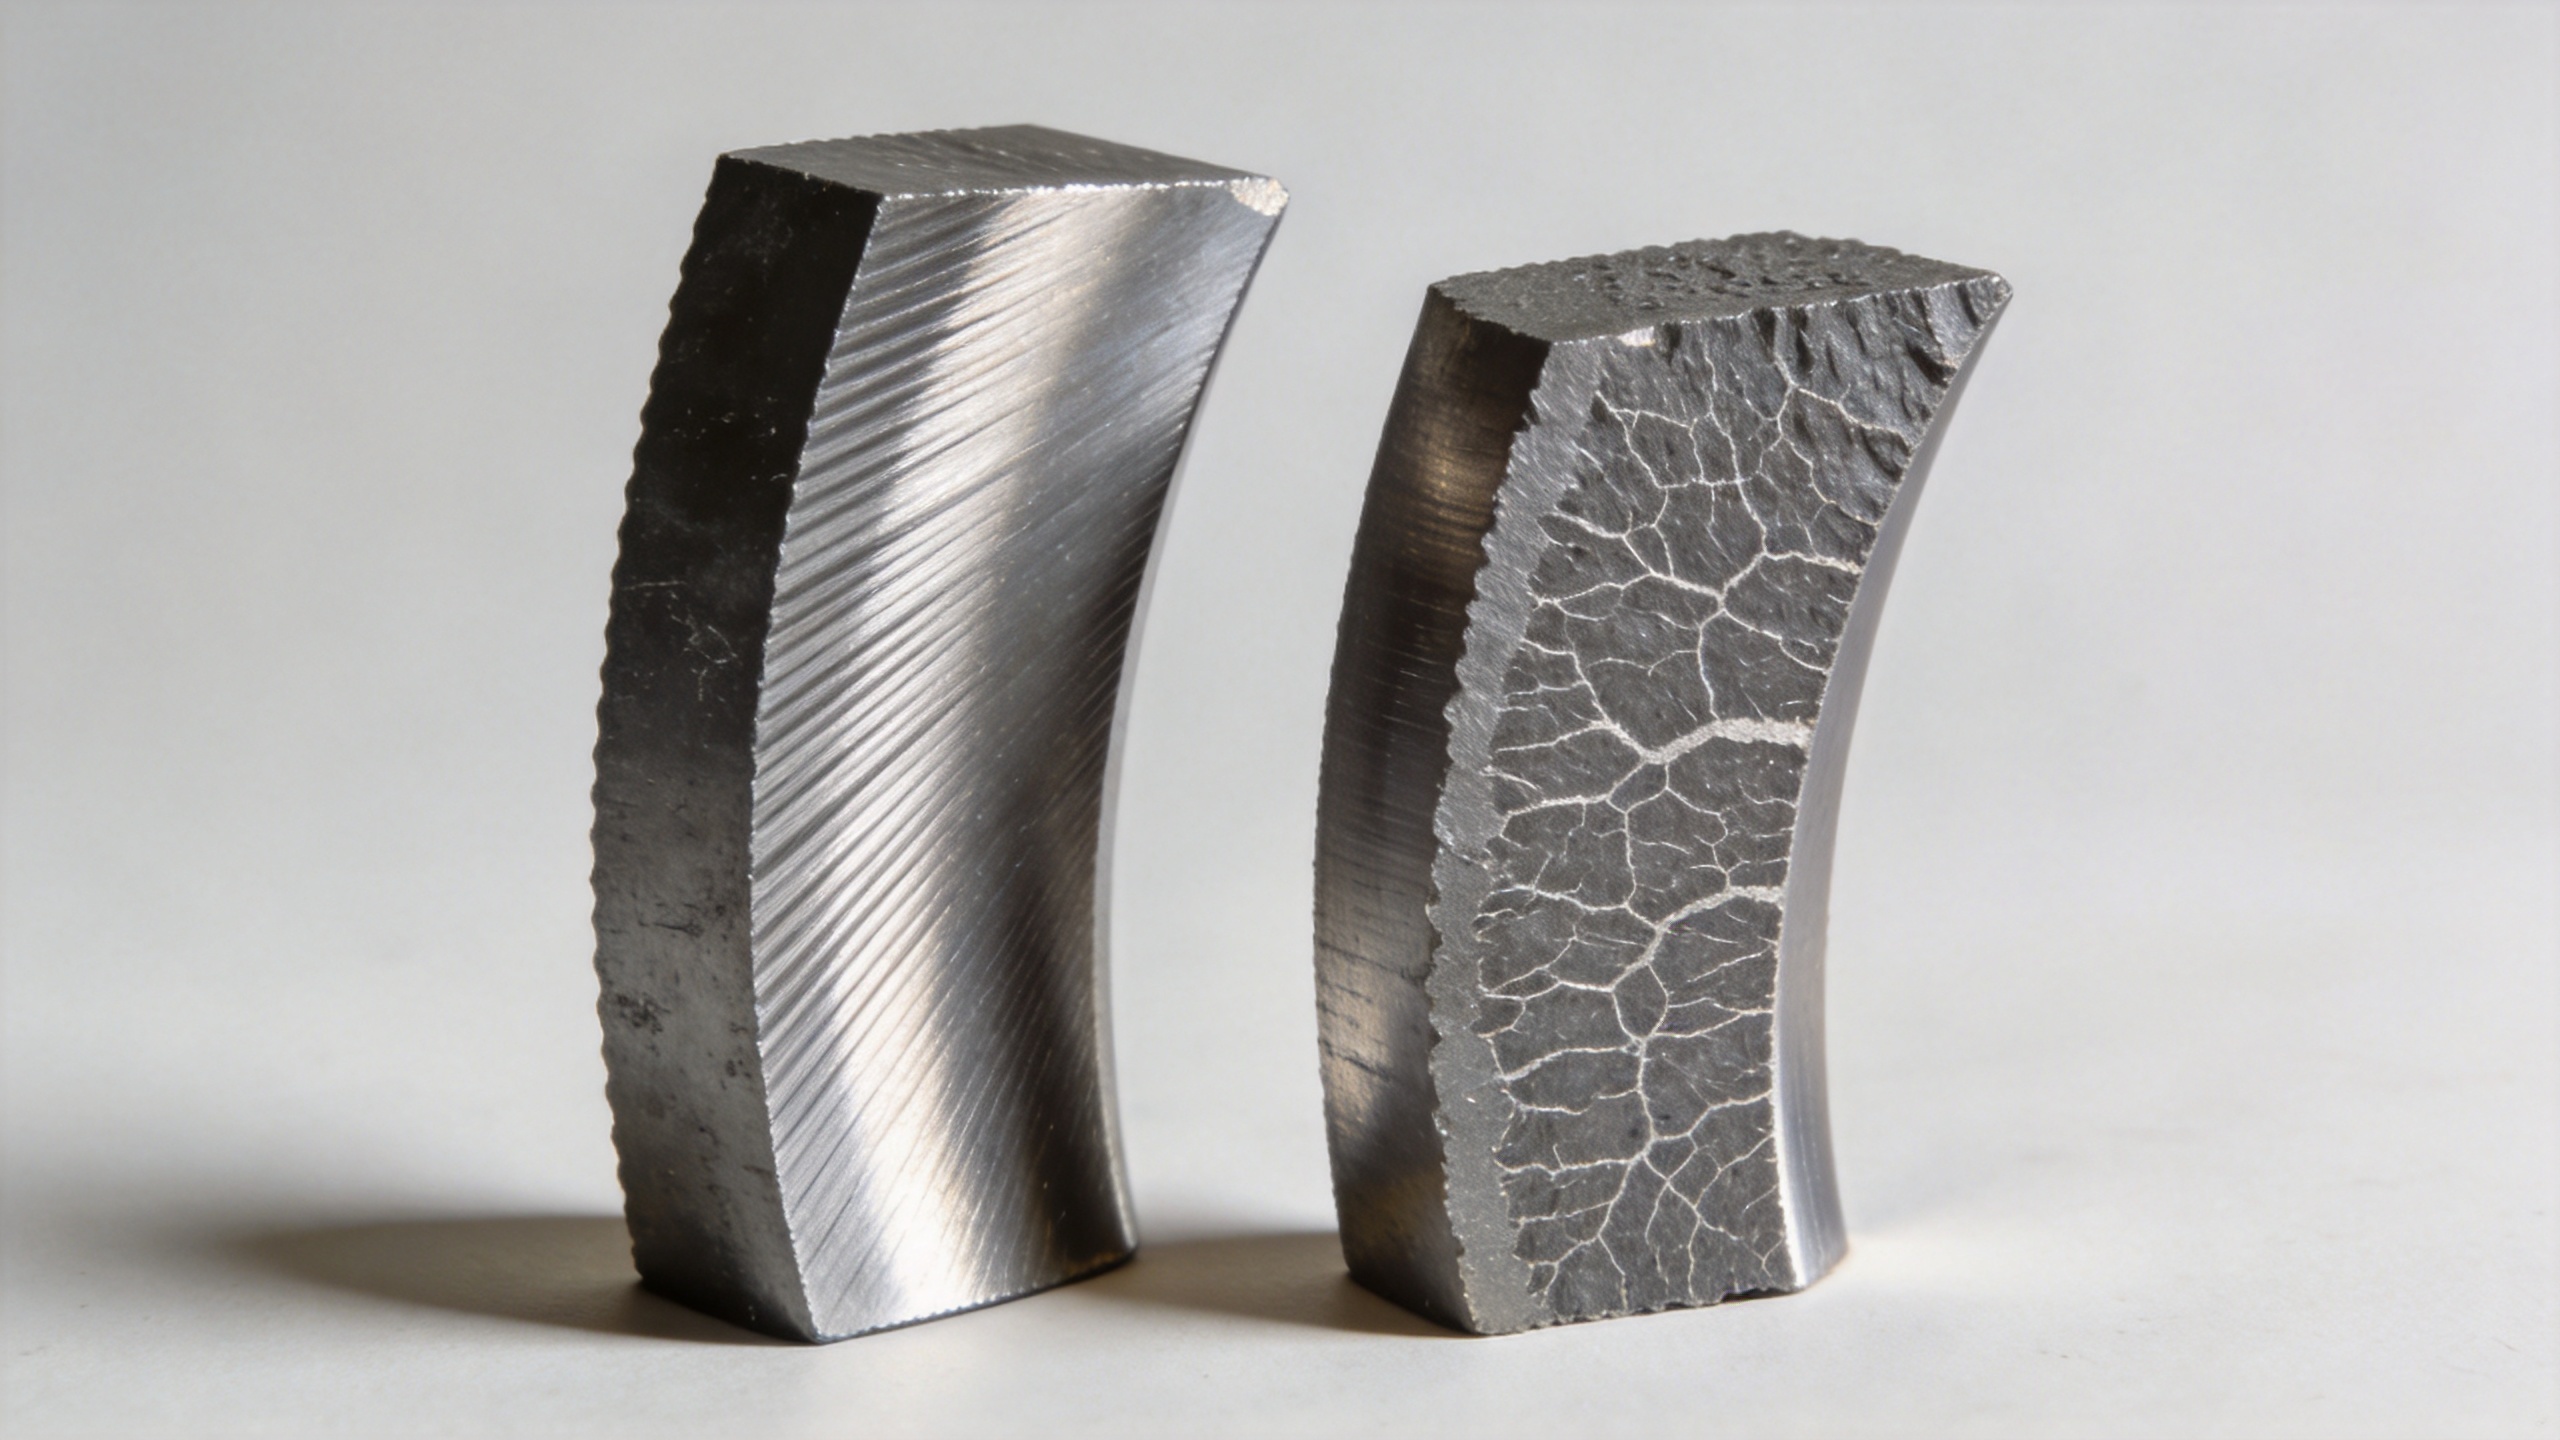
Dövme ve döküm türbin kanadı arasındaki en temel fark, üretim sırasında malzemenin içinde gerçekleşen olaylardır. Dökümde erimiş metal bir kalıba dökülür ve soğurken dallı bir tane yapısı oluşur; bu yapı yön açısından rastgele olup, gözeneklilik, büzülme boşlukları ve tane sınırlarında inklüzyonlar oluşma potansiyeline sahiptir.
Dövme işlemi, katı bir ingot alır ve nihai kanat profili geometrisine dönüştürmek için üzerine sıkıştırıcı kuvvet uygular. Bu mekanik işleme maruz kalma, tane yapısını inceleştirir ve nihai parçanın konturunu takip edecek şekilde hizalar. Pratik sonuç: daha yüksek çekme mukavemeti, gelişmiş akma mukavemeti ve — özellikle kullanım ömrü açısından en önemli olan — aynı temel alaşımdan üretilen bir döküm bileşene kıyasla önemli ölçüde artmış yorulma direnci.
Dövme ve döküm malzemeler arasındaki mikroyapısal farklar, çatlak oluşumuna direnç ve çatlak ilerleme hızını doğrudan etkiler. Bir gaz türbini içindeki çevrimli termal ve mekanik yüklenme ortamında yorulma hasarı anlık bir olay değildir — bu, tane sınırı kusurunda başlayıp her yük döngüsüyle ilerleyen mikroskopik bir çatlağın başlangıcıdır. Dövme bir hava kanadının hizalanmış tane akışı, ilerleyen herhangi bir çatlağa daha dolambaçlı bir yol oluşturarak, çatlakların rastgele dendritik sınırlar boyunca daha az dirençle ilerleyebildiği bir döküm parçaya kıyasla hasara kadar geçen süreyi uzatır.
Boyutsal Tutarlılık: Servis Ömrü İçin Neden Tolerans Önemlidir
Boyutsal doğruluk ile kullanım ömrü arasındaki ilişki, birçok tedarik ekibinin tam olarak takdir edebilmesi için birkaç değiştirme döngüsü süresi gerektiren bir ilişkidir. İlk varsayım, belirtildiği gibi malzeme spesifikasyonuna uyan bir kanadın eşdeğer performans sağlayacağı yönündeydi. Uygulamada ise teknik özellik sayfası, hava kanadı geometrisinin orijinal tasarım amacına uygun olarak korunup korunmadığını — ya da yalnızca gelen malzeme kontrolünü geçmeye yetecek kadar yakın olup olmadığını — ortaya koymaz; bu durum aerodinamik verimsizliklere ve aşınmayı hızlandıran gerilme yoğunluklarına yol açar.
Hassas dövme süreçleri, hava kanadı boyut toleranslarını 0,1–1 mm aralığında sağlar; bu da yoğun aşağı akışlı tornalama ihtiyacını azaltırken hava kanadı geometrisinin bütünlüğünü korur. Bu tolerans seviyesinde, ön kenar ve arka kenar profilleri tasarlanan aerodinamik zarf içinde kalır. Bu aralığın dışına çıkan sapmalar — katılaşma büzülmesinin kontrol edilmesi daha zor olduğu geleneksel dökümde yaygın olarak görülen bir durumdur — hava kanadı etrafındaki yerel akış alanını değiştirebilir; bu da belirli yüzey noktalarında yerel termal gradyanları ve mekanik gerilmeleri artırır.
Üretim partileri boyunca bıçaklar arası boyutsal tutarlılık, aşama performansındaki değişkenliği de azaltır; bu durum, akışın her aşamada tutarlı olması verimliliği ve termal yük dağılımını doğrudan etkileyen çok aşamalı kompresör ve türbin montajlarında özellikle önemlidir.
Döngüsel Yük Altında Yorulmaya Dayanıklılık: Ana Hizmet Ömrü Belirleyicisi
Gaz türbini kompresör ve türbin aşamaları, sürekli döngüsel yüke maruz kalır: yüksek devirler, sıcak gaz yolu ile soğutma havası arasındaki sıcaklık farkları ve akış düzensizlikleri ile rezonans kaynaklı titreşim yükleri. Bu koşullar altında ilgili mekanik özellik, maksimum çekme dayanımı değil; malzemenin binlerce işletme saati boyunca yorulma çatlağı oluşumunu ve yayılmasını engelleme yeteneğidir.
Dövme parçalar, rafine tane yapısı ve katılaşma kaynaklı gözenekliliğin olmaması nedeniyle aynı alaşımdan üretilen döküm alternatiflerine kıyasla daha üstün düşük devirli ve yüksek devirli yorulma performansı gösterme eğilimindedir. Birçok bakım, onarım ve işletme (MRO) mühendisinin bakış açısını değiştiren şey, eşdeğer performans parametreleri için derecelendirilen kanat profillerinin, uzatılmış kısmi yük çalışma koşulları, termal çevrimler ve gerçek dünya kirliliği göz önünde bulundurulduğunda aslında farklı davranışlar sergilemesiydi — ve bu farkın büyük bir kısmının nominal malzeme sınıfından ziyade üretim sürecine dayanmasıydı.
Türbin kanadı tasarımı bağlamında, binlerce saat boyunca tutarlı boyutsal ve mekanik özellikler sunan bir kanat, statik bir testte daha yüksek bir tepe değerine ulaşmış ancak döngüsel işletme koşullarında daha hızlı bozulmuş bir kanattan daha değerlidir. Soru, ideal koşullar altında en yüksek çıktıya ulaşan türbin kanadının hangisi olduğu değil, tam işletme aralığı boyunca bu performansından en az sapmayı gösterenin hangisi olduğudur.
Döküm Karşılaştırması: Döküm Kanatların Uygun Olduğu ve Uygun Olmadığı Durumlar
Bu, dökümün türbin kanatçığı üretiminde yeri olmadığını savunan bir argüman değildir. Yatırım dökümü — özellikle yönsel olarak katılaştırılmış ve tek kristalli döküm — soğutma kanalı geometrisinin karmaşıklığı nedeniyle dövmenin uygulanamaz hale geldiği yüksek sıcaklıkta çalışan türbin sıcak bölgeleri bileşenleri için kurulmuş ve değerli bir süreçtir. En yüksek gaz sıcaklıklarında çalışan yüksek basınçlı türbin nozulları ve birinci kademe dönen kanatçıkları için döküm, geometri gereksinimlerinin tane yapısıyla ilgili hususları bastırması nedeniyle hâlâ baskın süreçtir.
Döküm karşılaştırması, dövmenin geçerli bir alternatif olduğu ve dövmenin yorgunluk direnci ile boyutsal avantajlarının doğrudan daha uzun bakım aralıklarına dönüştüğü kompresör kanatçıkları ile daha düşük sıcaklıkta çalışan türbin kademesinde en çok geçerlidir. Bu uygulamalarda dövme avantajları — tane incelemesi, boyutsal tutarlılık ve katılaşma kaynaklı kusurların olmaması — dökümün geometrik esneklik avantajını aşıyor.
Çalışma ortamınız orta düzey sıcaklık ve basınç aşamalarını içeriyorsa bu kılavuz genellikle geçerlidir. Aşırı yüksek sıcaklıkta çalışan birinci aşama uygulamalarında seçim mantığı, yorulma ömrüne ek olarak termal kapasiteyi temel kriter kabul edecek şekilde yeniden değerlendirilmelidir.
Toplam Yaşam Döngüsü Maliyeti: Satın Alma Kararının Yeniden Çerçevelenmesi
Bir değiştirme programının başlangıcında doğal eğilim, birim fiyatı ana seçim ölçütü olarak değerlendirmeye yöneliktir. Toplam yaşam döngüsü maliyetinin — değiştirme sıklığı, bakım aralıkları için gerekli iş gücü, boyutsal bozulmadan kaynaklanan verim kayıpları ve plansız duruş riski — gerçek değerini daha iyi tahmin eden bir gösterge olduğunu fark etmek birkaç satın alma döngüsü alır.
Daha yüksek birim fiyata sahip dövme türbin kanadı, uzatılmış kullanım ömrü göz önünde bulundurulduğunda daha düşük toplam yaşam döngüsü maliyeti sağlayabilir. Dövme kalıp yatırımı amorti edilecek kadar büyük satın alma hacimleri olduğunda, dövme ve döküm birim maliyetleri arasındaki fark daha da daralır. Geleneksel yaklaşımlara kıyasla parça başına kalıp maliyetini azaltan 1’den 3’e kalıp dövme gibi süreçler, metalurjik ve boyutsal avantajları korurken, yedek parçalar için maliyet rekabetçiliğini artırır.
Tam bir işletme döngüsü boyunca, kompresör kademesindeki dövme ve döküm kanatların değiştirilme sıklığındaki fark, önemli maliyet ve işletme etkilerine neden olabilir — özellikle her planlanmamış duruş saati ölçülebilir kayıp üretim geliri temsil eden enerji üretimi işletmeleri için.
Uygulamanız İçin Dövme Türbin Kanatlarını Değerlendirme
Yedek türbin hava kanadı kaynağı değerlendirilirken ilgili değerlendirme kriterleri, alaşım sınıfı ve nominal geometriyi aşar. İşlem yeteneği belgeleri — dövme boyutsal yetenek verileri, tane akışı doğrulaması ve parti düzeyinde denetim kayıtları — statik bir uygunluk sertifikasından daha işlevsel bilgi sağlar ve beklenen kullanım ömrü hakkında daha somut çıkarımlar sunar.
Gaz türbini kompresör kademesiyle çalışan bakım-onarım ve satın alma ekipleri için dövme hava kanatlarına geçiş genellikle teorik tartışmalardan ziyade işletme geçmişi verileriyle yönlendirilir: projeksiyonlanan değiştirme aralığını tutarlı şekilde aşan ve uzun süreli işletme sonrasında geometrik özelliklerini koruduğunu gösteren boyutsal raporları olan bileşenler, üretim süreci farkını operasyonel terimlerle gözle görülür kılar.
Kesin eşik değeri, işletme profilinize — dönel hız, aşama sıcaklığı ve giriş kirliliği — bağlı olarak değişir; ancak dövme türbin kanatlarının döküm eşdeğerlerine kıyasla daha uzun ömürlü olma temel nedeni, tüm uygulamalarda tutarlıdır: hizalanmış tane yapısı, daha sıkı boyutsal kontrol ve katılaşma kaynaklı kusurların olmaması, termal ve mekanik yüklerin döngüsel olarak uygulandığı ortamlarda servis ömrünü belirleyen özel arıza modlarına karşı daha dirençli bir parça oluşturur.
Hassas dövme kompresör kanadı yetenekleriyle ilgili satın alma sorguları veya teknik dokümantasyon için Navi Power Technology Co. Ltd. ile iletişime geçin. [email protected]veya şu adresi ziyaret edin global.compressorblade.com .