 EN

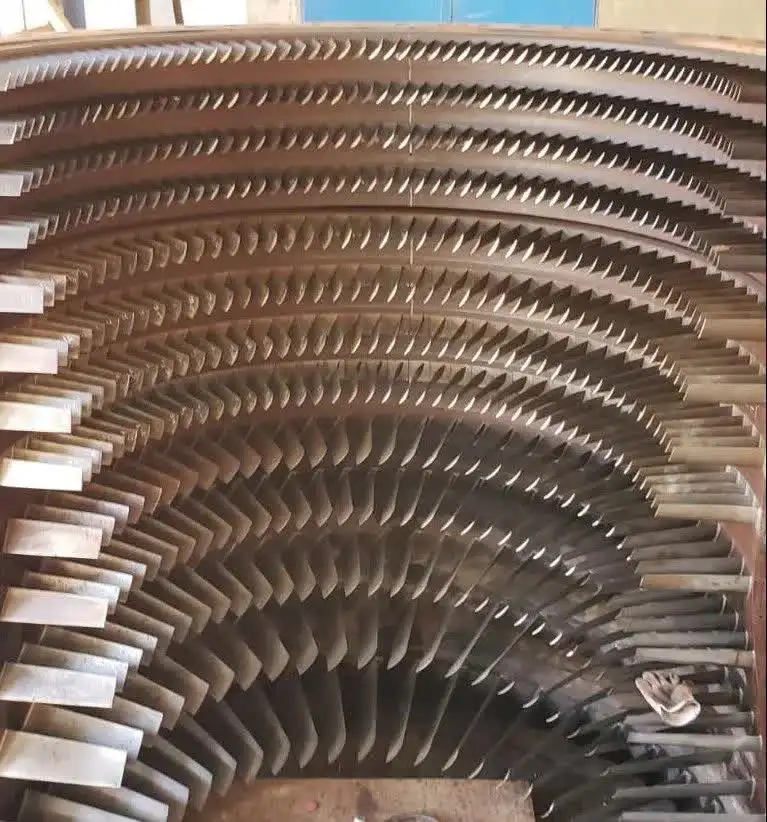
Каква повърхностна антикорозионна обработка е подходяща за статорни лопатки с дълготрайно използване?
При поддръжката на компресорите на газови турбини при прегледа на протоколите за основен ремонт винаги се появява един и същи въпрос: защо някои лопатки на статора трябва да бъдат заменени след 20 000 часа експлоатация, докато други показват минимална деградация след 40 000 часа? В повечето случаи отговорът се свежда до подготовката на повърхността и избора на покритието преди лопатките да влязат в експлоатация. Ако разполагате с използвани лопатки на статора или планирате защита за нов комплект, решаващо значение има не първоначалната цена на оборудването, а това кое антикорозионно обработване на повърхността действително издържа дълго време.
Статорните лопатки се намират в потока на компресора и са изложени на входящия въздух, който може да съдържа влага, соли, сярни съединения и промишлени частици, в зависимост от работната среда. С течение на времето тези елементи атакуват незащитен или недостатъчно покрит метал, което води до образуване на дупчици, повишена шерохватост на повърхността и загуба на профил; това намалява аеродинамичната ефективност и ускорява допълнителното износване. Изборът на подходящо антикорозионно покритие преди продължителна експлоатация — и проверката дали то е коректно специфицирано — е един от най-очевидните начини да се премине от реагиране при повреда към предсказуемо управление на жизнения цикъл.
Защо статорните лопатки са особено уязвими
Лопатките на статора на компресора работят в условия, при които контролът на корозията е по-изискващ, отколкото много хора предполагат. За разлика от лопатките на турбината в горещата секция, където термичното окисляване е основната заплаха, лопатките на статора на компресора са изложени на по-ниски температури, но по-висока влажност или химически активен въздух. В електроцентрали и промишлени турбини, които работят в крайбрежни или влажни вътрешни райони, отлагането на сол и питащата корозия, причинена от хлориди, може да започне още през първите няколко хиляди часа без защитна обработка.
Материалът, най-често използван за лопатките на статора на компресора (сплави на титана и неръждаема стомана в по-ниските ступени, никелови сплави в по-високите ступени), има умерена базова устойчивост към корозия, но не е вродено устойчив към специфичната химия, срещана в промишлени и морски близки входни среди. Това, което основният метал не може да предотврати, трябва да бъде компенсирано чрез повърхностна обработка.
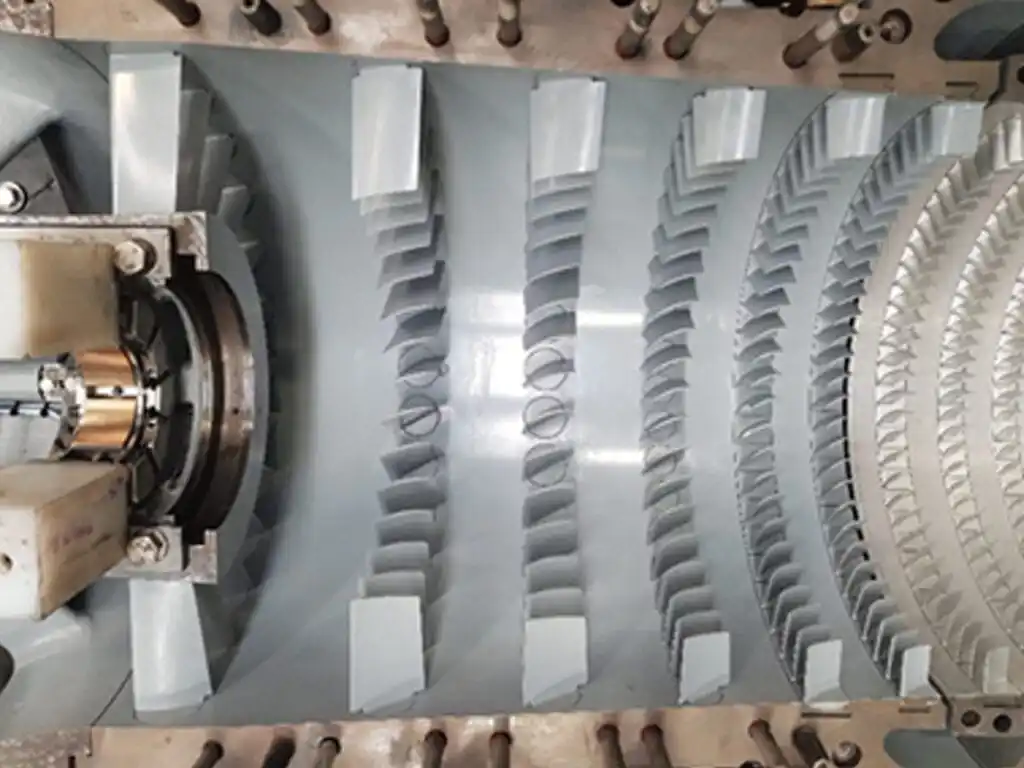 Термично напръскване на антикорозионно покритие върху стационарна лопатка на компресор – един от няколкото метода за повърхностна обработка, използвани за дълготрайна защита при експлоатация.
Основни опции за антикорозионна обработка за дълготрайна употреба
Алуминидни дифузионни покрития
Алуминидните покрития, нанасяни чрез пакетна цементация или химическо утаяване от пара, са сред най-установените методи за повърхностна обработка на стационарни лопатки и соплови лопатки на компресори. Покритието прониква в повърхността на основния метал и формира интерметалличен слой, способен да образува алумина, който осигурява както оксидационна, така и корозионна устойчивост. Американският патент US6131800A специфично описва този подход за стационарни лопатки на газови турбини, потвърждавайки индустриалната валидност на метода.
За приложения с дълъг срок на експлоатация жертвени алуминидни покрития са особено подходящи. Слоят от алумина действа като жертвен барие: той се корозира предимно, вместо да позволи деградацията на основния сплавен материал. В програмите за поддръжка, ремонт и обслужване (MRO), които управляват големи паркове от турбини, алуминидните покрития върху стационарните лопатки са стандартна спецификация, тъй като могат да бъдат премахвани и нанасяни повторно по време на основен ремонт, без да се променя профилът на работната повърхност, стига първоначалният основен материал да е в допустимите граници.
Това обаче не означава, че алуминидните покрития дават оптимални резултати само в условия на висока температура; те функционират най-добре в компресорните стъпени с висока температура, където оксидацията съществува едновременно с корозията. В нискотемпературните предни стъпени, изложени предимно на мокра корозия и атака от хлориди, термичните напръсквани покрития може да осигурят по-целенасочена защита.
Термични напръсквани покрития (HVOF и плазмено напръскване)
Покрития с високоскоростно кислородно гориво (HVOF) и плазмено напръскване нанасят плътен, добре свързан слой покритие върху повърхността на стационарните лопатки без дифузионния механизъм на алуминидните обработки. Често използваните материали за покрития включват волфрамов карбид (WC), цермет от WC-Co(Cr), хромов карбид (Cr₃C₂) и сплави от Стелит, избрани в зависимост от това дали основната заплаха е ерозия, корозия или и двете.
За стационарни лопатки с продължителен срок на експлоатация в ерозивни и корозивни среди — например в индустриални електроцентрали, които засмукват въздух с твърди частици — HVOF-покритията от WC-Co(Cr) осигуряват висока твърдост в комбинация с корозионна устойчивост. Изследвания върху термично напръскани покрития потвърждават, че карбидните покрития постигат отлична устойчивост на износ и корозия благодарение на високата твърдост и химическата стабилност на керамичната фаза в металната свързваща матрица.
Критичен параметър на приложението за проверка: дебелината на покритието трябва да е поне 0,02 mm (20 μm), за да осигури последователна защита. Покритията под този праг показват пукнатини и прекъсвания, които значително намаляват както устойчивостта към ерозия, така и устойчивостта към корозия. При възстановяване на износени статорни лопатки HVOF-покритията могат да възстановят съответствието по размери, като едновременно подобряват повърхностната устойчивост в сравнение с първоначалното непокрито състояние.
Покрития за преобразуване на хромати
Хроматните конверсионни покрития са по-евтин вариант, прилаган върху компоненти от алуминиеви сплави и някои повърхности от неръждаема стомана, за да се получи тънка корозионноустойчива пленка. Те се използват често върху корпусни компоненти на компресора и платформи на статорни лопатки, а не върху аеродинамични профили, тъй като покритието осигурява достатъчна защита за неаеродинамични повърхности, където механичното износване поради контакт е ниско.
За повърхностите на профилите на статорните лопатки, предназначени за дълготрайна експлоатация, хроматната конверсия сама по себе си обикновено е недостатъчна. Тя работи задоволително в умерени среди, но предлага ограничена устойчивост към атака от хлориди, висока влажност и удар от абразивни частици. Ако се използва върху статорни лопатки, тя обикновено служи като грунд под допълнителна система от покрития, а не като самостоятелно третиране.
Полимерни и епоксидни покрития
Полимерните покрития, включително корозионноустойчивите епоксидни системи, се използват върху някои компресорни статорни лопатки в среди, където некорозионната бариерна защита е практична. Тези покрития осигуряват бариера срещу влага и химикали, но имат ограничения по отношение на температурния диапазон, адхезивната устойчивост при вибрации и устойчивостта към механични повреди от удар на частици.
При оценката, базирана на практически опит, полимерните покрития върху стационарните лопатки на компресора обикновено се справят добре в по-чисти среди – турбини, работещи на природен газ със сух въздух на входа, – но показват ранно остаряване при морски или крайбрежни инсталации, където комбинираното термично циклиране и въздействието на влага с течение на времето подкопават адхезията. Те са по-подходящи за приложения, при които покритието може лесно да се инспектира и наново прилага на редовни интервали, а не да се разчита на него за продължителни периоди между основни ремонти.
Как да изберете подходящата обработка за вашето приложение
Най-честата грешка при избора на антикорозионни покрития е прилагането на покритие, което показва добра производителност в една среда, върху турбина, работеща в напълно различна среда. Правилният стартов пункт е работната среда, а не техническият паспорт на продукта за покритие.
- Морски или крайбрежни среди с въздух, наситен със сол: Алуминидните или HVOF WC-Co(Cr) покрития осигуряват необходимата устойчивост към хлориди; полимерните покрития сами по себе си обикновено не са достатъчни за дълги интервали на експлоатация.
- Промишлени среди със смесени твърди частици и влажност: HVOF карбидните покрития решават както ерозията от частиците, така и корозията от влагата; дебелината на покритието трябва да бъде потвърдена като равна или по-голяма от минималната стойност от 0,02 мм.
- Чисти входни среди (филтриран въздух, ниска влажност): Дифузионните алуминидни покрития или полимерните системи с хроматен грунд може да са достатъчни, а по-евтините опции стават по-оправдани, когато интервалите за подмяна са кратки.
- Ремонт на лопатки, използвани дълго време, с вече налично износване: HVOF покритията са предпочитани за възстановяване на размерите, комбинирано с подобрена повърхностна защита; алуминидът може да се нанесе повторно, ако инспекцията след изстрипване потвърди, че основният материал е в рамките на допустимите граници за експлоатация.
Сертифицирането на материала е толкова важно, колкото и типа на покритието за статорни лопатки, използвани в продължителен период. Покритията, нанесени без документирани параметри на процеса, партидни протоколи или потвърждение на дебелината на покритието, са трудни за оценка при следващия интервал на инспекция и пораждат несигурност при оценката на оставащия експлоатационен живот. Искането на сертификат за материала и данни от инспекцията на покритието като част от доставката или ремонта не е бюрократична стъпка — това е основата за сигурно планиране на жизнения цикъл.
Сравнение на вариантите за обработка с поглед отгоре
| Тип на обработката | Подходяща среда | Ключово предимство | Ограничение |
|---|---|---|---|
| Алуминид (дифузионно) | Високотемпературни стъпени, умерена корозия | Отстранимо, повторно наносимо, установен процес за поддръжка, ремонт и възстановяване (MRO) | По-малко ефективно в чисто хлоридно-влажни среди |
| HVOF (WC, Stellite) | Ерозивна + корозионна среда, възстановяване | Висока твърдост, дебело, възстановителен капацитет | По-висока цена, специализирано оборудване |
| Хроматна конверсия | Повърхности на платформата/корпуса с ниско износване | Ниска цена, бързо прилагане | Не е подходящо като самостоятелно решение за дълготрайна употреба на профили на крилата |
| Полимер/епоксид | Чист вход, кратки интервали | Бариера срещу влага, лесно повторно прилагане | Ограничения на адхезията в циклични термични среди |
Заключение
За статорни лопатки с дълготрайна употреба повърхностната антикорозионна обработка не е само козметична спецификация. Тя директно определя дали лопатката ще достигне следващия планов ремонт или ще изисква непланова подмяна. Дифузионните алуминидни покрития остават индустриалният стандарт за корозионна защита на компресорите с добре установен MRO цикъл на премахване и повторно прилагане. Термичните напръскани покрития чрез HVOF предлагат по-силна алтернатива за ерозивни или химически агресивни среди, както и за възстановяване на износени лопатки до използваеми размери с подобрена повърхностна устойчивост.
Ключовата промяна в дългосрочното планиране на поддръжката е преминаването от „какво покритие е налично“ към „което покритие отговаря на входната среда на тази турбина и целевия интервал за основен ремонт.“ Изборът на покритие на това ниво – с потвърдена дебелина, документирана сертификация на материала и данни от инспекция – последователно надвишава резултатите от общи методи за обработка, прилагани без конкретно оправдание, свързано с околната среда.
Ако набавяте статорни лопатки или оценявате възможности за повърхностна обработка за програмата си за поддръжка на компресор, работата с доставчик, който предоставя както документация за процеса на нанасяне на покритието, така и протоколи от измервателна инспекция, ви осигурява основата за проследимост, която обикновено липсва при реагиращи програми за поддръжка.