 EN

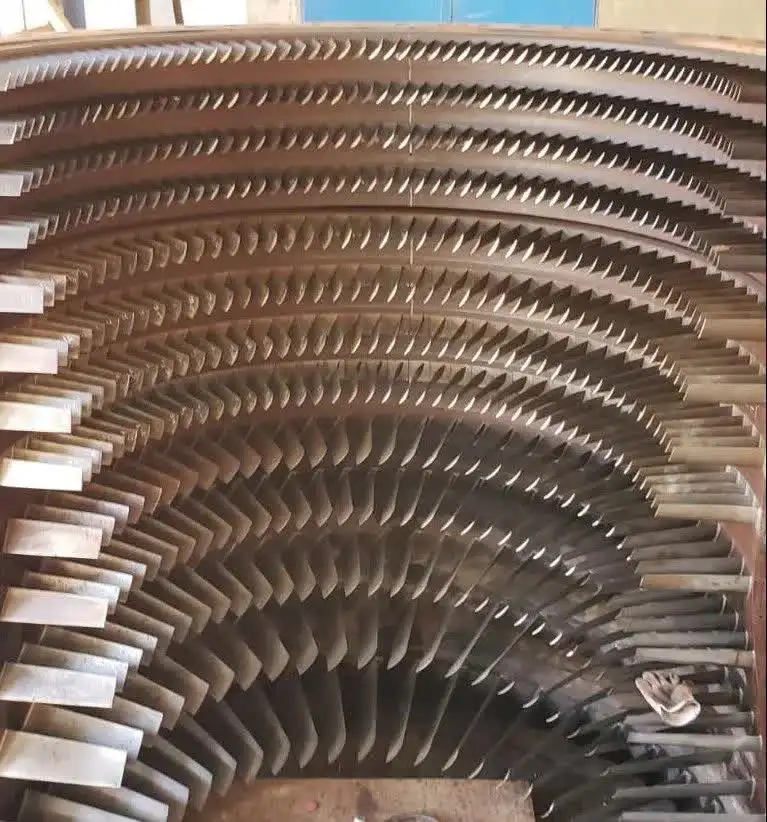
Hvilken overfladeantikorrosionsbehandling er egnet til statorklapper til langvarig brug?
Ved vedligeholdelse af gasturbinens kompressor opstår der gentagne gange ét spørgsmål, når man gennemgår reparationsoptegnelserne: Hvorfor skal nogle statorklapper udskiftes efter 20.000 driftstimer, mens andre viser minimal forringelse efter 40.000? I de fleste tilfælde skyldes svaret forberedelsen af overfladen og valget af belægning, før klappen overhovedet tages i brug. Hvis du har statorklapper, der er brugt i lang tid, eller planlægger beskyttelse af et nyt sæt, er det vigtigere at vide, hvilken overfladekorrosionsbeskyttelse faktisk holder, end den oprindelige hardwareomkostning.
Statorvinger befinder sig i kompressorens strømningssti og er udsat for indluft, som kan indeholde fugt, salt, svovlforbindelser og industrielle partikler, afhængigt af driftsmiljøet. Med tiden angriber disse stoffer ubeskyttet eller utilstrækkeligt belagt metal, hvilket fører til pitting, overfladeruhed og profiltab, der nedbryder aerodynamisk effektivitet og accelererer yderligere slid. At vælge den rigtige anticorrosionsbelægning inden længerevarende drift – og sikre, at den er korrekt specificeret – er en af de mest tydelige måder at skifte fra reaktiv udskiftning til forudsigelig levetidsstyring.
Hvorfor statorvinger er særligt sårbare
Kompressorstatorvinger fungerer under forhold, der gør korrosionskontrol mere krævende, end mange antager. I modsætning til varmesektionens turbinvinger, hvor termisk oxidation er den primære trussel, udsættes kompressorstatorvinger for lavere temperaturer, men større eksponering for luft, der er mættet med fugt eller kemisk aktiv. I kraftværksturbiner og industrielle turbiner, der kører i kystnære eller fugtige indlandsområder, kan saltaflejring og kloridinduceret pitting begynde allerede inden for de første par tusinde driftstimer uden beskyttende behandling.
Det materiale, der mest almindeligt anvendes til kompressorstatorvinger (titanlegeringer og rustfrie stålsorter i de lavere trin, nikkelbaserede legeringer i de senere trin), har en rimelig grundlæggende korrosionsbestandighed, men er ikke fra naturens side immun over for den specifikke kemiske sammensætning, der findes i industrielle og havnære indsugningsmiljøer. Hvad det basiske metal ikke kan forhindre, skal overfladebehandlingen håndtere.
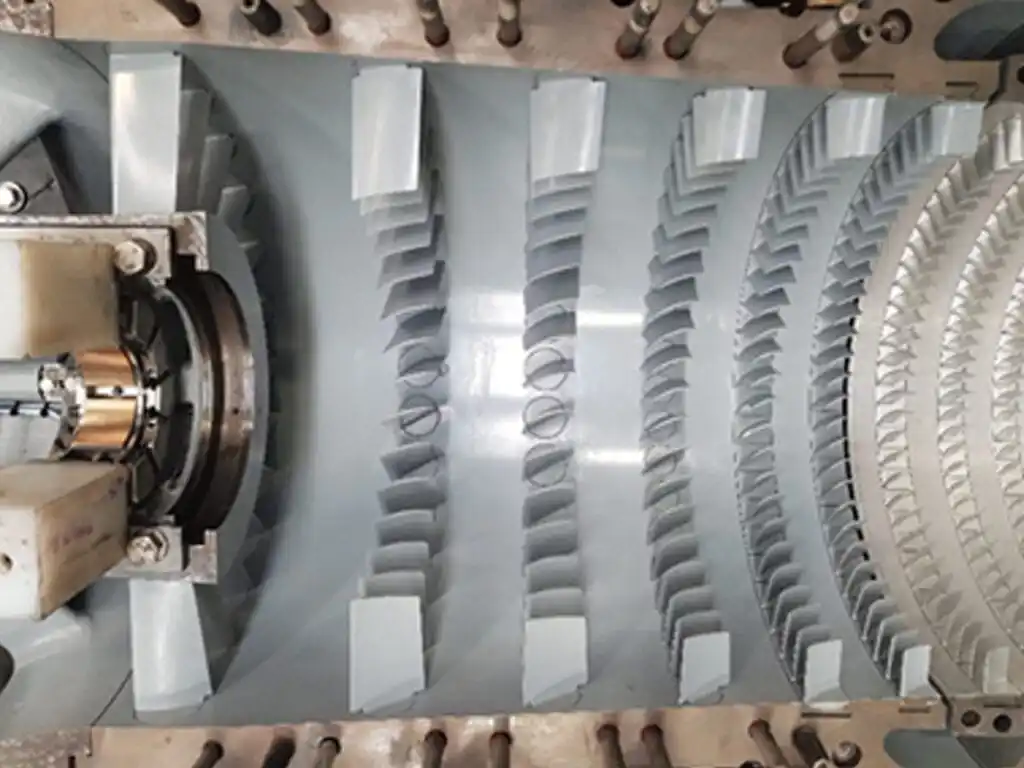 Termisk sprayet anti-korrosionsbelægning på en kompressorstatorfløj – én af flere overfladebehandlingsmetoder, der anvendes til langvarig driftsbeskyttelse.
Vigtigste anti-korrosionsbehandlingsmuligheder til langvarig brug
Aluminid-diffusionsbelægninger
Aluminidbelægninger, som anvendes via en pakkecementerings- eller kemisk dampaflejrningsproces, er blandt de mest etablerede overfladebehandlinger til kompressorstator- og dysefløje. Belægningen diffunderer ind i underlagets metaloverflade og danner et intermetalisk lag, der kan danne aluminiumoxid, hvilket giver både oxidationss- og korrosionsbeskyttelse. US-patent US6131800A beskriver specifikt denne fremgangsmåde til gasturbinestatorfløje og bekræfter dermed metoden som industrielt valideret.
For applikationer med lang levetid er offerbelægninger af aluminid særligt relevante. Alumina-laget fungerer som en offerbarriere: det korroderer foretrukket frem for at tillade, at underlagets legering forringes. I MRO-programmer, der administrerer store turbinflåder, har aluminidbelægninger på statorklinger været en standardspecifikation, fordi de kan fjernes og genanvendes ved overhaling uden ændring af luftfjælens profil, forudsat at det oprindelige underlag er inden for tolerance.
Det siges dog, at aluminidbelægninger yder optimalt i højtemperaturkompressortrinsområder, hvor oxidation forekommer sammen med korrosion. I lavtemperaturforstadium, der udsættes primært for fugtig korrosion og chloridangreb, kan termisk sprayede belægninger muligvis give mere målrettet beskyttelse.
Termisk sprayede belægninger (HVOF og plasma-spray)
High-Velocity Oxygen Fuel (HVOF)- og plasma-sprøjtningstillæg anvender et tæt, godt tilknyttet tillægslag på statorklappens overflade uden diffusionsmekanismen i aluminidbehandlinger. Almindelige tillægsmaterialer omfatter wolframcarbid (WC), WC-Co(Cr)-cermet, kromcarbid (Cr₃C₂) og Stellite-legeringer, valgt ud fra, om den primære trussel er erosion, korrosion eller begge dele.
For statorklapper, der anvendes på lang sigt i erosive og korrosive miljøer – f.eks. industrielle kraftværker, der suger luft med partikler – giver HVOF WC-Co(Cr)-tillæg høj hårdhed kombineret med korrosionsbestandighed. Forskning på termisk sprøjtet tillæg bekræfter, at carbidtillæg opnår fremragende slid- og korrosionsbestandighed gennem høj hårdhed og kemisk stabilitet af den keramiske fase inden for den metalliske bændermatrix.
En kritisk anvendelsesparameter, der skal verificeres: belægningsstyrken skal være mindst 0,02 mm (20 μm) for at sikre konsekvent beskyttelse. Belægninger under denne grænseværdi udviser revner og diskontinuiteter, der betydeligt reducerer både erosion- og korrosionsbestandigheden. Ved genopretning af slidte statorklinger kan HVOF-belægninger gendanne den korrekte dimensionering samtidig med, at overfladebestandigheden forbedres i forhold til den oprindelige ubelagte tilstand.
Kromatomformningsbelægninger
Chromatkonverteringsbelægninger er en billigere løsning, der anvendes på komponenter af aluminiumslegering og visse rustfrie ståloverflader for at skabe en tynd korrosionsbestandig film. De anvendes ofte på kompressorkapslingskomponenter og statorklingeplatforme frem for luftfoilsektioner, da belægningen giver tilstrækkelig beskyttelse for ikke-aerodynamiske overflader, hvor mekanisk kontaktslid er lav.
For luftfartsoverflader på statorklinger, der er beregnet til lang levetid, er chromatkonvertering almindeligvis utilstrækkelig. Den fungerer acceptabelt i moderate miljøer, men tilbyder begrænset modstand mod kloridangreb, høj luftfugtighed og påvirkning af abrasive partikler. Hvis den anvendes på statorklinger, bruges den typisk som en grundfarve under et yderligere belægningsystem frem for som en selvstændig behandling.
Polymer- og epoxybaserede belægninger
Polymerbaserede belægninger, herunder korrosionsbestandige epoxysystemer, anvendes på nogle kompressorstatorklinger i miljøer, hvor ikke-metallisk barrierebeskyttelse er praktisk. Disse belægninger giver en barriere mod fugt og kemikalier, men er begrænset af temperaturområde, holdbarhed af klæbning under vibration samt modstand mod mekanisk skade fra partikelimpakt.
Ved erfaringsbaseret vurdering har polymerbelægninger på kompressorstatorvinger tendens til at yde tilstrækkeligt i renere miljøer – gasturbiner, der brænder naturgas med tør indluft – men viser tidlig forringelse ved offshore- eller kystinstallationer, hvor kombineret termisk cyklus og fugtudsættelse udfordrer klæbningen over tid. De er bedre egnet til anvendelser, hvor belægningen kan inspiceres og genpåføres let med jævne mellemrum frem for at skulle stå til udvidede intervaller mellem reparationer.
Sådan vælger du den rigtige behandling til din anvendelse
Den mest almindelige fejl ved valg af korrosionsbeskyttende belægning er at anvende en belægning, der yder godt i ét miljø, på en turbin, der opererer i et helt andet miljø. Det rigtige udgangspunkt er driftsmiljøet – ikke produktdataarket for belægningen.
- Maritime eller kystnære miljøer med luft, der indeholder salt: Aluminid- eller HVOF WC-Co(Cr)-belægninger sikrer den krævede modstandsdygtighed mod chlorid; polymerbelægninger alene er typisk utilstrækkelige til lange serviceintervaller.
- Industrielle miljøer med blandede partikler og fugtighed: HVOF-carbidbelægninger håndterer både erosion fra partikler og korrosion fra fugt; belægningsstyrken skal verificeres til mindst 0,02 mm.
- Rejne indluftningsmiljøer (filtreret luft, lav fugtighed): Aluminiddiffusionsbelægninger eller chromaterede polymersystemer kan være tilstrækkelige, og billigere muligheder bliver mere begrundede, når udskiftningstider er korte.
- Genopretning af langtidsgennemgåede lederplader med eksisterende slitage: HVOF-belægninger foretrækkes til dimensional genopretning kombineret med forbedret overfladebeskyttelse; aluminid kan genanvendes, hvis inspektion efter afstripping bekræfter, at underlaget er inden for brugbare grænser.
Materielcertificering er lige så vigtig som belægningsart for statorens ledeblade til langvarig brug. Belægninger, der er påført uden dokumenterede procesparametre, partirekorder eller verifikation af belægningsmålgivelse, er svære at vurdere ved næste inspektionsinterval og skaber usikkerhed i vurderingen af resterende levetid. At anmode om materielcertificering og data fra belægningsinspektion som en del af leverings- eller reparationspakken er ikke en bureaukratisk foranstaltning – det er grundlaget for sikker levetidsplanlægning.
Sammenligning af behandlingsmuligheder på et blik
| Behandlingstype | Egnet miljø | Nøglefordel | Begrænsning |
|---|---|---|---|
| Aluminid (diffusion) | Højtemperaturtrin, moderat korrosion | Afbrydelig, genanvendelig, etableret MRO-proces | Mindre effektiv i miljøer med udelukkende klorid-fugt |
| HVOF (WC, Stellite) | Erosiv + korrosiv, reparation | Høj hårdhed, tyk, genoprettende evne | Højere omkostninger, specialiseret udstyr |
| Chromatering | Overflader på platformen/kapslen med lav slid | Lav omkostning, hurtig applikation | Ikke egnet som enkeltstående løsning til luftfoil med lang levetid |
| Polymer/epoxy | Ren indgang, korte intervaller | Fugtspærre, nem genapplikation | Begrænset klæbeforhold i cykliske termiske miljøer |
Konklusion
For statorklinger, der anvendes over længere tid, er overfladeantikorrosionsbehandling ikke en kosmetisk specifikation. Den afgør direkte, om klingen nåer den næste planlagte overhaling eller kræver uforudset udskiftning. Aluminid-diffusionsbelægninger forbliver branchestandarden for generel kompressor-korrosionsbeskyttelse med en velkendt MRO-proces for afmontering og genapplikation. HVOF-varmesprøjtebelægninger udgør en stærkere løsning til erosive eller kemisk aggressive miljøer samt til genopfriskning af slidte kligner til brugbare dimensioner med forbedret overfladeresistens.
Den væsentlige ændring i langtidsholdbarhedspåvarets planlægning er en skift fra "hvilken belægning er tilgængelig" til "hvilken belægning passer til denne turbiners indgangsmiljø og målsatte overhauleinterval." Belægningsvalg på dette niveau – med verificeret tykkelse, dokumenteret materialecertificering og inspektionsdata – yder konsekvent bedre resultater end almindelige behandlinger, der anvendes uden miljøspecifik begrundelse.
Hvis du indkøber statordyser eller vurderer overfladebehandlingsmuligheder til dit kompressormaintenanceprogram, giver samarbejde med en leverandør, der både lever dokumentation for belægningsprocessen og dimensionelle inspektionsrapporter, dig den sporbare grundlag, som reaktive vedligeholdelsesprogrammer typisk mangler.