 EN

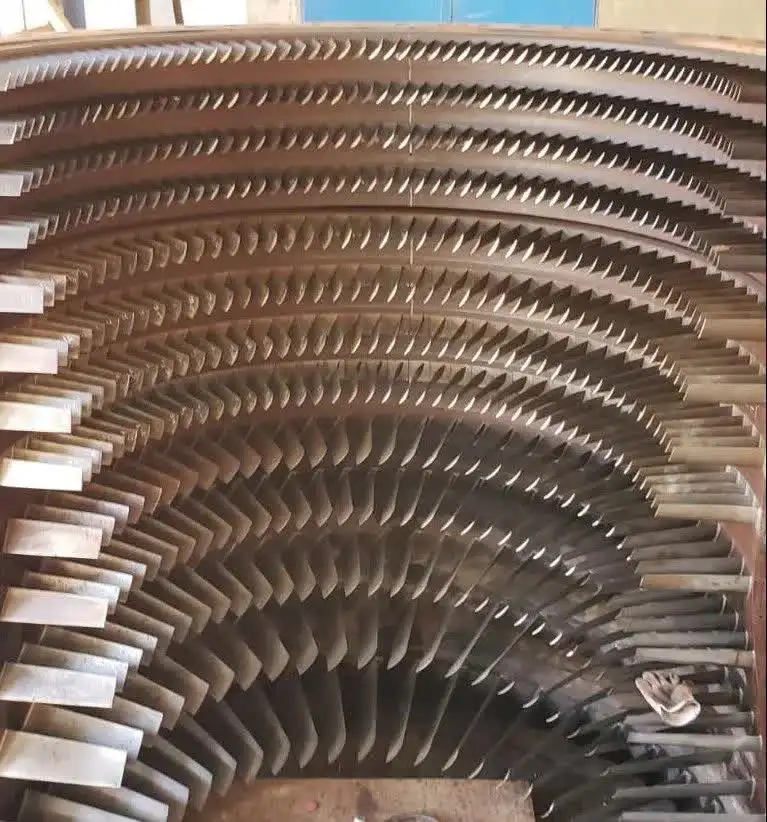
Milyen felületi korrózióvédelmi kezelés szükséges hosszú távon használt statorkosárhoz?
A gázturbinás kompresszorok karbantartása során a felülvizsgálati jegyzőkönyvek átnézésekor gyakran merül fel egy kérdés: miért kell néhány statorképű lapátot 20 000 üzemóra után cserélni, míg másoknál 40 000 óra után is csak minimális kopás tapasztalható? A legtöbb esetben a válasz a lapát szervizbe állítása előtti felületelőkészítésre és bevonatválasztásra vezethető vissza. Ha hosszú ideje használt statorképű lapátjai vannak, vagy új lapátkészlet védelmét tervezi, akkor fontosabb a ténylegesen hatékony felületi korróziógátló kezelés megismerése, mint a kezdeti berendezési költség.
A statorkosarak a kompresszor áramlási útvonalában helyezkednek el, és a bemenő levegőnek vannak kitéve, amely nedvességet, sót, kéntartalmú vegyületeket és ipari szennyeződéseket is tartalmazhat a működési környezettől függően. Az idővel ezek az anyagok támadják a védetlen vagy elégtelen bevonattal ellátott fémfelületeket, ami gödrösséget, felületi érdességet és profilvesztést eredményez, csökkentve az aerodinamikai hatékonyságot és gyorsítva a további kopást. A megfelelő korrózióálló bevonat kiválasztása hosszabb üzemidő előtt – valamint annak ellenőrzése, hogy helyesen lett-e meghatározva – egyik legegyértelműbb módja annak, hogy a reaktív cserét előrejelezhető életciklus-kezelésre cseréljük.
Miért különösen érzékenyek a statorkosarak
A kompresszor statikus lapátjai olyan körülmények között működnek, amelyek a korrózióvédelemre vonatkozó követelményeket nehezebbé teszik, mint sokan gondolnák. Ellentétben a hőszakaszban elhelyezkedő turbinalapátokkal, ahol a hő okozta oxidáció jelenti a fő veszélyt, a kompresszor statikus lapátjai alacsonyabb hőmérsékleten, de nedvességgel vagy kémiai anyagokkal terhelt levegő nagyobb expozíciójának vannak kitéve. Az erőművi és ipari turbinák esetében – különösen a tengerparti vagy páratartalmú belső területeken üzemelőként – a sólerakódás és a klór okozta pittingsérülés már az első néhány ezer üzemóra alatt megkezdődhet védő kezelés hiányában.
A kompresszor statikus lapátjaihoz leggyakrabban használt anyagok (alacsonyabb szakaszokban titánötvözetek és rozsdamentes acélok, magasabb szakaszokban nikkelalapú ötvözetek) megfelelő alapvető korrózióállósággal rendelkeznek, de nem ellenállók természetüknél fogva az ipari és tengerközeli beszívókörnyezetekben előforduló specifikus kémiai összetételnek. Ami a tömbanyag nem tud megakadályozni, azt a felületkezelésnek kell ellátnia.
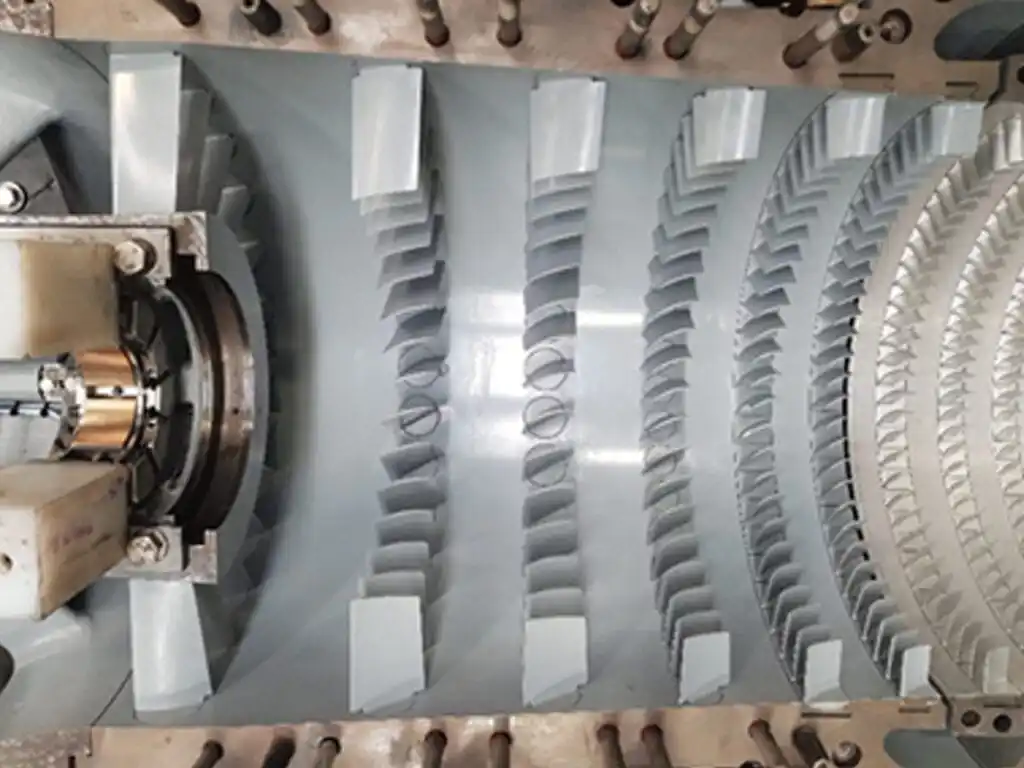 Hőspray korróziógátló bevonat kompresszor statikus lapátjára – a hosszú távú szolgáltatási védelem érdekében alkalmazott felületkezelési módszerek egyike.
Fő korróziógátló kezelési lehetőségek hosszú távú használatra
Aluminid-diffúziós bevonatok
Az aluminid bevonatokat csomagolásos cementálással vagy kémiai gőzfázisú lerakással (CVD) viszik fel, és ezek a legismertebb felületkezelési módszerek a kompresszor statikus és fúvókás lapátokhoz. A bevonat diffundál a bázismetál felületébe, és alumínium-oxidot képező intermetallikus réteget hoz létre, amely mind az oxidációs, mind a korróziós ellenállást biztosítja. A US6131800A számú amerikai szabadalom kifejezetten ezt a megközelítést írja le gázturbinás statikus lapátokhoz, megerősítve e módszer ipari érvényességét.
Hosszú távú üzemelési alkalmazásokhoz különösen relevánsak a feláldozható alumínid bevonatok. Az alumínium-oxid réteg feláldozható gátként működik: elsődlegesen ő bomlik, nem pedig az alapanyag ötvözet, így megakadályozza annak leromlását. A nagy turbinafleettel rendelkező karbantartási, javítási és áttervezési (MRO) programokban az állólapátok alumínid bevonatai szabványos előírásnak számítanak, mivel azokat a felújítás során le lehet választani és újra fel lehet hordani anélkül, hogy megváltozna a profil mérete, feltéve, hogy az eredeti alapanyag a megengedett tűréshatáron belül marad.
Ugyanakkor az alumínid bevonatok a magas hőmérsékletű kompresszor-szakaszokban mutatnak optimális teljesítményt, ahol az oxidáció egyidejűleg jelen van a korrózióval. Az alacsony hőmérsékletű, elsődlegesen nedves korrózióval és klór-támadással szembeni védelemre kitétt elülső szakaszokban a hőspray bevonatok célzottabb védelmet nyújthatnak.
Hőspray bevonatok (HVOF és plazmaspray)
A nagysebességű oxigén-üzemanyag (HVOF) és a plazmaszórás révén kialakított bevonatok sűrű, jól tapadó réteget hoznak létre a statorkések felületén, anélkül, hogy az aluminid kezelések diffúziós mechanizmusát használnák. A gyakori bevonati anyagok közé tartozik a volfrám-karbid (WC), a WC-Co(Cr) cermet, a króm-karbid (Cr₃C₂) és a Stellite ötvözetek, amelyeket az alapvető fenyegetés – azaz a kopás, a korrózió vagy mindkettő – alapján választanak ki.
Hosszú távú használatra szánt statorkések esetében, például ipari erőművekben, ahol a levegőt részecskékkel együtt szívják be, az HVOF-technikával készített WC-Co(Cr) bevonatok magas keménységet és korrózióállóságot biztosítanak. A hőszórással készített bevonatokra végzett kutatások megerősítik, hogy a karbid bevonatok kiváló kopás- és korrózióállóságot érnek el a kerámiafázis magas keménysége és kémiai stabilitása révén a fémkötő mátrixban.
Egy kritikus alkalmazási paraméter ellenőrzése: a bevonat vastagsága legalább 0,02 mm (20 μm) legyen, hogy folyamatos védelmet biztosítson. A küszöbérték alatti bevonatok repedéseket és megszakításokat mutatnak, amelyek jelentősen csökkentik az eróziós és korróziós ellenállást. A kopott statorkosarak felújításához az HVOF-bevonatok visszaállíthatják a méretbeli megfelelést, miközben egyidejűleg javítják a felületi ellenállást az eredeti bevonatlan állapothoz képest.
Kromátátalakító bevonatok
A krómát-konverziós bevonatok olcsóbb alternatívát nyújtanak alumíniumötvözet alkatrészekre és egyes rozsdamentes acél felületekre, hogy vékony, korrózióálló filmet hozzanak létre. Ezeket általában a kompresszorház alkatrészein és a statorkosarak platformjain használják inkább, mint a levegőszárny-szakaszokon, mivel a bevonat elegendő védelmet nyújt a nem aerodinamikai felületeken, ahol a mechanikai érintkezésből származó kopás csekély.
Hosszú élettartamra szánt állólapátok szárnyprofil-felületei esetében a kromát-konverziós kezelés önmagában általában nem elegendő. Mérsékelt környezetekben elfogadhatóan működik, de korlátozott ellenállást nyújt a klórtámadással, a magas páratartalommal és az apró részecskék ütközéses hatásával szemben. Ha állólapátokon alkalmazzák, általában alapozóként szolgál további bevonatrendszer alatt, nem pedig önálló kezelésként.
Polimer- és epoxidos alapú bevonatok
Polimer alapú bevonatok – beleértve a korrózióálló epoxidos rendszereket is – bizonyos kompresszoros állólapátokon alkalmazhatók olyan környezetekben, ahol a nem fémes gátlóvédelem gyakorlatias. Ezek a bevonatok nedvesség- és vegyi anyag-gátlást biztosítanak, de korlátozottak hőmérséklet-tartományuk, rezgés hatására mutatott tapadási tartósságuk, valamint az apró részecskék ütközéses mechanikai károsításával szembeni ellenállásuk miatt.
Tapasztalati értékelés alapján a kompresszor statikus lapátok polimer bevonatai tisztább környezetekben – például száraz levegőt használó, földgázzal működő turbinák esetében – megfelelően működnek, de tengerparti vagy offshore telepítésekben korai leromlást mutatnak, ahol a hőciklusok és a nedvesség együttes hatása idővel megingatja a tapadást.
Hogyan válasszuk ki a megfelelő kezelést alkalmazásunkhoz
A leggyakoribb hiba az antikorróziós bevonatok kiválasztásakor az, ha egy olyan bevonatot alkalmaznak, amely egy adott környezetben jól teljesít, de a turbina egy teljesen más környezetben üzemel. A megfelelő kiindulási pont a működési környezet, nem a bevonattermék adatlapja.
- Tengeri vagy tengerparti környezetek sótartalmú levegővel: Az aluminid- vagy HVOF WC-Co(Cr)-bevonatok biztosítják a szükséges klorid-állóságot; a polimer bevonatok egyedül általában nem elegendők hosszú üzemidőszakokhoz.
- Ipari környezetek vegyes szennyeződés- és páratartalom-megterheléssel: Az HVOF-karbidos bevonatok egyszerre kezelik a részecskék okozta eróziót és a nedvesség okozta korróziót; a bevonat vastagságát ellenőrizni kell, és legalább 0,02 mm-nek kell lennie.
- Tisztított bemeneti környezetek (szűrt levegő, alacsony páratartalom): Az aluminid-diffúziós bevonatok vagy a krómát-előkezelt polimer rendszerek elegendők lehetnek, és rövid cserézési időszakok esetén a olcsóbb megoldások indokoltsága növekszik.
- Hosszú ideje üzemelő, már kopott lapátok felújítása: Az HVOF-bevonatok az előnyösebb választás a méret-helyreállításhoz és a javított felületvédelemhez egyaránt; az aluminid újra felvihető, ha a lekaparásos vizsgálat megerősíti, hogy az alapanyag még megfelel a szolgálati határoknak.
Az anyagszerezési tanúsítvány ugyanolyan fontos, mint a bevonat típusa a hosszú távú üzemelésű statorkések esetében. A dokumentált folyamatparaméterek, tételnyilvántartás vagy bevonatvastagság-ellenőrzés nélkül felvitt bevonatokat nehéz értékelni a következő ellenőrzési időszakban, és bizonytalanságot teremtenek a maradék élettartam becslésében. Az anyagszerezési tanúsítvány és a bevonat-ellenőrzési adatok kérése a szállítási vagy felújítási csomag részeként nem bürokratikus lépés – ez az alapja a megbízható életciklus-tervezésnek.
Kezelési lehetőségek összehasonlítása pillantásra
| Kezelés típusa | Megfelelő környezet | Fontos előny | Korlátozás |
|---|---|---|---|
| Aluminid (diffúziós) | Magas hőmérsékletű fokozatok, mérsékelt korrózió | Lecsatlakítható, újra felhasználható, bevált MRO-folyamat | Kevésbé hatékony tisztán klór-tartalmú nedves környezetben |
| HVOF (WC, Stellite) | Erozív + korróziós környezet, felújítás | Nagy keménység, vastag, helyreállító képesség | Magasabb költség, speciális berendezés |
| Kromátátalakítás | Alacsony kopásállóságú platform/házfelületek | Alacsony költségű, gyors alkalmazás | Nem alkalmas önálló levegőelosztó hosszú távú üzemeltetésére |
| Polimer/epoxi | Tisztított bemenet, rövid időközök | Párazáró réteg, könnyű újrafelvitel | Ragadás korlátozott a ciklikus hőmérsékleti környezetekben |
Összefoglalás
A hosszú távú üzemelésre tervezett állórész-lapátok esetében a felületi korrózióvédelem nem csupán esztétikai követelmény. Ez közvetlenül meghatározza, hogy a lapát eléri-e a következő üzembe helyezési időszakot, vagy szükség van-e tervezetlen cseréjére. Az aluminid-diffúziós bevonatok továbbra is az iparág általános kompresszor-korrózióvédelmi szabványa, jól bevált MRO (karbantartás, javítás, újrafelvitel) folyamattal. A HVOF (magas sebességű oxigén-égő) termikus permetezési bevonatok erősebb megoldást nyújtanak a mechanikailag vagy kémiai módon agresszív környezetekhez, valamint a kopott lapátok újrafelújításához szolgáló méret-helyreállításhoz és javított felületi ellenálláshoz.
A hosszú távú karbantartási tervezés kulcsfontosságú változása az áttérés a „milyen bevonat érhető el” kérdésről a „melyik bevonat illeszkedik ehhez a turbinához a bemeneti környezet és a célzott szervizidőszak figyelembevételével” kérdésre. E szintű bevonatválasztás – amely megerősített vastagsággal, dokumentált anyagtanúsítvánnyal és ellenőrzési adatokkal rendelkezik – folyamatosan túlszárnyalja az általános célra szolgáló kezeléseket, amelyeket környezet-specifikus indoklás nélkül alkalmaznak.
Ha állórészlapátokat vásárol, vagy felméri a kompresszor-karbantartási programja számára lehetséges felületkezelési lehetőségeket, akkor egy olyan szállítóval való együttműködés, aki mind a bevonatfolyamat dokumentációját, mind a méretellenőrzési jegyzőkönyveket biztosítja, nyújtja azon nyomvonalazhatósági alapot, amely általában hiányzik a reaktív karbantartási programokból.