 EN

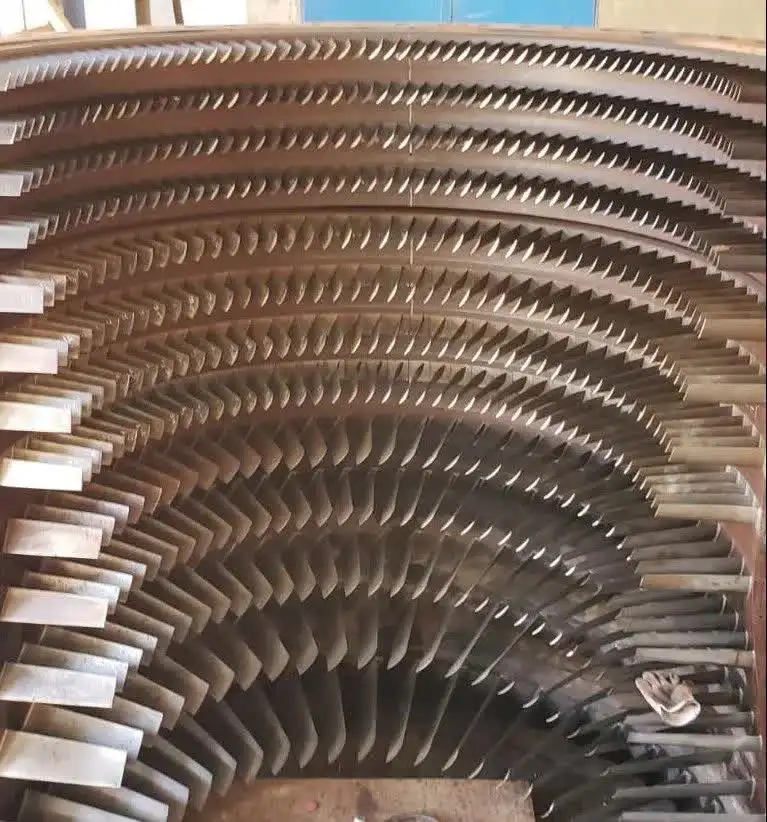
Jakie powłoki antykorozyjne stosować dla łopatek statycznych przeznaczonych do długotrwałego użytku?
W konserwacji sprężarek turbin gazowych podczas analizy dokumentacji przeglądów pojawia się jedno pytanie: dlaczego niektóre łopatki statyczne wymaga się wymienić już po 20 000 godzin pracy, podczas gdy inne wykazują minimalne zużycie nawet po 40 000 godzin? W większości przypadków odpowiedź zależy od przygotowania powierzchni i wyboru powłoki przed wprowadzeniem łopatki do eksploatacji. Jeśli posiadasz już używane przez długi czas łopatki statyczne lub planujesz ochronę nowego zestawu, kluczowe jest zrozumienie, który rodzaj powłoki antykorozyjnej rzeczywiście zapewnia trwałą ochronę – ważniejsze niż początkowy koszt sprzętu.
Łopatki statyczne znajdują się w ścieżce przepływu sprężarki i są narażone na powietrze dopływające, które może zawierać wilgoć, sól, związki siarki oraz cząstki przemysłowe – w zależności od środowiska eksploatacyjnego. Z biegiem czasu te czynniki atakują niechronione lub niewłaściwie pokryte metalowe powierzchnie, powodując powstawanie wgłębień, zwiększenie chropowatości powierzchni oraz utratę profilu, co pogarsza sprawność aerodynamiczną i przyspiesza dalsze zużycie. Wybór odpowiedniego powłokowego środka ochrony przed korozją przed długotrwałym użytkowaniem – oraz potwierdzenie, że został on poprawnie dobrane – to jedna z najbardziej oczywistych metod przejścia od reaktywnego wymiany elementów do przewidywalnego zarządzania cyklem życia.
Dlaczego łopatki statyczne są szczególnie narażone
Łopatki statyczne sprężarki pracują w warunkach, które sprawiają, że kontrola korozji jest bardziej wymagająca, niż wielu zakłada. W przeciwieństwie do łopatek sekcji gorącej turbiny, gdzie głównym zagrożeniem jest utlenianie termiczne, łopatki statyczne sprężarki są narażone na niższe temperatury, ale większe stężenie wilgotnego lub chemicznie aktywnego powietrza. W turbinach do generacji energii i przemysłowych działających w środowiskach przybrzeżnych lub wilgotnych obszarach lądowych osadzanie się soli oraz wywołane chlorkami ubytki korozyjne mogą rozpocząć się już po kilku tysiącach godzin pracy bez zastosowania ochrony powierzchniowej.
Materiał najczęściej stosowany do produkcji łopatek statycznych sprężarki – stopy tytanu i stali nierdzewnych w niższych stopniach oraz stopy niklu w wyższych stopniach – charakteryzuje się umiarkowaną odpornością korozyjną w warunkach podstawowych, lecz nie jest odporne w sposób naturalny na specyficzny skład chemiczny powietrza pobieranego w środowiskach przemysłowych i przybrzeżnych. To, czego nie zapobiega metal podstawowy, musi zapobiegać obróbka powierzchniowa.
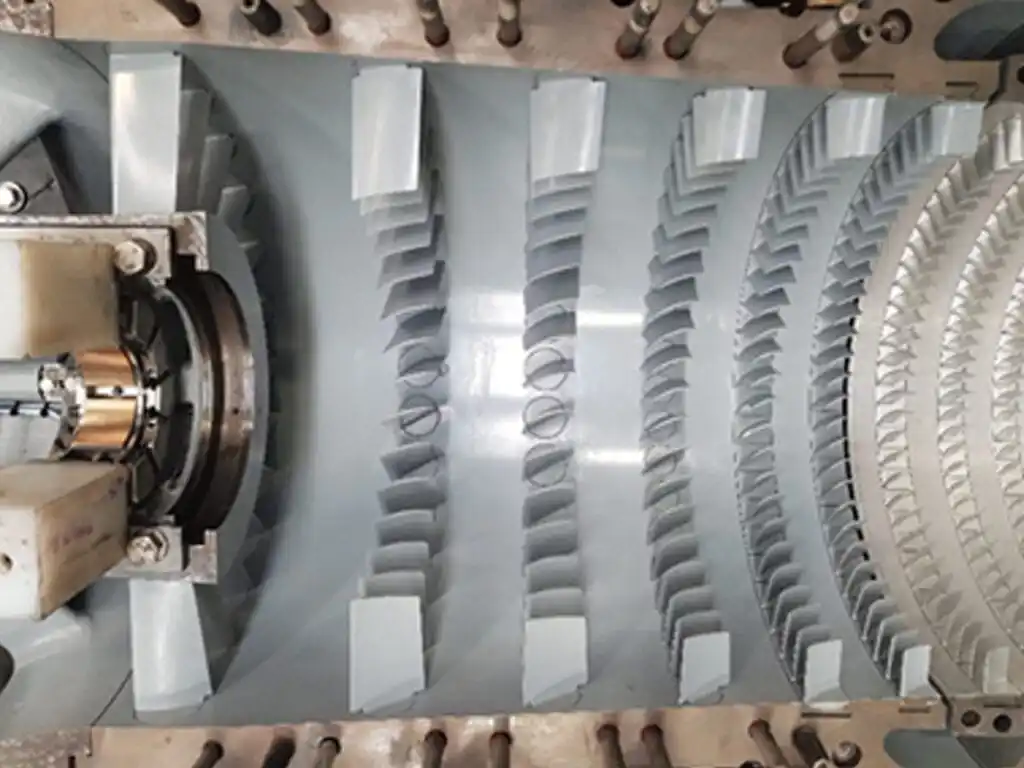 Powłoka przeciwkorozyjna nanoszona metodą natrysku cieplnego na łopatkę statyczną sprężarki – jedna z kilku metod obróbki powierzchniowej stosowanych w celu zapewnienia długotrwałej ochrony w eksploatacji.
Główne opcje obróbki przeciwkorozyjnej do zastosowania długotrwałego
Powłoki difuzji glinu
Powłoki difuzji glinu, nanoszone metodą cementacji w pakietach lub osadzania chemicznego z fazy gazowej, należą do najstarszych i najbardziej sprawdzonych metod obróbki powierzchniowej łopatek statycznych i dyszowych sprężarki. Powłoka wnikает w powierzchnię metalu podstawowego, tworząc warstwę międzymetaliczną zdolną do tworzenia tlenku glinu, zapewniającą odporność zarówno na utlenianie, jak i korozję. Amerykański patent US6131800A szczegółowo opisuje tę metodę dla łopatek statycznych turbin gazowych, potwierdzając jej walidację przemysłową.
Dla zastosowań wymagających długotrwałej eksploatacji szczególnie istotne są ochronne powłoki aluminkowe typu sacrificial. Warstwa glinu działa jako bariera pośrednia: ulega korozji preferencyjnie, zamiast dopuszczać degradację stopu podłoża. W programach konserwacji i napraw (MRO) zarządzających dużymi flotami turbin powłoki aluminkowe na łopatkach statycznych są standardowym wymogiem, ponieważ można je usunąć i na nowo zastosować podczas przeglądów bez zmiany wymiarów profilu łopatki, pod warunkiem że pierwotne podłoże mieści się w dopuszczalnych tolerancjach.
Należy jednak zaznaczyć, że powłoki aluminkowe osiągają najlepsze właściwości w wysokotemperaturowych stopniach sprężarek, gdzie utlenianie występuje równolegle z korozją. W niskotemperaturowych stopniach przednich, narażonych głównie na mokrą korozję oraz atak chlorkowy, metody natrysku cieplnego mogą zapewnić bardziej skierowaną ochronę.
Powłoki nanoszone metodą natrysku cieplnego (HVOF i natrysk plazmowy)
Powłoki nanoszone metodą HVOF (High-Velocity Oxygen Fuel) oraz metodą natrysku plazmowego tworzą gęstą, dobrze przyczepioną warstwę na powierzchni łopatek statycznych, bez wykorzystania mechanizmu dyfuzji charakterystycznego dla obróbki aluminidowej. Typowymi materiałami stosowanymi do tworzenia powłok są karbid wolframu (WC), cermet WC-Co(Cr), karbid chromu (Cr₃C₂) oraz stopy Stellite; wybór zależy od tego, czy głównym zagrożeniem jest erozja, korozja, czy oba te zjawiska.
W przypadku długotrwałego użytkowania łopatek statycznych w środowiskach erozyjnych i korozyjnych – np. w elektrowniach przemysłowych pobierających powietrze zawierające cząstki stałe – powłoki HVOF z WC-Co(Cr) zapewniają wysoką twardość w połączeniu z odpornością na korozję. Badania nad powłokami nanoszanymi termicznie potwierdzają, że powłoki karbidowe osiągają doskonałą odporność na zużycie i korozję dzięki wysokiej twardości oraz stabilności chemicznej fazy ceramicznej w matrycy metalicznej.
Kluczowy parametr zastosowania do weryfikacji: grubość powłoki powinna wynosić co najmniej 0,02 mm (20 μm), aby zapewnić spójną ochronę. Powłoki o mniejszej grubości wykazują pęknięcia i nieciągłości, które znacznie obniżają odporność zarówno na erozję, jak i na korozję. W przypadku odnawiania zużytych łopatek statycznych powłoki nanosane metodą HVOF mogą przywrócić zgodność wymiarową oraz jednoczesne poprawić odporność powierzchniową w porównaniu do pierwotnego, niepokrytego stanu.
Powłoki konwersyjne chromatowe
Powłoki chromianowe są tańszą opcją stosowaną na elementach ze stopów aluminium oraz niektórych powierzchniach ze stali nierdzewnej, zapewniając cienką warstwę chroniącą przed korozją. Są one powszechnie stosowane na obudowach sprężarek oraz platformach łopatek statycznych, a nie na sekcjach profilu aerodynamicznego, ponieważ zapewniają wystarczającą ochronę powierzchni niemających charakteru aerodynamicznego, na których zużycie spowodowane kontaktami mechanicznymi jest niskie.
W przypadku powierzchni profilu aerodynamicznego łopatek statycznych przeznaczonych do długotrwałej eksploatacji samodzielne zastosowanie konwersji chromianowej jest zazwyczaj niewystarczające. Działa ona akceptowalnie w umiarkowanych warunkach środowiskowych, lecz zapewnia ograniczoną odporność na działanie chlorków, wysoką wilgotność oraz uderzenia cząstek ściernych.
Pokrycia polimerowe i epoksydowe
Pokrycia polimerowe, w tym systemy epoksydowe odporno na korozję, stosuje się na niektórych łopatkach statycznych sprężarek w środowiskach, w których praktyczna jest niemetaliczna ochrona barierowa. Pokrycia te zapewniają barierę przed wilgocią i substancjami chemicznymi, lecz ich zastosowanie ogranicza zakres temperatur, trwałość przyczepności pod wpływem drgań oraz odporność na uszkodzenia mechaniczne spowodowane uderzeniami cząstek.
W ocenie opartej na doświadczeniu powłoki polimerowe na łopatkach statycznych sprężarek działają zadowalająco w czystszych środowiskach – turbinach gazowych zasilanych gazem ziemnym i suchym powietrzem dopływającym na wlot – ale ulegają wcześniejszej degradacji w instalacjach morskich lub nadbrzeżnych, gdzie połączone cyklowanie termiczne i narażenie na wilgoć osłabiają przyczepność powłoki w czasie. Są one lepiej dopasowane do zastosowań, w których powłokę można łatwo inspekcjonować i nanosić ponownie w regularnych odstępach czasu, a nie polegać na niej przez dłuższe okresy między przeglądami.
Jak wybrać odpowiednie rozwiązanie dla danego zastosowania
Najczęstszym błędem przy doborze powłok antykorozyjnych jest stosowanie powłoki skutecznej w jednym środowisku do turbiny pracującej w zupełnie innym środowisku. Prawidłowy punkt wyjścia to środowisko eksploatacyjne, a nie karta danych technicznych produktu powłokowego.
- Środowiska morskie lub nadbrzeżne z powietrzem zawierającym sól: Powłoki z aluminidu lub karbidu wolframu i kobaltu (chromu) nanoszone metodą HVOF zapewniają odporność na chlorki; powłoki polimerowe same w sobie są zwykle niewystarczające do długotrwałej eksploatacji.
- Środowiska przemysłowe o mieszanej zawartości cząstek stałych i wilgoci: Powłoki karbidowe nanoszone metodą HVOF rozwiązuje zarówno erozję spowodowaną cząstkami, jak i korozję wywoływaną wilgocią; grubość powłoki należy zweryfikować, zapewniając wartość nie mniejszą niż minimalna 0,02 mm.
- Czyste środowiska dopływowe (powietrze filtrowane, niska wilgotność): Dyfuzyjne powłoki z aluminidu lub systemy polimerowe z gruntami chromianowymi mogą być wystarczające, a tańsze opcje stają się bardziej uzasadnione, gdy interwały wymiany są krótkie.
- Regeneracja łopatek po długotrwałej eksploatacji z istniejącym zużyciem: Powłoki nanoszone metodą HVOF są preferowane do przywrócenia wymiarów oraz jednoczesnego wzmocnienia ochrony powierzchniowej; aluminid można ponownie zastosować, jeśli inspekcja po usunięciu warstwy potwierdzi, że podłoże mieści się w granicach dopuszczalnych do eksploatacji.
Certyfikacja materiału ma takie samo znaczenie jak rodzaj powłoki dla łopatek statycznych użytkowanych w długim okresie. Powłoki nanoszone bez udokumentowanych parametrów procesu, zapisów partii ani weryfikacji grubości powłoki utrudniają ocenę podczas kolejnego przeglądu i generują niepewność przy szacowaniu pozostałego czasu użytkowania. Wymaganie certyfikatu materiału oraz danych z inspekcji powłoki jako części pakietu dostawy lub remontu nie jest krokiem biurokratycznym – stanowi to podstawę wiarygodnego planowania cyklu życia.
Porównanie opcji obróbki w jednym rzucie oka
| Typ obróbki | Odpowiednie środowisko | Główna przewaga | Ograniczenie |
|---|---|---|---|
| Aluminidy (dyfuzyjne) | Stopnie wysokotemperaturowe, umiarkowane korozja | Możliwe do usunięcia, ponownie nanoszone, sprawdzony proces MRO | Mniej skuteczne w środowiskach wyłącznie wilgotnych chlorkowych |
| HVOF (WC, Stellite) | Środowisko erozyjne i korozyjne, odnawianie | Wysoka twardość, duża grubość, zdolność regeneracyjna | Wyższy koszt, specjalistyczne wyposażenie |
| Powłoka chromatowa | Powierzchnie platformy/pokrowca o niskim zużyciu | Niski koszt, szybka aplikacja | Nie nadaje się do zastosowania samodzielnego w przypadku łopatek profilu aerodynamicznego wymagających długotrwałej eksploatacji |
| Polimer/epoksyd | Czyste wejście, krótkie odstępy między konserwacjami | Bariera przeciw wilgoci, łatwe ponowne nanoszenie | Ograniczenia przyczepności w cyklicznych środowiskach termicznych |
Wniosek
W przypadku łopatek statycznych przeznaczonych do długotrwałej eksploatacji obróbka antykorozyjna powierzchni nie jest specyfikacją czysto estetyczną. Decyduje ona bezpośrednio o tym, czy łopatka osiągnie kolejny zaplanowany przegląd serwisowy, czy też będzie wymagać niezaplanowanej wymiany. Powłoki dyfuzyjne aluminiowe pozostają standardem branżowym w zakresie ogólnego zabezpieczenia przed korozją stopów sprężarek i są stosowane w dobrze ugruntowanym cyklu serwisowym MRO (usunięcie i ponowne nałożenie). Powłoki nanoszone metodą HVOF stanowią bardziej wytrzymałą alternatywę dla środowisk podatnych na erozję lub agresywne chemicznie oraz do regeneracji zużytych łopatek w celu przywrócenia ich wymiarów dopuszczalnych do eksploatacji oraz poprawy odporności powierzchniowej.
Kluczowym przesunięciem w planowaniu długoterminowego konserwowania jest zmiana podejścia z „jakie powłoki są dostępne” na „która powłoka najlepiej odpowiada warunkom na wlocie tej turbiny oraz zaplanowanemu okresowi przeglądu.” Dobór powłoki na tym poziomie – z potwierdzoną grubością, udokumentowaną certyfikacją materiału oraz danymi inspekcyjnymi – systematycznie przewyższa ogólne metody obróbki stosowane bez uzasadnienia dostosowanego do konkretnych warunków środowiskowych.
Jeśli zakupujesz łopatki statyczne lub oceniasz opcje obróbki powierzchniowej w ramach programu konserwacji swojego sprężarki, współpraca z dostawcą oferującym zarówno dokumentację procesu nanoszenia powłoki, jak i protokoły pomiarów wymiarowych, zapewnia Ci podstawę śledzalności, której zwykle brakuje w programach konserwacji reaktywnej.