 EN

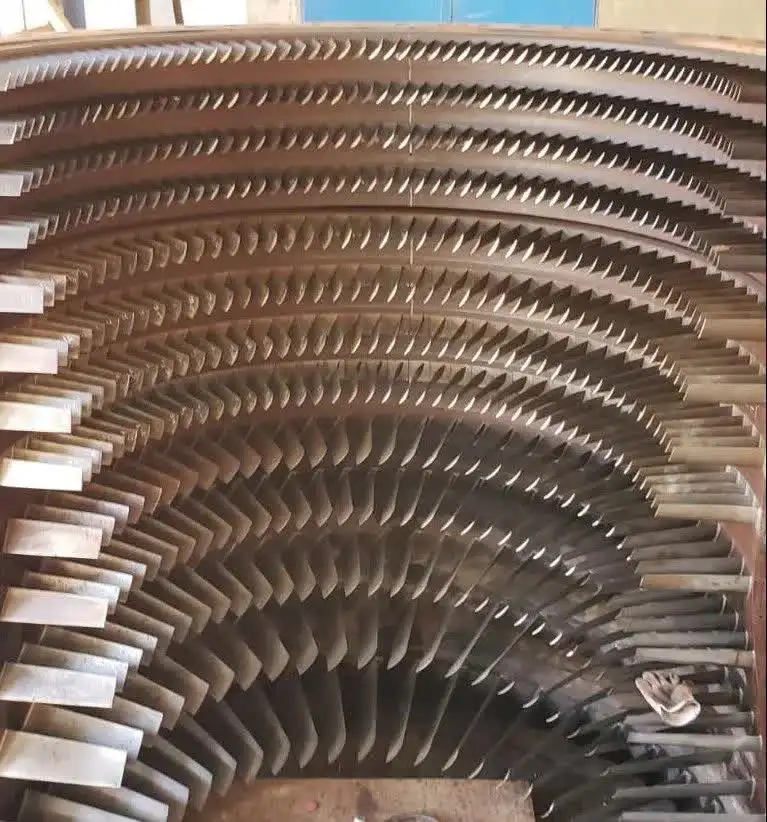
Qual Tratamento Superficial Anti-Corrosivo para Pás Estatoras de Uso de Longo Prazo?
Na manutenção do compressor de turbina a gás, uma pergunta surge repetidamente ao analisar os registros de revisão: por que algumas palhetas do estator precisam ser substituídas após 20.000 horas de serviço, enquanto outras apresentam degradação mínima após 40.000 horas? Na maioria dos casos, a resposta depende da preparação da superfície e da seleção do revestimento antes mesmo de a palheta entrar em operação. Se você possui palhetas do estator usadas há muito tempo ou está planejando proteção para um novo conjunto, compreender qual tratamento superficial anticorrosivo realmente se mantém eficaz é mais importante do que o custo inicial do equipamento.
As pás estatoras estão posicionadas no percurso de fluxo do compressor, expostas ao ar de admissão que pode conter umidade, sal, compostos de enxofre e partículas industriais, dependendo do ambiente operacional. Com o tempo, esses elementos atacam o metal não protegido ou com revestimento inadequado, causando corrosão por pites, rugosidade superficial e perda de perfil, o que reduz a eficiência aerodinâmica e acelera o desgaste adicional. Escolher o revestimento anticorrosivo adequado antes de um período prolongado de operação — e verificar se ele foi corretamente especificado — é uma das maneiras mais claras de migrar de substituições reativas para uma gestão previsível do ciclo de vida.
Por Que as Pás Estatoras São Particularmente Vulneráveis
As pás estatoras do compressor operam em condições que tornam o controle da corrosão mais exigente do que muitos supõem. Ao contrário das pás de turbina da seção quente, onde a oxidação térmica é a principal ameaça, as pás estatoras do compressor enfrentam temperaturas mais baixas, mas maior exposição ao ar úmido ou quimicamente ativo. Em turbinas de geração de energia e industriais que operam em ambientes costeiros ou úmidos do interior, a deposição de sal e a corrosão por pites induzida por cloretos podem começar nas primeiras poucas milhares de horas, caso não haja tratamento protetor.
O material mais comumente utilizado para as pás estatoras do compressor (ligas de titânio e aços inoxidáveis nas etapas inferiores, ligas à base de níquel nas etapas posteriores) possui uma resistência à corrosão razoável como padrão, mas não é intrinsecamente imune à química específica encontrada em ambientes industriais e próximos ao mar. O que o metal-base não consegue impedir, o tratamento superficial deve assumir.
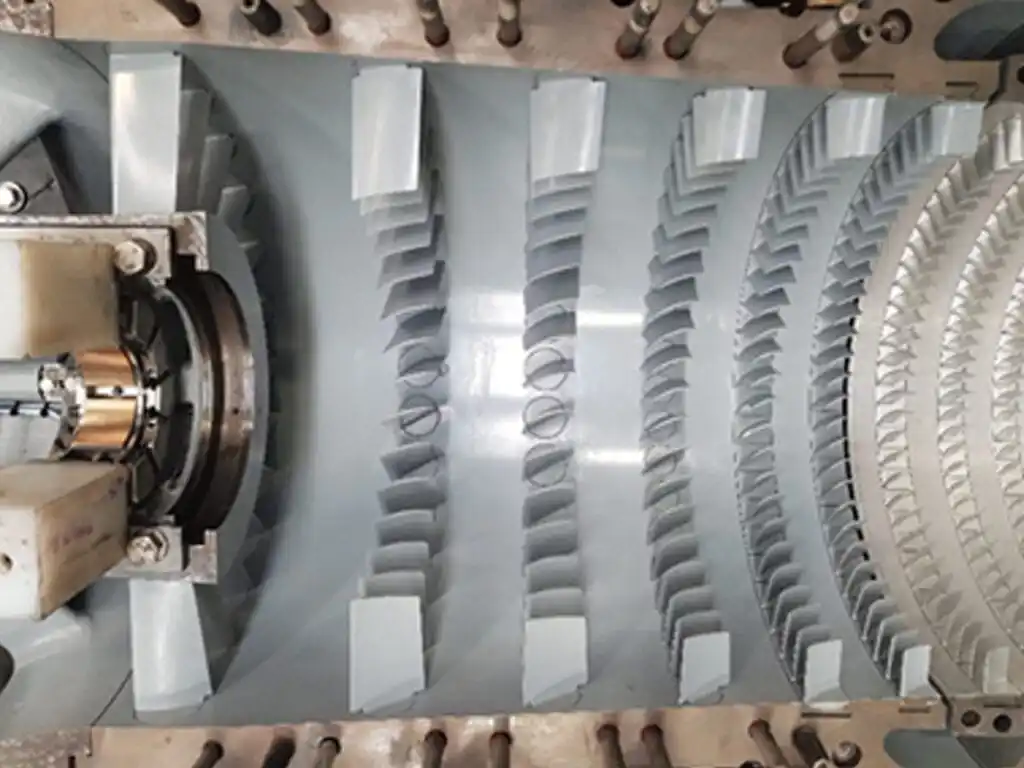 Revestimento anticorrosivo por pulverização térmica aplicado em uma pá estacionária de compressor — um dos diversos métodos de tratamento de superfície utilizados para proteção em serviço de longa duração.
Principais Opções de Tratamento Anticorrosivo para Uso de Longa Duração
Revestimentos por Difusão de Alumineto
Os revestimentos de alumineto, aplicados por meio de cimentação em pacote ou deposição química em fase vapor, contam entre os tratamentos de superfície mais consolidados para pás estacionárias e pás de bocal de compressor. O revestimento difunde-se na superfície do metal-base, formando uma camada intermetálica formadora de óxido de alumínio que confere resistência tanto à oxidação quanto à corrosão. A patente norte-americana US6131800A descreve especificamente essa abordagem para pás estacionárias de turbinas a gás, confirmando a validação industrial do método.
Para aplicações de longa duração, os revestimentos de alumineto sacrificiais são particularmente relevantes. A camada de óxido de alumínio atua como uma barreira sacrificial: ela se corrói preferencialmente, em vez de permitir que a liga do substrato se degrade. Em programas de manutenção, reparo e operação (MRO) que gerenciam grandes frotas de turbinas, os revestimentos de alumineto em pás estatoras tornaram-se uma especificação padrão, pois podem ser removidos e reaplicados durante revisões sem alteração dimensional do perfil aerodinâmico, desde que o substrato original esteja dentro das tolerâncias.
Dito isto, os revestimentos de alumineto desempenham de forma ótima nas etapas de compressão de alta temperatura, onde a oxidação ocorre simultaneamente à corrosão. Nas etapas frontais de baixa temperatura, expostas principalmente à corrosão úmida e ao ataque por cloretos, opções de pulverização térmica podem oferecer proteção mais direcionada.
Revestimentos por Pulverização Térmica (HVOF e Plasma Spray)
Revestimentos por combustão de oxigênio de alta velocidade (HVOF) e por plasma aplicam uma camada densa e bem aderida à superfície das pás estatoras, sem o mecanismo de difusão dos tratamentos aluminizados. Materiais comuns para revestimento incluem carboneto de tungstênio (WC), cermet WC-Co(Cr), carboneto de cromo (Cr₃C₂) e ligas Stellite, escolhidos conforme a ameaça principal ser erosão, corrosão ou ambas.
Para pás estatoras usadas a longo prazo em ambientes erosivos e corrosivos — como em usinas termelétricas industriais que aspiram ar contendo partículas, por exemplo — os revestimentos HVOF de WC-Co(Cr) oferecem elevada dureza combinada com resistência à corrosão. Pesquisas sobre revestimentos termicamente pulverizados confirmam que revestimentos à base de carbonetos alcançam excelente resistência ao desgaste e à corrosão graças à alta dureza e à estabilidade química da fase cerâmica dentro da matriz metálica aglutinante.
Um parâmetro crítico de aplicação a verificar: a espessura do revestimento deve ser de, no mínimo, 0,02 mm (20 μm) para garantir proteção consistente. Revestimentos abaixo desse limite apresentam fissuras e descontinuidades que reduzem significativamente tanto a resistência à erosão quanto à corrosão. Para a recuperação de pás estatoras desgastadas, os revestimentos HVOF podem restaurar a conformidade dimensional enquanto melhoram simultaneamente a resistência superficial em comparação com a condição original sem revestimento.
Revestimentos por Conversão Cromatada
Os revestimentos por conversão cromatada são uma opção de menor custo aplicada a componentes de liga de alumínio e algumas superfícies de aço inoxidável, visando formar uma fina película resistente à corrosão. São comumente utilizados em componentes da carcaça do compressor e nas plataformas das pás estatoras, em vez de nas seções aerofólio, pois o revestimento oferece proteção adequada em superfícies não aerodinâmicas, onde o desgaste por contato mecânico é baixo.
Para superfícies aerodinâmicas em palhetas estatoras destinadas a longa vida útil, a conversão cromatada isoladamente é, em geral, insuficiente. Ela apresenta desempenho aceitável em ambientes moderados, mas oferece resistência limitada ao ataque por cloretos, alta umidade e impacto de partículas abrasivas. Se utilizada em palhetas estatoras, normalmente funciona como primer sob um sistema adicional de revestimento, em vez de ser empregada como tratamento autônomo.
Revestimentos à base de polímeros e epóxi
Revestimentos à base de polímeros, incluindo sistemas epóxi resistentes à corrosão, são utilizados em algumas palhetas estatoras de compressores em ambientes onde a proteção barreira não metálica é viável. Esses revestimentos fornecem uma barreira contra umidade e produtos químicos, mas têm limitações quanto à faixa de temperatura, durabilidade da aderência sob vibração e resistência a danos mecânicos causados pelo impacto de partículas.
Na avaliação baseada em experiência, os revestimentos poliméricos nas palhetas estatoras do compressor tendem a apresentar um desempenho adequado em ambientes mais limpos — turbinas alimentadas a gás natural com ar de entrada seco —, mas exibem degradação precoce em instalações offshore ou costeiras, onde o ciclo térmico combinado e a exposição à umidade comprometem, ao longo do tempo, a aderência do revestimento. São mais indicados para aplicações em que o revestimento possa ser facilmente inspecionado e reaplicado em intervalos regulares, em vez de ser confiado para períodos prolongados entre revisões.
Como Selecionar o Tratamento Adequado para a Sua Aplicação
A incompatibilidade mais comum na seleção de revestimentos anticorrosivos consiste em aplicar um revestimento que apresenta bom desempenho em determinado ambiente a uma turbina operando em ambiente totalmente distinto. O ponto de partida correto é o ambiente operacional, não a ficha técnica do produto revestidor.
- Ambientes marinhos ou costeiros com ar carregado de sal: Revestimentos de alumineto ou WC-Co(Cr) por HVOF fornecem a resistência a cloretos exigida; revestimentos poliméricos isolados normalmente são inadequados para intervalos prolongados de serviço.
- Ambientes industriais com partículas mistas e umidade: Revestimentos de carboneto por HVOF atendem tanto à erosão causada por partículas quanto à corrosão provocada pela umidade; a espessura do revestimento deve ser verificada em, no mínimo, 0,02 mm.
- Ambientes de entrada limpos (ar filtrado, baixa umidade): Revestimentos de difusão de alumineto ou sistemas poliméricos com primer cromatado podem ser suficientes, e opções de menor custo tornam-se mais justificáveis quando os intervalos de substituição são curtos.
- Recondicionamento de palhetas usadas a longo prazo com desgaste existente: Revestimentos por HVOF são preferidos para restauração dimensional combinada com proteção superficial aprimorada; o alumineto pode ser reaplicado se a inspeção após remoção confirmar que o substrato está dentro dos limites utilizáveis.
A certificação do material é tão importante quanto o tipo de revestimento para palhetas estatoras usadas a longo prazo. Revestimentos aplicados sem parâmetros de processo documentados, registros de lote ou verificação da espessura do revestimento são difíceis de avaliar no próximo intervalo de inspeção e geram incerteza na avaliação da vida útil remanescente. Solicitar a certificação do material e os dados de inspeção do revestimento como parte do pacote de fornecimento ou revisão não é um passo burocrático — é a base para um planejamento confiável do ciclo de vida.
Comparação das Opções de Tratamento à Primeira Vista
| Tipo de Tratamento | Ambiente adequado | Vantagem Principal | Limitação |
|---|---|---|---|
| Alumineto (Difusão) | Estágios de alta temperatura, corrosão moderada | Removível, reaplicável, processo MRO consolidado | Menos eficaz em ambientes úmidos com cloretos puros |
| HVOF (WC, Stellite) | Erosivo + corrosivo, recondicionamento | Alta dureza, espessura elevada, capacidade restauradora | Custo mais elevado, equipamento especializado |
| Conversão cromatada | Superfícies de plataforma/invólucro com baixo desgaste | Baixo custo, aplicação rápida | Não adequado como solução independente para aerofólios com longa vida útil |
| Polímero/epóxi | Entrada limpa, intervalos curtos | Barreira contra umidade, reaplicação fácil | Limitações de aderência em ambientes térmicos cíclicos |
Conclusão
Para palhetas estatoras de longa duração, o tratamento superficial anticorrosivo não é uma especificação meramente cosmética. Ele determina diretamente se a palheta atingirá a próxima revisão programada ou exigirá substituição não planejada. Os revestimentos por difusão de alumineto continuam sendo o padrão da indústria para proteção geral contra corrosão em compressores, com um ciclo bem estabelecido de remoção e reaplicação em oficinas de manutenção, reparo e revisão (MRO). Os revestimentos por pulverização térmica HVOF oferecem uma opção mais robusta para ambientes erosivos ou quimicamente agressivos, bem como para a recuperação de palhetas desgastadas até dimensões utilizáveis, com resistência superficial aprimorada.
A mudança fundamental no planejamento de manutenção de longo prazo consiste em passar de "qual revestimento está disponível" para "qual revestimento corresponde ao ambiente de entrada desta turbina e ao intervalo-alvo de revisão." A seleção de revestimentos nesse nível, com espessura verificada, certificação documentada do material e dados de inspeção, supera consistentemente os tratamentos de uso geral aplicados sem justificativa específica para o ambiente.
Se você estiver adquirindo palhetas estatoras ou avaliando opções de tratamento de superfície para seu programa de manutenção do compressor, trabalhar com um fornecedor que forneça tanto a documentação do processo de revestimento quanto os registros de inspeção dimensional lhe dará a base de rastreabilidade que normalmente falta aos programas de manutenção reativa.