 EN

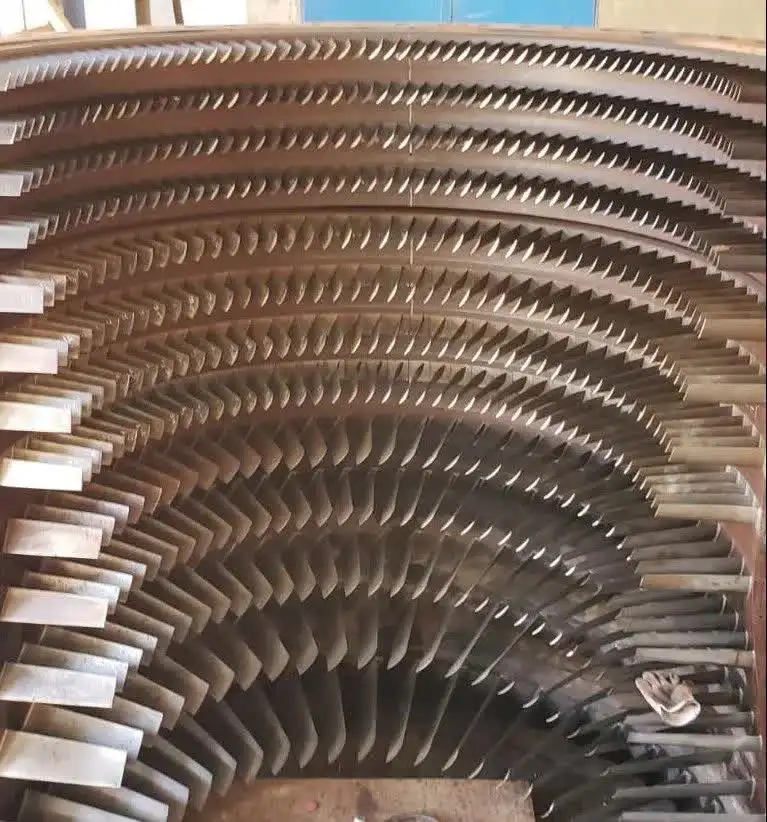
¿Qué tratamiento superficial anticorrosivo se utiliza para paletas fijas del estator de uso a largo plazo?
En el mantenimiento de compresores de turbinas de gas, surge una pregunta con frecuencia al revisar los registros de revisiones: ¿por qué algunas paletas de estator requieren reemplazo tras 20 000 horas de servicio, mientras que otras muestran una degradación mínima tras 40 000? En la mayoría de los casos, la respuesta radica en la preparación superficial y en la selección del recubrimiento antes de que la paleta entre en servicio. Si dispone de paletas de estator usadas a largo plazo o está planificando la protección de un nuevo conjunto, comprender qué tratamiento superficial anticorrosivo realmente resiste el paso del tiempo resulta más importante que el costo inicial del hardware.
Las paletas fijas se sitúan en la trayectoria de flujo del compresor y están expuestas al aire de entrada, que puede contener humedad, sal, compuestos de azufre y partículas industriales, según el entorno operativo. Con el tiempo, estos elementos atacan los metales sin protección o con recubrimientos inadecuados, provocando picaduras, rugosidad superficial y pérdida de perfil, lo que reduce la eficiencia aerodinámica y acelera el desgaste ulterior. Elegir el recubrimiento anticorrosivo adecuado antes de un servicio prolongado —y verificar que esté correctamente especificado— es una de las formas más claras de pasar de un reemplazo reactivo a una gestión predecible del ciclo de vida.
Por qué las paletas fijas son especialmente vulnerables
Las paletas fijas del compresor operan en condiciones que hacen que el control de la corrosión sea más exigente de lo que muchos suponen. A diferencia de las paletas fijas de la sección caliente de la turbina, donde la oxidación térmica es la principal amenaza, las paletas fijas del compresor enfrentan temperaturas más bajas pero una mayor exposición al aire cargado de humedad o químicamente activo. En turbinas de generación eléctrica y turbinas industriales que funcionan en entornos costeros o en zonas interiores húmedas, la deposición de sales y la picadura inducida por cloruros pueden comenzar dentro de las primeras miles de horas sin un tratamiento protector.
El material más utilizado habitualmente para las paletas fijas del compresor (aleaciones de titanio y aceros inoxidables en los escalonamientos inferiores, aleaciones a base de níquel en los escalonamientos posteriores) presenta una resistencia básica razonable a la corrosión, pero no es inherentemente inmune a la química específica presente en los entornos industriales y cercanos al mar donde se toma el aire. Lo que el metal base no puede prevenir, debe ser gestionado mediante el tratamiento superficial.
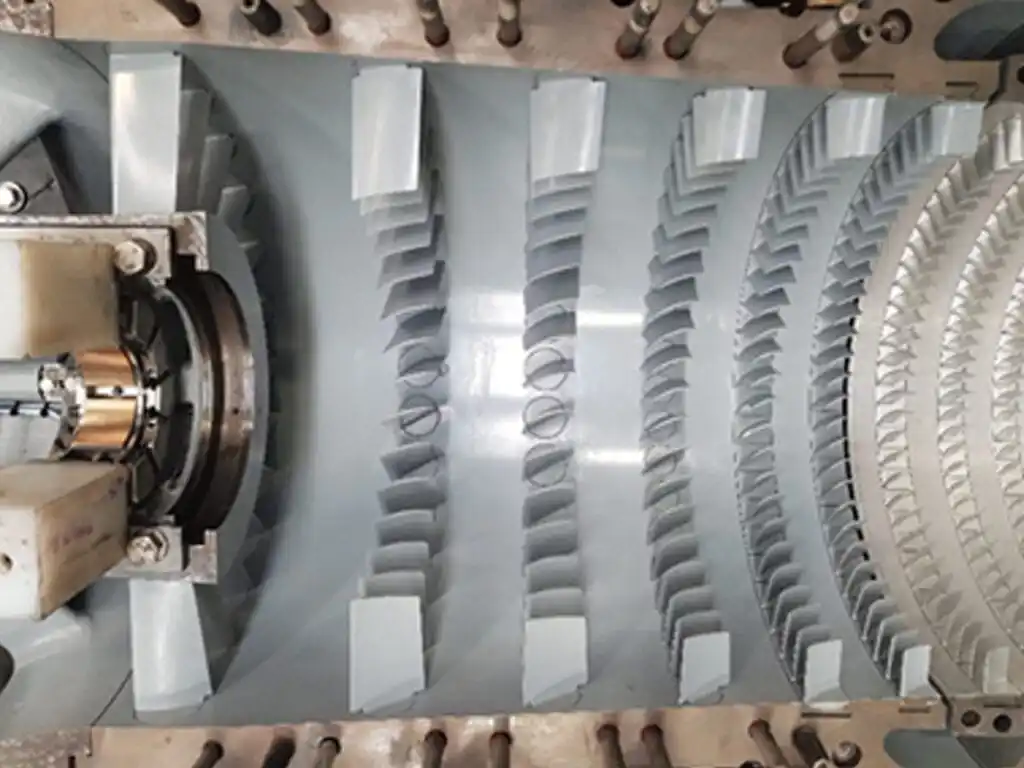 Recubrimiento anticorrosivo por proyección térmica aplicado a una paleta estacionaria de compresor, uno de varios métodos de tratamiento superficial utilizados para la protección en servicio a largo plazo.
Principales opciones de tratamiento anticorrosivo para uso a largo plazo
Recubrimientos de aluminuro por difusión
Los recubrimientos de aluminuro, aplicados mediante cementación en paquete o deposición química en fase vapor, figuran entre los tratamientos superficiales más consolidados para paletas estacionarias y de tobera de compresor. El recubrimiento se difunde en la superficie del metal base, formando una capa intermetálica generadora de óxido de aluminio que brinda resistencia tanto a la oxidación como a la corrosión. La patente estadounidense US6131800A describe específicamente este enfoque para paletas estacionarias de turbinas de gas, confirmando así su validación industrial.
Para aplicaciones de larga duración, los recubrimientos aluminuro sacrificiales son especialmente relevantes. La capa de alúmina actúa como una barrera sacrificacional: se corroe preferentemente en lugar de permitir la degradación de la aleación del sustrato. En los programas de mantenimiento, reparación y operación (MRO) que gestionan grandes flotas de turbinas, los recubrimientos aluminuro sobre las paletas fijas han sido una especificación estándar, ya que pueden eliminarse y reaplicarse durante las revisiones sin modificar las dimensiones del perfil aerodinámico, siempre que el sustrato original se encuentre dentro de las tolerancias.
Dicho esto, los recubrimientos aluminuro funcionan de forma óptima en etapas de compresor de alta temperatura, donde la oxidación coexiste con la corrosión. En las etapas frontales de baja temperatura, expuestas principalmente a corrosión húmeda y ataque por cloruros, las opciones de proyección térmica pueden ofrecer una protección más específica.
Recubrimientos por proyección térmica (HVOF y proyección por plasma)
Los recubrimientos por proyección térmica de oxígeno a alta velocidad (HVOF) y por plasma aplican una capa densa y bien adherida sobre la superficie de las paletas del estator, sin recurrir al mecanismo de difusión propio de los tratamientos aluminuros. Los materiales de recubrimiento más comunes incluyen carburo de tungsteno (WC), cermet WC-Co(Cr), carburo de cromo (Cr₃C₂) y aleaciones Stellite, seleccionados según que la amenaza principal sea la erosión, la corrosión o ambas.
En paletas del estator de larga duración expuestas a entornos erosivos y corrosivos —por ejemplo, centrales eléctricas industriales que aspiran aire con partículas— los recubrimientos HVOF de WC-Co(Cr) ofrecen elevada dureza combinada con resistencia a la corrosión. Las investigaciones sobre recubrimientos proyectados térmicamente confirman que los recubrimientos de carburos logran una excelente resistencia al desgaste y a la corrosión gracias a su alta dureza y a la estabilidad química de la fase cerámica dentro de la matriz metálica aglutinante.
Un parámetro crítico de aplicación que debe verificarse: el espesor del recubrimiento debe ser de al menos 0,02 mm (20 μm) para garantizar una protección constante. Los recubrimientos por debajo de este umbral presentan grietas y discontinuidades que reducen significativamente tanto la resistencia a la erosión como a la corrosión. Para la restauración de álabes estatores desgastados, los recubrimientos HVOF pueden restablecer la conformidad dimensional y, al mismo tiempo, mejorar la resistencia superficial en comparación con el estado original sin recubrimiento.
Recubrimientos por conversión de cromato
Los recubrimientos de conversión cromatada son una opción de menor costo aplicada a componentes de aleación de aluminio y algunas superficies de acero inoxidable, para proporcionar una película delgada resistente a la corrosión. Se utilizan comúnmente en carcasas de compresor y plataformas de álabes estatores, más que en secciones de perfil aerodinámico, ya que el recubrimiento ofrece una protección adecuada para superficies no aerodinámicas donde el desgaste por contacto mecánico es bajo.
Para las superficies aerodinámicas de las paletas fijas del estator destinadas a un servicio prolongado, la conversión cromatada por sí sola generalmente resulta insuficiente. Su desempeño es aceptable en ambientes moderados, pero ofrece una resistencia limitada al ataque de cloruros, a la alta humedad y al impacto de partículas abrasivas. Si se aplica sobre paletas fijas del estator, normalmente funciona como imprimación debajo de un sistema de recubrimiento adicional, y no como tratamiento independiente.
Recubrimientos poliméricos y basados en epoxi
Los recubrimientos poliméricos, incluidos los sistemas epóxicos resistentes a la corrosión, se utilizan en algunas paletas fijas del compresor en entornos donde resulta práctico emplear una protección barrera no metálica. Estos recubrimientos proporcionan una barrera contra la humedad y los productos químicos, pero su aplicación está limitada por el rango de temperaturas, la durabilidad de la adherencia bajo vibración y la resistencia al daño mecánico causado por el impacto de partículas.
En la evaluación basada en la experiencia, los recubrimientos poliméricos sobre las paletas fijas del compresor tienden a comportarse adecuadamente en entornos más limpios —turbinas alimentadas con gas natural y aire de entrada seco—, pero presentan una degradación temprana en instalaciones marítimas o costeras, donde la combinación de ciclos térmicos y exposición a la humedad afecta progresivamente la adherencia. Son más adecuados para aplicaciones en las que el recubrimiento puede inspeccionarse y reaplicarse fácilmente a intervalos regulares, en lugar de confiar en él para largos periodos entre revisiones.
Cómo seleccionar el tratamiento adecuado para su aplicación
El error más frecuente en la selección de recubrimientos anticorrosivos consiste en aplicar un recubrimiento que funciona bien en un entorno determinado a una turbina que opera en un entorno completamente distinto. El punto de partida correcto es el entorno operativo, no la hoja técnica del producto recubridor.
- Entornos marinos o costeros con aire cargado de sal: Los recubrimientos de aluminuro o de WC-Co(Cr) por proyección térmica de alta velocidad (HVOF) ofrecen la resistencia a los cloruros requerida; los recubrimientos poliméricos solos suelen ser inadecuados para intervalos prolongados de servicio.
- Entornos industriales con partículas mixtas y humedad: Los recubrimientos de carburo por HVOF abordan tanto la erosión causada por partículas como la corrosión provocada por la humedad; el espesor del recubrimiento debe verificarse en, al menos, el mínimo de 0,02 mm.
- Entornos de admisión limpios (aire filtrado, baja humedad): Los recubrimientos de difusión de aluminuro o los sistemas poliméricos con imprimación de cromato pueden ser suficientes, y las opciones de menor costo resultan más justificables cuando los intervalos de reemplazo son cortos.
- Refurbishment de álabes usados a largo plazo con desgaste existente: Los recubrimientos por HVOF son preferibles para la restauración dimensional combinada con una protección superficial mejorada; el aluminuro puede reaplicarse si la inspección tras el decapado confirma que el sustrato se encuentra dentro de los límites aceptables para su uso.
La certificación del material es tan importante como el tipo de recubrimiento para las paletas estatoras de uso prolongado. Los recubrimientos aplicados sin parámetros de proceso documentados, registros por lote ni verificación del espesor del recubrimiento son difíciles de evaluar en el siguiente intervalo de inspección y generan incertidumbre en la evaluación de la vida útil restante. Solicitar la certificación del material y los datos de inspección del recubrimiento como parte del paquete de suministro o revisión no es un trámite burocrático: es la base para una planificación confiable del ciclo de vida.
Comparación de opciones de tratamiento a primera vista
| Tipo de tratamiento | Entorno adecuado | Ventaja Principal | Limitación |
|---|---|---|---|
| Aluminuro (difusión) | Etapa de alta temperatura, corrosión moderada | Eliminable, reutilizable, proceso MRO establecido | Menos eficaz en entornos húmedos con cloruros puros |
| HVOF (WC, Stellite) | Erosivo y corrosivo, restauración | Alta dureza, grueso, capacidad restauradora | Costo más elevado, equipos especializados |
| Conversión cromato | Superficies de plataforma/alojamiento de bajo desgaste | Bajo costo, aplicación rápida | No adecuado como solución independiente para perfiles aerodinámicos con larga vida útil |
| Polímero/epoxi | Entrada limpia, intervalos cortos | Barrera contra la humedad, fácil reaplicación | Limitaciones de adherencia en entornos térmicos cíclicos |
Conclusión
Para álabes fijos de uso a largo plazo, el tratamiento superficial anticorrosivo no es una especificación meramente estética. Determina directamente si el álabe alcanzará la próxima revisión programada o requerirá un reemplazo no planificado. Los recubrimientos por difusión de aluminuro siguen siendo el estándar industrial para la protección general contra la corrosión en compresores, con un ciclo bien establecido de mantenimiento y reparación (MRO) que incluye eliminación y reaplicación. Los recubrimientos por proyección térmica HVOF constituyen una opción más robusta para entornos erosivos o químicamente agresivos, así como para la restauración de álabes desgastados hasta dimensiones aptas para servicio, mejorando su resistencia superficial.
El cambio clave en la planificación del mantenimiento a largo plazo consiste en pasar de «¿qué recubrimiento está disponible?» a «¿qué recubrimiento coincide con el entorno de entrada de esta turbina y con el intervalo objetivo de revisión general?». La selección de recubrimientos a ese nivel, con espesores verificados, certificaciones documentadas del material y datos de inspección, supera sistemáticamente los tratamientos de uso general aplicados sin una justificación específica del entorno.
Si usted adquiere álabes de estator o evalúa opciones de tratamiento superficial para su programa de mantenimiento del compresor, colaborar con un proveedor que proporcione tanto la documentación del proceso de recubrimiento como los registros de inspección dimensional le brinda la base de trazabilidad que normalmente carecen los programas de mantenimiento reactivo.